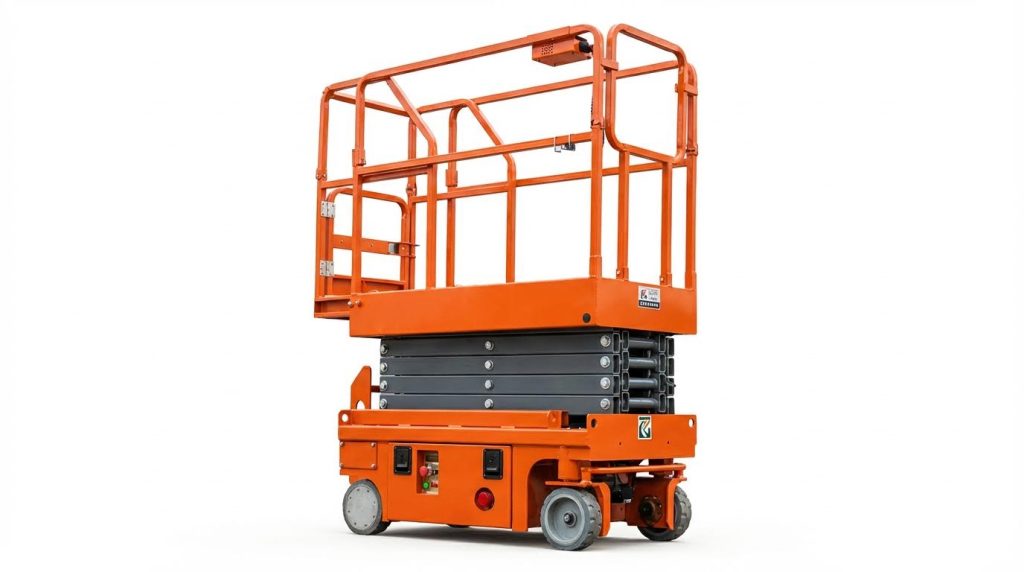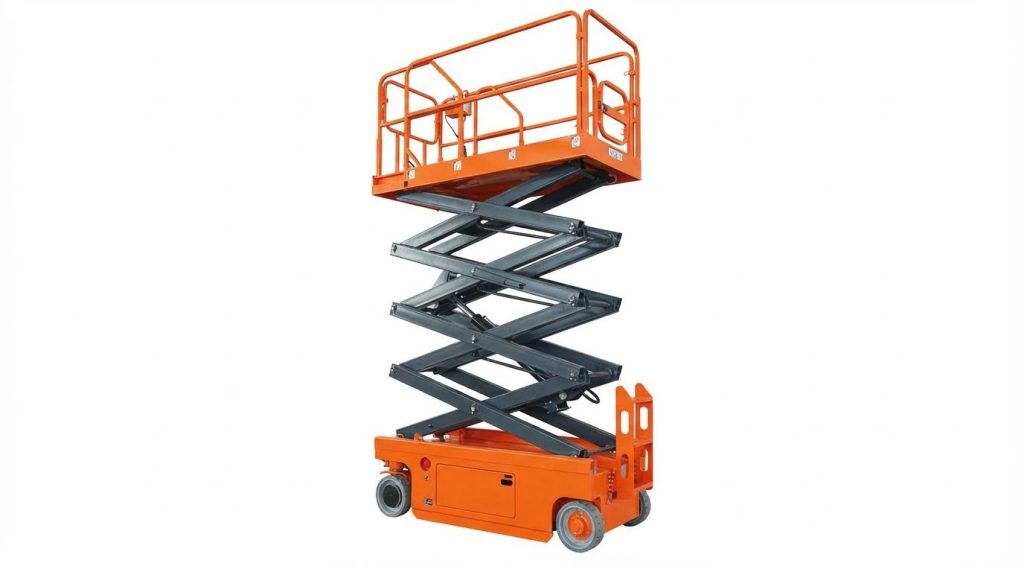
Las plataformas elevadoras hidráulicas de tijera dependían de sistemas hidráulicos, estructurales y electrónicos estrechamente integrados, por lo que pequeñas fallas a menudo se convertían en fallas graves. Por lo tanto, un mantenimiento y una resolución de problemas eficaces requerían una atención coordinada del aceite hidráulico, la filtración, la lubricación, el almacenamiento y el control de la corrosión a lo largo de todo su ciclo de vida. El artículo completo analizó la planificación del mantenimiento preventivo, el diagnóstico hidráulico y el ajuste de válvulas, la gestión de fallas en los sistemas eléctricos y de accionamiento, y los enfoques sistemáticos para los sensores y las unidades de control electrónico. Concluyó con mejores prácticas consolidadas y medidas de cumplimiento de seguridad para ayudar a los operadores y equipos de mantenimiento a reducir el tiempo de inactividad, prolongar la vida útil y cumplir con las normativas.
Mantenimiento preventivo para elevadores de tijera hidráulicos
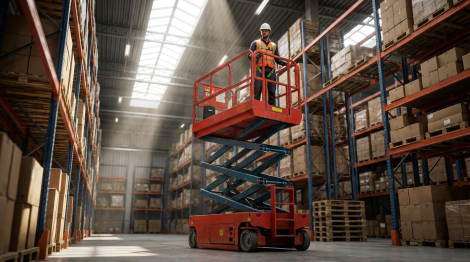
El mantenimiento preventivo de las plataformas elevadoras hidráulicas de tijera redujo el tiempo de inactividad no planificado y prolongó la vida útil de los componentes. Los programas de servicio estructurados alinearon las inspecciones, la lubricación y la gestión de fluidos con las horas de funcionamiento reales y la severidad del entorno. Los programas eficaces combinaron las recomendaciones del fabricante con las condiciones locales, como el polvo, la temperatura y el ciclo de trabajo. La documentación sistemática respaldó el cumplimiento normativo y sirvió de base para las decisiones de revisión o sustitución.
Intervalos de servicio y planificación del mantenimiento
La planificación del mantenimiento para plataformas elevadoras de tijera generalmente utilizaba intervalos basados en horas y en calendario. Las revisiones diarias o previas al arranque abarcaban fugas, daños estructurales visibles, legibilidad de las etiquetas, estado de los neumáticos y nivel de aceite hidráulico. A las 200 horas de funcionamiento, los técnicos reemplazaban el aceite hidráulico, limpiaban el tanque y cambiaban los filtros para eliminar los residuos de desgaste iniciales y la contaminación del conjunto. Las tareas periódicas a las 250 horas o tres meses incluían el cambio de aceite lubricante en los componentes móviles y la inspección de los cilindros y la estructura general. A las 500 horas o seis meses, el mantenimiento incluía una inspección detallada de tubos, tuberías, válvulas y arneses eléctricos para detectar desgaste, corrosión y deformación. Las tareas anuales a las 1000 horas combinaban el reemplazo del aceite hidráulico, el engrase de los cojinetes de rotación y las almohadillas de desgaste, y una inspección estructural completa. A las 2000 horas o dos años, los técnicos inspeccionaban los tanques hidráulicos, las tapas y las ventilaciones para detectar corrosión, contaminación interna y funcionamiento de la ventilación. Los planes de mantenimiento también integraban requisitos reglamentarios como inspecciones anuales, procedimientos de bloqueo/etiquetado y documentación de las piezas reemplazadas y los dispositivos de seguridad. Los planificadores ajustaron los intervalos para entornos adversos, ciclos de trabajo intensos o intentos frecuentes de sobrecarga, acortando los ciclos de inspección para prevenir fallos prematuros.
Aceite hidráulico, filtración y control de la contaminación
La limpieza del aceite hidráulico afectaba directamente la fiabilidad del elevador, la vida útil de los sellos de los cilindros y el rendimiento de las válvulas. Los operadores mantenían el aceite dentro de un rango de temperatura de 0 °C a 40 °C para evitar la pérdida de viscosidad a altas temperaturas y una respuesta lenta a bajas temperaturas. El aceite hidráulico HL-N46 era el aceite hidráulico comúnmente especificado, con grados de baja temperatura utilizados en climas fríos o grandes fluctuaciones estacionales. Después de 200 horas, el personal de servicio reemplazaba el aceite hidráulico, limpiaba el tanque y cambiaba los filtros para eliminar la contaminación inicial y los productos de oxidación. En condiciones normales, el intervalo de limpieza de la caja de aceite y el tanque era de seis meses, pero los técnicos lo acortaban en entornos arenosos o polvorientos. Las estrategias de filtración incluían filtros de succión, filtros de línea de retorno y, a veces, filtros de línea de presión, cada uno revisado y reemplazado según el programa o cuando la caída de presión indicaba obstrucción. Los técnicos minimizaban la entrada de contaminación manteniendo las tapas de llenado cerradas, utilizando embudos limpios y limpiando los puntos de conexión antes de abrir los circuitos. La extracción de aire se realizó tras el llenado inicial o tras largos periodos de inactividad, mediante repetidas operaciones a carrera completa y, de ser necesario, aflojando y reapretando las juntas de los tubos para ventilar el aire atrapado. La selección adecuada del aceite, el control de la temperatura y la gestión de la filtración redujeron el atascamiento de las válvulas, la cavitación y los daños prematuros a la bomba.
Lubricación de pasadores, bujes y superficies deslizantes
La lubricación de las juntas mecánicas garantizaba una articulación suave del brazo de tijera y reducía el ruido y el desgaste. Los pasadores, bujes, rodillos y almohadillas deslizantes requerían grasa o aceite a intervalos definidos por las horas de funcionamiento y la exposición ambiental. Los programas típicos especificaban revisiones visuales diarias y engrasados periódicos a intervalos de 250 horas o tres meses, con frecuencias más altas para entornos exteriores o corrosivos. Los técnicos aplicaban grasas recomendadas por el fabricante, como formulaciones de grado alimenticio en plantas higiénicas, para evitar incompatibilidades o daños en los sellos. Las películas de lubricación adecuadas reducían el contacto metal con metal, disminuyendo la fricción y prolongando la vida útil de los pasadores y bujes. Una lubricación inadecuada provocaba ruidos anormales durante el izado y el descenso, aumentaba la holgura y aceleraba la ovalización de los orificios. El personal de mantenimiento limpiaba los accesorios antes de engrasar para evitar la inyección de partículas abrasivas en las juntas. También confirmaban que la grasa se purgaba a lo largo del ancho del cojinete, lo que indicaba una cobertura completa. Donde las almohadillas de desgaste deslizantes soportaban los brazos de tijera , la inspección periódica verificaba el rayado, la delaminación y la pérdida de espesor, con reengrasado o reemplazo de almohadillas según fuera necesario. Las prácticas de lubricación consistentes estabilizaron el movimiento, redujeron la demanda de energía y minimizaron la vibración transmitida al
Diagnóstico y ajustes del sistema hidráulico
El diagnóstico del sistema hidráulico de las plataformas elevadoras de tijera requería un enfoque estructurado que vinculara los síntomas con componentes específicos. Los técnicos verificaban primero el tipo, la temperatura y la limpieza del fluido antes de ajustar las válvulas o reemplazar piezas. El ajuste adecuado de las válvulas de alivio, de descarga y de estrangulamiento mantenía presiones seguras y perfiles de movimiento controlados. Posteriormente, las comprobaciones sistemáticas de fugas y el análisis de ruido confirmaban que el circuito hidráulico funcionaba dentro de los parámetros de diseño.
Purga de aire, límites de temperatura y selección de aceite
Tras la primera puesta en servicio o un almacenamiento prolongado, los técnicos hicieron funcionar el elevador repetidamente sin carga, luego con carga parcial, para purgar el aire atrapado. Si quedaba aire residual en puntos altos o conexiones, aflojaron brevemente las juntas de las tuberías, dejaron escapar el aire y el aceite espumoso, y luego volvieron a apretarlas al par especificado. El aceite hidráulico funcionó de forma fiable solo entre 0 °C y 40 °C; fuera de este rango, los cambios de viscosidad redujeron la eficiencia de la bomba y aceleraron el desgaste. El aceite hidráulico HL-N46 fue la opción estándar, mientras que el aceite hidráulico de baja temperatura fue preferible en climas fríos con grandes oscilaciones diarias de temperatura.
Los niveles de limpieza afectaban considerablemente la fiabilidad de las válvulas y la vida útil de los cilindros. Los planes de mantenimiento solían especificar el cambio de aceite y la limpieza del tanque después de unas 200 horas de funcionamiento, seguido de una limpieza semestral del depósito en condiciones normales de planta. En sitios arenosos o polvorientos, los técnicos acortaban estos intervalos y supervisaban la carga de los filtros de ventilación y retorno. También se aseguraban de que el nivel de aceite se mantuviera dentro de los límites de la mirilla para evitar la entrada de aire en la succión de la bomba, lo que causaba cavitación, movimiento errático y aceleraba el daño de los componentes.
Inspección de válvulas de alivio, derrame y aceleración
La válvula de alivio principal limitaba la presión del sistema a unos 16 MPa para proteger los cilindros, las mangueras y la estructura. Si la presión fluctuaba o el elevador se detenía por debajo de la carga nominal, los técnicos retiraban la válvula de alivio, limpiaban el carrete, el resorte y el asiento, y luego la volvían a ensamblar y ajustaban la presión con un manómetro calibrado. Para aumentar el ajuste de alivio, era necesario girar el tapón de ajuste en el sentido de las agujas del reloj, mientras que girarlo en sentido contrario reducía la presión establecida; los ajustes siempre se mantenían dentro de los límites del fabricante para evitar la sobrecarga estructural. Las válvulas de alivio, instaladas para suavizar el movimiento de tijera , controlaban el flujo de derivación y, por lo tanto, la velocidad de extensión.
El ajuste en sentido horario del tapón de la válvula de alivio redujo el flujo y ralentizó el movimiento de la plataforma, lo que ayudó cuando los operadores reportaron movimientos bruscos o excesivos. La rotación en sentido antihorario aumentó el flujo y la velocidad, pero podría empeorar la oscilación si se realizaba demasiado. Las válvulas de control de aceleración o descenso regulaban la velocidad de descenso; una velocidad de descenso excesiva indicaba que la abertura de la válvula de aceleración era demasiado grande o que la válvula estaba desgastada, mientras que un descenso muy lento sugería una obstrucción parcial o un daño interno. Después de cada ajuste de válvula, los técnicos realizaron pruebas funcionales de carrera completa bajo carga, verificaron si había picos de presión y bloquearon las tapas de ajuste para evitar cambios no autorizados.
Gestión de fugas en cilindros, mangueras y accesorios
La gestión eficaz de fugas comenzaba con inspecciones visuales rutinarias de cilindros, mangueras, tuberías rígidas y conexiones antes de cada turno. Los técnicos buscaban manchas de humedad, neblina de aceite, ampollas en las tapas de las mangueras, grietas en las tuberías y conexiones deformadas, lo cual indicaba sobrepresión o fatiga. Las fugas en los sellos de los vástagos de los cilindros reducían la capacidad de elevación y causaban un desplazamiento gradual de la plataforma; las fugas persistentes después de la limpieza de los vástagos solían requerir el resellado o la sustitución del cilindro. Las fugas internas en los cilindros, no visibles externamente, se manifestaban como un deslizamiento lento bajo carga o la imposibilidad de mantener la altura a pesar del rendimiento normal de la bomba.
Para confirmar la derivación interna, los inspectores presurizaron el elevador, apagaron la bomba y monitorearon la altura de la plataforma y la presión del cilindro a lo largo del tiempo. La rápida caída de presión sin pérdida externa de aceite indicó sellos de pistón desgastados o superficies rayadas del cilindro. Las fugas en las conexiones abocardadas o roscadas a menudo se debían a un torque incorrecto, asientos dañados o contaminación atrapada en las superficies de sellado. Los técnicos despresurizaron el sistema, limpiaron las superficies de contacto, reemplazaron los sellos o férulas dañados, reapretaron utilizando los valores de torque especificados y verificaron la integridad mediante una prueba de presión estática en o cerca del ajuste de alivio.
Ruido, vibración y degradación del rendimiento
Los ruidos y vibraciones anormales en las plataformas elevadoras hidráulicas de tijera suelen indicar cavitación, entrada de aire o holgura mecánica. Los ruidos de golpeteo durante el ascenso a menudo se deben a un nivel bajo de aceite o a la entrada de aire en la bomba.
Problemas con el sistema eléctrico, de control y de accionamiento
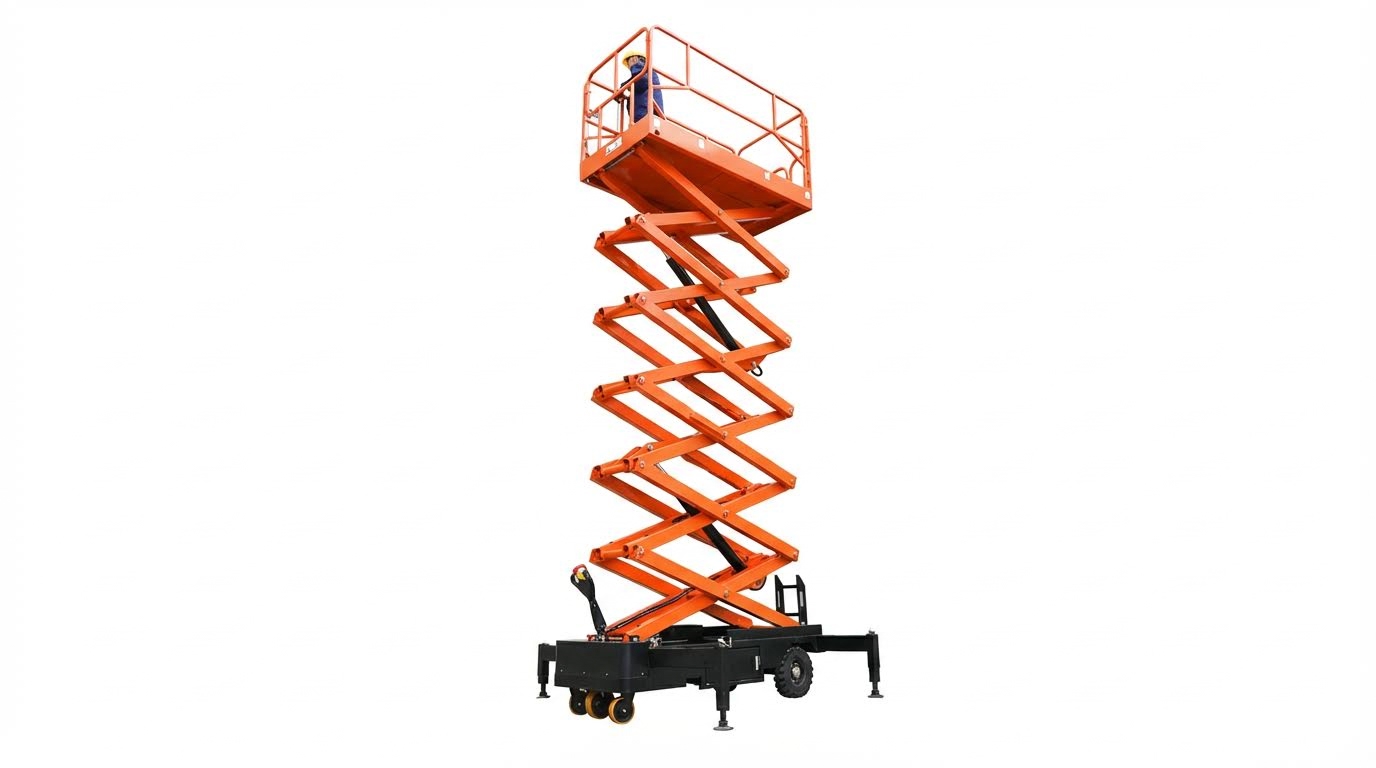
Las fallas eléctricas, de control y de accionamiento en las plataformas elevadoras hidráulicas de tijera afectaban directamente la seguridad, la disponibilidad y el costo del ciclo de vida. El diagnóstico sistemático se basaba en correlacionar los síntomas de falla con los voltajes, corrientes y códigos de estado del controlador medidos, en lugar de realizar reemplazos de piezas por ensayo y error. Los equipos de mantenimiento minimizaban el tiempo de inactividad combinando verificaciones funcionales rutinarias con la resolución de problemas específicos de motores, baterías, sensores y unidades de control electrónico (ECU). Las siguientes subsecciones describen enfoques probados en campo, alineados con las recomendaciones del fabricante y las normas de seguridad.
Sobrecalentamiento del motor, falta de arranque y baja potencia
Los motores de accionamiento eléctrico y de bomba en plataformas elevadoras hidráulicas de tijera funcionaban dentro de límites térmicos definidos, generalmente hasta 40 °C de temperatura ambiente. Los protectores térmicos abrían el circuito del motor cuando la temperatura del bobinado alcanzaba un umbral preestablecido, a menudo provocado por ciclos de trabajo elevados, sobrecarga o ventilación deficiente. En caso de sobrecalentamiento, los técnicos verificaban la temperatura ambiente, la carga en comparación con la capacidad nominal y el ciclo de trabajo real, y luego permitían un enfriamiento completo antes de reiniciar. Las condiciones de no arranque requerían una verificación estructurada: tensión de alimentación de entrada en los terminales, equilibrio de fases, integridad de fusibles e interruptores y estado de los relés térmicos magnéticos. Si la tensión y los dispositivos de protección eran normales, los siguientes pasos incluían pruebas de continuidad en los bobinados del motor, inspección de fallas de fase y verificación de componentes del circuito de control, como contactores, interruptores de operación y cables. Las quejas por baja potencia indicaban posible subtensión, altas pérdidas en los cables, bobinados parcialmente en cortocircuito o arrastre mecánico en la bomba; las mediciones de corriente bajo carga y su comparación con los datos de la placa de características permitían determinar si la limitación era eléctrica o hidráulica.
Elevación, descenso y deriva lentos o fallidos
Cuando el motor funcionaba pero la plataforma no se elevaba o lo hacía muy lentamente, los técnicos primero verificaban la rotación de fase correcta en la unidad de potencia hidráulica, ya que la operación de fase inversa reducía o eliminaba el caudal de la bomba. Luego inspeccionaban si había restricciones mecánicas externas, como brazos de tijera doblados , rodillos desalineados u objetos extraños que obstruyeran la estructura. Si el mecanismo se movía libremente, el diagnóstico se centraba en los componentes hidráulicos: eficiencia volumétrica de la bomba, funcionamiento de la válvula de retención electromagnética y ajuste de la válvula de alivio en relación con la presión de apertura especificada de 16 MPa. El ascenso o descenso lento también se debía a filtros obstruidos, válvulas contaminadas o un nivel insuficiente de fluido hidráulico, lo que reducía el flujo efectivo e introducía aireación. Un comportamiento anormal en el descenso requería la evaluación de los ajustes de la válvula de estrangulamiento (control de flujo), el estado de las válvulas de elevación y de retención, y el desgaste de los pasadores y orificios que modificaban la geometría del mecanismo. Una deriva no controlada después de detenerse indicaba fugas internas en los cilindros, válvulas de retención que no sellaban completamente o microfugas en las juntas; la mejor práctica consistía en mantener las plataformas bajadas durante el tiempo de espera para mitigar el riesgo y reducir la tensión estructural.
Problemas con la batería, el cargador y la calidad de la energía
Las plataformas elevadoras eléctricas de tijera dependían de baterías en buen estado y una calidad de energía estable para un funcionamiento fiable. La pérdida de capacidad por el envejecimiento de las celdas, las descargas profundas repetidas o la carga inadecuada provocaban una reducción del tiempo de funcionamiento, una elevación lenta y frecuentes fallos de baja tensión. Los programas de mantenimiento incluían inspecciones visuales para detectar corrosión, la limpieza de los terminales para evitar descargas superficiales y pruebas periódicas de consumo de corriente y carga con instrumentos digitales para cuantificar el estado de la batería. Los cargadores requerían la verificación del voltaje de salida, la compatibilidad del perfil de carga con el tipo de batería y una ventilación adecuada para evitar el sobrecalentamiento y la acumulación de gases. Los técnicos evaluaban la calidad de la energía midiendo el voltaje bajo carga en la entrada de la plataforma elevadora, comprobando si había una caída de voltaje excesiva en cables de extensión largos o de calibre insuficiente y asegurándose de que los cables cumplieran o superaran la corriente nominal del equipo. Almacenar las baterías en entornos controlados, evitar su funcionamiento a temperaturas extremas y prevenir el almacenamiento prolongado en estado descargado prolongaba significativamente la vida útil de la batería y reducía las interrupciones no planificadas.
Sensores, ECU y gestión electrónica de fallos
Las plataformas elevadoras hidráulicas de tijera modernas incorporan sensores de inclinación, sensores de carga, interruptores de límite y unidades de control electrónico (EC).
Resumen de las mejores prácticas y cumplimiento de la seguridad
La fiabilidad de las plataformas elevadoras hidráulicas de tijera dependía de un mantenimiento preventivo riguroso y del estricto cumplimiento de los procedimientos de seguridad. Los operarios y el personal de mantenimiento reducían las averías al seguir los intervalos de servicio definidos para el aceite hidráulico, los filtros, la lubricación y las inspecciones estructurales. La resolución sistemática de problemas hidráulicos, eléctricos y de control limitaba el tiempo de inactividad y prevenía daños secundarios en bombas, cilindros, motores y unidades de control electrónico (ECU). La documentación sistemática de las inspecciones y reparaciones garantizaba el cumplimiento de las políticas internas y las normativas externas.
Desde la perspectiva de la industria, el mantenimiento programado a intervalos definidos de horas o calendario prolongó la vida útil y redujo el costo del ciclo de vida. El aceite hidráulico limpio y con temperatura controlada, los ajustes correctos de las válvulas a alrededor de 16 MPa y las conexiones de mangueras y racores sin fugas verificadas siguieron siendo fundamentales para la seguridad hidráulica. El diagnóstico eléctrico, que incluye pruebas de batería, comprobaciones de la integridad de los conectores y análisis de códigos de falla del controlador, mejoró la disponibilidad de las plataformas elevadoras de tijera eléctricas . Las tendencias futuras apuntan hacia plataformas más sensorizadas, monitoreo remoto de la condición y mantenimiento predictivo mediante el registro de datos operativos.
La implementación práctica requirió planes de mantenimiento claros, personal capacitado y calificado, y bloqueo y etiquetado durante trabajos hidráulicos o eléctricos. Los gerentes de obra debían realizar inspecciones previas al arranque, incluyendo comprobaciones estructurales, pruebas funcionales de los controles de emergencia y verificación de calcomanías y manuales. Los operadores debían respetar la capacidad nominal, los límites de temperatura entre 0 °C y 40 °C, y los fluidos especificados por el fabricante. Mantener las plataformas bajadas durante la espera, almacenar el equipo bajo techo y aplicar las grasas correctas en los pasadores y superficies deslizantes redujeron la corrosión y el desgaste.
La evolución tecnológica aumentó la sofisticación de los elevadores, pero no reemplazó los principios básicos de seguridad. La integridad mecánica, la limpieza hidráulica y el aislamiento eléctrico seguían siendo la base de una operación segura. Los controles electrónicos, la protección térmica y los sensores avanzados mejoraron la detección de fallas, pero requerían una calibración y una configuración de software correctas. Una estrategia de mantenimiento equilibrada combinaba las recomendaciones de los fabricantes de equipos originales (OEM), la experiencia de campo y las inspecciones periódicas de terceros para garantizar el cumplimiento normativo y proteger al personal que trabaja en altura.