El rendimiento de las baterías de elevadores de tijera regulaba el tiempo de actividad, la seguridad y el coste total de propiedad en flotas industriales. Esta guía examinó la vida útil, el tiempo de funcionamiento y el comportamiento del ciclo de trabajo de las baterías en condiciones reales de funcionamiento. Comparó las composiciones químicas de las baterías de plomo-ácido inundadas, las baterías de plomo-ácido selladas y las baterías de iones de litio, centrándose en los requisitos de mantenimiento, la vida útil y las compensaciones en términos de rendimiento. También detalló las estrategias de carga, las rutinas de mantenimiento y las prácticas de seguridad que los equipos de ingeniería y flotas utilizaban para maximizar la vida útil de las baterías y la disponibilidad de los equipos.
Vida útil de la batería, tiempo de funcionamiento y ciclo de trabajo
La duración de la batería determinaba la disponibilidad, el costo y la seguridad de las flotas de plataformas elevadoras de tijera en entornos industriales. Los ingenieros evaluaban la vida útil en años, el tiempo de funcionamiento en horas por turno y la severidad del ciclo de trabajo para dimensionar correctamente las baterías y especificar los regímenes de mantenimiento.
Vida útil típica en flotas industriales
Las baterías de las plataformas elevadoras de tijera solían funcionar entre 3 y 5 años en flotas industriales bajo condiciones controladas. Las flotas de vehículos ligeros, con una carga y un mantenimiento adecuados, a menudo alcanzaban casi 5 años, especialmente con operadores disciplinados. El uso diario intensivo con descargas profundas frecuentes y prácticas deficientes de riego o limpieza generalmente reducían la vida útil a 2 o 3 años, y la negligencia grave provocaba fallos en 1 o 2 años. Históricamente, las baterías de iones de litio ofrecían una vida útil más larga y un mayor número de ciclos que las de plomo-ácido convencionales, pero requerían una mayor inversión inicial y cargadores compatibles.
Los ingenieros caracterizaron la vida útil mediante el recuento de ciclos y la profundidad de descarga (DoD). Las baterías de plomo-ácido toleraban más ciclos con una DoD del 50 % que con una del 80 %, por lo que la estrategia operativa influía considerablemente en su vida útil. La sobrecarga, la subcarga crónica y el almacenamiento prolongado en un estado de descarga parcial aceleraban la sulfatación y la pérdida de capacidad. Por lo tanto, los administradores de flotas realizaban un seguimiento de la edad, los ciclos y los indicadores de rendimiento, como la reducción del tiempo de funcionamiento y la caída de tensión, para programar reemplazos proactivos.
Tiempo de funcionamiento esperado por carga por aplicación
Con una carga completa, las plataformas elevadoras de tijera eléctricas típicas ofrecían entre 4 y 8 horas de trabajo efectivo, según la aplicación. El uso continuo de la plataforma y la elevación con la carga nominal solía proporcionar entre 4 y 6 horas, mientras que el uso intermitente con periodos de inactividad extendía la autonomía hasta las 8-10 horas. Las tareas de mantenimiento en interiores con baja frecuencia de uso y cargas ligeras generalmente consumían menos energía que las aplicaciones de construcción o almacenamiento con reposicionamiento frecuente.
La autonomía dependía tanto de la capacidad de la batería como de la eficiencia del sistema. Las baterías de plomo-ácido más antiguas o sulfatadas presentaban periodos de autonomía más cortos y una mayor caída de tensión bajo carga, incluso cuando el indicador de estado de carga parecía aceptable. Los ingenieros tuvieron en cuenta los ciclos de trabajo más desfavorables al dimensionar las baterías, reservando capacidad para evitar una caída por debajo de aproximadamente el 20 % del estado de carga, lo que aceleraba la degradación. Las pruebas de autonomía basadas en aplicaciones con cargas representativas proporcionaron datos más fiables que la capacidad nominal por sí sola.
Impacto de la carga, el terreno y el ciclo de trabajo
Las cargas más elevadas de la plataforma aumentaron el consumo de corriente, lo que redujo la autonomía y aceleró el desgaste de la batería. El funcionamiento cercano a la capacidad nominal durante largos periodos elevó las temperaturas internas y amplificó la corrosión de las placas en las celdas de plomo-ácido. Los terrenos irregulares o inclinados exigieron mayor potencia de tracción, especialmente durante arranques, paradas y correcciones de dirección frecuentes. Por lo tanto, las aplicaciones en interiores con suelo liso implicaban una carga eléctrica mucho menor que las obras en exteriores con terreno irregular.
El ciclo de trabajo combinó el uso del ascensor, los patrones de conducción y el tiempo de inactividad en una única métrica de gravedad. Los movimientos cortos y frecuentes con cambios de elevación repetidos produjeron un perfil de corriente con picos y mayor calentamiento que los intervalos de inactividad prolongados entre ciclos. Los ingenieros minimizaron los ciclos innecesarios del ascensor y la distancia de viaje en la planificación del trabajo para estabilizar la demanda. El registro de datos de corriente, voltaje y horas de uso permitió a los operadores de flotas clasificar los ascensores como de servicio ligero, medio o pesado y asignarles las características químicas y capacidades de batería adecuadas.
Efectos ambientales: calor, frío y almacenamiento
La temperatura ambiente influyó notablemente en el rendimiento y la vida útil de las baterías de las plataformas elevadoras de tijera . A temperaturas moderadas, alrededor de 27 °C, las baterías de plomo-ácido ofrecieron una capacidad cercana a la nominal y una vida útil aceptable. A bajas temperaturas, la capacidad disminuyó drásticamente; por ejemplo, una batería completamente cargada a 27 °C que funcionaba al 100 % de su capacidad generalmente ofrecía alrededor del 65 % a 0 °C y alrededor del 40 % a -18 °C. Por lo tanto, las bajas temperaturas redujeron el tiempo de funcionamiento incluso cuando el estado de carga era nominalmente alto.
Las altas temperaturas tuvieron el efecto contrario: la capacidad a corto plazo parecía adecuada, pero el calor elevado aceleró la corrosión de la red, la pérdida de agua y la degradación del separador, reduciendo así su vida útil. El almacenamiento prolongado en condiciones extremas de calor o congelación dañó las celdas y aumentó la tasa de fallos. La práctica recomendada era mantener las baterías almacenadas completamente cargadas en un lugar fresco, seco y ventilado, con recargas periódicas. Los ingenieros especificaron controles de temperatura, como calefactores en climas fríos o ventilación y sombreado en regiones cálidas, para estabilizar el rendimiento y proteger la inversión en la flota.
Compensaciones en el rendimiento y la química de las baterías
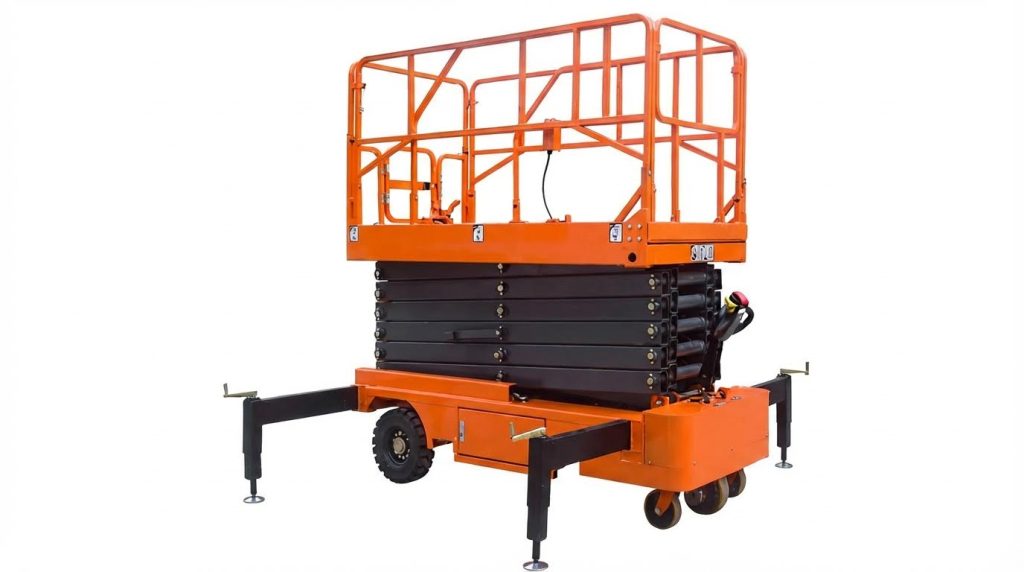
Históricamente, las plataformas elevadoras de tijera utilizaban baterías de plomo-ácido, pero las tecnologías de baterías selladas y de litio transformaron la economía de su ciclo de vida. Cada tecnología ofrecía ventajas e inconvenientes distintos en cuanto a coste, mantenimiento, seguridad y estabilidad de funcionamiento. Los equipos de ingeniería debían adaptar estas características al ciclo de trabajo, el entorno y la infraestructura de carga. Una comparación estructurada ayudó a evitar tiempos de inactividad prolongados, fallos prematuros de las baterías y gastos excesivos en paquetes sobredimensionados.
Baterías de plomo-ácido inundadas: mantenimiento y modos de fallo
Las baterías de plomo-ácido inundadas siguieron siendo la opción preferida por muchas flotas de alquiler y construcción. Ofrecían un bajo costo inicial, una gran tolerancia al maltrato y un reciclaje sencillo, pero requerían un mantenimiento regular. Los operadores debían verificar los niveles de electrolito, agregar agua destilada y mantener limpias las tapas y terminales para evitar la autodescarga y el arrastre. Un riego inadecuado provocaba la exposición de las placas, lo que provocaba sulfatación, pérdida de capacidad y puntos calientes localizados durante la carga. La subcarga crónica y las descargas profundas frecuentes aceleraban la sulfatación y la estratificación, acortando la vida útil a aproximadamente 1 o 2 años en condiciones de servicio exigentes. La sobrecarga o un voltaje incorrecto del cargador causaban una gasificación excesiva, pérdida de agua y corrosión de las placas, a veces acompañada de hinchazón de la carcasa o fugas en la tapa de ventilación. Estos fallos reducían directamente el tiempo de funcionamiento por turno y aumentaban los eventos de servicio no planificados.
AGM y gel: opciones selladas de plomo-ácido
Las baterías de celdas de fibra de vidrio absorbente (AGM) y de gel utilizaban la misma composición química de plomo-ácido, pero inmovilizaban el electrolito. Las AGM utilizaban celdas de fibra de vidrio, mientras que las de gel utilizaban un electrolito espesado con sílice, creando en ambos casos diseños sellados y a prueba de derrames. Estas baterías eliminaban la necesidad de agregar agua regularmente y reducían la exposición al ácido, lo que mejoraba la seguridad en compartimentos estrechos y aplicaciones en interiores. Toleraban mejor las vibraciones que las celdas inundadas y presentaban una menor autodescarga, lo que beneficiaba a los ascensores almacenados durante períodos prolongados. Sin embargo, requerían voltajes y corrientes de carga estrictamente controlados; la sobretensión podía causar secado, acumulación de gas y pérdida irreversible de capacidad. Las AGM solían ofrecer una mayor densidad de potencia y un mejor rendimiento en frío que las de gel, lo que las hacía más adecuadas para ciclos frecuentes y mayores consumos de corriente. Las baterías de gel favorecían las aplicaciones con descarga más lenta y donde predominaban los ciclos profundos con corrientes moderadas. Ambas opciones son más caras que las de celdas de plomo-ácido inundadas, pero a menudo prolongaban la vida útil y reducían el mantenimiento, lo que mejoraba el costo total de propiedad con una carga adecuada.
Baterías de iones de litio: coste, vida útil y carga rápida
Las baterías de iones de litio para plataformas elevadoras de tijera , generalmente basadas en fosfato de hierro y litio (LiFePO₄) o químicas similares, cambiaron significativamente los límites de rendimiento. Ofrecían mayor densidad de energía, voltaje de descarga constante y capacidad útil incluso a mayores profundidades de descarga sin una degradación severa. La vida útil típica a menudo superaba la de las baterías de plomo-ácido entre dos y cuatro veces cuando se gestionaban con un sistema de gestión de baterías (BMS). La capacidad de carga rápida permitía recargas parciales durante las pausas programadas sin los mismos problemas de sulfatación que se observaban en las baterías de plomo-ácido convencionales, siempre que los cargadores y el BMS estuvieran correctamente emparejados. Estas baterías funcionaban eficientemente en rangos de temperatura más amplios, aunque el frío extremo aún reducía la capacidad disponible y la aceptación de carga. Los principales inconvenientes eran el alto costo inicial, la necesidad de cargadores inteligentes compatibles y requisitos de integración más estrictos para la seguridad, incluyendo el balanceo de celdas, la protección contra sobrecorriente y la monitorización térmica. Para flotas de alta utilización, la reducción del tiempo de inactividad, el menor mantenimiento y la mayor vida útil a menudo compensaban la inversión inicial durante el período de servicio del equipo.
Selección de productos químicos para perfiles de servicio de flota
La selección de la composición química debía partir del ciclo de trabajo, la tasa de utilización y la infraestructura de carga, no solo del precio unitario. Las baterías de plomo-ácido inundadas eran adecuadas para flotas con una utilización baja a moderada, con acceso a personal de mantenimiento capacitado y ventanas de carga nocturna predecibles. Las baterías AGM o de gel funcionaban mejor en entornos donde los derrames de ácido eran inaceptables, la ventilación era limitada o los operadores no podían realizar el riego de forma fiable, como en el mantenimiento interior o en centros sanitarios. Las baterías de ion-litio eran las más adecuadas para operaciones de alto rendimiento y turnos múltiples, donde el tiempo de funcionamiento, la rapidez de respuesta y el rendimiento predecible en distintas temperaturas justificaban un mayor coste de capital. Los gestores de flotas también debían tener en cuenta las condiciones ambientales, ya que las instalaciones de almacenamiento en frío o los emplazamientos exteriores con altas temperaturas someten las baterías a diferentes tipos de estrés y podrían favorecer las composiciones químicas con mayor resiliencia térmica. Por último, la compatibilidad de los cargadores, los requisitos normativos de ventilación y manipulación, y los programas de reciclaje o de fin de vida útil completaban el marco de decisión, garantizando que la composición química elegida se alineara con los objetivos operativos y de seguridad a largo plazo.
Mejores prácticas para la carga y el mantenimiento
Los ingenieros y gestores de flotas recurrían a regímenes estructurados de carga y mantenimiento para estabilizar la disponibilidad y el coste del ciclo de vida de las plataformas elevadoras de tijera . Los perfiles de carga adecuados, la higiene de los conectores y la gestión del electrolito influían directamente en el tiempo de funcionamiento y las tasas de fallos. Las siguientes subsecciones resumen las prácticas probadas en campo, en consonancia con las directrices del fabricante y las normas de seguridad, para maximizar la vida útil de la batería y reducir el tiempo de inactividad no planificado.
Perfiles de carga correctos y cargadores inteligentes
Las baterías de las plataformas elevadoras de tijera alcanzaban su máxima vida útil cuando los operadores seguían los perfiles de voltaje, corriente y tiempo definidos por el fabricante. La práctica industrial habitual consistía en una carga completa durante la noche con transición automática a las etapas de absorción y flotación. Los cargadores inteligentes con desconexión automática y compensación de temperatura limitaban la sobrecarga, la sulfatación y la corrosión de las placas. Los ingenieros especificaban cargadores compatibles con el voltaje del sistema, por ejemplo, 24 V o 25.2 V, y prohibían los cargadores externos improvisados o los arrancadores. La carga se realizaba en áreas secas y bien ventiladas, con la máquina apagada y estacionada lejos de materiales inflamables. Las políticas de la flota exigían una recarga completa después de cada turno, evitando recargas parciales repetidas que acortaban la vida útil.
Carga de oportunidad: cuándo ayuda o perjudica
La carga de oportunidad tuvo diferentes implicaciones según la composición química y el perfil de trabajo. En el caso de las baterías de plomo-ácido inundadas en equipos de acceso, los intervalos de carga cortos y repetidos durante las pausas reducían históricamente la vida útil del ciclo debido a fases de carga incompletas y a una temperatura media elevada de la placa. Por lo tanto, los fabricantes recomendaban periodos de carga largos e ininterrumpidos, normalmente durante la noche, y desaconsejaban las recargas frecuentes de solo 15 a 30 minutos. Sin embargo, la carga de oportunidad controlada podía evitar descargas profundas por debajo de aproximadamente el 20 % del estado de carga en flotas de alta utilización, lo que también dañaba las baterías. Los ingenieros contrarrestaron estos efectos monitorizando la profundidad de descarga, los patrones de autonomía y los registros de datos del cargador, y definiendo posteriormente umbrales de activación claros para determinar cuándo retirar una unidad del servicio y cargarla por completo.
Riego, limpieza e integridad de la conexión
Las baterías de plomo-ácido inundadas requerían una gestión rigurosa del electrolito para mantener su rendimiento y seguridad. Los técnicos verificaban los niveles de electrolito al menos una vez por semana durante el uso intensivo, asegurándose de que las placas permanecieran cubiertas, pero evitando un llenado excesivo que provocara un desbordamiento durante la gasificación. Como práctica recomendada, se añadía agua destilada después de la carga, a menos que las placas estuvieran expuestas; en ese caso, se añadía la mínima cantidad de agua antes de la carga para evitar daños. La limpieza regular eliminaba los residuos de ácido y la corrosión de las carcasas y los terminales, mejorando así la disipación del calor y la resistencia de contacto. Las inspecciones mensuales verificaban la integridad del aislamiento de los cables, el par de apriete en los terminales y la ausencia de grietas, fugas o hinchazones. En el caso de las baterías AGM, de gel y de litio, los ingenieros eliminaron las tareas de aplicación de agua, pero mantuvieron la misma frecuencia de inspección para el cableado, las carcasas y los herrajes de montaje.
Prácticas de seguridad, ventilación y cumplimiento
Los procedimientos de mantenimiento de baterías integraban requisitos de seguridad eléctrica, química y contra incendios. Las áreas de carga contaban con ventilación adecuada para dispersar el hidrógeno de las baterías inundadas y minimizaban la humedad que podría causar cortocircuitos o descargas. Los operarios utilizaban el equipo de protección personal (EPP) apropiado, incluyendo protección ocular y guantes resistentes a los ácidos, al manipular las tapas de ventilación o el electrolito. Muchos fabricantes exigían que los compartimentos de las baterías permanecieran abiertos durante la carga para limitar la acumulación de calor y gases. Las normas de la flota prohibían fumar, el uso de llamas abiertas y equipos eléctricos no aprobados cerca de las estaciones de carga. El cumplimiento de los códigos eléctricos regionales y las normas de seguridad laboral regía el cableado, la protección contra sobrecorriente y la señalización. Los técnicos solo utilizaban los cargadores y componentes aprobados por el fabricante de la batería y del elevador , asegurándose de que las modificaciones no invalidaran las certificaciones ni introdujeran riesgos térmicos o eléctricos.
Resumen: Optimización de la vida útil y el tiempo de actividad de la batería del ascensor
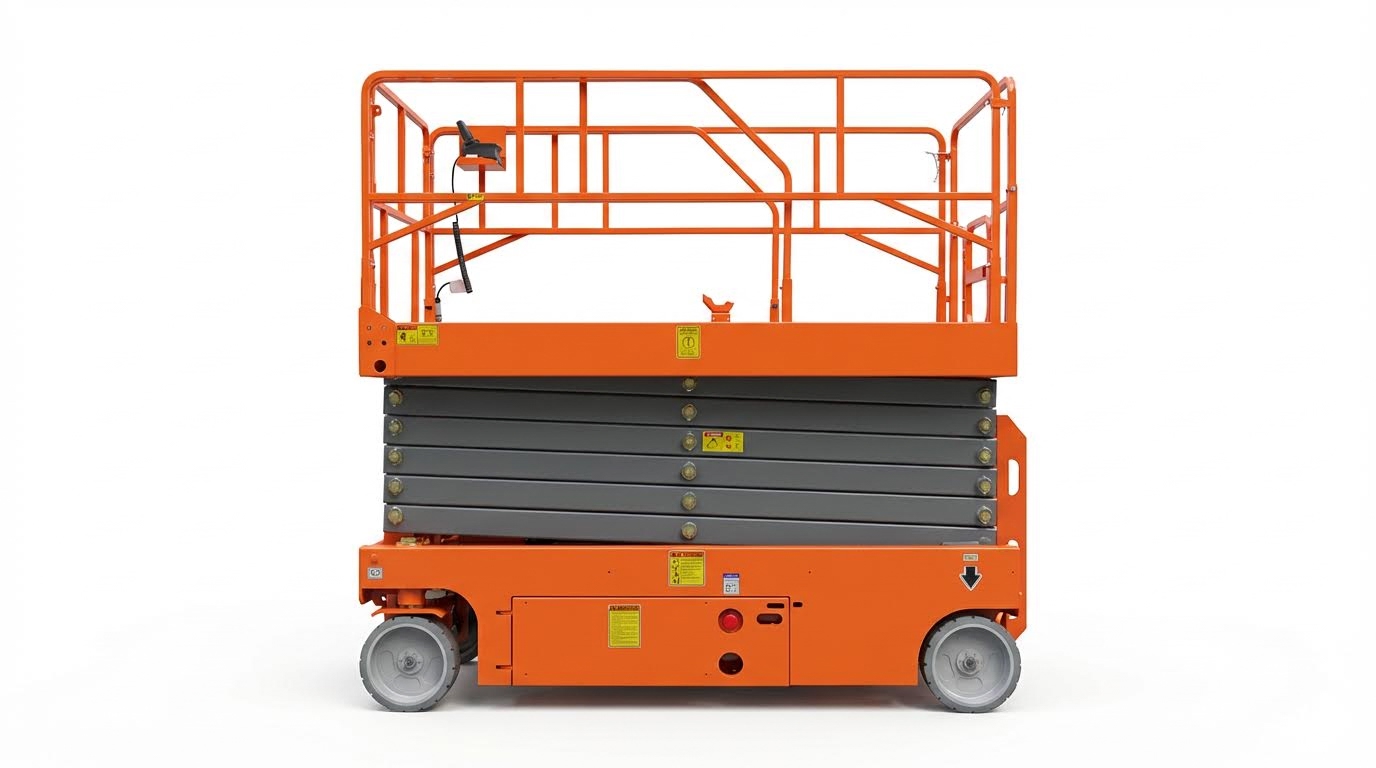
La vida útil de la batería de las plataformas elevadoras de tijera dependía de la composición química, la disciplina de carga, el ciclo de trabajo y el entorno. Las flotas industriales típicas alcanzaban una vida útil de 3 a 5 años con baterías de plomo-ácido bien mantenidas; el uso diario intensivo y una carga deficiente reducían esta vida útil a 1 a 3 años. Una carga completa permitía aproximadamente de 4 a 8 horas de funcionamiento continuo, mientras que el trabajo intermitente y de menor intensidad prolongaba el tiempo útil del turno. El calor, el frío, las descargas profundas y la sobrecarga o subcarga crónica aceleraban la pérdida de capacidad y aumentaban el riesgo de tiempo de inactividad.
Los ingenieros y administradores de flotas compararon las baterías de plomo-ácido inundadas, AGM, gel e ion-litio en función de su ciclo de vida, la carga de mantenimiento, la seguridad y el coste total de propiedad. Las baterías de plomo-ácido inundadas ofrecían un bajo coste inicial, pero requerían estrictos procesos de riego y limpieza. Las variantes selladas AGM y gel reducían el mantenimiento y la exposición al ácido, pero su coste de adquisición era mayor. Los sistemas de ion-litio ofrecían una mayor vida útil, una carga más rápida y una mayor energía utilizable por ciclo, a costa de una mayor inversión inicial y la necesidad de cargadores y sistemas de gestión de baterías compatibles.
En la práctica, optimizar el tiempo de actividad requería adaptar la composición química de la batería al perfil de trabajo, y luego aplicar perfiles de carga correctos con cargadores inteligentes, ventanas de carga despejadas y procedimientos que tuvieran en cuenta la temperatura. Las comprobaciones diarias del nivel de electrolito (cuando correspondía), la corrosión, las conexiones sueltas y los daños en la carcasa, junto con las inspecciones mensuales del cableado, ayudaron a prevenir fallos repentinos. Los operadores necesitaban capacitación para evitar descargas profundas, reconocer pérdidas prematuras de rendimiento y seguir las instrucciones específicas del fabricante del equipo original (OEM) sobre ventilación, EPI y selección del cargador.
Desde la perspectiva de la evolución tecnológica, las flotas migraron gradualmente de baterías de plomo-ácido inundadas a soluciones selladas de plomo-ácido e iones de litio, impulsadas por requisitos de seguridad, limitaciones laborales y análisis del coste del ciclo de vida. Sin embargo, los sistemas de baterías de plomo-ácido inundadas bien gestionados siguieron siendo viables en lugares con presupuestos ajustados y una disciplina de mantenimiento rigurosa. Es probable que los sistemas futuros integren diagnósticos integrados más inteligentes, cargadores conectados y estrategias de gestión específicas para cada composición química, convirtiendo el estado de la batería en un activo de monitorización continua en lugar de una preocupación por el mantenimiento periódico.