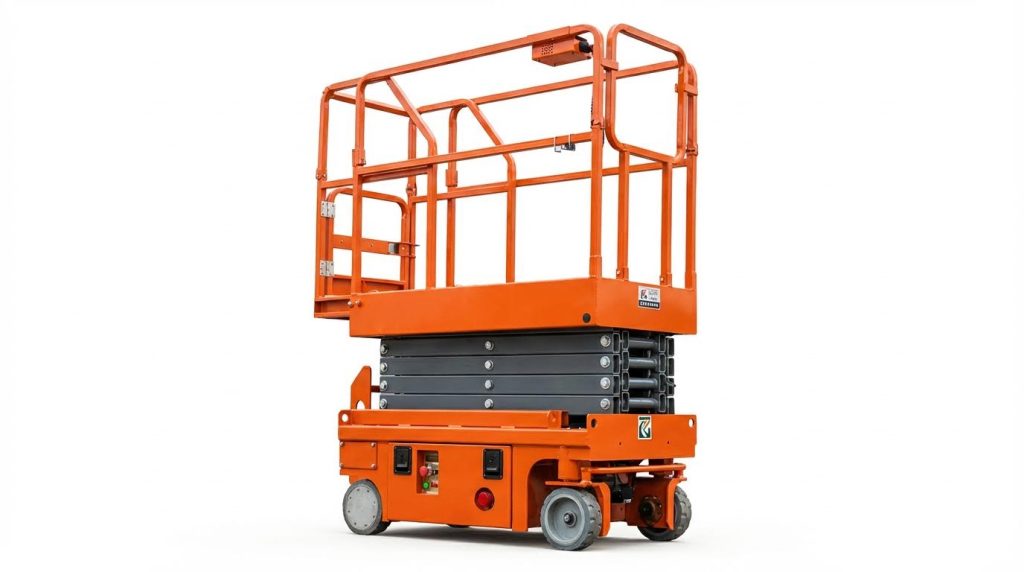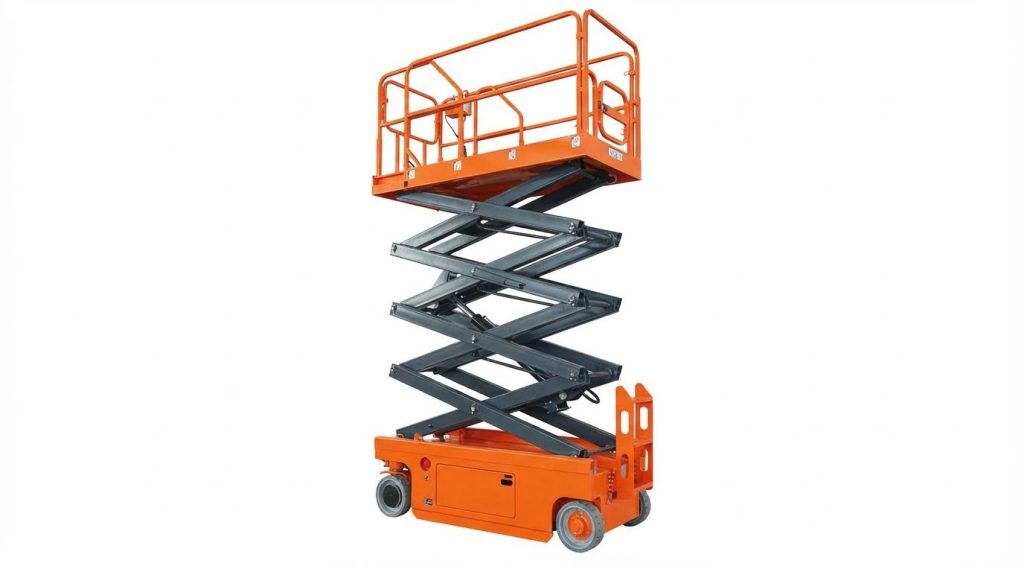
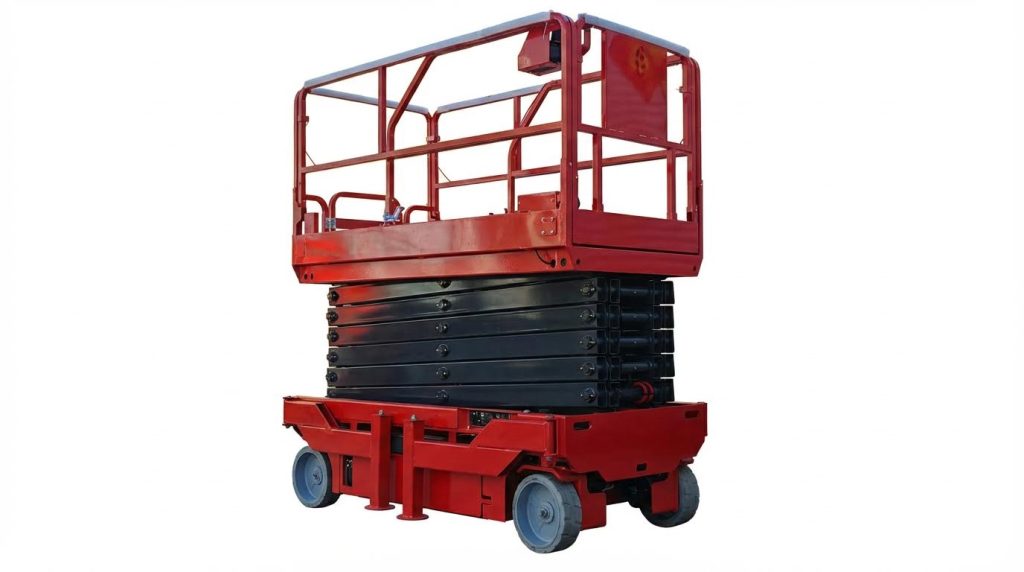
Las plataformas elevadoras de tijera dependen de sistemas hidráulicos y eléctricos en buen estado para lograr una elevación segura y constante en entornos de trabajo exigentes. Este artículo describe los principios básicos de mantenimiento, el estado hidráulico y las prácticas de resolución de problemas, así como las herramientas digitales emergentes para flotas modernas. Relaciona las rutinas de inspección diarias con el cumplimiento de las normas OSHA/ANSI/CE, la disciplina en la gestión de fluidos y las estrategias de confiabilidad basadas en datos. Las secciones siguientes ayudan a técnicos, ingenieros y gestores de flotas a prolongar la vida útil, prevenir fallos y garantizar la seguridad de los operarios durante los trabajos en altura.
Principios básicos del mantenimiento de plataformas elevadoras de tijera
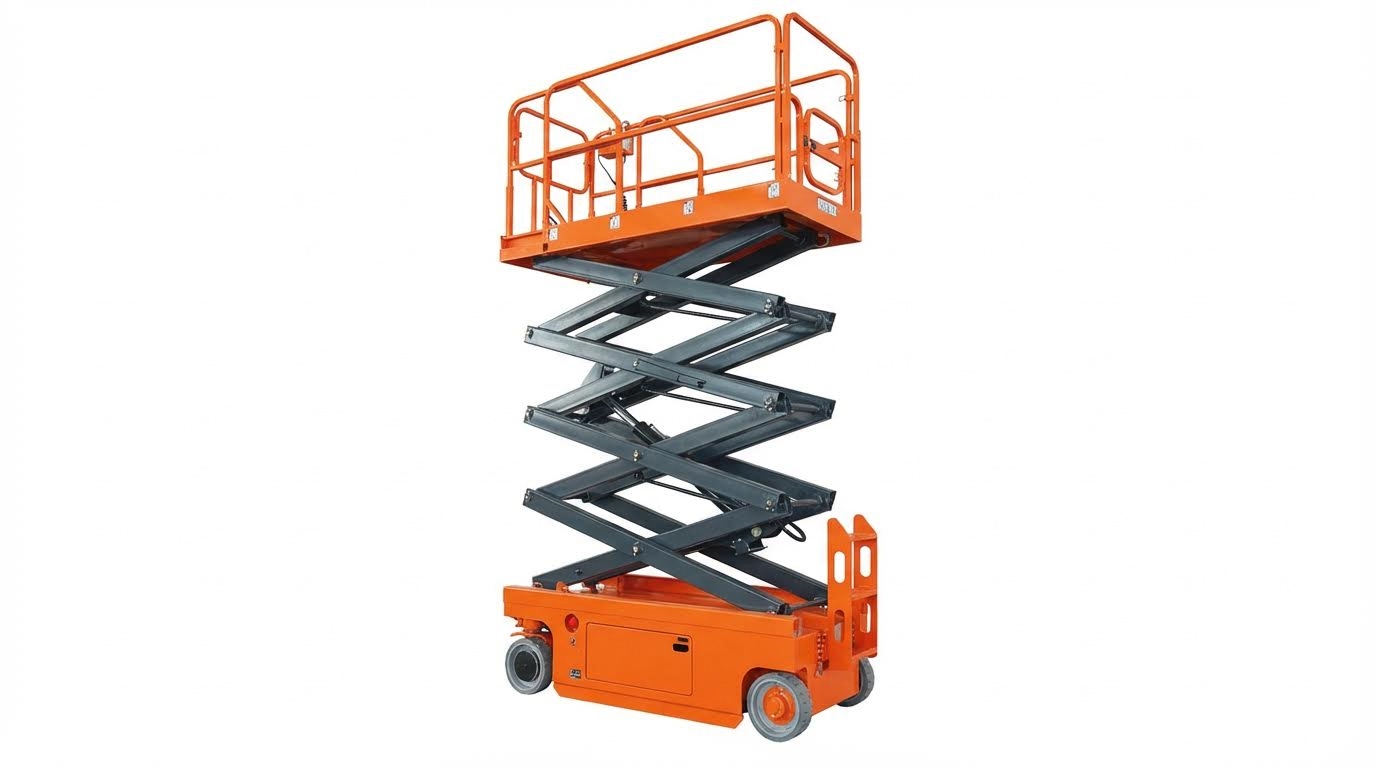
Los principios básicos de mantenimiento para plataformas elevadoras de tijera se centraban en respetar los límites de diseño, adaptar los intervalos de servicio al uso y cumplir con las normas de seguridad. Los programas eficaces combinaban inspecciones estructuradas, procedimientos documentados y técnicos capacitados para prevenir fallos y prolongar la vida útil. Estos principios se aplicaban tanto a plataformas hidráulicas como eléctricas, con adaptaciones específicas para cada arquitectura.
Ciclos de trabajo, perfiles de carga y límites de diseño
El ciclo de trabajo y el perfil de carga determinan la tensión mecánica e hidráulica en una plataforma elevadora de tijera . El arranque y parada frecuentes, cerca de la capacidad nominal, aceleran el desgaste de bombas, cilindros, pasadores y soldaduras estructurales. El uso en terrenos irregulares con grandes distancias de recorrido y superficies desiguales incrementa la carga dinámica en los brazos y guías de la plataforma. Superar la capacidad nominal de la plataforma o las cargas laterales admisibles puede activar las válvulas de alivio de presión, provocar fallos en la elevación o deformar permanentemente los elementos estructurales.
Los fabricantes especificaban la carga nominal máxima, las pendientes admisibles, la resistencia al viento y los ciclos de operación por hora. Los ingenieros de mantenimiento necesitaban estos parámetros para interpretar grietas, ruidos anormales o fallas hidráulicas recurrentes. Si los operadores utilizaban habitualmente el elevador a ciclos de trabajo elevados, los planificadores debían acortar los intervalos de inspección y las revisiones del fluido hidráulico. Comprender los límites de diseño también guiaba la resolución de problemas; por ejemplo, una elevación lenta con carga nominal indicaba problemas hidráulicos, mientras que una elevación lenta solo con sobrecarga indicaba un uso inadecuado. La comunicación clara de los límites de diseño a los operadores reducía las fallas causadas por sobrecarga y las disputas por garantías.
Intervalos de mantenimiento según tipo de ascensor y entorno
Los intervalos de mantenimiento variaron significativamente entre los elevadores eléctricos de losas, las unidades diésel todoterreno y las arquitecturas totalmente eléctricas. Los elevadores hidráulicos eléctricos a batería requerían revisiones diarias previas al uso, lubricación semanal de los pasadores de tijera y las guías, e inspecciones mensuales del sistema hidráulico para detectar fugas, desgaste de las mangueras y estado del fluido. Las máquinas todoterreno que operaban en polvo, lodo o temperaturas extremas necesitaban cambios de filtro e inspecciones del tren de rodaje más frecuentes debido a la contaminación abrasiva y el riesgo de corrosión. Los entornos con productos químicos agresivos o polvo de paneles de yeso en interiores justificaban intervalos más cortos para la limpieza, las revisiones estructurales y las inspecciones eléctricas.
Los elevadores totalmente eléctricos sin circuito hidráulico, como las plataformas sin sistema hidráulico, reducían las tareas rutinarias al eliminar los cambios de aceite, las inspecciones de mangueras y la gestión de fugas. Sin embargo, seguían requiriendo revisiones periódicas de los componentes de la transmisión eléctrica, los sensores y el diagnóstico del software de control. Los gestores de flota solían basar los intervalos en los manuales del fabricante, los requisitos normativos y los ciclos de trabajo reales registrados mediante contadores de horas o telemática. En caso de duda, adoptaban calendarios conservadores y los ajustaban tras el análisis de tendencias de fallos y los resultados de las pruebas de fluidos. La alineación de los intervalos con las condiciones reales de funcionamiento minimizaba tanto las paradas imprevistas como el mantenimiento innecesario.
Consideraciones sobre el cumplimiento de OSHA, ANSI y CE
Marcos regulatorios como OSHA en Estados Unidos, las normas ANSI A92 y los requisitos CE en Europa definieron prácticas mínimas de inspección y mantenimiento. Estas normas exigían inspecciones diarias previas al arranque, que incluían la verificación de fugas visibles, daños estructurales, el estado de los neumáticos y el correcto funcionamiento de los controles y sistemas de emergencia. También exigían que solo personal cualificado realizara reparaciones y que las máquinas con componentes de seguridad dañados o faltantes permanecieran fuera de servicio. Las auditorías de cumplimiento se centraron en aspectos como la integridad de las calcomanías de advertencia, las barandillas, las puertas, y el correcto funcionamiento de los interruptores de límite y los sistemas de descenso de emergencia.
Las normas ANSI y EN diferenciaban entre inspecciones frecuentes, a menudo diarias o semanales, e inspecciones periódicas a intervalos más largos, generalmente cada tres a doce meses. Las inspecciones periódicas incluían evaluaciones estructurales, hidráulicas y eléctricas detalladas, que en ocasiones requerían ensayos no destructivos o servicio profesional. Las directrices de OSHA hacían hincapié en la evaluación de riesgos de la zona de trabajo, incluyendo obstrucciones elevadas, condiciones del suelo y medidas de protección contra caídas. En el caso de los equipos con marcado CE, el mantenimiento debía seguir las instrucciones del manual original para garantizar la conformidad con la Directiva de Maquinaria. La integración de estos requisitos normativos en los procedimientos internos garantizó el cumplimiento legal y un rendimiento de seguridad constante.
Mantenimiento de registros, instrucciones de trabajo y capacitación
El mantenimiento eficaz de las plataformas elevadoras de tijera dependía de un registro riguroso e instrucciones de trabajo claras. Los registros de mantenimiento documentaban las inspecciones diarias previas al uso, las fallas detectadas, las acciones correctivas y las piezas reemplazadas, creando un historial rastreable para cada unidad. Este historial facilitaba el análisis de causa raíz de fallas recurrentes, como fugas hidráulicas repetidas o defectos de la batería, y la toma de decisiones informadas sobre la actualización o el retiro de componentes. Las instrucciones de trabajo estandarizadas definían paso a paso las tareas, las herramientas, los valores de torque y los criterios de prueba, lo que reducía la variabilidad entre técnicos y garantizaba la conformidad con los manuales del fabricante.
Los programas de capacitación estaban dirigidos tanto a operadores como al personal de mantenimiento. Operadores
Estado del sistema hidráulico y resolución de problemas
El buen estado del sistema hidráulico determinaba la fiabilidad de las plataformas elevadoras de tijera , la estabilidad de la plataforma y el coste del ciclo de vida. Los equipos de mantenimiento necesitaban rutinas de inspección estructuradas, una gestión rigurosa de los fluidos y una resolución de problemas metódica para evitar paradas no planificadas. Las siguientes subsecciones se centraron en secuencias de inspección prácticas, diagnóstico de fallos, mantenimiento de los fluidos y mitigación de fenómenos relacionados con el aire, como la cavitación y el ruido.
Rutinas de inspección hidráulica diarias y periódicas
Las inspecciones hidráulicas diarias comenzaban con un recorrido visual antes de activar el elevador. Los técnicos revisaban la mirilla o varilla de nivel del tanque para verificar el nivel correcto de aceite y detectar signos de decoloración o emulsificación. Inspeccionaban cilindros, mangueras, accesorios y colectores para detectar manchas de humedad, goteos o pulverización atomizada que indicaran fugas. Se revisaban los brazos de tijera de la plataforma, las guías deslizantes y los enlaces de centrado para detectar daños, contaminación y lubricación correcta. La holgura de las guías deslizantes se mantenía generalmente entre 1.5 y 2.5 mm cuando se especificaba.
Las pruebas de funcionamiento se realizaron tras la inspección visual en una zona libre de obstáculos. El elevador ascendió y descendió a toda velocidad mientras el operador observaba si se producían movimientos bruscos, deslizamientos en altura, ruidos anormales o sobreimpulsos tras soltar el control. El descenso de emergencia y todos los interruptores de límite o de seguridad requerían verificación para asegurar su correcto funcionamiento. Las rutinas semanales o mensuales ampliaron el alcance para incluir el estado de los filtros, la integridad de las abrazaderas de las mangueras, los sujetadores estructurales y el estado de los fuelles y las protecciones.
El mantenimiento periódico, a intervalos de seis o doce meses, incluía la toma de muestras de aceite o una evaluación visual, el reemplazo de los elementos filtrantes y la inspección de bombas, válvulas y cilindros para detectar desgaste o corrosión. Los técnicos limpiaban alrededor de las tapas de llenado, los filtros de ventilación y las tapas de inspección antes de abrirlas para evitar la entrada de partículas. También verificaban que las calcomanías, los carteles y los esquemas hidráulicos permanecieran legibles para facilitar el correcto funcionamiento y la resolución de problemas. Todos los hallazgos y acciones correctivas debían registrarse en los registros de mantenimiento para demostrar el cumplimiento de los requisitos de OSHA, ANSI o CE y para respaldar el análisis de tendencias.
Diagnóstico de fallas comunes de elevación y deslizamiento
Las fallas típicas de elevación se dividían en dos grupos: la plataforma no se elevaba en absoluto, lo hacía de forma deficiente, a tirones o continuaba moviéndose después de soltar la orden. Cuando el elevador no se movía y el motor no funcionaba, los técnicos revisaban primero la tensión de alimentación, el interruptor principal, los fusibles, la parada de emergencia y los botones de control o joysticks. Fusibles defectuosos debido a fluctuaciones de tensión, interruptores principales dañados, contactos rotos o una sección transversal de cable insuficiente podían interrumpir la alimentación. Si el motor funcionaba pero la plataforma no se elevaba, el diagnóstico se centraba en causas hidráulicas, como una válvula de descenso abierta, una válvula de alivio de presión mal ajustada, un sentido de giro incorrecto del motor en unidades trifásicas o una bomba de engranajes defectuosa.
Una elevación brusca o un movimiento de arrastre a menudo indicaban aire en el circuito hidráulico, aceite sucio, filtros obstruidos o lubricación inadecuada de las guías y los puntos de pivote. Una holgura inadecuada entre las guías, fuera del rango típico de 1.5 a 2.5 mm cuando se especifica, podía causar atascamiento y movimiento escalonado. El deslizamiento hacia abajo en altura indicaba una fuga interna a través de los sellos del cilindro, una válvula de descenso con fugas o contaminación que impedía el asentamiento completo de una válvula. Exceder la carga nominal o tener la válvula de alivio ajustada por debajo de la presión de trabajo requerida producía una elevación lenta o estancada, especialmente cerca de la altura máxima.
La resolución sistemática de problemas siguió una secuencia de causa y efecto. Los técnicos verificaron primero la integridad eléctrica y luego midieron la tensión de alimentación y la rotación de fases cuando correspondía. Revisaron el nivel y el estado del aceite hidráulico, inspeccionaron la presencia de fugas externas y confirmaron los ajustes de las válvulas de alivio con los datos del fabricante. Si los síntomas persistían, analizaron la presión y el caudal de salida de la bomba, aislaron las válvulas sospechosas e inspeccionaron o reemplazaron los interruptores de límite, los relés térmicos y los contactores del motor. Todos los reemplazos de componentes debían seguir el manual original, como la documentación del ATH Cross Lift 50, para garantizar la seguridad.
Selección, contaminación y cambio de aceite hidráulico
En los sistemas de elevación de tijera, el aceite hidráulico actuaba simultáneamente como fluido de presión, lubricante, refrigerante y sellador . Un grado de viscosidad o un paquete de aditivos incorrectos aceleraban el desgaste, aumentaban las fugas internas y reducían la eficiencia de elevación. Por lo tanto, los técnicos seleccionaban el aceite estrictamente de acuerdo con la viscosidad y la clase de rendimiento especificadas en el manual del fabricante. Si la sustitución era inevitable, el fluido de reemplazo debía tener un índice de viscosidad, una estabilidad a la oxidación, una resistencia al desgaste y unas propiedades antiespumantes equivalentes. Mezclar diferentes grados o composiciones químicas conllevaba el riesgo de incompatibilidad de aditivos, formación de lodos y daños en los sellos.
La gestión de la contaminación era crucial. Las partículas sólidas entraban a través del aceite sucio.
Avances en mantenimiento eléctrico, de baterías y digital
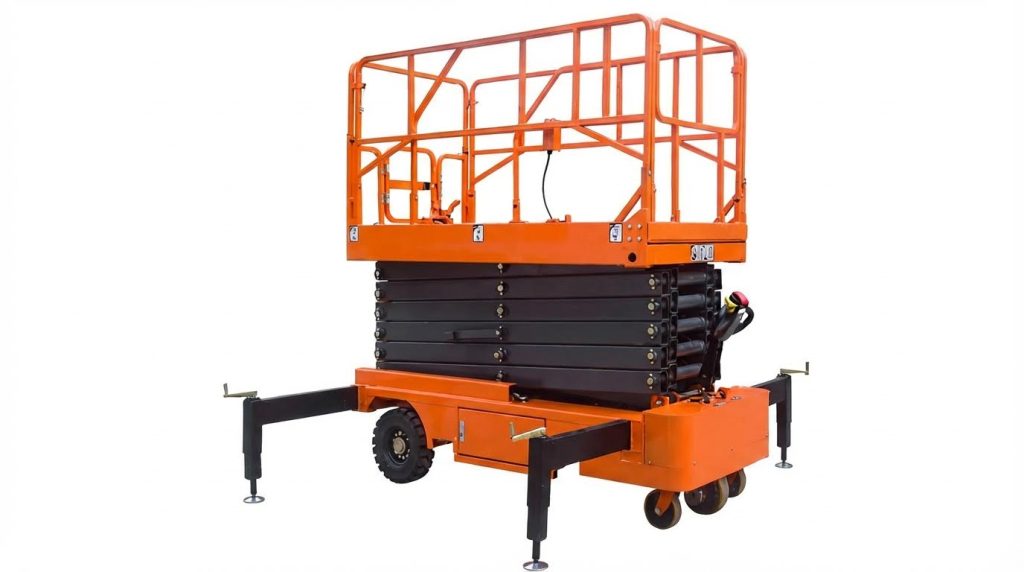
Las plataformas elevadoras eléctricas e híbridas dependían cada vez más del estado de la batería y de la fiabilidad del control electrónico. Por consiguiente, las prácticas de mantenimiento evolucionaron, pasando de las revisiones puramente mecánicas a los diagnósticos electrohidráulicos y digitales. Las flotas modernas integraron análisis de baterías, telemática y herramientas de software para estabilizar el tiempo de actividad y reducir las paradas no planificadas. Estos avances modificaron los requisitos de cualificación de los técnicos, las estrategias de repuestos y los modelos de costes del ciclo de vida.
Gestión y monitorización de la batería para garantizar el tiempo de actividad
Anteriormente, los bancos de baterías representaban uno de los costos de ciclo de vida más altos en las plataformas elevadoras eléctricas de tijera . El mantenimiento diario adecuado incluía la limpieza de las carcasas y los terminales, la comprobación de los niveles de electrolito en las celdas inundadas y la verificación del par de apriete de los terminales de los cables. Los técnicos utilizaban comprobadores digitales para realizar pruebas de consumo de corriente y aceptación de carga para confirmar la capacidad bajo carga, en lugar de basarse únicamente en el voltaje de circuito abierto. Un mantenimiento deficiente solía reducir la vida útil de la batería a aproximadamente un año, mientras que una carga y un riego adecuados la prolongaban hasta tres años o más.
Los sistemas avanzados de monitoreo de baterías analizaron los patrones de carga/descarga, la temperatura ambiente y el historial de mantenimiento. Estos sistemas proporcionaron información precisa sobre el estado de carga, la profundidad de descarga y el nivel de fluido cuando correspondía. También registraron eventos de carga y detectaron la subcarga crónica o el abuso de carga de oportunidad. Los administradores de flota utilizaron estos datos para planificar turnos, asignar cargadores y programar reemplazos proactivos antes de que las fallas afectaran la disponibilidad.
Algunos fabricantes de equipos originales (OEM) implementaron avisos basados en algoritmos para el llenado de baterías de plomo-ácido inundadas. El sistema recomendaba cuándo agregar agua en lugar de depender de intervalos fijos. Esto redujo el sobrellenado y la exposición de las placas, factores que degradaban la capacidad. En flotas más grandes, los datos agregados de las baterías facilitaron la evaluación comparativa entre plantas y operadores, lo que reveló deficiencias en la capacitación y problemas con la ubicación de los cargadores. Las mejoras en el tiempo de actividad se debieron tanto a la reducción de fallas durante el turno como a un menor tiempo de detección de fallas cuando ocurrían problemas.
Ascensores totalmente eléctricos versus arquitecturas hidráulicas
Las plataformas elevadoras de tijera totalmente eléctricas eliminaron los circuitos hidráulicos y los puntos de fuga asociados. Estos diseños suprimieron mangueras, cilindros y depósitos hidráulicos, así como los filtros y las tareas de cambio de aceite correspondientes. El movimiento mecánico se transmitió mediante actuadores eléctricos y enlaces optimizados, lo que redujo el riesgo de contaminación en suelos acabados y en entornos limpios. Esta arquitectura también simplificó el cumplimiento de la normativa medioambiental al eliminar los derrames de aceite hidráulico.
Las plataformas elevadoras hidráulicas de tijera convencionales seguían ofreciendo una elevación robusta con componentes probados y una alta capacidad de carga. Sin embargo, requerían un control regular del fluido, control de la contaminación y sustitución de los sellos. La gestión de la temperatura y la prevención de la cavitación seguían siendo fundamentales para la vida útil de la bomba. En cambio, las máquinas totalmente eléctricas centraban el mantenimiento en la electrónica de potencia, los actuadores y el sistema de baterías de tracción.
Algunas plataformas totalmente eléctricas, como los modelos con motor de iones de litio, funcionaban con un único paquete de baterías de larga duración. Estos paquetes facilitaban la carga de oportunidad y la recuperación de energía al descender la plataforma, reduciendo así el consumo total de energía. La ausencia de escobillas en los motores de accionamiento y el uso de pasadores y bujes autolubricantes redujeron aún más el mantenimiento programado. Al comparar las arquitecturas, los propietarios de flotas sopesaron un mayor coste inicial de capital y piezas especializadas para las unidades totalmente eléctricas frente a un menor mantenimiento rutinario y una gestión de fluidos prácticamente nula.
Mantenimiento predictivo, telemática y autodiagnóstico
Los módulos telemáticos de las plataformas elevadoras de tijera transmitían las horas de funcionamiento, los ciclos de trabajo, los códigos de avería y los datos de ubicación. Los gestores de flotas utilizaban esta información para ajustar los intervalos de mantenimiento a la utilización real, en lugar de a programas fijos basados en el tiempo. El análisis predictivo identificaba patrones como sobrecargas repetidas, ciclos de carga cortos y frecuentes o zonas de alta tensión térmica. Estos patrones se correlacionaban fuertemente con fallos prematuros de componentes como contactores, bombas y baterías.
Las capacidades de autodiagnóstico de los sistemas de control modernos permitieron a los técnicos ejecutar pruebas automatizadas sin analizadores externos. Algunas plataformas admitían interfaces para dispositivos móviles, lo que permitía la comprobación de parámetros y la actualización de firmware mediante enlaces inalámbricos. Los árboles de diagnóstico guiaron el aislamiento de fallas mediante la validación secuencial de sensores, interruptores y actuadores. Esto redujo el tiempo de resolución de problemas y minimizó la sustitución innecesaria de componentes.
Los algoritmos de mantenimiento predictivo procesaron registros históricos de alarmas y tendencias de sensores para pronosticar las ventanas de falla. Por ejemplo, un número creciente de eventos de sobrecorriente en un motor de accionamiento podría requerir una inspección antes de que se produjera una falla del aislamiento. De igual manera, correcciones anormales en la nivelación de la plataforma podrían indicar un desgaste creciente en los puntos de pivote de las tijeras.
Resumen: Cómo prolongar la vida útil del ascensor y garantizar la seguridad
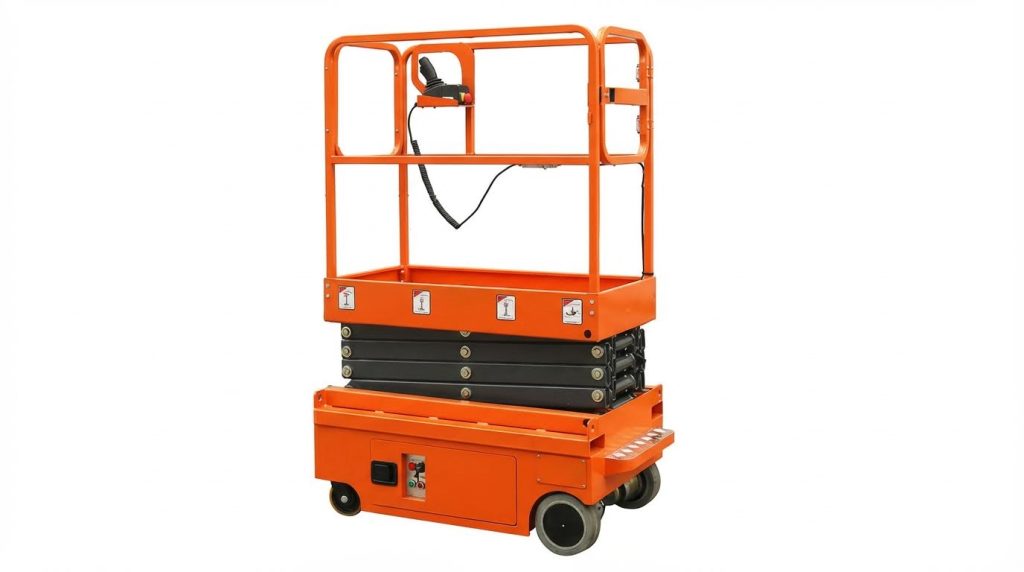
La fiabilidad de las plataformas elevadoras de tijera dependía de un mantenimiento riguroso de las estructuras, los sistemas hidráulicos y eléctricos. Las inspecciones diarias de fugas, daños, etiquetas, protecciones y controles de emergencia, junto con las comprobaciones funcionales antes de su uso, reducían el riesgo de incidentes y el tiempo de inactividad no planificado. El buen estado del sistema hidráulico seguía siendo fundamental: el uso del tipo de aceite correcto, una limpieza estricta, cambios de aceite y filtro puntuales, purga adecuada y la verificación de las holguras de las guías y los ajustes de alivio de presión prevenían fallos de elevación, movimientos bruscos y daños por cavitación. La resolución sistemática de problemas en motores, fusibles, interruptores, contactores, interruptores de límite, bombas y válvulas restablecía el rendimiento cuando surgían problemas de elevación o desplazamiento lento.
La práctica industrial se inclinó cada vez más hacia plataformas eléctricas y digitales para reducir la carga de mantenimiento y mejorar el tiempo de actividad. Las arquitecturas totalmente eléctricas sin hidráulica eliminaron fugas, mangueras y muchos modos de fallo tradicionales, mientras que las juntas autolubricadas y los accionamientos sin escobillas redujeron el mantenimiento programado. La monitorización avanzada de la batería, la telemática y el diagnóstico a bordo proporcionaron datos en tiempo real sobre el estado de carga, los códigos de fallo, los ciclos de trabajo y los eventos de sobrecarga, lo que permitió el mantenimiento predictivo y una mayor vida útil de los componentes. La integración de gemelos digitales en los programas de flota permitió la simulación del desgaste, la optimización de los intervalos de inspección y una mejor planificación del capital.
En la práctica, los propietarios necesitaban una estrategia estratificada: aplicar listas de verificación basadas en el fabricante de equipos originales (OEM) e inspecciones reglamentarias, mantener la limpieza hidráulica y la correcta gestión de fluidos, y adoptar métodos estructurados de resolución de problemas antes de reemplazar componentes. Para flotas mixtas, la estandarización del registro de datos, las instrucciones de trabajo y la capacitación de técnicos en máquinas hidráulicas y totalmente eléctricas mejoró la consistencia y el cumplimiento normativo. Un enfoque equilibrado reconocía que la hidráulica permanecería en servicio durante años, mientras que los diseños digitales y totalmente eléctricos reducían gradualmente las tareas rutinarias y la frecuencia de fallas. Las organizaciones que combinaron un mantenimiento básico riguroso con herramientas basadas en datos lograron una mayor vida útil de los elevadores, mayor disponibilidad y una operación más segura en toda la flota.