El rendimiento de la preparación de pedidos en almacenes influye directamente en los costes operativos, los niveles de servicio y la productividad laboral en las instalaciones modernas. Este artículo analiza cómo definir la tasa de preparación de pedidos y los indicadores clave de rendimiento (KPI) principales, establecer objetivos realistas pero ambiciosos, y aplicar estrategias de diseño, procesos y tecnología para aumentar la cantidad de pedidos por hora. Se utilizaron parámetros de referencia del sector para la cantidad de pedidos, líneas y pedidos por hora, además de métricas de precisión y costes, para definir rangos de rendimiento prácticos, desde operaciones manuales hasta robóticas. Finalmente, se vincularon las decisiones de diseño, la estrategia de la fuerza laboral y las herramientas digitales para que los equipos de operaciones pudieran establecer objetivos coherentes y crear una hoja de ruta para alcanzarlos.
Definición de la tasa de selección en almacén y los KPI principales
Definir la tasa de picking en almacén y sus KPI relacionados requería una terminología precisa y mediciones consistentes. Los equipos de operaciones se basaban en estas métricas para comprender el rendimiento real, compararse con la competencia y justificar las inversiones. Un marco claro de KPI vinculaba las decisiones de ingeniería, la planificación laboral y las opciones tecnológicas con niveles de servicio y costos concretos. Esta sección describe los indicadores clave que estructuran las operaciones de picking de alto rendimiento.
Explicación de selecciones, líneas y pedidos por hora
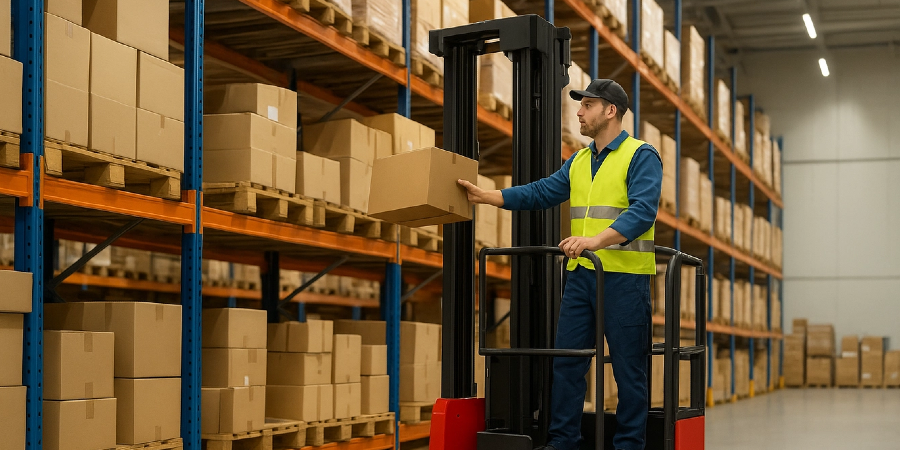
Las selecciones por hora (PPH) midieron las selecciones de artículos individuales completadas en una hora de trabajo. Capturaron la productividad de la manipulación bruta e influyeron directamente en el costo de mano de obra por selección. Las operaciones manuales típicas alcanzaron 80-120 PPH, mientras que las instalaciones optimizadas con automatización alcanzaron 200-300 PPH con asistencia robótica. Las líneas por hora (LPH) contabilizaron las distintas líneas de pedido procesadas, lo que reflejó la complejidad del pedido mejor que las selecciones brutas. Los recolectores experimentados generalmente alcanzaron 60-85 LPH, mientras que el personal nuevo se mantuvo cerca de 35-50 LPH hasta que recibió capacitación. Los pedidos por hora indicaron cuántos pedidos de clientes completó un recolector o célula por hora, variando considerablemente con el tamaño promedio del pedido. Las operaciones con pedidos de una sola línea a menudo alcanzaron 40-60 pedidos por hora, mientras que los pedidos B2B de varias líneas generalmente se mantuvieron por debajo de 20 pedidos por hora.
Precisión, tasa de daño y costo por selección
La tasa de precisión de picking cuantificó el porcentaje de líneas de pedido seleccionadas correctamente en el primer intento. Los procesos manuales solían operar con una precisión de entre el 97% y el 99%, mientras que las tecnologías de pick-to-light y de voz elevaban la precisión por encima del 99.5%. La precisión de picking de primera clase alcanzó al menos el 99.9%, lo que redujo drásticamente las devoluciones, el retrabajo y las quejas de los clientes. La tasa de daños midió la proporción de unidades dañadas durante el picking y la manipulación, con un objetivo sólido por debajo del 0.5%. Los valores superiores al 1% indicaban problemas con el equipo, la formación, el embalaje o la ergonomía. El coste por picking combinaba mano de obra, sistemas y gastos generales en un único KPI financiero. Los entornos manuales solían oscilar entre 0.75 y 1.25 USD por picking, los sistemas semiautomatizados entre 0.45 y 0.75 USD, y los sistemas altamente automatizados entre 0.25 y 0.45 USD. El seguimiento del coste por picking, junto con la precisión, garantizó que las ganancias de productividad no erosionaran la calidad.
Puntos de referencia de tiempo de viaje, utilización y capacidad
El porcentaje de tiempo de viaje representó la parte del turno de un preparador que se pasaba caminando o conduciendo en lugar de preparar físicamente el pedido. Los diseños deficientes a menudo mostraban un tiempo de viaje del 40 al 60 %, mientras que las rutas de preparación y colocación optimizadas apuntaban al 25 al 35 %. Los altos porcentajes de viajes indicaban oportunidades para el rediseño del diseño, estrategias de lotes o conceptos de producto a persona. La tasa de utilización del preparador midió el tiempo de preparación productivo frente al tiempo total pagado. Las operaciones estándar apuntaban a una utilización del 75 al 85 %, mientras que los sitios con ingeniería estricta apuntaban al 85 al 95 % sin comprometer la seguridad. Los KPI relacionados con la capacidad rastrearon la eficacia con la que los sistemas de edificios y almacenamiento respaldaban el rendimiento del proceso de preparación. La utilización de la ubicación de almacenamiento idealmente se mantenía entre el 80 % y el 90 % para equilibrar la densidad con la accesibilidad. La capacidad promedio del almacén utilizada, alrededor del 80 al 92 %, y la capacidad máxima cerca del 95 al 100 %, indicaban instalaciones de buen tamaño sin congestión crónica.
Rangos de rendimiento manual, semiautomático y robótico
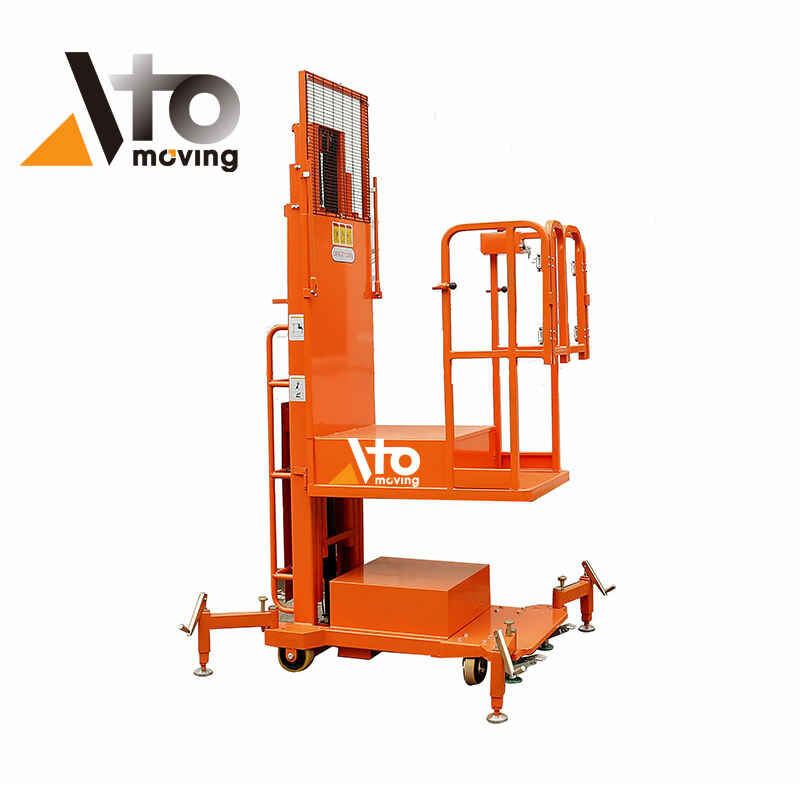
La preparación manual de pedidos se basaba en listas en papel o escaneo RF básico y constituía la base para las comparaciones de rendimiento. El PPH manual típico oscilaba entre 80 y 120, con una precisión de selección cercana al 97-99% cuando los procesos estaban controlados. Las operaciones semiautomatizadas utilizaban tecnologías como pick-to-light, picking por voz y zonas alimentadas por cintas transportadoras. Los sistemas pick-to-light solían ofrecer entre 150 y 200 PPH con una precisión del 99.5-99.8%, mientras que los sistemas de voz alcanzaban aproximadamente entre 120 y 160 PPH con una precisión del 99.2-99.6%. Los entornos altamente automatizados y robóticos, incluidos los sistemas de preparación de mercancías a persona y la asistencia robótica, elevaban el PPH al rango de 200-300 por equivalente de operador. Algunas soluciones automatizadas reportaron hasta 550 líneas por hora en configuraciones especializadas. Estas tasas más altas generalmente coincidían con un menor coste por picking y una precisión más estable, pero requerían una justificación cuidadosa en función del volumen, el perfil de SKU y los requisitos de nivel de servicio. Para las operaciones que buscan soluciones avanzadas, los sistemas y máquinas de preparación de pedidos para almacenes ofrecieron mejoras significativas. Además, la integración de herramientas como la plataforma elevadora de tijera mejoró la eficiencia en entornos de almacenamiento de alta densidad.
Objetivos de tasa de selección de ingeniería para su instalación
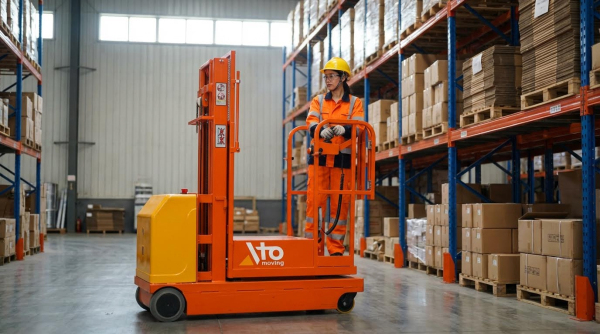
Los objetivos de tasa de selección de ingeniería requerían vincular los objetivos comerciales con un rendimiento medible a nivel de línea. Las instalaciones tradujeron los requisitos de nivel de servicio, coste por pedido y capacidad en expectativas explícitas de picking por hora y líneas por hora. Los objetivos robustos consideraron la distribución, el nivel tecnológico, el perfil de pedidos y la estructura de la plantilla, no solo parámetros de referencia genéricos. Esta sección explicó cómo derivar objetivos realistas, validarlos mediante auditorías y adaptarlos a diferentes grupos de trabajo y temporadas altas.
Traduciendo la estrategia en objetivos PPH y LPH
La traducción de la estrategia a PPH y LPH comenzó con el tiempo de ciclo de pedido requerido y los objetivos de envío a tiempo. Los planificadores utilizaron rangos de referencia, como 80-120 PPH para operaciones manuales y 150-200 PPH para preparadores de pedidos de almacén , como bandas de referencia en lugar de objetivos fijos. Calcularon retrospectivamente el PPH y LPH requeridos a partir de los volúmenes de pedidos previstos, el promedio de líneas por pedido y las horas de mano de obra disponibles. Por ejemplo, si la demanda requería 1,000 líneas preparadas en una hora con 10 preparadores activos, el objetivo de ingeniería se convirtió en 100 LPH por preparador. Los ingenieros luego validaron esto con respecto a las distancias de viaje, la pila tecnológica y los requisitos de precisión, asegurando que los puntos de referencia de costo por preparación y tasa de error se mantuvieran aceptables.
Uso de auditorías de línea base y mapeo del flujo de valor
Las auditorías de referencia establecieron la tasa de selección, la precisión y el perfil de tiempo de viaje actuales antes de establecer nuevos objetivos. Los equipos midieron los PPH, LPH, el tiempo del ciclo de pedido, la precisión de selección y el porcentaje de tiempo de viaje reales, que a menudo alcanzaban entre el 40 % y el 60 % en plantas no optimizadas. El mapeo del flujo de valor visualizó cada paso, desde la liberación del pedido hasta la confirmación del envío, destacando las colas, los ciclos de reproceso y los viajes sin valor añadido. En un caso documentado, una planta mejoró de 15 a 50 líneas por hora en dos años mediante la eliminación sistemática de los desperdicios identificados en dichos análisis. Los ingenieros utilizaron estos hallazgos para establecer objetivos por etapas; por ejemplo, pasar de 35 a 50 LPH en seis meses y luego a 60-70 LPH con cambios de diseño y proceso.
Establecer objetivos escalonados para el personal nuevo, temporal y fijo
Los objetivos escalonados reflejaban las diferentes capacidades y perfiles de crecimiento del personal nuevo, temporal y fijo. Los datos mostraron que los nuevos trabajadores solían alcanzar 35-50 líneas por hora, mientras que los recolectores experimentados alcanzaban 60-85 LPH con regímenes manuales. Las instalaciones definieron curvas de rendimiento independientes; por ejemplo, se esperaba que los nuevos empleados alcanzaran el 80% de las LPH del personal fijo en un plazo de 7 a 14 días, dependiendo de la complejidad del proceso. Los trabajadores temporales solían tener un rendimiento entre un 20% y un 40% inferior al del personal fijo, por lo que los planificadores ajustaron los modelos de dotación de personal y no dimensionaron la capacidad asumiendo una paridad total. Los objetivos visuales transparentes en tableros o paneles de control ayudaron a los trabajadores con menor rendimiento a converger hacia niveles promedio, como demostró una planta al aumentar la producción promedio de 30 a 60 líneas por hora en seis meses.
Consideraciones sobre temporada alta, horas extras y combinación de personal
La planificación de la temporada alta requirió poner a prueba los objetivos de tasa de preparación de pedidos frente a mayores volúmenes de pedidos, manteniendo la precisión y los estándares de entrega a tiempo. Las operaciones de primera clase mantuvieron entre el 80 % y el 90 % de la productividad normal durante los picos, manteniendo las horas extras por debajo de aproximadamente el 8 % al 9 % del total de horas para los empleados con un rendimiento típico y por debajo del 2 % para los centros de primer nivel. Los ingenieros modelaron la combinación de la fuerza laboral, equilibrando el personal fijo, las horas extras y la mano de obra temporal para proteger la utilización de los preparadores de pedidos en el rango del 75 % al 85 % en condiciones normales y hasta el 95 % en picos cortos. También verificaron que el costo de la mano de obra como porcentaje de los ingresos se mantuviera dentro de los rangos típicos, como el 8 % al 15 % para el comercio electrónico. El análisis de escenarios con diferentes combinaciones de zonas manuales, semiautomatizadas y automatizadas permitió objetivos de pico realistas que no comprometieron la seguridad, la ergonomía ni los umbrales de tasa de daños por debajo del 0.5 %. Por ejemplo, el uso de herramientas como plataformas elevadoras de tijera o transpaletas eléctricas podría mejorar la eficiencia durante los períodos de alta demanda.
Diseño y tecnología: palancas para aumentar la tasa de selección
Las decisiones de diseño y tecnología limitaron o facilitaron directamente las tasas de selección alcanzables. Las intervenciones de ingeniería se centraron en los viajes, la precisión y la variabilidad, ya que estos factores influyeron en el coste por selección y la duración del ciclo de pedido.
Optimización del diseño, la colocación de ranuras y la ruta de selección
Los ingenieros abordaron el diseño como un problema de tiempo de viaje, ya que históricamente los desplazamientos consumían entre el 40 % y el 60 % del tiempo de los recolectores en instalaciones mal organizadas. Ubicaron los SKU de alta velocidad en zonas de prioridad, cerca de la zona de despacho, a alturas ergonómicas, lo que redujo la distancia a pie y la fatiga. Las reglas de asignación de stock utilizaron datos reales de demanda, agrupando los SKU por velocidad, afinidad y restricciones de embalaje para minimizar la remanipulación y los cambios de cajas. Las herramientas modernas de WMS, incluyendo simulaciones de gemelos digitales, modelaron diseños alternativos y rutas de picking, demostrando que las rutas optimizadas podían reducir el tiempo de viaje entre un 25 % y un 35 %, a la vez que mejoraban las líneas de picking por hora.
Selección de estrategia de picking por lotes, olas y zonas
Las operaciones seleccionaron estrategias de preparación de pedidos en función del perfil del pedido, la cantidad de SKU y los niveles de servicio, ya que ningún método único se adaptaba a todos los entornos. La preparación por lotes consolidó varios pedidos pequeños en una sola ruta, reduciendo los viajes y aumentando la productividad cuando los SKU se superponían, pero requirió una clasificación y verificación rigurosas para garantizar la precisión. La preparación por oleadas programó grupos de pedidos en torno a los límites de capacidad y las restricciones de los transportistas, mejorando el rendimiento de entrega a tiempo y optimizando la utilización del muelle. La preparación por zonas limitó el movimiento de los operarios a áreas definidas, reduciendo la congestión y la distancia, y funcionó bien cuando se apoyó en carros, plataformas rodantes o trenes de remolque adecuados que permitieron una transferencia rápida entre zonas sin aumentar los daños por manipulación.
WMS, gemelos digitales y análisis de datos en tiempo real
Las instalaciones utilizaron WMS como capa de control para la lógica de picking, la gestión de ubicaciones y la intercalación de tareas, garantizando así la trazabilidad completa de los productos y flujos de trabajo guiados. La integración con ERP permitió la liberación automática de pedidos y actualizaciones de estado bidireccionales, lo que acortó el tiempo del ciclo interno de pedidos y redujo los errores manuales en los datos. Las capacidades de gemelo digital dentro de las plataformas WMS avanzadas simularon escenarios de diseño, asignación de ubicaciones y mano de obra, cuantificando el impacto de los cambios de diseño en las recogidas por hora y el coste por recogida antes de que se produjeran cambios físicos. Los paneles de análisis en tiempo real monitorizaron KPI como PPH, líneas por hora, precisión de picking, porcentaje de tiempo de viaje y tasa de lectura a la primera pasada del escáner, lo que permitió a los supervisores detectar cuellos de botella con antelación y ajustar la mano de obra, las rutas o las reglas de dosificación por turno.
Automatización, cobots y sistemas de bienes a personas
Los proyectos de automatización se centraron en eliminar los desplazamientos sin valor añadido y estabilizar el rendimiento, en lugar de buscar la máxima velocidad teórica. Los sistemas de mercancía a persona utilizaban cintas transportadoras, lanzaderas o módulos de elevación vertical para llevar las cajas a los recolectores, lo que históricamente aumentaba las líneas de recolección por hora y reducía los desplazamientos de los recolectores a casi cero. Los cobots y las soluciones robóticas de asistencia para la recolección gestionaban movimientos repetitivos o tareas sencillas de agarre, lo que permitía a los trabajadores humanos centrarse en la gestión de excepciones y SKU complejos, manteniendo una precisión de recolección superior al 99 %. Los ingenieros evaluaron cada opción de automatización en función de los parámetros de coste por recolección, la retención del rendimiento en temporada alta y la tasa de daños, garantizando que las inversiones de capital se ajustaran a los objetivos de rendimiento y nivel de servicio requeridos.
Ergonomía, seguridad y mantenimiento predictivo
Las mejoras en ergonomía y seguridad protegieron el rendimiento al reducir la fatiga, las lesiones y el tiempo de inactividad no planificado. Los diseñadores ubicaron los artículos de alto consumo entre la altura de la rodilla y el pecho, utilizaron estanterías de flujo de cajas o por gravedad para la selección de piezas y crearon estaciones de trabajo ergonómicas con todas las herramientas al alcance de la mano. La señalización clara, la iluminación LED adecuada y los carriles de desplazamiento bien marcados redujeron los incidentes y los errores de selección, lo que permitió alcanzar objetivos de precisión de selección cercanos o superiores al 99 %. El mantenimiento predictivo, impulsado por datos de sensores y análisis, predijo fallas en cintas transportadoras, elevadores y equipos de manipulación, lo que permitió intervenciones planificadas durante los períodos de baja carga y preservó la disponibilidad del sistema y un rendimiento estable de selecciones por hora a lo largo del tiempo.
Resumen: Alineación de diseño, objetivos y tecnología
El rendimiento del picking en almacén dependía de objetivos claros, una ejecución disciplinada y una tecnología adaptada. Las operaciones que definieron objetivos explícitos de picking por hora y líneas por hora, alineados con la estrategia y los perfiles de pedidos, redujeron el coste por picking y mejoraron la fiabilidad del servicio. Las instalaciones que priorizaron la precisión del picking, la tasa de daños y la puntualidad para la velocidad lograron índices de referencia superiores al 99.5 % de precisión y una puntualidad de envío cercana al 100 %.
Diseñar objetivos realistas requería bases sólidas, mapeo del flujo de valor y segmentación por tipo de trabajador, complejidad de pedidos y temporada. Las plantas que visibilizaban el rendimiento y lo vinculaban a incentivos de equipo sencillos duplicaron la tasa de selección en periodos de seis a veinticuatro meses, a la vez que controlaban las horas extra y mantenían la seguridad. Las operaciones preparadas para el futuro utilizaban cada vez más sistemas de gestión de almacenes (WMS), gemelos digitales y análisis para optimizar la asignación de turnos, las rutas de selección y la distribución del personal casi en tiempo real.
Las decisiones de diseño y tecnología tuvieron importantes implicaciones en términos de costo y flexibilidad. Las soluciones manuales y semiautomatizadas ofrecían una menor inversión de capital y una reconfiguración más sencilla, mientras que las tecnologías de producto a persona, robótica y de picking avanzado generaban un mayor rendimiento y un menor costo por picking cuando el volumen justificaba la inversión. La implementación práctica exigió implementaciones graduales, zonas piloto y un perfeccionamiento paralelo de los procesos, que incluyó capacitación, mejoras ergonómicas y mantenimiento predictivo para proteger el tiempo de actividad.
Una hoja de ruta equilibrada combinó victorias rápidas, como ajustes de diseño y preparación de pedidos por lotes o zonas, con optimización del WMS a medio plazo y opciones de automatización a largo plazo. Las operaciones que revalidaron continuamente los KPI, revisaron la composición de la plantilla y actualizaron el diseño para adaptarse a la demanda cambiante mantuvieron una retención de rendimiento del 80-90% durante los picos. La alineación de las decisiones de diseño, los objetivos numéricos y las capacidades tecnológicas creó un sistema de preparación de pedidos resiliente que escaló con el crecimiento del negocio, preservando la precisión, la seguridad y la disciplina de costes unitarios. Para las instalaciones que buscan mejorar su eficiencia en la preparación de pedidos, herramientas como el recogepedidos semieléctrico , el recogepedidos de almacén y las máquinas de preparación de pedidos pueden desempeñar un papel fundamental.