Un elevador de almacén, también conocido como recogepedidos , es una máquina elevadora diseñada específicamente para subir al operario hasta el nivel de las estanterías para la recogida de artículos. Este artículo explica qué es un elevador de almacén, cómo funciona y qué lugar ocupa entre los demás tipos de elevadores utilizados en los centros de distribución modernos.
Utilizando la descripción completa, abarca las funciones principales, los componentes, las clases y la interacción de los recogepedidos con el diseño de pasillos y el flujo de mercancías. A continuación, compara los recogepedidos con las carretillas elevadoras, las carretillas retráctiles y de torreta, las apiladoras , los recogepedidos por capas y las soluciones AGV para orientar la selección correcta del equipo. Finalmente, examina la seguridad, el cumplimiento de la normativa OSHA Clase II, el mantenimiento, el consumo energético y el coste del ciclo de vida, antes de resumir cómo elegir el elevador adecuado para una estrategia de almacén determinada.
Funciones principales de los seleccionadores de stock de almacén
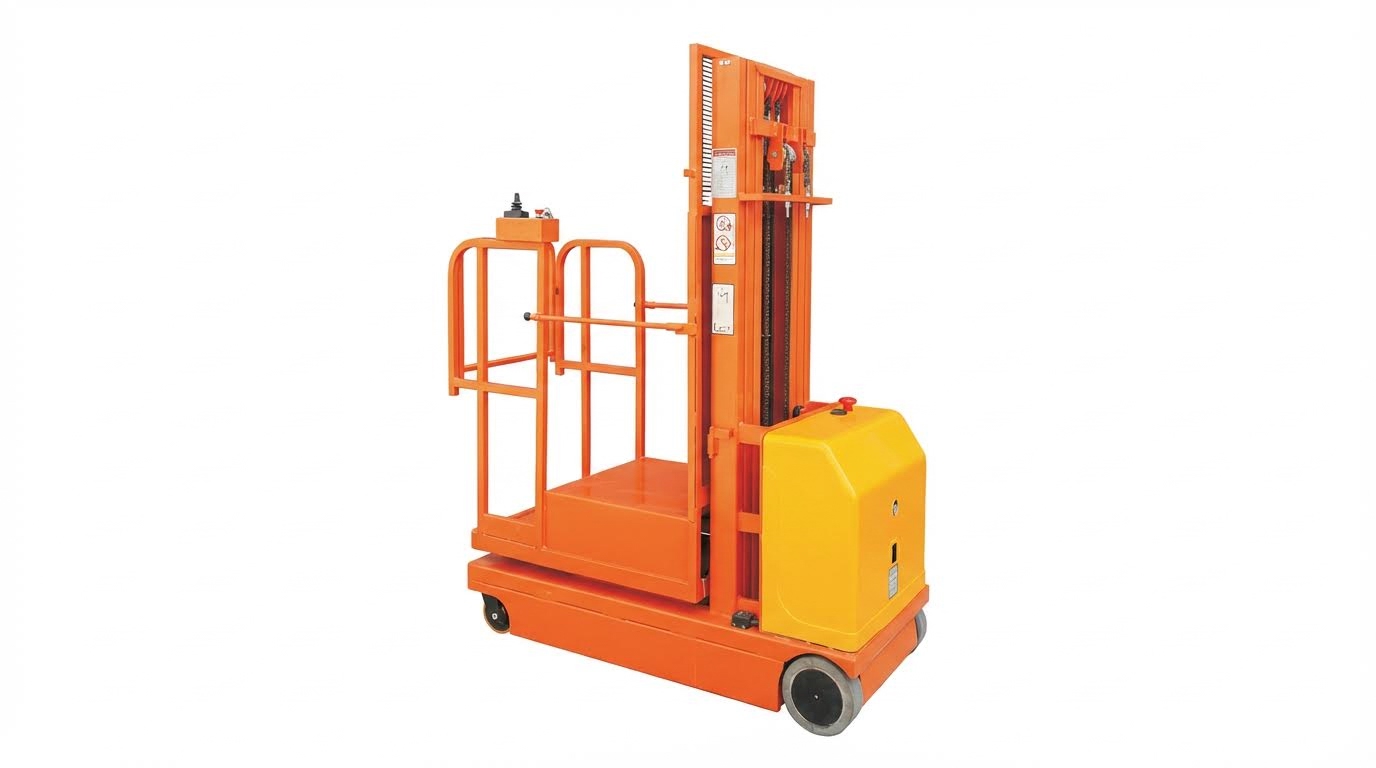
Las funciones principales definen cómo un preparador de existencias de almacén facilita el almacenamiento de alta densidad, la preparación rápida de pedidos y la elevación segura del operador. Los ingenieros y planificadores de almacén evalúan estas funciones al decidir qué es un preparador de existencias de almacén y cuál es su lugar en una estrategia de flujo de materiales.
Qué es un selector de acciones y casos de uso típicos
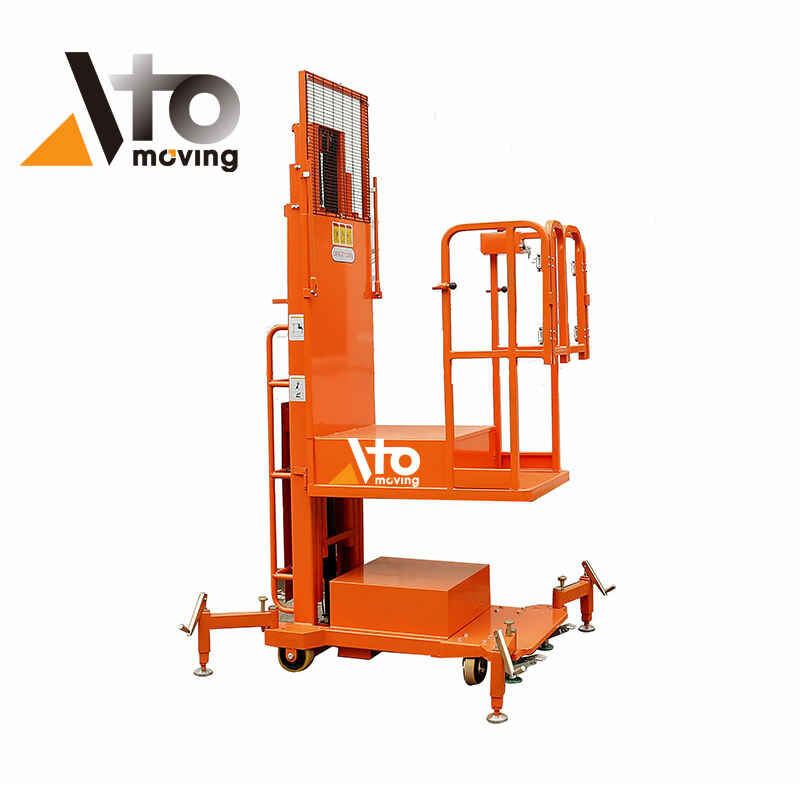
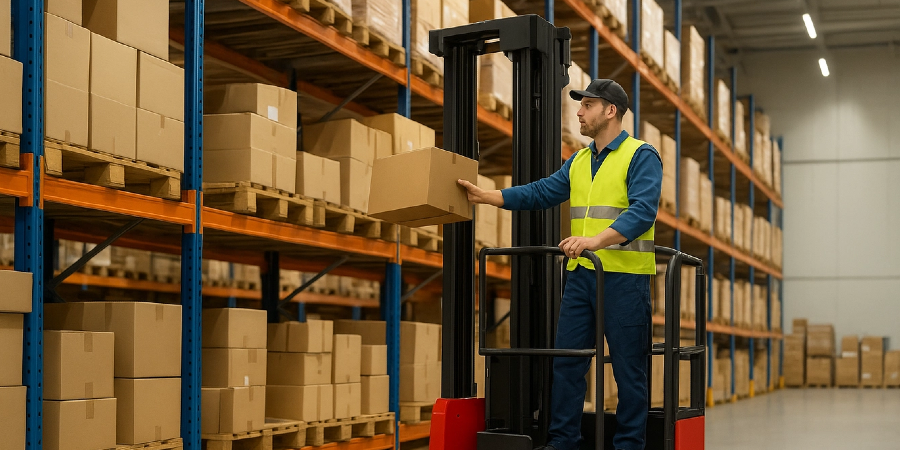
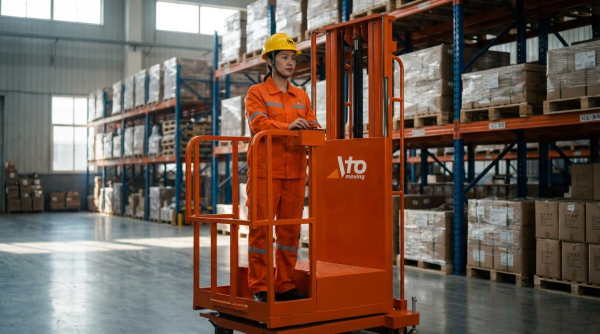
Un recogepedidos de almacén es una carretilla elevadora motorizada que eleva al operario, no solo la carga, hasta el nivel de la estantería. Pertenece a la familia de máquinas de preparación de pedidos que admiten la recogida de piezas y cajas en lugar de la manipulación de palés completos. El operario se sitúa en una plataforma elevadora con controles, luego conduce y eleva la carga hasta la ubicación de almacenamiento requerida. Esta configuración permite el acceso directo a cajas, contenedores o unidades individuales almacenadas en estanterías sin necesidad de retirar palés completos. Los casos de uso típicos incluyen centros de distribución de comercio electrónico, centros de distribución minorista y almacenes de repuestos con un alto número de referencias y líneas de pedido pequeñas. Las operaciones utilizan recogepedidos en pasillos estrechos donde las estanterías selectivas alcanzan alturas de aproximadamente 4 m hasta más de 10 m. Realizan tareas como la reposición de las zonas de recogida, la preparación de pedidos de clientes con múltiples líneas y el apoyo al recuento cíclico en altura.
Componentes clave y principios de funcionamiento
Una preparadora de existencias de almacén integra varios subsistemas que trabajan en conjunto para elevar al operador de forma segura y maniobrar en espacios reducidos. Los componentes principales incluyen la plataforma del operador con barandillas y puertas, un mástil o mecanismo de elevación, la unidad motriz, el sistema de dirección y la interfaz de carga, como horquillas, una bandeja de carga o una plataforma para palés. Los motores de tracción eléctricos impulsan las ruedas de carga, mientras que un motor de elevación independiente alimenta el sistema hidráulico o eléctrico del mástil. El operador utiliza una consola de control con funciones de desplazamiento, elevación y descenso, a menudo combinadas con controles proporcionales para un posicionamiento preciso a nivel de estantería. Muchos diseños admiten desplazamiento y elevación simultáneos para reducir el tiempo de ciclo, por lo que la lógica de control limita la velocidad y la aceleración cuando la plataforma está elevada. Los sistemas de seguridad integrados suelen incluir botones de parada de emergencia, pedales de hombre muerto o de detección de presencia, puertas con enclavamiento y reducción de la velocidad de desplazamiento en función de la altura de elevación. Las baterías, generalmente de plomo-ácido o iones de litio, suministran energía tanto para la tracción como para la elevación, y los diagnósticos integrados ayudan a los equipos de mantenimiento a supervisar el estado del sistema.
Clases, clasificaciones y capacidades de selección de acciones
OSHA clasificó las carretillas elevadoras de almacén como carretillas elevadoras de pasillo estrecho con motor eléctrico Clase II. Esta clase abarcaba equipos diseñados para pasillos estrechos donde el apilamiento en ángulo recto y la alta densidad de almacenamiento eran fundamentales. La capacidad nominal de las carretillas elevadoras oscilaba típicamente entre 300 kg y aproximadamente 1,360 kg. Los ingenieros debían considerar el peso total, incluyendo el del operador, la carga recogida, los palés, las herramientas y cualquier accesorio instalado. Los fabricantes solían proporcionar múltiples clasificaciones para diferentes áreas, como la plataforma principal del operador, la bandeja auxiliar de material y la plataforma trasera de transporte. La placa de características de la carretilla especificaba la altura máxima de la plataforma, la capacidad nominal a esa altura y cualquier curva de reducción para elevaciones superiores. La geometría de estabilidad, incluyendo la distancia entre ejes, el centro de carga y la deflexión del mástil, influía en estas clasificaciones. Al especificar una carretilla elevadora, los planificadores ajustaban la capacidad al peso máximo previsto de la carga, más el peso del operador y el equipo, y luego añadían un margen de seguridad para cumplir con las normas y las reglas de la obra.
Ergonomía, rendimiento y diseño de pasillos
La ergonomía afectó significativamente la productividad de los operadores que dedicaban turnos completos a las máquinas de preparación de pedidos en el almacén. Características de diseño como la baja altura de acceso, las alfombrillas acolchadas, la ubicación intuitiva de los controles y las líneas de visión despejadas redujeron la fatiga y la tensión musculoesquelética. Las barandillas ajustables, los puntos de anclaje seguros para la protección contra caídas y las plataformas antideslizantes mejoraron la comodidad y la seguridad en altura. El rendimiento dependía de la velocidad de desplazamiento, las velocidades de elevación y descenso, los límites de aceleración y la capacidad de conducir durante la elevación. Los ciclos de elevación más cortos entre niveles de preparación, junto con las rutas de preparación optimizadas del sistema de gestión del almacén, aumentaron las líneas preparadas por hora. El diseño de los pasillos fue fundamental para lograr estas mejoras. Los pasillos estrechos, a menudo de entre 1.5 y 1.8 m, maximizaban la densidad de almacenamiento, pero requerían un guiado preciso y espacios libres para los giros. Los ingenieros equilibraron la altura de las estanterías, la configuración de las bahías y la ranura de la cara de recogida con los límites de rendimiento de las máquinas de preparación de pedidos. La correcta combinación de equipos y diseño de pasillos minimizó los recorridos muertos, redujo la congestión y proporcionó un rendimiento de preparación de pedidos predecible y repetible.
Seleccionadores de stock vs. montacargas, recogedores de pedidos y elevadores
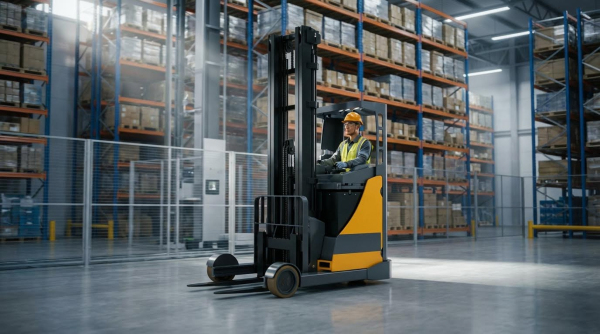
Cuando los ingenieros preguntan qué es una preparadora de stock de almacén, suelen compararla con otras carretillas elevadoras. Esta sección explica las diferencias entre las preparadoras de stock y las carretillas contrapesadas, las carretillas retráctiles y de torreta, los apiladores, los recogedores de capas y los vehículos de guiado automático. El enfoque se centra en las funciones, el impacto en la distribución y los criterios de selección para proyectos de almacén reales.
Comparación de carretillas elevadoras con carretillas contrapesadas
Un preparador de stock de almacén eleva al operador hasta la zona de recogida, mientras que una carretilla elevadora contrapesada solo eleva la carga. Los preparadores de stock se encargan de la recogida de piezas o cajas en estanterías, generalmente en pasillos estrechos con almacenamiento vertical elevado. Las carretillas elevadoras contrapesadas gestionan cargas unitarias paletizadas, carga de camiones y transporte de piso a piso en distancias cortas. Su radio de giro es mayor, por lo que requieren pasillos más anchos y mayor espacio libre alrededor de las estanterías y los muelles.
En cuanto a capacidad, las carretillas elevadoras de stock suelen transportar cientos de kilogramos, incluyendo operador, herramientas y mercancía recogida. Las carretillas elevadoras contrapesadas suelen superar los 2,000 kg de capacidad nominal y admiten alturas de mástil más altas para palés completos. Las restricciones de visibilidad y estabilidad varían. Las carretillas elevadoras de stock priorizan la protección de la plataforma, el anclaje anticaídas y la suavidad del desplazamiento vertical. Las carretillas elevadoras contrapesadas priorizan la estabilidad del centro de carga, el control de la inclinación del mástil y un centro de gravedad bajo. Al definir qué es una carretilla elevadora de stock en un diseño, a menudo complementa a las carretillas elevadoras en lugar de reemplazarlas.
Diferencias entre carretillas retráctiles, carretillas de torreta y apiladores
Las carretillas retráctiles, las carretillas de torreta y las apiladoras contrapesadas motorizadas mueven palets, no personas, hasta el frente de la estantería. Un recogepedidos eleva al operario directamente al nivel de almacenamiento para la selección manual de artículos individuales. Las carretillas retráctiles extienden su mástil hacia adelante para colocar o recuperar palets en estanterías profundas dentro de pasillos relativamente estrechos. Las carretillas de torreta giran las horquillas 90° o 180° para dar servicio a ambos lados del pasillo sin girar el chasis. Las apiladoras proporcionan una manipulación vertical de palets de menor coste en distancias más cortas, a menudo en aplicaciones de carga ligera o en trastiendas.
En cambio, la característica distintiva de una preparadora de stock de almacén es la plataforma integrada del operador que se desplaza con la plataforma de carga. Este diseño permite la preparación de pedidos a nivel de caja o de cada nivel sin necesidad de extraer los palets a nivel del suelo. Desde una perspectiva mecánica, las preparadoras de stock utilizan lógica de control, cadenas de elevación y guía optimizadas para ciclos de elevación frecuentes con cargas más ligeras. Las carretillas retráctiles y de torreta utilizan diseños de mástil más rígidos y sistemas de estabilidad dimensionados para la masa de palets y centros de carga más altos. Al evaluar la diferencia entre una preparadora de stock de almacén y estas plataformas elevadoras, la principal diferencia radica en el acceso a nivel de artículo, más que en la eficiencia en el manejo de palets.
Selectores de stock vs. selectores de capas y soluciones AGV
Los sistemas de preparación por capas y vehículos de guiado automático (AGV) abordan niveles de automatización diferentes a los de los sistemas de preparación de stock. Un sistema de preparación de stock cuenta con un operador a bordo, quien identifica visualmente los SKU y manipula físicamente los artículos en altura. Los sistemas de preparación por capas retiran una o más capas de producto de un palé mediante pinzas o cabezales de vacío. Son excelentes para la creación de palets con SKU mixtos a partir de palets completos, especialmente en operaciones de bebidas, comestibles y bienes de consumo de alta rotación.
Los AGV y otras plataformas robóticas mueven cargas de forma autónoma a lo largo de rutas definidas o mediante sensores de navegación. Pueden transportar palés, carros o contenedores entre las zonas de almacenamiento, picking y envío. Cuando los diseñadores preguntan qué es un preparador de stock de almacén en este contexto, este representa una solución semimanual y flexible entre los camiones totalmente manuales y la automatización fija. Los preparadores de stock se adaptan rápidamente a los cambios de SKU y a la demanda estacional sin necesidad de reconfigurar el software. Los preparadores de capas y los AGV ofrecen mayor rendimiento y ahorro de mano de obra, pero requieren una mayor inversión de capital, integración de controles y una ingeniería de procesos más detallada.
Cuándo especificar un selector de acciones en lugar de otras opciones
Los ingenieros suelen especificar carretillas elevadoras para preparación de pedidos cuando la operación requiere un alto número de referencias, preparación frecuente de pedidos pequeños y aprovechamiento del almacenamiento vertical. Son idóneas para el comercio electrónico, repuestos y reabastecimiento minorista, donde los operarios deben acceder a cajas o piezas individuales en varios niveles de estanterías. Si la tarea principal es mover palés completos entre muelles de carga, almacenamiento a granel y zonas de preparación en planta, las carretillas contrapesadas o retráctiles siguen siendo más apropiadas. Al definir una carretilla elevadora para preparación de pedidos en un briefing de diseño, se convierte en la herramienta principal para la preparación de cajas y artículos individuales por encima del nivel del suelo.
Las máquinas de preparación de pedidos también se adaptan a las estrategias de pasillos estrechos, donde maximizar la densidad de almacenamiento cúbico es fundamental. Permiten anchos de pasillo menores que los que requieren las carretillas elevadoras contrapesadas típicas, siempre que el sistema de estanterías y guiado esté correctamente diseñado. Cuando la flexibilidad laboral, los cambios rápidos de ubicación y las comprobaciones visuales de calidad son importantes, las máquinas de preparación de pedidos superan a las alternativas altamente automatizadas. Sin embargo, si los perfiles de pedidos favorecen el movimiento de palés completos o por capas con una demanda estable, las máquinas de preparación de capas, los vehículos guiados automáticamente (AGV) o las carretillas elevadoras de torreta pueden ofrecer un menor coste por caja. La especificación final debe equilibrar los objetivos de rendimiento, la geometría del edificio, los costes laborales y los requisitos de seguridad antes de seleccionar las máquinas de preparación de pedidos como la tecnología dominante.
Seguridad, cumplimiento y gestión del ciclo de vida
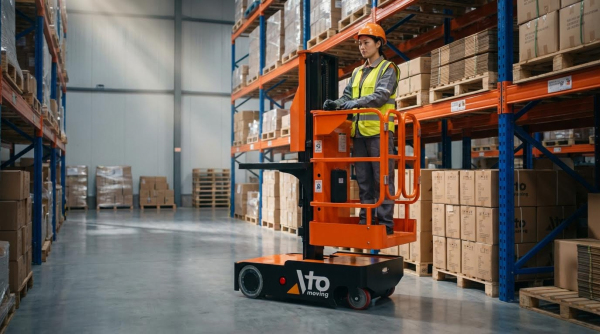
La seguridad, el cumplimiento normativo y la gestión del ciclo de vida definieron la forma en que los almacenes operaban las recogedoras de material según las normas OSHA Clase II. Estos temas abarcaban la capacitación de operadores, la protección contra caídas, el control del tráfico, el EPI, las rutinas de inspección y la gestión energética. Un programa estructurado en torno a estos elementos prolongó la vida útil de los activos, estabilizó el tiempo de actividad y redujo el coste total de propiedad. Entender qué es una recogedora de material en este contexto implicaba considerarla como una carretilla industrial motorizada con estrictas obligaciones regulatorias, en lugar de una simple ayuda de elevación.
Normas de OSHA Clase II y capacitación de operadores
OSHA clasificó a los recogedores de existencias de almacén como montacargas de pasillo estrecho con motor eléctrico Clase II. Esta clasificación los colocó bajo la norma de Vehículos Industriales Motorizados, que requería capacitación formal, evaluación y certificación antes de su operación. La capacitación abarcó qué es un recogedor de existencias de almacén, sus controles, límites de estabilidad y procedimientos de emergencia. Los programas también abordaron cálculos de carga que incluían al operador, las herramientas y la mercancía recogida dentro de la capacidad nominal, a menudo hasta aproximadamente 1,360 kg. Se realizaron capacitaciones de actualización tras incidentes, cuasi accidentes o comportamientos inseguros observados, y los empleadores documentaron las evaluaciones para demostrar el cumplimiento durante las auditorías.
Protección contra caídas, control de tráfico y EPP
Las carretillas elevadoras elevaban a los operarios a la altura de las estanterías, por lo que la protección contra caídas se volvió fundamental. Las instalaciones utilizaban arneses de cuerpo completo con puntos de anclaje homologados, junto con barandillas de seguridad y enclavamientos en la plataforma del operario. Los planes de control de tráfico separaban a las carretillas elevadoras de las apiladoras contrapesadas y las rutas peatonales mediante carriles señalizados, límites de velocidad y normas de prioridad de paso. Las marcas claras en el suelo y los espejos en las intersecciones reducían el riesgo de colisión en pasillos estrechos. Las políticas de EPI (Equipo de Protección Individual) solían especificar calzado de seguridad con suelas antideslizantes, chalecos de alta visibilidad, cascos, gafas de seguridad y guantes adecuados para la tarea, a fin de mantener el agarre en las cajas y los controles.
Inspección, mantenimiento preventivo y tiempo de actividad
La gestión del ciclo de vida de las recogedoras de stock se basó en una estrategia de inspección por niveles. Los operadores realizaban comprobaciones previas a cada turno de frenos, dirección, mástil, puertas de plataforma, barandillas, parada de emergencia, bocina y cualquier accesorio de manipulación de carga. También inspeccionaban ruedas, horquillas o brazos de carga, y líneas hidráulicas visibles para detectar fugas o deformaciones. Los equipos de mantenimiento programaban inspecciones mensuales y semestrales que incluían sistemas de accionamiento, cadenas de elevación, conexiones eléctricas y lógica de control, y reemplazaban las piezas desgastadas antes de que fallaran. Los registros digitales vinculaban el historial de inspección de cada unidad con códigos de fallo y eventos de inactividad, lo que facilitaba el análisis de fiabilidad y un mayor tiempo de actividad.
Consumo de energía, baterías y coste total de propiedad
La mayoría de las máquinas de preparación de existencias en almacén utilizaban energía eléctrica, por lo que la gestión de la batería influyó considerablemente en el coste total de propiedad. Los operadores desconectaron los cargadores correctamente antes de cada viaje y evitaron descargas profundas por debajo de aproximadamente el 20 % de carga para prolongar la vida útil de la batería. Las instalaciones compararon las opciones de plomo-ácido e iones de litio en función de los ciclos de trabajo, la carga de oportunidad y los requisitos de ventilación. Los sistemas de accionamiento y elevación energéticamente eficientes redujeron los kWh por preparación, lo cual fue importante a gran escala en operaciones de alto rendimiento. Al evaluar qué características ofrece una máquina de preparación de existencias para un despliegue a largo plazo, los almacenes incluyeron los intervalos de sustitución de la batería, la infraestructura del cargador y la mano de obra de mantenimiento en los modelos de coste del ciclo de vida, no solo el precio de compra.
Resumen: Cómo seleccionar el elevador adecuado para su almacén
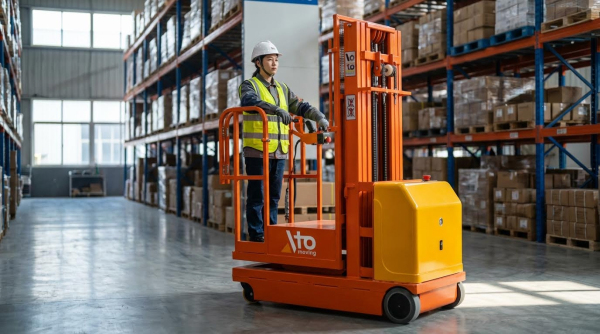
Comprender qué es un recogepedidos de almacén es fundamental para especificar el elevador adecuado para instalaciones de almacenamiento modernas y de alta densidad. Los recogepedidos, clasificados como carretillas elevadoras eléctricas de pasillo estrecho, elevan a los operarios en lugar de solo levantar palés, lo que los hace ideales para la preparación de pedidos por cajas y unidades individuales. En cambio, las carretillas apiladoras contrapesadas , las carretillas retráctiles, las carretillas de torreta, las apiladoras, los recogepedidos por capas y los sistemas basados en AGV abordan diferentes perfiles de carga, distancias de recorrido y niveles de automatización. Una comparación estructurada de estas opciones permite a los ingenieros equilibrar el rendimiento, la seguridad y el coste del ciclo de vida con las limitaciones del edificio, como el ancho del pasillo y la altura libre.
Desde una perspectiva técnica, los preparadores de stock sobresalieron donde los operadores accedían rutinariamente a múltiples niveles de estanterías para recuperar artículos individuales con una mínima manipulación de palés. Su capacidad nominal debía incluir al operador, las herramientas y la carga recolectada, cumpliendo a la vez con las normas de OSHA Clase II y los requisitos de protección contra caídas. Las carretillas elevadoras y las carretillas retráctiles siguieron siendo la mejor opción para el movimiento de palés completos, el trabajo en muelles y las tareas mixtas en interiores y exteriores. Los preparadores por capas y los AGV permitieron flujos repetibles de gran volumen, especialmente en la logística de bebidas y comestibles, pero requirieron una mayor inversión de capital, integración con sistemas de gestión de almacenes y una gestión de cambios más compleja.
La gestión del ciclo de vida influyó considerablemente en la elección óptima. Los ingenieros debían considerar la estrategia energética (baterías de plomo-ácido frente a baterías de iones de litio), la ubicación de los cargadores y los intervalos de mantenimiento para proteger el tiempo de actividad. Las inspecciones diarias, el mantenimiento preventivo documentado y los cursos periódicos de actualización de competencias para los operadores redujeron los incidentes y las paradas no planificadas en todos los tipos de elevadores. De cara al futuro, la navegación asistida por sensores, la semiautomatización y una mayor integración de los sistemas de gestión de almacenes (SGA) seguirían difuminando las fronteras entre los selectores de stock manuales y las soluciones automatizadas. Un enfoque equilibrado utilizó los selectores de stock como activos flexibles y centrados en el operador, al tiempo que implementaba selectivamente equipos más automatizados cuando el volumen, el perfil de SKU y la rentabilidad laboral justificaban la complejidad adicional.