El funcionamiento de las transpaletas eléctricas se relaciona directamente con las normas de la OSHA sobre carretillas elevadoras y los estándares de seguridad en almacenes. Este artículo describe cómo la OSHA clasifica las transpaletas manuales y eléctricas, cuándo se aplica la certificación y qué operadores la necesitan. A continuación, analiza el proceso de certificación para transpaletas eléctricas, incluyendo la formación formal, las evaluaciones de los empleadores y los requisitos de renovación. Finalmente, detalla el contenido de la formación, las inspecciones y las prácticas de operación seguras, y concluye con los beneficios en materia de cumplimiento normativo, seguridad y ciclo de vida de un programa estructurado de seguridad para transpaletas.
Normas de OSHA para transpaletas manuales y eléctricas
La OSHA distingue claramente entre transpaletas manuales y eléctricas en su normativa sobre carretillas elevadoras. Esta distinción afecta a la formación, los límites de edad y las obligaciones de certificación de los empleadores. Comprender estas diferencias ayuda a las empresas a diseñar programas de formación conformes a la normativa y basados en el riesgo, así como a asignar el equipo de forma adecuada.
Cómo clasifica OSHA las transpaletas eléctricas (Clase III)
La OSHA clasificó las transpaletas eléctricas como carretillas industriales motorizadas de Clase III según la norma 29 CFR 1910.178. Esta clase incluía transpaletas eléctricas y montacargas que movían cargas horizontalmente con horquillas de baja elevación. Al ser carretillas elevadoras de Clase III, estaban sujetas a los mismos requisitos básicos de capacitación, evaluación y documentación que otras carretillas industriales motorizadas. Los empleadores debían tratar a los operadores de transpaletas eléctricas como operadores de montacargas, no como usuarios de herramientas manuales simples. Esta clasificación reflejaba el potencial de alta energía cinética, riesgos de aplastamiento e impactos peatonales en pasillos de almacén congestionados.
Cuándo se requiere certificación y cuándo no
La OSHA exigía capacitación formal y certificación del empleador solo para transpaletas eléctricas, no para unidades manuales. Los operadores de transpaletas eléctricas debían completar instrucción formal, práctica y una evaluación de desempeño dirigida por el empleador antes de operar de forma independiente. Los cursos en línea solo cumplían con el requisito de instrucción formal; los empleadores debían verificar la competencia en el equipo y documentar la evaluación. Los operadores de transpaletas manuales no necesitaban certificación de la OSHA, pero los reguladores esperaban que los empleadores los capacitaran sobre procedimientos seguros y riesgos. Las instalaciones que documentaban la capacitación sobre transpaletas manuales reducían la responsabilidad y mejoraban la prevención de lesiones, aunque la norma no exigía certificación.
Límites de edad para operadores de transpaletas eléctricas
La OSHA y las normas relacionadas con el trabajo infantil exigían que los operadores de transpaletas eléctricas tuvieran al menos 18 años. Esta restricción de edad se aplicaba a todas las carretillas elevadoras industriales motorizadas, incluidas las transpaletas de clase III con conductor a pie y conductor a bordo. Los empleadores no podían asignar a menores de edad para operar transpaletas eléctricas, ni siquiera bajo estricta supervisión. En cambio, los trabajadores menores de 18 años podían utilizar transpaletas manuales, siempre que recibieran la capacitación adecuada en seguridad. Las empresas solían implementar políticas internas que reflejaban las normas de la OSHA y aclaraban qué clasificaciones laborales podían utilizar qué tipos de equipos.
Diferencias clave en riesgos y casos de uso
Las transpaletas eléctricas aportaban mayor energía cinética, mayores distancias de frenado y mayor riesgo de aplastamiento y golpes que las unidades manuales. Solían manipular cargas más pesadas, de hasta aproximadamente 2300 kg, y operaban de forma continua en instalaciones de mayor tamaño. Estos factores aumentaban la posible gravedad de los incidentes, lo que justificaba los requisitos de clasificación y certificación PIT de la OSHA. Las transpaletas manuales dependían de la fuerza humana, se movían a menor velocidad y eran adecuadas para traslados de corta distancia y espacios reducidos, pero aun así presentaban riesgos de lesiones musculoesqueléticas y en los pies. Las instalaciones solían reservar las transpaletas eléctricas para trayectos más largos, palés más pesados y muelles de alta capacidad, mientras que las manuales se utilizaban para trabajos cortos y de posicionamiento preciso, donde la maniobrabilidad primaba sobre la velocidad.
Proceso de certificación para transpaletas eléctricas
Las transpaletas eléctricas se clasificaban como equipos de Clase III según las normas de la OSHA para carretillas industriales motorizadas, según el Título 29 del Código de Regulaciones Federales (CFR) 1910.178. Por lo tanto, los operadores necesitaban un proceso de certificación estructurado que combinara teoría estandarizada, práctica supervisada y evaluación documentada. Esta sección describió cómo la instrucción formal, la capacitación impartida por el empleador y la adaptación específica del sitio se integran en un programa que cumple con las normas. También explicó cómo los períodos de validez, las renovaciones y los periodos de actualización afectaban el ciclo de vida de la certificación de un operador.
Instrucción formal requerida y opciones de cursos
La OSHA exigía instrucción formal como primer paso para la certificación de transpaletas eléctricas. Los participantes podían cumplir este requisito mediante clases presenciales, sesiones impartidas por el empleador o cursos en línea acreditados. Los programas en línea típicos duraban aproximadamente dos horas y abarcaban regulaciones, tipos de equipos, identificación de riesgos y procedimientos operativos seguros tanto para transpaletas manuales como eléctricas. Los cursos solían utilizar estructuras modulares con cuestionarios después de cada módulo, que a menudo requerían una puntuación mínima de alrededor del 80 % y al menos un 70 % en el examen final, con la posibilidad de repetir el examen hasta que el participante aprobara. Estos programas generaban un certificado de finalización y una tarjeta de identificación, pero la OSHA seguía exigiendo a los empleadores que añadieran capacitación práctica y evaluación antes de autorizar la operación. Los empleadores seleccionaban los formatos de los cursos en función del tamaño de la plantilla, los turnos de trabajo, las necesidades lingüísticas y el presupuesto, asegurándose de que el contenido se ajustara a los requisitos de la norma 29 CFR 1910.178.
El papel del empleador en la capacitación práctica y la evaluación
Tras la instrucción formal, la OSHA asignó a los empleadores la responsabilidad de impartir capacitación práctica y evaluaciones de desempeño. Los empleadores debían asegurarse de que un instructor cualificado demostrara los controles, las inspecciones previas al uso, las maniobras, el manejo de carga y el apagado de los modelos específicos de transpaletas utilizados en la obra. Posteriormente, los alumnos practicaron bajo supervisión en condiciones reales, como pasillos estrechos, rampas, muelles de carga y zonas de tráfico congestionado. El paso final fue una evaluación dirigida por el empleador, a menudo documentada con un Formulario de Evaluación del Operador de Vehículo Industrial Motorizado, en la que el operador demostró una operación segura según criterios predefinidos. Los empleadores conservaban estos registros como prueba de cumplimiento y solo autorizaban a los operadores que cumplían con los estándares de desempeño a utilizar las transpaletas eléctricas de forma independiente. Esta estructura permitió a los empleadores integrar las normas de la empresa, los riesgos locales y los patrones de flujo de trabajo en el componente práctico.
Validez, renovación y actualización de la certificación
La certificación para operadores de transpaletas eléctricas solía tener una validez de tres años, de acuerdo con el requisito de OSHA de reevaluación al menos cada tres años. Antes de su vencimiento, los empleadores debían reevaluar el desempeño de los operadores y documentar la competencia continua; repetir el curso formal al mismo tiempo se consideraba una buena práctica, pero no era un mandato explícito. OSHA también exigía capacitación de actualización y una nueva evaluación siempre que se presentaban desencadenantes específicos. Estos desencadenantes incluían conducción insegura, participación en un accidente o casi accidente, no aprobar una evaluación, la introducción de un nuevo tipo de transpaleta o cambios significativos en las condiciones del lugar de trabajo que afectaran la operación segura. Algunos programas de terceros emitían tarjetas de dos o tres años, pero OSHA trataba las evaluaciones continuas y la capacitación de actualización del empleador como los elementos de control de cumplimiento. Las instalaciones a menudo alineaban los ciclos de actualización con programas de seguridad más amplios para agilizar la programación y el mantenimiento de registros.
Capacitación específica para cada sitio en diferentes instalaciones
OSHA enfatizó que la capacitación debía ser específica para cada sitio, no solo genérica para cada equipo. Por lo tanto, los operadores necesitaban instrucción sobre los modelos exactos de transpaletas en uso, incluyendo la disposición de los controles, las características de frenado, los sistemas de batería o carga, y las capacidades nominales. Los empleadores también debían cubrir los peligros específicos de las instalaciones, como pasillos estrechos, tráfico mixto con peatones y montacargas, pendientes, plataformas de andén, cámaras frigoríficas o bordes de entrepisos. Los procedimientos para límites de velocidad, normas de derecho de paso, zonas de estacionamiento y protocolos de emergencia variaban entre almacenes, centros de distribución y plantas de fabricación, por lo que la capacitación incorporaba estas normas locales. Cuando los operadores se trasladaban entre sitios o cuando la disposición cambiaba significativamente, los empleadores actualizaban la capacitación y repetían las evaluaciones centradas en el nuevo entorno. Este enfoque reducía el riesgo de incidentes al garantizar que la certificación reflejara las condiciones operativas reales en lugar de escenarios genéricos de aula.
Contenido de capacitación, prácticas de seguridad e inspecciones
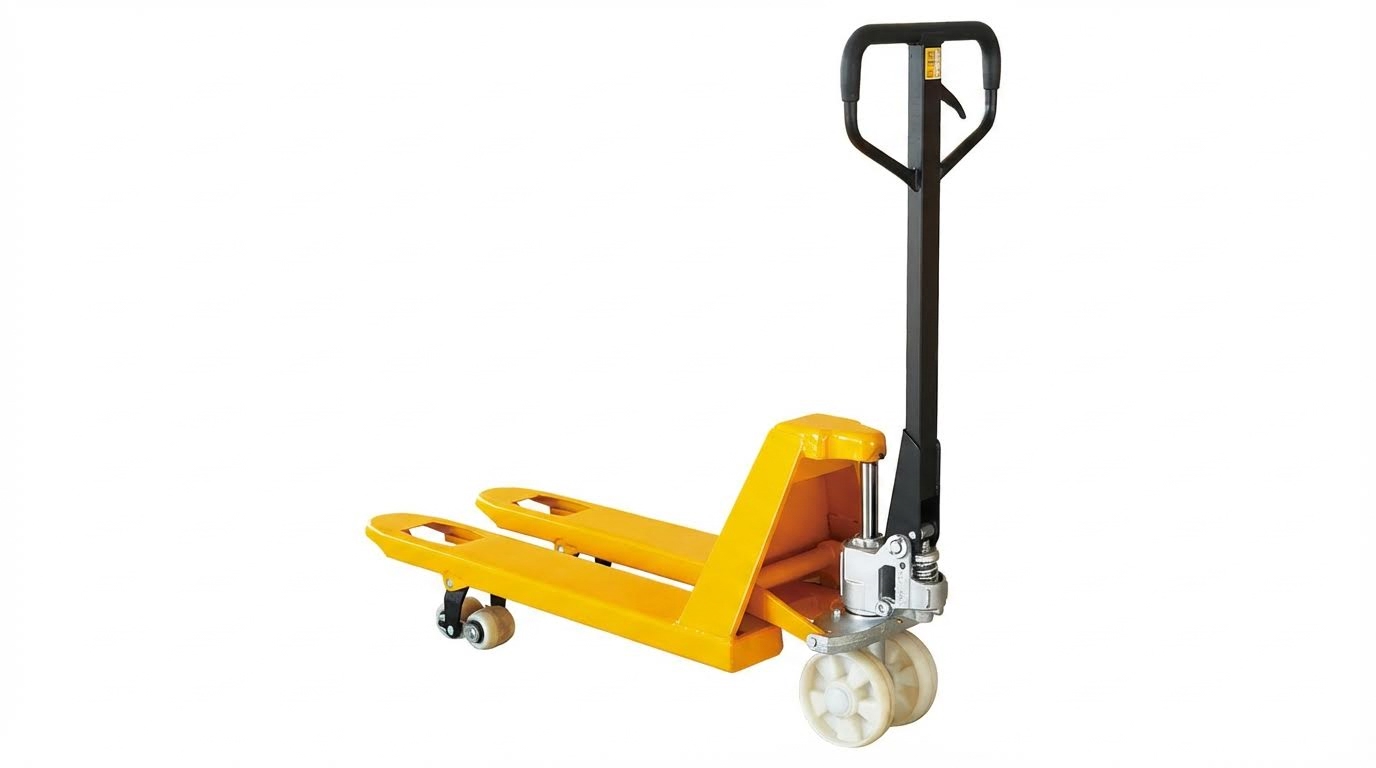
Temas centrales en los programas de capacitación sobre seguridad en transpaletas
Los programas de seguridad para transpaletas abarcaron tanto unidades manuales como eléctricas, con especial énfasis en equipos motorizados de Clase III. Los cursos abordaron las normativas aplicables, principalmente la norma OSHA 29 CFR 1910.178 para carretillas elevadoras industriales. Los programas típicos incluían tipos de equipos, componentes principales y funciones de control para que los operadores comprendieran el comportamiento del sistema bajo carga. La capacitación también explicaba la capacidad nominal, los centros de carga y los triángulos de estabilidad, vinculando la teoría con los riesgos de vuelco y aplastamiento. Los programas abarcaron técnicas de conducción segura, interacción con peatones y operación en pasillos congestionados o rampas. La mayoría de los cursos integraron la identificación de peligros, incluyendo puntos de atrapamiento, riesgos de la batería o el cargador y malas condiciones del suelo. Los programas formales finalizaron con exámenes escritos y evaluaciones prácticas para verificar la transferencia de conocimientos y la competencia operativa.
Inspecciones y listas de verificación previas a la operación
La capacitación hizo hincapié en las inspecciones obligatorias previas al uso antes de cada turno o cambio de operador. Para las transpaletas eléctricas , los operadores revisaron las horquillas en busca de grietas, deformaciones o desalineación, y examinaron las ruedas y los rodillos en busca de puntos planos o daños. Inspeccionaron los componentes hidráulicos en busca de fugas y verificaron que los controles de elevación, descenso y desplazamiento funcionaran correctamente. Los cursos requerían la revisión de las bocinas, las paradas de emergencia y los sistemas de frenado para garantizar distancias de frenado seguras. El estado de la batería, los niveles de electrolito cuando correspondiera, los conectores y los cables del cargador también requerían inspección. Para los gatos manuales, los operadores examinaron la unidad de bombeo, el retorno del mango y la función de dirección. Las listas de verificación estructuradas ayudaron a estandarizar las inspecciones y crearon documentación para el mantenimiento y la revisión reglamentaria. Los instructores hicieron hincapié en retirar de servicio el equipo defectuoso y etiquetarlo hasta que el personal de mantenimiento calificado completara las reparaciones.
Procedimientos operativos seguros y manipulación de carga
La capacitación en seguridad definió la postura operativa correcta, las trayectorias de desplazamiento y el control de velocidad para transpaletas manuales y eléctricas . Los programas enseñaron a los operadores a mantener las horquillas a 2-5 cm del suelo durante el desplazamiento para mantener la distancia libre sin comprometer la estabilidad. Los participantes aprendieron a verificar el peso de la carga con respecto a la capacidad nominal y a considerar la distancia del centro de carga, no solo la masa total. Los instructores hicieron hincapié en la creación de cargas estables con una distribución uniforme del peso, un apilamiento seguro y la ausencia de elementos sueltos o que sobresalgan. Los cursos requerían que los operadores empujaran las transpaletas manuales en lugar de tirar de ellas, lo que reducía la tensión en la espalda y mejoraba el control. Para pendientes, la capacitación especificó descender hacia atrás con transpaletas manuales y seguir las instrucciones del fabricante para los modelos eléctricos, sin girar nunca en rampas. Los operadores practicaron aproximarse a las paletas de forma perpendicular, insertar las horquillas completamente y evitar la carga lateral que podría doblar las horquillas o desestabilizar las cargas. Los procedimientos de estacionamiento incluían bajar completamente las horquillas, neutralizar los controles y evitar la obstrucción de pasillos, salidas o equipos de emergencia.
Mantenimiento, ergonomía y prevención de lesiones
Los programas destacaron que los operadores no realizaban reparaciones importantes, pero desempeñaban un papel clave en los informes básicos de mantenimiento. La capacitación promovió el mantenimiento programado para lubricación, inspección hidráulica, reemplazo de ruedas y cuidado de la batería para prolongar la vida útil del equipo y reducir los incidentes inducidos por fallas. El contenido ergonómico abordó la mecánica corporal correcta al iniciar el movimiento, dirigir y reposicionar cargas. Los instructores mostraron cómo evitar torcer el torso bajo carga, moviendo en su lugar los pies y el cuerpo juntos. La orientación incluyó usar ambas manos en el manillar, mantener una distancia segura de las horquillas y mantener los pies alejados de las zonas de pellizco y aplastamiento. Los cursos vincularon la ergonomía deficiente con los trastornos musculoesqueléticos, especialmente en tareas repetitivas de almacén. Los módulos de prevención de lesiones combinaron la selección de EPP, como calzado y guantes de seguridad, con controles de comportamiento como evitar subirse a las horquillas o al chasis. Los programas también alentaron la notificación de cuasi accidentes para refinar los procedimientos y actualizar el contenido de la capacitación con el tiempo.
Resumen: Beneficios de cumplimiento, seguridad y ciclo de vida
La OSHA clasificó las transpaletas eléctricas como carretillas industriales motorizadas de Clase III según la norma 29 CFR 1910.178, por lo que los operadores necesitaban formación formal, evaluación y certificación emitida por el empleador. Las transpaletas manuales no requerían certificación, pero los organismos reguladores y de seguridad recomendaban encarecidamente una formación estructurada sobre riesgos, ergonomía y normas del lugar de trabajo. Un programa que cumpliera con la normativa combinaba tres elementos: instrucción formal, formación práctica supervisada en el equipo real y una evaluación de desempeño documentada que se repetía al menos cada tres años o después de incidentes, la adquisición de nuevos equipos o cambios importantes en los procesos. Las instalaciones que se ajustaban a estos requisitos solían registrar menores índices de incidentes, mayor tiempo de actividad de los equipos y menos observaciones regulatorias durante las auditorías.
Desde la perspectiva de la industria, los programas de transpaletas evolucionaron desde una simple familiarización con las herramientas hasta sistemas de seguridad integrados vinculados al diseño de almacenes, la gestión del tráfico y la estrategia de manejo de materiales. Los proveedores de capacitación ampliaron el contenido para cubrir tanto las normas de OSHA como las normas locales, además de temas como las inspecciones previas al uso, la estabilidad de la carga, el funcionamiento de las rampas y los riesgos relacionados con las baterías o el sistema hidráulico. Los datos de los almacenes indicaron que el funcionamiento inadecuado de los equipos contribuía a una proporción significativa de lesiones, por lo que las empresas utilizaban cada vez más listas de verificación, señales visuales y cursos de actualización para corregir las deficiencias de comportamiento. Las tendencias futuras apuntaban al aprendizaje combinado, los ejercicios basados en simulación y el seguimiento digital de las credenciales de los operadores para respaldar el cumplimiento normativo en múltiples sedes.
Para su implementación práctica, los operarios necesitaban procedimientos escritos claros, listas de verificación estandarizadas y documentación que acreditara la capacitación y las evaluaciones de cada tipo de transpaleta eléctrica . La gerencia debía hacer cumplir las restricciones de edad, garantizar que solo el personal certificado operara las unidades eléctricas y programar el mantenimiento regular de los sistemas hidráulicos, las ruedas, los frenos y las baterías. Un enfoque equilibrado reconocía que la tecnología por sí sola no eliminaba el riesgo; la seguridad dependía de la adecuación del equipo a la tarea, el mantenimiento de las cargas dentro de la capacidad nominal y el refuerzo de las técnicas correctas durante toda la vida útil de la transpaleta. Las organizaciones que consideraban la certificación de transpaletas como un proceso continuo de gestión de riesgos, en lugar de un curso único, lograron mejoras más duraderas en seguridad y productividad.