La manutention industrielle des fûts, qui associe des masses importantes, des substances dangereuses et des équipements mobiles, a historiquement engendré des blessures graves et des rejets chimiques dus à des contrôles insuffisants. Cet article propose une approche structurée, depuis l'identification des dangers et l'évaluation des risques jusqu'aux solutions techniques et aux bonnes pratiques d'exploitation. Il aborde les risques mécaniques et chimiques liés aux fûts, les exigences réglementaires et l'évaluation des risques liés au stockage et à la circulation. Il examine ensuite comment spécifier et intégrer les chariots élévateurs, les dispositifs de levage, les accessoires pour chariots élévateurs, les AGV, les grues et les cobots, en abordant notamment le rôle des jumeaux numériques et de l'IA dans la conception et la maintenance. Enfin, il traduit ces concepts en procédures d'inspection pratiques, en plans d'empilage et de rétention, en systèmes de gestion du trafic et en programmes de formation basés sur les données, pour aboutir à une feuille de route concise pour la mise en œuvre dans les installations existantes.
Comprendre les dangers et les profils de risque liés aux fûts
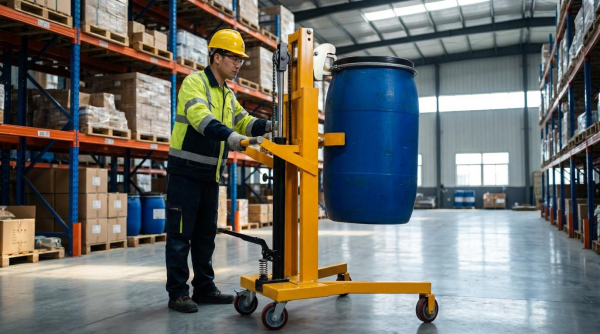
La manutention industrielle des fûts exposait les travailleurs à des risques combinés liés à leur masse, à leur contenu et à l'environnement. Les ingénieurs avaient besoin d'une vision structurée de ces dangers pour sélectionner l'équipement approprié, définir l'agencement des postes de travail et fixer des limites de sécurité. Un profil de risque clair établissait un lien entre les caractéristiques des fûts, les méthodes de manutention et les conditions de travail, et des modes de défaillance spécifiques. Cette section a formalisé ces liens afin que les usines puissent concevoir des dispositifs de contrôle adaptés à leur stock réel de fûts et à leurs flux de circulation.
Modes de blessure courants lors de la manutention de fûts
Les types de blessures typiques liés à la manutention des fûts incluent les entorses musculo-squelettiques aiguës, les lésions par écrasement et l'exposition à des produits chimiques. Le roulement, le basculement ou le retournement manuel de fûts de 210 litres (55 gallons) exige souvent des efforts importants et des postures contraignantes, ce qui accroît le risque de troubles musculo-squelettiques. Les doigts et les orteils sont vulnérables au niveau des taquets, des bords des palettes et sous les fûts en mouvement, en particulier lorsque les opérateurs croisent les mains ou travaillent à proximité de fûts empilés. Les fuites de fûts entraînent une exposition par contact ou par inhalation ; par conséquent, les fûts non étiquetés ou détériorés doivent être traités comme des matières dangereuses jusqu'à leur identification par le biais d'étiquettes et de fiches de données de sécurité. Des accidents dus à des chocs surviennent également lorsque des fûts basculent de piles instables, de camions-citernes surchargés ou lors d'arrêts brusques pendant le transport.
Risques liés aux fûts chimiques, à la pression et à la structure
Les fûts présentaient des risques non seulement en raison de leur poids, mais aussi de leur contenu et de leur construction. Les fûts revêtus de polyéthylène ou de PVC contenaient généralement des acides ou des bases forts ; la perforation du revêtement pouvait provoquer des fuites rapides et des projections corrosives. Les fûts en métaux spéciaux, tels que l’acier inoxydable, le nickel ou l’aluminium, stockaient souvent des matières de grande valeur ou extrêmement dangereuses et exigeaient une séparation stricte ainsi que des mesures de prévention des incendies et des explosions. Les fûts à simple paroi utilisés comme réservoirs sous pression étaient équipés de raccords pour gaz inerte et produit, ce qui signalait un risque de surpression, de réactivité ou de présence de substances inflammables. La détérioration structurelle due à la corrosion, aux bosses ou au gonflement fragilisait la paroi et le fond des fûts, augmentant ainsi le risque de rupture soudaine lors du levage, de l’empilage ou d’un impact. La surveillance de la qualité de l’air et, le cas échéant, les systèmes de sondage du sol permettaient de détecter les fûts enterrés ou endommagés sur les anciens sites.
Cadre réglementaire et normatif (OSHA, HSE, ISO)
Les référentiels OSHA, HSE et ISO définissent des exigences complémentaires pour l'ingénierie de la sécurité des fûts. Les formations OSHA et HSE mettent l'accent sur la communication des dangers, la disponibilité des fiches de données de sécurité (FDS), la réduction des risques liés à la manutention manuelle et l'utilisation d'équipements mécaniques tels que les chariots élévateurs , les appareils de levage et les accessoires pour chariots élévateurs. Les recommandations HSE considèrent les fûts comme faisant partie des installations à risques majeurs et abordent la corrosion, les défauts de conception, les événements externes, les incendies et explosions, les erreurs humaines et les défaillances structurelles par le biais de codes de conception, de systèmes de rétention, de procédures d'intervention d'urgence et de programmes d'inspection. Les normes ISO et les normes internationales connexes garantissent la conception et l'utilisation sûres des accessoires de levage, des chariots industriels et des systèmes de stockage, en exigeant des charges nominales, des coefficients de stabilité et des inspections périodiques. Ensemble, ces référentiels imposent aux employeurs de consulter les travailleurs, de sélectionner des mesures de contrôle techniques, de classer les zones dangereuses et de tenir à jour des procédures documentées et les permis de travail pour les opérations de manutention de fûts à haut risque.
Évaluation des risques liés au stockage des fûts et à la circulation des véhicules
Une évaluation des risques liés aux fûts a été nécessaire pour optimiser le stockage, la manutention et le choix des équipements. Les ingénieurs ont analysé le type de fût, son niveau de remplissage, sa plage de poids et sa classification chimique, puis cartographié les points d'entrée, de transvasement et de sortie des fûts dans l'usine. L'évaluation du stockage a pris en compte les limites d'empilage, généralement deux fûts maximum en hauteur et deux fûts en largeur, afin de garantir la stabilité et l'accès pour l'inspection sans échelle. L'analyse de l'agencement a vérifié la capacité des bassins de rétention, la séparation des produits chimiques incompatibles et la visibilité pour la détection des fuites. L'analyse des flux de circulation a examiné les interactions entre les chariots élévateurs, les camions-citernes et les piétons, en se concentrant sur les rayons de braquage, les pentes, l'état des surfaces et les points de congestion susceptibles d'accroître les risques de collision ou de renversement. Il en a résulté un ensemble documenté de mesures techniques et de zones de fonctionnement qui encadrent les déplacements des fûts sur des trajectoires prévisibles et sécurisées.
Contrôles et équipements d'ingénierie pour une manutention sûre
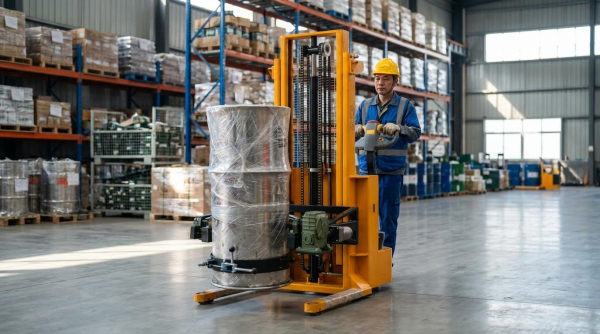
Les mesures d'ingénierie relatives à la manutention des fûts visaient principalement à éliminer le levage manuel et les mouvements incontrôlés. Les usines ont de plus en plus recours à des camions, des élévateurs et des accessoires spécialement conçus à cet effet afin de protéger les opérateurs des risques d'incendie. Le choix et l'intégration appropriés de ces dispositifs aux plans d'aménagement, aux flux de circulation et aux systèmes numériques ont permis de réduire considérablement les taux de blessures et les incidents de déversement. Cette section examine comment spécifier, concevoir et intégrer les équipements afin que la manutention en toute sécurité devienne le mode de fonctionnement par défaut.
Critères de sélection des chariots élévateurs, des lève-fûts et des accessoires
La sélection a débuté par la masse, le type de fût et la définition de la tâche. Les fûts standard de 210 litres (55 gallons) pesaient entre 180 kg et 360 kg, certaines applications dépassant les 400 kg lorsqu'ils étaient remplis de liquides à haute densité. La capacité de l'équipement devait prévoir une marge de sécurité d'au moins 25 % par rapport à la masse maximale du fût, afin de tenir compte des effets dynamiques lors du basculement ou du transport sur des sols irréguliers. Les ingénieurs ont également pris en compte le matériau et la géométrie du fût, car les fûts en acier, en plastique et en fibre nécessitaient différents systèmes de serrage : pinces à sertir, colliers de serrage ou systèmes de fixation basés sur le diamètre.
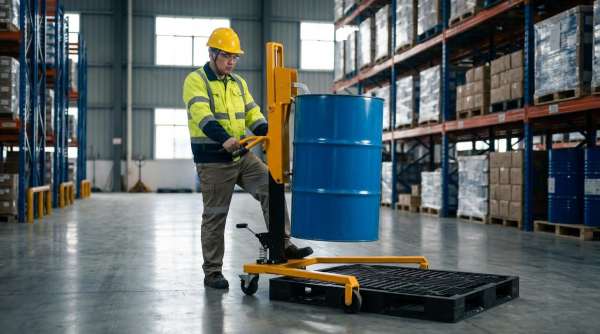
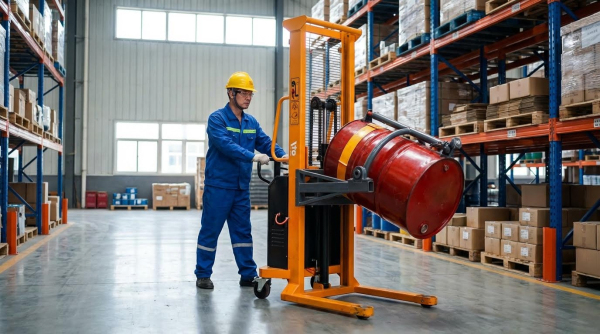
La compatibilité avec les tâches de process a guidé le choix entre chariots élévateurs, empileurs, basculeurs et élévateurs dédiés. Par exemple, les chariots porte-fûts mobiles d'une capacité de 350 kg convenaient au chargement de palettes, au transport sur de courtes distances et au dosage horizontal. Les élévateurs verticaux motorisés, avec fonctions de rotation et d'inclinaison, étaient plus adaptés au transvasement dans des trémies ou des réacteurs. Les systèmes de vide et de préhension, jusqu'à environ 250-270 kg, permettaient des opérations de levage et de rotation fréquentes avec un minimum d'effort de l'opérateur, ce qui convenait aux lignes de remplissage à haut débit ou de manutention de fûts.
La stabilité et l'encombrement au sol étaient des critères de sélection essentiels. La longueur de l'empattement, le diamètre des roues et la largeur de la voie déterminaient la stabilité au franchissement des seuils et des joints de dilatation. Les chariots à tambour à quatre roues, équipés d'essieux surbaissés et de berceaux à 45°, supportaient le poids total du tambour sans intervention de l'opérateur, réduisant ainsi le risque de basculement. L'utilisation d'accessoires pour chariots élévateurs ou grues nécessitait la vérification de la capacité résiduelle du chariot, du déplacement du centre de gravité et de la conformité aux courbes de détarage du constructeur.
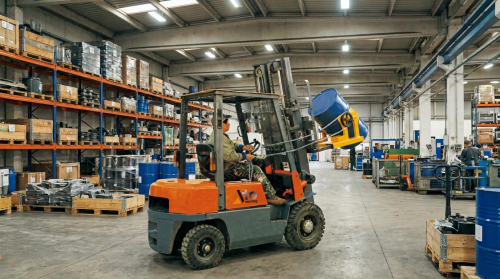
L'interface avec l'infrastructure existante a également influencé le choix des équipements. Les pinces à fûts pour chariots élévateurs , les fourches rotatives et les grappins à fûts montés sur grue nécessitaient un dégagement vertical, une largeur d'allée et un rayon de braquage suffisants. Les usines manipulant des produits chimiques dangereux privilégiaient les dispositifs dotés de mécanismes de verrouillage positifs, de verrous secondaires et de caractéristiques empêchant toute ouverture accidentelle des fûts. Les spécifications techniques faisaient référence aux normes pertinentes et aux guides de conception internes afin de garantir une sélection cohérente sur l'ensemble des sites.
Conception ergonomique et mécanique pour réduire les risques de TMS
La conception ergonomique visait à maintenir les opérateurs dans des limites acceptables en matière de force, de posture et de répétition. Historiquement, la manutention des fûts impliquait des efforts de poussée et de traction importants, des mouvements inconfortables autour des cloches et des basculements fréquents, contribuant ainsi aux troubles musculo-squelettiques. Les chariots et lève-fûts modernes utilisent des points d'appui optimisés, de longues poignées et des roues à faible friction afin de réduire les efforts de basculement initiaux et la résistance au roulement. Ceci permet à un seul opérateur de déplacer un fût plein tout en restant en deçà des seuils de force de poussée-traction recommandés.
La géométrie des poignées et l'emplacement des commandes influençaient fortement la posture. Les chariots ergonomiques étaient équipés de poignées réglables en hauteur ou en boucle permettant aux opérateurs de garder les poignets neutres et les coudes près du corps. Les commandes des élévateurs motorisés, comme les boutons-poussoirs pour monter et descendre, étaient facilement accessibles sans nécessiter de torsion du tronc. Les concepteurs ont limité les changements de main et veillé à ce que les opérateurs ne croisent pas les bras au-dessus du tambour pendant le déplacement, réduisant ainsi les risques de pincement des doigts et des mains.
La conception mécanique a permis de réduire davantage les risques de TMS en éliminant les phases de levage manuel. Les colonnes de levage motorisées ou contrebalancées ont pris en charge le mouvement vertical, les opérateurs se contentant de guider le déplacement horizontal. Les pinces de diamètre extérieur et les mécanismes de préhension par le rebord ont permis une manipulation en position debout, évitant ainsi de se pencher ou de s'accroupir. Des dispositifs de sécurité ont empêché le lâcher du fût en position levée, réduisant ainsi le besoin d'intervention manuelle d'urgence.
Les dispositifs ergonomiques ont également permis de réduire les contraintes cumulatives liées aux opérations à haute fréquence. Les ventouses de levage et les manipulateurs servo-assistés ont diminué l'effort de l'opérateur de plus de 80 % lors des cycles répétitifs de levage et d'empilage. Cette réduction s'est traduite par une baisse des douleurs dorsales, des blessures aux épaules et des arrêts de travail. Lors du choix des équipements, les ingénieurs ont analysé les temps de cycle des tâches, le nombre de fûts traités quotidiennement et les postures requises afin de justifier l'investissement dans des solutions ergonomiques haut de gamme.
Intégration des chariots élévateurs, des AGV, des grues et des cobots avec les fûts
L'intégration des équipements de manutention de fûts aux systèmes mobiles et aériens a nécessité une approche d'ingénierie système. Les chariots élévateurs équipés de pinces ou de rotateurs de fûts permettaient la manutention de charges palettisées et le stockage en hauteur, mais présentaient des risques de collision et d'impact. Les véhicules à guidage automatique (AGV) et les robots mobiles autonomes déplaçaient les fûts le long d'itinéraires prédéfinis, réduisant ainsi le transport manuel, mais exigeant une grande précision.
Pratiques d'exploitation sécuritaires et conception de l'aménagement
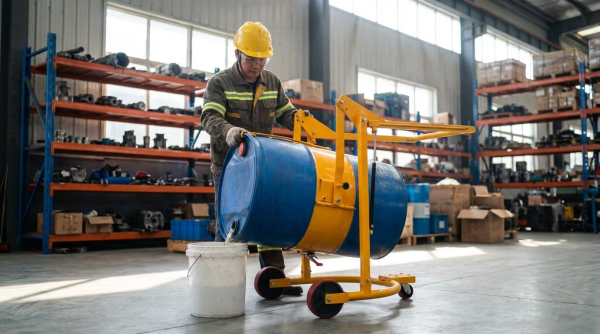
Les bonnes pratiques d'exploitation et la conception des aménagements constituaient le socle opérationnel complétant les mesures d'ingénierie pour la manutention des fûts. Les usines intégrant la rigueur des procédures, une gestion visuelle claire et des aménagements de circulation optimisés ont considérablement réduit les troubles musculo-squelettiques, l'exposition aux produits chimiques et les accidents. L'attention s'étendait des contrôles individuels des opérateurs à la conception systémique du stockage, de l'accès et des interventions d'urgence. Les sous-sections suivantes décrivent comment les inspections, les règles d'empilage, la conception des voies de circulation et les programmes de formation basés sur les données interagissent pour former un système de sécurité cohérent.
Inspection avant utilisation, étiquetage et contrôles basés sur les fiches de données de sécurité
L'inspection avant utilisation commençait par la vérification de l'identification du fût. Les opérateurs contrôlaient les étiquettes à la recherche de pictogrammes de danger, de numéros ONU et de mentions relatives au contenu corrosif, toxique, inflammable ou sous pression. Si un fût ne comportait pas d'étiquetage lisible, il était considéré par défaut comme dangereux jusqu'à ce que des tests de caractérisation et la documentation confirment son contenu.
L'inspection visuelle visait à détecter les fuites, la corrosion, les déformations et les fermetures manquantes. Le personnel examinait les bouchons, les couvercles, les joints et les cordons de soudure, et remplaçait ou resserrait les fermetures avant toute intervention. En cas de fuite, les opérateurs isolaient la zone, consultaient la fiche de données de sécurité (FDS) et suivaient les procédures d'intervention en cas de déversement définies, notamment en ce qui concerne les absorbants compatibles et la ventilation.
Les usines ont intégré les contrôles basés sur les fiches de données de sécurité (FDS) dans leurs procédures opérationnelles standard. Cela comprenait la spécification des EPI requis, des températures de manipulation acceptables et des règles d'incompatibilité pour le stockage adjacent. Les opérateurs vérifiaient le type de fût (acier, plastique ou revêtu) par rapport à la FDS afin d'anticiper les risques de corrosion ou de perméation. Pour les fûts réactifs ou sous pression, les procédures exigeaient une surveillance de l'air et un contrôle de l'inflammation avant toute manipulation. Les superviseurs documentaient les inspections et le verrouillage des fûts non conformes, garantissant ainsi la traçabilité et la conformité réglementaire.
Directives d'aménagement pour l'empilage, le rangement et le regroupement des fûts
Les pratiques d'empilage sécuritaires limitaient les charges mécaniques et préservaient la facilité d'inspection. Pour les fûts standard de 210 litres (55 gallons), les recommandations limitaient l'empilage au sol à deux fûts de hauteur et deux fûts de largeur par rangée. Cette configuration garantissait la stabilité malgré de légères variations dimensionnelles et permettait un accès visuel direct à la surface de chaque fût.
Les systèmes de rayonnage utilisaient des poutres et des plateaux dimensionnés pour supporter les charges ponctuelles des fûts plutôt que les charges uniformes des palettes. Les ingénieurs ont vérifié les limites de flèche et les coefficients d'impact conformément aux normes de conception en vigueur. Lorsque les palettes supportaient trois ou quatre fûts, les règles d'agencement évitaient les empilages mixtes susceptibles d'entraîner un support inégal et un balancement. Des inspections périodiques permettaient de contrôler l'état des rayonnages, la corrosion et la solidité des ancrages.
La conception des bassins de rétention garantissait un confinement secondaire en cas de déversement important. Les ingénieurs ont dimensionné le volume des bassins à au moins 110 % du volume du plus grand fût ou à une fraction définie du volume total, selon la réglementation en vigueur. L'aménagement des bassins séparait les produits chimiques incompatibles par des barrières physiques et une signalétique claire. Les allées et les voies d'inspection restaient à l'extérieur des zones de rétention ou étaient équipées de caillebotis antidérapants. Le drainage, l'accès aux puisards et les interactions avec les eaux d'incendie ont été pris en compte dans la conception des bassins afin de faciliter l'intervention d'urgence.
Conception des voies d'accès, gestion du trafic et protection contre les chocs
La conception des voies de circulation visait à minimiser les virages serrés, les pentes et les irrégularités de surface susceptibles de déstabiliser les engins de manutention de fûts . Les ingénieurs ont défini des largeurs minimales d'allées en fonction de l'engin de manutention le plus imposant, comme les chariots élévateurs à pinces pour fûts ou les transpalettes mobiles, en prévoyant un dégagement suffisant pour les manœuvres de virage. Les sols ont été maintenus de niveau, antidérapants et exempts de nids-de-poule et de passages de câbles pouvant provoquer des secousses brutales.
La signalisation a permis de séparer les voies piétonnes des voies de circulation des chariots élévateurs chaque fois que cela était possible. Les usines ont utilisé des allées piétonnes balisées, des garde-corps et des sens de circulation uniques pour réduire les conflits de traversée. Les limitations de vitesse, les lignes d'arrêt aux intersections et les miroirs convexes aux angles morts ont amélioré la visibilité et le temps de réaction. Les zones à haut risque à proximité des aires de stockage de fûts, des stations de transvasement et des quais de chargement ont bénéficié d'un éclairage et d'une signalisation renforcés.
La protection contre les impacts concernait à la fois les structures et les fûts. Les bornes, les barrières de sécurité et les protections d'extrémité des rayonnages ont été positionnées en fonction des calculs d'impact des véhicules et des distances de freinage. Les piles de fûts faisant face aux voies de circulation étaient protégées par des zones tampons ou des barrières basses afin d'éviter tout contact direct avec les véhicules. Les procédures exigeaient une accélération et un freinage progressifs et réguliers lors du transport des fûts, en particulier ceux contenant des matières dangereuses ou sous pression. L'analyse régulière des rapports d'incidents évités de justesse a permis d'optimiser la géométrie des voies de circulation et l'emplacement des protections.
Formation, procédures et analyse prédictive de la sécurité
La manutention efficace des fûts reposait sur des opérateurs formés, maîtrisant à la fois le matériel et les risques. Les programmes de formation portaient sur les techniques manuelles de roulage, de basculement et de retournement des fûts par la force des jambes plutôt que par la force du dos, ainsi que sur l'utilisation correcte des chariots élévateurs à fûts , des lève-fûts et des accessoires de chariots élévateurs. Les programmes associaient les compétences pratiques à la reconnaissance des dangers, notamment les fûts détériorés, les matériaux incompatibles, etc.
Résumé et feuille de route de mise en œuvre pour les usines
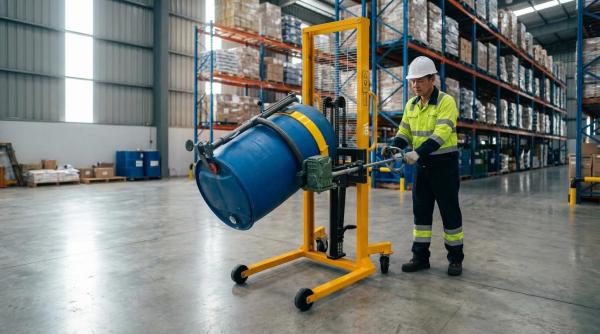
Les mesures techniques de manutention des fûts se sont avérées le moyen le plus fiable de réduire les blessures, l'exposition aux produits chimiques et les dommages matériels. Les usines qui ont combiné des équipements de manutention adaptés, une conception robuste des installations et des pratiques d'exploitation rigoureuses ont enregistré des taux de troubles musculo-squelettiques plus faibles et moins d'incidents de déversement. Une feuille de route structurée a permis d'harmoniser les fonctions d'approvisionnement, d'ingénierie, d'exploitation et de sécurité autour d'objectifs communs de réduction des risques.
Les principaux enseignements tirés des pratiques industrielles et des documents de référence ont démontré que la manutention manuelle des fûts devait être réduite au minimum et remplacée, dans la mesure du possible, par des dispositifs mécaniques. Des chariots élévateurs, des lève-fûts, des basculeurs, des ventouses et des accessoires pour chariots élévateurs spécialement conçus à cet effet ont permis de manipuler des fûts pesant jusqu'à environ 400 kg tout en maîtrisant l'inclinaison, la rotation et le transvasement. Des limites de stockage sécuritaires, telles que l'empilement de fûts de 210 L sur deux rangées maximum, ont amélioré l'accès pour l'inspection et la stabilité. Des inspections systématiques avant utilisation, le port d'équipements de protection individuelle (EPI), des contrôles basés sur les fiches de données de sécurité (FDS) et le respect des exigences de l'OSHA et de la HSE ont constitué le socle procédural de ces mesures d'ingénierie.
Pour la mise en œuvre, les usines ont bénéficié d'une approche progressive. La première phase a consisté à cartographier les flux, les poids, le contenu et les modes de stockage des fûts, puis à réaliser une évaluation formelle des risques pour chaque étape : réception, transfert interne, traitement et gestion des déchets. La deuxième phase a permis de sélectionner les équipements en fonction de la capacité de charge, des types de fûts, de la fréquence de manutention et de l'environnement, en garantissant leur compatibilité avec les chariots élévateurs, les AGV et les ponts roulants existants. La troisième phase a optimisé les aménagements pour des voies de circulation dégagées, des itinéraires piétons-véhicules séparés, un stockage avec rétention des déchets et une protection contre les chocs, puis a intégré des procédures opérationnelles standard, des contrôles d'autorisation de travail et des formations ciblées. Enfin, les usines ont progressivement déployé des capteurs, des jumeaux numériques et des outils d'analyse de données de base pour surveiller les incidents évités de justesse, l'état des équipements et la conformité du stockage, permettant ainsi une amélioration continue.
Les tendances futures laissaient entrevoir un recours accru aux dispositifs ergonomiques d'assistance au levage, aux robots collaboratifs pour les tâches répétitives de manutention de fûts et à la planification assistée par l'IA afin d'atténuer les pics de charge. Toutefois, les principes fondamentaux demeuraient inchangés : éliminer les tâches manuelles exigeant un effort physique important, maîtriser les risques chimiques et structurels à la source et concevoir le système physique de manière à ce que la méthode la plus sûre soit également la plus simple d'utilisation. Les usines qui abordaient la manutention des fûts comme un système intégré, et non comme une succession de tâches manuelles, se positionnaient avantageusement pour une fiabilité accrue, la conformité réglementaire et la préservation de la santé de leurs employés à long terme.