I carrelli elevatori a forche e i commissionatori hanno rivoluzionato il modo in cui i magazzini gestiscono il lavoro in quota e il prelievo a livello di singolo articolo. L'articolo completo ha esaminato le loro funzioni principali, la progettazione meccanica e i criteri di prestazione nei moderni sistemi di movimentazione dei materiali . Ha inoltre trattato la conformità normativa, le procedure operative di sicurezza e i regimi di manutenzione strutturati che riducono i tempi di inattività e gli incidenti. Infine, ha valutato come l'analisi dei dati, l'automazione e l'integrazione con gli strumenti digitali influenzeranno il futuro del prelievo in magazzino.
Funzioni principali dei cherry picker e dei selezionatori di azioni
Definizioni, configurazioni e componenti chiave
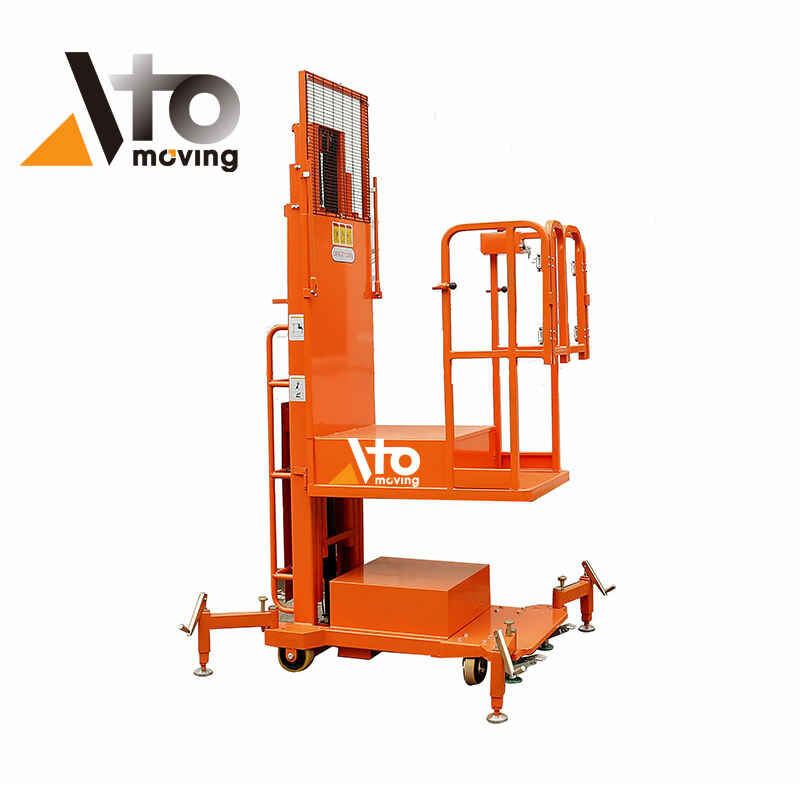
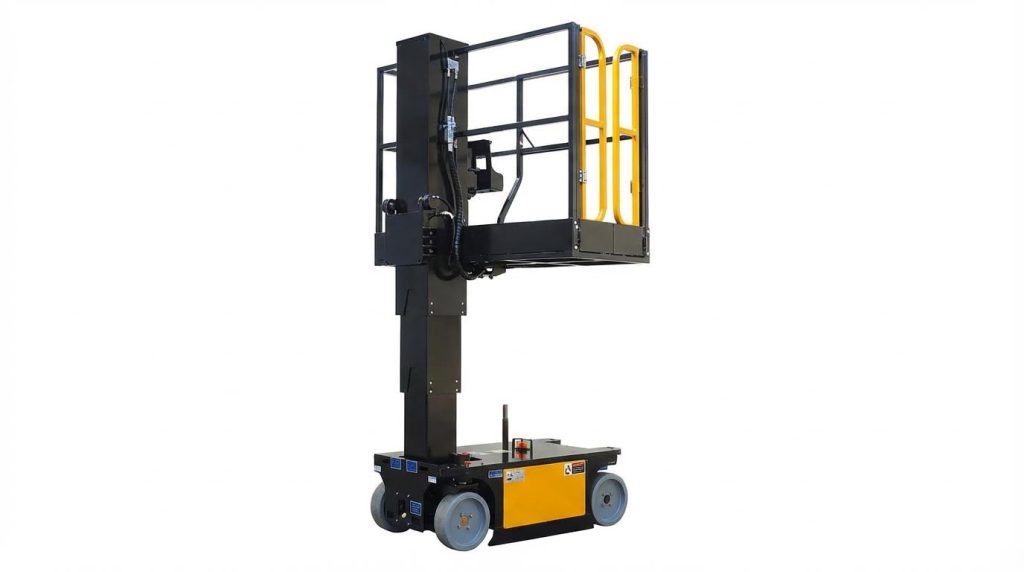
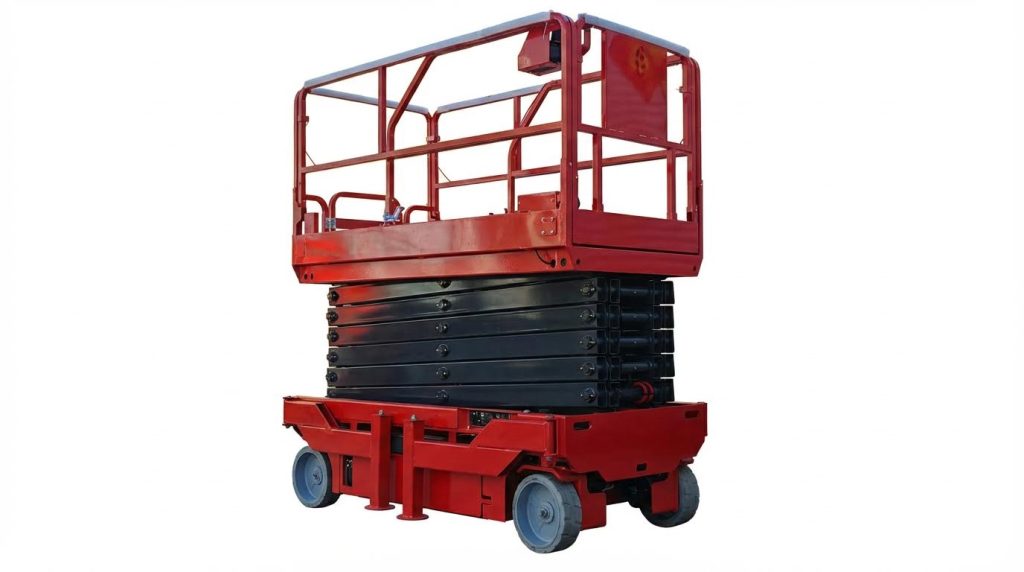
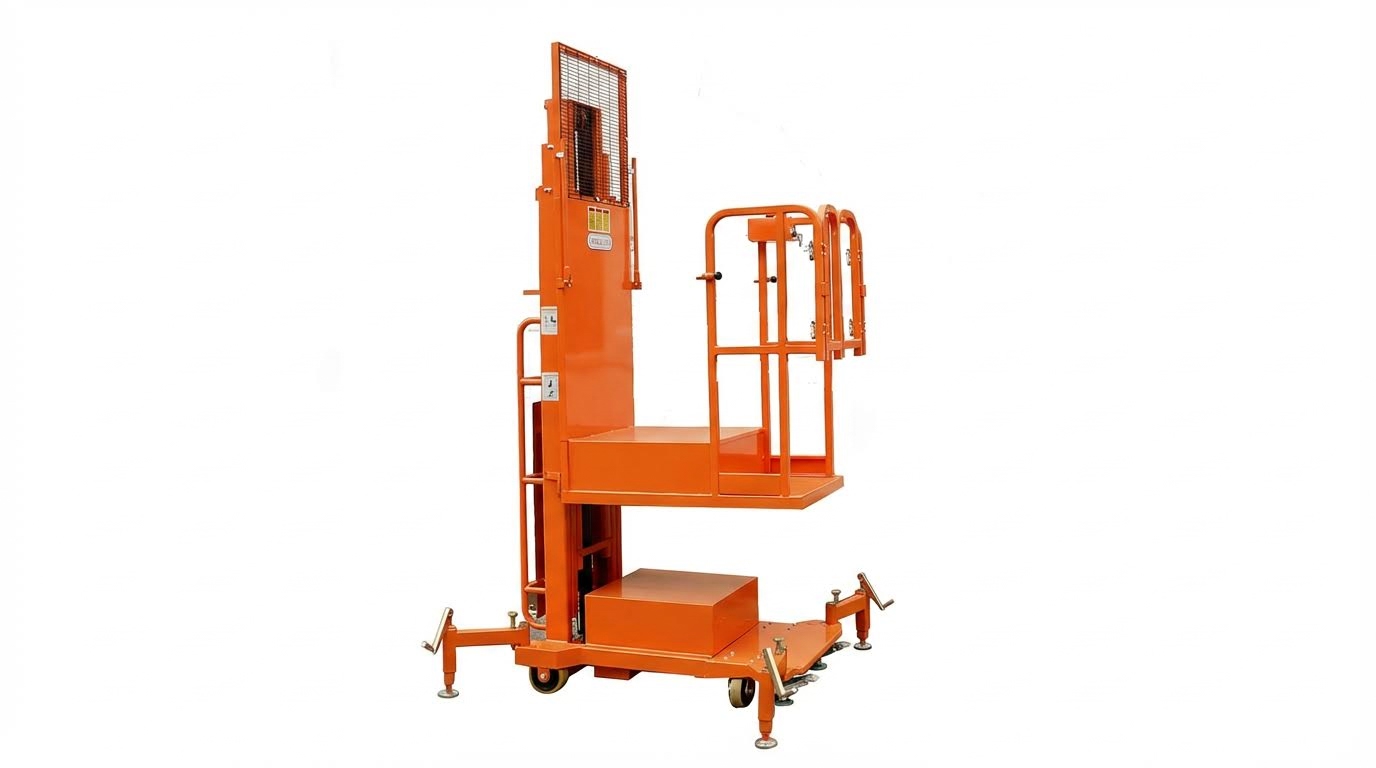
I carrelli elevatori a forche verticali nei magazzini erano piattaforme di lavoro mobili che sollevavano un operatore per prelevare singoli articoli in quota. I carrelli elevatori per la movimentazione merci, spesso chiamati carrelli elevatori per il prelievo di ordini , sollevavano sia l'operatore che una piccola piattaforma di carico per il prelievo a livello di cartone. Le configurazioni tipiche includevano sollevatori verticali a montante, bracci articolati o telescopici e sistemi a rotaia guidata in corridoi molto stretti (VNA). Gli elementi strutturali principali comprendevano telaio, montante o braccio, piattaforma dell'operatore con parapetti e pianale di carico o forche.
I gruppi propulsori utilizzavano motori elettrici con pacchi batteria, abbinati a sistemi di sollevamento idraulici o elettroidraulici. Le stazioni di controllo erano situate sulla piattaforma e talvolta a livello del suolo, con joystick, interruttori di direzione, pedali di emergenza e pulsanti di arresto di emergenza. I sottosistemi di sicurezza includevano interblocchi, sensori di inclinazione e sovraccarico, finecorsa e sistemi di abbassamento di emergenza. I progettisti hanno integrato punti di ancoraggio anticaduta, corrimano e pavimenti antiscivolo per conformarsi alle normative sui lavori in quota.
Casi d'uso tipici del magazzino e cicli di lavoro
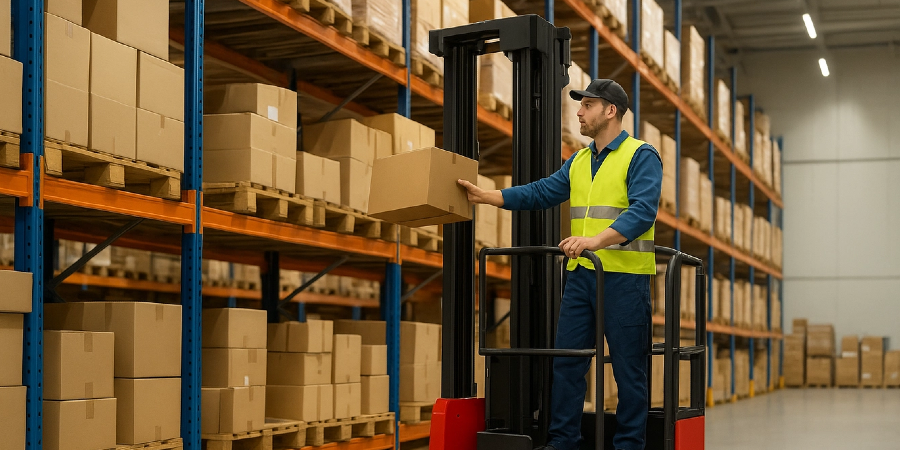
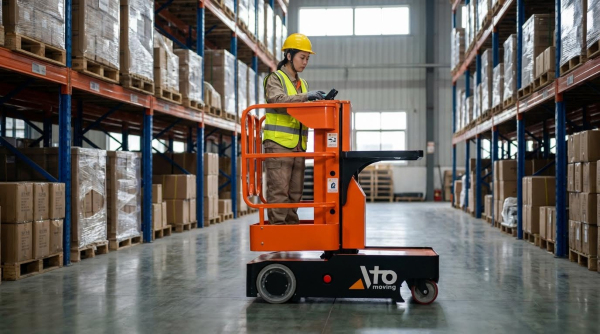
Nei magazzini, i carrelli elevatori a forche e i commissionatori venivano utilizzati principalmente per il prelievo di singoli articoli e casse da scaffalature situate al di sopra della portata manuale, spesso tra i 3 e i 12 metri. Le applicazioni tipiche includevano l'evasione degli ordini di e-commerce , il prelievo di pezzi di ricambio, il rifornimento dei punti vendita e il conteggio ciclico in quota. Gli operatori eseguivano frequenti cicli di sollevamento brevi, spostandosi tra le postazioni di prelievo, fermandosi, sollevando, prelevando e scendendo ripetutamente durante un turno. Questo ciclo di lavoro imponeva esigenze di sollevamento e spostamento intermittenti ma ripetitive, anziché un funzionamento continuo a piena altezza.
I commissionatori elettrici negli impianti a scaffalature alte operavano solitamente su più turni, il che richiedeva sistemi di ricarica occasionale o di sostituzione della batteria. Gli operatori si muovevano in corridoi stretti con spazi ridotti, quindi un controllo preciso a bassa velocità e una buona visibilità erano fondamentali. Rispetto ai carrelli elevatori, queste macchine gestivano carichi unitari inferiori ma frequenze di prelievo orarie molto più elevate. I cicli di lavoro influenzavano il dimensionamento dei componenti, dai valori nominali di servizio della pompa idraulica alla capacità della batteria e alla gestione termica.
Confronto tra selettori a cestello, selettori di magazzino e selettori a strati
Sia i sollevatori a piattaforma che i picker a magazzino sollevavano gli operatori, ma differivano dai picker a strati per il modo in cui gestivano il prodotto. I picker a strati rimanevano a livello del pavimento e utilizzavano bracci di serraggio o ventose per rimuovere gli strati interi dai carichi pallettizzati. Questa configurazione consentiva un rapido prelievo strato per strato per la creazione di pallet con SKU misti senza dover sollevare una persona. Al contrario, i sollevatori a piattaforma e i picker a magazzino spostavano l'operatore verso il prodotto, il che si adattava al prelievo a livello di articolo o di cassa.
Dal punto di vista della produttività, i sistemi di prelievo a strati hanno raggiunto un numero maggiore di prelievi orari per prodotti pallettizzati omogenei, soprattutto nel settore alimentare e delle bevande o dei beni di consumo ad alta rotazione. I sistemi di prelievo a piattaforma e a magazzino hanno offerto maggiore flessibilità per profili di stoccaggio misti, articoli irregolari o prodotti a bassa rotazione, dove la movimentazione a strati completi risultava inefficiente. Anche i profili di rischio differivano: i sistemi di prelievo a piattaforma e a magazzino si concentravano sui rischi del lavoro in quota e sulla protezione anticaduta, mentre i sistemi di prelievo a strati si concentravano sulle forze di serraggio, sull'integrità del vuoto e sulla stabilità del prodotto. I magazzini moderni combinano sempre più spesso tutte e tre le tecnologie, utilizzando i sistemi di prelievo a strati per la movimentazione di strati sfusi e i sistemi di prelievo a piattaforma e a magazzino per il completamento degli ordini a grana fine e la gestione delle eccezioni.
Criteri di progettazione, selezione e prestazione
Capacità di carico, altezza di sollevamento e inviluppo di stabilità
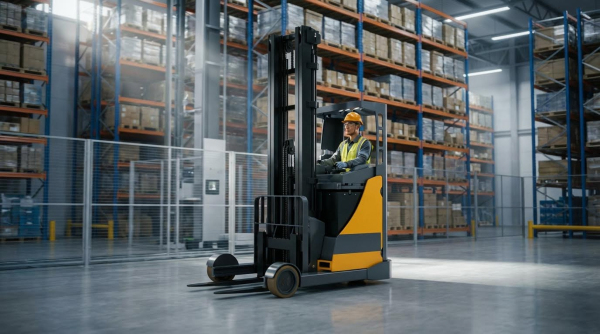
La selezione ingegneristica di piattaforme aeree e carrelli elevatori a forche è sempre iniziata con il carico nominale e l'altezza di sollevamento. I produttori definivano una portata nominale, ad esempio 1.000 kg, a un baricentro del carico specifico, in genere 600 mm, e un'altezza massima della piattaforma o delle forche. Gli ingegneri valutavano l'inviluppo di stabilità, che descriveva la combinazione ammissibile di carico, sbraccio e elevazione prima che il baricentro si avvicinasse alla linea di ribaltamento. Effetti dinamici, come la frenata, l'azione dello sterzo e l'articolazione del montante, riducevano il margine di stabilità effettivo rispetto ai calcoli statici.
La configurazione dei magazzini imponeva vincoli sulle altezze di sollevamento richieste, sulla larghezza dei corridoi e sui raggi di sterzata. Per le scaffalature ad alta densità con altezza superiore a 12 m, i progettisti solitamente specificavano commissionatori guidati per corridoi molto stretti con controllo ottimizzato della flessione del montante. L'analisi del ciclo di lavoro considerava la densità di prelievo, il sollevamento medio per ciclo e la produttività di picco per evitare di sovradimensionare o sottodimensionare le macchine. Il rispetto degli standard per le piattaforme di lavoro aeree e i carrelli industriali garantiva che i metodi di prova per la stabilità e la capacità corrispondessero alle reali condizioni operative.
Gruppo propulsore, idraulica ed efficienza energetica
I moderni sollevatori a cestello e i carrelli elevatori a forca nei magazzini utilizzavano prevalentemente sistemi di propulsione elettrici. Gli ingegneri hanno scelto tra batterie al piombo-acido e sistemi agli ioni di litio in base alla durata del turno, alla capacità di ricarica occasionale e al costo del ciclo di vita. I circuiti idraulici azionavano il sollevamento del montante, l'elevazione della piattaforma e lo sterzo, e i progettisti hanno ottimizzato la cilindrata della pompa, le caratteristiche delle valvole e il dimensionamento delle linee per ridurre al minimo le perdite di strozzamento. Il corretto abbinamento delle curve velocità-coppia del motore elettrico con i requisiti della pompa idraulica ha migliorato l'efficienza complessiva del sistema.
Le strategie di gestione energetica includevano l'abbassamento rigenerativo e, ove possibile, la frenata rigenerativa sulle ruote motrici. Gli algoritmi di controllo limitavano le funzioni di picco simultanee, come la trazione rapida con sollevamento a piena velocità, per evitare picchi di corrente e cali di tensione. I programmi di manutenzione verificavano la pulizia del fluido idraulico, l'integrità dei tubi flessibili e le condizioni delle guarnizioni dei cilindri, poiché le perdite interne riducevano direttamente l'efficienza di sollevamento e aumentavano la generazione di calore. Gli ingegneri hanno anche valutato le emissioni acustiche e le vibrazioni del gruppo propulsore per soddisfare i requisiti di salute sul lavoro.
Controlli, ergonomia e interfaccia uomo-macchina
L'architettura di controllo per piattaforme aeree e carrelli elevatori combinava i comandi a terra con quelli in piattaforma o in cabina. I progettisti hanno implementato joystick proporzionali o timoni multifunzione per garantire un controllo preciso di sollevamento, traslazione e sterzo, soprattutto in quota. Interruttori a uomo morto e pedali di abilitazione garantivano l'arresto del movimento al rilascio dell'interfaccia di controllo da parte dell'operatore. I layout dell'interfaccia uomo-macchina rispettavano i limiti di sbraccio e di forza per ridurre l'affaticamento e le lesioni da sforzo ripetitivo.
Il design ergonomico ha tenuto conto delle piattaforme di appoggio, dei parapetti e dei punti di ancoraggio delle imbracature, in linea con le linee guida sulla protezione anticaduta. La visibilità delle forche, dei bordi della piattaforma e delle scaffalature a piena altezza ha influenzato la progettazione del montante e delle protezioni, nonché il posizionamento di telecamere o indicatori di posizione laser. Un feedback chiaro tramite spie di stato, allarmi acustici e unità di visualizzazione ha aiutato gli operatori a interpretare rapidamente le condizioni di sovraccarico, inclinazione o guasto. I materiali di formazione e le procedure operative standard (SOP) riflettevano la logica di controllo effettiva e il layout dell'interfaccia per evitare confusione tra le modalità.
Integrazione con WMS, AGV e gemelli digitali
L'integrazione con i sistemi di gestione del magazzino (WMS) ha definito sempre più i criteri di selezione per le attrezzature di prelievo. I carrelli elevatori e gli addetti alla selezione delle scorte potevano ricevere assegnazioni di attività, posizioni di prelievo e dati di carico tramite terminali wireless o dispositivi palmari. Ausili per il posizionamento, come lettori di codici a barre, RFID o sistemi di guida in corsia, sincronizzavano i movimenti fisici con i registri di inventario digitali. Questo collegamento ha ridotto gli errori di prelievo e migliorato la tracciabilità per settori regolamentati come quello farmaceutico e alimentare.
Le interfacce con i veicoli a guida automatica (AGV) e i sistemi di trasporto richiedevano punti di trasferimento definiti, limiti di velocità e dispositivi di interblocco per prevenire le collisioni. La registrazione dei dati dai controller dei carrelli elevatori ha permesso la creazione di gemelli digitali che rappresentavano l'utilizzo, il consumo energetico e lo stress dei componenti nel tempo. Gli ingegneri hanno utilizzato questi modelli per simulare modifiche al layout, valutare il dimensionamento della flotta e pianificare le finestre di manutenzione. Macchine predisposte per l'integrazione, con protocolli di comunicazione aperti e connettività diagnostica, hanno supportato la transizione verso operazioni di magazzino più automatizzate e basate sui dati.
Funzionamento, ispezione e manutenzione sicuri
Conformità normativa e certificazione degli operatori
I sollevatori a piattaforma e i carrelli elevatori utilizzati nei magazzini rientravano nella normativa sul lavoro in quota e sulle attrezzature di sollevamento. Nel Regno Unito, operatori e datori di lavoro si conformavano all'Health and Safety at Work Act del 1974, al LOLER del 1998 e al Work at Height Regulations del 2005. Quadri normativi simili si applicavano a livello globale, richiedendo valutazioni dei rischi, manutenzione documentata ed esami periodici approfonditi a intervalli definiti, in genere ogni sei mesi per le attrezzature di sollevamento persone. Gli operatori competenti e formati erano in possesso di attestati di formazione, come le tessere IPAF Powered Access Licence (PAL), valide per periodi fissi, ad esempio cinque anni. La formazione riguardava le categorie di PLE, i componenti strutturali, i principi di stabilità, le ispezioni pre-uso e il riconoscimento dei pericoli, tra cui folgorazione, schiacciamento e cadute. I datori di lavoro documentavano le autorizzazioni specifiche per il ruolo, si assicuravano che gli operatori fossero idonei dal punto di vista medico e applicavano limiti di età, solitamente di almeno 16 anni. Procedure scritte e registri di formazione dimostravano la conformità durante gli audit e le indagini sugli incidenti.
Controlli pre-utilizzo, procedure operative standard e valutazioni dei pericoli
La sicurezza operativa è iniziata con ispezioni pre-utilizzo strutturate prima di ogni turno. Gli operatori hanno esaminato le precedenti registrazioni del registro, quindi hanno eseguito controlli visivi per individuare perdite, danni strutturali, componenti allentati e condizioni di pneumatici o ruote. Hanno testato lo sterzo, le funzioni di sollevamento e abbassamento, l'arresto di emergenza, i comandi "uomo morto", le luci, i clacson e gli allarmi, e hanno verificato la carica della batteria, i livelli del fluido idraulico e gli indicatori di pressione. Le Procedure Operative di Sicurezza (SOP) formali descrivevano le attività passo dopo passo, i dispositivi di protezione individuale richiesti e le condizioni di blocco, e supportavano sia la formazione introduttiva che quella di aggiornamento. Il personale competente ha personalizzato i modelli di SOP per riflettere la disposizione specifica del sito, i pericoli elettrici, le distanze di sicurezza per le scaffalature e le norme di gestione del traffico. Le valutazioni dei pericoli basate sulle attività hanno identificato rischi di folgorazione da linee aeree, collisione con scaffalature, schiacciamento in punti di schiacciamento e rischi di caduta dalla piattaforma. I controlli includevano imbracature fissate a punti di ancoraggio approvati, velocità di marcia controllata, zone di esclusione e protocolli di comunicazione chiari con il personale di terra.
Manutenzione preventiva, LOTO e modalità di guasto
I regimi di manutenzione preventiva seguivano i programmi del produttore e gli obiettivi di affidabilità interni. Le attività quotidiane includevano pulizia, lubrificazione di base e test funzionali, mentre le ispezioni mensili da parte di tecnici qualificati coprivano alimentatori, sistemi di trasmissione, catene, componenti idraulici o pneumatici e tutti i componenti di sollevamento, in base alle specifiche. Smontaggi semestrali o annuali hanno affrontato usura, corrosione e fatica di elementi strutturali, sezioni dell'albero e perni del braccio, sostituendo le parti non più performanti prima del guasto. Le procedure di lockout/tagout (LOTO) isolavano l'energia elettrica e idraulica durante la manutenzione, utilizzando blocchi fisici, tag e test di verifica per prevenire movimenti imprevisti. Le modalità di guasto tipiche includevano perdite idrauliche che causavano un sollevamento lento o irregolare, degrado della batteria che riduceva i cicli di lavoro, guasti a sensori o interruttori che disabilitavano gli interblocchi di sicurezza e problemi al cablaggio di controllo che causavano un funzionamento irregolare. La manutenzione sistematica ha ridotto i tempi di fermo non pianificati, ha protetto gli operatori da rischi meccanici o elettrici e ha contribuito a mantenere la prontezza alle ispezioni normative.
Diagnostica basata sui dati e manutenzione predittiva
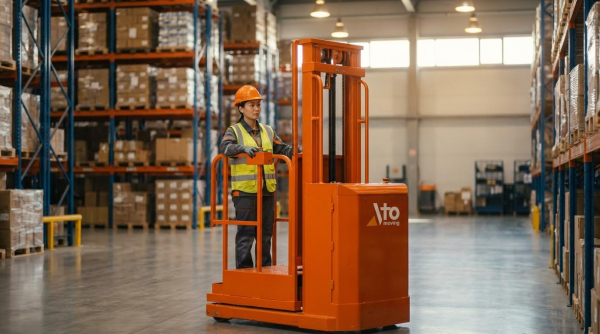
I moderni carrelli elevatori a forche , i commissionatori e i sistemi correlati, come i commissionatori a più livelli, integrano sempre più spesso sistemi di diagnostica e telemetria di bordo. I controller registrano codici di errore, ore di funzionamento, cicli di sollevamento ed eventi di sovraccarico, che i team di manutenzione scaricano o trasmettono in modalità wireless alle piattaforme di gestione della flotta. Gli ingegneri analizzano le tendenze di tensione della batteria, pressione idraulica, corrente del motore e temperatura per rilevare precocemente segni di usura o disallineamento. I modelli di manutenzione predittiva stimano quindi la vita utile residua dei componenti chiave, consentendo sostituzioni programmate durante i periodi di bassa domanda. L'integrazione con i sistemi di gestione del magazzino collega lo stato delle apparecchiature all'assegnazione dei compiti, evitando l'invio di unità con guasti in sospeso in aree di prelievo critiche. I dati diagnostici vengono inoltre forniti ai team di progettazione e sicurezza, migliorando le specifiche future, la logica di controllo e la selezione dei componenti. Questo approccio basato sui dati ha ridotto i costi del ciclo di vita, migliorato la disponibilità e supportato il miglioramento continuo delle prestazioni di sicurezza del magazzino.
Riepilogo e direzioni future per il prelievo in magazzino
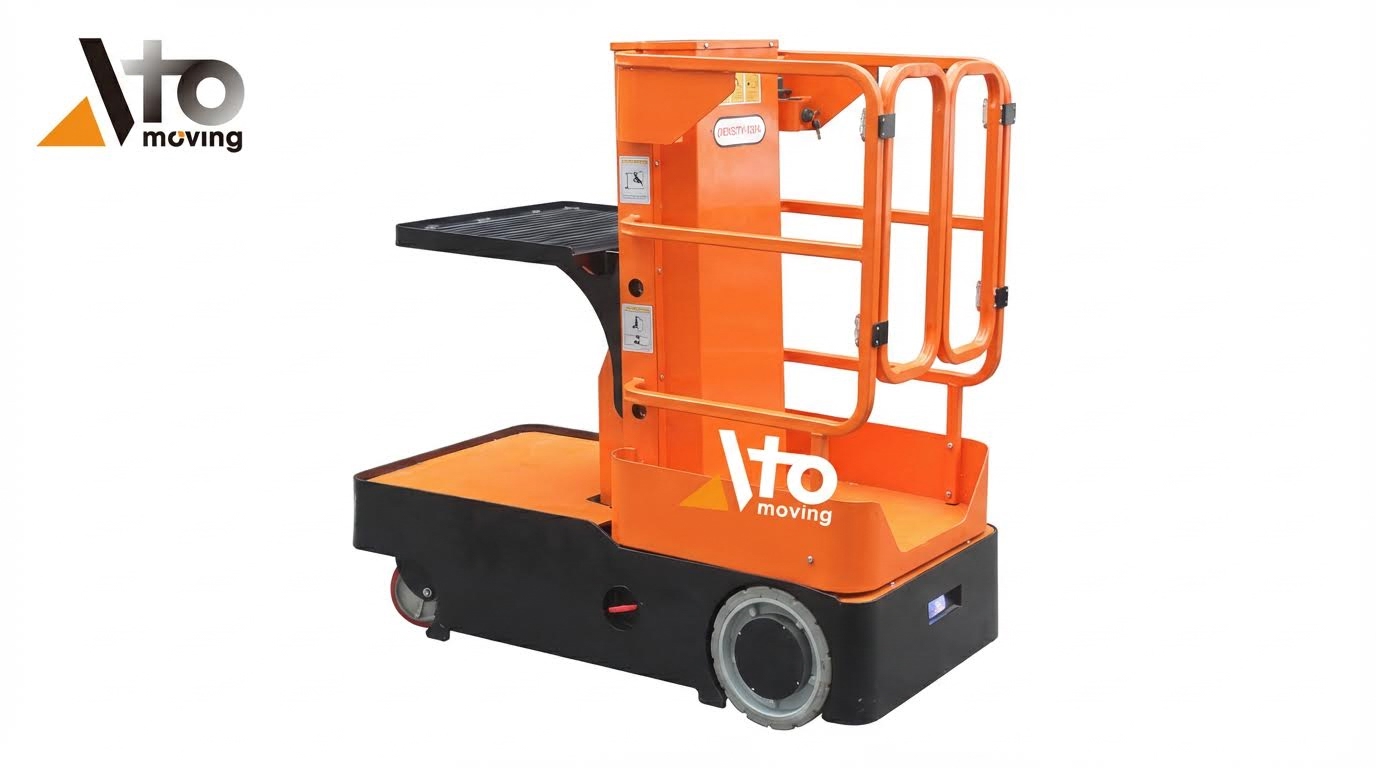
I sollevatori a cestello, i carrelli elevatori e le attrezzature correlate costituivano la spina dorsale di un picking verticale sicuro ed efficiente nei magazzini. La loro efficacia dipendeva dalla corretta selezione di carico, altezza e ciclo di lavoro, combinata con una formazione rigorosa degli operatori e con il rispetto di normative come LOLER, Work at Height Regulations e obblighi generali WHS o OSHA. Procedure operative standard (SOP) strutturate, ispezioni pre-utilizzo e programmi di lockout/tagout hanno ridotto gli incidenti che comportavano cadute, folgorazioni, collisioni e guasti meccanici. I carrelli elevatori a strati e i sottosistemi automatizzati hanno esteso questi principi alla movimentazione a livello di pallet e a livello di strato, migliorando la produttività e riducendo al contempo lo sforzo manuale e i danni ai prodotti.
Le tendenze future del picking in magazzino puntavano verso una maggiore integrazione e autonomia. Le apparecchiature erano sempre più connesse ai sistemi di gestione del magazzino e ai gemelli digitali, consentendo l'allocazione delle attività in tempo reale, il monitoraggio dell'utilizzo e l'ottimizzazione del layout basata sulla simulazione. Sensori avanzati, apprendimento automatico e monitoraggio delle condizioni supportavano la manutenzione predittiva, riducendo i tempi di fermo non pianificati e prolungando la durata delle risorse. Gruppi propulsori a basso consumo energetico e strategie di ricarica più intelligenti rispondevano alle pressioni sulla sostenibilità e sui costi operativi, soprattutto nelle operazioni multi-turno ad alta produttività.
L'implementazione pratica ha richiesto un'introduzione graduale, una chiara gestione del cambiamento e un continuo aggiornamento delle competenze degli operatori. I siti necessitavano di una solida governance dei dati per utilizzare i dati diagnostici e telematici senza sovraccaricare i team di manutenzione. Un approccio equilibrato ha combinato collaudati design di commissionatori semi-elettrici e commissionatori per magazzino , procedure operative standard (SOP) rigorose e un'automazione selettiva laddove rischio, volume e variabilità giustificavano l'investimento. Con l'espansione dell'automazione, la progettazione dell'interfaccia uomo-macchina e la gestione delle competenze sono rimaste fondamentali, garantendo che operatori, tecnici e supervisori potessero gestire in sicurezza commissionatori sempre più complessi e gestiti da software.