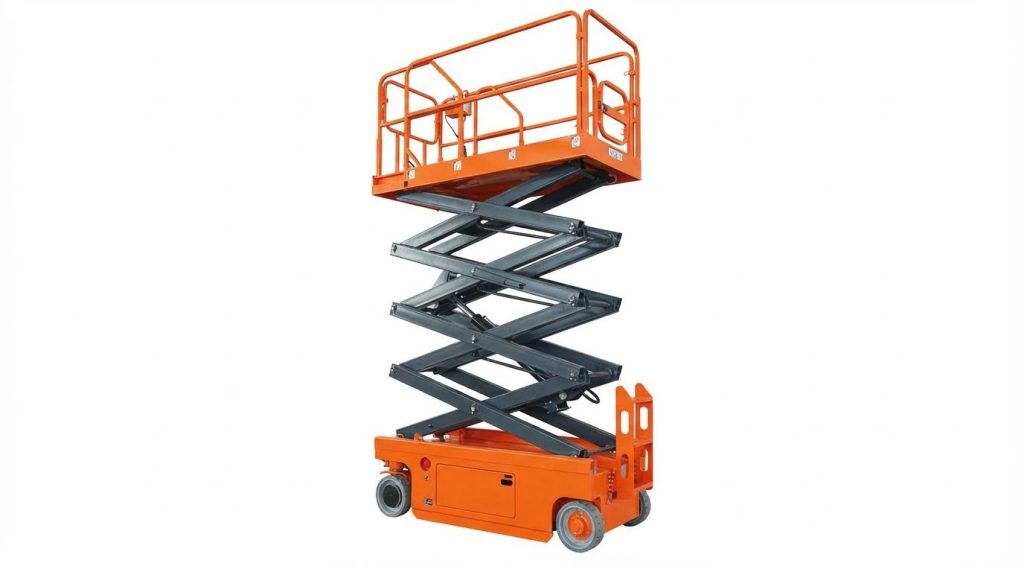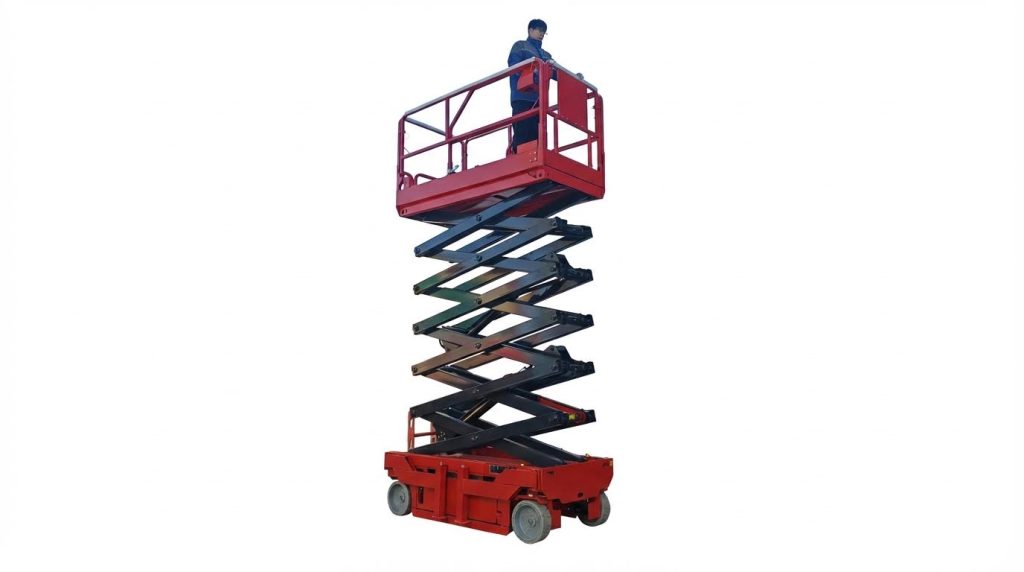
Le piattaforme elevatrici a forbice idrauliche si basano su strutture e sistemi oleodinamici strettamente integrati per sollevare le piattaforme in modo sicuro ed efficiente. Questo articolo ha esaminato la geometria di base della piattaforma a forbice e i percorsi di carico, collegando poi questi principi meccanici alla progettazione dei circuiti idraulici e alle strategie di controllo. Ha inoltre descritto in dettaglio le modalità di guasto più comuni, le pratiche di manutenzione e la diagnostica per i sottosistemi idraulici, strutturali ed elettrici. Infine, ha riassunto le linee guida sulle migliori pratiche e le tendenze di progettazione emergenti che hanno migliorato l'affidabilità, la sicurezza e le prestazioni del ciclo di vita delle piattaforme elevatrici a forbice industriali.
Geometria e percorso del carico del sollevatore a forbice centrale
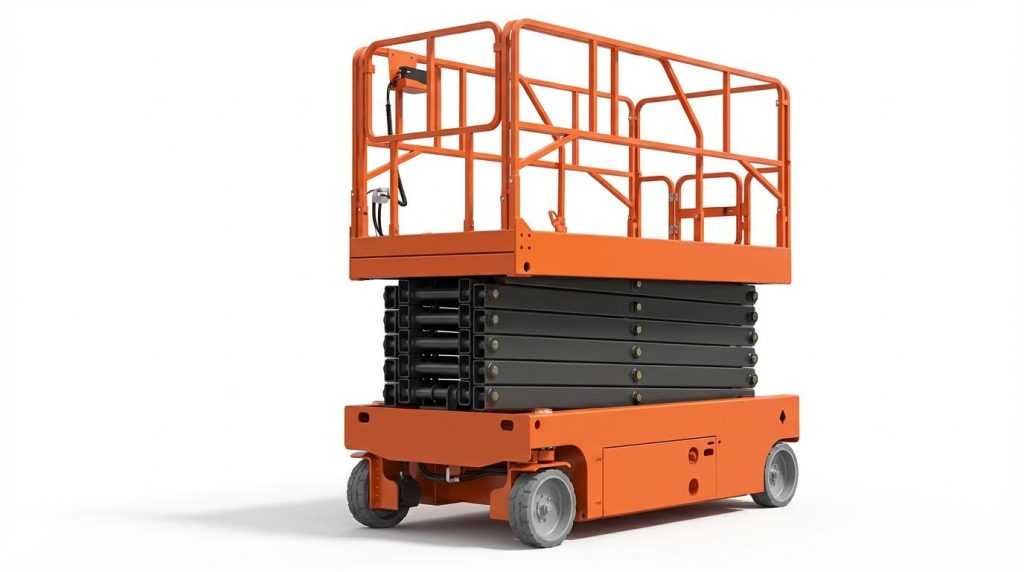
La geometria di base definiva l'efficienza, la capacità e il margine di sicurezza delle piattaforme elevatrici idrauliche a forbice . Gli ingegneri si affidavano a una chiara comprensione dei percorsi di carico attraverso i bracci, i perni e la piattaforma per evitare sovraccarichi e instabilità. La geometria regolava anche i requisiti di forza del cilindro e influenzava il dimensionamento del circuito idraulico. Una progettazione robusta bilanciava l'altezza di ingombro ridotta, la corsa necessaria e la rigidità strutturale.
Cinematica e vantaggio meccanico del braccio a forbice
La cinematica del braccio a forbice convertiva la corsa lineare del cilindro in movimento verticale della piattaforma. A basse altezze della piattaforma, l'angolo del braccio rispetto alla base rimaneva ridotto, quindi il vantaggio meccanico rimaneva elevato. Il cilindro richiedeva una pressione relativamente bassa, ma forniva uno spostamento verticale limitato per millimetro di corsa. Con l'aumentare della piattaforma e dell'angolo del braccio, il vantaggio meccanico diminuiva, richiedendo una maggiore forza del cilindro a parità di carico. I progettisti hanno quindi dimensionato i cilindri e i limiti di pressione idraulica per la condizione peggiore a basso angolo, in cui le forze interne nei perni e nei bracci raggiungevano il picco. L'analisi cinematica ha inoltre stabilito vincoli sull'altezza massima della piattaforma, sulla lunghezza ripiegata e sull'interferenza tra bracci incrociati e tubi flessibili.
Progettazione della piattaforma, della base e del punto di snodo
La piattaforma distribuiva i carichi applicati da personale, utensili e materiali ai bracci a forbice . Gli ingegneri specificarono lo spessore della piastra del ponte, i rinforzi e i punti di fissaggio del parapetto per controllare la flessione locale e rispettare le norme di sicurezza. Il telaio di base ancorava il gruppo a forbice al telaio o alla fossa e trasferiva i carichi al terreno con un'adeguata area di appoggio. La posizione dei punti di rotazione lungo i bracci determinava la corsa di sollevamento, la stabilità laterale e la forza richiesta dal cilindro. Boccole, perni e staffe in corrispondenza di questi punti di rotazione sopportavano cicli di taglio e flessione, pertanto i progettisti selezionarono diametri e materiali per cicli di lavoro definiti e li ispezionarono per verificarne l'usura durante la manutenzione. Un corretto allineamento dei punti di rotazione limitava l'inceppamento e riduceva i picchi di pressione idraulica durante il movimento.
Rigidità strutturale, flessione e stabilità
La rigidità strutturale ha determinato la solidità percepita della piattaforma e ha influenzato la sicurezza dell'operatore. Gli ingegneri hanno controllato la flessione dei bracci e della piattaforma utilizzando travi a sezione chiusa, una profondità adeguata dei bracci e controventature ove necessario. La flessione verticale sotto carico nominale è rimasta entro i limiti definiti dagli standard per gli ascensori industriali. Anche la rigidità laterale e torsionale è stata importante, soprattutto per ascensori alti e stretti esposti a carichi laterali o vento in uso all'aperto. L'analisi di stabilità ha considerato il baricentro combinato del sollevatore e del carico rispetto al poligono di supporto della base. I progettisti hanno valutato i momenti di ribaltamento derivanti da carichi eccentrici e forze orizzontali e li hanno confrontati con i momenti di ripristino. Hanno integrato stabilizzatori o stabilizzatori ove necessario e definito i limiti operativi che gli operatori hanno seguito durante i controlli pre-utilizzo.
Valori di carico, cicli di lavoro e durata a fatica
I valori di carico rappresentavano il carico massimo ammissibile sulla piattaforma, inclusi personale e attrezzature, in condizioni specifiche. Gli ingegneri hanno ricavato questi valori da casi di carico statico e dinamico con fattori di sicurezza definiti contro snervamento e deformazione. I cicli di lavoro descrivevano il numero previsto di operazioni di sollevamento-abbassamento e la percentuale di tempo sotto carico, guidando la progettazione a fatica. Bracci a forbice, perni e saldature erano sottoposti a carichi ad alto numero di cicli, quindi i progettisti hanno utilizzato dettagli resistenti alla fatica e intervalli di sollecitazione verificati rispetto ai dati S–N. Componenti idraulici e perni sono stati dimensionati sia per il carico di picco che per i cicli cumulativi. Le classi di servizio documentate e gli intervalli di manutenzione erano allineati con i modelli di utilizzo effettivi per preservare la durata a fatica e mantenere intatti i margini di sicurezza strutturale per tutta la vita utile dell'ascensore.
Circuiti idraulici e operazioni di sollevamento
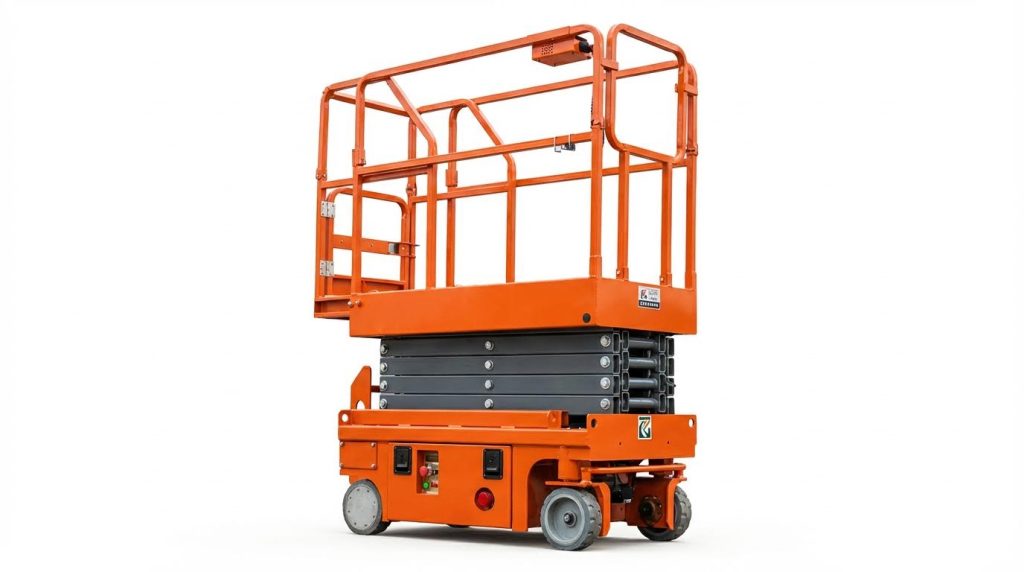
Nei sollevatori a forbice, i circuiti idraulici convertivano l'energia elettrica o del motore in movimento lineare controllato nei cilindri di sollevamento. I progettisti bilanciavano flusso, pressione e dimensionamento dei componenti per ottenere la velocità, la capacità e la precisione di posizionamento richieste dalla piattaforma. La sicurezza operativa dipendeva da un comportamento prevedibile durante le fasi di sollevamento, mantenimento e abbassamento, anche in presenza di carichi e temperature variabili. La comprensione del funzionamento dei circuiti permetteva a ingegneri e tecnici di diagnosticare rapidamente i guasti e implementare strategie di controllo efficaci.
Fondamenti di dimensionamento di pompe, motori e cilindri
Gli ingegneri hanno dimensionato la pompa idraulica e il motore elettrico per fornire la portata richiesta alla massima pressione di esercizio con un margine adeguato. La cilindrata della pompa e la potenza del motore hanno determinato la velocità di sollevamento della piattaforma, considerando l'alesaggio, la corsa e il rapporto di movimento del meccanismo a forbice. L'area dell'alesaggio ha determinato la forza di sollevamento teorica come prodotto della pressione per l'area effettiva, mentre il diametro dello stelo ha influenzato la forza di retrazione e la resistenza all'instabilità. I progettisti hanno verificato i cicli di lavoro per evitare il surriscaldamento del motore e hanno garantito che il volume del serbatoio limitasse l'aumento della temperatura dell'olio durante i sollevamenti ripetuti.
La geometria a forbice ha amplificato la corsa del cilindro in una maggiore escursione della piattaforma, pertanto piccole variazioni nelle dimensioni del cilindro hanno influito significativamente sulle prestazioni. Gli ingegneri hanno verificato che la pressione massima a carico nominale rimanesse al di sotto delle impostazioni della valvola di sicurezza e delle pressioni nominali dei componenti. Hanno inoltre considerato i requisiti di coppia di avviamento del motore, soprattutto in condizioni di freddo con elevata viscosità dell'olio. Questo processo di dimensionamento ha bilanciato efficienza energetica, tempo di risposta e affidabilità a lungo termine.
Funzioni delle valvole di sicurezza, di controllo e di abbassamento
Le valvole di sicurezza proteggevano il circuito idraulico limitando la pressione massima, in genere intorno ai 16 MPa nelle piattaforme aeree industriali . Se il carico o un'ostruzione causavano un aumento della pressione oltre il valore impostato, la valvola di sicurezza si apriva e deviava il flusso verso il serbatoio, prevenendo la rottura del tubo flessibile o del cilindro. Una regolazione errata della valvola di sicurezza o la contaminazione potevano causare un sollevamento lento, l'impossibilità di raggiungere la massima altezza o il surriscaldamento dovuto al flusso di bypass continuo. Le procedure di manutenzione prevedevano la pulizia e la regolazione delle valvole di sicurezza quando i valori di pressione si discostavano dalle specifiche.
Le valvole di ritegno mantenevano il carico impedendo il flusso inverso quando la pompa si fermava o quando le valvole direzionali si centravano. Le valvole di ritegno o di mantenimento elettromagnetiche nelle piattaforme aeree bloccavano i cilindri per ridurre al minimo la deriva verso il basso, e guasti a queste valvole causavano discese involontarie. Le valvole di discesa controllavano lo scarico dal lato del cilindro che supportava il carico, regolando la velocità di discesa e garantendo un movimento fluido. Valvole di discesa manuali aperte o con perdite, o bobine bloccate, causavano un sollevamento lento, un sollevamento assente o un abbassamento incontrollato, pertanto i tecnici hanno ispezionato queste valvole in anticipo nella risoluzione dei problemi.
Selezione dell'olio, controllo della temperatura e filtrazione
La scelta dell'olio idraulico influiva sull'efficienza, sull'usura e sulle prestazioni a basse temperature delle piattaforme aeree a forbice . I produttori specificavano gradi ISO VG come HL-N46 o Super Highland 32, adattando la viscosità alla temperatura ambiente prevista tra 0 °C e 40 °C. Un olio eccessivamente viscoso aumentava le perdite di pressione e i carichi di avviamento, mentre una bassa viscosità riduceva lo spessore del film lubrificante e accelerava l'usura di pompe e valvole. Gli operatori seguivano le raccomandazioni di cambiare l'olio dopo 200 ore di funzionamento iniziale e poi all'incirca ogni sei mesi in condizioni normali.
Le strategie di filtrazione mantenevano la contaminazione da particelle al di sotto dei livelli di pulizia desiderati, utilizzando filtri sulla linea di ritorno, filtri e una pulizia periodica del serbatoio. Filtri o filtri intasati limitavano il flusso e causavano sollevamento lento o cavitazione, pertanto i programmi di manutenzione includevano ispezioni e sostituzioni regolari. Il controllo termico si basava sul corretto dimensionamento del serbatoio, sul raffreddamento dell'ambiente e sull'evitare condizioni di stallo prolungate che riscaldavano rapidamente l'olio. Un aumento anomalo della temperatura o un funzionamento rumoroso segnalavano problemi come perdite interne, bypass della valvola di sicurezza o degrado della pompa, che richiedevano un'ispezione immediata prima di un ulteriore utilizzo.
Controllo proporzionale, deriva e regolazione della velocità
I progettisti di piattaforme a forbice utilizzavano valvole di controllo del flusso e valvole proporzionali per regolare la velocità della piattaforma e ottenere un movimento fluido. Le valvole di scarico o di dosaggio permettevano ai tecnici di regolare la velocità di movimento della piattaforma a forbice ruotando i tappi in senso orario.
Modalità di guasto, manutenzione e diagnostica
Perdite idrauliche, usura delle guarnizioni e degrado dei tubi flessibili
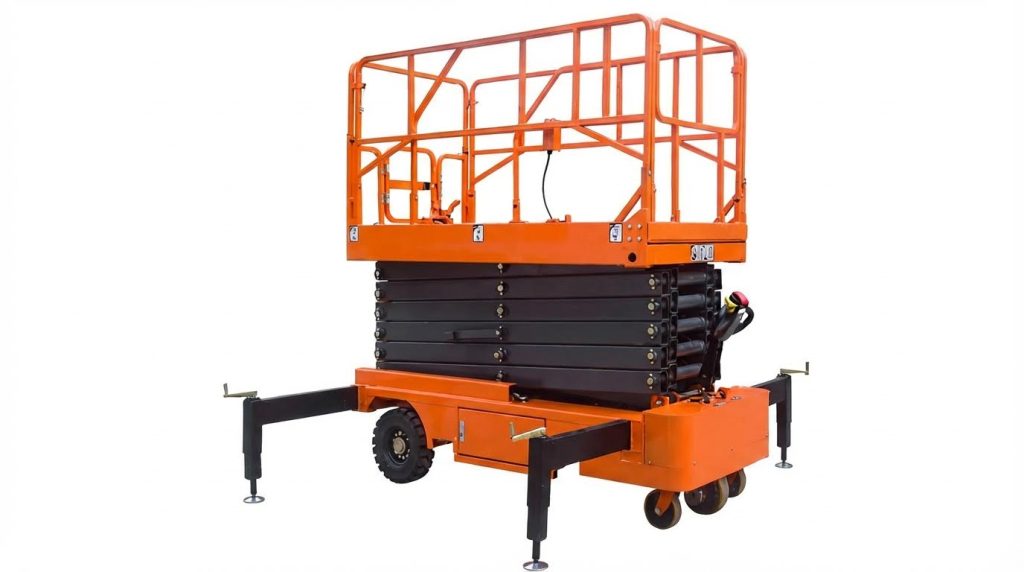
I sollevatori idraulici a forbice funzionavano su circuiti sigillati, quindi qualsiasi perdita riduceva direttamente l'efficienza di sollevamento e i margini di sicurezza. Le perdite tipiche includevano le guarnizioni dello stelo del cilindro, gli O-ring del collettore, i raccordi rapidi e le giunzioni dei tubi flessibili. L'usura progressiva delle guarnizioni causava un bypass interno, che riduceva la forza effettiva del cilindro senza evidenti perdite di olio esterne. Le perdite esterne riducevano la pressione del sistema, contaminavano le aree di lavoro e aumentavano il rischio di scivolamento attorno al telaio di base.
I meccanismi di degradazione includevano l'invecchiamento termico degli elastomeri, l'incompatibilità chimica con oli non approvati e l'abrasione da fluido contaminato. I rivestimenti dei tubi flessibili si crepavano a causa dell'esposizione ai raggi ultravioletti e della fatica da flessione, mentre gli strati di rinforzo si corrodevano o si rompevano sotto pressione ciclica. I tecnici hanno ispezionato i raccordi bagnati, la presenza di nebbia d'olio, le guaine dei tubi flessibili crepate e la gomma ammorbidita nei punti di serraggio. Le azioni correttive hanno comportato la sostituzione di tubi flessibili e guarnizioni danneggiati, il ripristino del fluido ai livelli specificati dal produttore e lo spurgo dell'aria prima dei test funzionali.
Le perdite non riparate hanno portato a una riduzione della capacità nominale, a movimenti irregolari della piattaforma e a un rischio maggiore di scivolamento o caduta improvvisa. La prassi del settore richiedeva controlli delle perdite durante ogni ispezione pre-uso e audit dettagliati delle condizioni dei tubi flessibili a intervalli orari definiti. L'utilizzo di materiali di tenuta e strutture dei tubi flessibili approvati dal produttore ha contribuito a mantenere la compatibilità con oli idraulici e intervalli di temperatura specifici. Le riparazioni documentate delle perdite hanno garantito la conformità agli standard di sicurezza e alle procedure di manutenzione interne.
Risoluzione dei problemi di sollevamento lento, assenza di sollevamento e deriva verso il basso
Le condizioni di sollevamento lento o nullo indicavano una pressione idraulica insufficiente nel cilindro di sollevamento o un'interferenza meccanica nel gruppo di forbici . Quando il motore era in funzione ma la piattaforma non si sollevava, le cause principali includevano l'inversione di fase nelle unità trifase, pompe danneggiate, valvole di ritegno bloccate o aperte a causa dell'energia residua e valvole di sicurezza con sfiato di pressione non regolate correttamente. Anche i filtri contaminati, le valvole di abbassamento manuale parzialmente chiuse e i bassi livelli dell'olio riducevano la portata volumetrica e prolungavano i tempi di sollevamento. I tecnici verificavano il livello dell'olio, la rotazione della pompa e la pressione del sistema presso le porte di prova prima di smontare i componenti.
Il mancato sollevamento con motore fermo suggeriva problemi elettrici come interruttori scattati, tensione di alimentazione insufficiente, contattori guasti o interruttori di controllo aperti. Le fasi diagnostiche seguivano una sequenza strutturata: confermare l'alimentazione, verificare la continuità del circuito di controllo, controllare le tensioni delle bobine sulle elettrovalvole, quindi valutare il bloccaggio meccanico nei bracci a forbice o nelle guide della piattaforma. Anche una massa della piattaforma eccessiva rispetto al carico nominale impediva il sollevamento e richiedeva lo scarico immediato e la verifica della capacità. Il ripristino delle impostazioni corrette della valvola di sicurezza ai valori di fabbrica, in genere nell'ordine delle decine di megapascal, garantiva che il circuito erogasse la forza di progetto, proteggendo al contempo la struttura e i tubi flessibili.
La deriva durante un test di tenuta statica ha indicato una perdita interna piuttosto che una deformazione strutturale esterna. Tra le cause più comuni figuravano guarnizioni dei pistoni dei cilindri usurate, valvole di tenuta contaminate o danneggiate, valvole di abbassamento che perdevano o comandi manuali lasciati aperti. I tecnici hanno misurato la velocità di deriva a carico fisso e l'hanno confrontata con i limiti consentiti nel manuale di assistenza. Le misure correttive hanno comportato la pulizia o la sostituzione delle valvole, la richiusura dei cilindri e il lavaggio dei circuiti contaminati per rimuovere le particelle che impedivano la completa chiusura delle valvole.
Protezione termica, guasti al motore e problemi di alimentazione
Le centraline idrauliche delle piattaforme aeree a forbice si affidavano a motori elettrici protetti da dispositivi termici per prevenire danni agli avvolgimenti. Cicli di funzionamento frequenti, temperature ambiente elevate o un funzionamento prolungato vicino al carico massimo aumentavano la corrente e la temperatura del motore. I dispositivi di protezione termica aprivano il circuito in caso di surriscaldamento del motore, causandone l'arresto nonostante la presenza di tensione di rete. Dopo il raffreddamento, i dispositivi di protezione a ripristino automatico si richiudevano, ma ripetuti interventi indicavano sovraccarichi o problemi di alimentazione che richiedevano una correzione piuttosto che la semplice esclusione del dispositivo.
Le condizioni di mancato avviamento del motore erano dovute a monofase, bassa tensione di alimentazione, contattori guasti o relè di sovraccarico aperti. La diagnostica sul campo includeva il controllo delle tensioni linea-linea, l'ispezione dei contatti del contattore e la verifica della tensione di controllo ai terminali della bobina quando il comando di salita era attivo. I test di resistenza di isolamento hanno identificato il degrado degli avvolgimenti prima del guasto catastrofico. Per i motori che funzionavano ma erogavano una coppia bassa, i tecnici hanno valutato il calo di tensione sotto carico, la resistenza meccanica nella pompa e l'usura interna della pompa che riduceva l'efficienza volumetrica.
La qualità dell'alimentazione e l'integrità del cablaggio hanno influenzato notevolmente le prestazioni idrauliche e l'affidabilità. I cavi sottodimensionati hanno creato cadute di tensione, soprattutto sui lunghi percorsi verso gli ascensori mobili, riducendo la coppia del motore e
Riepilogo delle migliori pratiche e tendenze di progettazione
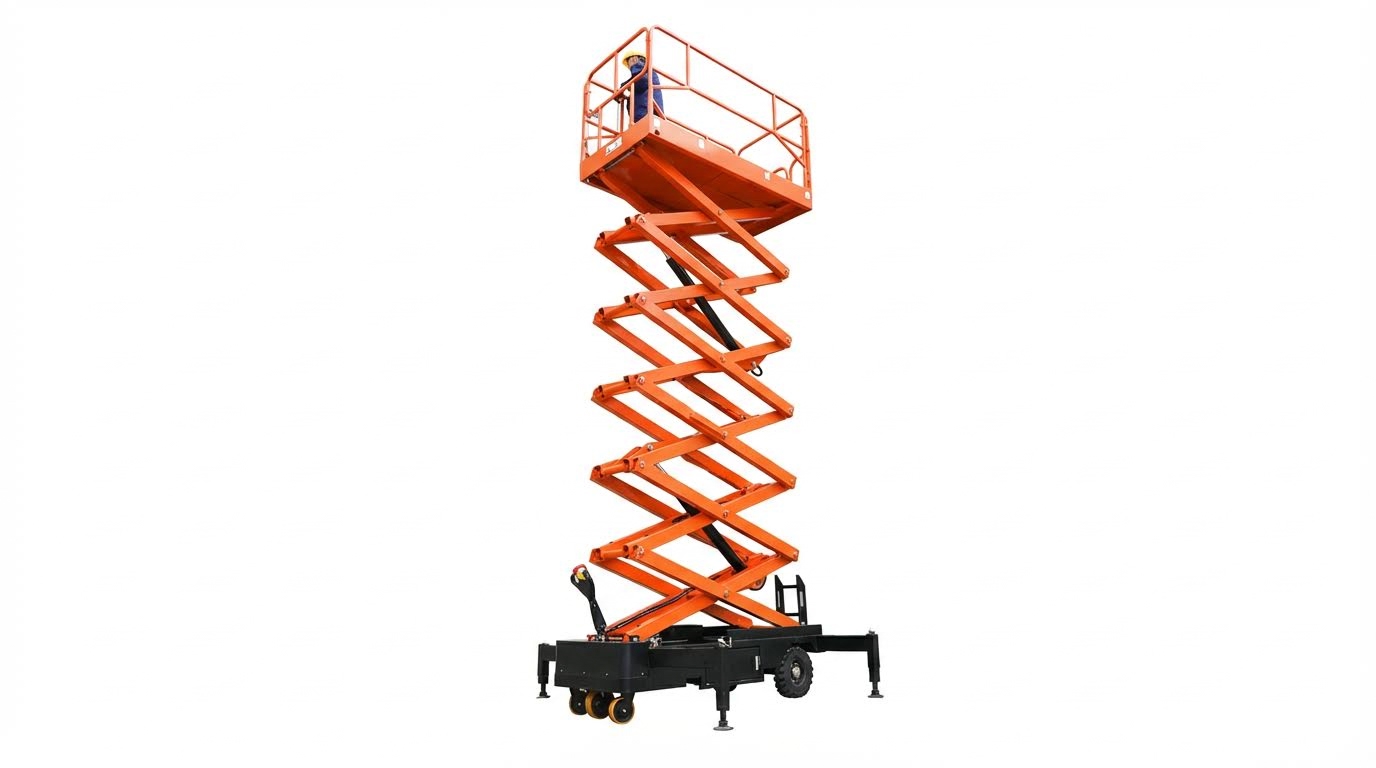
La progettazione e il funzionamento delle piattaforme aeree idrauliche a forbice si basavano su una stretta integrazione tra struttura, idraulica e comandi. Le migliori pratiche combinavano una geometria robusta della piattaforma a forbice, componenti idraulici di dimensioni adeguate e una manutenzione rigorosa per preservare la capacità di sollevamento e i margini di sicurezza durante l'intero ciclo di vita. I dati sul campo dimostravano che l'integrità idraulica, in particolare la prevenzione delle perdite e le prestazioni delle valvole di controllo, influiva direttamente sul comportamento della piattaforma, inclusi velocità di sollevamento, inclinazione verso il basso e stabilità. Con l'invecchiamento delle flotte, i programmi di ispezione strutturati sono diventati lo strumento principale per contenere i fermi macchina imprevisti e il rischio di incidenti.
Le migliori pratiche di funzionamento e manutenzione hanno posto l'accento su circuiti idraulici sigillati e privi di perdite, cambi regolari dei fluidi e il rigoroso rispetto delle specifiche del produttore. I tecnici hanno ispezionato tubi flessibili, cilindri e raccordi per verificare la presenza di infiltrazioni o abrasioni, verificato le impostazioni delle valvole di sicurezza e confermato il corretto funzionamento delle valvole di tenuta e di abbassamento prima di rimettere in servizio l'attrezzatura. I controlli giornalieri pre-utilizzo hanno riguardato il livello dell'olio, rumori anomali, rapido aumento della temperatura dell'olio e movimenti irregolari della piattaforma, con blocco immediato in caso di anomalie. La formazione e la certificazione degli operatori, supportate da una ricertificazione periodica, hanno ridotto i guasti dovuti a un uso improprio, come sovraccarico, dispiegamento improprio degli stabilizzatori o manomissione dei dispositivi di sicurezza.
Le tendenze progettuali si sono orientate verso una maggiore trasparenza diagnostica, un controllo più preciso del movimento e una migliore affidabilità del ciclo di vita. I produttori hanno integrato un numero maggiore di sensori per pressione, temperatura e posizione, consentendo codici di errore più chiari e un'analisi più rapida delle cause alla radice di problemi come sollevamento lento, mancato sollevamento o deriva involontaria. I sistemi di controllo si sono evoluti da semplici valvole on/off a sistemi proporzionali o a modulazione elettronica, migliorando la regolazione della velocità e riducendo i carichi d'urto su bracci a forbice e perni. Allo stesso tempo, i progettisti hanno mantenuto fattori di sicurezza strutturali conservativi, perfezionato i dettagli di saldatura e standardizzato i punti di ispezione per semplificare i controlli di integrità strutturale.
Dal punto di vista dell'implementazione, i proprietari degli asset hanno tratto i maggiori benefici dall'abbinamento di progetti moderni a regimi di manutenzione disciplinati. Ciò includeva intervalli di ispezione codificati per cilindri, tubi flessibili e valvole; specifiche documentate per fluidi e grassi; e criteri chiari per la sostituzione dei componenti anziché la riparazione in loco. L'allineamento dei dati di manutenzione con le modalità di guasto osservate ha consentito l'ottimizzazione degli intervalli di manutenzione, riducendo sia le revisioni premature che gli interventi tardivi. In prospettiva, si prevedeva che l'integrazione con sistemi di manutenzione digitale, l'analisi predittiva delle condizioni idrauliche e l'ulteriore perfezionamento delle unità di potenza a basso consumo energetico avrebbero ridotto i costi operativi, mantenendo o migliorando al contempo le prestazioni di sicurezza.