I transpallet e i carrelli elevatori sono al centro della moderna movimentazione dei materiali, collegando i flussi di stoccaggio, produzione e distribuzione. Questo articolo delinea il quadro normativo che ne disciplina la progettazione, l'uso e la manutenzione, con particolare attenzione ai requisiti OSHA, HSE e PUWER. Successivamente, analizza i regimi di ispezione pratici, dai controlli giornalieri degli operatori alle ispezioni formali semestrali e alla gestione dei difetti. Infine, esamina i controlli ingegneristici, le tecniche operative sicure, le tecnologie emergenti e il modo in cui tutti questi fattori interagiscono per garantire la conformità, ridurre i rischi e ottimizzare i costi del ciclo di vita.
Quadro normativo per transpallet e martinetti

Il quadro normativo per i transpallet e i carrelli elevatori combinava le normative specifiche per i transpallet con requisiti più ampi relativi ai carrelli industriali motorizzati e alle attrezzature di lavoro. Gli standard OSHA, contenuti nelle norme 29 CFR 1910 e 1926, definivano le caratteristiche di progettazione obbligatorie, gli intervalli di ispezione e i limiti di sicurezza operativa per i luoghi di lavoro negli Stati Uniti. Le linee guida HSE e il regolamento PUWER nel Regno Unito richiedevano la selezione di attrezzature adeguate, controlli pre-uso documentati e manutenzione sistematica. Insieme, queste normative miravano a controllare i guasti meccanici, i sovraccarichi e gli errori dell'operatore durante l'intero ciclo di vita dei transpallet e dei carrelli elevatori.
Principali standard OSHA e HSE per cric e camion
L'OSHA trattava transpallet e carrelli elevatori come carrelli industriali e dispositivi di sollevamento, pertanto diverse sezioni venivano applicate contemporaneamente. Le norme 29 CFR 1910.244 e 1926.305 regolavano i martinetti, richiedendo un'adeguata capacità nominale, arresti positivi per prevenire la sovracorsa, fondamenta solide e un bloccaggio sicuro dopo il sollevamento. La norma 29 CFR 1910.178 riguardava i carrelli elevatori industriali a motore, inclusi i transpallet a motore, e richiedeva controlli pre-utilizzo, velocità di sicurezza e operatori competenti. Le linee guida HSE e PUWER nel Regno Unito richiedevano che i transpallet fossero adatti al compito, mantenuti in condizioni di sicurezza e ispezionati a intervalli definiti, con la correzione dei difetti prima di un ulteriore utilizzo. Entrambi i regimi enfatizzavano la valutazione formale dei rischi, i sistemi di lavoro sicuri e l'integrazione delle ispezioni nelle operazioni di routine.
Norme di marcatura della capacità, stabilità e sicurezza del carico
L'OSHA richiedeva che la capacità nominale del produttore fosse indicata in modo leggibile e permanente su ogni cric in una posizione ben visibile. Gli standard 1910.244(a)(1)(ii) e 1926.305(a)(1) proibivano il superamento di tale capacità e affidavano all'operatore la responsabilità di verificarla in base al carico previsto. Le norme generali del settore, come la 1910.178(o)(1), richiedevano la movimentazione solo di carichi stabili e disposti in modo sicuro e mettevano in guardia contro carichi decentrati o sbilanciati che non potessero essere centrati. Le buone pratiche richiedevano agli operatori di mantenere i carichi bassi rispetto al suolo durante la movimentazione, distribuire il peso uniformemente sulle forche ed evitare spigoli vivi o sporgenze che potessero spostarsi o danneggiare i sistemi di ritenuta. Le linee guida HSE e PUWER rafforzavano questi principi richiedendo che i carichi fossero fissati, i percorsi liberi e le condizioni del pavimento idonee prima di spostare un transpallet.
Doveri del datore di lavoro: formazione, supervisione e registrazioni
L'OSHA ha imposto obblighi espliciti ai datori di lavoro per garantire la competenza degli operatori di carrelli elevatori industriali a motore ai sensi della norma 1910.178(l)(1)(i). La formazione necessaria doveva comprendere conoscenze teoriche, controlli specifici delle attrezzature, limiti di carico e tecniche pratiche di funzionamento sicuro, seguite da valutazione e formazione di aggiornamento periodica. I datori di lavoro dovevano inoltre implementare ispezioni pre-utilizzo per transpallet e carrelli elevatori e garantire che le attrezzature difettose fossero rimosse dal servizio, etichettate e riparate prima del riutilizzo. Secondo le linee guida PUWER e HSE, i datori di lavoro dovevano tenere registri delle ispezioni giornaliere e periodiche, inclusi i difetti riscontrati e le azioni correttive, per dimostrare la conformità e supportare gli audit. La supervisione e l'applicazione delle norme di cantiere, come i limiti di velocità, l'uso dei DPI e la disciplina del percorso, costituivano una parte fondamentale delle aspettative normative per il controllo continuo dei rischi legati a transpallet e carrelli elevatori.
Regimi di ispezione: controlli giornalieri fino a esami semestrali
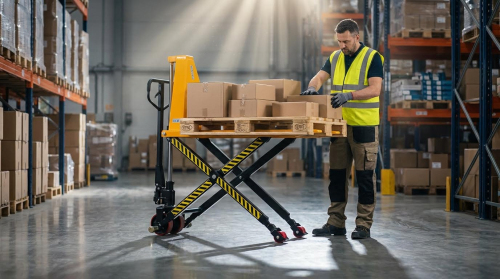
I sistemi di ispezione per transpallet e carrelli elevatori collegavano i controlli quotidiani effettuati dagli operatori con verifiche tecniche strutturate. Un approccio a più livelli riduceva i guasti improvvisi, garantiva la conformità alle normative OSHA e HSE e prolungava la vita utile delle attrezzature. I sistemi efficaci combinavano liste di controllo standardizzate, regole di etichettatura chiare e decisioni di manutenzione documentate. Questa sezione descriveva come costruire tale sistema, dai controlli pre-utilizzo fino alle ispezioni semestrali.
Lista di controllo per l'ispezione visiva pre-uso per gli operatori
Le ispezioni pre-utilizzo fungevano da prima barriera di sicurezza prima di ogni turno o attività. Gli operatori controllavano visivamente il telaio per verificare la presenza di crepe, piegature o corrosione e verificavano che le forche fossero dritte, prive di crepe e non eccessivamente usurate sui talloni. Ruote e rulli dovevano ruotare liberamente, senza punti piatti, detriti incorporati o perdita di battistrada; le ruote pneumatiche dovevano essere gonfiate correttamente. Il manubrio, lo sterzo e il freno (se presenti) dovevano funzionare fluidamente, senza inceppamenti, gioco eccessivo o risposta ritardata.
I sistemi idraulici richiedevano particolare attenzione. Gli operatori verificavano la presenza di perdite d'olio dalle guarnizioni, dai raccordi dei tubi flessibili e dal serbatoio, e verificavano che il martinetto pompasse fluidamente e sostenesse il carico senza deformazioni. La valvola di rilascio doveva abbassare le forche in modo controllato, senza cali improvvisi. Le marcature di portata nominale dovevano essere leggibili e corrispondenti al carico previsto, in conformità con le norme OSHA 1910.244(a)(1)(ii) e 1926.305(a)(1). Infine, gli operatori ispezionavano l'area di lavoro: percorsi di lavoro liberi, condizioni accettabili del pavimento, assenza di pendenze evidenti oltre i limiti imposti dalle norme del cantiere, illuminazione e spazio di manovra adeguati.
Ispezioni periodiche formali e intervalli di manutenzione
Le ispezioni periodiche formali integravano i controlli giornalieri fornendo ispezioni più approfondite e documentate a intervalli definiti. Le norme OSHA 1910.244(a)(2)(vi) e 1926.305(d)(1)(iv) richiedevano ispezioni approfondite in base alle condizioni di servizio, con una frequenza minima di sei mesi per i martinetti utilizzati costantemente o a intermittenza in una stessa sede. Queste ispezioni prevedevano in genere la misurazione dell'usura delle forche da parte di un tecnico competente, il controllo dell'allineamento strutturale e la verifica del corretto funzionamento degli arresti meccanici e degli indicatori di fine corsa. I componenti idraulici venivano controllati sotto carico per verificare perdite interne, stabilità della pressione e condizioni dello stelo del cilindro.
Gli intervalli di manutenzione sono stati stabiliti utilizzando le raccomandazioni del produttore, i cicli di lavoro e l'esposizione ambientale, come atmosfere corrosive o condizioni di gelo che richiedevano un antigelo adeguato nei martinetti idraulici. I tecnici hanno ispezionato saldature, perni di articolazione e assi per verificare la presenza di fatica e hanno confermato la lubrificazione in tutti i punti specificati, come previsto dalla norma 1910.244(a)(2)(v). Per i transpallet elettrici , le ispezioni periodiche hanno riguardato anche il cablaggio elettrico, lo stato della batteria, i caricabatterie e l'elettronica di controllo. I risultati di queste ispezioni hanno guidato le azioni di manutenzione programmate, la sostituzione dei pezzi e, ove necessario, la temporanea messa fuori servizio.
Pratiche di etichettatura, blocco e gestione dei difetti
La gestione dei difetti è iniziata con criteri chiari per stabilire quando un transpallet o un cric diventavano non sicuri. Crepe strutturali visibili, perdite idrauliche, freni non funzionanti, marcature di portata mancanti o arresti meccanici non funzionanti giustificavano l'immediata rimozione dal servizio. Le norme OSHA 1910.244(a)(2)(viii) e 1926.305(d)(1)(vi) richiedevano che i cric fuori uso fossero etichettati e non utilizzati fino alla riparazione. Le strutture utilizzavano etichette standardizzate "Non utilizzare" con data, descrizione del difetto e nome della persona che aveva segnalato il problema, attaccate alla maniglia o alla posizione di comando.
Le pratiche di blocco per i transpallet elettrici aggiungevano l'isolamento fisico dell'energia, come la rimozione delle chiavi, lo scollegamento delle batterie o l'applicazione di isolatori bloccabili durante la manutenzione. Dopo eventi anomali, come sovraccarichi, urti o carichi d'urto, la norma 1910.244(a)(2)(vi)(c) richiedeva ispezioni immediate prima e dopo l'uso, spesso attivando l'etichettatura precauzionale. I pezzi di ricambio dovevano essere ispezionati per verificare la presenza di difetti e l'idoneità prima dell'installazione, in conformità alla norma 1910.244(a)(2)(vii). Solo personale competente dovrebbe autorizzare la rimozione delle etichette dopo aver verificato che le azioni correttive avessero ripristinato la piena funzionalità e conformità.
Documentazione, PUWER e registrazioni pronte per la verifica
In base ai requisiti PUWER nel Regno Unito e OSHA negli Stati Uniti, i datori di lavoro dovevano dimostrare che le attrezzature di lavoro rimanevano sicure durante tutto il loro ciclo di vita. La documentazione costituiva la base di prova. Le checklist giornaliere pre-utilizzo registravano i risultati di superamento/fallimento, rilevavano i difetti e registravano le azioni immediate o le escalation. I rapporti di ispezione formali facevano riferimento agli identificatori delle risorse, all'ambito dell'ispezione, alle misurazioni, alle parti sostituite e alla competenza dell'ispettore. Periodi di conservazione
Controlli ingegneristici, funzionamento sicuro e nuove tecnologie
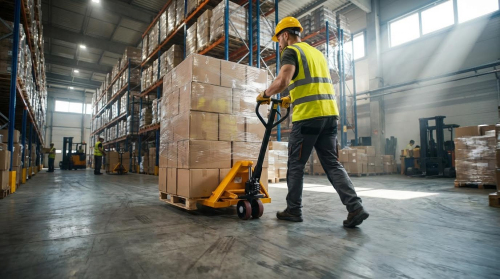
I controlli ingegneristici definivano come i transpallet e i carrelli elevatori soddisfacessero i requisiti OSHA e HSE in materia di sicurezza intrinseca. I progettisti integravano finecorsa, interfacce di bloccaggio e dispositivi di sicurezza idraulici per prevenire corse eccessive, instabilità e improvvise perdite di supporto. Gli operatori applicavano quindi tecniche di utilizzo sicuro che differivano tra le unità manuali ed elettriche, soprattutto su pendii, in spazi ristretti e su pavimenti danneggiati. Nuove tecnologie come la telematica, il monitoraggio basato su sensori e i gemelli digitali supportavano sempre più la manutenzione predittiva e la garanzia di conformità.
Caratteristiche di progettazione: arresti positivi, puntelli e idraulica
Le normative OSHA richiedevano che tutti i martinetti incorporassero un arresto meccanico per impedire la sovracorsa del meccanismo di sollevamento. I progettisti utilizzavano tipicamente arresti meccanici o limitatori di corsa interni in modo che il pistone non potesse superare l'intervallo di corsa di sicurezza. Le norme richiedevano anche il puntellamento o il bloccaggio della base del martinetto quando la fondazione non era solida e il puntellamento o il bloccaggio immediato del carico sollevato. Ciò ha spinto all'inclusione di piastre di base piatte e stabili e di aree di contatto libere per blocchi di legno o sistemi di puntellamento progettati.
I circuiti idraulici richiedevano un sollevamento e un abbassamento fluidi e controllabili, oltre a resistenza alle improvvise perdite di pressione. I produttori utilizzavano valvole di ritegno, valvole di sicurezza e orifizi accuratamente dimensionati per ottenere un abbassamento graduale e proteggere le guarnizioni dal sovraccarico. In ambienti gelidi, l'OSHA richiedeva un fluido antigelo adeguato, pertanto le specifiche idrauliche facevano riferimento a intervalli di temperatura e oli compatibili per basse temperature. I punti di lubrificazione e i materiali delle guarnizioni sono stati selezionati per supportare gli intervalli di lubrificazione regolari obbligatori e un ciclo di ispezione minimo di sei mesi.
Transpallet manuali vs. elettrici: rischi e controlli
I transpallet manuali si basavano sulla forza dell'operatore per la propulsione e il pompaggio, il che comportava un maggiore rischio di lesioni muscoloscheletriche e di posture scorrette. I sistemi di controllo si concentravano sull'ergonomia delle impugnature, su ruote a bassa resistenza al rotolamento e su pompe idrauliche fluide per ridurre i picchi di forza di spinta e trazione. I transpallet elettrici con operatore a bordo e a terra introducevano una maggiore energia cinetica, pertanto il controllo della velocità, le prestazioni di frenata e la stabilità in curva diventavano fattori critici. Le normative OSHA sui carrelli elevatori industriali richiedevano operatori competenti, controlli pre-utilizzo e moderazione della velocità per mantenere distanze di arresto sicure.
Le unità elettriche necessitavano di sistemi di gestione della batteria, dispositivi di arresto di emergenza e comandi protetti per impedirne l'attivazione accidentale. I progettisti utilizzavano interruttori a uomo presente, accesso tramite chiave o PIN e comandi di traslazione proporzionali per manovre precise a bassa velocità. I carrelli elevatori manuali solitamente presentavano un'energia di collisione inferiore, ma richiedevano comunque marcature di capacità e carichi stabili per prevenire ribaltamenti o cadute. Entrambi i tipi dovevano indicare la capacità nominale leggibile e mantenere il carico entro tale limite, mentre i carichi decentrati o instabili venivano considerati non conformi alle disposizioni OSHA sulla movimentazione dei carichi.
Operare su pendii, aree ristrette e pavimenti scadenti
L'utilizzo di transpallet in pendenza aumentava i rischi di rotolamento, fuoriuscita di peso e ribaltamento, pertanto le linee guida raccomandavano di evitare pendenze ripide ove possibile. Quando il movimento in pendenza era inevitabile, gli operatori si muovevano lentamente, mantenevano il carico basso e si assicuravano che la portata del carrello e la capacità di frenata fossero adeguate. Su pavimenti irregolari o danneggiati, i carichi d'impatto delle ruote aumentavano e i margini di stabilità diminuivano, pertanto le ispezioni delle condizioni del pavimento facevano parte dei controlli pre-utilizzo dell'area di lavoro. Gli operatori controllavano la presenza di crepe, buche e punti bagnati, quindi regolavano il percorso, la velocità o le puntellazioni secondo necessità.
Spazi ristretti come rimorchi o corridoi stretti richiedevano manovre precise e una maggiore consapevolezza della situazione. Le pratiche di sicurezza prevedevano spostamenti lenti, svolte controllate e assistenza o specchietti retrovisori in caso di visibilità limitata. Le normative richiedevano carichi stabili e disposti in modo sicuro, quindi negli spazi ristretti gli operatori evitavano improvvisi input di sterzo che avrebbero potuto spostare il baricentro. I datori di lavoro supportavano questo approccio con una formazione che comprendeva la pianificazione del percorso, l'uso di osservatori e regole specifiche per banchine, ascensori e mezzanini.
Manutenzione predittiva, telematica e gemelli digitali
Gli approcci di manutenzione predittiva si sono estesi oltre le ispezioni semestrali di base, utilizzando i dati sulle condizioni di transpallet e carrelli elevatori. I sensori monitoravano le ore di utilizzo, i cicli di sollevamento, le pressioni idrauliche e gli eventi di urto per prevedere l'usura delle guarnizioni, i danni alle ruote o l'affaticamento del telaio. I moduli telematici trasmettevano questi dati ai sistemi di gestione della flotta, consentendo la pianificazione della manutenzione prima che si verificassero guasti funzionali o difetti critici per la sicurezza. Questi sistemi supportavano anche la conformità registrando i controlli pre-utilizzo, i codici di errore e le conferme di riparazione per la tracciabilità delle operazioni.
I gemelli digitali rappresentavano modelli virtuali ad alta fedeltà di transpallet e dei loro cicli di lavoro, utilizzati principalmente in flotte più grandi o impianti automatizzati. Gli ingegneri hanno simulato la distribuzione delle sollecitazioni, il comportamento termico e le prestazioni idrauliche in condizioni tipiche.
Riepilogo di conformità, riduzione del rischio e costi del ciclo di vita
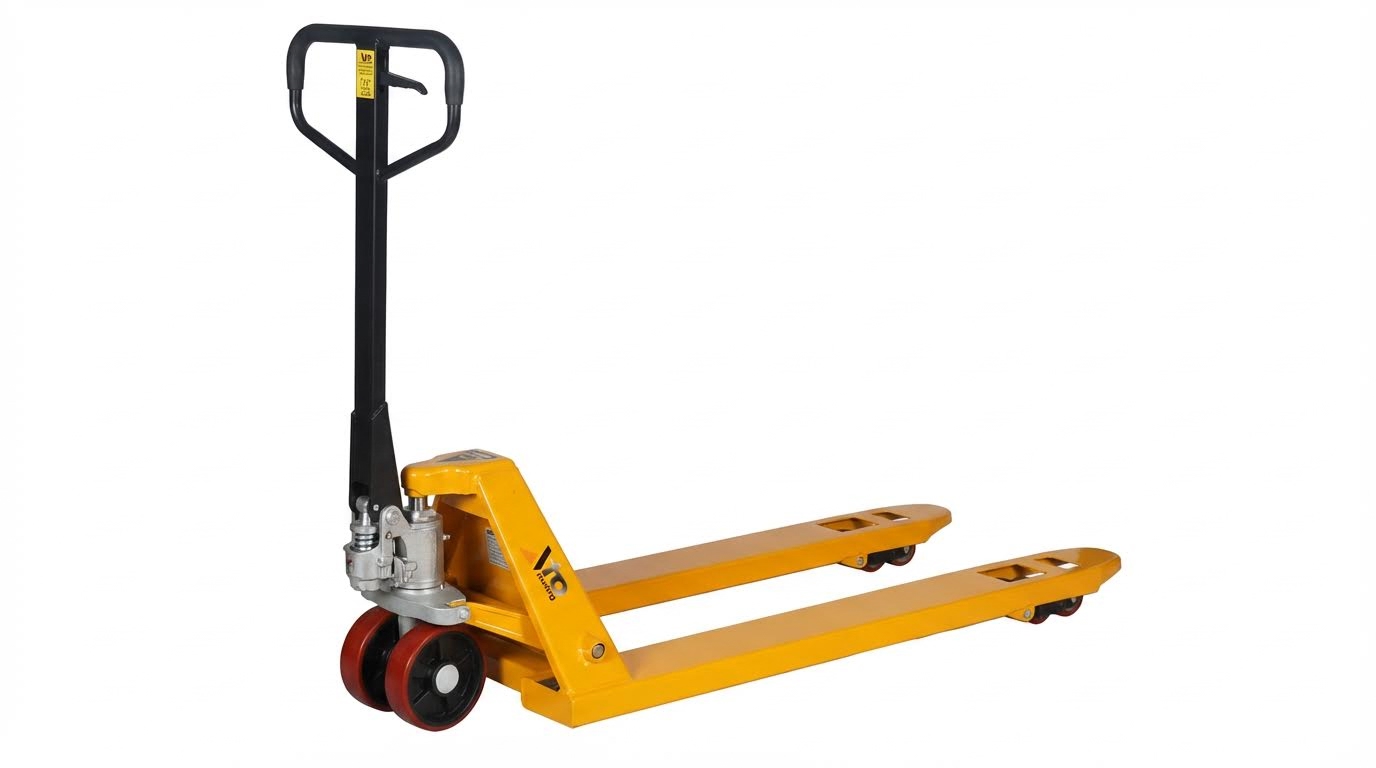
La conformità normativa per i transpallet e i carrelli elevatori si è concentrata sui requisiti OSHA e HSE in materia di marcatura della capacità, ispezione e funzionamento in sicurezza. Normative come 29 CFR 1910.244, 1926.305 e 1910.178 hanno definito le aspettative minime per la marcatura del carico nominale, i fermi di sicurezza, i dispositivi di bloccaggio, la lubrificazione e la frequenza delle ispezioni. Le checklist giornaliere allineate alle normative HSE e i sistemi in stile PUWER hanno supportato questo processo formalizzando le ispezioni pre-utilizzo e periodiche. Insieme, questi sistemi hanno ridotto il rischio di guasti meccanici e contribuito a controllare i rischi di movimentazione manuale e di impatto.
La riduzione dei rischi nella pratica si basava su tre pilastri: controlli tecnici, ispezioni rigorose e operatori competenti. I controlli tecnici includevano arresti di marcia sicuri, circuiti idraulici robusti, antigelo adeguato in ambienti freddi e una progettazione stabile di telaio e forche. I controlli giornalieri degli operatori e gli esami approfonditi semestrali hanno rilevato crepe, perdite e usura prima di guasti catastrofici. Formazione e supervisione strutturate hanno garantito il rispetto dei limiti di capacità da parte degli operatori, il mantenimento di basse velocità di marcia e l'utilizzo di tecniche corrette su pendii, spazi ristretti e pavimentazioni dissestate.
Le prestazioni in termini di costi del ciclo di vita sono migliorate quando le organizzazioni hanno trattato i transpallet e i carrelli elevatori come risorse critiche per la sicurezza, anziché come materiali di consumo. La lubrificazione sistematica, la sostituzione tempestiva di guarnizioni e ruote, nonché l'etichettatura e la riparazione rapide dei difetti hanno prolungato la durata utile e ridotto i tempi di inattività non pianificati. Strumenti digitali come la telematica, le checklist su dispositivi mobili e gli approcci emergenti del digital twin hanno consentito la manutenzione predittiva e supportato la creazione di registri pronti per le verifiche. In prospettiva, l'integrazione di sensori, promemoria di ispezione automatizzati e analisi allineerà ulteriormente conformità, prestazioni di sicurezza e costo totale di proprietà, a condizione che i datori di lavoro continuino a investire nella formazione e in una solida governance della manutenzione.