La gestione delle batterie in magazzino va ben oltre la semplice sostituzione del pacco batterie di un commissionatore . Comprende la pianificazione dell'intero ciclo di vita della batteria, l'assegnazione del personale e del modello di servizio più adatti e l'utilizzo di moderne tecnologie di monitoraggio per garantire operatività e sicurezza. Questa guida spiega chi dovrebbe occuparsi della gestione delle batterie, come funzionano i diversi modelli di gestione e quali sono le migliori pratiche per mantenere la produttività delle flotte. Aiuta inoltre a decidere se affidare la sostituzione delle batterie dei commissionatori semi- elettrici in magazzino a personale interno, fornitori esterni o a un approccio ibrido, e come tale scelta influisca su costi, rischi e prestazioni.
Cosa include realmente la gestione delle batterie in magazzino
Da semplici sostituzioni al ciclo di vita completo della batteria
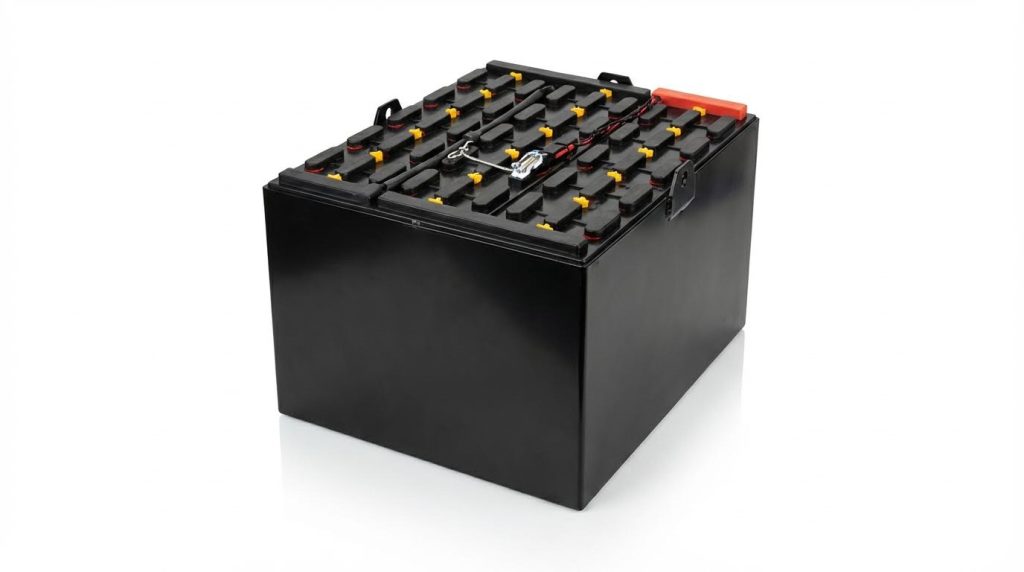
La gestione delle batterie in magazzino va ben oltre la semplice richiesta di quale azienda sostituisca le batterie nei picker in magazzino. Copre l'intero ciclo di vita di ogni batteria di trazione o picker, dalla messa in servizio iniziale alla rimozione a fine vita e al riciclaggio. Quotidianamente, ciò include procedure di sostituzione sicure, carica e movimentazione corrette, ma anche il controllo a lungo termine della temperatura, della profondità di scarica e delle condizioni di stoccaggio per proteggere la capacità e la sicurezza. Operazioni ben gestite definiscono chiaramente la responsabilità di ogni fase, in modo che le batterie offrano un'autonomia affidabile e un costo totale prevedibile.
- Utilizzo quotidiano e operazioni di sostituzione: Nei siti con più turni, le batterie vengono ruotate in modo che ogni unità venga scaricata e ricaricata entro i limiti raccomandati, evitando così una scarica eccessiva che compromette in modo permanente le prestazioni e ne riduce la durata. Anche la scarica eccessiva aumenta il calore e riduce il numero di cicli di carica utilizzabiliLe procedure di scambio sicuro includono il parcheggio, l'applicazione del freno e l'uso corretto di transpallet manuale in aree designate.
- Strategia di ricarica e periodi di inattività: Le batterie devono essere completamente cariche alla fine di ogni giornata lavorativa o turno, non solo quando sembrano scariche; i caricabatterie devono indicare la carica completa con una luce verde prima che le batterie tornino in servizio. Per le unità al piombo-acido, le ricariche complete regolari e le ricariche di "aggiornamento" ogni pochi mesi durante lo stoccaggio aiutano a prevenire la solfatazione e guasti non necessariDurante lunghi periodi di inattività, i carichi ausiliari devono essere scollegati e l'alimentazione di rete deve essere mantenuta ai caricabatterie per evitare scariche lente e dannose.
- Controllo ambientale e di stoccaggio: La temperatura di carica ottimale è di circa 25°C (77°F); una temperatura di carica molto al di sopra o al di sotto di questo intervallo aumenta il tempo di carica e riduce la durata utile. Le aree di ricarica devono essere progettate appositamente, con posizionamento corretto, freni applicati, DPI e ispezioni pre-carica per gestire i rischi di idrogeno gassoso e acidoPer lo stoccaggio a lungo termine è necessario conservare le batterie completamente cariche in luoghi freschi e asciutti, con ricariche periodiche di manutenzione per preservarne la capacità.
- Funzioni di protezione, monitoraggio e BMS: I moderni sistemi di gestione delle batterie (in particolare quelli al litio o al piombo-acido avanzato) monitorano tensione, corrente e temperatura per mantenere il funzionamento entro limiti di sicurezza e prevenire danni da sovraccarico o scarica profonda. Il monitoraggio continuo della temperatura consente al sistema di ridurre la corrente o disconnettere il pacco in caso di surriscaldamento, riducendo il rischio di incendi e guasti. Questi sistemi registrano anche i dati e possono attivare avvisi di manutenzione automatizzati, supportando le decisioni del ciclo di vita basate sui dati.
Perché è importante pensare al ciclo di vita
Guardare oltre le sostituzioni quotidiane, considerando l'intero ciclo di vita, aiuta i magazzini a dimensionare correttamente le flotte di batterie, pianificare le sostituzioni e decidere quali attività devono essere gestite internamente rispetto a quelle affidate a un fornitore di servizi specializzato. Questa visione strategica è essenziale per valutare quale azienda sostituisce le batterie nei picker in magazzino e come queste si inseriscono negli obiettivi di costo e sicurezza a lungo termine.
Attività principali: ricarica, irrigazione, ispezione, registrazioni
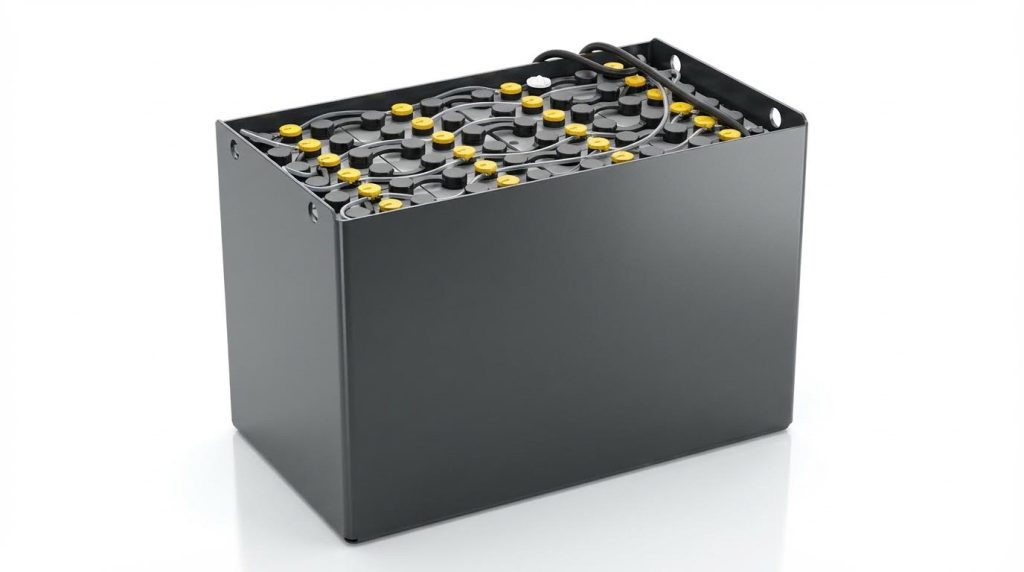
Le principali attività di gestione delle batterie in magazzino rientrano in quattro categorie: ricarica, rabbocco, ispezione e tenuta dei registri. Insieme, determinano la sicurezza, il tempo di attività e la durata di vita di ogni pacco. Procedure e responsabilità chiare per ogni attività sono importanti quanto la scelta dell'azienda che sostituisce le batterie nel picker in magazzino, perché una cattiva pratica quotidiana può distruggere anche le batterie di alta qualità molto prima della loro durata di vita prevista.
- Routine e controlli di ricarica: Gli operatori devono avviare cicli di carica completi allo stato di carica corretto ed evitare la "carica di opportunità" che interrompe ripetutamente i cicli, a meno che il caricabatterie e la batteria non siano progettati per questo scopo. La sovraccarica aumenta la generazione di idrogeno e il rischio di surriscaldamento, mentre lasciare le batterie scariche per lunghi periodi favorisce la solfatazione e il guasto prematuroUna buona pratica prevede anche di scollegare le spine CC quando i camion sono inattivi ma non in carica, per evitare carichi parassiti.
- Gestione dell'irrigazione e degli elettroliti (per batterie al piombo-acido allagate): Dopo una carica completa, i livelli dell'elettrolita devono essere rabboccati con acqua deionizzata o distillata fino al segno corretto, mai prima della carica quando l'elettrolita è espanso. I livelli degli elettroliti e la gravità specifica devono essere controllati almeno ogni pochi mesi, anche dopo le ricariche di aggiornamento, per evitare solfatazione e perdita di capacitàI sistemi di riempimento automatizzati e i monitor degli elettroliti riducono l'errore umano, ma richiedono comunque verifiche periodiche.
- Ispezioni di routine di sicurezza e condizioni: Il vassoio della batteria, le celle, i connettori e il monitor dell'elettrolita devono rimanere asciutti e puliti; l'umidità spesso segnala fuoriuscite di acido, che rappresentano un rischio sia di corrosione che di materiali pericolosi. Lo sporco mescolato all'elettrolita può causare perdite di tensione o archi elettrici, quindi sono essenziali una pulizia regolare e controlli visivi per rigonfiamenti, plastica fusa o danni da caloreCavi, cablaggi, tappi di sfiato e sistemi di riempimento devono essere intatti e correttamente montati; i componenti danneggiati devono essere immediatamente rimossi dal servizio e sottoposti a ispezione da parte di un tecnico.
- Registri, dati e documentazione di conformità: Registri accurati di cicli di carica, ricariche di aggiornamento, aggiunte di acqua, ispezioni e guasti supportano la manutenzione predittiva e le richieste di garanzia. Laddove siano installati sistemi BMS e di monitoraggio remoto, questi sistemi registrano lo storico di tensione, temperatura e corrente, aiutando a identificare modelli di utilizzo improprio e ad affinare le regole operative. Procedure documentate e registri di formazione supportano inoltre la conformità agli standard di sicurezza e agli audit interni, e aiutano a confrontare le prestazioni interne con modelli di servizio esternalizzati o ibridi nel tempo.
Trasformare le attività in un programma ripetibile
Per passare da un lavoro ad hoc a un programma più completo, molti magazzini standardizzano le checklist per la ricarica e le ispezioni, definiscono chi approva ogni fase e integrano i dati del BMS nel software di manutenzione. Questa struttura semplifica la decisione su quali attività devono essere svolte in loco e quali sono meglio gestite da specialisti esterni, concentrandosi su quale azienda si occupa della sostituzione delle batterie nei picker in magazzino e del supporto per l'intero ciclo di vita.
Chi dovrebbe gestire le batterie: internamente, esternalizzate o ibride?
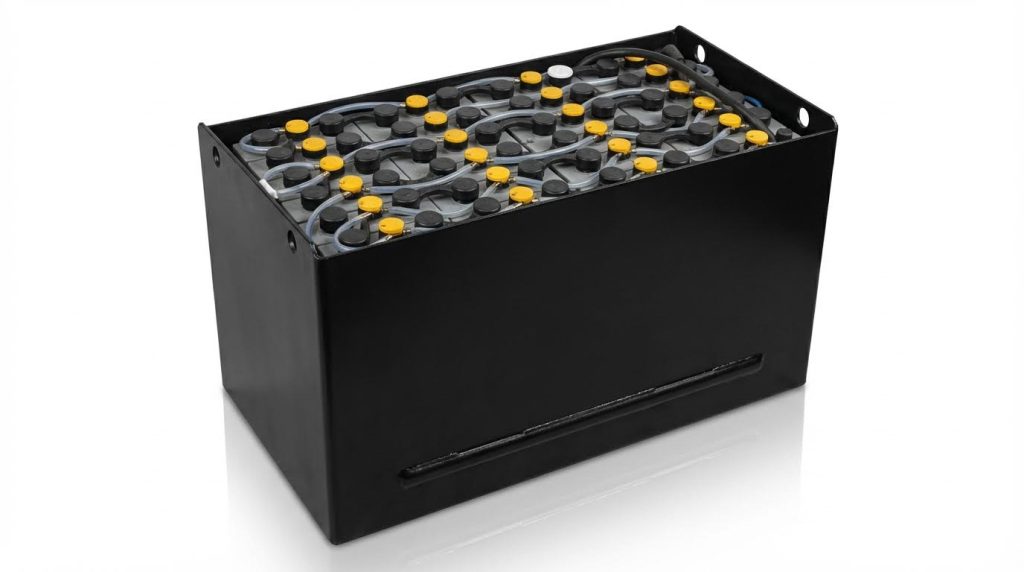
Ruolo degli operatori, dei tecnici e degli addetti alla sicurezza
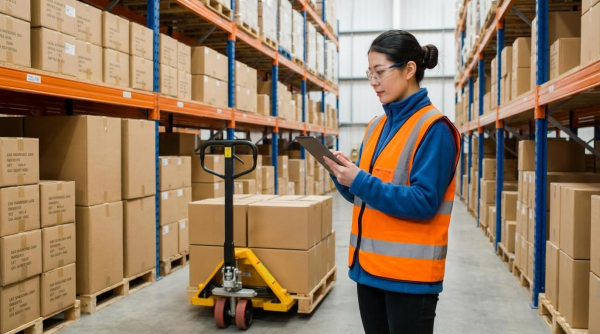
In un magazzino moderno, il lavoro relativo alle batterie si suddivide in tre ruoli ben distinti: operatori, tecnici delle batterie e responsabili della sicurezza. Gli operatori dovrebbero occuparsi solo di attività di routine a basso rischio: sostituzione dei pacchi batteria, collegamento dei caricabatterie ed esecuzione di rapidi controlli visivi per individuare danni, perdite o connettori surriscaldati prima e dopo il turno. I tecnici si occupano di lavori tecnici a rischio più elevato, come la configurazione dei caricabatterie, la risoluzione dei problemi, la sostituzione di cavi e connettori e ispezioni dettagliate di vassoi, celle e livelli di elettrolita, soprattutto per le batterie al piombo-acido che necessitano di rabbocchi d'acqua e ricariche di mantenimento regolari per prevenire la solfatazione e il guasto prematuro. Assemblaggi di batterie, cavi, connettori, tappi di sfiato e indicatori di elettrolita richiedono tutti ispezioni periodiche per individuare danni, perdite e segni di calore , attività che di solito esulano dalle competenze di un operatore e sono più adatte a tecnici specializzati.
I responsabili della sicurezza o i responsabili EHS definiscono e verificano le regole per tutti e tre i gruppi. Specificano i DPI per le aree di ricarica, assicurano che i caricabatterie siano posizionati in aree designate con ventilazione adeguata e controllo delle fuoriuscite, e confermano che vengano seguite le procedure di blocco, risposta alle emergenze e movimentazione di materiali pericolosi. Sono inoltre responsabili della conformità agli standard elettrici e delle batterie e decidono quali attività gli operatori possono svolgere autonomamente e quali richiedono l'intervento di un tecnico o di uno specialista esterno. Quando le aziende chiedono quale azienda sostituisca le batterie nei picker in magazzino, il responsabile della sicurezza deve assicurarsi che qualsiasi team interno o fornitore esterno segua le stesse procedure scritte, gli stessi standard di formazione e le stesse regole di segnalazione degli incidenti.
Costi, rischi e tempi di attività: servizi interni vs esternalizzati
La scelta di chi gestire le batterie di magazzino è una decisione che tiene conto di costi, rischi e tempi di inattività. La manutenzione interna delle batterie concentra i costi in stipendi, strumenti, caricabatterie, apparecchiature di test e formazione. I programmi di manutenzione tipici mostrano una spesa diretta considerevole per personale, attrezzature, materiali di consumo e formazione, oltre a costi indiretti generali, tempi di inattività e conformità, che insieme possono far lievitare il budget annuale totale per la manutenzione a centinaia di migliaia di dollari per una struttura di medie dimensioni. Le analisi sulla manutenzione interna mostrano che le organizzazioni spesso sottovalutano i costi interni reali, inclusi i costi generali e i tempi di inattività, del 30-45% , un dato che riguarda direttamente le sale batterie e le postazioni di ricarica.
L'esternalizzazione del servizio di manutenzione delle batterie trasforma molti di questi costi fissi in canoni contrattuali variabili. I contratti di servizio in genere includono manodopera, strumenti specializzati e alcuni ricambi, mentre il magazzino paga una tariffa oraria o periodica, evitando ingenti investimenti iniziali. La manutenzione esterna spesso comporta tariffe orarie più elevate per la manodopera e ricarichi sui ricambi, ma può ridurre i costi generali, trasferire parte della responsabilità e fornire accesso immediato a tecnici certificati e a strumenti diagnostici avanzati . Per le operazioni che dipendono da commissionatori e carrelli elevatori a corridoio stretto, l'esternalizzazione può migliorare i tempi di attività, poiché gli specialisti intervengono rapidamente in caso di guasti alle batterie, allarmi del caricabatterie e problemi di surriscaldamento, anziché dover attendere un tecnico interno generico. Quando i team operativi cercano un'azienda che si occupi della sostituzione delle batterie dei commissionatori in magazzino, di solito cercano di bilanciare questi costi unitari più elevati con il vantaggio di una maggiore operatività e di una riduzione del rischio.
Anche la ripartizione del rischio varia a seconda del modello. I team interni si assumono la piena responsabilità delle procedure di sicurezza, dell'indagine sugli incidenti e della conformità normativa. I fornitori esterni, invece, spesso dispongono di assicurazioni e garanzie contrattuali che trasferiscono parte di questo rischio e possono ridurre l'impatto finanziario di incidenti o non conformità. Contratti ben strutturati possono trasferire una quota significativa di responsabilità e oneri di conformità al fornitore , aspetto particolarmente importante in presenza di grandi flotte di batterie al piombo o sistemi al litio ad alta energia.
Quando un modello di servizio per batterie ibride ha senso
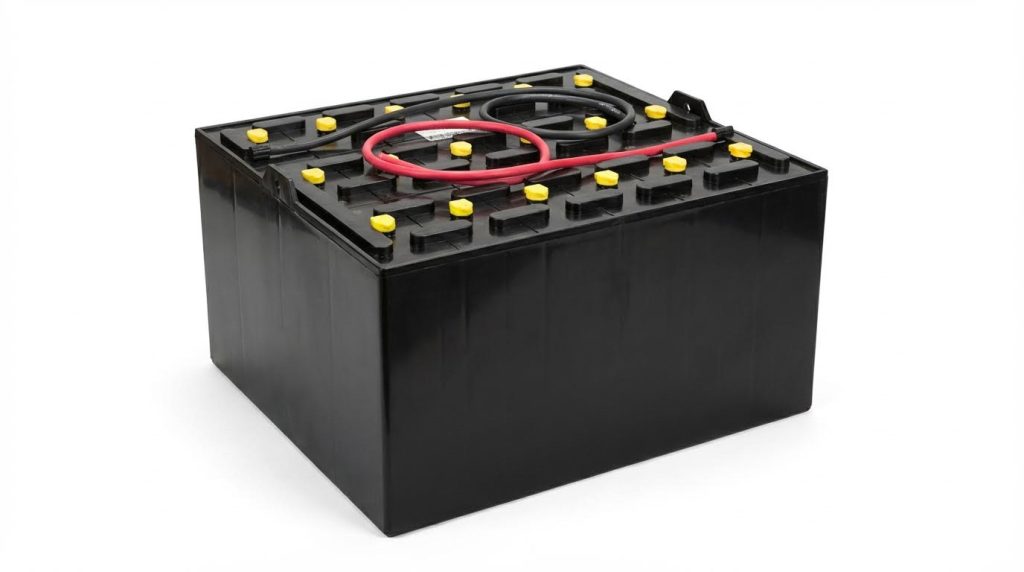
Molti magazzini adottano un modello ibrido di gestione delle batterie per ottenere il meglio sia dal controllo interno che dalle competenze esterne. In questo approccio, gli operatori e un piccolo team di manutenzione interno si occupano delle attività standard e ripetitive, come la sostituzione giornaliera delle batterie, i controlli visivi, la pulizia, il rabbocco dell'acqua dopo i cicli di carica completi e il monitoraggio di base dei caricabatterie. Le attività ad alto rischio o specializzate, come la risoluzione di problemi ricorrenti dei caricabatterie, l'indagine sul surriscaldamento, la sostituzione di cavi o connettori danneggiati o la ricarica profonda di recupero di batterie solfatate, vengono affidate a uno specialista esterno. Le strategie di manutenzione ibrida in altri contesti industriali hanno generato risparmi del 20-30% rispetto ai modelli puramente interni o completamente esternalizzati , e una logica simile si applica alle sale batterie.
Questa suddivisione è particolarmente utile nelle operazioni di picking ad alto volume. Il personale interno può sostituire rapidamente le batterie per mantenere in funzione i moduli di prelievo, mentre i tecnici esterni gestiscono ispezioni periodiche, test di capacità e riparazioni importanti durante le finestre pianificate. Il modello ibrido è anche scalabile: man mano che la flotta cresce o passa dal piombo-acido al litio, il magazzino può stabilire quali attività rimangono interne e quali vengono trasferite al fornitore. Per i team che si chiedono quale azienda sostituisca le batterie dei picker in magazzino, una risposta pratica è spesso "entrambe": formare i propri operatori per sostituzioni sicure e di routine e ingaggiare uno specialista per la manutenzione complessa, la diagnostica e il supporto alla conformità. Questa combinazione mantiene elevati i tempi di attività, controlla i costi a lungo termine e gestisce i rischi per la sicurezza in modo più efficace rispetto a un singolo modello puro in molte strutture.
La tecnologia che plasma la moderna gestione delle batterie
Piombo-acido contro ioni di litio: impatto sul personale e sui processi
Le batterie al piombo-acido richiedono routine ad alta intensità di manodopera come l'irrigazione, la carica di equalizzazione, la pulizia dei terminali e procedure dedicate in sala di ricarica. Queste attività richiedono tecnici interni o esterni formati, oltre a ruoli chiari per gli operatori, soprattutto in strutture molto frequentate che chiedono quale azienda sostituisca le batterie al picker in magazzino per mantenere elevati i tempi di attività. Al contrario, le batterie agli ioni di litio eliminano l'irrigazione e la maggior parte dei controlli manuali quotidiani, ma aggiungono la necessità di personale con competenze in materia di elettronica integrata, software e regole di ricarica. Con la transizione dei magazzini dal piombo-acido al litio, i processi si spostano dalla manutenzione pratica al monitoraggio, alla diagnostica e alla gestione delle eccezioni tramite strumenti software.
- Impatto del personale al piombo-acido: Più tecnici per l'irrigazione, i controlli di gravità, la pulizia e l'ispezione di cavi/connettori, oltre a routine di turni chiare per gli scambi.
- Impatto sul personale agli ioni di litio: Meno attività di routine per camion, ma maggiori requisiti di competenza per la risoluzione dei problemi degli allarmi BMS, dei problemi di comunicazione e dell'integrazione del caricabatterie.
- Modifiche al processo: Le batterie al piombo-acido favoriscono le sale batterie centralizzate e i programmi di sostituzione, mentre quelle al litio spesso supportano la ricarica rapida e occasionale nel punto di utilizzo.
- Sicurezza e formazione: La formazione sulle batterie al piombo si concentra su acido, ventilazione e idrogeno; la formazione sulle batterie al litio si concentra sulla sicurezza elettrica, sui limiti del BMS e sulla gestione termica.
Per le aziende che devono decidere se effettuare la sostituzione delle batterie internamente o avvalersi di un partner di servizi, la scelta della chimica influenza notevolmente l'organico, i profili delle competenze e la complessità delle procedure scritte.
Sistemi di gestione della batteria e monitoraggio remoto
I moderni sistemi di gestione della batteria (BMS) monitorano parametri critici come la tensione del pacco o delle celle per mantenere il funzionamento entro limiti di sicurezza ed evitare danni da sovraccarico o scarica profonda . Monitorano inoltre la temperatura in modo continuo e possono ridurre la corrente o scollegare la batteria in caso di surriscaldamento, proteggendo sia la batteria che l'operatore del camion dai rischi termici . Il flusso di corrente durante la carica e la scarica viene misurato per evitare correnti eccessive che riducono la durata o interrompono i dispositivi di protezione . Nei pacchi al litio, il BMS bilancia anche le celle, dissipando l'energia in eccesso sotto forma di calore (passivo) o trasferendo energia tra le celle (attivo) per mantenere il pacco uniforme e prolungarne la durata utile.
Il monitoraggio remoto consente ai responsabili di visualizzare lo stato di carica, le temperature, gli allarmi e i modelli di utilizzo da qualsiasi luogo ( funzionalità di monitoraggio remoto) . Opzioni di comunicazione come CAN-bus, Bluetooth e collegamenti cloud o IoT supportano l'integrazione con il software della flotta e consentono la diagnostica remota e gli aggiornamenti del firmware ( interfacce di comunicazione) . Gli avvisi automatici segnalano lo stato di carica basso, le temperature anomale o i codici di errore prima che causino guasti, il che supporta direttamente i tempi di attività dei commissionatori e riduce le chiamate di emergenza per la sostituzione delle batterie a qualsiasi azienda che potrebbe sostituire le batterie nei commissionatori in ambienti di magazzino ( commissionatori di magazzino ). Molte piattaforme BMS industriali sono progettate per soddisfare standard come IEC 62619, UL 1973 e EN 1175, il che semplifica la conformità in materia di sicurezza e normativa per gli operatori e i responsabili degli impianti (conformità agli standard di sicurezza).
Panoramica delle principali funzioni BMS
| Funzione | Scopo principale |
|---|---|
| Monitoraggio di tensione e corrente | Proteggere le celle da sovraccarica/scarica eccessiva e corrente eccessiva |
| Controllo della temperatura | Previene il surriscaldamento e prolunga la durata di vita |
| Bilanciamento cellulare | Mantenere le celle equalizzate per massimizzare la capacità e la durata |
| Dati e avvisi remoti | Abilita la manutenzione proattiva e la rapida risoluzione dei problemi |
Manutenzione, sicurezza e conformità basate sui dati
I caricabatterie connessi e le piattaforme BMS generano dati dettagliati sulla durata della carica, la profondità di scarica, la temperatura e il tempo di inattività. Questi dati aiutano i team di manutenzione a garantire un comportamento di carica corretto, come la carica completa anziché il collegamento solo quando le batterie sono scariche, e a garantire che i caricabatterie mostrino un'indicazione di carica completa prima che i camion tornino in servizio secondo il protocollo di ricarica delle batterie . I sistemi possono segnalare eventi di scarica eccessiva che rischiano una perdita permanente di capacità, o eventi di sovraccarico che aumentano la produzione di idrogeno e il calore, in modo che i supervisori possano correggere le abitudini degli operatori e aggiornare la formazione per evitare sovraccarichi e scariche eccessive . L'analisi delle tendenze rivela anche le batterie che rimangono a lungo in uno stato di scarica, il che accelera la solfatazione e porta a tempi di funzionamento più brevi e a un maggiore rischio di guasti, minimizzando la durata della scarica.
Dal punto di vista della sicurezza, le checklist digitali e i registri di ispezione garantiscono che vassoi, cavi, connettori e tappi di sfiato vengano ispezionati regolarmente per verificare la presenza di danni, perdite o contaminazioni, riducendo il rischio di archi elettrici e fuoriuscite di sostanze pericolose, nonché l'ispezione dell'assemblaggio delle batterie e l'integrità dei connettori . I dati relativi a temperatura e posizione confermano inoltre che le batterie vengano caricate in aree designate e adeguatamente ventilate, con i dispositivi di protezione individuale (DPI) e le procedure appropriate, nonché i requisiti per l'area di carica e il controllo della temperatura . Per le operazioni che si affidano a partner esterni per la gestione di sostituzioni e assistenza, dashboard e report condivisi forniscono la prova della conformità alle politiche interne e alle normative esterne, chiarendo al contempo chi è responsabile di ciascuna attività nel ciclo di vita della batteria. Questo approccio basato sui dati supporta decisioni migliori in merito all'opportunità di affidare a team interni o a fornitori esterni la gestione di attività critiche come la sostituzione delle batterie nelle macchine di prelievo ordini , la programmazione delle ricariche di mantenimento o la pianificazione delle sostituzioni.
""
Scegliere la giusta strategia di gestione della batteria
Una gestione efficace delle batterie in magazzino collega attività quotidiane, ruoli chiari e la giusta tecnologia in un unico sistema coerente. Regole di ricarica, routine di irrigazione e ispezioni regolari proteggono la capacità e riducono il rischio di guasti. Responsabilità definite per operatori, tecnici e addetti alla sicurezza trasformano poi queste regole in pratiche sicure e ripetibili a ogni turno.
La scelta tra modelli interni, esternalizzati e ibridi determina chi si assume la responsabilità di costi, rischi e tempi di attività. I team interni offrono un controllo più rigoroso, ma richiedono investimenti costanti in competenze, strumenti e conformità. I servizi esternalizzati trasferiscono costi e responsabilità a uno specialista, ma vincolano le prestazioni alla qualità contrattuale e ai tempi di risposta. I modelli ibridi spesso offrono il miglior equilibrio, mantenendo gli scambi e i controlli di routine in loco e inviando le diagnosi complesse e i lavori ad alto rischio agli esperti.
La chimica e la tecnologia delle batterie dovrebbero guidare questa decisione. Le flotte al piombo-acido necessitano di una maggiore manutenzione manuale e preferiscono programmi di assistenza strutturati. Le flotte al litio si affidano maggiormente ai dati del BMS, al monitoraggio remoto e a regole basate su software. La strategia più solida considera le batterie come risorse critiche, non come materiali di consumo: standardizzare le procedure, utilizzare i dati per imporre il comportamento e allineare il modello di servizio agli obiettivi di sicurezza e di uptime. Per la maggior parte dei magazzini, ciò significa un approccio ibrido disciplinato supportato da apparecchiature connesse di Atomoving e un piano di manutenzione chiaro e basato sui dati.
Domande frequenti
Chi può sostituire le batterie nei carrelli elevatori elettrici?
Solo il personale qualificato è autorizzato a caricare e sostituire le batterie dei carrelli elevatori elettrici, come previsto dalle normative OSHA. Ciò garantisce la sicurezza e la corretta gestione delle attrezzature. Consulta le FAQ sull'elettrificazione dei carrelli elevatori.
Cosa uccide una batteria al piombo?
Il funzionamento a temperature estremamente alte o basse può danneggiare la batteria. Inoltre, una manutenzione impropria, come ad esempio un eccesso o una carenza di acqua nella soluzione elettrolitica, è una delle principali cause di danneggiamento delle batterie al piombo-acido. Cura delle batterie al piombo-acido.