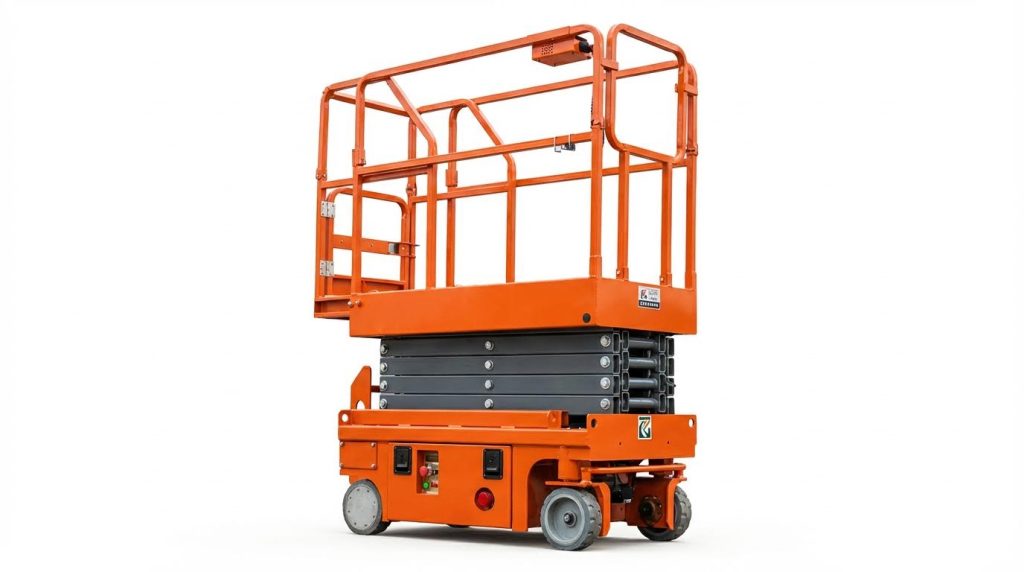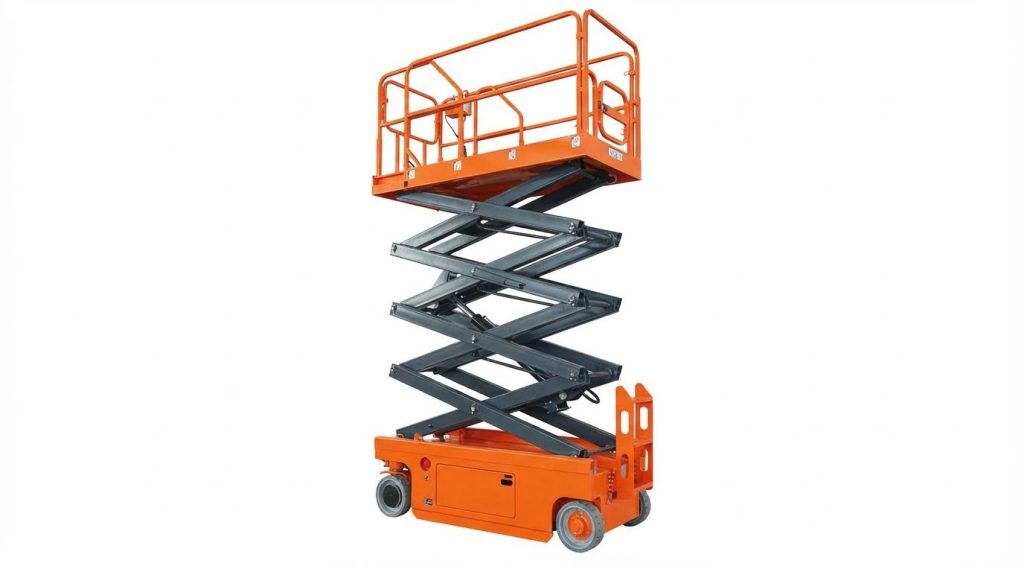
Производительность ножничных подъемников в значительной степени зависела от выбора аккумуляторов, стратегии зарядки и дисциплины технического обслуживания. В полной статье рассматривалось, как свинцово-кислотные, AGM и литий-ионные аккумуляторы влияют на время работы, рабочие циклы и производительность при различных температурах и профилях нагрузки. Затем подробно описывалось реальное время зарядки, типы зарядных устройств и средства контроля безопасности, включая интеллектуальные зарядные устройства, вентиляцию и терморегулирование. Наконец, были изложены практические рекомендации по максимальному увеличению срока службы и времени безотказной работы аккумуляторов, и в заключение были даны краткие указания, которые руководители автопарков и технические специалисты могли бы применять в повседневной работе.
Типы батарей и ожидаемое время автономной работы
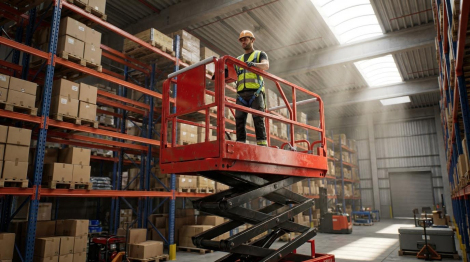
Выбор аккумулятора для ножничного подъемника напрямую влиял на время работы, объем работ по техническому обслуживанию и стоимость жизненного цикла. Менеджеры автопарков сравнивали свинцово-кислотные, AGM и литиевые варианты по химическому составу, полезной емкости и гибкости зарядки. Понимание взаимодействия температуры, рабочего цикла и размеров аккумуляторного блока позволило инженерам надежно прогнозировать охват смен и избегать отказов в середине смены.
Свинцово-кислотные, AGM и литиевые аккумуляторы
Традиционные свинцово-кислотные аккумуляторы с жидким электролитом широко использовались в ножничных подъемниках для подъема плит . Они обеспечивали стабильный ток при относительно низкой стоимости, но требовали периодического доливания воды, очистки клемм и выравнивающей зарядки. В вариантах с AGM (абсорбирующим стекловолоконным матом) использовался иммобилизованный электролит, что исключало необходимость доливания воды и снижало риск протечек и образования газов, а также увеличивало срок службы по сравнению с аккумуляторами с жидким электролитом. Литий, часто литий-железо-фосфатный (LiFePO4), обеспечивал гораздо более быструю зарядку, большую полезную глубину разряда и примерно в три раза больший срок службы по сравнению со свинцово-кислотными аккумуляторами, при более высокой начальной стоимости, но меньшей общей стоимости владения. Литиевые батареи интегрировали систему управления батареями (BMS), которая контролировала заряд, разряд и температурные пределы, снижая вероятность ошибок оператора, но требуя зарядных устройств, специфичных для конкретного типа батареи.
Типичное время работы и рабочие циклы в сутки
Производители проектировали электрические ножничные подъемники для работы в течение всего рабочего дня при надлежащей ночной зарядке в номинальных режимах работы. Типичные режимы включали прерывистый подъем, короткие перемещения привода и длительное время простоя с включенной управляющей электроникой. Свинцово-кислотные и AGM-аккумуляторы обеспечивали наибольшее время работы, когда операторы избегали глубокого разряда ниже примерно 20 % остаточной емкости. Литиевые батареи выдерживали более глубокие циклы разряда и частые частичные зарядки, при этом справляясь с требовательными многосменными условиями эксплуатации при использовании с быстрыми зарядными устройствами. Фактическое время работы зависело от нагрузки на платформу, пройденного расстояния, состояния пола и нагрузки от дополнительных устройств, таких как освещение или бортовой инструмент.
Влияние температуры на производительность и мощность
Температура окружающей среды оказывала сильное влияние на доступную емкость и поведение напряжения. Данные от поставщиков подъемного оборудования показали, что полностью заряженная свинцово-кислотная батарея при температуре около 27 °C сохраняла лишь около 65 % своей эффективной емкости при 0 °C и около 40 % при −18 °C. Высокие температуры ускоряли деградацию, увеличивали потребление воды в затопленных ячейках и повышали скорость газообразования во время зарядки. Операторы улучшали производительность в холодных условиях, используя обогреватели батарей или размещая оборудование в отапливаемых помещениях, в то время как вентиляторы и хорошая вентиляция снижали накопление тепла в жарком климате. Литиевые батареи лучше сохраняли емкость при низких температурах, чем свинцово-кислотные, но все же требовали работы в заданных температурных диапазонах для защиты системы управления батареей (BMS) и ячеек.
Подбор аккумуляторов в соответствии с вашими потребностями
Правильный подбор размера батареи начинался с реалистичного энергетического бюджета для типичной смены. Инженеры оценивали общее количество ампер-часов, учитывая циклы подъема, пройденное расстояние, уклон и вспомогательные нагрузки, а затем применяли коэффициенты эффективности для силовой электроники и гидравлической системы. Свинцово-кислотные и AGM-аккумуляторы обычно подбирались таким образом, чтобы за полную смену потреблялось не более 70–80 % номинальной емкости для сохранения срока службы. Литиевые системы можно было подобрать ближе к фактическому потреблению энергии, поскольку большая часть их номинальной емкости была пригодна для использования без ускорения износа. При замене батарей специалисты подбирали напряжение, номинальную емкость в ампер-часах и физическую массу, поскольку свинцово-кислотные батареи также вносили вклад в противовес и устойчивость подъемника.
Время зарядки, методы и меры безопасности.
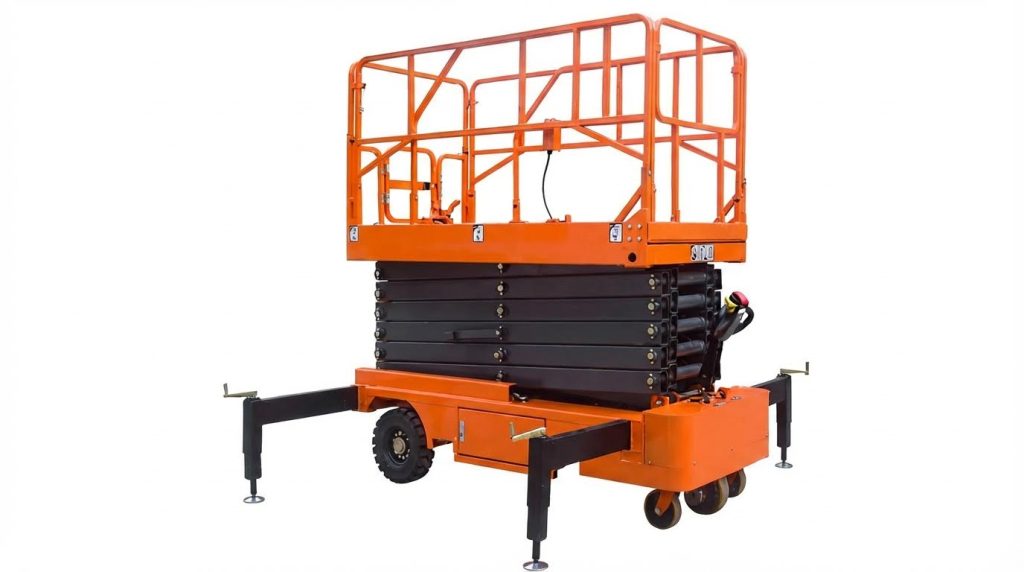
Стратегия зарядки напрямую влияла на доступность ножничных подъемников , стоимость их жизненного цикла и показатели безопасности. Инженеры оценивали время зарядки, топологию зарядного устройства и функции управления, а также химический состав батареи. Правильное согласование зарядного устройства, батареи и рабочего цикла сокращало время простоя и снижало риски, связанные с перегревом и выделением газов. В этом разделе основное внимание уделялось количественной оценке времени зарядки и мерам контроля, которые ограничивали риски в повседневной эксплуатации парка техники.
Расчеты стандартного и быстрого времени зарядки
Для полной зарядки обычных свинцово-кислотных аккумуляторов для ножничных подъемников после глубокого разряда обычно требовалось 6–8 часов. Этот диапазон отражал ограничения по току зарядного устройства, емкость аккумулятора и эффективность зарядки. Инженеры использовали простое соотношение: время (ч) = (емкость × доля заряда) ÷ (ток × эффективность). Например, зарядка аккумулятора емкостью 600 Ач от 30% до 95% с помощью зарядного устройства на 80 А и эффективностью 0.9 занимала около 5.4 часов. Литиевые аккумуляторы заряжались по той же формуле, но поддерживали более высокие токи зарядки, поэтому аккумулятор LiFePO4 емкостью 24 В и 200 Ач заряжался от 20% до 100% с помощью зарядного устройства на 40 А примерно за 5–6 часов. Высокоемкостные литиевые системы на 48 В и 600 Ач с быстрыми зарядными устройствами на 100 А по-прежнему требовали около 6–7 часов из-за снижения тока при полной зарядке.
Интеллектуальные зарядные устройства и системы автоматического отключения от производителей оригинального оборудования (OEM)
Современные ножничные подъемники интегрировали интеллектуальные зарядные устройства OEM, настроенные под тип установленной батареи. Эти зарядные устройства управляли многоступенчатыми профилями, обычно это были основная зарядка, абсорбционная зарядка и поддерживающая зарядка для свинцово-кислотных батарей, а также зарядка постоянным током/постоянным напряжением для литиевых батарей. Например, в гибридных подъемниках использовались интеллектуальные зарядные устройства, которые не начинали зарядку при напряжении ниже примерно 7 В постоянного тока и прекращали ее при напряжении около 14.8 В постоянного тока на каждую 12-вольтовую цепочку, возобновляя зарядку при падении напряжения ниже примерно 12.7 В постоянного тока. Другие производители внедрили системы защиты от перезарядки, которые автоматически прекращали зарядку при достижении батареями полного заряда, что снижало перезаряд, тепловое напряжение и газообразование. Литиевые батареи использовали внутреннюю систему управления батареями, которая блокировала перенапряжение и перегрузку по току, но все еще требовали зарядных устройств, разработанных специально для литий-железо-фосфатного (LiFePO4) типа и диапазонов напряжения.
Вентиляция, водородный газ и меры по снижению пожарной опасности
В свинцово-кислотных аккумуляторах с жидким электролитом на заключительных этапах зарядки выделялись водород и кислород. Поэтому операторы заряжали лифты в специально отведенных, хорошо проветриваемых помещениях, вдали от источников возгорания и легковоспламеняющихся материалов. Меры безопасности включали запрет на использование внешних зарядных устройств, проверку правильности входного напряжения переменного тока и соблюдение утвержденных производителем комбинаций зарядного устройства и аккумулятора. Перезарядка увеличивала скорость газообразования и могла привести к потере электролита, деформации корпуса или, в крайних случаях, к возгоранию. Зарядные устройства с автоматическим отключением и хорошо видимые индикаторы уровня заряда помогали предотвратить длительную зарядку после полной зарядки. Литиевые батареи снижали риск выделения водорода, но все же требовали вентиляции для предотвращения выделения газов из защитных цепей и для соблюдения общих правил пожарной безопасности электрооборудования.
Периоды охлаждения и терморегулирование
Температура батареи оказывала сильное влияние на способность батареи к зарядке, внутреннее сопротивление и срок службы. Операторы контролировали температуру батареи во время зарядки и останавливали процесс, если температура превышала рекомендуемый диапазон, давая батарее остыть перед возобновлением зарядки. Свинцово-кислотные батареи выигрывали от зарядки в прохладном, хорошо вентилируемом помещении и от периодов охлаждения перед интенсивной разрядкой, поскольку горячие пластины ускоряли коррозию и сокращали срок службы. В холодных условиях нагреватели повышали эффективность зарядки, а в жарком климате вентиляторы снижали температуру корпуса и уменьшали газообразование. Литий-железо-фосфатные батареи лучше переносили нагрев и выделяли меньше газов во время зарядки, но при этом достигали более длительного срока службы при зарядке при умеренных температурах с достаточным потоком воздуха и периодическими периодами отдыха после быстрой зарядки с высокой скоростью.
Методы для максимального увеличения срока службы батареи и времени бесперебойной работы.
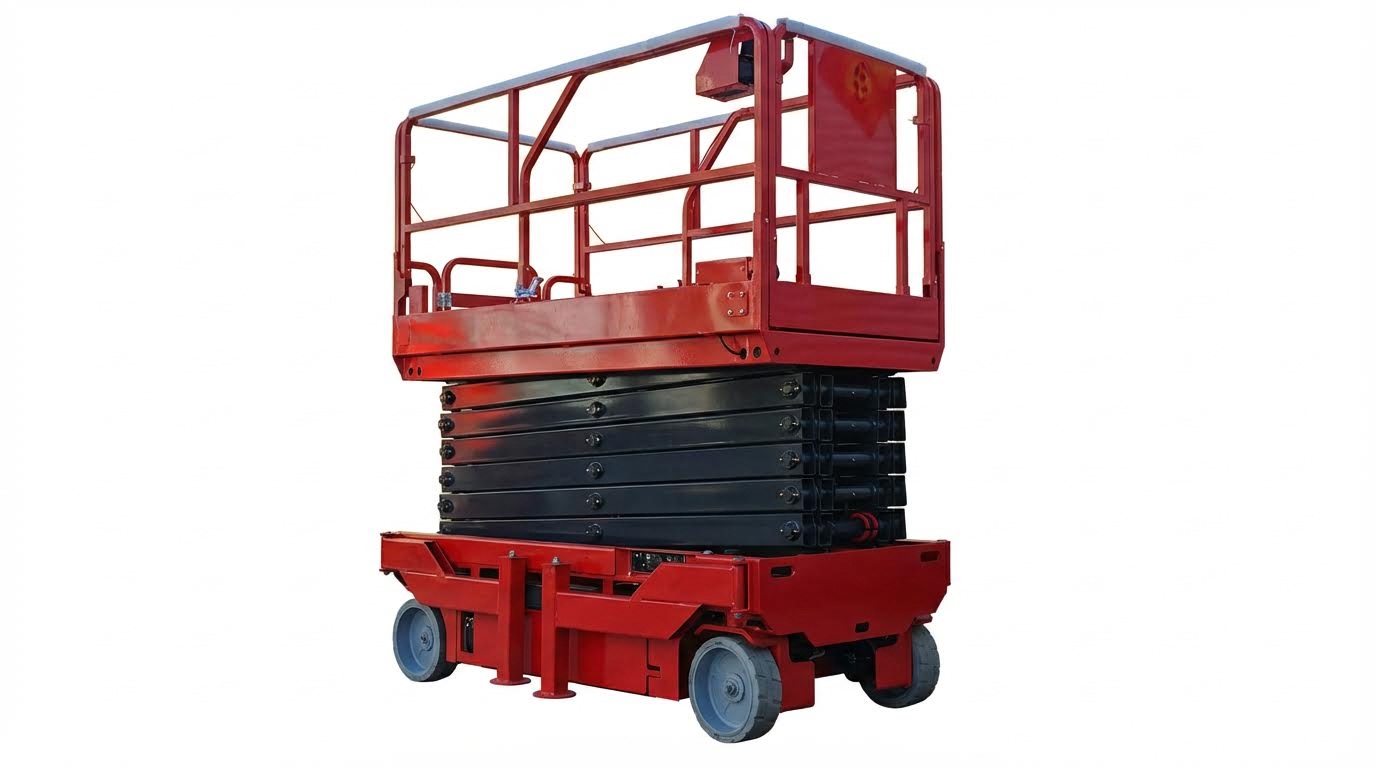
Глубина разряда и альтернативная зарядка
Глубина разряда оказывала существенное влияние на срок службы батарей ножничных подъемников и время работы в течение дня. Свинцово-кислотные батареи, как правило, достигали наилучшего срока службы, когда операторы заряжали их при остаточной емкости 20–30%, избегая повторных глубоких разрядов ниже этого диапазона. Частая подзарядка во время коротких перерывов повышала температуру электролита, увеличивала газообразование и ускоряла деградацию пластин в свинцово-кислотных батареях с жидким электролитом. Литий-железо-фосфатные батареи лучше переносили частичные заряды и более глубокие разряды, но все же обеспечивали самый длительный срок службы при подзарядке при уровне заряда около 20–30%. Менеджеры автопарков получили выгоду от соблюдения минимальных пороговых значений отключения с помощью бортовых индикаторов батареи или телематики для предотвращения случаев чрезмерного разряда. Такой подход стабилизировал время работы в течение дня и сократил количество незапланированных замен батарей.
Полив, очистка и выравнивание давления при свинцово-кислотных аккумуляторах
Для поддержания емкости свинцово-кислотных аккумуляторов с жидким электролитом требовались регулярные процедуры доливки воды и очистки. Техники проверяли уровень электролита не реже одного раза в неделю, добавляя дистиллированную воду в разъемное кольцо после зарядки или перед зарядкой, если пластины были открыты. Недостаточное заполнение приводило к перегреву и обнажению пластин, а переполнение — к переливу и потере кислоты во время зарядки, что сокращало время работы. Ежемесячная очистка клемм и верхней части аккумулятора раствором пищевой соды и нанесение защитного покрытия ограничивали коррозию и поверхностные токи утечки. Выравнивающие заряды, обычно проводимые еженедельно или в соответствии с рекомендациями производителя, балансировали напряжение элементов, уменьшали сульфатацию и помогали восстановить потерянную емкость. Эти методы, как правило, продлевали срок службы до верхней границы типичного двух-трехлетнего периода для хорошо обслуживаемых промышленных свинцово-кислотных аккумуляторов.
Система управления батареями LiFePO4, калибровка и подбор зарядного устройства.
Литий-железо-фосфатные (LiFePO4) батареи для ножничных подъемников использовали интегрированную систему управления батареями (BMS) для контроля заряда, разряда и балансировки элементов. BMS предотвращала перезаряд, переразряд и перегрев, но только при использовании зарядного устройства, разработанного для профилей напряжения и ограничений тока LiFePO4. Использование обычных зарядных устройств для свинцово-кислотных батарей могло привести к неполному заряду, ложным срабатываниям BMS или долговременному дисбалансу между элементами. Периодические полные циклы зарядки до почти 100% уровня заряда помогали BMS перекалибровывать оценку уровня заряда и поддерживать точные показания датчика уровня заряда. Операторы отслеживали сигналы тревоги и журналы данных BMS, устраняя повторяющиеся события, связанные с высокой температурой или ограничением тока, которые указывали на недостаточную мощность батарей или агрессивные рабочие циклы. Правильный подбор зарядного устройства и калибровка BMS позволяли батареям LiFePO4 достигать ожидаемого срока службы в несколько тысяч циклов.
Прогнозируемое техническое обслуживание и цифровой мониторинг
Инструменты прогнозирующего технического обслуживания и цифрового мониторинга значительно повысили время безотказной работы батарей и снизили затраты на их эксплуатацию. Телематические системы отслеживали ключевые параметры, такие как глубина разряда, время зарядки, температура и суточный расход ампер-часов для каждого подъемника . Менеджеры автопарка использовали эти данные для выявления неэффективных батарей, неправильного режима зарядки или устройств, постоянно работающих при экстремальных температурах. Анализ тенденций падения напряжения под нагрузкой и приема заряда позволил заблаговременно обнаружить сульфатацию, дисбаланс ячеек или неисправные соединения до того, как операторы столкнулись с отказами в середине смены. Интеграция с системами управления техническим обслуживанием автоматизировала рабочие заказы на долив воды, очистку и проверку емкости на основе фактического использования, а не фиксированного графика. Такой подход, основанный на данных, позволил согласовать замену батарей с истинным окончанием срока службы, сократить непредвиденные простои и оптимизировать запасы сменных блоков и зарядных устройств.
Краткое изложение основных рекомендаций по использованию и зарядке аккумуляторов.
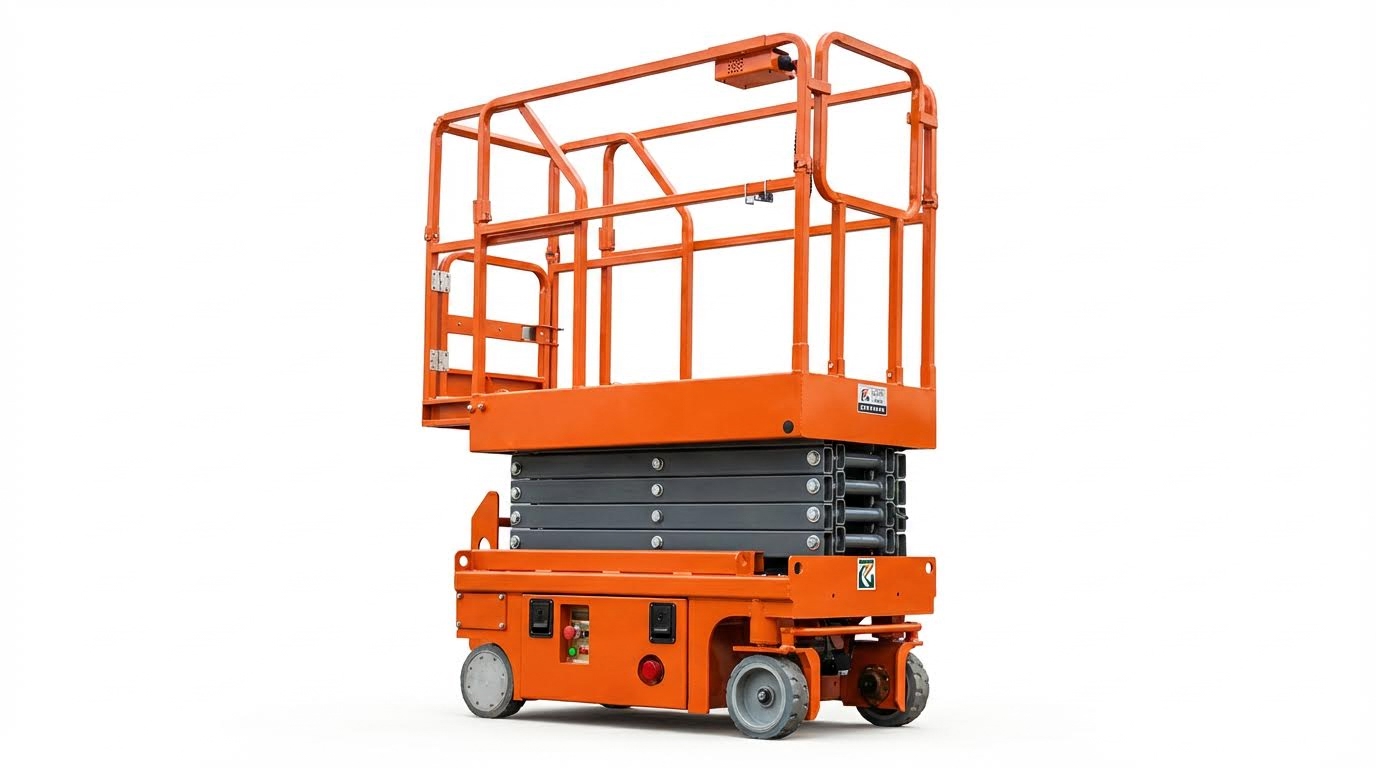
Производительность аккумуляторов ножничных подъемников зависела от химического состава, размеров и условий эксплуатации. Свинцово-кислотные и AGM-аккумуляторы требовали дисциплинированной зарядки, правильного доливки воды и регулярной очистки для обеспечения двух-трех лет службы. Литиевые и LiFePO4-аккумуляторы обеспечивали более короткое время зарядки, больший срок службы и меньшее техническое обслуживание, но требовали зарядных устройств, предназначенных для конкретного типа аккумулятора, и правильной конфигурации системы управления батареями (BMS). Для всех типов аккумуляторов операторы достигали наилучших результатов, интегрируя зарядку и техническое обслуживание в ежедневные и еженедельные процедуры, а не рассматривая батареи как компоненты, которые «установил и забыл».
Для увеличения времени работы и срока службы оказалось эффективным поддерживать глубину разряда на уровне 70–80% и заряжать до уровня 20–30%. Для свинцово-кислотных батарей полезно было проводить полные циклы зарядки, еженедельное выравнивание заряда (где это указано) и строго избегать кратковременных подзарядок, которые вызывали перегрев и дисбаланс электролита. Зарядка свинцово-кислотных батарей с жидким электролитом обычно занимала 6–8 часов, в то время как аналогичные литиевые системы заряжались с 20% до 80% примерно за 2.5 часа при правильном подборе мощности. Интеллектуальные OEM-зарядные устройства с автоматическим отключением, пороговыми значениями напряжения и защитой от перезаряда снижали риск перезаряда и повышали безопасность.
Для безопасной зарядки требовалось специально оборудованное, хорошо вентилируемое помещение, исправное электропитание и строгий запрет на использование внешних пусковых устройств или несертифицированных зарядных устройств. Выделение водорода из свинцово-кислотных элементов требовало изоляции от источников возгорания и легковоспламеняющихся материалов, а также регулярной проверки вентиляционных крышек и уровня электролита с использованием дистиллированной воды. Контроль температуры имел решающее значение; емкость батареи резко падала ниже 0 °C, а высокие температуры окружающей среды ускоряли деградацию, поэтому обогреватели или вентиляторы часто окупались за счет увеличения времени работы. Охлаждение батарей после зарядки и перед сильным разрядом дополнительно продлевало срок их службы.
В перспективе автопарки все чаще использовали литий-ионные и AGM-аккумуляторы, интегрированные телематические системы и аналитику прогнозируемого технического обслуживания. Эти инструменты позволяли удаленно отслеживать состояние заряда, температуру и события зарядки, поддерживая вмешательства на основе состояния, а не реактивную замену. Внедрение этих рекомендаций требовало координации между операторами, менеджерами автопарков и сотрудниками службы безопасности, а также обучения использованию средств индивидуальной защиты, испытательного оборудования и процедур производителя. По мере развития химических составов и зарядных устройств основной инженерный компромисс оставался неизменным: баланс между плотностью энергии, скоростью зарядки, стоимостью и безопасностью за счет дисциплинированного, основанного на данных управления батареями.