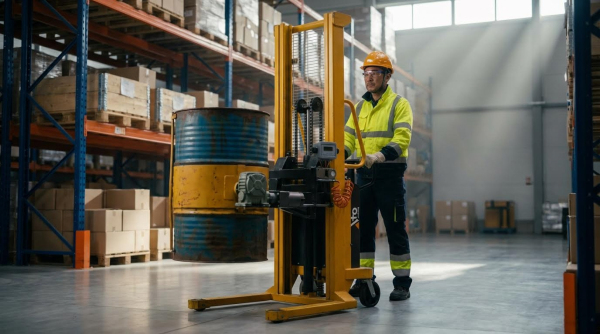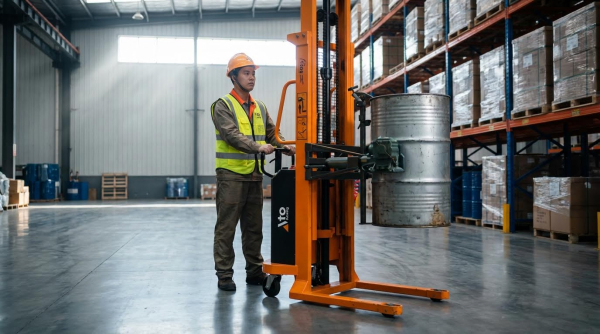
Подъемники и штабелеры для бочек обеспечивают более безопасную обработку тяжелых бочек и палетированных грузов на складах, заводах и в логистических центрах. В данной статье рассмотрены основные типы оборудования, от подъемников для бочек, устанавливаемых на вилы , и гидравлических устройств подъема-поворота-транспортировки бочек до ручных и электрических штабелеров. Затем проанализированы инженерные факторы выбора, такие как грузоподъемность, высота подъема, устойчивость, методы захвата и варианты электропитания, включая интеграцию с автоматизированными транспортными средствами (AGV), коллаборативными роботами (коботами) и цифровыми двойниками. Наконец, подробно описаны стратегии профилактического обслуживания, соблюдения требований безопасности и оптимизации жизненного цикла для обеспечения надежности, эффективности и соответствия нормативным требованиям систем обработки бочек.
Основные типы подъемников и штабелеров для бочек
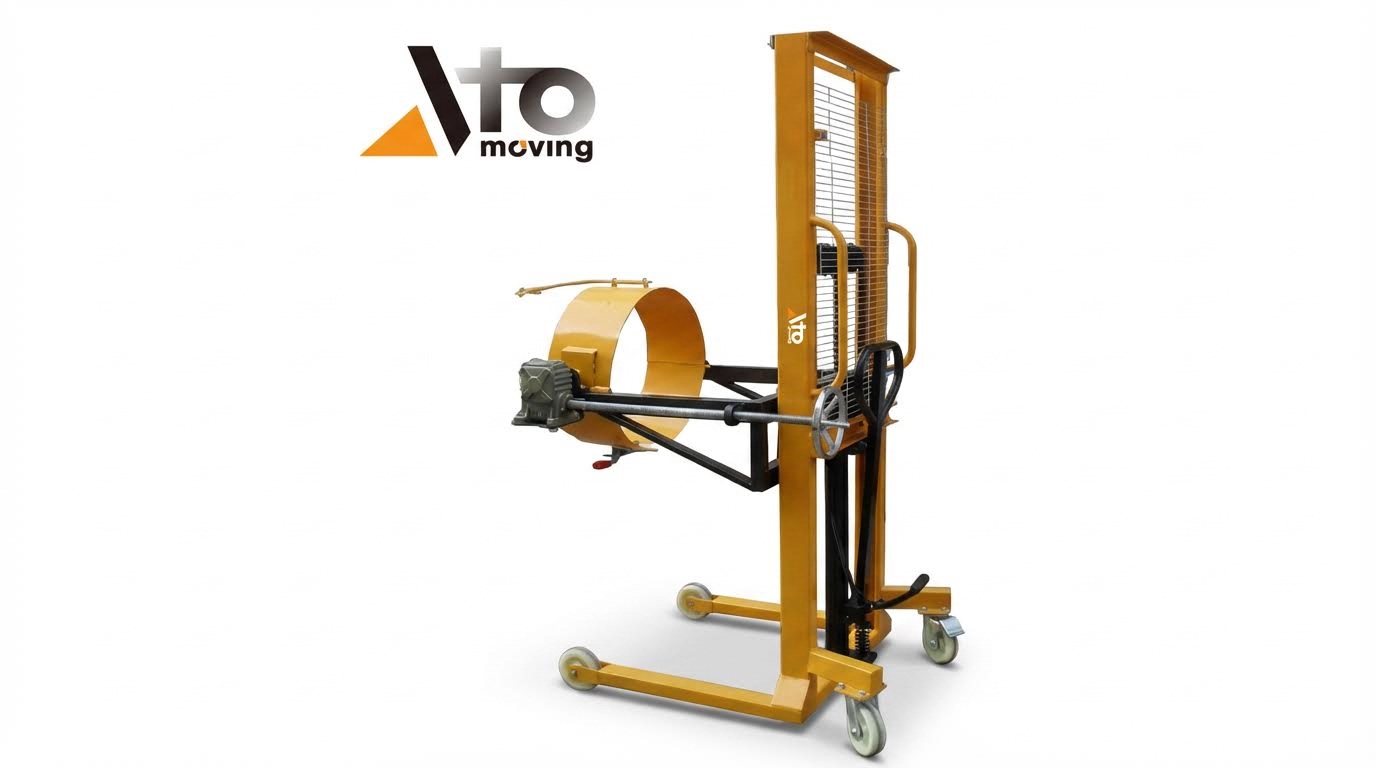
Для перемещения промышленных бочек использовалось несколько стандартизированных семейств оборудования. Каждый тип был предназначен для конкретных способов перемещения, таких как вертикальный подъем, вращение для дозирования или штабелирование на высоте. Инженеры оценивали их на основе массы бочек, материала, геометрии и требуемого цикла перемещения. Понимание этих категорий позволило создавать более безопасные компоновки и лучше контролировать затраты на протяжении всего жизненного цикла.
Вилочные подъемники для бочек на погрузчиках
Подъемники бочек, устанавливаемые на вилы, крепятся непосредственно к вилам вилочного погрузчика и превращают стандартный погрузчик в устройство для захвата бочек . Типичное устройство, такое как подъемник бочек на вилах с максимальным размером вил 125 мм на 50 мм при расстоянии между центрами 408 мм, использует механические рычаги или зажимы для захвата корпуса или обода бочки. Водитель захватывает и отпускает бочки, не покидая сиденья, что снижает риск повреждения в зонах деформации и сокращает время цикла при низкой и средней производительности. Еженедельные проверки были сосредоточены на целостности сварных швов, карманах вил, поворотных рычагах и винтах с накатной головкой, поскольку деформация или износ в этих областях напрямую влияют на надежность захвата и безопасность груза.
Гидравлические устройства для подъема, вращения и транспортировки барабанов.
Гидравлические устройства для подъема, вращения и транспортировки бочек сочетали вертикальный подъем с контролируемым вращением для переливания или слива жидкости. Типичная конструкция позволяла работать со стальными бочками объемом 55 галлонов весом до 360 кг, используя зажимную люльку и гидравлический насос, приводимый в действие вручную или ногой. Операторы поднимали бочку, транспортировали ее на колесах, а затем с помощью ручной рукоятки наклоняли ее под заданным углом для дозированного слива. Эти устройства работали на основе герметичной гидравлической системы, поэтому техническое обслуживание заключалось в проверке на наличие утечек жидкости, проверке плавности работы цилиндра и подтверждении правильной работы защиты от перегрузки или блокировочных механизмов.
Ручные и электрические штабелеры для бочек
Ручные штабелеры для бочек использовали механическую или гидравлическую ручную силу для подъема и позиционирования, что подходило для коротких рабочих циклов и более легких бочек. Как правило, они требовали больше усилий от оператора, но имели меньшие капитальные затраты и минимальные требования к инфраструктуре, что делало их привлекательными для небольших предприятий или нечастых операций с бочками. Электрические штабелеры для бочек использовали системы привода и подъема с питанием от батарей, что позволяло поднимать бочки на большую высоту, ускорять циклы и снижать эргономическую нагрузку. Режим их технического обслуживания был более сложным, включая тяговые батареи, электродвигатели, контакторы и подробные графики обслуживания с указанием часов работы, но при этом они обеспечивали более высокую производительность и более высокую точность позиционирования.
Подбор оборудования в соответствии с типами барабанов и задачами
Для подбора оборудования под тип бочки необходимо было учитывать материал бочки, ее диаметр, высоту, а также тип крышки (открыта или закрыта). Зажимные опоры и механизмы захвата обода хорошо работали со стандартными 55-галлонными стальными бочками, но требовали проверки перед использованием на пластиковых или фибровых бочках во избежание их деформации или соскальзывания. Анализ задач также имел значение: вертикальные подъемники были достаточны для простой транспортировки, тогда как подъемно-поворотные устройства лучше подходили для переливания, а штабелеры были необходимы для многоуровневого хранения. Инженеры сопоставляли грузоподъемность, высоту подъема, маневренность и состояние пола с запасами прочности и нормативными требованиями, выбирая оборудование, которое соответствовало допустимым нагрузкам без превышения номинальных пределов в любом режиме работы.
Выбор инженерных решений и аспекты проектирования.
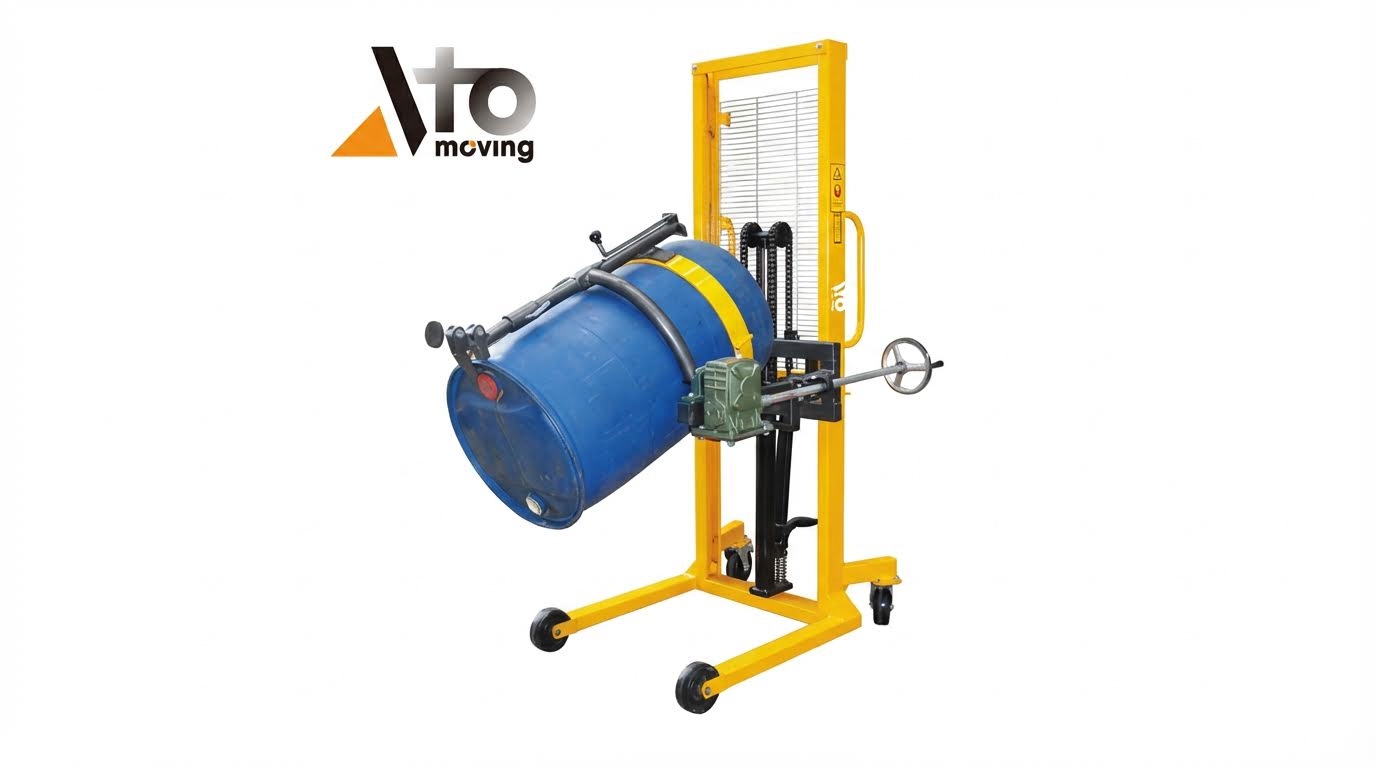
Выбор подъемных и штабелирующих устройств для бочек требует структурированного сравнения грузоподъемности, геометрии, источника питания и архитектуры управления. Конструкторы должны согласовывать характеристики оборудования с массой, материалом и путями потока бочек, соблюдая при этом нормативные требования безопасности. В следующих подразделах основное внимание уделяется основным факторам проектирования, влияющим на устойчивость, целостность бочек, энергопотребление и возможность интеграции автоматизации в будущем.
Грузоподъемность, высота подъема и пределы устойчивости.
Инженеры должны определять номинальную грузоподъемность, исходя из веса самой тяжелой бочки и ее содержимого, включая колебания плотности и возможное переполнение. Гидравлические подъемники для бочек объемом 55 галлонов (≈208 л) обычно выдерживают нагрузку до 360 кг, в то время как устройства, устанавливаемые на вилочные погрузчики, часто соответствуют остаточной грузоподъемности основного погрузчика. Конструкторы должны учитывать суммарный центр тяжести погрузчика, навесного оборудования и груза на максимальной высоте подъема. Параметры устойчивости должны соответствовать или превосходить применимые стандарты и включать коэффициенты запаса прочности от опрокидывания и потери груза. Более длинные центры нагрузки и большая высота подъема снижают остаточную грузоподъемность, поэтому при выборе необходимо учитывать таблицы снижения грузоподъемности погрузчика и плечо момента навесного оборудования. Жесткость рамы, длина колесной базы и расположение опорных роликов на самоходных установках сильно влияют на сопротивление опрокидыванию при торможении, разгоне и поворотах.
Методы захвата барабана и защита обода
Для подъема бочек использовались зажимные устройства, крюки для захвата верхнего обода или полностью закрытые устройства в зависимости от типа бочки и уровня опасности. Зажимные устройства с регулируемыми губками позволяли работать со стальными бочками с открытым или закрытым дном, обеспечивая надежный захват во время вращения и транспортировки. Устройства для захвата верхнего обода должны были иметь профильную форму и защитные вставки, чтобы избежать деформации или повреждения обода бочки. Для коррозионно-активных или пищевых продуктов конструкторы отдавали предпочтение не оставляющим следов контактным поверхностям и коррозионностойким материалам на всех поверхностях соприкосновения бочек. Давление контакта обода и корпуса должно оставаться ниже предела текучести типичных сталей или пластмасс для бочек, что подтверждается простыми расчетами напряжений в подшипниках. В местах вращения бочек для розлива, надежные запирающие механизмы и дополнительные защелки снижали риск случайного открытия.
Варианты электропитания и энергоэффективные приводы
Подъемники бочек работали с ручным, гидравлическим или электрогидравлическим приводом в зависимости от режима работы и эргономики. Ручные или ножные насосы подходили для применений с низкой производительностью, снижая нагрузку на оператора благодаря оптимальному передаточному отношению рычагов и низкофрикционным механизмам. Аккумуляторные электроприводные штабелеры и устройства для перемещения бочек использовали двигатели постоянного тока, приводящие в движение шестеренчатые насосы, с предохранительными клапанами и регуляторами потока для безопасного и контролируемого подъема. Инженеры оптимизировали конструкцию гидравлической схемы для минимизации потерь на дросселирование и ненужного обходного потока, повышая энергоэффективность и улучшая теплоотвод. Правильный подбор размеров насоса, соответствующих типичным скоростям подъема и режимам работы, снижал пиковое потребление тока и продлевал срок службы батареи. Для предприятий, стремящихся к устойчивому развитию, высокоэффективные двигатели, рекуперативное торможение в приводных системах и интеллектуальные зарядные устройства способствовали снижению общего энергопотребления.
Интеграция с автоматизированными транспортными средствами (AGV), коллаборативными роботами (Cobot) и цифровыми двойниками
Современные подъемники для бочек все чаще взаимодействуют с автоматизированными транспортными средствами (AGV) и коллаборативными роботами (коботами) для обеспечения более высоких уровней автоматизации. Точки крепления, габаритные размеры и поля датчиков должны были быть совместимы с шасси AGV и навигационными системами. Инженеры разработали стандартизированные интерфейсы связи, чтобы подъемники могли обмениваться данными о состоянии с программным обеспечением управления парком и системами управления складом. Цифровые двойники ячеек для обработки бочек позволили моделировать схемы движения, запасы устойчивости и риски столкновений до физического развертывания. Высокоточные модели учитывали характеристики массы бочек, коэффициенты трения и динамику подъема для проверки производительности и безопасности. Наличие энкодеров, тензодатчиков и датчиков приближения на подъемниках позволило осуществлять сбор данных в реальном времени, передавая их как цифровым двойникам, так и алгоритмам прогнозирующего технического обслуживания.
Профилактическое техническое обслуживание и соблюдение правил техники безопасности
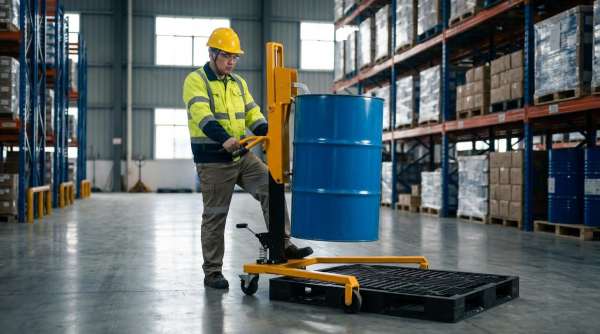
Профилактическое техническое обслуживание и структурированные программы безопасности определяли долгосрочную надежность подъемников и штабелеров для бочек . Инженерные группы напрямую связывали контрольные списки, интервалы проверок и обучение операторов со снижением количества инцидентов и уменьшением затрат на протяжении всего жизненного цикла. Современные предприятия также внедрили мониторинг на основе датчиков и регистрацию данных для обеспечения соответствия требованиям OSHA и HSE. В этом разделе подробно описаны практические процедуры и технологии, которые обеспечивали работу гидравлических подъемников и штабелеров для бочек в пределах безопасных проектных параметров.
Контрольные списки для ежедневных и еженедельных проверок
Ежедневные и еженедельные проверки были сосредоточены на компонентах, влияющих на непосредственную безопасность и управляемость. Для вилочных подъемников для бочек операторы проверяли перед использованием карманы вил, оцинкованные винты, поворотные рычаги и винты с накатанной головкой на износ, деформацию или ослабление. Для штабелеров требовалась проверка рулевого управления, тормозов, цепей, тяговых батарей и органов управления, при этом любая неисправность выводилась из эксплуатации до ее устранения. Контрольные списки также включали уровни гидравлического масла, видимые утечки, состояние шин и колес, а также правильную работу звуковых сигналов и аварийных остановок. На предприятиях эти процедуры часто согласовывались с требованиями OSHA по профилактическому техническому обслуживанию и руководствами производителя для стандартизации записей и подтверждения соответствия.
Гидравлические системы, поворотные механизмы и сварные швы.
Гидравлические подъемники барабанов зависели от герметичных, правильно герметизированных контуров для безопасного подъема и наклона. Бригады технического обслуживания осматривали цилиндры, шланги, фитинги и насосы на предмет утечек, повреждений или истирания и проверяли плавность работы функций подъема и наклона без посторонних шумов или смещения. Регулярная смазка шарниров, винтов и точек сочленения мачты ограничивала износ и снижала усилия привода. Сварные швы вокруг карманов вил, секций мачты и опор барабанов требовали тщательного визуального осмотра на наличие трещин, деформаций или коррозии, особенно в местах высоких нагрузок. Поверхностная ржавчина на рамах и сварных швах требовала удаления и перекраски для предотвращения потери сечения, а любой структурный дефект влек за собой немедленный ремонт и, при необходимости, повторную сертификацию компетентным специалистом.
Обучение операторов, информационные таблички и правила техники безопасности.
Безопасная работа с бочками основывалась на квалификации операторов, которые понимали ограничения машины, балансировку груза и действия в чрезвычайных ситуациях. Программы обучения охватывали правильное закрепление бочек, регулировку зажимов или ремней, управление подъемом и вращением, а также запрет на подъем людей или неустойчивых грузов. На предприятиях использовались напольная разметка, указательные стрелки и предупреждающие знаки для обозначения маршрутов движения, зон погрузки и зон, запрещенных для движения, что снижало риск столкновений с пешеходами и другим оборудованием. Операторы соблюдали правила ограничения скорости, высоты вил или бочек во время движения, а также правильную парковку с опущенными навесными устройствами и выключенным питанием. Средства индивидуальной защиты, профессиональная пригодность и культура «замечай и сообщай» о дефектах и потенциально опасных ситуациях дополняли систему обеспечения безопасности.
Прогнозируемое техническое обслуживание, датчики и регистрация данных.
В современных парках подъемно-подъемных и штабелирующих машин все чаще используются датчики и цифровые инструменты для перехода от реактивного к превентивному техническому обслуживанию. Счетчики моточасов, датчики нагрузки и энкодеры наклона или положения мачты передавали данные об использовании и нагрузках в системы технического обслуживания для планирования работ на основе состояния оборудования. Системы видеонаблюдения, датчики приближения и RFID-метки улучшали ситуационную осведомленность и позволяли автоматически снижать скорость или тормозить в зонах повышенного риска. Регистрация данных о перегрузках, аномалиях гидравлического давления и кодах неисправностей помогала инженерам выявлять повторяющиеся проблемы и уточнять интервалы проверок. В сочетании с цифровыми контрольными списками технического обслуживания и отслеживаемыми записями о техническом обслуживании эти технологии поддерживали проверки регулирующих органов и продлевали срок службы оборудования, сохраняя при этом запас прочности.
Резюме и выводы по оптимизации жизненного цикла
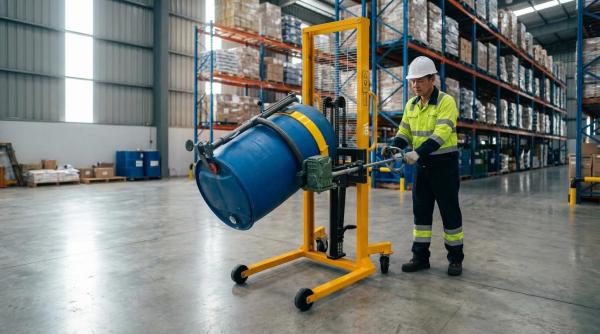
Безопасная и эффективная обработка бочек зависела от подбора оборудования в соответствии с поставленной задачей, а затем от поддержания этой производительности за счет дисциплинированного технического обслуживания. Вилочные подъемники для бочек на погрузчиках обеспечивали высокую производительность при работе со стальными бочками, если операторы соблюдали размеры вил, интервалы проверок и сроки сертификации. Гидравлические устройства для подъема /поворота/транспортировки бочек обеспечивали точное позиционирование и контролируемое дозирование для 55-галлонных бочек, но требовали систематических проверок гидравлических контуров, зажимов и конструктивных элементов. Ручные и электрические штабелеры увеличивали вертикальный вылет и плотность хранения, но при этом накладывали строгие ограничения на состояние пола, скорость и номинальную грузоподъемность относительно высоты подъема.
Во всех конструкциях стоимость жизненного цикла зависела от профилактического обслуживания и компетентности оператора, а не только от самого оборудования. Ежедневные и еженедельные проверки сварных швов, шарниров, вилок, захватных механизмов, тормозов и систем управления сокращали незапланированные простои и соответствовали требованиям OSHA и HSE к периодической повторной проверке. Структурированные интервалы обслуживания, от еженедельных до ежегодных, обеспечивали предсказуемую замену компонентов и продлевали срок службы гидравлических насосов, цилиндров, контакторов и батарей. Предприятия, внедрившие контрольные списки, четкое ведение документации и культуру «видеть и сообщать», добились более низкого уровня происшествий и более стабильной доступности оборудования.
В будущем практика сместилась в сторону большей интеграции и управления на основе данных. Датчики, индикаторы перегрузки и блокировки повысили защиту от неправильного использования, а системы видеонаблюдения, RFID и автоматическое экстренное торможение улучшили ситуационную осведомленность для штабелеров с электроприводом и погрузчиков, интегрированных с автоматизированными транспортными средствами (AGV). Цифровые двойники и подключенные платформы технического обслуживания позволили проводить анализ тенденций гидравлических утечек, токов в двигателях и усталости конструкции, поддерживая вмешательства на основе состояния оборудования. Для инженеров и менеджеров по безопасности оптимизация жизненного цикла означала выбор оборудования с соответствующим запасом мощности, проектирование компоновок с определенными маршрутами движения и дорожными знаками, а также внедрение обучения, мониторинга и прогнозной диагностики в нормальную работу, а не рассмотрение безопасности и технического обслуживания как дополнительных функций.