Электрические штабелеры произвели революцию в сфере обработки материалов внутри помещений, объединив в одном компактном устройстве подъем, штабелирование и транспортировку на короткие расстояния с помощью электропривода. Современные конструкции сочетают в себе высокомоментные электроприводные системы, эргономичное управление и передовые функции безопасности, что позволяет эффективно работать в узких проходах и при плотной компоновке складских помещений.
В данной статье рассмотрены основные функции и конструкция штабелеров, безопасные методы эксплуатации и требования соответствия в регулируемых складских условиях. Затем изучены структуры технического обслуживания, факторы надежности и новые технологии, такие как рекуперация энергии и цифровой мониторинг. Наконец, предложена практическая модель выбора и управления штабелерами , соответствующими целевым показателям производительности, безопасности и стоимости жизненного цикла в современных складских операциях.
Основные функции и конструкция электрических штабелеров
Электрические штабелеры представляли собой компактные, механизированные погрузочно-разгрузочные устройства, которые поднимали, штабелировали и транспортировали палетированные грузы в ограниченных складских помещениях. Их конструкция сочетала в себе возможность вертикального подъема с перемещением на короткие расстояния по горизонтали, что сокращало объем ручной работы и повышало производительность при хранении и комплектации заказов.
Определение и роль в погрузочно-разгрузочных работах
Электрический штабелер представлял собой промышленный погрузчик с аккумуляторным питанием, предназначенный для подъема и штабелирования грузов на стеллажах или площадках для складирования. Он заполнил пробел между ручными паллетными тележками и полноразмерными вилочными погрузчиками, особенно в узких проходах и при выполнении работ легкой и средней сложности. Склады, холодильные камеры и производственные предприятия использовали штабелеры для размещения, извлечения и подачи паллет на конвейер, где пространство для поворота и ограничения по нагрузке на пол ограничивали использование вилочных погрузчиков. Благодаря механизации вертикальной обработки, электрические штабелеры снизили нагрузку на оператора и позволили увеличить плотность хранения за счет контролируемой высоты подъема.
Основные компоненты и приводные системы
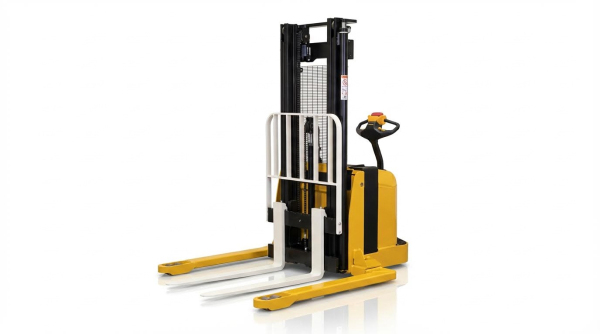
Типичные электрические штабелеры объединяли шасси с приводным блоком, мачтой, кареткой вил, гидравлической системой и аккумуляторно-электрической системой управления. Высокомоментные тяговые и подъемные двигатели постоянного тока 24 В обеспечивали движение и подъемную силу, управляемые электронными контроллерами, которые позволяли плавно регулировать скорость и точно позиционировать. Гидравлические силовые установки преобразовывали электрическую энергию в давление масла для плавного выдвижения мачты, подъема вил и контролируемого опускания. Эргономичные рулевые колонки или многофункциональные рукоятки размещали в себе элементы управления дроссельной заслонкой, подъемом/опусканием, звуковым сигналом и аварийным реверсом, а электромагнитные тормоза и аварийные выключатели питания обеспечивали надежную остановку и парковку. Компактная компоновка, низкий дорожный просвет и хорошо видимые мачты облегчали маневрирование в узких проходах, не ухудшая обзорность оператора.
Типичная грузоподъемность, высота подъема и габариты
Электрические штабелеры обычно имели номинальную грузоподъемность от 450 кг до 1800 кг, что соответствует распространенным диапазонам палетизированных грузов. Высота подъема значительно варьировалась в зависимости от конструкции мачты: от примерно 2500 мм для низкоуровневых применений до 4800 мм и более для более высоких стеллажей, при этом объем гидравлического масла зависел от хода мачты. Скорость передвижения под номинальной нагрузкой обычно составляла от 5 до 6 км/ч, что подходит для управления пешеходами в оживленных складских проходах. Общая ширина около 800–1000 мм и оптимизированный радиус поворота около 1400–2000 мм позволяли работать в проходах уже, чем те, которые требуются для вилочных погрузчиков с сиденьем. Длина вил около 1150 мм и регулируемое расстояние между вилами позволяли размещать стандартные паллеты, сохраняя при этом достаточную остаточную грузоподъемность при максимальной высоте подъема.
Сравнение с вилочными погрузчиками и ручными штабелерами
По сравнению с вилочными погрузчиками с сиденьем оператора, электрические штабелеры предлагали меньшие габариты, более низкую стоимость приобретения и меньшие требования к ширине проходов, но имели меньшую грузоподъемность и более короткий рабочий цикл. Их противовесная или поперечная конфигурация позволяла работать в узких складских зонах, где обычные вилочные погрузчики не могли развернуться без более широких проходов. По сравнению с ручными штабелерами и гидравлическими тележками, электрические агрегаты снижали усилия оператора, обеспечивали большую высоту подъема и более стабильную работу в течение смены, особенно при выполнении тяжелых или повторяющихся подъемных работ. Однако они требовали структурированного обслуживания аккумуляторов, электрической диагностики и соответствия правилам эксплуатации промышленных погрузчиков с электроприводом. На практике предприятия часто комбинировали вилочные погрузчики для междугородних перевозок и работы на складе с электрическими штабелерами для штабелирования в проходах и доставки материалов в местах использования.
Безопасная эксплуатация и соответствие нормативным требованиям
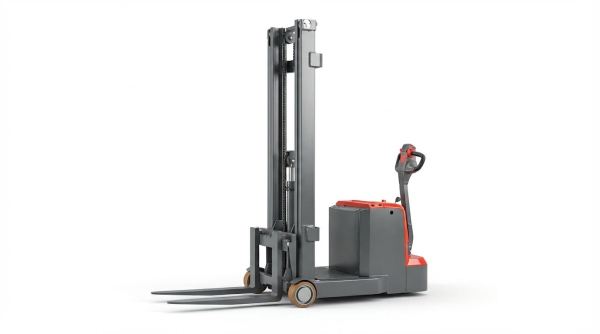
Безопасная эксплуатация электрических штабелеров основывалась на дисциплинированных процедурах, обученных операторах и строгом соблюдении правил. Склады, где были внедрены структурированные правила, сокращали количество инцидентов, продлевали срок службы оборудования и повышали производительность. Меры безопасности охватывали людей, машины и рабочую среду как единую систему.
Обучение операторов, средства индивидуальной защиты и контроль доступа.
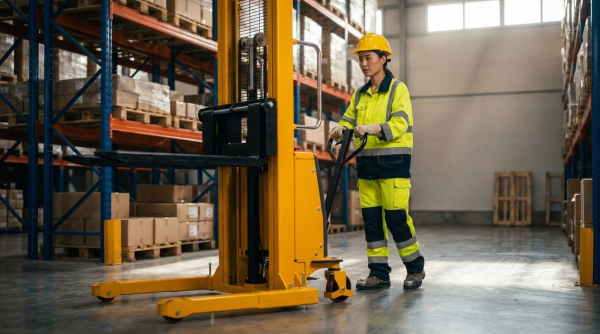
К управлению штабелерами допускался только обученный и уполномоченный персонал . Официальное обучение включало вождение, погрузочно-разгрузочные работы, распознавание опасностей и реагирование на чрезвычайные ситуации в соответствии с местными правилами охраны труда. Операторы носили защитную обувь с усиленными носками, светоотражающую одежду и другие средства индивидуальной защиты, определенные в ходе оценки рисков на объекте. На предприятиях был внедрен контроль доступа, чтобы необученные работники не могли запускать или перемещать штабелеры, часто используя ключи, пропуска или системы на основе PIN-кодов. Строго запрещалось управление в состоянии алкогольного, наркотического или наркотического опьянения, а также под воздействием препаратов, вызывающих усталость.
Предэксплуатационные проверки и лучшие практики вождения
Перед каждой сменой операторы проводили осмотр погрузчика. Они проверяли видимые структурные повреждения, состояние мачты, вил, колес, гидравлических шлангов и защитных кожухов. Они проверяли работу органов управления, звукового сигнала, тормозов, блокировок безопасности и аварийной остановки, а также убеждались в достаточном заряде батареи для запланированной смены. Во время движения операторы держали вилы или груз низко, обычно на высоте 100–200 мм над полом при движении без груза. Они избегали высоких скоростей, резких поворотов и внезапного торможения, особенно при работе с высокими грузами или в местах с интенсивным движением. Соблюдалась безопасная дистанция до пешеходов и других транспортных средств, а скорость снижалась в узких проходах, на перекрестках и в слепых зонах.
Правила погрузки, остойчивости и эксплуатации склонов.
Безопасная погрузка/разгрузка начиналась с соблюдения номинальной грузоподъемности в заданном центре тяжести. Операторы центрировали поддоны на обеих вилах, избегали подъема груза одной вилой и обеспечивали устойчивость, упаковку или фиксацию грузов. Мелкие предметы помещались в контейнеры для предотвращения падения, а для крупных грузов, ограничивающих видимость, требовался сопровождающий. Во время транспортировки мачта слегка наклонялась назад, а высота груза обычно оставалась в пределах 300–400 мм, чтобы общий центр тяжести находился внутри треугольника устойчивости. На склонах круче примерно 7° операторы двигались вверх по склону грузом вверх и спускались задним ходом, не совершая резких поворотов или торможений на склоне. Во избежание опасности защемления и ударов, никому не разрешалось приближаться к вилам ближе чем на 1 м.
Правила парковки, зарядки и вскрытия замков
Для безопасной парковки необходимо было полностью опустить вилы до пола, перевести рычаги управления в нейтральное положение и отключить питание. На склонах с уклоном более 5° операторы не парковались, пока не заблокировали колеса, не включили стояночный тормоз и не отключили электрическую цепь. Процедуры зарядки соответствовали инструкциям производителя аккумуляторов и правилам электробезопасности объекта. Операторы использовали совместимые зарядные устройства, избегали глубокого разряда и отключали питание перед отсоединением вилок. Во время технического обслуживания или при возникновении неисправности специалисты применяли процедуры блокировки, отключая основной источник питания и предотвращая его повторное подключение. Они немедленно сообщали о ненормальных шумах, вибрациях или изменениях в работе, чтобы специалисты по техническому обслуживанию могли устранить проблемы до того, как они приведут к авариям или серьезным поломкам.
Техническое обслуживание, надежность и технологические тенденции
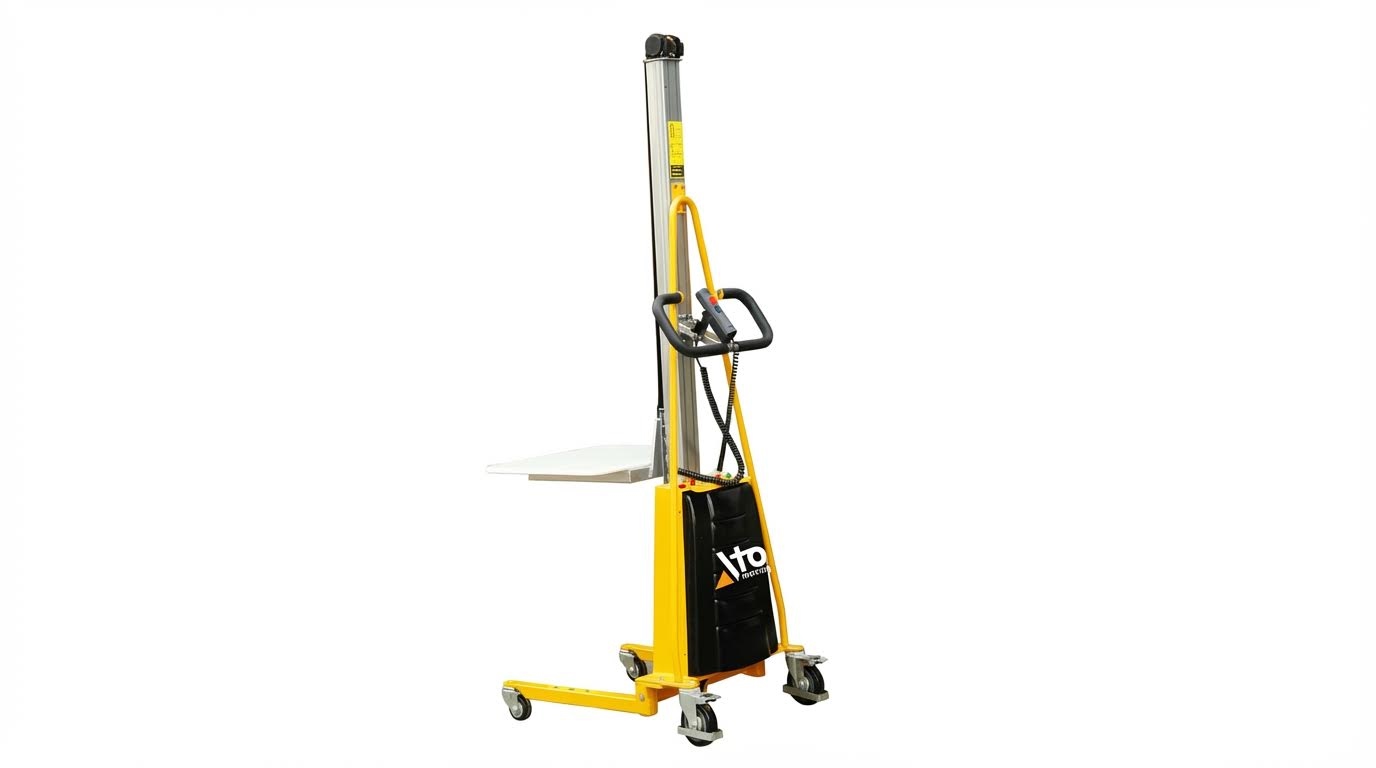
Электрические штабелеукладчики полагались на структурированное техническое обслуживание для обеспечения предсказуемой производительности, низких затрат на протяжении всего жизненного цикла и соответствия нормативным требованиям. Практика технического обслуживания включала плановые проверки, обслуживание компонентов по графику и вмешательства на основе анализа состояния, определяемого данными от электронных контроллеров. Инженерное обеспечение надежности было сосредоточено на тормозных системах, гидравлической системе, тяговых компонентах и состоянии батарей, поскольку именно эти подсистемы доминировали в статистике простоев. Современные технологические тенденции включали в себя энергоэффективные приводы, рекуперативное торможение и цифровой мониторинг для увеличения интервалов обслуживания и стабилизации эксплуатационных расходов.
Структурированные ежедневные и ежеквартальные задачи по техническому обслуживанию
Ежедневные задачи были направлены на проверку критически важных с точки зрения безопасности элементов и быстро изнашивающихся деталей. Техники проверяли уровень гидравлического масла при полностью опущенных вилах и подтверждали отсутствие трещин или деформаций на видимых шлангах, цепях мачты и вилах. Они осматривали колеса и шины на наличие порезов или плоских участков, проверяли работу звукового сигнала и аварийной остановки, а также проверяли уровень заряда батареи перед началом смены. Еженедельная работа обычно включала проверку работоспособности тормозов, проверку реакции рулевого управления и проверку зазора тормозов в заданном диапазоне 0.2–0.8 мм.
Ежемесячное техническое обслуживание расширило сферу охвата до проверки целостности конструкции и крепежных элементов. Персонал проверял сварные швы шасси, соединения мачты и крепежные элементы на предмет ослабления или признаков усталости и при необходимости подтягивал их. Они проверяли всю систему рулевого управления, подтверждали работоспособность стояночного тормоза на заданных тестовых склонах и проверяли точность любых индикаторов нагрузки или устройств блокировки безопасности. Ежеквартальные задачи повторяли ежемесячные проверки, но с добавлением более глубокого осмотра контакторов, угольных щеток и коммутаторов, часто включая легкую шлифовку изношенных контактов.
Квартальные интервалы также подходили для систематической смазки и выравнивания. Техники смазывали ролики мачты, точки поворота и цепные передачи, используя одобренные производителем смазки для минимизации трения и износа. Они проверяли выравнивание вил и направляющих мачты, поскольку несоосность увеличивала нагрузку на цепь и могла ускорить повреждение уплотнений в цилиндре подъемника. В планах технического обслуживания часто использовались контрольные списки, привязанные к часам работы, а не к календарному времени, что улучшало соответствие между частотой обслуживания и фактической эксплуатацией. Документированные записи по этим циклам использовались для обоснования гарантийных претензий и проведения внутренних проверок безопасности.
Основные сведения по уходу за гидравлическими, электрическими системами и аккумуляторами.
Обслуживание гидравлической системы включало в себя контроль уровня жидкости, чистоты и предотвращение утечек. Техники проверяли уровень масла при полностью опущенной мачте и использовали указанный объем для установленной высоты подъема, обычно в диапазоне 5–6 л для мачт высотой 2.5–3.5 м. Они осматривали цилиндры, фитинги и шланги на наличие конденсата, капель или истирания и немедленно заменяли поврежденные шланги, чтобы предотвратить разрыв. Фильтрующие элементы и вентиляционные колпачки требовали периодической очистки или замены для ограничения попадания частиц и риска кавитации.
Электрические системы требовали систематической проверки, поскольку неисправности контроллера или проводки могли парализовать работу штабелера . Обслуживающий персонал проверял главный выключатель, выключатель зажигания, предохранители и контакторы на надежность соединений, отсутствие изменения цвета или коррозии. Они проверяли, что микропереключатели на рулевых колонках и предохранительных реверсивных устройствах срабатывают стабильно, а жгуты проводов не имеют повреждений изоляции или оголенных проводников. Функциональные испытания подтвердили исправность всех сигнальных устройств, световых индикаторов и электромагнитных тормозов перед возвращением агрегата в эксплуатацию.
Уход за батареями существенно влиял на время работы и срок службы оборудования. В электрических штабелерах обычно использовались свинцово-кислотные тяговые батареи напряжением 12–24 В емкостью до 210 Ач, что требовало соблюдения режимов зарядки. Операторы избегали глубокого разряда и начинали зарядку до того, как напряжение падало ниже рекомендуемых пороговых значений, чтобы предотвратить сульфатацию. Персонал по техническому обслуживанию проверял уровень электролита, очищал клеммы и удалял коррозию, обеспечивая надежное соединение без окисления. Хранение в прохладных, сухих местах и полная зарядка перед длительными периодами простоя помогали сохранить емкость и снизить частоту замены.
Устранение распространенных неисправностей и сбоев
Структурированная диагностика неисправностей начиналась с базовой проверки питания и блокировок. Когда штабелер не запускался, специалисты проверяли положение главного выключателя, целостность предохранителя и работу выключателя зажигания, прежде чем заподозрить неисправность контроллера. Низкая или нестабильная работа подъемного механизма часто указывала на низкое напряжение батареи, недостаточное количество гидравлического масла или внутреннюю утечку в уплотнении подъемного клапана или цилиндра. Неравномерное или прерывистое движение мачты указывало на наличие воздуха в гидравлическом контуре или загрязнение жидкости.
Для выявления неисправностей привода требовалось тщательное наблюдение за симптомами. Потеря тяги или прерывистое движение часто объяснялись износом контакторов, повреждением потенциометров дроссельной заслонки или ослаблением соединений двигателя. Перегрев приводного двигателя или контроллера указывал на чрезмерную нагрузку, заедание тормозов или блокировку вентиляционных каналов. Проблемы с тормозной системой, такие как увеличение тормозного пути, могли быть вызваны неправильным зазором тормозов, износом фрикционных поверхностей или выходом из строя электромагнитных тормозных катушек.
При расследовании неисправностей техники уделяли первостепенное внимание безопасности. Перед началом работ с электрическими или гидравлическими подсистемами они изолировали штабелер, отключая основное питание и вынимая ключ. В случае подозрения на неисправность контроллера они отсоединяли провода от основной батареи, чтобы предотвратить непреднамеренное перемещение. Диагностические процедуры включали визуальный осмотр, проверку мультиметром и, при наличии, коды ошибок с дисплея контроллера. Документирование первопричин и корректирующих действий помогло усовершенствовать графики профилактического обслуживания и снизить количество повторных отказов.
Энергоэффективность, регенерация и цифровая модернизация
Энергоэффективность электрических штабелеукладчиков зависела от технологии двигателей, алгоритмов управления и поведения оператора. Высокомоментные тяговые двигатели постоянного или переменного тока в сочетании с электронными контроллерами обеспечивали бесступенчатую регулировку скорости, что снижало ненужное ускорение и торможение. Рекуперативное торможение улавливало кинетическую энергию во время замедления или движения под уклон и возвращало ее в батарею, снижая общее энергопотребление и уменьшая износ механических тормозов. Правильно настроенная рекуперация также улучшала управляемость на склонах, обеспечивая предсказуемое замедление без перегрева фрикционных компонентов.
Цифровые обновления все чаще способствовали техническому обслуживанию и оптимизации парка техники. Современные контроллеры хранили данные о наработке часов, истории ошибок и журналах событий, которые ремонтные бригады использовали для выявления возникающих проблем до того, как произойдет сбой. Некоторые системы позволяли настраивать параметры, такие как ускорение и ограничения максимальной скорости, чтобы привести производительность в соответствие с правилами безопасности на объекте. Функции подключения обеспечивали удаленную диагностику, обновление микропрограммного обеспечения и интеграцию с платформами управления складом или парком техники.
Эти технологии повлияли на надежность и планирование жизненного цикла. Данные об энергопотреблении и истории аварийных сигналов помогли оптимизировать емкость батарей и зарядную инфраструктуру. Модели прогнозирующего технического обслуживания, основанные на токе двигателя, температуре и рабочих циклах, позволили планировщикам запланировать замену компонентов до возникновения незапланированных простоев. По мере развития цифровизации электрические штабелеры стали не только подъемными устройствами, но и источниками данных, которые легли в основу более широких стратегий оптимизации складских операций и управления энергопотреблением.
Краткое описание: Выбор и управление электрическими штабелерами
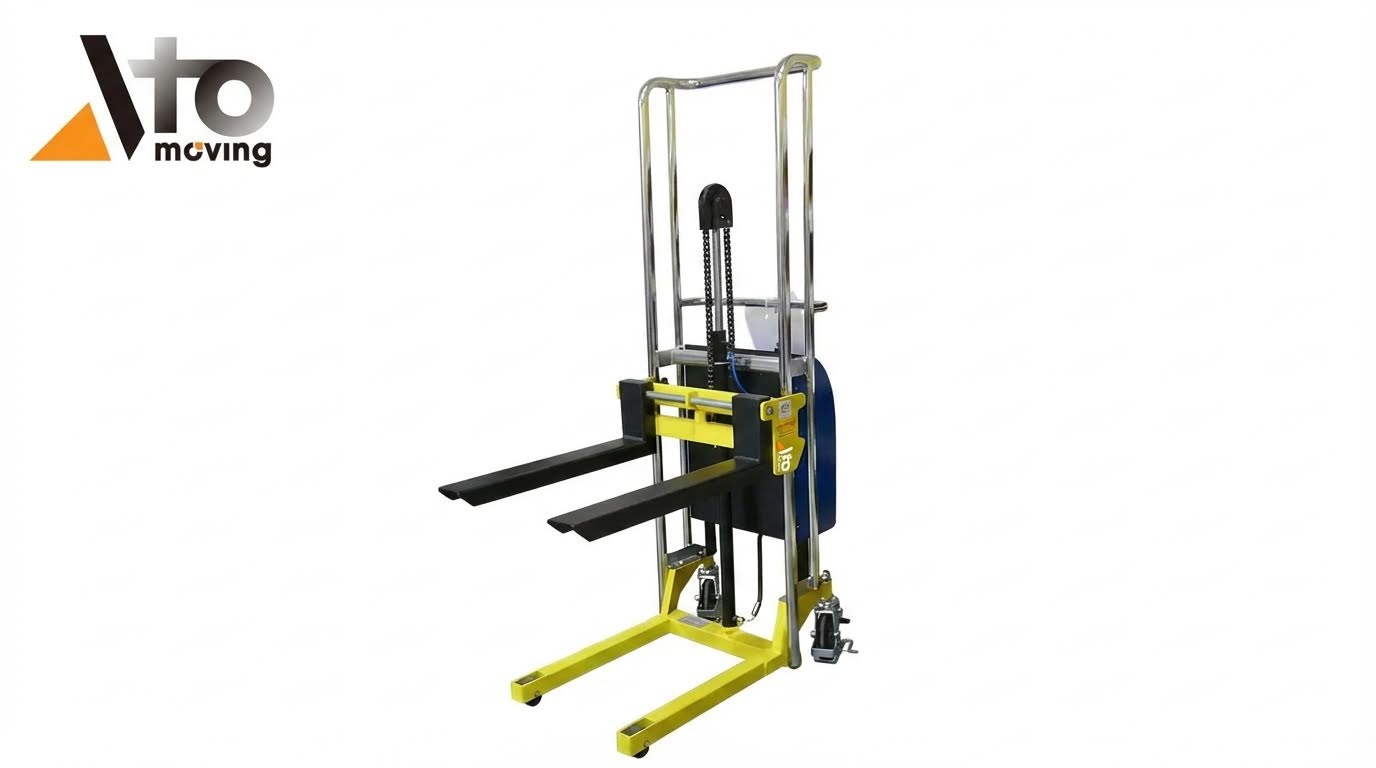
Электрические штабелеры сыграли центральную роль в современных складских и распределительных операциях, объединив подъем, штабелирование и транспортировку на короткие расстояния на одной компактной платформе. Их типичная грузоподъемность, высота подъема и узкая геометрия проходов позволили операторам заменить или дополнить вилочные погрузчики при работе внутри помещений, особенно там, где существовали ограничения по пространству, выбросам или уровню шума. По сравнению с ручными штабелерами , электрические агрегаты снижали утомляемость оператора и увеличивали производительность цикла, но требовали тщательной подготовки, структурированного технического обслуживания и надежной системы безопасности для достижения максимальной эффективности.
С точки зрения выбора, лицам, принимающим решения, необходимо было сопоставить номинальную грузоподъемность, максимальную высоту подъема, ширину прохода и аккумуляторную систему с конкретной планировкой склада, форматом поддонов и режимом работы. Соблюдение требований к обучению операторов, использованию средств индивидуальной защиты и правилам контроля доступа оставалось обязательным для поддержания низкого уровня происшествий. Правила эксплуатации, касающиеся высоты вил, ограничений скорости, поведения на склонах и зон отчуждения вокруг вил, минимизировали риски опрокидывания и защемления, а четкие процедуры парковки, зарядки и блокировки сохраняли целостность оборудования и срок службы батарей.
Надежность зависела от многоуровневых планов технического обслуживания, включающих ежедневные визуальные проверки, плановые гидравлические и электрические осмотры, а также периодический капитальный ремонт тормозов, приводных компонентов и аккумуляторов. Технологические тенденции, такие как рекуперативное торможение, более эффективные двигатели и более совершенные электронные контроллеры, повысили энергоэффективность и снизили износ, а цифровые инструменты диагностики и планирования технического обслуживания поддерживали обслуживание на основе состояния оборудования. В перспективе интеграция с системами управления складом и телематикой позволила более эффективно оптимизировать парк техники, но также потребовала четкого управления данными и соблюдения правил кибербезопасности. Сбалансированная стратегия сочетала тщательный первоначальный отбор, строгую культуру безопасности и профилактическое техническое обслуживание, чтобы электрические штабелеры оставались производительными, соответствовали требованиям и были экономически эффективными на протяжении всего срока службы.