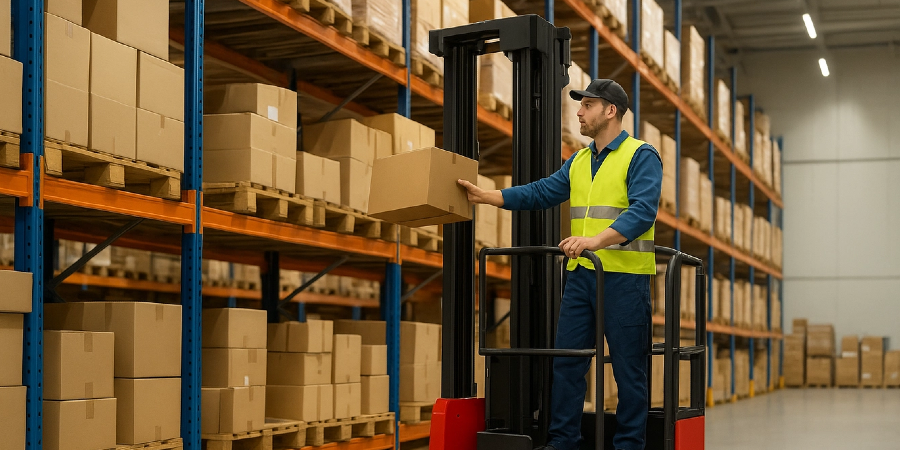
กลยุทธ์คลังสินค้าแบบ Wave Picking คือการจัดโครงสร้างการปล่อยคำสั่งซื้อเป็น "คลื่น" ที่ออกแบบมาอย่างดี เพื่อให้การหยิบ การบรรจุ และการจัดส่งสอดคล้องกับข้อจำกัดในการดำเนินงานจริง บทความนี้ได้ตรวจสอบวิธีการกำหนดคลื่นและกฎการจัดกลุ่ม เปรียบเทียบการหยิบแบบ Wave Picking กับวิธีการจัดกลุ่ม โซน และคลัสเตอร์ และตัดสินใจว่าเมื่อใดที่การหยิบแบบ Wave Picking เหมาะสมกับลักษณะการดำเนินงานที่กำหนด จากนั้นได้สำรวจวิธีการออกแบบพารามิเตอร์ของ Wave Picking โดยคำนึงถึงความจุของท่าเทียบสินค้า ปริมาณงานที่สถานีบรรจุสินค้า โหมดการจัดเก็บ และการไหลเวียนแบบผสมผสาน รวมถึงการจัดการด้วยมือ สายพานลำเลียง ระบบ ASRS และ ระบบ หยิบสินค้าในคลังสินค้าสุดท้าย บทความนี้ได้อธิบายรายละเอียดเกี่ยวกับเทคโนโลยี กรอบงาน KPI และแนวทางการปรับปรุงอย่างต่อเนื่องที่จำเป็น และสรุปด้วยแผนงานการนำไปใช้จริงสำหรับการเปลี่ยนจากการหยิบสินค้าแบบไม่เป็นระบบไปสู่การจัดการคำสั่งซื้อแบบ Wave Picking ที่มีประสิทธิภาพ
หลักการพื้นฐานของการออกแบบการเลือกคลื่น
การออกแบบระบบการหยิบสินค้าแบบเป็นคลื่น (Wave picking) สร้างวิธีการที่มีโครงสร้างและกำหนดช่วงเวลาในการปล่อยงานเข้าสู่คลังสินค้า โดยจัดกลุ่มคำสั่งซื้อเป็นหน่วยที่สามารถดำเนินการได้ ซึ่งคำนึงถึงข้อจำกัดที่แท้จริง เช่น แรงงาน อุปกรณ์ และเวลาตัดรอบของผู้ขนส่ง การออกแบบที่แข็งแกร่งเชื่อมโยงข้อมูลคำสั่งซื้อต้นทางกับความสามารถในการบรรจุและจัดส่งปลายทาง วิศวกรมองว่าคลื่นเป็นหน่วยการไหลที่ควบคุมได้ แทนที่จะเป็นรายการหยิบสินค้าแบบเฉพาะกิจ
การกำหนดคลื่น ชุด และกฎการจัดกลุ่มคำสั่งซื้อ
คลื่น (Wave) คือลำดับการปล่อยคำสั่งซื้อชุดหนึ่งเข้าสู่ระบบการหยิบสินค้า ภายในคลื่นนั้น กลุ่มสินค้าจะถูกจัดกลุ่มรายการสั่งซื้อไว้ด้วยกัน เพื่อให้พนักงานหยิบสินค้าสามารถรวบรวมสินค้าสำหรับหลายคำสั่งซื้อได้ในการเดินทางครั้งเดียว กฎการจัดกลุ่มใช้เกณฑ์ต่างๆ เช่น ความสัมพันธ์ของ SKU พื้นที่จัดเก็บร่วมกัน กำหนดส่ง และอุณหภูมิหรือระดับความเสี่ยง วิศวกรได้กำหนดค่ากฎของระบบจัดการคลังสินค้าเพื่อให้คำสั่งซื้อที่มีบรรจุภัณฑ์ไม่เข้ากันหรือข้อกำหนดด้านการปฏิบัติตามกฎระเบียบไม่เข้าสู่กลุ่มเดียวกัน การออกแบบที่มีประสิทธิภาพยังจำกัดขนาดของกลุ่มสินค้าตามความจุของสถานีบรรจุภัณฑ์และปริมาณงานของเครื่องคัดแยกเพื่อป้องกันความแออัดในขั้นตอนถัดไป ซึ่งจะสร้างความสัมพันธ์ที่คาดการณ์ได้ระหว่างงานที่ปล่อยออกมา การเดินทางของพนักงานหยิบสินค้า และความพยายามในการรวมสินค้า
การเลือกคลื่นเทียบกับวิธีการแบบกลุ่ม แบบโซน และแบบคลัสเตอร์
การหยิบสินค้าแบบเป็นรอบ (Wave picking) แตกต่างจากการหยิบสินค้าแบบเป็นชุด (Batch picking) ทั่วไป เพราะเป็นการเพิ่มมิติเวลาและกำหนดเวลาตัดรอบที่ชัดเจน การหยิบสินค้าแบบเป็นชุดเพียงอย่างเดียวจะจัดกลุ่มคำสั่งซื้อ แต่ไม่ได้ประสานงานกับตารางเวลาของผู้ขนส่งหรือความจุของท่าเทียบเรือ การหยิบสินค้าแบบแบ่งโซน (Zone picking) จะมอบหมายให้พนักงานทำงานในพื้นที่คงที่ ซึ่งวิศวกรมักจะนำมาใช้ร่วมกับการหยิบสินค้าแบบเป็นรอบ เพื่อให้แต่ละโซนดำเนินการในส่วนของรอบนั้นๆ ไปพร้อมๆ กัน การหยิบสินค้าแบบคลัสเตอร์ (Cluster picking) ใช้รถเข็นหรือลังที่มีหลายช่อง ทำให้พนักงานสามารถจัดเตรียมคำสั่งซื้อหลายรายการพร้อมกันได้ในระหว่างรอบ เมื่อเปรียบเทียบกับการหยิบสินค้าแบบต่อเนื่องทีละรายการ กลยุทธ์แบบเป็นรอบช่วยเพิ่มประสิทธิภาพในการเดินทาง แต่ลดความยืดหยุ่นสำหรับคำสั่งซื้อเร่งด่วนที่มาถึงล่าช้า วิศวกรมักใช้รูปแบบผสมผสาน โดยใช้การหยิบสินค้าแบบเป็นรอบสำหรับปริมาณปกติ และใช้การหยิบสินค้าแบบแยกส่วนหรือแบบจัดลำดับความสำคัญสำหรับคำสั่งซื้อเร่งด่วน
เมื่อการเก็บเกี่ยวแบบคลื่น (Wave Picking) เหมาะกับลักษณะการดำเนินงานของคุณ
การหยิบสินค้าเป็นรอบๆ (Wave picking) เหมาะสำหรับโรงงานที่มีปริมาณการสั่งซื้อปานกลางถึงสูง และมีรูปแบบความต้องการค่อนข้างคงที่ การดำเนินงานที่มีกำหนดเวลาตัดรอบการขนส่งที่ชัดเจน รูปแบบการสั่งซื้อที่ซ้ำซาก และพื้นที่ขนถ่ายสินค้าที่จำกัด จะได้รับประโยชน์จากการจัดตารางการหยิบสินค้าเป็นรอบๆ สภาพแวดล้อมที่เน้นการสั่งซื้อขนาดเล็กแบบสายการผลิตเดียว สามารถใช้การหยิบสินค้าเป็นรอบๆ เพื่อปล่อยสินค้ากลุ่มใหญ่ในช่วงต้นวัน และช่วยให้พนักงานบรรจุสินค้าทำงานได้อย่างต่อเนื่อง การจัดส่งสินค้าในวันเดียวกันที่มีความผันผวนสูงและมีการเปลี่ยนแปลงคำสั่งซื้อบ่อยครั้ง จะเหมาะกับวิธีการแบบไดนามิกหรือแบบไม่มีรอบ หรือการใช้รอบสั้นๆ มากๆ ก่อนที่จะนำการหยิบสินค้าเป็นรอบๆ มาใช้ วิศวกรได้วิเคราะห์การกระจายขนาดของคำสั่งซื้อ ความหลากหลายของ SKU และข้อกำหนดด้านเวลาในการทำงานที่ความละเอียดระดับชั่วโมง หากการวิเคราะห์แสดงให้เห็นว่าการปล่อยสินค้าอย่างควบคุมได้ช่วยปรับปรุงการใช้ประโยชน์จากพื้นที่ขนถ่ายสินค้าและลดการเดินทางของพนักงานหยิบสินค้าโดยไม่ทำให้ระดับการบริการลดลง การหยิบสินค้าเป็นรอบๆ ก็เป็นตัวเลือกที่เหมาะสมอย่างยิ่ง
ผลกระทบต่อรูปแบบการจัดวาง โหมดการจัดเก็บ และการไหลเวียนของข้อมูล
การออกแบบระบบหยิบสินค้าแบบเป็นรอบๆ ส่งผลโดยตรงต่อการจัดวางชั้นวางสินค้า พื้นที่จัดเตรียมสินค้า และการเลือกอุปกรณ์ การหยิบสินค้าแบบเป็นรอบๆ ที่มีความหนาแน่นสูง จำเป็นต้องจัดวางสินค้าที่มีการหมุนเวียนเร็วไว้ใกล้กัน ใกล้กับทางเดินหลักและจุดนำเข้าเพื่อการคัดแยก วิศวกรได้ออกแบบขนาดพื้นที่รวมสินค้าและพื้นที่จัดเตรียมสินค้าให้สามารถรองรับสินค้าได้เต็มรอบโดยไม่กีดขวางทางเดินหรือท่าเทียบสินค้า รูปแบบการจัดเก็บ เช่น การไหลของกล่อง การไหลของพาเลท หรือช่องทางชัตเติลและ ASRS ถูกจัดวางเพื่อรองรับเส้นทางการหยิบสินค้าหลักและลดการจราจรตัดข้าม สายพานลำเลียง เครื่องคัดแยก และเส้นทางรถเข็นแบบใช้แรงงานคน ต้องรองรับปริมาณสินค้าที่ออกมาในแต่ละรอบการหยิบสินค้า แทนที่จะเป็นปริมาณเฉลี่ยต่อชั่วโมง สิ่งนี้บังคับให้ต้องมีการปรับสมดุลอย่างระมัดระวังระหว่างความสามารถในการหยิบ คัดแยก บรรจุ และจัดส่ง เพื่อให้แต่ละรอบการหยิบสินค้าไหลลื่นตั้งแต่การปล่อยสินค้าจนถึงการโหลดโดยไม่เกิดปัญหาคอขวดเรื้อรัง
การกำหนดพารามิเตอร์คลื่นทางวิศวกรรมให้สอดคล้องกับข้อจำกัดที่แท้จริง

การกำหนดพารามิเตอร์ของคลื่นทางวิศวกรรมจำเป็นต้องมีการเชื่อมโยงอย่างแน่นหนา ระหว่างการตัดสินใจปล่อยคำสั่งซื้อกับข้อจำกัดของระบบทางกายภาพ การดำเนินงานที่มองคลื่นเป็นเพียงสิ่งประดิษฐ์ในการวางแผนมักจะสร้างจุดสูงสุด เวลาว่าง และการพลาดกำหนดเวลา การออกแบบที่มีประสิทธิภาพจึงประสานขนาด เวลา และเนื้อหาของคลื่นเข้ากับความสามารถในการบรรจุ คัดแยก ท่าเทียบเรือ และระบบอัตโนมัติ ส่วนนี้จะอธิบายวิธีการแปลงข้อจำกัดที่แท้จริงให้เป็นกฎเชิงปริมาณสำหรับการสร้างและปล่อยคลื่น
การปรับขนาดคลื่นให้เหมาะสมกับกำลังการผลิตปลายทาง
การปรับขนาดคลื่นการผลิตให้เหมาะสมเริ่มต้นด้วยแบบจำลองกำลังการผลิตที่ชัดเจนสำหรับแต่ละขั้นตอนปลายทาง วิศวกรคำนวณปริมาณงานที่ยั่งยืนสำหรับสถานีบรรจุภัณฑ์ เครื่องคัดแยก และพื้นที่จัดเตรียมสินค้า โดยวัดเป็นจำนวนสายการผลิตต่อชั่วโมงและจำนวนคำสั่งซื้อต่อชั่วโมง จากนั้นจึงกำหนดขนาดคลื่นการผลิตให้ตรงกับกำลังการผลิตที่มีประสิทธิภาพน้อยที่สุดในห่วงโซ่นี้ โดยคำนึงถึงปัจจัยด้านความปลอดภัยสำหรับความผันแปรและการแก้ไขงาน โรงงานที่ละเลยเรื่องนี้มักจะปล่อยคลื่นการผลิตที่มีขนาดใหญ่เกินไป ซึ่งทำให้การบรรจุและการคัดแยกสินค้าเกินกำลัง เพิ่มระยะเวลาของรอบการสั่งซื้อ และเพิ่มอัตราข้อผิดพลาด
การออกแบบเชิงปฏิบัติใช้การจัดกลุ่มสินค้าตาม SKU ตามรอบการผลิต หรือตามสถานีบรรจุ ตัวอย่างเช่น กฎอาจจำกัดจำนวนคำสั่งซื้อหลายรายการที่มีการบรรจุช้าในรอบการผลิตเดียว การประสานจังหวะการปล่อยสินค้าตามรอบการผลิตกับเวลาของสถานีบรรจุช่วยให้งานระหว่างดำเนินการมีเสถียรภาพแทนที่จะผันผวน การทดลองแบบควบคุมที่ปรับขนาดและส่วนผสมของรอบการผลิต ในขณะที่ตรวจสอบการใช้ประโยชน์ของบรรจุภัณฑ์และปริมาณงานค้าง ช่วยให้ทีมสามารถกำหนดพารามิเตอร์การจัดกลุ่มที่เหมาะสมที่สุดได้
การปรับคลื่นให้ตรงกับเวลาตัดการเชื่อมต่อของผู้ให้บริการและความจุของท่าเทียบเรือ
การกำหนดเวลาการขนส่งต้องคำนึงถึงช่วงเวลาที่ผู้ขนส่งมารับสินค้า ความพร้อมของรถพ่วง และความจุของประตูท่าเทียบเรือ วิศวกรได้กำหนดเวลาตัดรอบการขนส่ง เวลาโหลดเฉลี่ย และการจัดสรรท่าเทียบเรือของแต่ละผู้ขนส่ง จากนั้นจึงคำนวณย้อนกลับหาเวลาเริ่มต้นที่เป็นไปได้ล่าสุดสำหรับการขนส่งแต่ละรอบ ตารางเวลานี้ทำให้มั่นใจได้ว่าการหยิบ การคัดแยก การบรรจุ และการจัดเตรียมสินค้าจะเสร็จสมบูรณ์ก่อนที่การโหลดจะต้องเริ่มต้น การจัดลำดับการขนส่งที่ไม่สอดคล้องกันในอดีตทำให้เกิดปัญหาคอขวดที่ท่าเทียบเรือและทำให้สินค้าตกหล่น
สิ่งอำนวยความสะดวกต่างๆ ลดปัญหาเหล่านี้ลงได้โดยการกระจายการขนส่งสินค้าเป็นช่วงๆ ตลอดทั้งวัน แทนที่จะปล่อยสินค้าจำนวนมากในช่วงท้ายกะ พวกเขาออกแบบรอบการขนส่งเพื่อให้แต่ละท่าเทียบเรือรองรับปริมาณสินค้าขาออกที่คาดการณ์ได้และสม่ำเสมอ กฎการวางแผนรอบการขนส่งจัดกลุ่มคำสั่งซื้อตามผู้ให้บริการ ระดับการบริการ และภูมิภาคปลายทาง เพื่อลดการสัมผัสและการจัดการซ้ำของรถพ่วง การตรวจสอบอัตราการจัดส่งตรงเวลาตามรอบการขนส่งช่วยตรวจสอบว่าตรรกะด้านเวลาและสมมติฐานเกี่ยวกับความจุของท่าเทียบเรือนั้นสอดคล้องกับรูปแบบความต้องการจริงหรือไม่
การเพิ่มประสิทธิภาพการเจาะร่องและเส้นทางการเลือกสำหรับคลื่นความหนาแน่นสูง
การจัดเรียงสินค้าแบบความหนาแน่นสูงนั้นอาศัยการจัดวางตำแหน่งอย่างชาญฉลาดและเส้นทางการหยิบสินค้าที่เหมาะสมที่สุด วิศวกรใช้ข้อมูลความถี่ในการหยิบและข้อมูลความสัมพันธ์ของ SKU เพื่อวางสินค้าที่มักถูกจัดกลุ่มไว้ด้วยกันในบริเวณใกล้เคียงกัน ซึ่งช่วยลดระยะทางในการเดินทางและเพิ่มโอกาสที่ผู้หยิบสินค้าจะสามารถรวบรวมสินค้าหลายรายการในคราวเดียวได้ กฎการจัดเรียงสินค้าที่เน้นการทับซ้อนกันของ SKU ยิ่งเพิ่มประโยชน์นี้ให้มากขึ้นไปอีก
ระบบบริหารจัดการคลังสินค้าสนับสนุนการเพิ่มประสิทธิภาพเส้นทางการหยิบสินค้าโดยการจัดลำดับตำแหน่งเพื่อลดการย้อนกลับและการจราจรตัดข้าม ในเส้นทางที่มีสินค้าหนาแน่น การกำหนดทิศทางของทางเดินที่ชัดเจนและขอบเขตของโซนช่วยป้องกันความแออัดและความเสี่ยงด้านความปลอดภัย การจัดวางสินค้าใหม่เป็นระยะตามข้อมูลความต้องการที่อัปเดตช่วยให้เค้าโครงสอดคล้องกับรูปแบบคลื่นที่เปลี่ยนแปลงไป การเปรียบเทียบจำนวนแถวต่อชั่วโมงและระยะทางในการเดินทางก่อนและหลังการจัดวางสินค้าใหม่ช่วยให้สามารถวัดผลประโยชน์ที่ได้รับจากการเปลี่ยนแปลงทางวิศวกรรมเหล่านี้ได้
การปรับสมดุลการไหลเวียนของสินค้าด้วยมือ สายพานลำเลียง ระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) และการเคลื่อนที่อัตโนมัติ
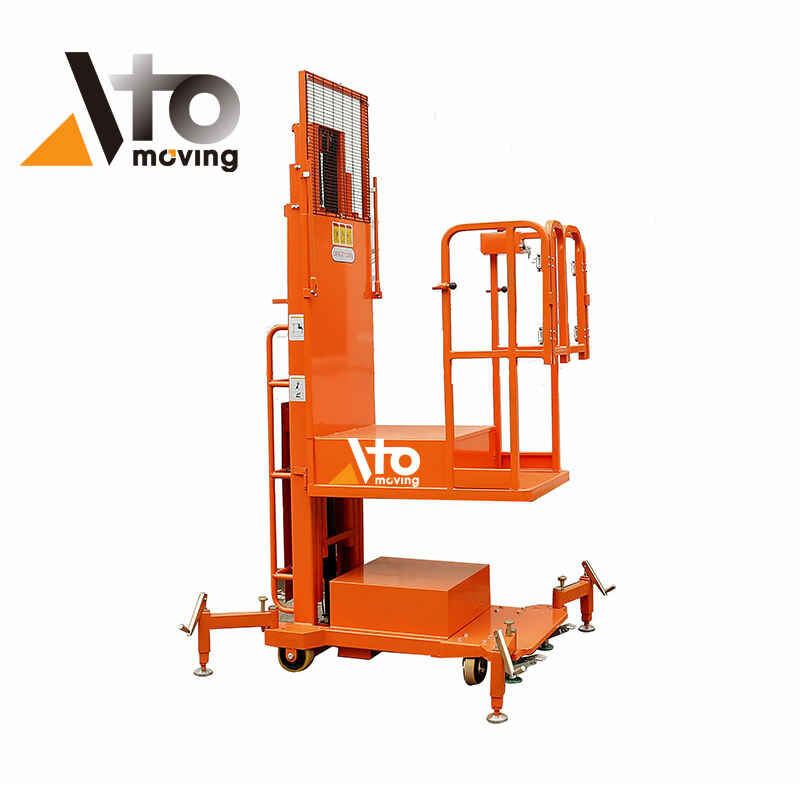
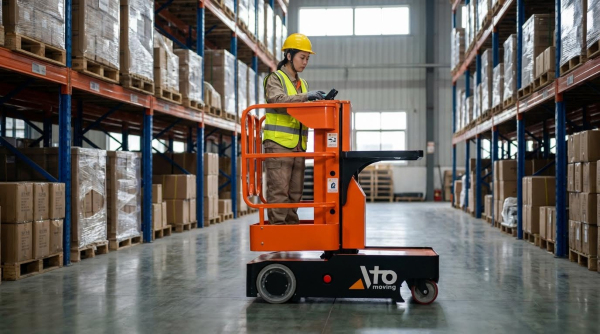
พารามิเตอร์ของคลื่นยังจำเป็นต้องสะท้อนถึงการผสมผสานของการไหลเวียนของสินค้าแบบใช้แรงงานคน ระบบสายพานลำเลียง ระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) และ เครื่อง หยิบสินค้าแบบกึ่งไฟฟ้าแต่ละระบบย่อยมีเวลาตอบสนอง ความจุของบัฟเฟอร์ และโหมดความล้มเหลวที่แตกต่างกัน วิศวกรได้จำลองสิ่งเหล่านี้เป็นทรัพยากรแบบขนานหรือแบบลำดับ และกำหนดกฎของคลื่นเพื่อให้ไม่มีเทคโนโลยีใดเทคโนโลยีหนึ่งกลายเป็นคอขวดอย่างถาวร ตัวอย่างเช่น โซน ASRS และ โซน เครื่องหยิบสินค้าในคลังสินค้าอาจป้อนสินค้าที่มีความถี่สูง ในขณะที่โซนแบบใช้แรงงานคนจัดการสินค้าที่มีรูปร่างไม่สม่ำเสมอหรือมีขนาดใหญ่
การประสานงานการปล่อยสินค้าเป็นรอบๆ กับระบบจัดเก็บและเรียกคืนสินค้า อัตโนมัติ (ASRS) และ รอบการทำงานของเครื่องหยิบสินค้า ช่วยรักษาระดับความยาวของแถวรอรับสินค้าให้คงที่ ณ จุดรับสินค้าและจุดส่งสินค้า ข้อจำกัดในการสะสมสินค้าบนสายพานลำเลียงและปริมาณงานของเครื่องคัดแยกสินค้า กำหนดจำนวนรอบสินค้าสูงสุดที่สามารถทำได้พร้อมกันสำหรับสินค้าบางประเภท การฝึกอบรมพนักงานให้มีความสามารถหลากหลาย ช่วยให้สามารถจัดสรรงานใหม่ระหว่างการหยิบสินค้า การบรรจุ และการจัดเตรียมสินค้าด้วยมือได้ชั่วคราว เมื่อระบบอัตโนมัติใกล้ถึงจุดอิ่มตัว การตรวจสอบการใช้งานอย่างต่อเนื่องในแต่ละระบบย่อย ควบคู่กับการปรับขนาดและเนื้อหาของรอบสินค้าเล็กน้อย ช่วยรักษาสมดุลและความยืดหยุ่นของกระบวนการทำงานโดยรวม
เทคโนโลยี การควบคุม และการปรับปรุงอย่างต่อเนื่อง
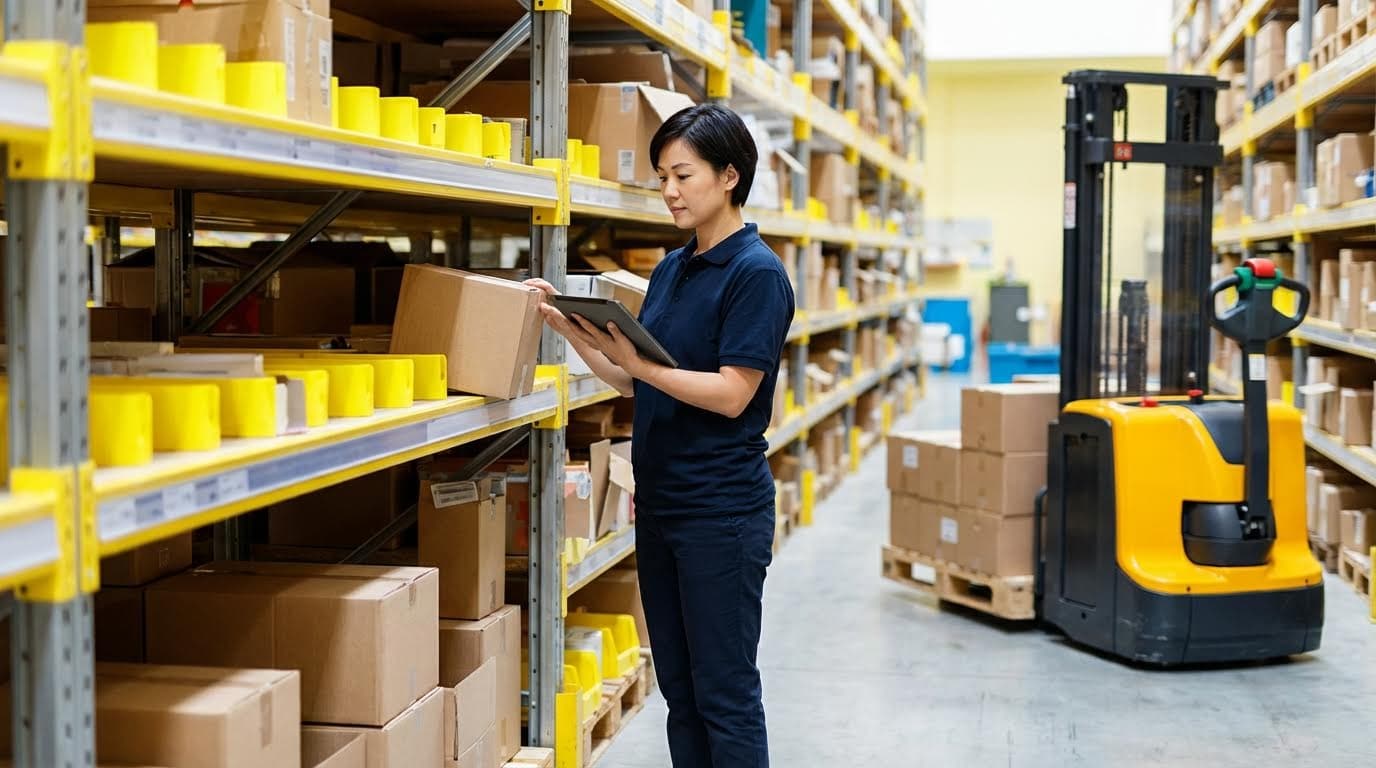
เทคโนโลยีมีบทบาทสำคัญในการกำหนดเสถียรภาพและประสิทธิภาพของกระบวนการคัดเลือกสินค้าเป็นชุด สถาปัตยกรรมควบคุมสมัยใหม่ได้เชื่อมโยงตรรกะของระบบจัดการคลังสินค้า (WMS) ระบบอัตโนมัติ และการวิเคราะห์ข้อมูลเข้าไว้ในกระบวนการเดียว ตั้งแต่การออกคำสั่งซื้อไปจนถึงการจัดทำเอกสารการขนส่ง ทีมวิศวกรรมจำเป็นต้องมองการออกแบบการคัดเลือกสินค้าเป็นชุดเป็นปัญหาการควบคุมแบบวงปิด ไม่ใช่เพียงแค่การตั้งค่าครั้งเดียว ส่วนนี้จะเน้นไปที่วิธีการกำหนดกฎเกณฑ์ การประสานงานระบบย่อย และการสร้างระบบการปรับปรุงอย่างต่อเนื่อง
การกำหนดค่ากฎ WMS, ตรรกะการจัดกลุ่ม และข้อยกเว้น
ระบบ WMS กำหนดวิธีการจัดกลุ่มคำสั่งซื้อ ดังนั้นชุดกฎของระบบจึงส่งผลโดยตรงต่อระยะทางการขนส่ง ความแออัด และปริมาณการบรรจุ วิศวกรได้กำหนดค่าตรรกะการจัดกลุ่มคำสั่งซื้อตามความสัมพันธ์ของ SKU ความหนาแน่นของการหยิบสินค้า ระดับอุณหภูมิ ระดับความเป็นอันตราย และข้อกำหนดด้านบรรจุภัณฑ์ นอกจากนี้ยังได้กำหนดขีดจำกัดต่อ SKU ต่อผู้หยิบสินค้า และต่อสถานีบรรจุ เพื่อป้องกันไม่ให้คำสั่งซื้อขนาดใหญ่เกินไปจนเกินกำลังการรองรับในขั้นตอนถัดไป กฎลำดับความสำคัญอนุญาตให้คำสั่งซื้อเร่งด่วนหรือคำสั่งซื้อที่มีรอบการทำงานสั้น ๆ ข้ามการจัดกลุ่มมาตรฐานและเริ่มต้นเป็นคลื่นขนาดเล็กหรือการหยิบสินค้าแบบแยกชิ้น การจัดการข้อยกเว้นในระบบ WMS จะส่งต่อสินค้าที่ขาด สินค้าทดแทน และคำสั่งซื้อที่มาถึงล่าช้าไปยังคลื่นแยกต่างหากหรือช่องทางแบบแมนนวล เพื่อหลีกเลี่ยงการหยุดชะงักของคลื่นที่กำลังดำเนินการอยู่
ชุดกฎที่มีประสิทธิภาพสะท้อนถึงข้อจำกัดที่แท้จริง ไม่ใช่สมมติฐานในอุดมคติ ทีมงานได้กำหนดจุดตัดเวลาการขนส่ง ความพร้อมใช้งานของประตูท่าเทียบสินค้า ประสิทธิภาพของเครื่องคัดแยก และเวลาของรอบการบรรจุ จากนั้นจึงเข้ารหัสสิ่งเหล่านี้เป็นช่วงเวลาการปล่อยคลื่นและขนาดคลื่นสูงสุด พวกเขาใช้การจำลอง WMS หรือสภาพแวดล้อมการทดสอบเพื่อตรวจสอบความถูกต้องของชุดกฎใหม่ก่อนการใช้งานจริง โดยตรวจสอบการสะสมของคิวและการพลาดจุดตัดเวลา กระบวนการกำกับดูแลควบคุมว่าใครสามารถเปลี่ยนแปลงพารามิเตอร์ต่างๆ เช่น ความถี่ของคลื่น ขีดจำกัดขนาดของชุด และกฎการแบ่งโซน เพื่อหลีกเลี่ยงการเปลี่ยนแปลงที่ไม่สามารถควบคุมได้ในพฤติกรรมของระบบ
การบูรณาการระบบคัดแยกสินค้า สถานีบรรจุสินค้า ระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) และหุ่นยนต์ร่วมปฏิบัติงาน (Cobots)
ประสิทธิภาพการหยิบสินค้าแบบเป็นชุดขึ้นอยู่กับการบูรณาการอย่างแน่นแฟ้นระหว่างเทคโนโลยีการหยิบ การคัดแยก การบรรจุ และการจัดเก็บ วิศวกรประสานปริมาณการปล่อยสินค้าเป็นชุดกับอัตราการคัดแยก ความจุของสายพานลำเลียงสะสม และจำนวนพนักงานประจำสถานีบรรจุ เพื่อรักษาระดับงานระหว่างดำเนินการให้คงที่ การจัดวางผังทำให้จุดนำเข้า ผนังวางสินค้า และสถานีบรรจุอยู่ในแนวเดียวกับการปล่อยสินค้าจากการคัดแยกเพื่อลดการสัมผัสด้วยมือให้น้อยที่สุด ขนาดของบัฟเฟอร์ระหว่างการหยิบและการบรรจุสะท้อนถึงความแปรปรวนที่วัดได้ในอัตราการหยิบและจุดสูงสุดของการตัดการขนส่ง
การบูรณาการ ASRS เปลี่ยนลักษณะของรอบการจัดเก็บโดยแยกการเคลื่อนที่ของพนักงานหยิบสินค้าออกจากตำแหน่งจัดเก็บ ระบบจะจัดลำดับการนำเสนอลังหรือถังให้ตรงกับลำดับความสำคัญของรอบการจัดเก็บและการกำหนดโซน ในขณะที่ WMS จะตรวจสอบให้แน่ใจว่าผลผลิตจาก ASRS ไม่เกินขีดจำกัดการคัดแยกในขั้นตอนถัดไป หุ่นยนต์ร่วมปฏิบัติงานหรือเวิร์กสเตชันแบบสินค้าถึงบุคคลช่วยสนับสนุนรอบการจัดเก็บที่มีความหนาแน่นสูงโดยการจัดการงานขนส่งและการนำเสนอที่ซ้ำซาก ทำให้ผู้ปฏิบัติงานมีเวลาว่างสำหรับการจัดการข้อยกเว้นและการตรวจสอบคุณภาพ มาตรฐานอินเทอร์เฟซ เช่น การบูรณาการแบบ API และการส่งข้อความแบบขับเคลื่อนด้วยเหตุการณ์ ช่วยให้ WMS ตัวควบคุม ASRS เครื่องคัดแยก และหุ่นยนต์ร่วมปฏิบัติงานสามารถแลกเปลี่ยนข้อมูลสถานะแบบเรียลไทม์ได้
ทีมงานทดสอบระบบได้ตรวจสอบความถูกต้องของกระบวนการทำงานแบบครบวงจรด้วยการทดสอบแบบควบคุม พวกเขาทำการวัดระยะเวลาที่สินค้าหยุดอยู่ที่แต่ละจุดเชื่อมต่อ ตรวจสอบอัตราการอ่านบาร์โค้ดหรือ RFID และปรับแต่งตรรกะการกำหนดเส้นทาง สัญญาณเตือนและแดชบอร์ดจะเน้นให้เห็นถึงความไม่ตรงกันระหว่างกระบวนการทำงานที่วางแผนไว้และกระบวนการทำงานจริง เช่น ความแออัดของช่องคัดแยกสินค้า หรือช่องทางเดินของระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) ที่ใช้งานไม่เต็มประสิทธิภาพ ทำให้สามารถแก้ไขได้อย่างรวดเร็ว
ตัวชี้วัดประสิทธิภาพ (KPIs), แบบจำลองดิจิทัล (Digital Twins) และการเพิ่มประสิทธิภาพที่ขับเคลื่อนด้วยการทดลอง
การปรับปรุงอย่างต่อเนื่องในกระบวนการคัดแยกสินค้าเป็นรอบๆ อาศัยการวัดประสิทธิภาพที่แม่นยำในระดับรอบๆ สินค้า ตัวชี้วัดประสิทธิภาพหลัก (KPI) ได้แก่ จำนวนสายการผลิตและจำนวนหน่วยต่อชั่วโมง เวลาของรอบการสั่งซื้อ อัตราการจัดส่งตรงเวลาต่อรอบๆ สินค้า ความแม่นยำในการหยิบและบรรจุ และการใช้ประโยชน์จากเครื่องคัดแยกและสถานีบรรจุ วิศวกรได้แบ่งตัวชี้วัดเหล่านี้ตามประเภทของรอบๆ สินค้า ขนาดของชุดสินค้า โซน และกะการทำงาน เพื่อระบุปัญหาคอขวดเชิงโครงสร้างมากกว่าเหตุการณ์ที่เกิดขึ้นเป็นครั้งคราว พวกเขายังติดตามอัตราการจัดการซ้ำและปริมาณของข้อผิดพลาดเพื่อเป็นตัวบ่งชี้ถึงกฎการจัดชุดสินค้าที่ไม่ดีหรือการละเมิดข้อจำกัด
แบบจำลองดิจิทัลของคลังสินค้าที่สร้างขึ้นในเครื่องมือจำลอง ช่วยให้ทีมงานสามารถทดสอบขนาดคลื่นทางเลือก จังหวะการปล่อยสินค้า แผนผังโซน และการกำหนดค่าอุปกรณ์ต่างๆ โดยไม่ต้องเสี่ยงต่อการปฏิบัติงานจริง แบบจำลองเหล่านี้ใช้ข้อมูลประวัติการสั่งซื้อ ระยะทางในการเดินทาง และข้อมูลประสิทธิภาพของอุปกรณ์เพื่อจำลองความเป็นจริง การเพิ่มประสิทธิภาพที่ขับเคลื่อนด้วยการทดลองเป็นไปตามวงจรวางแผน-ลงมือทำ-ตรวจสอบ-ปรับปรุง โดยการทดสอบ A/B ที่ควบคุมจะปรับพารามิเตอร์ต่างๆ เช่น ขีดจำกัดของชุดสินค้า เวลาเริ่มต้นของคลื่น หรือกลยุทธ์เส้นทางการหยิบสินค้า ผลลัพธ์ที่ได้จะนำไปสู่การเปลี่ยนแปลงการกำหนดค่าถาวรในระบบ WMS และระบบควบคุม
วงจรการตอบรับถูกปิดลงในหลายช่วงเวลา แดชบอร์ดแบบเรียลไทม์รองรับการปรับเปลี่ยนระหว่างวัน เช่น การดึงคลื่นเพิ่มเติมเข้ามาก่อนที่ผู้ให้บริการจะตัดการเชื่อมต่อ การตรวจสอบรายสัปดาห์และรายเดือนมุ่งเน้นไปที่การออกแบบโครงสร้างใหม่ รวมถึงการแก้ไขการจัดสรรเวลาและรูปแบบการจัดกำลังคน เมื่อเวลาผ่านไป การทดลองอย่างเป็นระบบนี้ช่วยปรับปรุงปริมาณงาน ลดความผันแปร และทำให้ระดับการบริการมีเสถียรภาพมากขึ้น
รูปแบบด้านความปลอดภัย การฝึกอบรม และการจัดสรรบุคลากรข้ามสายงาน
สภาพแวดล้อมการคัดแยกสินค้าแบบเป็นชุดที่ต้องใช้เทคโนโลยีขั้นสูง ทำให้เกิดข้อพิจารณาด้านความปลอดภัยและปัจจัยด้านมนุษย์ใหม่ๆ วิศวกรและผู้จัดการด้านความปลอดภัยได้ประเมินปฏิสัมพันธ์ระหว่างคน สายพานลำเลียง หุ่นยนต์ร่วมปฏิบัติงาน และอินเทอร์เฟซ ASRS โดยกำหนดเส้นทางเดินเท้าที่ชัดเจนและเขตห้ามเข้า ขั้นตอนการล็อกเอาต์-แท็กเอาต์ การเข้าถึงปุ่มหยุดฉุกเฉิน และสัญญาณภาพสำหรับสถานะการคัดแยกสินค้า ช่วยลดความเสี่ยงในระหว่างการบำรุงรักษาและช่วงที่มีกิจกรรมสูงสุด การออกแบบตามหลักสรีรศาสตร์ของสถานีบรรจุและผนังวางสินค้า ช่วยลดความเมื่อยล้าจากการใช้งานซ้ำๆ ในระหว่างการคัดแยกสินค้าปริมาณมาก
โปรแกรมฝึกอบรมครอบคลุมขั้นตอนการทำงานของระบบจัดการคลังสินค้า (WMS) มาตรฐานการสแกน การจัดการข้อผิดพลาด และกฎการใช้งานอุปกรณ์ พนักงานได้เรียนรู้ว่าลำดับความสำคัญของคลื่น ตรรกะการจัดกลุ่ม และเวลาตัดรอบมีผลต่อภารกิจประจำวันอย่างไร ซึ่งช่วยปรับปรุงการปฏิบัติตามกระบวนการ การฝึกอบรมข้ามสายงานช่วยให้พนักงานคัดแยกสินค้าสามารถสนับสนุนงานบรรจุ การจัดเตรียม หรือการจัดการข้อผิดพลาดในช่วงที่มีความต้องการสูง ทำให้การใช้ประโยชน์จากทรัพยากรต่างๆ เป็นไปอย่างราบรื่น ขั้นตอนการปฏิบัติงานมาตรฐานได้บันทึกวิธีการรับมือกับปัญหาทั่วไป เช่น สินค้าล้นช่องทาง สินค้าขาด และกล่องสินค้าที่จัดเรียงผิดพลาด
รูปแบบการจัดสรรบุคลากรแบบข้ามสายงานมองคลังสินค้าเป็นระบบการไหลเวียนแบบบูรณาการ แทนที่จะมองเป็นแผนกแยกต่างหาก หัวหน้าทีมจะตรวจสอบตัวชี้วัดประสิทธิภาพ (KPI) แบบเรียลไทม์ และโยกย้ายพนักงานระหว่างการหยิบสินค้า การรวมสินค้า การบรรจุ และการโหลด เพื่อรักษาระดับความยาวของคิวให้เป็นไปตามเป้าหมาย ความยืดหยุ่นนี้เสริมกับการทำงานอัตโนมัติและการควบคุมระบบจัดการคลังสินค้า (WMS) ทำให้มั่นใจได้ว่าทรัพยากรบุคคลสามารถรองรับความผันแปรที่อุปกรณ์คงที่ไม่สามารถจัดการได้ เมื่อเวลาผ่านไป การมุ่งเน้นร่วมกันในด้านความปลอดภัย ทักษะ และความสามารถในการปรับตัว ทำให้การดำเนินงานแบบคลื่น (wave operations) มีประสิทธิภาพสูงอย่างต่อเนื่อง โดยไม่ลดทอนการปฏิบัติตามกฎระเบียบหรือความเป็นอยู่ที่ดีของพนักงาน
สรุปและแผนงานการนำไปปฏิบัติจริง
การจัดกลุ่มคำสั่งซื้อแบบเป็นรอบ (Wave picking) เป็นวิธีการจัดกลุ่มคำสั่งซื้ออย่างเป็นระบบโดยกำหนดเวลาให้การหยิบ การบรรจุ และการจัดส่งเป็นไปอย่างสอดคล้องกัน วิธีนี้ช่วยเพิ่มประสิทธิภาพและความแม่นยำเมื่อวิศวกรกำหนดขนาดของรอบให้สอดคล้องกับข้อจำกัดที่แท้จริง เช่น ความจุของท่าเทียบสินค้า ประสิทธิภาพของสถานีบรรจุสินค้า ข้อจำกัดของเครื่องคัดแยก และเวลาตัดรอบของผู้ขนส่ง การออกแบบที่มีประสิทธิภาพมากที่สุดคือการผสมผสานกฎการจัดกลุ่มอัจฉริยะในระบบจัดการคลังสินค้าเข้ากับการเพิ่มประสิทธิภาพการจัดวาง การควบคุมเส้นทางการหยิบ และการใช้เทคโนโลยีที่เหมาะสม เช่น ASRS สายพานลำเลียง และระบบอัตโนมัติแบบเคลื่อนที่ การดำเนินงานที่ตรวจสอบตัวชี้วัดประสิทธิภาพ (KPI) ตามรอบ เช่น จำนวนรายการต่อชั่วโมง เวลาของรอบการสั่งซื้อ และอัตราการจัดส่งตรงเวลา จะรักษาประสิทธิภาพที่เสถียรและตอบสนองต่อการเปลี่ยนแปลงของความต้องการได้เร็วขึ้น
จากมุมมองของอุตสาหกรรม การหยิบสินค้าแบบเป็นรอบ (wave picking) อยู่ระหว่างการจัดการคำสั่งซื้อแบบเรียลไทม์เต็มรูปแบบและการหยิบสินค้าแบบเป็นชุดขนาดใหญ่ เหมาะสำหรับปริมาณคำสั่งซื้อสูงและค่อนข้างคงที่ โดยเฉพาะอย่างยิ่งในอีคอมเมิร์ซและการเติมสินค้าในร้านค้าปลีก ซึ่งผู้วางแผนสามารถสร้างรอบการหยิบสินค้าล่วงหน้าตามตารางเวลาของผู้ขนส่งได้ แนวโน้มในอนาคตชี้ไปที่โมเดลไฮบริดที่ผสมผสานการหยิบสินค้าแบบเป็นรอบ แบบไม่มีรอบ และการหยิบสินค้าแบบเป็นชุดแบบไดนามิก ซึ่งควบคุมโดยระบบจัดการคลังสินค้า (WMS) และระบบการจัดการคลังสินค้าโดยใช้ข้อมูลแบบเรียลไทม์จากระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) เครื่องคัดแยก และระบบอัตโนมัติ แบบจำลองดิจิทัลและเครื่องมือจำลองช่วยสนับสนุนการปรับแต่งขนาดรอบการหยิบสินค้า เวลา และการกำหนดโซนแบบออฟไลน์ก่อนที่จะมีการเปลี่ยนแปลงเกิดขึ้นจริง
ในทางปฏิบัติ การดำเนินการเป็นขั้นตอนจะได้ผลดีที่สุด ทีมงานเริ่มจากการวางแผนกำลังการผลิตของกระบวนการทำงานตั้งแต่ต้นจนจบ รวมถึงโซนการหยิบสินค้า การคัดแยก การบรรจุ การขนถ่าย และจุดตัดการขนส่ง จากนั้นจึงทดลองใช้กฎการจัดกลุ่มสินค้าในโซนที่จำกัด ปรับขนาดกลุ่มสินค้าให้เหมาะสมเพื่อหลีกเลี่ยงการบรรจุและการคัดแยกที่มากเกินไป และกำหนดค่าข้อจำกัดของระบบจัดการคลังสินค้า (WMS) สำหรับกลุ่มสินค้า อุณหภูมิ และประเภทความเสี่ยง หลังจากที่ประสิทธิภาพการทำงานคงที่แล้ว จึงค่อยเพิ่มการเปลี่ยนแปลงการจัดวางสินค้า การเพิ่มประสิทธิภาพเส้นทางการหยิบสินค้า และการใช้ระบบจัดเก็บและเรียกคืนสินค้าอัตโนมัติ (ASRS) หรือระบบขนส่งอัตโนมัติในกรณีที่เหมาะสม แผนงานที่สมดุลจะช่วยรักษาความยืดหยุ่นสำหรับคำสั่งซื้อเร่งด่วน บังคับใช้การตรวจสอบตัวชี้วัดประสิทธิภาพ (KPI) ที่ขับเคลื่อนด้วยข้อมูล และสร้างระบบการปรับปรุงอย่างต่อเนื่องเพื่อให้ตรรกะการจัดกลุ่มสินค้าพัฒนาไปพร้อมกับโปรไฟล์คำสั่งซื้อ แทนที่จะเสื่อมลงเมื่อปริมาณและส่วนผสมเปลี่ยนแปลงไป เพื่อเพิ่มประสิทธิภาพ เครื่องมือต่างๆ เช่นเครื่องหยิบสินค้าในคลังสินค้าแท่นยกแบบกรรไกรและรถยกพาเลทแบบใช้มือมักถูกรวมเข้ากับขั้นตอนการทำงาน