تعتمد المستودعات الصناعية الحديثة على أنظمة انتقاء وتعبئة متطورة للغاية لتحقيق التوازن بين السرعة والدقة والسلامة. تناولت هذه المقالة سير العمل الكامل بدءًا من إصدار الطلب وحتى الشحن، والهندسة الفيزيائية للتصميمات والمعدات وبيئة العمل، بالإضافة إلى دمج أنظمة التشغيل الآلي والبرمجيات وأنظمة السلامة. كما ربطت هذه العناصر بالمعايير الحالية، وإدارة الأداء القائمة على البيانات، والمتطلبات التنظيمية المتعلقة بالتعامل الآمن مع المواد. وقدّم القسم الأخير ترجمةً لهذه الرؤى إلى تطبيقات عملية في تصميم إنشاء أو تطوير عمليات الانتقاء والتعبئة الصناعية.
سير العمل الأساسي لعمليات الانتقاء والتعبئة في المستودعات الصناعية
ربطت عمليات التجميع والتعبئة الصناعية بين المناولة المادية والتحكم الرقمي. وقامت فرق العمليات بتنظيم العمليات لزيادة الدقة والإنتاجية والسلامة إلى أقصى حد طوال دورة حياة الطلب.
الخطوات القياسية من إصدار الطلب إلى الشحن
تبدأ عملية سير العمل عندما يُصدر نظام إدارة الطلبات دفعةً من الطلبات إلى المستودع. يقوم النظام بإنشاء قوائم التجميع أو المهام الرقمية التي تتضمن رمز المنتج (SKU) والكمية ومواقع التخزين. يُجري المشغلون فحوصات ما قبل بدء المناوبة، ويتأكدون من حالة المعدات، ويضمنون إعادة ملء رفوف التجميع. ثم يتبعون المسارات المخططة، ويجمعون المنتجات، ويرتبونها في مناطق التجميع أو التعبئة المخصصة. تتحقق فرق التعبئة من المحتويات، وتختار مواد التغليف، وتضيف مواد التعبئة، وتغلق الكراتين، وتلصق الملصقات المتوافقة مع شركات النقل. وأخيرًا، تنتقل الشحنات إلى منطقة التجميع الخارجية، حيث يقوم الموظفون بفرزها حسب شركة النقل ومستوى الخدمة قبل تحميل المقطورة وإغلاق بيان الشحن.
دور نظام إدارة المستودعات، ونظام إدارة الطلبات، والتخزين الموجه
يلتقط نظام إدارة الطلبات (OMS) طلبات العملاء، ويطبق قواعد العمل، ويحدد توقيت إرسال البضائع إلى المستودع. بعد إصدار الطلب، يتحكم نظام إدارة المستودعات (WMS) في مواقع المخزون، وتوزيع المهام، واستراتيجيات التجميع. توجه خوارزميات التخزين في نظام إدارة المستودعات (WMS) عملية تحديد مواقع التخزين بناءً على السرعة، والحجم، والوزن، وقيود التوافق. تدعم هذه القواعد المواقع الثابتة والمتغيرة، وتحافظ على فصل واضح للمواد الخطرة أو الهشة. يقوم نظام إدارة المستودعات (WMS) بمزامنة تحديثات المخزون في الوقت الفعلي أثناء الاستلام والتجميع والتعبئة لتجنب نفاد المخزون والبيع الزائد. يضمن التكامل بين نظام إدارة الطلبات (OMS) ونظام إدارة المستودعات (WMS) تدفق حالة الشحنة، وأرقام التتبع، والاستثناءات إلى أنظمة خدمة العملاء.
التحقق، ومعالجة الاستثناءات، والإرجاع
تم التحقق من المنتجات في نقاط متعددة لضمان الدقة ورضا العملاء. قام عمال التجميع بمسح المواقع والمنتجات ضوئيًا، ثم أعاد عمال التعبئة مسح كل وحدة تخزين (SKU) ومقارنتها بإيصال التعبئة أو الطلب الإلكتروني. أي اختلاف أو تلف أو نقص في الكمية المختارة استدعى إجراءات استثنائية تضمنت التوثيق وتعديل المخزون وإخطار العميل. اتبعت عمليات الإرجاع خطوات موحدة: الاستلام، والتحقق من الهوية، وفحص المكونات، وفحص الجودة، واتخاذ قرار بشأن المنتج. قام الموظفون إما بإعادة المنتجات إلى المخزون، أو عزلها، أو إرسالها للتجديد، أو التخلص منها وفقًا للتعليمات. تم تسجيل جميع الإجراءات في نظام إدارة المستودعات (WMS) لضمان إمكانية التتبع والامتثال للوائح التنظيمية عند الاقتضاء.
إجراءات التشغيل القياسية، والوثائق، والتحضير للوردية
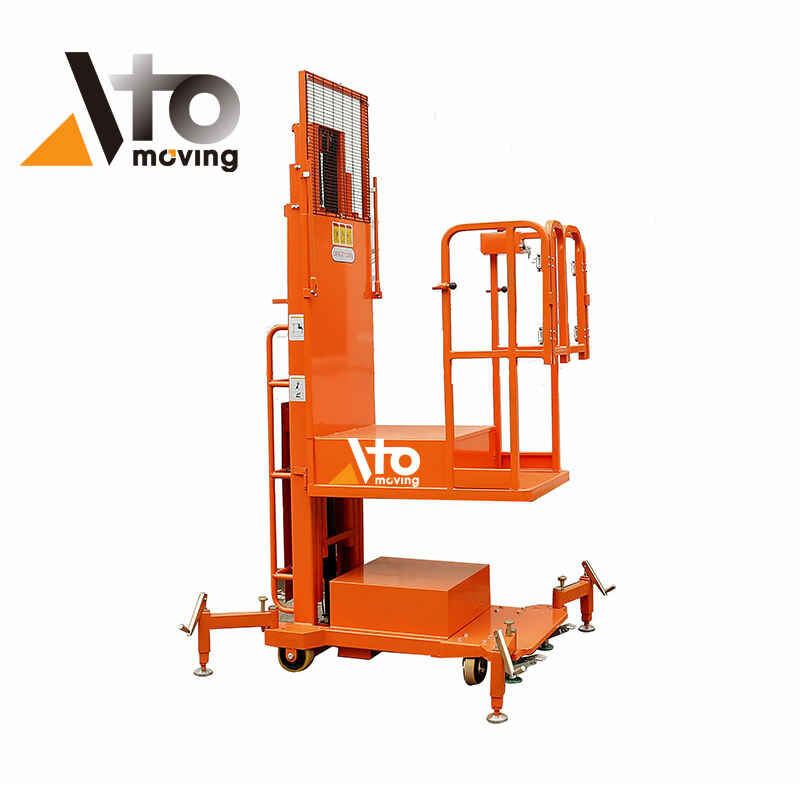
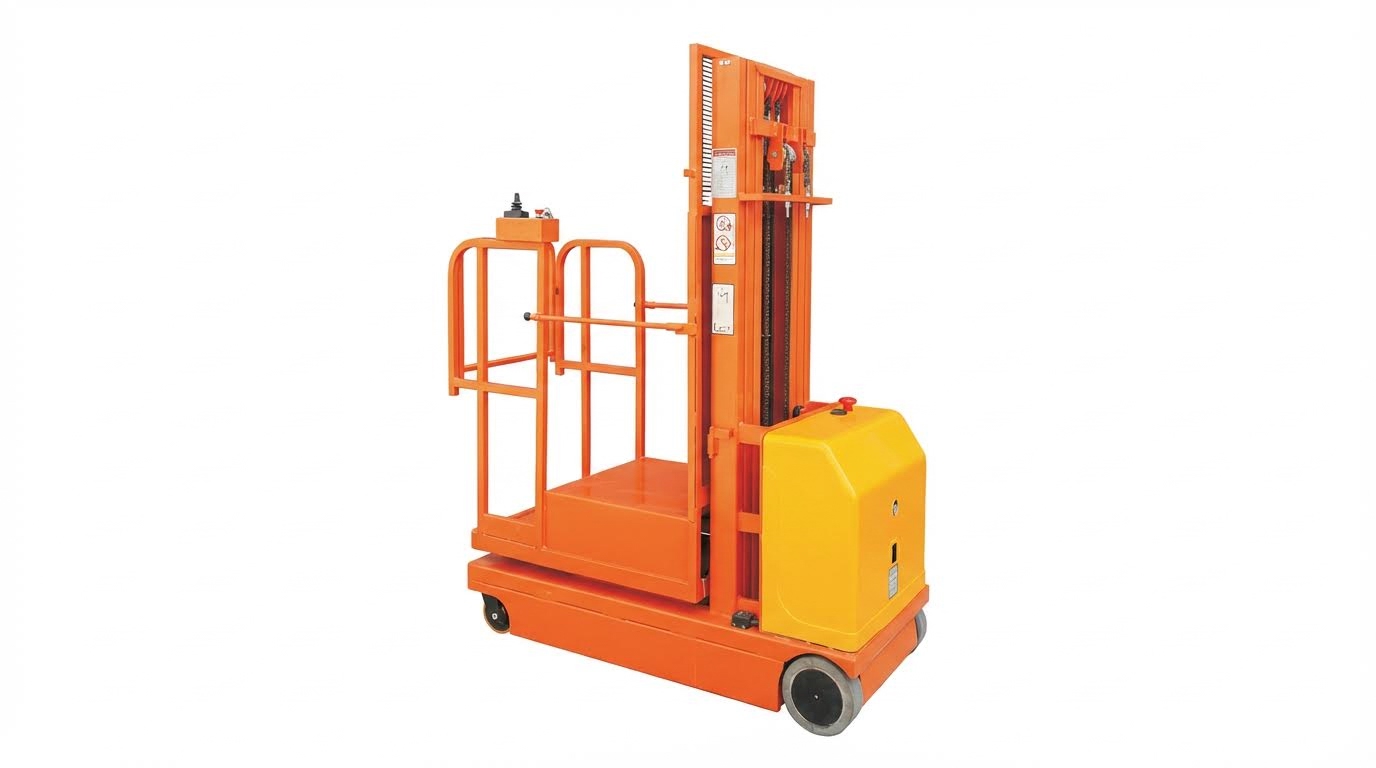
حددت إجراءات التشغيل القياسية كل مهمة بدءًا من استلام الشاحنات وحتى تحميلها. وحددت هذه الإجراءات تقنيات المناولة اليدوية، واستخدام الوسائل الميكانيكية، وقواعد مسح الرموز الشريطية، ومعايير وضع العلامات، وآليات تصعيد المشكلات. وشملت الوثائق قوائم التجميع، وإيصالات التعبئة، وبوالص الشحن، وتقارير الحوادث، والسجلات الرقمية ضمن نظامي إدارة المستودعات وإدارة الطلبات. وقبل كل وردية، كان المشرفون يعقدون اجتماعات توعية، ويراجعون مواضيع السلامة، ويتواصلون بشأن توقعات حجم العمل ومتطلبات المناولة الخاصة. وكانت الفرق تجري عمليات تفتيش قبل بدء الوردية للرفوف والممرات والإضاءة والمعدات، وتصحح المخاطر قبل بدء العمل. وقد ساهمت إجراءات التشغيل القياسية الواضحة والإعداد المنظم للوردية في تقليل التباين، ودعم تدريب الموظفين الجدد، وتحسين كل من معايير السلامة والأداء، مثل معدل تجميع الطلبات باستخدام رافعة التجميع شبه الكهربائية ودقة الطلبات.
هندسة النظام المادي: التخطيط، المعدات، بيئة العمل
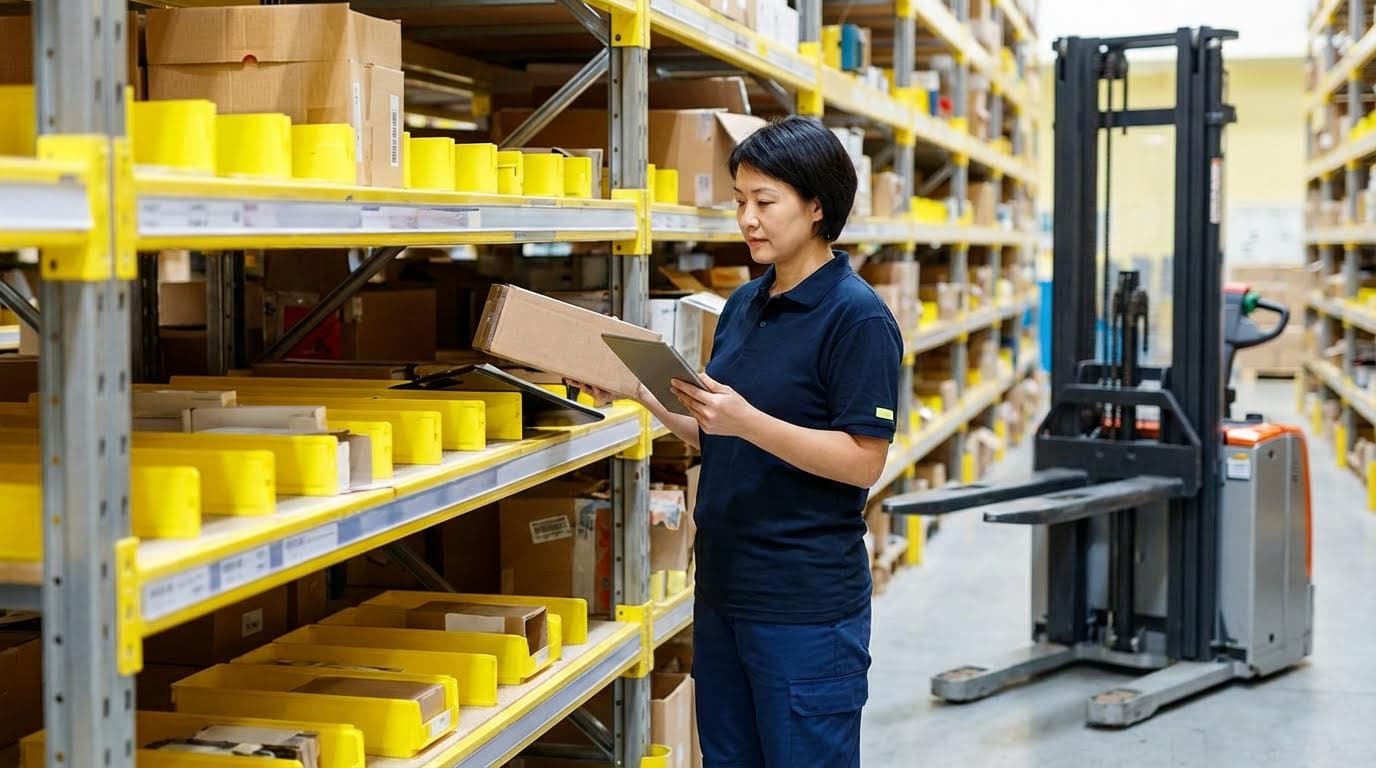
تطلّب تصميم نظام التجميع والتعبئة المادي ربطًا وثيقًا بين التخطيط والمعدات وبيئة العمل. وقد حققت المستودعات الصناعية التي تعاملت مع التخطيط وأساليب التجميع ومحطات التعبئة وأدوات المناولة اليدوية كنظام متكامل إنتاجية أعلى ومعدلات إصابات أقل. تناول هذا القسم كيفية تفاعل التخزين والتقسيم إلى مناطق واستراتيجيات التجميع وتصميم المحطات وأدوات بيئة العمل لدعم تنفيذ الطلبات بدقة وسرعة وأمان.
تحديد المواقع والمناطق وتحسين مسارات المشي
قام المهندسون بتصميم نظام تخزين مدروس يتناسب مع سرعة دوران المنتجات وحجمها وخصائص مناولتها، بما يتوافق مع مواقع التخزين. وتم وضع المنتجات سريعة الدوران في مناطق مثالية بالقرب من ممرات الحركة الرئيسية وعلى ارتفاعات مريحة بين مستوى الركبة والكتف. أما المنتجات بطيئة الدوران، فقد نُقلت إلى مخازن أعلى أو أعمق، مما أتاح مساحة أكبر لعمليات الانتقاء المتكررة. وقد قُسّم المستودع إلى مناطق منطقية حسب فئة المنتج، أو درجة الحرارة، أو مستوى الخطورة، أو نمط الطلب، وذلك للحد من الازدحام.
استُخدمت تقنية تحسين مسارات المشي باستخدام منطق نظام إدارة المستودعات وخوارزميات التوجيه لتقليل المسافة والرجوع إلى الخلف. وقام برنامج انتقاء الطلبات بتقييم المسارات البديلة إلى الصناديق والرفوف، ثم أنشأ تسلسلات تُقلل وقت السفر بنسبة تصل إلى 30%. وصمم المهندسون ممرات لدعم حركة المرور في اتجاه واحد حيثما أمكن، وفصلوا تدفقات المشاة والمعدات باستخدام ممرات وحواجز مُحددة. كما قاموا بالتحقق من صحة المسارات باستخدام دراسات الوقت والحركة، وعدّلوا تخصيص المساحات عند ظهور ازدحام أو مناطق ميتة في خرائط الكثافة.
طرق الانتقاء: فردي، جماعي، مجمع، مقسم
تم اختيار أساليب التجميع بناءً على خصائص الطلب، وعدد وحدات التخزين، ومستوى الخدمة المطلوب. يناسب التجميع الفردي الطلبات ذات الكميات المنخفضة أو الطلبات المُخصصة للغاية، حيث يُقلل تركيز المُجمِّع على طلب واحد من أخطاء التكوين. يجمع التجميع الدفعي الطلبات التي تشترك في وحدات التخزين، مما يسمح للمُجمِّعين بجمع كميات أكبر في عملية واحدة ثم فرزها لاحقًا. يستخدم التجميع العنقودي عربات أو صناديق متعددة الأقسام لتمكين المشغلين من تجهيز عدة طلبات منفصلة في وقت واحد، مما يُقلل من وقت التنقل والمناولة.
يُقسّم نظام التجميع المُجزأ الطلبات الكبيرة أو المعقدة بين المناطق أو الفرق الوظيفية لتحقيق توازن في عبء العمل. غالبًا ما تستخدم طلبات الشركات ذات عدد الأصناف الكبير نظام التجميع المُجزأ مع التجميع في منطقة فرز أو تخزين لاحقة. قام المهندسون بنمذجة كل طريقة باستخدام بيانات الطلبات السابقة لتحديد عدد أصناف التجميع في الساعة، والمسافة المقطوعة لكل صنف، ومعدلات الخطأ. كما قاموا بتطبيق استراتيجيات هجينة بشكل متكرر، مثل التجميع الدفعي أو التجميع العنقودي للطلبات الصغيرة في التجارة الإلكترونية، والتجميع المُجزأ المُجزأ القائم على المناطق للشحنات الصناعية الثقيلة التي تعتمد على المنصات.
تصميم محطة التعبئة وتدفق المواد
ركز تصميم محطة التعبئة على التدفق المستمر أحادي الاتجاه للمواد من حاويات الاستلام إلى مسارات الشحن الصادرة. سمحت طاولات العمل القابلة للتعديل، والرفوف المعيارية، والعربات المتحركة بإعادة التكوين السريع لمواسم الذروة أو عند تغيير مزيج المنتجات. دُمجت في المحطات موازين، وأجهزة قياس، وطابعات، وماسحات ضوئية في متناول اليد لتجنب الحركة غير الضرورية والتأخيرات الطفيفة. وضع المهندسون المواد الاستهلاكية مثل الكراتين، ومواد التعبئة، والشريط اللاصق، والملصقات في مواقع موحدة لتقليل وقت البحث.
في المراحل الأولى، كانت السيور الناقلة أو الممرات التي تعمل بالجاذبية أو مسارات العربات تنقل المنتجات المكتملة إلى منطقة التعبئة والتغليف وفقًا للأولوية ووقت انتهاء صلاحية الناقل. أما في المراحل اللاحقة، فكانت هناك ممرات منفصلة بوضوح مخصصة لناقلات مختلفة أو مستويات خدمة مختلفة أو مناطق تخزين مؤقتة. وقد دعم برنامج التعبئة والتغليف إنشاء الملصقات بسرعة والتوثيق التلقائي، مما قلل من إدخال البيانات يدويًا. كما قللت التصاميم من حركة المرور المتبادلة بين عمال التعبئة والتغليف ومعدات مناولة المواد، وحافظت على مسارات خروج واضحة للامتثال لأنظمة السلامة. وقد ساهمت المراجعة الدورية لأوقات دورات المحطات وأنماط الأخطاء في تحسينات تدريجية على التصميم.
تصميم مريح وأدوات مساعدة في المناولة اليدوية
صُممت بيئة العمل وفقًا لمبادئ الهندسة البشرية لتقليل الإجهاد المتكرر، والوضعيات غير المريحة، والرفع اليدوي المفرط. تتيح محطات العمل القابلة لتعديل الارتفاع للمشغلين ضبط مستويات العمل المثلى، سواء كانوا جالسين أو واقفين. وقد حدد المهندسون طاولات الرفع، وطاولات الإمالة، والبكرات المدعومة بالجاذبية للحفاظ على الأحمال ضمن نطاق الوصول الآمن. كما قاموا بوضع العناصر المستخدمة بكثرة بالقرب من المشغل، وقللوا من الالتواء من خلال محاذاة أسطح العمل مع تدفق الناقل.
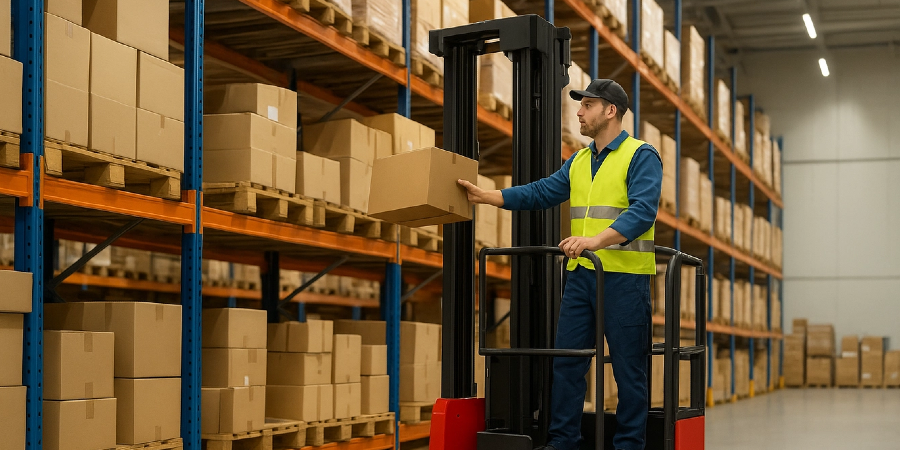
ساهمت وسائل المناولة اليدوية، مثل رافعات البليت الكهربائية ، وأنظمة العربات، والرافعات الشفطية، والأذرع المفصلية، في تقليل الحاجة إلى الرفع بقوة كبيرة. أما بالنسبة للأغراض الصغيرة، فقد ساهمت الحقائب الخفيفة ذات المقابض المريحة في تقليل إجهاد اليد وتحسين التحكم. كما ساهمت أسطح الممرات، والحصائر المضادة للإجهاد، وسياسات الأحذية في دعم صحة المفاصل خلال فترات العمل الطويلة. وعززت إجراءات السلامة والتدريب تقنيات الرفع الصحيحة وشجعت على الإبلاغ المبكر عن أي شعور بعدم الراحة. وسمح الرصد المستمر لتقارير الحوادث، والحوادث الوشيكة، والتقييمات المريحة للمهندسين بتحسين الأدوات وسير العمل لحماية العمال مع الحفاظ على أداء عالٍ في عمليات التجميع والتعبئة.
التكامل بين الأتمتة والبرمجيات والسلامة
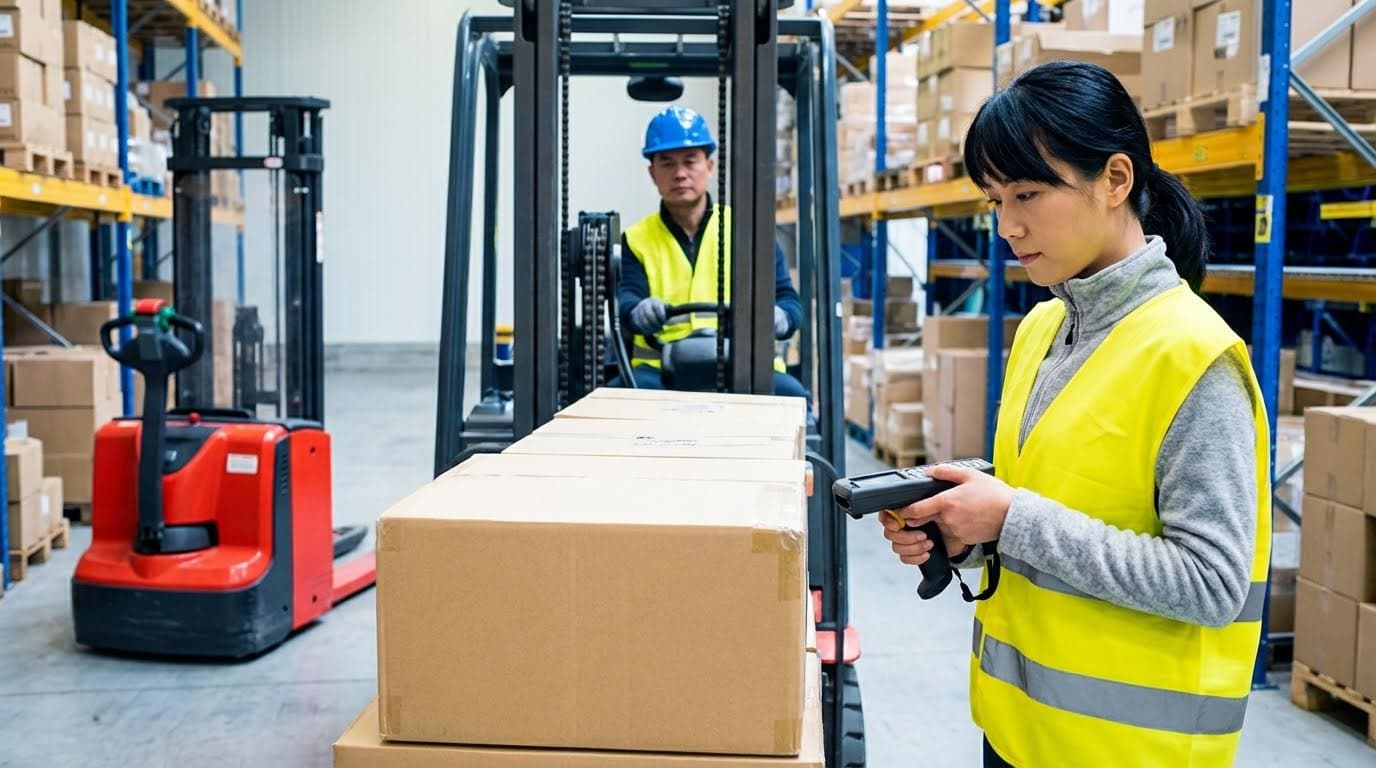
حوّلت الأتمتة والبرمجيات وتكامل السلامة عمليات التجميع والتعبئة من نشاط كثيف العمالة إلى نظام سيبراني-فيزيائي قائم على البيانات. جمعت المستودعات الحديثة بين تقنيات التعريف وتطبيقات الهاتف المحمول والروبوتات وبرامج التنسيق لزيادة الإنتاجية مع التحكم في المخاطر. تعاملت فرق الهندسة مع قيود السلامة كمدخلات تصميم أساسية وليست مجرد إضافات لاحقة. وكانت النتيجة زيادة إنتاجية العمالة، وتحسين إمكانية التتبع، ومستويات خدمة أكثر قابلية للتنبؤ.
الباركود، والأجهزة القابلة للارتداء، وتطبيقات اختيار المنتجات عبر الهاتف المحمول
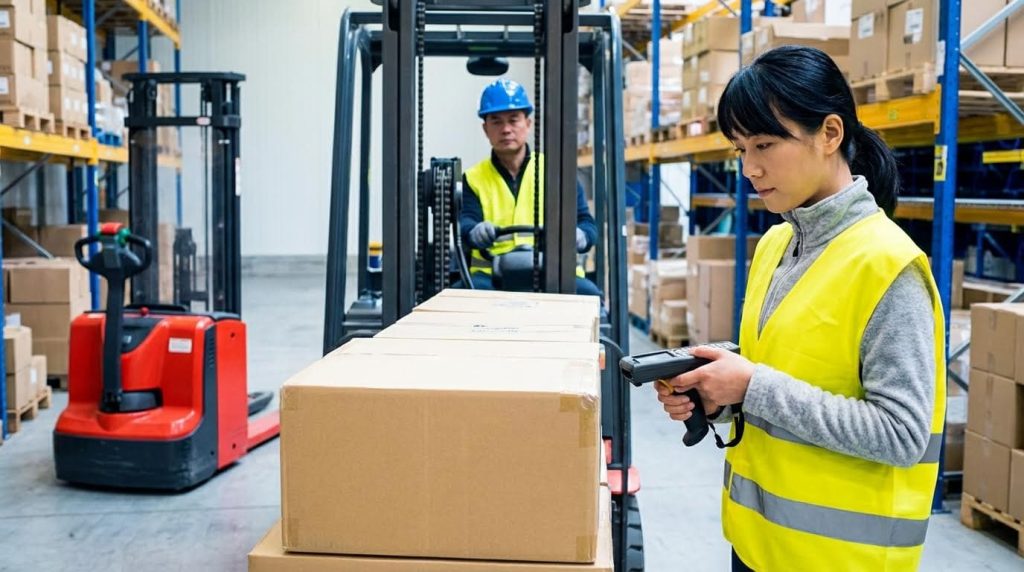
شكّلت أنظمة الباركود الركيزة الأساسية للتعرف الدقيق على المنتجات في عمليات التجميع والتعبئة. قام المشغلون بمسح مواقع الصناديق والمنتجات وملصقات الشحن للتحقق الفوري من صحة البيانات في نظام إدارة المستودعات (WMS) أو نظام إدارة الطلبات (OMS). وقد ساهم ذلك في ربط عمليات النقل الفعلية بسجلات المخزون، مما قلل من أخطاء إدخال البيانات يدويًا. كما مكّن دمج مسح الباركود على الأجهزة المحمولة من توجيه عمليات التجميع، حيث يقوم النظام بترتيب المهام وتأكيد كل خطوة.
ساهمت الأجهزة القابلة للارتداء في تقليل وقت العمل والجهد الذهني. فقد عرضت أجهزة طرفية مثبتة على المعصم، وماسحات ضوئية حلقية، ونظارات ذكية، تعليمات الانتقاء والكميات والمواقع مباشرةً في مجال رؤية المشغل. وساعدت إشارات بصرية أو لمسية العمال على اختيار المسارات المثلى مع إبقاء أيديهم حرة للتعامل مع الأحمال. كما ساهمت هذه الأجهزة في تقصير وقت التدريب لأن المشغلين اتبعوا التعليمات التي تظهر على الشاشة بدلاً من حفظ المخططات.
تجمع تطبيقات انتقاء الطلبات الأصلية للأجهزة المحمولة، التي تعمل على أجهزة أندرويد المتينة، بين الترميز الشريطي والتوجيه ومعالجة الاستثناءات في واجهة واحدة. تدعم هذه التطبيقات انتقاء الطلبات المتعددة أو التجميعية، حيث يقوم العمال بجمع عدة طلبات في وقت واحد باستخدام صناديق ملونة أو حاويات افتراضية. تعمل برامج انتقاء الطلبات على تحسين مسارات السير، ويمكنها تقليل وقت التنقل بنسبة تصل إلى 30% مقارنةً بالتوجيه اليدوي. كما تقوم هذه التطبيقات نفسها بتسجيل الطوابع الزمنية ورموز الأخطاء وبيانات الإنتاجية لتحليل الأداء لاحقًا.
المركبات المتنقلة المستقلة، والمركبات الموجهة آلياً، والروبوتات، وأنظمة التوصيل المباشر بالجدران
قامت الروبوتات المتنقلة ذاتية القيادة والمركبات الموجهة آليًا بنقل الصناديق والمنصات والعربات بين مناطق التخزين والتجميع والتعبئة. وقد ساهمت هذه الأنظمة في الحد من عمليات الدفع والسحب اليدوية، التي كانت تُشكل مصدرًا رئيسيًا للإصابات العضلية الهيكلية. وقام برنامج إدارة الأسطول بتنسيق حركة المرور، وتحديد أولويات الطلبات العاجلة، وفرض سرعات آمنة في البيئات المختلطة التي تضم مشاة. وقام مهندسو التخطيط بتحديد ممرات الروبوتات ومناطق العزل ونقاط النقل لتجنب الازدحام.
تُعالج حلول الانتقاء الآلي أنماط التخزين المتكررة أو ذات الأحجام الكبيرة، لا سيما بالنسبة للعناصر الصغيرة ذات الأشكال المنتظمة. تُمكّن أنظمة الرؤية وأدوات الإمساك الروبوتات من الانتقاء من الصناديق ووضع العناصر في حاويات الطلبات أو وحدات التخزين الجدارية. تعمل أنظمة التخزين الجدارية، سواءً كانت يدوية أو آلية، على تجميع العناصر من عمليات الانتقاء الجماعي في طلبات فردية على جدار أو رف من الخزائن. تُشير مؤشرات ضوئية أو شاشات عرض على كل فتحة إلى مكان وضع العناصر، مما يزيد من دقة الطلبات متعددة الأصناف.
أتاحت هذه التقنيات استراتيجيات هجينة تجمع بين مرونة العنصر البشري ودقة الروبوتات. فعلى سبيل المثال، تولى العنصر البشري معالجة الحالات الاستثنائية، وانتقاء المنتجات الهشة، وتقديم خدمات ذات قيمة مضافة، بينما نفذت الروبوتات عمليات النقل لمسافات طويلة وعمليات الانتقاء المتكررة. وقامت فرق الهندسة بتقييم الإنتاجية، وخصائص وحدات التخزين، وتقلبات الطلب لتحديد المجالات التي تحقق فيها الروبوتات المتنقلة المستقلة، أو المركبات الموجهة آليًا، أو الروبوتات عمومًا أعلى عائد. كما ضمن التكامل مع أنظمة إدارة المستودعات وتطبيقات الانتقاء مشاركة الروبوتات والعنصر البشري في قائمة مهام واحدة.
مؤشرات الأداء الرئيسية لأنظمة إدارة المستودعات، وتحسين الذكاء الاصطناعي، والأداء الرقمي
تُنسق أنظمة إدارة المستودعات العمليات في مراحل التجميع والتعبئة والشحن في الوقت الفعلي. يعمل برنامج إدارة المستودعات كوسيط بين أنظمة التخطيط وأنظمة التحكم، حيث يُحوّل موجات الطلبات إلى مهام قابلة للتنفيذ ويُسندها إلى العمال أو الروبوتات أو المحطات. كما يُرتب المهام بناءً على مواعيد التسليم النهائية لشركات النقل ومستويات الخدمة وتوافر المعدات. يُقلل هذا التنسيق من وقت التوقف ويُوازن الأحمال بين المناطق والموارد.
عززت تقنيات التحسين المدعومة بالذكاء الاصطناعي الأساليب التقليدية القائمة على القواعد. حللت الخوارزميات الطلبات السابقة ومسارات النقل وأنماط الازدحام لتوليد موجات ومجموعات مهام أكثر ذكاءً. كما حسّنت استراتيجيات التخزين، مثل وضع وحدات التخزين ذات الطلب العالي بالقرب من الممرات الرئيسية أو تجميع المنتجات التي يتم طلبها بشكل متكرر معًا. وقد سجلت بعض التطبيقات مكاسب في كفاءة العمل تصل إلى 40% وزيادة ثلاثة أضعاف في الطلبات المشحونة بعد عدة أشهر من التحسين المستمر.
حوّلت مؤشرات الأداء الرقمية منطقة التجميع والتعبئة إلى نظام إنتاج قابل للقياس. وتتبّعت لوحات المعلومات معدلات التجميع، ومعدلات الأخطاء، ووقت الانتظار في منطقة التعبئة، ونسب الشحن في الوقت المحدد. وحسبت الأنظمة مسافة المشي لكل خط إنتاج، ومدى الالتزام بعمليات المسح الضوئي، واستخدام المحطات. واستخدم المهندسون هذه البيانات لتحليل الأسباب الجذرية، والتحسين المستمر، وللتحقق من تأثير تغييرات التصميم أو البرامج. كما دعمت مؤشرات الأداء الموحدة المقارنة المعيارية بين مستودعات أو عملاء متعددين.
هندسة السلامة، والتدقيق، والصيانة الوقائية
دمجت هندسة السلامة في عمليات التجميع والتعبئة الآلية الضوابط الإجرائية والفنية والتنظيمية. وحددت إجراءات التشغيل الآمنة الاستخدام الصحيح لتقنيات المناولة اليدوية والوسائل الميكانيكية المساعدة، بما في ذلك رافعة البليت اليدوية ، والناقلات، وأجهزة الرفع. وفصلت المرافق مسارات المشاة عن مسارات المعدات باستخدام الحواجز والعلامات وضوابط الوصول لتقليل مخاطر الاصطدام. وحسّنت الإضاءة الكافية واللافتات الواضحة الرؤية حول الرفوف والتقاطعات ونقاط النقل.
ركزت عمليات التدقيق في السلامة وتقييم المخاطر على مناطق الانتقاء ذات الحركة الكثيفة، ومحطات التعبئة، ومناطق تفاعل الروبوتات. راجعت الفرق تقارير الحوادث، والحوادث الوشيكة، وسجلات الصيانة لتحديد المخاطر النظامية. كما قيّمت العوامل المريحة مثل مسافات الوصول، وارتفاعات الرفع، والحركات المتكررة على طاولات التعبئة. أدت النتائج إلى تغييرات في التصميم مثل محطات قابلة لتعديل الارتفاع، ودعامات بكرات، أو إعادة تهيئة التخزين لتقليل الانحناء والتمدد الزائد.
شكّلت الصيانة الوقائية ركيزة أساسية للسلامة واستمرارية العمل. كان المشغلون يُجرون فحوصات يومية للناقلات والماسحات الضوئية والأجهزة المحمولة ومعدات الرفع قبل بدء نوبات العمل. وكان الفنيون المعتمدون يُنفذون أعمال الصيانة المجدولة بناءً على ساعات التشغيل ومواصفات الشركة المصنعة. وتتولى أنظمة البرمجيات تتبع مؤشرات الأداء الرئيسية للصيانة، مثل متوسط الوقت بين الأعطال وأوامر العمل المتأخرة. وبالإضافة إلى التدريب المنتظم على السلامة فيما يتعلق بالتقنيات الجديدة وإجراءات الطوارئ، ساهم هذا النهج في ترسيخ ثقافة السلامة أولاً في عمليات التجميع والتعبئة الآلية. علاوة على ذلك، كانت أدوات مثل رافعة البليت اليدوية ورافعة التكديس جزءًا لا يتجزأ من الحفاظ على كفاءة التشغيل.
ملخص وآثار التصميم على عمليات الانتقاء والتعبئة
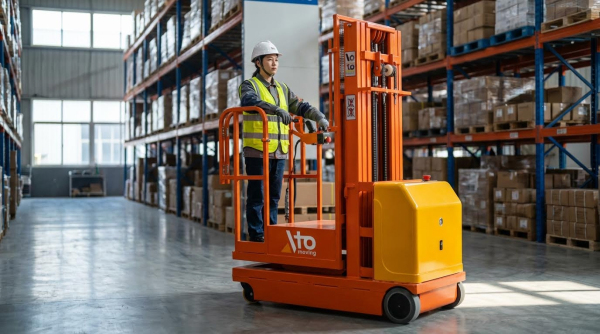
اعتمدت عمليات التجميع والتعبئة المُحسّنة على عمليات متكاملة بإحكام، وتصاميم هندسية مُتقنة، وتنفيذ دقيق. استخدمت المستودعات الحديثة أنظمة إدارة المستودعات (WMS) وأنظمة إدارة الطلبات (OMS) لتنسيق سير العمل الموحد بدءًا من إصدار الطلب مرورًا بالتحقق والتعبئة والشحن، بينما حافظت آليات التخزين والتجديد الموجهة على استقرار ودقة مواقع التجميع. ركزت هندسة النظام المادي على تحديد أماكن التخزين، والتصاميم المُقسّمة إلى مناطق، وتحسين مسارات المشي، مما قلل وقت التنقل بنسبة تصل إلى 30% ودعم زيادة الإنتاجية دون الحاجة إلى عمالة إضافية. ساهمت محطات العمل المريحة، ووسائل المناولة الميكانيكية، والفصل الواضح بين مناطق المشاة والمعدات في تقليل إجهاد العضلات والعظام ومخاطر الاصطدام.
أحدثت الأتمتة والبرمجيات ثورة في قرارات التصميم. فقد ساهم مسح الرموز الشريطية، والأجهزة القابلة للارتداء، وتطبيقات انتقاء المنتجات على الأجهزة الصناعية التي تعمل بنظام أندرويد في تقليص وقت التدريب، وزيادة الدقة، وتمكين توزيع العمالة بمرونة. كما ساهمت الروبوتات المتنقلة المستقلة، والمركبات الموجهة آليًا، وأنظمة التخزين على الجدران في تحويل الجهد البشري من التنقل إلى مهام ذات قيمة مضافة، بينما ساهم نظام إدارة المستودعات وتخطيط الموجات المدعوم بالذكاء الاصطناعي في تحقيق التوازن بين قدرات التحميل والتفريغ، والانتقاء، والتعبئة. وسجلت العمليات التي طبقت التحسين والأتمتة المتقدمة مكاسب في كفاءة العمالة بنحو 40%، وضاعفت عدد الطلبات المشحونة ثلاث مرات في غضون أشهر، وخفضت تكاليف الشحن من خلال اختيار شركات النقل بناءً على قواعد محددة.
من منظور التصميم، كان على المهندسين التعامل مع عمليات الانتقاء والتعبئة كنظام متكامل يشمل التخطيط والبرمجيات والمعدات والسلامة. تطلّب التطبيق العملي إجراءات تشغيل قياسية فعّالة، وروتينات تحضيرية للوردية، وإجراءات فعّالة للتعامل مع الأخطاء وعمليات الإرجاع، وتحسينًا مستمرًا قائمًا على مؤشرات الأداء الرئيسية يغطي معدلات الانتقاء والدقة والإنتاجية. وقد ضمنت هندسة السلامة وبرامج الصيانة الوقائية والتقييمات المريحة وعمليات التدقيق الدورية القائمة على المخاطر عدم تأثير السرعات العالية سلبًا على سلامة العمال أو الامتثال للوائح. من المرجح أن تُعمّق التطورات المستقبلية استخدام الذكاء الاصطناعي للتحسين في الوقت الفعلي، وتُوسّع نطاق تكامل الروبوتات، وتزيد من إعادة تكوين المناطق والمحطات بناءً على البيانات. يجمع النهج المتوازن بين الأتمتة القابلة للتطوير والعمليات اليدوية المرنة، مما يسمح للمستودعات بالتكيف مع تغيرات أنماط الطلبات وتوقعات مستوى الخدمة مع الحفاظ على أهداف التكلفة والسلامة والموثوقية. على سبيل المثال، أصبحت أنظمة انتقاء الطلبات في المستودعات وحلول الرفع بالمنصات المقصية جزءًا لا يتجزأ من مناولة المواد الحديثة. بالإضافة إلى ذلك، تظل أدوات مثل رافعة البليت اليدوية ضرورية لمهام محددة.