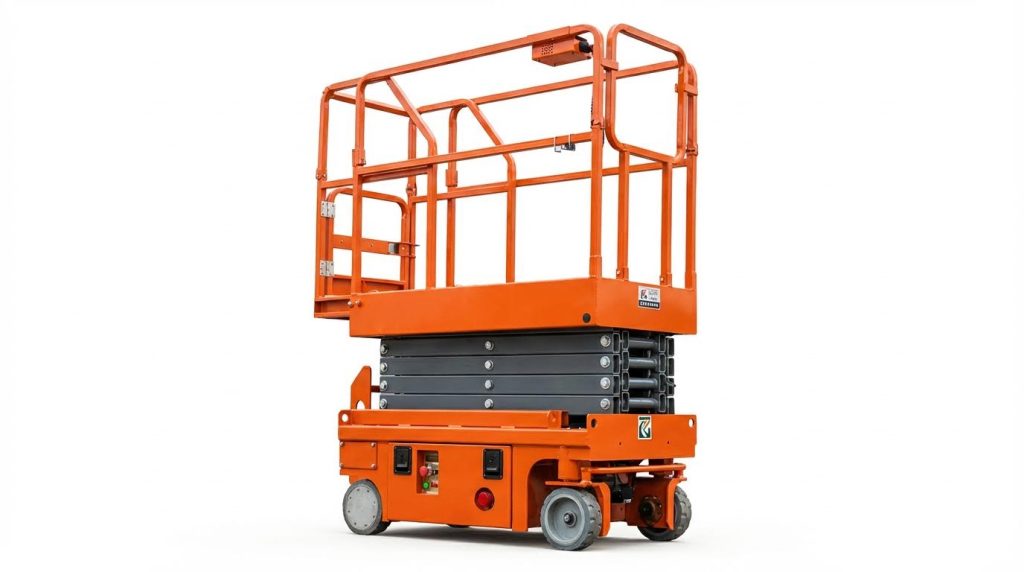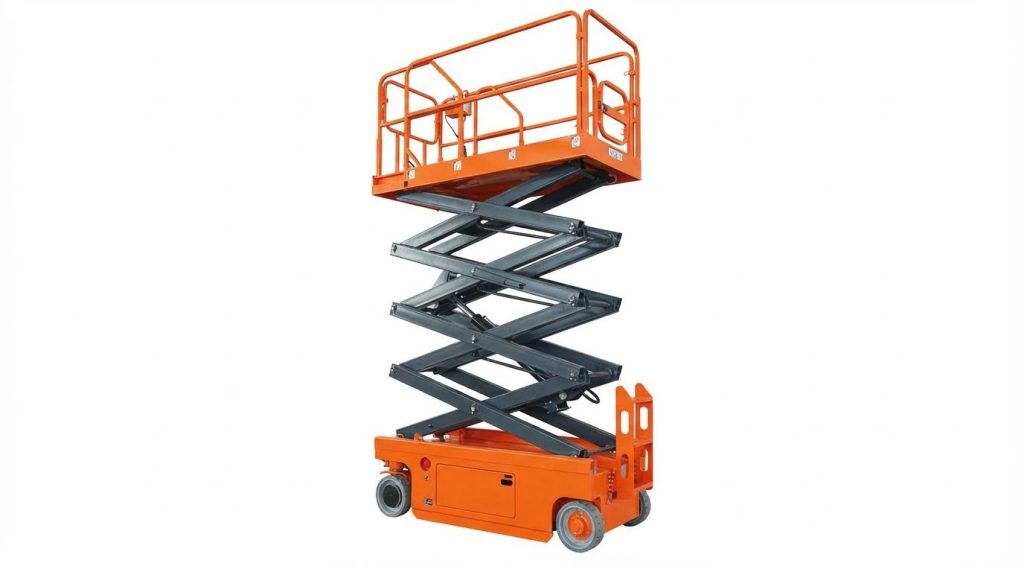
Hydraulische Scherenarbeitsbühnen basieren auf eng integrierten hydraulischen, strukturellen und elektronischen Systemen, sodass sich kleine Fehler oft zu schwerwiegenden Ausfällen ausweiten. Effektive Wartung und Fehlersuche erfordern daher die koordinierte Pflege von Hydrauliköl, Filtration, Schmierung, Lagerung und Korrosionsschutz über den gesamten Lebenszyklus hinweg. Der vollständige Artikel behandelt die Planung vorbeugender Wartungsarbeiten, hydraulische Diagnose und Ventileinstellungen, die Fehlerbehebung in elektrischen und Antriebssystemen sowie systematische Ansätze für Sensoren und elektronische Steuergeräte. Abschließend werden bewährte Verfahren und Maßnahmen zur Einhaltung der Sicherheitsvorschriften zusammengefasst, um Bediener und Wartungsteams dabei zu unterstützen, Ausfallzeiten zu reduzieren, die Lebensdauer zu verlängern und die Einhaltung gesetzlicher Bestimmungen zu gewährleisten.
Vorbeugende Wartung für hydraulische Scherenhebebühnen
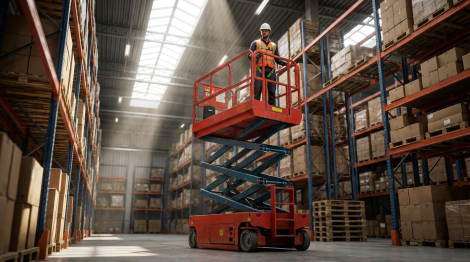
Die vorbeugende Wartung von hydraulischen Scherenarbeitsbühnen reduzierte ungeplante Ausfallzeiten und verlängerte die Lebensdauer der Komponenten. Strukturierte Wartungspläne stimmten Inspektionen, Schmierung und Flüssigkeitsmanagement auf die tatsächlichen Betriebsstunden und die Umgebungsbedingungen ab. Effektive Programme kombinierten die Empfehlungen der Originalhersteller mit lokalen Gegebenheiten wie Staub, Temperatur und Betriebszyklus. Eine lückenlose Dokumentation unterstützte die Einhaltung gesetzlicher Vorschriften und diente als Grundlage für Entscheidungen über Überholung oder Austausch.
Serviceintervalle und Wartungsplanung
Die Wartungsplanung für Scherenarbeitsbühnen basierte üblicherweise auf stunden- und kalenderbasierten Intervallen. Tägliche oder vor Inbetriebnahme durchgeführte Kontrollen umfassten die Überprüfung auf Leckagen, sichtbare strukturelle Schäden, Lesbarkeit der Aufkleber, Reifenzustand und Hydraulikölstand. Nach 200 Betriebsstunden wechselten die Techniker das Hydrauliköl, reinigten den Tank und tauschten die Filter aus, um anfänglichen Verschleiß und Verunreinigungen zu entfernen. Periodische Wartungsarbeiten nach 250 Stunden oder drei Monaten beinhalteten den Wechsel des Schmieröls an beweglichen Teilen sowie die Inspektion von Zylindern und der allgemeinen Struktur. Nach 500 Stunden oder sechs Monaten umfasste die Wartung eine detaillierte Inspektion von Rohren, Leitungen, Ventilen und Kabelbäumen auf Verschleiß, Korrosion und Verformung. Die jährlichen Wartungsarbeiten nach 1000 Stunden kombinierten den Hydraulikölwechsel, das Schmieren von Drehlagern und Verschleißplatten sowie eine umfassende Strukturinspektion. Nach 2000 Stunden oder zwei Jahren überprüften die Techniker Hydrauliktanks, Deckel und Entlüftungsöffnungen auf Korrosion, innere Verunreinigungen und Funktionstüchtigkeit. Die Wartungspläne berücksichtigten auch gesetzliche Vorgaben wie jährliche Inspektionen, Sperr- und Kennzeichnungsverfahren sowie die Dokumentation ausgetauschter Teile und Sicherheitseinrichtungen. Die Planer passten die Inspektionsintervalle an schwierige Umgebungsbedingungen, hohe Auslastungszyklen oder häufige Überlastungsversuche an und verkürzten die Inspektionszyklen, um frühzeitige Ausfälle zu vermeiden.
Hydrauliköl, Filtration und Kontaminationskontrolle
Die Reinheit des Hydrauliköls hatte direkten Einfluss auf die Zuverlässigkeit der Hubvorrichtung, die Lebensdauer der Zylinderdichtungen und die Ventilfunktion. Die Bediener hielten die Öltemperatur im Bereich von 0 °C bis 40 °C, um Viskositätsverluste bei hohen Temperaturen und ein träges Ansprechverhalten bei niedrigen Temperaturen zu vermeiden. Üblicherweise wurde Hydrauliköl der Sorte HL-N46 verwendet, wobei in kalten Klimazonen oder bei starken saisonalen Temperaturschwankungen Tieftemperaturöle zum Einsatz kamen. Nach 200 Betriebsstunden wechselten die Servicetechniker das Hydrauliköl, reinigten den Tank und tauschten die Filter aus, um anfängliche Verunreinigungen und Oxidationsprodukte zu entfernen. Unter normalen Bedingungen betrug das Reinigungsintervall für Ölkasten und Tank sechs Monate, wurde aber in sandigen oder staubigen Umgebungen verkürzt. Zu den Filterstrategien gehörten Saugfilter, Rücklauffilter und gegebenenfalls Druckleitungsfilter, die planmäßig oder bei Druckabfall, der auf eine Verstopfung hindeutete, überprüft und ausgetauscht wurden. Die Techniker minimierten das Eindringen von Verunreinigungen, indem sie die Einfülldeckel geschlossen hielten, saubere Trichter verwendeten und die Anschlussstellen vor dem Öffnen der Kreisläufe abwischten. Die Entlüftung erfolgte nach dem ersten Befüllen oder längeren Leerlaufphasen durch wiederholtes Betätigen des Pumpenhubs und, falls erforderlich, durch Lösen und erneutes Festziehen der Schlauchverbindungen, um eingeschlossene Luft abzulassen. Die richtige Ölauswahl, Temperaturkontrolle und ein effektives Filtermanagement reduzierten das Festklemmen von Ventilen, Kavitation und vorzeitigen Pumpenschaden.
Schmierung von Bolzen, Buchsen und Gleitflächen
Die Schmierung der mechanischen Gelenke gewährleistete eine reibungslose Bewegung des Scherenarms und reduzierte Geräusche und Verschleiß. Bolzen, Buchsen, Rollen und Gleitlager benötigten in von den Betriebsstunden und der Umwelteinwirkung abhängigen Intervallen Fett oder Öl. Üblicherweise wurden tägliche Sichtprüfungen und periodisches Schmieren alle 250 Stunden oder alle drei Monate durchgeführt, bei Außen- oder korrosiven Umgebungen häufiger. Die Techniker verwendeten vom Hersteller empfohlene Fette, in hygienischen Betrieben beispielsweise lebensmittelgeeignete Formulierungen, um Unverträglichkeiten oder Beschädigungen der Dichtungen zu vermeiden. Ein optimaler Schmierfilm reduzierte den Metall-auf-Metall-Kontakt, senkte die Reibung und verlängerte die Lebensdauer von Bolzen und Buchsen. Unzureichende Schmierung verursachte ungewöhnliche Geräusche beim Heben und Senken, erhöhtes Spiel und beschleunigte Ovalisierung der Bohrungen. Das Wartungspersonal reinigte die Schmiernippel vor dem Schmieren, um das Eindringen von abrasiven Partikeln in die Gelenke zu verhindern. Außerdem stellten sie sicher, dass das Fett über die gesamte Lagerbreite verteilt wurde, was eine vollständige Schmierung gewährleistete. Wo Gleitlager die Scherenarme stützten , wurde regelmäßig auf Riefenbildung, Delamination und Dickenverlust geprüft und die Lager bei Bedarf nachgefettet oder ausgetauscht. Konsequente Schmierung stabilisierte die Bewegung, reduzierte den Energiebedarf und minimierte die auf die Scherenarme übertragenen Vibrationen.
Diagnose und Justierung des Hydrauliksystems
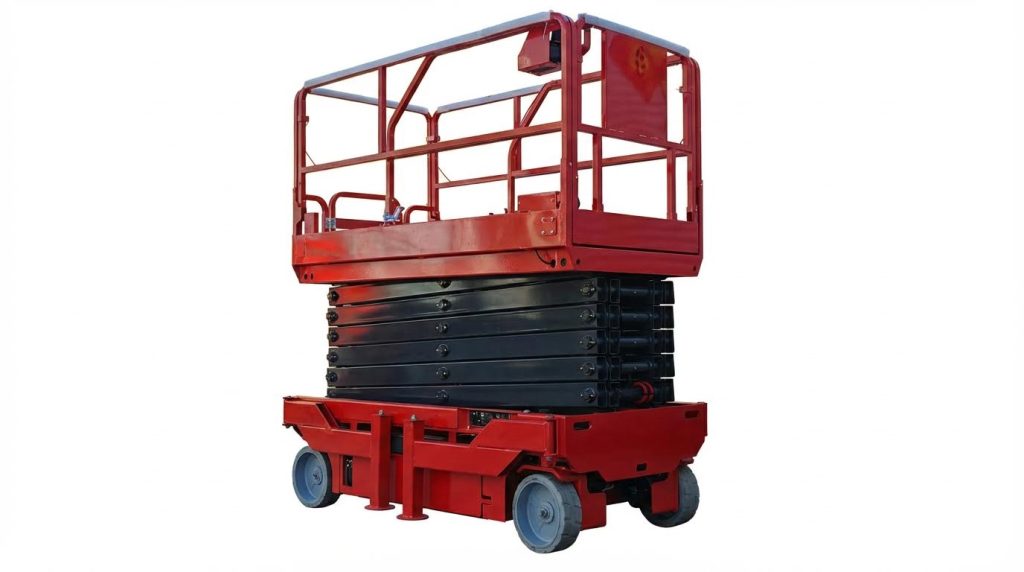
Die Diagnose von Hydrauliksystemen für Scherenarbeitsbühnen erforderte ein strukturiertes Vorgehen, das Symptome bestimmten Komponenten zuordnete. Techniker überprüften zunächst Art, Temperatur und Reinheit des Hydrauliköls, bevor sie Ventile einstellten oder Teile austauschten. Die korrekte Einstellung von Überdruck-, Sicherheits- und Drosselventilen gewährleistete sichere Drücke und kontrollierte Bewegungsabläufe. Systematische Dichtigkeitsprüfungen und Geräuschanalysen bestätigten anschließend, dass der Hydraulikkreislauf innerhalb der Auslegungsparameter arbeitete.
Entlüftung, Temperaturgrenzen und Ölauswahl
Nach der ersten Inbetriebnahme oder längeren Lagerung führten die Techniker wiederholte Zyklen der Hebebühne unter Leerlauf und anschließend unter Teillast durch, um eingeschlossene Luft zu entfernen. Falls sich noch Restluft an hochliegenden Stellen oder Verbindungsstücken befand, wurden die Schlauchverbindungen kurz gelöst, um Luft und schäumendes Öl entweichen zu lassen, und anschließend mit dem vorgeschriebenen Drehmoment wieder festgezogen. Hydrauliköl arbeitete zuverlässig nur zwischen 0 °C und 40 °C; außerhalb dieses Bereichs reduzierten Viskositätsänderungen die Pumpenleistung und beschleunigten den Verschleiß. HL-N46-Hydrauliköl diente als Standard, während in kalten Klimazonen mit großen täglichen Temperaturschwankungen Niedertemperatur-Hydrauliköl vorzuziehen war.
Der Reinheitsgrad hatte einen erheblichen Einfluss auf die Zuverlässigkeit der Ventile und die Lebensdauer der Zylinder. Wartungspläne sahen üblicherweise einen Ölwechsel und eine Tankreinigung nach etwa 200 Betriebsstunden vor, gefolgt von einer halbjährlichen Behälterreinigung unter normalen Anlagenbedingungen. An sandigen oder staubigen Standorten verkürzten die Techniker diese Intervalle und überwachten die Entlüftungs- und Rücklauffilter auf Verschmutzung. Sie stellten außerdem sicher, dass der Ölstand innerhalb der Schauglasgrenzen blieb, um Lufteintritt am Pumpenansaugpunkt zu vermeiden, der Kavitation, unregelmäßige Bewegungen und beschleunigten Bauteilverschleiß verursachte.
Inspektion von Überdruck-, Überlauf- und Drosselventilen
Das Hauptdruckbegrenzungsventil begrenzte den Systemdruck üblicherweise auf etwa 16 MPa, um Zylinder, Schläuche und die Konstruktion zu schützen. Bei Druckschwankungen oder wenn die Hebebühne unterhalb der Nennlast stehen blieb, bauten die Techniker das Druckbegrenzungsventil aus, reinigten Schieber, Feder und Ventilsitz und stellten den Druck anschließend mithilfe eines kalibrierten Manometers neu ein. Um den Druck zu erhöhen, musste der Einstellstopfen im Uhrzeigersinn gedreht werden; eine Drehung gegen den Uhrzeigersinn verringerte den eingestellten Druck. Die Einstellungen blieben stets innerhalb der Herstellervorgaben, um eine Überlastung der Konstruktion zu vermeiden. Überlaufventile, die zur Stabilisierung der Scherenbewegung installiert waren , regulierten den Durchfluss und damit die Ausfahrgeschwindigkeit.
Durch Drehen des Überlaufventilstopfens im Uhrzeigersinn wurde der Durchfluss reduziert und die Plattformbewegung verlangsamt, was hilfreich war, wenn Bediener ruckartige oder überschwingende Bewegungen meldeten. Eine Drehung gegen den Uhrzeigersinn erhöhte Durchfluss und Geschwindigkeit, konnte aber bei zu starker Drehung die Schwingungen verstärken. Die Absenkgeschwindigkeit wurde durch Drossel- oder Absenkventile gesteuert; eine zu hohe Absenkgeschwindigkeit deutete auf eine zu große Drosselöffnung oder ein verschlissenes Ventil hin, während eine sehr langsame Absenkung auf eine teilweise Verstopfung oder interne Beschädigung schließen ließ. Nach jeder Ventileinstellung führten die Techniker Funktionstests über den gesamten Hub unter Last durch, prüften auf Druckspitzen und verriegelten die Einstellkappen, um unbefugte Änderungen zu verhindern.
Leckagemanagement für Zylinder, Schläuche und Armaturen
Effektives Leckagemanagement begann mit routinemäßigen Sichtprüfungen von Zylindern, Schläuchen, Rohrleitungen und Armaturen vor jeder Schicht. Die Techniker suchten nach feuchten Stellen, Ölnebel, Blasenbildung an Schlauchummantelungen, Rissen in Rohren und verformten Armaturen, die auf Überdruck oder Materialermüdung hindeuteten. Leckagen an den Kolbenstangendichtungen der Zylinder reduzierten die Hubkraft und führten zu einem allmählichen Absinken der Plattform; anhaltende Leckagen nach der Reinigung der Kolbenstangen erforderten in der Regel eine erneute Abdichtung oder einen Austausch der Zylinder. Interne Zylinderleckagen, die von außen nicht sichtbar waren, äußerten sich durch langsames Kriechen unter Last oder durch das Nichterreichen der Hubhöhe trotz normaler Pumpenleistung.
Um einen internen Bypass zu bestätigen, setzten die Prüfer die Hebebühne unter Druck, schalteten die Pumpe ab und überwachten die Plattformhöhe und den Zylinderdruck über einen bestimmten Zeitraum. Ein rascher Druckabfall ohne äußeren Ölverlust deutete auf verschlissene Kolbendichtungen oder Riefen an den Zylinderlaufbahnen hin. Undichtigkeiten an Bördel- oder Gewindeverbindungen waren häufig auf ein falsches Anzugsmoment, beschädigte Dichtflächen oder Verunreinigungen in den Dichtflächen zurückzuführen. Die Techniker entlüfteten das System, reinigten die Dichtflächen, ersetzten beschädigte Dichtungen oder Hülsen und zogen die Verbindungen anschließend mit den vorgegebenen Drehmomentwerten nach. Die Dichtheit wurde mit einer statischen Druckprüfung nahe dem Entlastungsdruck überprüft.
Lärm, Vibrationen und Leistungsverschlechterung
Ungewöhnliche Geräusche und Vibrationen bei hydraulischen Scherenarbeitsbühnen deuten in der Regel auf Kavitation, Lufteintritt oder mechanisches Spiel hin. Klopfgeräusche während des Aufstiegs lassen sich oft auf einen niedrigen Ölstand oder Lufteintritt am Pumpeneinlass zurückführen.
Probleme mit elektrischen, Steuerungs- und Antriebssystemen
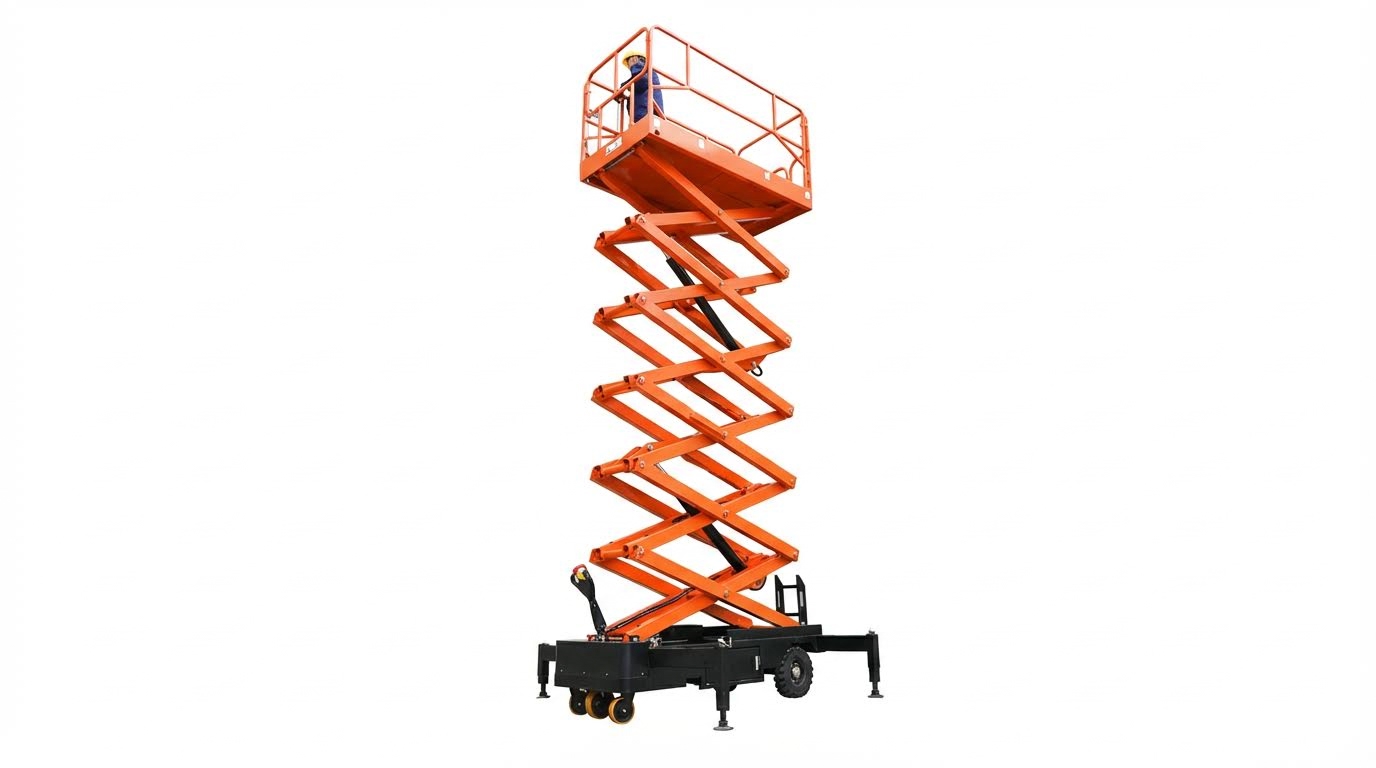
Elektrische, Steuerungs- und Antriebsfehler in hydraulischen Scherenhubwagen beeinträchtigten unmittelbar Sicherheit, Verfügbarkeit und Lebenszykluskosten. Systematische Diagnoseverfahren basierten auf der Korrelation von Fehlersymptomen mit gemessenen Spannungen, Strömen und Statuscodes der Steuerung anstelle des Austauschs von Teilen nach dem Versuch-und-Irrtum-Prinzip. Wartungsteams minimierten Ausfallzeiten durch die Kombination routinemäßiger Funktionsprüfungen mit gezielter Fehlersuche an Motoren, Batterien, Sensoren und Steuergeräten. Die folgenden Abschnitte beschreiben praxiserprobte Vorgehensweisen, die den Empfehlungen der Hersteller und den Sicherheitsstandards entsprechen.
Motorüberhitzung, Startprobleme und geringe Leistung
Elektrische Antriebs- und Pumpenmotoren in hydraulischen Scherenhubwagen arbeiteten innerhalb definierter thermischer Grenzen, typischerweise bis zu einer Umgebungstemperatur von 40 °C. Thermische Schutzschalter unterbrachen den Motorstromkreis, sobald die Wicklungstemperatur einen festgelegten Schwellenwert erreichte. Dies wurde häufig durch hohe Betriebszyklen, Überlastung oder unzureichende Belüftung ausgelöst. Bei Überhitzung überprüften die Techniker die Umgebungstemperatur, das Verhältnis von Last zu Nennleistung und den tatsächlichen Betriebszyklus und ließen den Motor vor dem Neustart vollständig abkühlen. Startprobleme erforderten eine systematische Überprüfung: Eingangsspannung an den Klemmen, Phasensymmetrie, Funktionstüchtigkeit der Sicherungen und Schutzschalter sowie Zustand der magnetischen Thermorelais. Waren Spannung und Schutzeinrichtungen in Ordnung, umfassten die nächsten Schritte Durchgangsprüfungen der Motorwicklungen, die Prüfung auf Phasenausfall und die Überprüfung der Steuerstromkreiskomponenten wie Schütze, Betriebsschalter und Kabel. Meldungen über geringe Leistung deuteten auf mögliche Unterspannung, hohe Kabelverluste, teilweise kurzgeschlossene Wicklungen oder mechanischen Widerstand in der Pumpe hin. Strommessungen unter Last und der Vergleich mit den Daten auf dem Typenschild klärten, ob die Begrenzung elektrischer oder hydraulischer Natur war.
Langsames oder fehlgeschlagenes Heben, Sinken und Driften
Wenn der Motor lief, die Plattform sich aber nicht oder nur sehr langsam hob, überprüften die Techniker zunächst die korrekte Phasenfolge am Hydraulikaggregat, da ein umgekehrter Phasenbetrieb die Pumpenleistung reduzierte oder ganz unterbrach. Anschließend suchten sie nach externen mechanischen Blockaden wie verbogenen Scherenarmen , falsch ausgerichteten Rollen oder Fremdkörpern, die die Konstruktion behinderten. Bewegte sich der Mechanismus frei, konzentrierte sich die Diagnose auf die Hydraulikkomponenten: volumetrischer Wirkungsgrad der Pumpe, Funktion des elektromagnetischen Rückschlagventils und Einstellung des Überdruckventils im Verhältnis zum vorgegebenen Öffnungsdruck von 16 MPa. Langsames Heben oder Senken konnte auch durch verstopfte Filter, verschmutzte Ventile oder einen zu niedrigen Hydraulikflüssigkeitsstand verursacht werden, wodurch der effektive Durchfluss reduziert und Lufteinschlüsse verursacht wurden. Bei ungewöhnlichem Senkverhalten mussten die Einstellungen des Drosselventils (Durchflussreglers), der Zustand der Hub- und Rückschlagventile sowie der Verschleiß an Bolzen und Bohrungen, die die Geometrie der Verbindungsstücke veränderten, überprüft werden. Unkontrolliertes Abdriften nach dem Anhalten deutete auf interne Leckagen in den Zylindern, nicht vollständig abdichtende Rückschlagventile oder Mikroleckagen an den Verbindungen hin. Es empfiehlt sich, die Plattformen im Standby-Modus abgesenkt zu halten, um Risiken zu minimieren und die strukturelle Belastung zu reduzieren.
Probleme mit Akku, Ladegerät und Stromqualität
Elektrische Scherenarbeitsbühnen benötigten für einen zuverlässigen Betrieb intakte Akkus und eine stabile Stromqualität. Kapazitätsverluste durch alternde Zellen, wiederholte Tiefentladungen oder unzureichendes Laden führten zu verkürzter Laufzeit, trägem Hubverhalten und häufigen Unterspannungsfehlern. Wartungsprogramme umfassten Sichtprüfungen auf Korrosion, die Reinigung der Anschlüsse zur Vermeidung von Oberflächenentladungen sowie regelmäßige Stromaufnahme- und Ladetests mit digitalen Messgeräten zur Beurteilung des Akkuzustands. Ladegeräte mussten hinsichtlich Ausgangsspannung, Kompatibilität des Ladeprofils mit dem Akkutyp und ausreichender Belüftung zur Vermeidung von Überhitzung und Gasbildung überprüft werden. Techniker beurteilten die Stromqualität durch Messung der Spannung unter Last am Eingang der Arbeitsbühne, Überprüfung auf übermäßigen Spannungsabfall an langen oder unterdimensionierten Verlängerungskabeln und Sicherstellung, dass die Kabel die Strombelastbarkeit des Geräts erfüllten oder übertrafen. Die Lagerung der Akkus in kontrollierten Umgebungen, die Vermeidung des Betriebs bei extremen Temperaturen und die Verhinderung längerer Lagerung im entladenen Zustand verlängerten die Akkulebensdauer erheblich und reduzierten ungeplante Ausfälle.
Sensoren, Steuergeräte und elektronische Fehlerbehandlung
Moderne hydraulische Scherenhebebühnen sind mit Neigungssensoren, Lastsensoren, Endschaltern und elektronischen Steuereinheiten ausgestattet (EC).
Zusammenfassung bewährter Verfahren und Sicherheitsbestimmungen
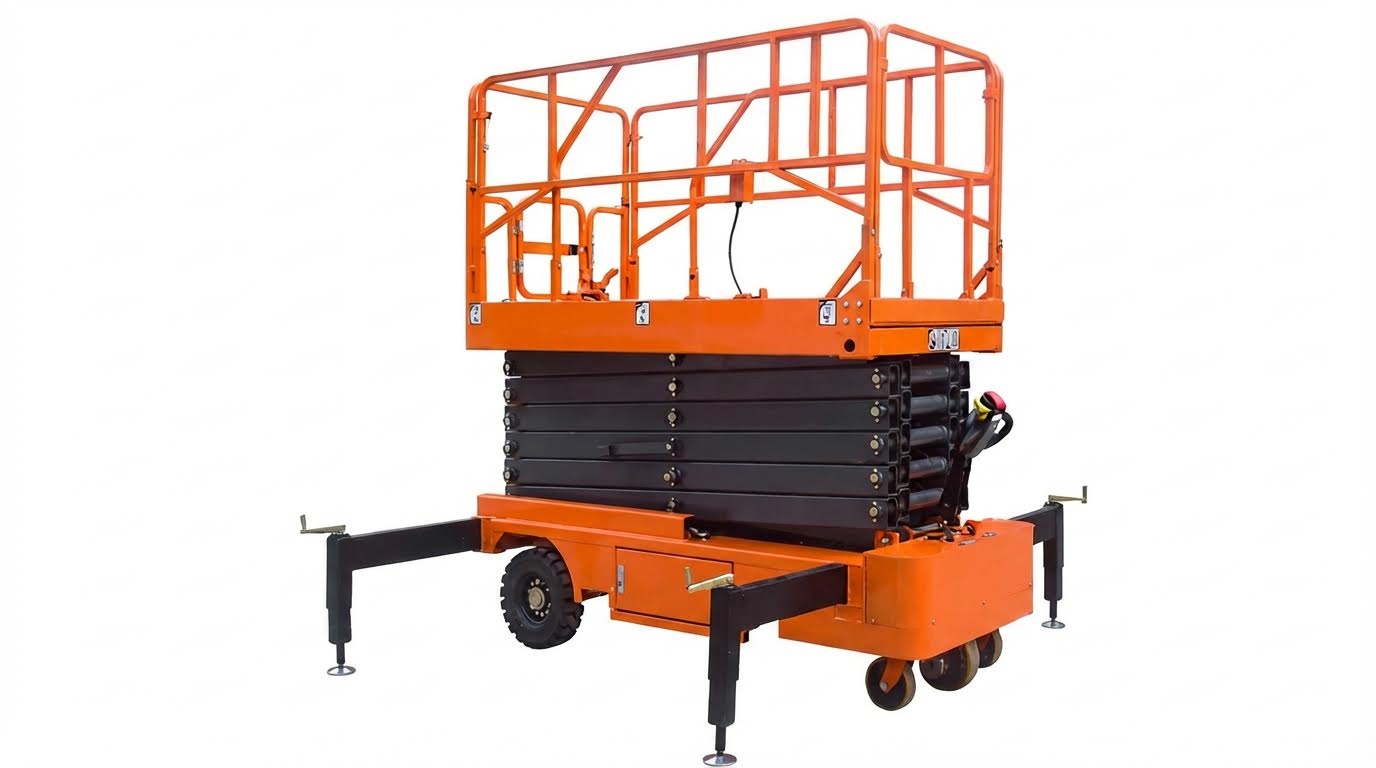
Die Zuverlässigkeit der hydraulischen Scherenhebebühne hing von disziplinierter, vorbeugender Wartung und der strikten Einhaltung der Sicherheitsvorschriften ab. Bediener und Wartungspersonal reduzierten Ausfälle durch die Einhaltung der festgelegten Wartungsintervalle für Hydrauliköl, Filter, Schmierstoffe und Strukturinspektionen. Die systematische Fehlersuche bei Hydraulik-, Elektro- und Steuerungsstörungen begrenzte Ausfallzeiten und verhinderte Folgeschäden an Pumpen, Zylindern, Motoren und Steuergeräten. Die lückenlose Dokumentation von Inspektionen und Reparaturen unterstützte die Einhaltung interner Richtlinien und externer Vorschriften.
Aus Branchensicht verlängerte die planmäßige Wartung in festgelegten Stunden- oder Kalenderintervallen die Lebensdauer und senkte die Lebenszykluskosten. Temperaturkontrolliertes, sauberes Hydrauliköl, korrekte Ventileinstellungen um 16 MPa und geprüfte, leckagefreie Schlauch- und Verbindungsstücke blieben zentral für die hydraulische Sicherheit. Elektrische Diagnoseverfahren, einschließlich Batterietests, Überprüfung der Steckverbinder und Fehlercodeanalyse der Steuerung, verbesserten die Verfügbarkeit von elektrischen Scherenarbeitsbühnen . Zukünftige Trends deuten auf stärker sensorgestützte Plattformen, Fernüberwachung des Zustands und vorausschauende Wartung auf Basis protokollierter Betriebsdaten hin.
Die praktische Umsetzung erforderte klare Wartungspläne, geschultes und qualifiziertes Personal sowie die Anwendung von Sperr- und Kennzeichnungsverfahren bei hydraulischen und elektrischen Arbeiten. Die Baustellenleiter mussten die Vorabinspektionen durchsetzen, einschließlich Strukturprüfungen, Funktionstests der Notfallsteuerungen und der Überprüfung von Aufklebern und Handbüchern. Die Bediener mussten die Nennleistung, die Temperaturgrenzen zwischen ca. 0 °C und 40 °C sowie die vom Hersteller vorgeschriebenen Betriebsstoffe beachten. Das Absenken der Plattformen während des Standby-Betriebs, die Lagerung der Ausrüstung unter einer Abdeckung und das Auftragen der richtigen Schmierfette an Bolzen und Gleitflächen reduzierten Korrosion und Verschleiß.
Die technologische Weiterentwicklung steigerte die Komplexität von Aufzügen, ersetzte aber nicht die grundlegenden Sicherheitsprinzipien. Mechanische Integrität, hydraulische Reinheit und elektrische Trennung bildeten weiterhin die Basis für einen sicheren Betrieb. Elektronische Steuerungen, thermischer Schutz und moderne Sensoren verbesserten die Fehlererkennung, erforderten jedoch eine korrekte Kalibrierung und Softwarekonfiguration. Eine ausgewogene Wartungsstrategie kombinierte die Empfehlungen der Originalhersteller, praktische Erfahrung und regelmäßige Inspektionen durch Dritte, um die Einhaltung gesetzlicher Vorschriften zu gewährleisten und das Personal bei Arbeiten in der Höhe zu schützen.