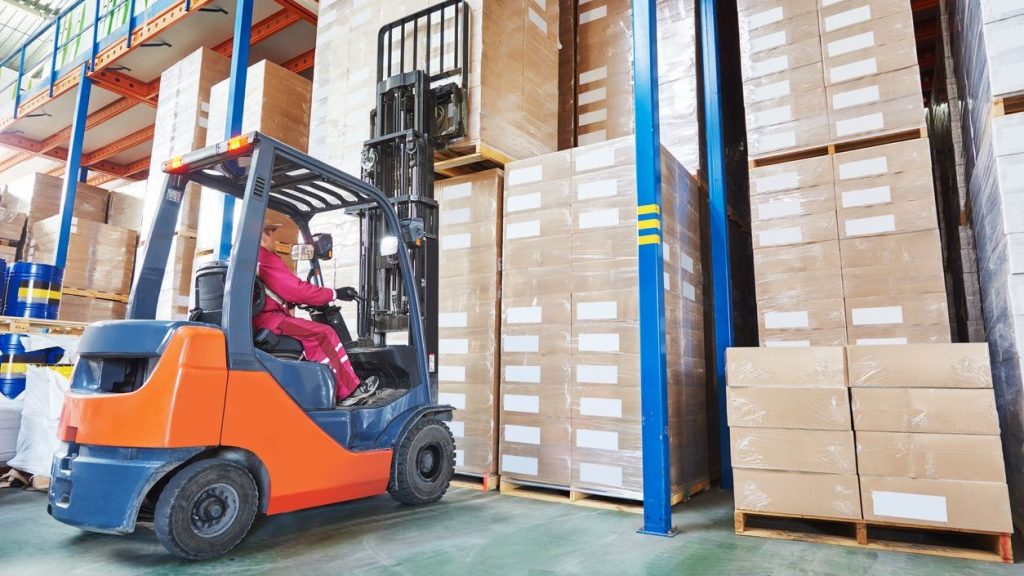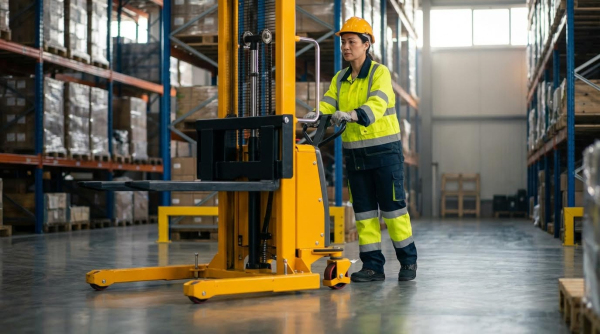
Der Einsatz von Gabelstaplern in Lagerhallen und Logistikzentren erforderte strenge, ingenieurtechnisch fundierte Sicherheitsvorkehrungen. Dieser Artikel untersuchte ihre grundlegenden Konstruktions- und Stabilitätsprinzipien, stellte sie Hubwagen gegenüber und erläuterte detailliert Schutzvorrichtungen, Sichtverhältnisse und Strategien zur Trennung von Fußgängern. Anschließend wurden sichere Betriebsregeln behandelt, darunter Inspektionen, Lastenhandhabung, Geschwindigkeitskontrolle, Fahrten an Steigungen sowie der Betrieb in Anhängern, Waggons und explosionsgefährdeten Bereichen. Abschließend wurden strukturierte Inspektions- und Wartungsprogramme, Fehlersuche und neue digitale Werkzeuge vorgestellt, bevor die wichtigsten Praktiken zusammengefasst wurden, die Sicherheitsbeauftragte und Ingenieure in der Praxis anwenden können.
Kernmerkmale des Designs und Stabilitätsprinzipien
Die grundlegenden Konstruktionsmerkmale von Gabelstaplern bestimmten, wie sie Lasten bewältigten, mit den Bedienern interagierten und sich unter Belastung dynamisch verhielten. Stabilitätsprinzipien, darunter das Stabilitätsdreieck und das Lastmoment, definierten sichere Betriebsbereiche und Versagensarten. Das Verständnis dieser Grundlagen ermöglichte es Ingenieuren und Sicherheitsbeauftragten, geeignete Ausrüstung auszuwählen und sicherere Arbeitsabläufe zu gestalten. Dieser Abschnitt untersuchte diese Prinzipien und übersetzte sie in praktische Sicherheitsrichtlinien für industrielle Umgebungen.
Gabelstapler vs. Hubwagen: Wichtige Sicherheitsunterschiede
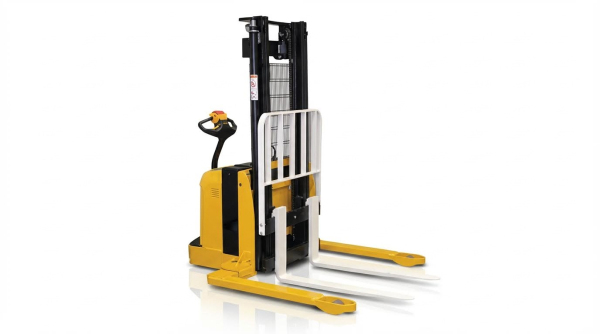
Gabelstapler mit Auslegern, die die Palette umfassten, erhöhten die Seitenstabilität im Vergleich zu herkömmlichen Hubwagen . Da sie Lasten in größere Höhen hoben, waren die potenzielle Energie und die Kippgefahr höher als bei Hubwagen mit geringer Hubhöhe. Die Bediener gingen üblicherweise hinter oder neben dem Stapler und nutzten einen Deichselarm mit integrierten Bedienelementen, während Hubwagen oft auf eine einfachere mechanische Lenkung und begrenzte Bedienschnittstellen angewiesen waren. Da Gabelstapler mit Auslegern in schmaleren Gängen und mit größeren Hubhöhen arbeiteten, erhöhte sich die Gefährdung von Fußgängern, Regalen und Deckenkonstruktionen. Technische Schutzmaßnahmen wie Tragfähigkeitsschilder, Schutzvorrichtungen am Hubmast und definierte Wendekreise waren daher wichtiger als bei herkömmlichen Hubwagen. Diese Unterschiede erforderten strengere Schulungen, Geschwindigkeitskontrollen und eine sorgfältigere Planung des Arbeitsablaufs bei der Einführung von Gabelstaplern in einem bestehenden Betrieb mit Mitgänger-Hubwagen.
Stabilitätsdreieck, Lastmoment und Kippgefahr
Das Stabilitätsdreieck beschreibt das Verhältnis zwischen dem Schwerpunkt des Lkw und seinen Auflagepunkten, üblicherweise dem Antriebsrad und den beiden Stützrädern. Verlagert sich der kombinierte Schwerpunkt von Lkw und Ladung aus diesem Dreieck heraus, droht das Fahrzeug umzukippen. Das Lastmoment entspricht dem Produkt aus Lastgewicht und horizontalem Abstand vom Lastschwerpunkt zum Drehpunkt, typischerweise der Vorderachse oder der Stützlinie. Hebt der Bediener die Last an oder verlängert sie vom Hubmast, erhöht sich das Lastmoment und verringert die verfügbare Stabilitätsreserve. Nicht mittig platzierte Lasten, unebene Böden oder Kurvenfahrten mit angehobener Last verlagern den Schwerpunkt seitlich und erhöhen das Kipprisiko erheblich. Für sicheres Fahren ist es daher erforderlich, die Lasten während der Fahrt niedrig zu halten, die zulässige Tragfähigkeit am vorgegebenen Lastschwerpunkt einzuhalten und abrupte Lenkbewegungen bei angehobenem Hubmast zu vermeiden.
Schutzvorrichtungen, Rückenlehnen und Bedienerschutzsysteme
Bei Gabelstaplern mit Überkopfschutz wurden Schutzvorrichtungen und Lastrückwände verwendet, um das Risiko herabfallender Gegenstände und verrutschender Ladung zu minimieren. Die Schutzvorrichtungen mussten dem Aufprall typischer Ladeeinheiten standhalten und sicher befestigt sein, ohne die Sicht des Fahrers nach vorn und oben zu behindern. Die Öffnungen in den Schutzvorrichtungen waren so klein, dass selbst kleinste Ladungseinheiten nicht hindurchpassten, wodurch die Gefahr, dass Pakete den Fahrer trafen, verringert wurde. Verlängerungen der Lastrückwände verhinderten, dass gestapelte Güter bei Neigung des Mastes nach hinten in den Mast oder den Fahrerbereich rollten oder rutschten. Schutzvorrichtungen an Mast, Kette und Kettenrad umschlossen bewegliche Teile in Reichweite und reduzierten so die Gefahr des Verhedderns und von Quetschstellen. Zu den zusätzlichen Schutzsystemen gehörten Not-Aus-Schaltungen, Bremsverriegelungen in Abhängigkeit von der Deichselposition und Rückfahrschalter, die die Fahrt stoppten oder umkehrten, falls der Fahrer zwischen dem Stapler und einem Hindernis eingeklemmt wurde.
Sichtbarkeit, Ganggestaltung und Fußgängertrennung
Der sichere Betrieb von Hochhubwagen hing maßgeblich von der Sicht in alle Fahrtrichtungen ab. Mastprofile, Gabelträgerkonstruktion und Lastrückwände mussten ein Gleichgewicht zwischen Stabilität und Sichtverhältnissen herstellen, damit die Bediener Fußgänger, Regalständer und Kreuzungen erkennen konnten. In Betrieben mit Hochhubwagen wurden typischerweise schmalere Gänge als bei Gabelstaplern eingesetzt. Daher legten die Ingenieure Mindestgangbreiten basierend auf den Abmessungen des Staplers, dem Wendekreis und der Lastgröße fest. Die Ganggestaltung umfasste häufig Einbahnstraßen, markierte Fußgängerwege und Spiegel an Quergängen, um Sichtbehinderungen zu minimieren. Bodenmarkierungen, physische Barrieren und gekennzeichnete Übergänge halfen, Fußgänger von den Fahrwegen der Stapler zu trennen. Geschwindigkeitsbegrenzungen, Hupenvorschriften bei eingeschränkter Sicht und Beleuchtungsstandards verbesserten die Sicht und Reaktionszeit zusätzlich, insbesondere in Hochregallagern oder Bereichen mit gemischtem Verkehrsaufkommen.
Sichere Betriebspraktiken und Gefahrenabwehr
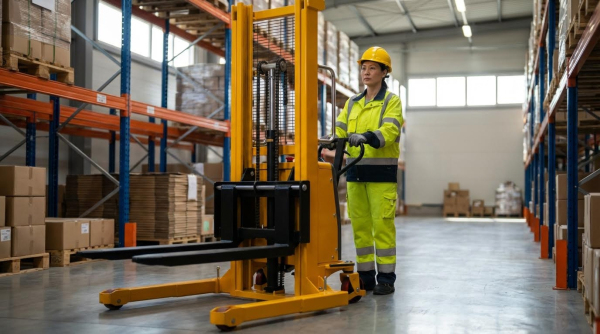
Der sichere Betrieb von Gabelstaplern erforderte disziplinierte Arbeitsabläufe, technische Sicherheitsvorkehrungen und geschulte Bediener. Dieser Abschnitt konzentrierte sich darauf, wie Konstruktionsgrenzen und gesetzliche Vorgaben in tägliche Betriebsregeln umgesetzt werden konnten. Er verknüpfte die Kontrollen vor Schichtbeginn, die Ladungskontrolle, das Fahrverhalten und die Baustellenbedingungen zu einer schlüssigen Gefahrenabwehrstrategie. Ziel war es, den Stapler innerhalb seines Stabilitätsbereichs zu halten und gleichzeitig Fußgänger und Infrastruktur zu schützen.
Vorschichtinspektionen und Sperr-/Kennzeichnungsregeln
Die Bediener führten vor der Inbetriebnahme jeglicher motorbetriebener Funktionen eine strukturierte Vorprüfung durch. Sie überprüften Räder, Gabeln, Hubmast, Hubketten, Schutzvorrichtungen, Fahrgestell, Warnleuchten und die Griffbaugruppe visuell auf Risse, Verformungen, Leckagen oder fehlende Bauteile. Anschließend testeten sie Bremsen, Lenkung, Hupe, Hub- und Senkfunktionen sowie alle Sicherheitsrückschlag- und Not-Aus-Vorrichtungen im Leerlauf. Falls sie sicherheitsrelevante Mängel feststellten, aktivierten sie die Sperr- und Kennzeichnungsmaßnahmen, nahmen das Gerät außer Betrieb und dokumentierten den Fehler.
Durch die Sperr- und Kennzeichnungsverfahren wurden die Energiequellen isoliert, die unerwartete Bewegungen oder Stromschläge verursachen konnten. Bei Gegengewichtsstaplern bedeutete dies in der Regel, die Batterie abzuklemmen, den Stecker zu sichern und ein gut sichtbares Etikett mit Fehlerdetails anzubringen. Nur autorisiertes Wartungspersonal durfte Sperren oder Etiketten nach Überprüfung der Reparaturen und Durchführung von Funktionstests entfernen. Dieses Verfahren verhinderte, dass Bediener Sicherheitsvorrichtungen umgingen oder Stapler mit beschädigten Brems-, Lenk- oder Strukturbauteilen betrieben.
Lastenhandhabung, Fahrgeschwindigkeiten und Steigungsnavigation
Sicheres Be- und Entladen begann mit der Einhaltung der auf dem Typenschild des Staplers angegebenen Tragfähigkeit. Die Bediener positionierten die Gabeln vollständig unter der Palette, zentrierten die Ladung seitlich und hielten den Schwerpunkt so nah wie möglich am Gabelträger. Sie hoben die Ladung nur so weit an, dass sie den Boden nicht berührte, und vermieden Kippvorgänge oder plötzliche Bewegungen, die das Lastmoment aus dem Stabilitätsdreieck verlagern könnten. Übergroße oder instabile Ladungen mussten vor dem Transport zusätzlich gesichert werden, beispielsweise durch Umreifen oder Umwickeln.
Die Fahrgeschwindigkeit musste der Gangbreite, dem Zustand des Fahrbahnbelags und der Fußgängerdichte angepasst werden. Die Fahrer reduzierten die Geschwindigkeit beim Abbiegen, in engen Bereichen und bei eingeschränkter Sicht durch Regale oder die Ladung selbst. An Steigungen fuhren sie langsam hinauf und hinunter und hielten die Lastneigung nach Möglichkeit aufrecht, um das Gewicht stets über dem Antrieb zu halten. Sie vermieden das Parken an Hängen; falls unvermeidbar, betätigten sie die Bremsen und blockierten die Räder, um ein unbeabsichtigtes Wegrollen zu verhindern. Lenkknöpfe wurden nur dann benutzt, wenn der Stapler über eine Servolenkung verfügte, die für dieses Zubehör ausgelegt war.
Kollisions-, Überfahr- und Laststurzvermeidung
Kollisions- und Überfahrgefahren erforderten eine strikte Trennung von Fahrwegen und Fußgängerwegen. Fahrspuren, Übergänge und Sperrzonen wurden, wo möglich, mit Bodenmarkierungen, Schildern und physischen Absperrungen gekennzeichnet. Die Fahrer hupten an Kreuzungen, unübersichtlichen Ecken und Türen, insbesondere bei hohen Lasten mit eingeschränkter Sicht. Bei Sichtbehinderung fuhren sie in Richtung der besten Sicht oder nutzten einen Einweiser mit standardisierten Handzeichen.
Um herabfallende Ladungen zu verhindern, waren der korrekte Zustand der Paletten, der richtige Gabelabstand und die korrekte Ladungssicherung entscheidend. Beschädigte Paletten, falsch gestapelte Waren oder Ladungen, die ohne zusätzliche Sicherung über die Laderückwand hinausragten, wurden von den Bedienern aussortiert. Verlängerungen der Laderückwand verhinderten, dass Produkte beim Bremsen oder Kippen in den Hubmast oder den Arbeitsbereich des Bedieners rutschten. Schutzvorrichtungen über den Fahrern schützten vor herabfallenden Kleinteilen, ersetzten aber nicht die ordnungsgemäße Stapelung und Ladungssicherung. Es war dem Personal untersagt, auf Gabeln oder Ladungen mitzufahren. Jeder zulässige Mitfahrplatz musste ein dafür vorgesehener, gesicherter Ort sein.
Betrieb in Anhängern, Eisenbahnwaggons und Gefahrenbereichen
Der Betrieb in Anhängern und Waggons barg Risiken hinsichtlich Bodenfestigkeit, Stabilität und Belüftung. Die Bediener stellten sicher, dass die Laderampen bzw. Brückenplatten für das Gesamtgewicht von Lkw und Ladung ausgelegt und ordnungsgemäß befestigt waren. Sichtbar beschädigte Anhänger oder Waggons, deren Boden, Wände oder Stützen die konzentrierten Radlasten nicht sicher tragen konnten, wurden nicht befahren. Unterlegkeile oder Fahrzeugrückhaltesysteme fixierten die Anhänger, um Bewegungen während des Be- und Entladens zu verhindern. Ausreichende Beleuchtung und klare Kommunikation mit dem Rampenpersonal reduzierten die Gefahr unerwarteter Bewegungen und Aufprallschäden.
In explosionsgefährdeten Bereichen mit brennbaren Gasen, Dämpfen oder Stäuben waren nur für diese Gefahrenklasse zugelassene und gekennzeichnete Stapler zulässig. Die Betriebe bewerteten die Bereiche und wählten Geräte mit den entsprechenden elektrischen und Oberflächentemperatur-Kennwerten aus. Die Belüftung musste Abgase und Batterieladegase kontrollieren, und Zündquellen in der Nähe von Kraftstoff- oder Ladebereichen wurden eingeschränkt. Die Bediener befolgten die standortspezifischen Genehmigungen und Verfahren für beengte Räume, extreme Temperaturen und korrosive Umgebungen. Diese Maßnahmen stellten sicher, dass der Betrieb der Hubstapler keine Zünd- oder Strukturversagensrisiken in sensiblen Bereichen mit sich brachte.
Inspektion, Wartung und neue Technologien
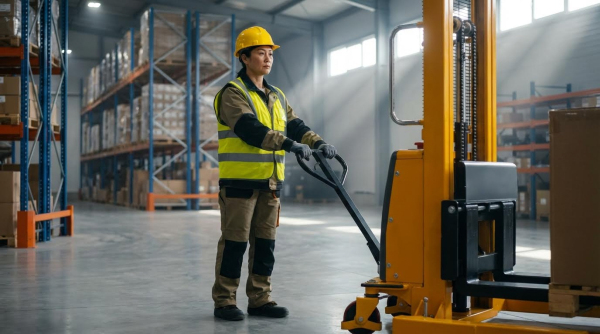
Inspektions- und Wartungsprogramme bestimmten die Gesamtsicherheit von Gabelstaplern in Lagerhallen und Logistikzentren. Strukturierte Zeitpläne, übersichtliche Checklisten und qualifizierte Wartung reduzierten die Ausfallraten und verlängerten die Lebensdauer. Ingenieure setzten zudem digitale Werkzeuge und Energiemonitoring ein, um von reaktiven zu vorausschauenden Wartungsstrategien überzugehen. Dieser Abschnitt untersuchte praktische Abläufe, systemspezifische Pflege, Fehlerdiagnose und die Rolle neuer Technologien.
Checklisten für tägliche, wöchentliche und monatliche Inspektionen
Die täglichen Inspektionen konzentrierten sich vor Inbetriebnahme auf sicherheitskritische Komponenten und gingen in der Regel von einer Betriebsdauer von 8 Stunden pro Schicht bzw. ca. 200 Stunden pro Monat aus. Die Bediener prüften Hydraulikzylinder und -schläuche visuell auf Risse, Lecks oder Verformungen und untersuchten Mast, Hubketten, Rollen, Gabeln und Räder auf Beschädigungen, Korrosion oder übermäßigen Verschleiß. Sie überprüften außerdem den Zustand der Batterie, die Unversehrtheit der Kabel sowie das Vorhandensein und den Zustand der Feuerlöscher und die Sauberkeit und Ausrichtung der Rückspiegel. Die Funktionsprüfungen umfassten die Hub- und Senksteuerung, die Neigungs- und Seitenverschiebung (sofern vorhanden), das Lenkverhalten, die Betriebs- und Feststellbremse, die Hupe, die Warneinrichtungen sowie alle Not-Aus- und Rückschlagschalter.
Wöchentliche Inspektionen nach etwa 50 Betriebsstunden umfassten detailliertere Funktionsprüfungen, ohne dass Bauteile demontiert werden mussten. Die Techniker überprüften die korrekte Bremsbetätigung, indem sie die Pinne oder den Steuerhebel zwischen definierten Positionen bewegten und auf das charakteristische Klicken des Mechanismus achteten. Sie entfernten Öl und Staub von den Lenkgetriebekomponenten und kontrollierten das Bremsspiel, das typischerweise zwischen 0.2 und 0.8 Millimetern lag. Die Schmierung der freiliegenden Drehpunkte und Verbindungsstücke in diesem Intervall reduzierte den Verschleiß und trug zu einem gleichbleibenden Ansprechverhalten der Steuerung bei.
Monatliche Inspektionen nach etwa 200 Betriebsstunden erforderten eine umfassendere mechanische und elektrische Überprüfung. Das Personal untersuchte das Chassis und die Schweißnähte der Struktur auf Risse, Rahmenverformungen und lockere Befestigungselemente und prüfte die Mast- und Gabelbaugruppen auf Verformungen oder Fehlausrichtungen. Sie überprüften erneut den Hydraulikölstand in Abhängigkeit von der Hubhöhe, stellten die Dichtheit von Schläuchen und Zylindern sicher und bestätigten die reibungslose Mastbewegung über den gesamten Hub. Zu den elektrischen Aufgaben gehörten die Überprüfung des Elektrolytstands und der Dichte, die Prüfung von Schützflächen, Mikroschaltern, Sicherungen, Kabelbäumen und Steckverbindern sowie die Beurteilung von Motorkohlen und Kommutatoren auf Verschleiß oder Lichtbogenbildung. Vierteljährlich oder alle 600 Betriebsstunden wurden diese Aufgaben oft wiederholt und je nach Zustand Komponenten ausgetauscht oder justiert.
Wartung von Hydraulik-, Elektro- und Bremssystemen
Die Wartung der Hydrauliksysteme konzentrierte sich auf die Ölqualität, die korrekte Ölviskosität und die Leckagekontrolle, um die Hubleistung und die Sicherheitsmargen zu gewährleisten. Die Techniker prüften den Hydraulikölstand bei vollständig abgesenkten Gabeln anhand von Referenzmengen, die an die Masthöhe gekoppelt waren, z. B. ca. 5 Liter für 2.5 Meter und bis zu ca. 6 Liter für 3.5 Meter. Sie untersuchten die Zylinder auf Riefen an den Kolbenstangen, Dichtungsschäden und äußere Leckagen und prüften die Schläuche auf Abrieb, Ausbeulungen oder Risse in der Ummantelung, die auf einen drohenden Ausfall hindeuteten. Der regelmäßige Filterwechsel und die Verwendung der vom Hersteller empfohlenen Ölviskosität begrenzten den internen Verschleiß und reduzierten das Risiko von unregelmäßigem Heben oder Absinken unter Last.
Die elektrische Instandhaltung umfasste sowohl die Energieversorgung als auch die Zuverlässigkeit der Steuerung. Die Mitarbeiter überprüften die Traktions- und Aufzugsbatterien auf Gehäuseschäden, Elektrolytstände, Korrosion an den Anschlüssen und festen Sitz der Verbindungen. Sie reinigten und zogen die Anschlussklemmen fest, um einen geringen Widerstand zu gewährleisten. Sie testeten Schlüsselschalter, Not-Aus-Schalter, Schütze, Mikroschalter und Steuerungen auf korrekte Funktion und tauschten Bauteile aus, die Lochfraß, Überhitzung oder zeitweilige Aussetzer aufwiesen. Bei größeren elektrischen Reparaturen trennten sie die Batterien ab und entluden die Restenergie sicher, sofern keine Funktionsprüfung unter Spannung erforderlich war. Dabei befolgten sie die Sicherheitsvorschriften für die Verriegelung und elektrische Anlagen.
Die Wartung der Bremsanlage gewährleistete vorhersehbare Bremswege und sicheres Fahren an Steigungen. Die Techniker überprüften, ob Betriebs- und Feststellbremse einwandfrei griffen und vollständig lösten, und maßen das Bremsspiel innerhalb des vorgegebenen Bereichs von 0.2 bis 0.8 Millimetern. Sie reinigten Bremsbeläge und -trommeln bzw. -scheiben, um Staub und Verunreinigungen zu entfernen, und prüften anschließend die Belagstärke und den Oberflächenzustand auf Verglasung oder Risse. Bei Lenk- oder Antriebssystemen mit integrierter Bremsanlage überprüften sie zudem Lenkgestänge, mechanische Verbindungen und Einstellmechanismen auf Verschleiß, der die Bremswirkung oder -symmetrie beeinträchtigen könnte.
Fehlerbehebung bei häufigen Fehlern und Ausfallarten
Die Fehlersuche begann mit der eindeutigen Identifizierung der Symptome und einer strukturierten Vorgehensweise, von einfachen zu komplexen Ursachen. Wenn sich ein Gegengewichtsstapler nicht bewegte, überprüften die Techniker zunächst die Sicherungen, den Ladezustand der Batterie, die Hauptschalter und den festen Sitz der Steckverbinder, bevor sie die Steuerungen oder Motoren untersuchten. Durchgebrannte Sicherungen, oxidierte Schaltkontakte, lose Klemmen oder defekte elektrische Verriegelungen erklärten häufig den Ausfall der Traktion oder der Hubfunktionen und wurden durch Austausch, Reinigung oder Festziehen der Kontakte behoben. Anhaltende Antriebsstörungen führten zur Überprüfung der Kabelbäume auf Isolationsschäden, eingeklemmte Kabel oder korrodierte Steckverbinder.
Hubstörungen oder schwaches Hubverhalten wiesen in der Regel auf Probleme im Hydraulikkreislauf oder bei der Belastung hin. Häufige Ursachen waren Überlastung über die Nennlast hinaus, zu niedriger Druck am Überdruckventil, interne Leckagen im Hubzylinder, unzureichendes Hydrauliköl oder niedrige Batteriespannung bei elektrischen Geräten. Abhilfemaßnahmen umfassten die Reduzierung der Last auf die angegebene Tragfähigkeit, die Anpassung der Überdruckventileinstellungen gemäß Spezifikation, den Austausch der Zylinderdichtungen, das Auffüllen des Hydrauliköls oder das Laden und Testen der Batterie. Ungleichmäßiges oder ruckartiges Heben deutete oft auf Luft im System, verunreinigtes Öl oder mechanische Blockaden in den Mastsegmenten oder Ketten hin.
Ungewöhnliche Geräusche, Vibrationen oder unruhiges Fahrverhalten wiesen auf mechanischen Verschleiß oder Ausrichtungsprobleme hin. Schleif- oder Klopfgeräusche vom Antriebsende deuteten auf verschlissene Lager, Getriebeschäden oder lockere Befestigungselemente im Antriebsaggregat hin. Starkes Schwanken oder schlechte Spurtreue signalisierten beschädigte oder abflachende Räder, falsch ausgerichtete Lenkrollen oder verformte Achsen. Die Bediener wurden angewiesen, Symptome sofort zu melden und den Stapler außer Betrieb zu nehmen, sobald sicherheitskritische Funktionen wie Bremsen, Lenken oder Heben beeinträchtigt waren. Dies entsprach den gesetzlichen Bestimmungen, die den Betrieb defekter Flurförderzeuge untersagten.
Digitale Werkzeuge, vorausschauende Wartung und Energieverbrauch
Digitale Technologien unterstützten zunehmend die Instandhaltung von Gabelstaplern, indem sie Betriebsdaten in verwertbare Erkenntnisse umwandelten. Integrierte Betriebsstundenzähler, Ereignisprotokolle und Telematikmodule erfassten Nutzungsmuster, Fehlercodes und deren Auswirkungen. So konnten Instandhaltungsplaner Eingriffe anhand der tatsächlichen Betriebszyklen statt nach Kalenderintervallen planen. Zustandsüberwachungssensoren an Hydraulikkreisläufen, Antriebsmotoren und Batterien lieferten Daten zu Temperatur, Stromstärke und Druck, die aufkommende Probleme anzeigten, bevor es zu Funktionsausfällen kam. Die Betriebe nutzten diese Datensätze, um risikoreiche Anlagen zu priorisieren und die Ersatzteillager zu optimieren.
Vorausschauende Instandhaltungsstrategien kombinierten Sensordaten mit analytischen Modellen, um die Restlebensdauer von Komponenten zu prognostizieren. So half beispielsweise die Analyse des Stromverlaufs von Hubmotoren in Abhängigkeit von Last und Temperatur, Isolationsverschleiß oder Lagerschäden zu erkennen, während die Überwachung von Hydraulikdruckprofilen Ventilklemmen oder Pumpenverschleiß aufdeckte. Batteriemanagementsysteme erfassten Lade- und Entladezyklen, Entladetiefe und Zellspannungsbilanz, um vorherzusagen, wann die Energiespeicherkapazität unter die Betriebsanforderungen fallen würde. Diese Ansätze reduzierten ungeplante Ausfallzeiten und verlängerten die Lebensdauer von Komponenten im Vergleich zu rein reaktiven Reparaturstrategien.
Das Energiemanagement rückte ebenfalls in den Fokus, insbesondere bei elektrischen Gabelstaplern im Mehrschichtbetrieb. Bediener und Ingenieure überwachten den Ladezustand der Batterien, das Ladeverhalten und die Leerlaufzeiten, um Tiefentladungen und Zwischenladungen, die die Batterielebensdauer verkürzten, zu minimieren. Die Betriebe evaluierten hocheffiziente Antriebssysteme, regenerative Bremsen und optimierten Beschleunigungsprofile, um den Stromverbrauch pro Tonnenmeter Umschlag zu senken. Durch die Integration digitaler Überwachung mit Schulungen und Verfahrenskontrollen konnten Unternehmen Sicherheit, Zuverlässigkeit und Energieeffizienz in einem einheitlichen Wartungsrahmen vereinen.
Zusammenfassung der wichtigsten Sicherheitsvorkehrungen für Gabelstapler
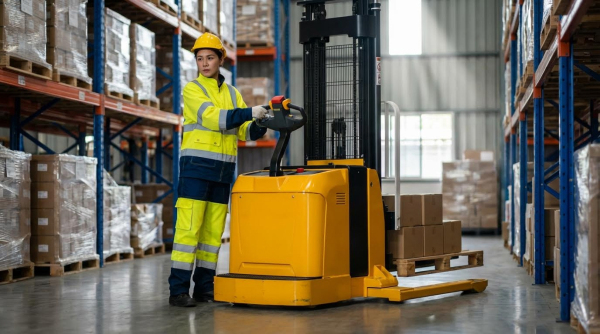
Die Sicherheit von Gabelstaplern basierte auf einem systemischen Ansatz, der Konstruktion, Betrieb und Wartung integrierte. Ingenieure und Sicherheitsbeauftragte betrachteten Maschine, Bediener und Lagerlayout als ein interagierendes System. Die effektivsten Programme kombinierten robuste Schutzeinrichtungen, disziplinierte Betriebsregeln und strukturierte Inspektionsverfahren. Schulung und Überwachung sorgten anschließend für ein einheitliches, tägliches Verhalten in der Halle.
Aus technischer Sicht blieb das Verständnis der Stabilitätsprinzipien von grundlegender Bedeutung. Die Bediener benötigten genaue Kenntnisse über das Stabilitätsdreieck, die Lastschwerpunktabstände und die Auswirkungen von Lastmomenten, um Umkippen und Herabfallen der Ladung zu vermeiden. Die Kennzeichnung der Nennkapazität musste gut sichtbar und durchsetzbar sein, während Rückenlehnen, Schutzvorrichtungen über dem Fahrerhaus und Radabdeckungen einen technischen Schutz vor Stößen und verrutschender Ladung boten. Eine optimierte Sichtführung durch Spiegelplatzierung, Ganggestaltung und Fußgängertrennung reduzierte das Kollisions- und Überfahrrisiko zusätzlich.
Regulatorische Vorgaben und Branchenstandards führten zu strengen Inspektions- und Wartungsroutinen. Tägliche Vorabprüfungen, strukturierte Wartungsintervalle von 50, 200 und 600 Betriebsstunden sowie die strikte Sperrung und Kennzeichnung unsicherer Anlagen verhinderten mechanische Ausfälle im Betrieb. Elektrische, hydraulische und Bremssysteme erforderten die Überprüfung ihrer Funktionsfähigkeit und die Verwendung gleichwertiger Ersatzteile. Digitale Überwachungssysteme, Batteriemanagementsysteme und prädiktive Analysen unterstützten zunehmend die Früherkennung von Fehlern und einen energieeffizienten Betrieb.
Die Sicherheit von Gabelstaplern wird sich zukünftig durch verbesserte Sensorik, Verriegelungen und vernetztes Flottenmanagement weiterentwickeln. Technische Verbesserungen können jedoch mangelhafte Schulungen oder eine schwache Sicherheitskultur nicht ausgleichen. Anlagen, die klare Betriebsbereiche definieren, Geschwindigkeits- und Steigungsbegrenzungen durchsetzen und für saubere, geordnete Verkehrswege sorgen, erzielen die größte Risikominderung. Eine ausgewogene Strategie kombiniert konservative Konstruktionsannahmen, disziplinierte Wartung und kompetenzbasierte Bedienerschulungen, um die Unfallrate niedrig zu halten und gleichzeitig eine hohe Produktivität im Materialumschlag zu gewährleisten.