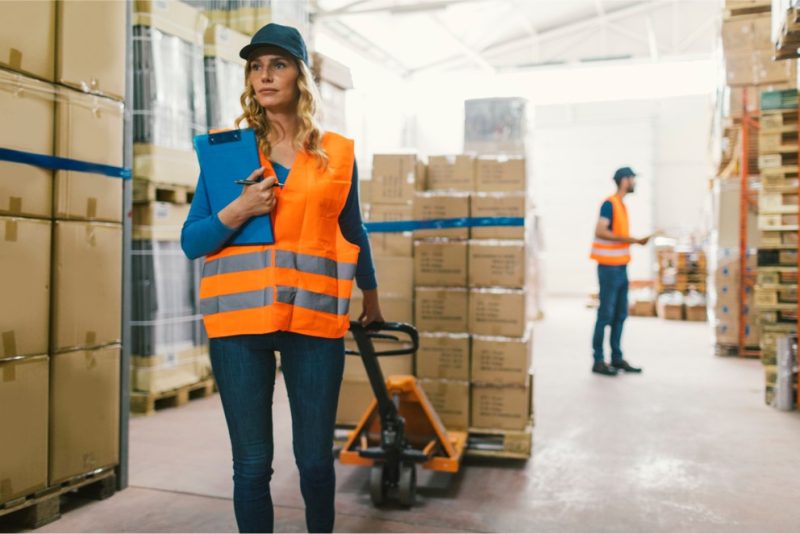
Hubwagen waren unverzichtbare Hilfsmittel für den Transport von palettierten Waren über kurze Strecken in Lagerhallen, im Einzelhandel und in Logistikzentren. Manuelle und elektrische Modelle nutzten unterschiedliche Energiequellen und Einsatzprofile, wiesen aber gemeinsame geometrische und Stabilitätsanforderungen auf. Die OSHA-Vorschriften klassifizierten elektrische Hubwagen als motorisierte Flurförderzeuge, was für Arbeitgeber formale Schulungs-, Bewertungs- und Dokumentationspflichten nach sich zog. Dieser Artikel beschreibt die verschiedenen Hubwagentypen und ihre Anwendungsfälle, die OSHA-Klassifizierung und die damit verbundenen rechtlichen Verpflichtungen, Inspektions- und Wartungspraktiken sowie eine zusammenfassende Übersicht über bewährte Verfahren und die wichtigsten Prioritäten für einen sicheren und effizienten Betrieb.
Hubwagentypen, Auslastungszyklen und Anwendungsfälle
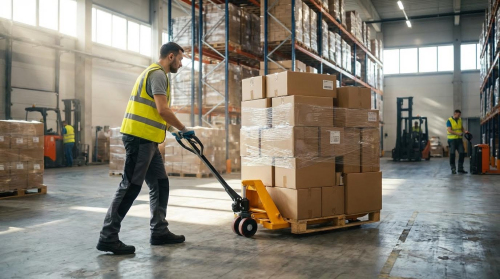
Hubwagen transportierten palettierte Ladungen über kurze Strecken in Lagerhallen, Verkaufsflächen und Laderampen. Ingenieure und Sicherheitsbeauftragte wählten je nach Lastprofil, Betriebsdauer und Umgebungsbedingungen zwischen manuellen und elektrischen Modellen. Die korrekte Abstimmung des Hubwagentyps auf den jeweiligen Anwendungsfall reduzierte ergonomische Risiken, verbesserte den Durchsatz und verlängerte die Lebensdauer der Geräte. Dieser Abschnitt erläutert diese Entscheidungen anhand von Kriterien wie mechanischem Design, Kapazität und Integration.
Manuell vs. elektrisch: Unterschiede in der mechanischen Konstruktion
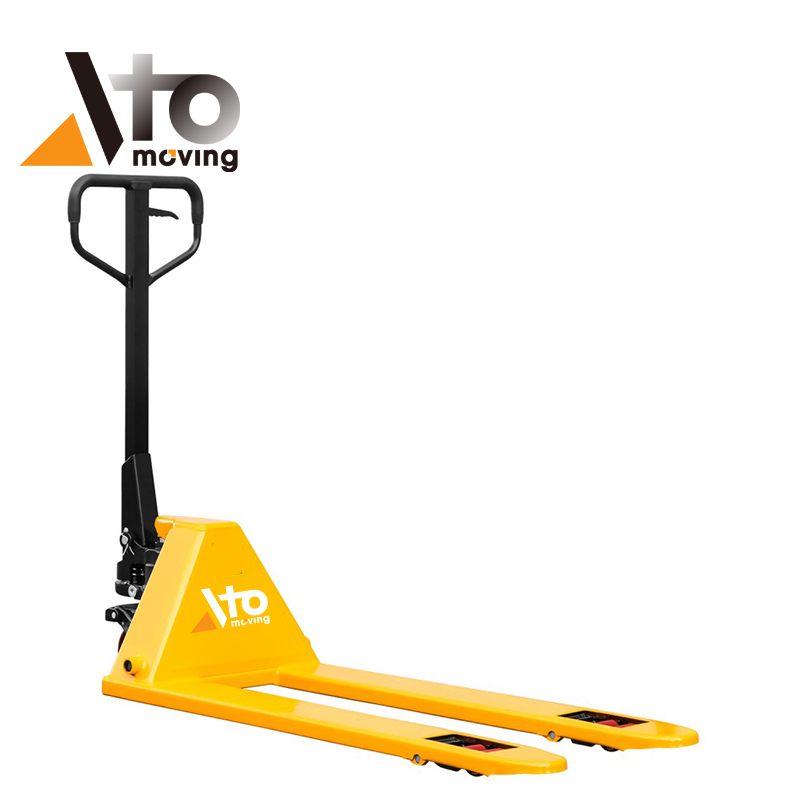
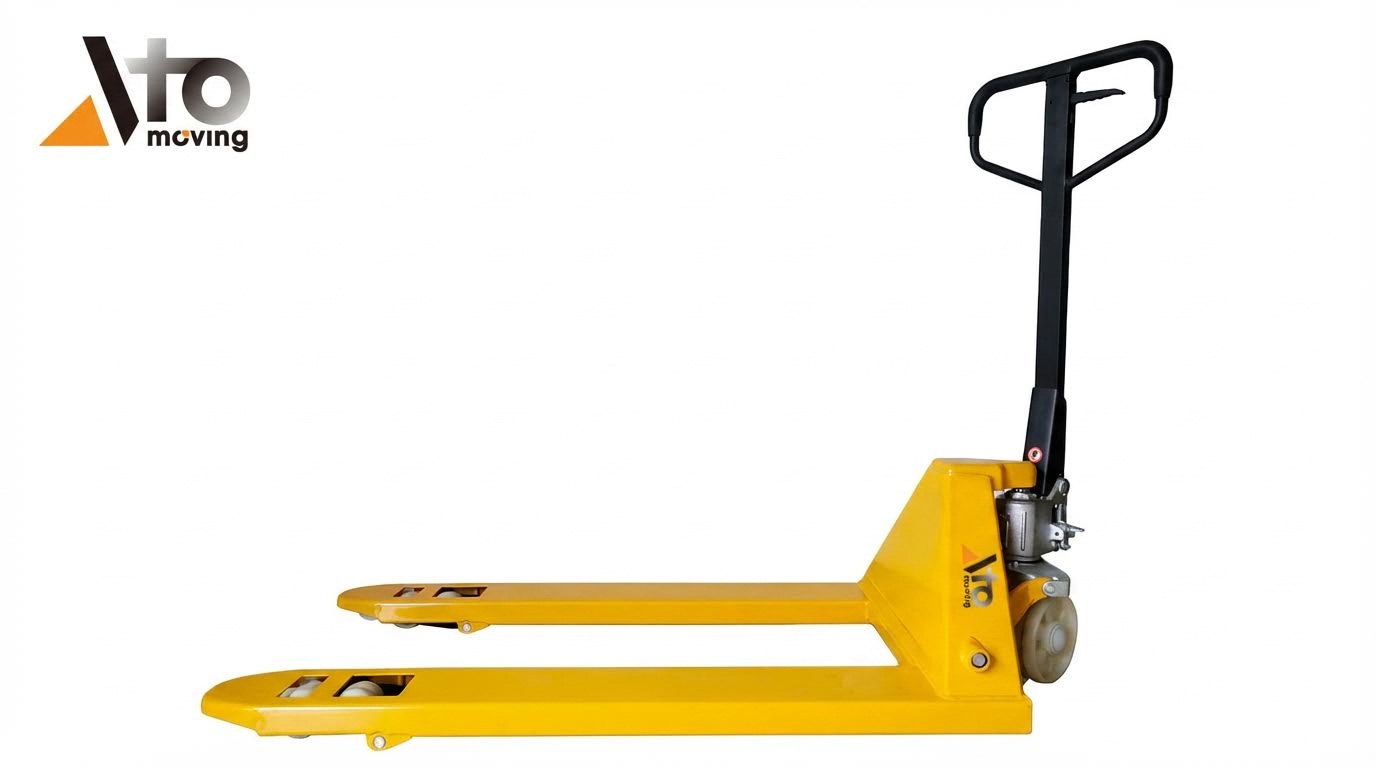
Manuelle Hubwagen nutzten eine mechanische Pumpe und die Muskelkraft des Bedieners, um Lasten mithilfe eines Hydraulikzylinders anzuheben. Der Bediener betätigte einen Stahlhebel, der eine Pumpe mit kleinem Hubvolumen aktivierte; jeder Hub erhöhte den Hydraulikdruck und hob die Gabeln an. Typische Ausführungen umfassten eine Tragfähigkeit von 2500 kg, eine Gabelbreite von etwa 520 mm und Gabellängen von 0.8 m bis zu etwa 2.0 m oder mehr. Zwei größere Lenkräder und mehrere kleinere Gabelräder, oft aus Polyurethan, verteilten die Lasten und reduzierten den Rollwiderstand auf glatten Böden.
Elektrische Hubwagen ersetzten die manuelle Schub- und Pumpkraft durch einen elektrischen Fahrmotor und einen Hubmotor. Typische Spezifikationen umfassten Tragfähigkeiten zwischen 1000 kg und 2500 kg, Gabelabmessungen von ca. 60 × 184 × 1200 mm und einen Lastschwerpunkt von etwa 600 mm. Ein Wechselstrom-Fahrmotor mit ca. 1.3 kW und ein Hubmotor mit ca. 2.2 kW bezogen ihre Energie aus einer 24-V-Batterie mit ca. 150 Ah. Die Steuerungsarchitektur umfasste einen Deichselkopf mit Fahr-, Hub- und Senkfunktion, integrierte Bremse und häufig einen Not-Aus-Schalter. Dies ermöglichte höhere Betriebszyklen und reduzierte die Ermüdung des Bedieners.
Diese mechanischen Unterschiede führten zu unterschiedlichen ergonomischen und produktivitätsbezogenen Profilen. Manuelle Geräte eigneten sich für gelegentliches Handling, kurze Schiebevorgänge und leichtere Paletten auf ebenen Böden, wo die Kraft des Bedieners ausreichend war. Elektrische Geräte eigneten sich für den kontinuierlichen Mehrschichtbetrieb, längere horizontale Verfahrwege, schwerere Paletten und Umgebungen, die kontrollierte Beschleunigung, Bremsung und konstante Geschwindigkeiten für standardisierte Arbeitsabläufe erforderten.
Tragfähigkeit, Geometrie und Stabilitätsgrenzen
Tragfähigkeit und Geometrie bestimmten die Sicherheit beim Materialtransport mit Hubwagen. Manuelle Hubwagen trugen typischerweise 1–5 Tonnen, wobei gängige Modelle für 2500 kg ausgelegt waren. Elektrische Modelle hingegen boten Tragfähigkeiten von 1000 kg bis 2500 kg, manche sogar über 5000 kg. Die Tragfähigkeit wurde bei einem definierten Lastschwerpunkt, oft 600 mm von der Gabelspitze entfernt, festgelegt, wobei davon ausgegangen wurde, dass der Schwerpunkt der Last mittig auf beiden Gabeln lag. Eine Überschreitung dieser Tragfähigkeit oder eine Verlagerung des Schwerpunkts nach vorn erhöhte die Vorderachsbelastung und verringerte die Stabilität.
Gabellänge und -breite beeinflussten Stabilität und Manövrierfähigkeit. Längere Gabeln (bis zu ca. 3.5 m) ermöglichten zwar das Handling von übergroßen oder Doppelpaletten, erhöhten aber den Wendekreis und das Risiko von seitlichen Kollisionen in engen Gängen. Breitere Gabeln verbesserten die Seitenstabilität, mussten jedoch an den Palettenabstand angepasst werden, um Kollisionen zu vermeiden. Radstand, Raddurchmesser und Gabelhöhe im abgesenkten Zustand (typischerweise ca. 88–120 mm) bestimmten die Rampenleistung und die Durchfahrtshöhe über Laderampen.
Die Stabilitätsgrenzen hingen von der Geometrie der Ladung, der Gabeln und der Radanordnung ab. Hochgestapelte oder kopflastige Ladungen erhöhten den Schwerpunkt und damit die Kippgefahr in Kurven oder auf Rampen. Die Bediener mussten die Ladung niedrig, zentriert und innerhalb der zulässigen Tragfähigkeit halten, und die Vorgesetzten mussten die passenden Hubwagen auswählen, die zur Palettengeometrie, Gangbreite und dem erforderlichen Wenderadius passten, beispielsweise ca. 1707 mm für ein typisches Elektromodell.
Umweltbedingte Einschränkungen: Von Kühlräumen zu Docks
Die Einsatzbedingungen hatten einen erheblichen Einfluss auf die Auswahl und Konfiguration von Hubwagen. In Kühlräumen und Gefrierschränken erhöhten niedrige Temperaturen die Viskosität des Hydrauliköls, führten zu verhärteten Dichtungen und reduzierten die Batterieleistung elektrischer Hubwagen. Manuelle Hubwagen mit geeigneten Hydraulikflüssigkeiten für niedrige Temperaturen und korrosionsbeständigen Oberflächen arbeiteten zuverlässig, sofern die Anwender regelmäßig auf durch Kondensation verursachten Rost und verhärtete Dichtungen achteten. Elektrische Hubwagen in Kühlhäusern benötigten isolierte oder beheizte Batteriefächer, kältebeständige Elektronik und sorgfältige Ladestrategien außerhalb der Kältezone, um ihre Kapazität zu erhalten.
Auf Laderampen und Laderampen stellten Unebenheiten, Feuchtigkeit und Steigungen die größten Herausforderungen dar. Manuelle Hubwagen ließen sich auf kurzen, mäßigen Steigungen sicher bedienen, solange die Bediener oberhalb der Last blieben und, wie in den Sicherheitsrichtlinien empfohlen, das Wenden auf Rampen vermieden. Elektrische Hubwagen boten zwar kontrollierte Traktion und Bremswirkung, benötigten aber dennoch ebene, saubere Laderampenplatten und die Einhaltung der zulässigen Tragfähigkeit.
OSHA-Klassifizierung, Schulung und rechtliche Pflichten
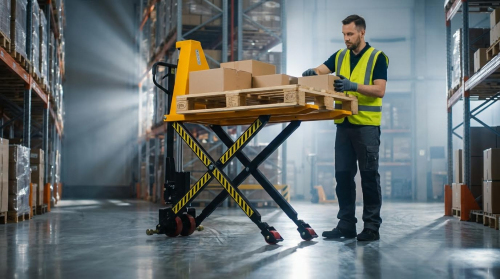
Die OSHA behandelte Hubwagen je nach Energiequelle und Risikoprofil unterschiedlich. Elektrische Hubwagen fielen unter die Regelungen für motorisierte Flurförderzeuge, manuelle hingegen nicht. Das Verständnis dieser Abgrenzung half Betrieben, konforme Schulungs- und Dokumentationssysteme zu entwickeln. Zudem verringerte es das Haftungsrisiko bei Unfalluntersuchungen und behördlichen Prüfungen.
Motorisierte Lkw der Klasse III: Anwendungsbereich von 29 CFR 1910.178
Die OSHA stufte elektrische Hubwagen gemäß 29 CFR 1910.178 als motorisierte Flurförderzeuge der Klasse III ein. Diese Klassifizierung umfasste Niederhubwagen und handgeführte Hubwagen mit Elektromotoren, nicht jedoch manuell betriebene Geräte. Daher mussten elektrische Hubwagen die in dieser Norm festgelegten Anforderungen an Konstruktion, Wartung, Betrieb und Bedienerschulung erfüllen. Manuelle Hubwagen fielen weiterhin nicht unter die Kategorie der motorisierten Flurförderzeuge, obwohl die allgemeinen Vorschriften zur Gefahrenabwehr und zum Umgang mit Gefahren weiterhin galten. Betriebe mussten daher in ihren schriftlichen Programmen und Risikobewertungen klar zwischen motorisierten und nicht motorisierten Geräten unterscheiden. Diese Unterscheidung hatte Auswirkungen darauf, wer eine Zertifizierung benötigte, welche Inspektionen obligatorisch waren und wie Vorfälle dokumentiert wurden.
Bedienerschulung, -bewertung und -rezertifizierung
Die OSHA (Arbeitsschutzbehörde der USA) schrieb vor, dass elektrische Hubwagen nur von geschulten und zertifizierten Bedienern ab 18 Jahren bedient werden durften. Die Zertifizierung umfasste eine theoretische Unterweisung, praktische Schulungen und eine vom Arbeitgeber durchgeführte Prüfung am tatsächlichen oder simulierten Arbeitsplatz. Online-Kurse konnten die Theorie vermitteln, Arbeitgeber mussten jedoch weiterhin die praktische Kompetenz an ihren jeweiligen Hubwagenmodellen und -konfigurationen nachweisen. Die Prüfungen mussten Lastgrenzen, Geschwindigkeitskontrolle, die Interaktion mit Fußgängern und standortspezifische Gefahren berücksichtigen. Die OSHA schrieb eine erneute Prüfung mindestens alle drei Jahre oder früher nach Vorfällen, Beinaheunfällen oder unsicherem Betrieb vor. Benutzer von manuellen Hubwagen benötigten keine formale Zertifizierung, Arbeitgeber mussten jedoch weiterhin eine aufgabenbezogene Schulung gemäß der allgemeinen Sorgfaltspflicht anbieten.
Betriebsregeln: Rampen, Aufzüge und Gangsicherheit
Die Betriebsvorschriften der OSHA für motorisierte Flurförderzeuge galten auch für elektrische Hubwagen. Die Bediener mussten die zulässige Tragfähigkeit beachten, sichere Geschwindigkeiten einhalten und die Lasten stabil und innerhalb der zulässigen Abmessungen des Hubwagens halten. Branchenexperten empfahlen vor der Benutzung eine Inspektion, bei der Gabeln, Bremsen, Hupe, Bedienelemente und die Umgebung auf Gefahren überprüft wurden. Auf Rampen mussten die Bediener die Kontrolle behalten, Kurvenfahrten an Steigungen vermeiden und die Last stufenlos stapeln, um ein Wegrollen zu verhindern. Bei Aufzügen mussten die Bediener vor der Einfahrt sicherstellen, dass die Konstruktion das Gesamtgewicht von Hubwagen, Ladung und Personal tragen konnte. Die Parkvorschriften schrieben vor, dass die Gabeln vollständig abgesenkt, die Stromversorgung gesichert und ausreichend Abstand zu Ausgängen, Gängen und Notfallausrüstung eingehalten werden musste. Ähnliche Verfahren für manuelle Hubwagen reduzierten die Kippgefahr und schützten den Fußgängerverkehr in engen Gängen.
Dokumentation, Aufzeichnungen und Haftung
Die OSHA erwartete von Arbeitgebern, dass sie Dokumentationen führten, die die Einhaltung von 29 CFR 1910.178 für elektrische Hubwagen belegten. Typische Aufzeichnungen umfassten Schulungsunterlagen, Anwesenheitslisten, Bewertungsformulare und die Daten der dreijährlichen Rezertifizierung. Betriebe dokumentierten außerdem Checklisten für die Vorabprüfung, Korrekturmaßnahmen und Untersuchungen von Vorfällen oder Beinaheunfällen. Genaue Aufzeichnungen halfen nachzuweisen, dass das Management Gefahren erkannt und angemessene Schutzmaßnahmen ergriffen hatte. Bei behördlichen Maßnahmen oder Zivilprozessen erhöhten Lücken in der Dokumentation häufig das Haftungsrisiko für Arbeitgeber. Die klare Trennung der Aufzeichnungen für elektrische und manuelle Hubwagen vermied Unklarheiten darüber, wer eine Zertifizierung benötigte und welche Geräte unter die PIT-Norm fielen. Eine gut strukturierte Dokumentation unterstützte zudem interne Audits und die kontinuierliche Verbesserung der Sicherheitsprogramme für den Materialtransport.
Inspektion, Wartung und Lebenszyklusmanagement

Inspektion, Wartung und Lebenszyklusmanagement entschieden darüber, ob Hubwagen sichere Werkzeuge blieben oder zu risikoreichen Haftungsrisiken wurden. Betriebe, die strukturierte Abläufe einhielten, reduzierten ungeplante Ausfälle und verlängerten die Lebensdauer deutlich. Dieser Abschnitt konzentrierte sich auf praktische Checklisten, Integritätsprüfungen von Komponenten, Energiemanagement und neue digitale Strategien, die eine datengestützte Wartung unterstützten. Er verknüpfte die täglichen Aufgaben in der Produktion mit langfristigen Entscheidungen zum Anlagenmanagement.
Checklisten für die tägliche und wöchentliche Inspektion
Die täglichen Kontrollen begannen mit einer 30-sekündigen Sichtprüfung des Hubwagens vor der Benutzung. Die Bediener überprüften die Räder auf eingebettete Fremdkörper, Abflachungen oder fehlende Teile und die Gabeln auf sichtbare Verbiegungen, Risse oder Fehlausrichtungen. Sie stellten sicher, dass sich der Hebel leichtgängig und ruckfrei betätigen ließ und dass die Hydraulikeinheit die Last anhob und hielt, ohne dass diese absank. Bei elektrischen Hubwagen umfasste die tägliche Prüfung zusätzlich die Kontrolle auf Leckagen, beschädigte Kabel, die Funktion der Hupe, die Bremsen sowie die Antriebs- und Hubsteuerung. Außerdem wurde sichergestellt, dass der Arbeitsbereich frei von Hindernissen war.
Die Wartungsteams führten üblicherweise am Schichtende eine kurze, dreiminütige Reinigungsroutine durch. Dabei wurden Gabeln und Rahmen abgewischt, Staubablagerungen an den Radachsen entfernt und verschüttetes Öl mit einem geeigneten Reiniger beseitigt. Ein einminütiger Hydrauliktest umfasste dreimaliges Pumpen des Hebels und die Überprüfung auf ein schwergängiges Anheben, was auf einen niedrigen oder verunreinigten Hydraulikölstand hindeutete. Zu den wöchentlichen Aufgaben gehörten das Schmieren der Räder mit Silikonspray, das Ölen der Drehgelenke, das Fetten des Mitteldrehpunkts, das Festziehen der Gabelbolzen und der Befestigungselemente am Hebelfuß sowie die Durchführung von Belastungs- und Radlauftests, um verschlissene Lager frühzeitig zu erkennen.
Überprüfung der Hydraulik-, Rad- und Strukturintegrität
Die Überprüfung der Hydraulikintegrität konzentrierte sich auf Hubleistung und Leckagekontrolle. Die Techniker untersuchten Pumpengehäuse, Zylinder und Schlauchverbindungen auf Ölrückstände, Rostspuren oder feuchte Dichtungen, die auf internen Verschleiß hindeuteten. Sie überwachten das Absinken der Gabeln unter statischer Last, da ein allmähliches Absinken auf Ventil- oder Dichtungsprobleme hindeutete, die eine Wartung erforderten. Anhaltende Leckagen nach dem Nachfüllen von Hydraulikflüssigkeit oder dem Austausch von Dichtungen rechtfertigten den Austausch der Pumpe oder des gesamten Hubwerks.
Die Radinspektionen umfassten Profilbeschaffenheit, Rundlauf und freie Drehung von Last- und Lenkrädern. Polyurethanräder boten geringen Rollwiderstand und hohe Haltbarkeit, neigten jedoch bei Überlastung oder Fremdkörpern zu Abflachungen oder Ausbrüchen. Wöchentliche Radlaufprüfungen deckten Lagergeräusche, Unwucht oder Widerstand auf, die die Manövrierfähigkeit beeinträchtigten und das ergonomische Risiko erhöhten. Die Strukturprüfungen umfassten die Kontrolle der Gabelausrichtung, die Messung sichtbarer Verbiegungen sowie die Inspektion von Schweißnähten und Rahmenteilen auf Risse. Deutliche Gabelverbiegungen, Fehlausrichtungen oder Risse in den Gabeln bedeuteten das Ende der Lebensdauer und erforderten die Außerbetriebnahme.
Batteriepflege und energieeffiziente Elektromodelle
Elektrische Hubwagen benötigten für einen zuverlässigen Betrieb und planbare Arbeitszyklen eine sorgfältige Batteriepflege. Die Bediener luden die Batterien vor intensiven Schichten vollständig auf, vermieden wiederholte Tiefentladungen und lagerten die Geräte in kühlen, trockenen Räumen, um thermische Belastungen zu minimieren. Das Wartungspersonal reinigte regelmäßig die Batteriepole, überprüfte Kabel und Stecker auf Isolationsschäden und stellte sicher, dass Entlüftungskappen und -abdeckungen intakt waren. Diese Maßnahmen reduzierten Spannungsabfälle unter Last und verhinderten unerwünschte Abschaltungen während Spitzenzeiten.
Anlagenbetreiber entschieden sich zunehmend für Elektromodelle mit hocheffizienten Wechselstromantriebsmotoren und optimierten Hydraulikaggregaten, um den Energieverbrauch pro bewegter Tonne zu senken. Lithium-Batteriekonfigurationen, darunter solche mit einfach austauschbaren Kartuschen, minimierten Ausfallzeiten beim Batteriewechsel und ermöglichten das Laden während Pausen. Energieeffiziente Modelle reduzierten zudem die Wärmeentwicklung und verlängerten die Lebensdauer von Schützen und Steuerungen. Dokumentierte Batteriepflegeroutinen, kombiniert mit der Erfassung von Ladezyklen und Laufzeiten, ermöglichten eine präzise Planung des Batteriewechsels und der Budgetierung.
Vorausschauende Wartung, Telematik und digitale Zwillinge
Vorausschauende Wartungsansätze entwickelten sich von einfachen zeitbasierten Intervallen hin zu datengestützten Entscheidungen. Telematikmodule an elektrischen Hubwagen erfassten wichtige Parameter wie Betriebsstunden, Hubzyklen, Lastschätzungen, Fehlercodes und Aufprallereignisse. Fuhrparkmanager nutzten diese Daten, um stark ausgelastete Einheiten, Fahrer mit häufiger Überlastung und Standorte mit wiederkehrenden Schadensmustern zu identifizieren. Anschließend passten sie Schulungen, Verkehrsführung oder Ladungsumschlagverfahren an, um Ausfälle und Sicherheitsvorfälle zu reduzieren.
Digitale Zwillinge erweiterten dies durch die Erstellung virtueller Modelle von Hubwagenflotten, die reale Nutzungs- und Verschleißtrends widerspiegelten. Ingenieure speisten Telematikdaten, Inspektionsergebnisse und Wartungshistorie in diese Modelle ein, um die verbleibende Nutzungsdauer von Hydrauliksystemen, Rädern und Batterien vorherzusagen. Die Modelle unterstützten eine optimierte Ersatzteillagerung und geplante Stillstandszeiten, die auf die Produktionspläne abgestimmt waren.
Zusammenfassung der Best Practices und Compliance-Prioritäten
Hubwagenprogramme funktionierten am besten, wenn die Standorte den Staplertyp an den jeweiligen Einsatzzyklus anpassten, die OSHA-Vorschriften einhielten und die Wartung institutionalisiert war. Manuelle Geräte eigneten sich für kurze, intermittierende Transporte auf ebenen Flächen, während elektrische Hubwagen der Klasse III einen höheren Durchsatz und schwerere Lasten bei geringerer Belastung des Bedieners ermöglichten. Technische Überprüfungen der Ladungsgeometrie, der Gabelabmessungen und der Ganggestaltung reduzierten Stabilitätsprobleme und Kollisionsrisiken. Kühlräume, Laderampen und stark frequentierte Verkaufsflächen erforderten explizite Umweltgrenzwerte, die Auswahl des Radmaterials und ein angepasstes Geschwindigkeitsmanagement.
Die OSHA stufte elektrische Hubwagen gemäß 29 CFR 1910.178 als motorisierte Flurförderzeuge ein, weshalb Arbeitgeber formale Schulungen, praktische Prüfungen und eine dreijährliche Rezertifizierung anbieten mussten. Betriebe, die die Bedienerberechtigung, Unfalluntersuchungen und Vorabinspektionen dokumentierten, reduzierten Bußgelder und Haftungsrisiken. Klare Regeln für Rampen, Aufzüge und Parkplätze – Gabeln abgesenkt, Tragfähigkeit beachtet, Ausgänge frei – verringerten die Zahl der Umkipp- und Anfahrunfälle deutlich. Bediener manueller Hubwagen benötigten keine Zertifizierung, strukturierte Sicherheitsschulungen und Richtlinien zur persönlichen Schutzausrüstung (PSA) blieben jedoch weiterhin Pflicht.
Lebenszyklusmanagementstrategien kombinierten kurze tägliche Inspektionen, wöchentliche Schmier- und Befestigungsprüfungen sowie monatliche Struktur- und Hydraulikprüfungen. Betriebe, die Ausfälle, Radverschleiß und Hydrauliklecks erfassten, legten objektive Ausmusterungskriterien fest und vermieden katastrophale Gabel- oder Lagerausfälle. Bei Elektromodellen verlängerten diszipliniertes Laden der Batterien, Reinigung der Anschlüsse und Lagerung in trockenen, kühlen Bereichen die Batterielebensdauer und erhielten die Fahrgeschwindigkeit. Neue Technologien wie Telematik und digitale Zwillinge ermöglichten datengestützte Planung, Energieoptimierung und frühzeitige Fehlererkennung, erforderten jedoch eine robuste Datenverwaltung und Integration in bestehende Wartungssysteme.