Los sistemas de baterías para plataformas elevadoras de tijera influyen directamente en la seguridad, el tiempo de actividad y el coste del ciclo de vida en flotas de construcción, mantenimiento y alquiler. Este artículo describe los principios básicos de seguridad en la carga, las prácticas de mantenimiento de baterías de plomo-ácido y los métodos avanzados de monitorización, basados en las directrices actuales del sector. Asimismo, analiza cómo los cargadores inteligentes, la telemática y las herramientas predictivas contribuyen a una operación de flota más fiable y económica. En conjunto, estas secciones proporcionan una referencia estructurada para ingenieros, técnicos y supervisores responsables del rendimiento y el cumplimiento normativo de las plataformas elevadoras.
Principios básicos de la carga segura de baterías
La carga segura de las baterías de las plataformas elevadoras de tijera dependía de perfiles de carga controlados, equipos adecuados y procedimientos rigurosos. Los principios fundamentales abarcaban la gestión del tiempo, la compatibilidad eléctrica, la ventilación y la protección personal. La aplicación de estos principios básicos reducía el riesgo de incendios, explosiones y descargas eléctricas, a la vez que prolongaba la vida útil de la batería. Una planificación clara también minimizaba el tiempo de inactividad y protegía a los operarios y a los trabajadores cercanos.
Tiempos de carga, ciclos de trabajo y planificación del trabajo
Las baterías típicas de las plataformas elevadoras de tijera requerían de 6 a 8 horas para una carga completa, y algunos modelos requerían hasta 16 horas. Los planificadores de flotas programaban la carga al final de cada turno para lograr la carga completa antes del siguiente ciclo de trabajo. La carga nocturna reducía la carga de oportunidad, lo que acortaba la vida útil de la batería cuando se usaba de forma rutinaria. Los operadores supervisaban el indicador de nivel de batería y retiraban la máquina del servicio antes de que las funciones se desactivaran automáticamente por baja carga. La planificación del trabajo ajustaba la duración de la tarea, la distancia recorrida y los ciclos de elevación a la capacidad prevista de la batería para evitar una descarga profunda. Los supervisores integraban las directrices del fabricante y los objetivos de productividad del sitio al definir los límites de tiempo de funcionamiento diarios.
Cargadores aprobados, adaptación de voltaje y cableado
Los fabricantes exigían utilizar únicamente cargadores autorizados compatibles con el voltaje y la composición química de la batería del ascensor. El voltaje de entrada de CA debía coincidir con la placa de características del cargador para evitar sobrecalentamiento y fallos eléctricos. Las directrices de 2021 prohibían los cargadores externos o baterías de refuerzo, que podrían eludir las protecciones integradas. Antes de cargar, los operadores verificaban que todas las baterías estuvieran correctamente conectadas en la configuración en serie prevista. Inspeccionaban los puertos de carga, los enchufes y los cables en busca de residuos, daños y corrosión, limpiando los contactos según fuera necesario. Los cables debían tener un aislamiento intacto, un tamaño de conductor correcto y un sistema de alivio de tensión para evitar puntos calientes o arcos eléctricos durante ciclos de carga largos. Los circuitos de CA con conexión a tierra y los cables de extensión compatibles garantizaban la seguridad eléctrica y la conformidad con las normativas.
Ventilación, gestión de gases y control de riesgos de incendio
Las baterías de plomo-ácido liberaban hidrógeno y oxígeno durante la carga, lo que generaba riesgo de explosión en espacios reducidos. Por lo tanto, la carga se realizaba en zonas bien ventiladas, y algunos fabricantes exigían que el compartimento de la batería permaneciera abierto. La zona de carga excluía líquidos inflamables, envases combustibles y fuentes de ignición como la soldadura o el humo. Las bahías de carga fijas solían utilizar ventilación mecánica o flujo cruzado natural para mantener el hidrógeno por debajo de las concentraciones críticas. Los operadores evitaban la sobrecarga, ya que aceleraba la formación de gases, el daño de las placas y los posibles eventos térmicos. La protección automática de la carga y la correcta terminación de la carga redujeron el riesgo de incendio y estabilizaron la temperatura de la batería durante las cargas nocturnas prolongadas.
EPP, peligros de descarga eléctrica y exposición al ácido
La carga de baterías exponía a los trabajadores a energía eléctrica, electrolito corrosivo y posible arco eléctrico en las terminales. Los operadores usaban gafas de seguridad, guantes resistentes al ácido y ropa protectora al manipular baterías o tapas de ventilación. Se quitaban anillos, relojes y joyas metálicas para evitar cortocircuitos y quemaduras graves. Al revisar el electrolito de la celda húmeda, el personal usaba EPP y neutralizaba el ácido derramado con agentes adecuados, como agua con gas o neutralizadores homologados. Los procedimientos mantenían las manos y las herramientas alejadas de las terminales activas y prohibían eludir los enclavamientos o las tapas. Los programas de capacitación y las prácticas conformes con la OSHA reforzaban el bloqueo del elevador durante el mantenimiento y el estricto cumplimiento del manual del operador.
Cuidado de la batería de plomo-ácido para una máxima vida útil
Las baterías de plomo-ácido en las plataformas elevadoras de tijera requerían un mantenimiento riguroso para garantizar su vida útil. Una gestión deficiente del electrolito, conexiones sueltas o corroídas y patrones de carga inadecuados reducían la capacidad y aumentaban el riesgo de fallos. Las prácticas de mantenimiento diferían entre los diseños con electrolito líquido y los sellados, pero ambos requerían una carga y un control de temperatura adecuados. Las rutinas de inspección estructuradas, alineadas con el manual del operador, permitieron a las flotas estabilizar el rendimiento y reducir el tiempo de inactividad no planificado.
Verificación de electrolitos de celdas húmedas y recarga de agua
Las baterías de plomo-ácido inundadas dependían de un nivel correcto de electrolito para evitar la exposición de las placas y la sulfatación. Los operadores retiraban las tapas de ventilación solo después de ponerse el EPI, que incluía gafas protectoras, guantes resistentes al ácido y ropa adecuada. Antes de cargar, verificaban que el electrolito cubriera las placas, añadiendo únicamente agua destilada cuando estas quedaban expuestas. Evitaban el sobrellenado antes de la carga, ya que el electrolito se expandía y podía desbordarse, causando corrosión y contaminación.
Tras una carga completa y un enfriamiento óptimo, los técnicos volvieron a comprobar los niveles y rellenaron hasta el fondo del tubo de llenado, según lo especificado. El uso de agua del grifo introdujo minerales que aceleraron la degradación de la placa y acortaron su vida útil. Los derrames o salpicaduras requerían una neutralización inmediata con una solución alcalina suave, a menudo bicarbonato de sodio en agua, seguida de un enjuague a fondo. Las inspecciones periódicas del electrolito, generalmente al menos una vez al mes en los elevadores de uso diario, mantuvieron bajo control el desequilibrio de las celdas y la pérdida prematura de capacidad.
Consideraciones sobre baterías selladas y sin mantenimiento
Las baterías selladas de plomo-ácido, incluidas las variantes AGM y de gel, no permitían el acceso al electrolito, lo que eliminaba la necesidad de agregar agua regularmente. Los operadores aún debían seguir el perfil de carga del fabricante, ya que la sobretensión dañaba las válvulas y provocaba el secado o la ventilación de gases. El mantenimiento se centró en la inspección externa, verificando la integridad de la carcasa, la ausencia de abultamientos y la limpieza y el apriete de los terminales. Cualquier signo de fuga, deformación o sobrecalentamiento persistente con carga normal indicaba daño interno y justificaba su retirada del servicio.
Debido a la imposibilidad de corregir el electrolito, la selección correcta del cargador se volvió aún más crucial. Los voltajes de flotación y absorción debían coincidir con la composición química y el rango de temperatura indicados en el manual. Las baterías selladas solían tolerar menos ciclos profundos que las baterías industriales de tracción inundadas, con un coste similar. Por lo tanto, los administradores de flotas planificaron los ciclos de trabajo y la rotación para evitar descargas profundas crónicas que aceleraban la pérdida de capacidad.
Control de corrosión, torque en terminales y estado del cable
La integridad de los terminales y cables afectaba directamente la estabilidad del voltaje, la eficiencia de carga y la seguridad. El personal de mantenimiento inspeccionaba los postes, terminales e interconexiones para detectar corrosión blanca o verde, decoloración por calor o aislamiento agrietado. Limpiaban los depósitos con herramientas homologadas y una solución neutralizante, y luego secaban y aplicaban una ligera capa protectora a los terminales con un espray protector compatible. Era obligatorio quitarse todas las joyas antes de trabajar para reducir el riesgo de arco eléctrico y cortocircuito.
Un par de apriete correcto en los sujetadores de los terminales evitó tanto el aflojamiento como el daño de los pernos. Un par de apriete insuficiente aumentó la resistencia, lo que provocó un calentamiento localizado y posibles daños por fusión bajo alta corriente. Un par de apriete excesivo de los herrajes podía agrietar los terminales o dañar los insertos, lo que podía requerir el reemplazo de la batería. Los técnicos también inspeccionaron los cables en busca de dobleces, hilos rotos y secciones aplastadas, reemplazando los cables dañados en lugar de cubrir los defectos con cinta adhesiva.
Cómo evitar la carga de oportunidad y la descarga profunda
Las baterías de tracción de plomo-ácido alcanzaron su máxima vida útil cuando los operadores realizaron ciclos de carga completos e ininterrumpidos. Las cargas breves y repetidas de "oportunidad" durante los descansos aumentaron la sulfatación de las placas y redujeron la capacidad útil con el tiempo. La práctica recomendada consistía en cargar al final de cada turno, lo que permitía al cargador completar su algoritmo completo, incluyendo las etapas de absorción y ecualización cuando se especificaba. Los indicadores de nivel de batería en la plataforma o en los controles de tierra ayudaban a los operadores a decidir cuándo retirar un elevador del servicio.
Las descargas profundas por debajo del límite recomendado por el fabricante, a menudo alrededor del 20 % de carga, aceleraban el desprendimiento del material activo y la corrosión de la rejilla. Muchas plataformas elevadoras de tijera desactivaban las funciones de elevación o accionamiento a bajo voltaje para proteger la batería, y se esperaba que los operarios respetaran estos bloqueos. Evitar sistemáticamente tanto las descargas profundas como las cargas parciales redujo la pérdida de capacidad y prolongó los intervalos de reemplazo. Los sistemas integrados de protección de carga y apagado automático redujeron aún más los errores del usuario y mejoraron el rendimiento del costo del ciclo de vida.
Monitoreo avanzado, diagnóstico y actualizaciones
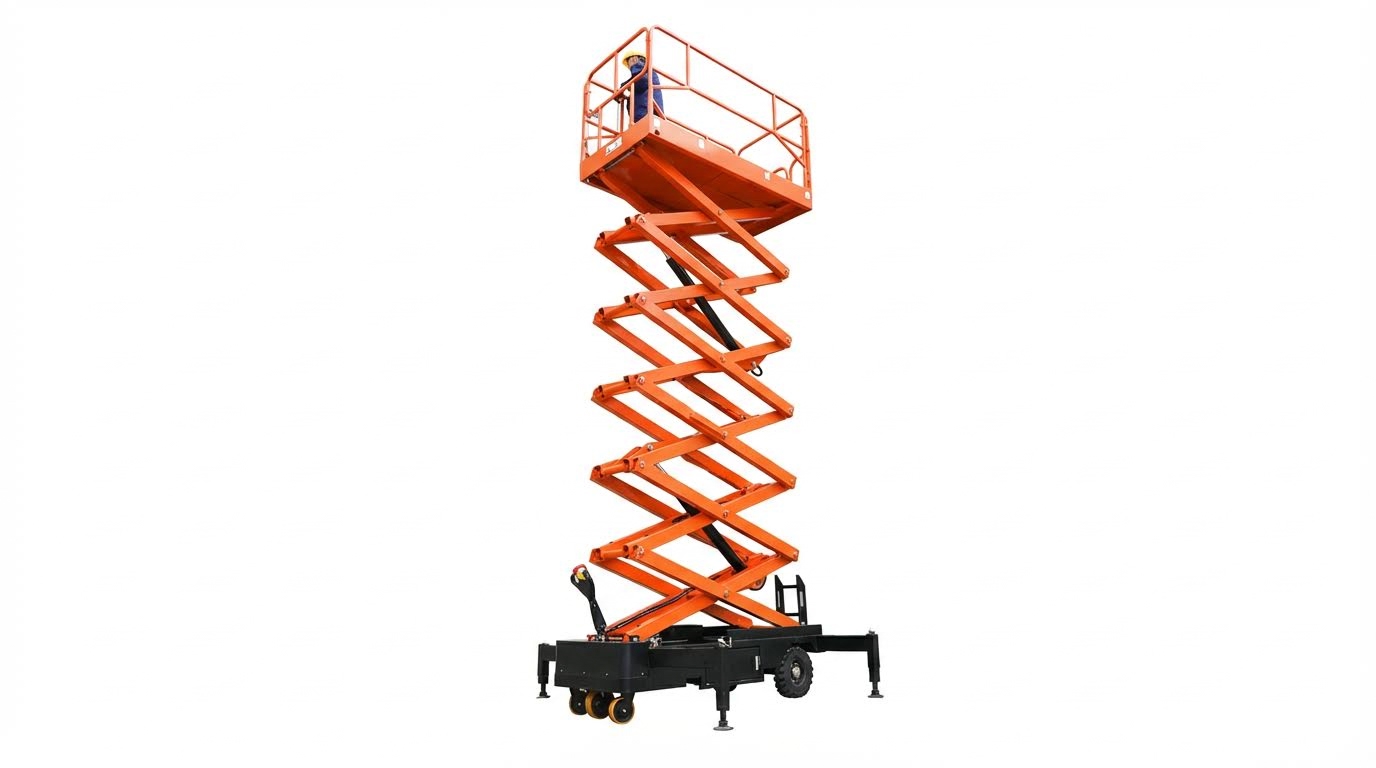
Indicadores de batería, pruebas de carga y registro
Los indicadores de batería de las plataformas elevadoras de tijera, ubicados en la plataforma o en los controles de tierra, proporcionaban a los operadores una referencia visual del estado de carga. Estos indicadores solían utilizar gráficos de barras o LED basados en voltaje, que mostraban una tendencia aproximada de la capacidad restante en lugar de amperios-hora precisos. Para mayor seguridad, los equipos de mantenimiento implementaron pruebas de carga periódicas utilizando cargas resistivas o electrónicas calibradas para evaluar la caída de voltaje de la batería bajo un consumo de corriente realista. Los datos de las pruebas de carga permitieron identificar celdas débiles antes de que causaran una reducción de potencia de la máquina, paradas innecesarias o una carga desigual en una cadena en serie. El registro de estas mediciones, junto con las horas de carga y el uso diario, creó un registro histórico que respaldó las decisiones de garantía, la planificación de reemplazos y el análisis de la causa raíz después de fallas. Los registros digitales, en lugar de los registros manuscritos, redujeron los errores de transcripción y permitieron el análisis de tendencias en flotas completas.
Monitoreo de temperatura, sobrecarga y corte
La temperatura de la batería influyó tanto en la aceptación de carga como en la vida útil, especialmente en las baterías de plomo-ácido utilizadas en plataformas elevadoras . Durante la carga, un aumento excesivo de la temperatura indicaba sobrecarga, problemas de resistencia interna o ventilación inadecuada alrededor del compartimento de la batería. Los cargadores modernos incorporaron detección y compensación de temperatura, reduciendo el voltaje de carga a temperaturas elevadas para limitar la emisión de gases y el daño a las placas. La protección contra sobrecarga se basó en perfiles de carga temporizados, detección de disminución de corriente y, en algunos casos, sistemas integrados de gestión de la batería que interrumpían la carga al alcanzar la carga completa. Los operadores y técnicos monitorizaban la temperatura manualmente con termómetros infrarrojos cuando no existían sensores, deteniendo la carga cuando los valores superaban el rango especificado por el fabricante. La combinación de la monitorización de la temperatura con una lógica de corte estricta redujo significativamente los riesgos de sobrecalentamiento, pérdida de electrolito e incendio.
Cargadores inteligentes, telemática y análisis de flotas
Los cargadores inteligentes para plataformas elevadoras de tijera aplicaban algoritmos de carga multietapa que optimizaban las fases de carga rápida, absorción y flotación según el tipo de batería instalada. Estos cargadores registraban la duración de la carga, los amperios-hora suministrados y los códigos de error, creando un perfil detallado del uso de cada máquina en el campo. Al conectarse a módulos telemáticos, los datos de carga y descarga se transmitían a plataformas en la nube, donde los gestores de flotas podían visualizar el estado de carga, la intensidad de uso y los eventos de error prácticamente en tiempo real. Las herramientas analíticas correlacionaban la carga insuficiente, la sobrecarga o la carga de oportunidad frecuente con reemplazos prematuros de baterías y tiempos de inactividad no planificados. Este enfoque basado en datos permitía dimensionar correctamente las flotas, mejoraba la rotación de unidades en grandes obras y permitía a las empresas de alquiler aplicar prácticas de carga que se ajustaban a las directrices del fabricante y a las normas de seguridad.
Integración con gemelos digitales y herramientas predictivas
La integración de los sistemas de baterías en los gemelos digitales de los equipos permitió desarrollar estrategias de mantenimiento predictivo más avanzadas. En estos modelos, los datos operativos reales, como la profundidad de descarga, los ciclos de temperatura y los perfiles de carga, calibraron modelos de degradación basados en la física o en datos. Las herramientas predictivas estimaron la vida útil restante de cada paquete de baterías y recomendaron ventanas de reemplazo óptimas antes de que el rendimiento cayera por debajo de los requisitos del lugar de trabajo. La combinación de estas predicciones con los sistemas de programación permitió a los planificadores alinear los cambios de baterías con otros mantenimientos planificados, minimizando el tiempo de inactividad de la máquina. A medida que aumentaban la conectividad y la densidad de sensores, los gemelos digitales también permitieron el análisis de escenarios, como la evaluación del impacto del cambio a diferentes tipos de cargadores o de los cambios en los patrones de turnos sobre los costos de las baterías a largo plazo. Esta integración transformó la gestión de baterías de plataformas elevadoras de tijera, pasando de la resolución reactiva de problemas a un control proactivo y optimizado para el ciclo de vida.
Resumen de los impactos clave en seguridad, confiabilidad y costos
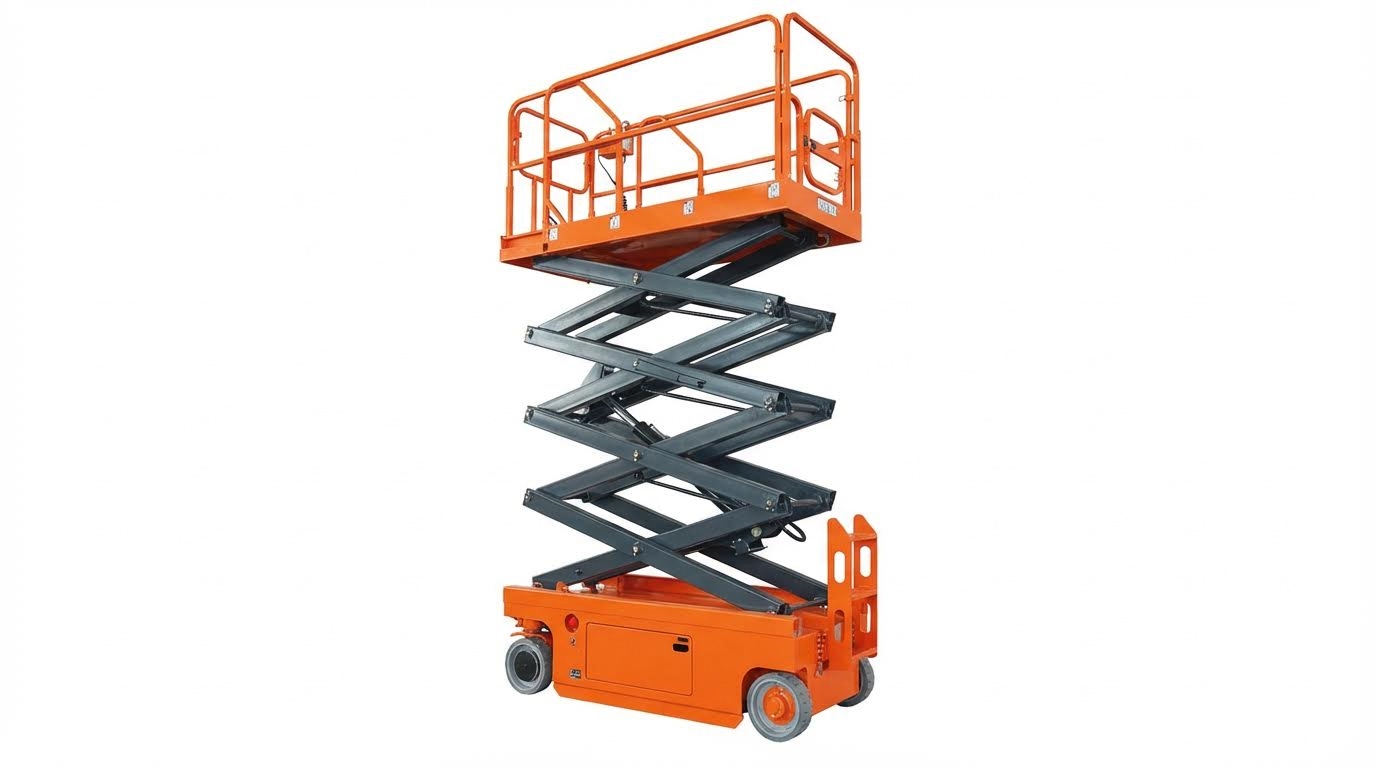
La carga y el mantenimiento eficaces de las baterías de las plataformas elevadoras de tijera influyeron directamente en la seguridad, la fiabilidad de la máquina y el coste del ciclo de vida. Los datos de campo y las directrices del fabricante demostraron de forma consistente que los perfiles de carga correctos, los cargadores compatibles y una ventilación adecuada reducían el riesgo de incendio y explosión por fuga de hidrógeno. El uso estructurado de EPI, la retirada de joyas y el cumplimiento de las prácticas de bloqueo y etiquetado en circuitos activos minimizaban los incidentes de descarga eléctrica y exposición a ácidos. Estas medidas de seguridad se ajustaban a los requisitos de formación de la OSHA y facilitaban el cumplimiento normativo en los centros de trabajo industriales.
La fiabilidad dependía en gran medida de la gestión del electrolito, el control de la corrosión y la prevención de la subcarga crónica o la carga de oportunidad. Las flotas que mantenían niveles correctos de electrolito, terminales limpios y un par de apriete adecuado en las orejetas conseguían tiempos de funcionamiento más largos por turno y menos paradas al mediodía. La protección automatizada de la carga, la monitorización de la temperatura y la clara indicación del nivel de la batería redujeron las fallas causadas por descargas profundas y sobrecargas. La integración de cargadores inteligentes, telemática y pruebas de carga periódicas permitió la detección temprana de baterías débiles y defectos de cableado antes de que causaran averías en servicio.
Desde una perspectiva de costos, el cuidado disciplinado de las baterías prolongó su vida útil desde el límite inferior del rango de 6 a 48 meses hasta el límite superior. Esto redujo la frecuencia de reemplazo, la manipulación de residuos peligrosos y las extensiones o llamadas de alquiler no planificadas. La carga nocturna planificada, la entrada de CA correcta y los cargadores estandarizados redujeron el desperdicio de energía y minimizaron los daños a los contactores y la electrónica. De cara al futuro, un uso más amplio de gemelos digitales, análisis predictivos y cargadores conectados permitirá a los operadores y administradores de flotas optimizar la programación de carga, dimensionar correctamente los bancos de baterías y equilibrar el costo de capital con los riesgos para la productividad y la seguridad, lo que resulta en un costo total de propiedad más predecible.