Las carretillas elevadoras eléctricas se han convertido en la opción predominante en almacenes y centros logísticos gracias a su reducción de emisiones y ruido de funcionamiento. Sin embargo, su rendimiento depende en gran medida de la autonomía de la batería, la estrategia de carga y su estado a largo plazo. Esta guía examina cómo los ciclos de trabajo, el entorno, el diseño de la carretilla y el comportamiento del operador determinan conjuntamente la autonomía, y posteriormente detalla la vida útil, el cuidado y los límites de las baterías de plomo-ácido. También analiza los sistemas de iones de litio, las tecnologías de monitorización y el diseño estructural, para concluir con estrategias prácticas para prolongar la autonomía y reducir el coste del ciclo de vida.
Factores clave que determinan el tiempo de funcionamiento de la carretilla elevadora
La autonomía de las carretillas elevadoras dependía de la rapidez con la que la carretilla extraía energía de la batería en condiciones reales de funcionamiento. La capacidad teórica de la batería en amperios-hora rara vez coincidía con la energía utilizable en planta, ya que las pérdidas, los picos de demanda y los periodos de inactividad modificaban la demanda. Por lo tanto, los equipos de ingeniería evaluaron la autonomía como un resultado del sistema que vinculaba el ciclo de trabajo, el entorno, el diseño de la carretilla y el comportamiento del operador. Comprender cuantitativamente cada factor permitió planificar con precisión los turnos, el dimensionamiento del cargador y la selección de la tecnología de la batería.
Ciclos de trabajo, perfiles de carga y suposiciones VDI 2198
El ciclo de trabajo describe la distribución del tiempo entre la elevación, el desplazamiento y el ralentí, generalmente con referencia a los perfiles de prueba VDI 2198. Un perfil típico con aproximadamente un 50 % de elevación, un 30 % de desplazamiento y un 20 % de ralentí produjo aproximadamente 6 horas de funcionamiento con una batería de plomo-ácido de 48 V y 850 Ah que almacenaba aproximadamente 40 kWh. Los ciclos de alta elevación o de rampa intensiva aumentaron el consumo de corriente y redujeron la autonomía a 4-5 horas, mientras que la carga ligera con elevaciones cortas extendió la autonomía a 8-10 horas. Los ingenieros modelaron los perfiles de carga como corrientes promedio y pico, y luego aplicaron factores de reducción de eficiencia y temperatura para estimar una capacidad utilizable realista.
Entorno: Temperatura, condiciones del suelo y pendientes
La temperatura ambiente influyó considerablemente en la autonomía, al afectar la resistencia interna y la velocidad de reacción química. En almacenamiento en frío, tanto las baterías de plomo-ácido como las de litio ofrecieron menos capacidad disponible y una mayor caída de tensión, lo que redujo la autonomía incluso con ciclos de trabajo constantes. Los ambientes cálidos aceleraron la degradación y aumentaron las pérdidas térmicas, por lo que las baterías llegaron al final del turno con una capacidad efectiva menor. La rugosidad y las pendientes del suelo añadieron carga mecánica; los suelos blandos o dañados y las frecuentes subidas de rampas aumentaron la corriente del motor de tracción, lo que incrementó el consumo de energía por metro recorrido.
Diseño de camiones, motores y eficiencia hidráulica
La arquitectura del camión establecía la demanda energética base para cualquier tarea. Los motores de tracción y bombeo de CA de alta eficiencia, las relaciones de transmisión optimizadas y los sistemas hidráulicos de desplazamiento variable o con control de velocidad reducían el consumo de corriente durante la elevación y el desplazamiento. Las válvulas hidráulicas mal adaptadas, los conductores de tamaño insuficiente o los controladores con altas pérdidas convertían más energía eléctrica en calor, lo que acortaba la autonomía del mismo paquete de baterías. La masa estructural y la selección de neumáticos también eran importantes; los camiones más pesados y los neumáticos de alta resistencia a la rodadura requerían mayor par motor y, por lo tanto, una corriente promedio más alta, especialmente en aplicaciones de arranque y parada.
El comportamiento del operador y su impacto medible
La técnica del operador se tradujo directamente en diferencias medibles en kWh por palé movido. La aceleración agresiva, el frenado brusco y la conducción innecesariamente a alta velocidad provocaron picos de corriente, aumentaron el calor y redujeron el tiempo de funcionamiento efectivo en más del 10 % en las flotas monitorizadas. Capacitar a los operadores para que circularan por inercia, combinaran la elevación y el desplazamiento de forma eficiente y minimizaran el tiempo de inactividad con el motor encendido redujo el consumo de energía en aproximadamente un 12-15 % sin necesidad de modificar el hardware, tal como lo demostraron los datos telemáticos. Los sistemas de monitorización modernos registraron eventos como exceso de velocidad, frenado brusco y alturas de elevación excesivas, lo que permitió una capacitación específica que estabilizó el tiempo de funcionamiento en todos los turnos y operadores.
Baterías de plomo-ácido para montacargas: vida útil, cuidado y limitaciones
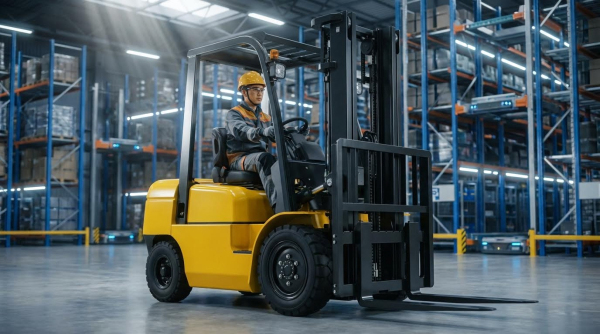
Las baterías de tracción de plomo-ácido siguieron siendo la herramienta principal de las carretillas elevadoras eléctricas durante décadas, especialmente en operaciones de uno o dos turnos. Su autonomía, ciclo de vida y márgenes de seguridad dependían en gran medida de un dimensionamiento correcto, la disciplina de carga y la gestión térmica. Los ingenieros especificaron estas baterías utilizando la capacidad en amperios-hora (Ah), supuestos de ciclo de trabajo como VDI 2198 y una vida útil objetivo en ciclos completos. Comprender estas limitaciones permitió a los operadores equilibrar el coste de capital, la logística de intercambio y el coste energético del ciclo de vida.
Objetivos típicos de duración de funcionamiento, dimensionamiento de Ah y ciclo de vida
Una batería de tracción de plomo-ácido típica de 48 V y 850 Ah proporcionó aproximadamente 40 kWh de energía utilizable en condiciones nominales. Con un ciclo de trabajo VDI 2198 de aproximadamente 50 % de elevación, 30 % de desplazamiento y 20 % de inactividad, dicha batería proporcionó aproximadamente 6 horas de trabajo continuo. Las aplicaciones de alta intensidad con frecuentes elevaciones altas o trabajos en rampa elevaron la corriente del motor y redujeron la autonomía a aproximadamente 4-5 horas. El uso con cargas ligeras o cargas bajas extendió la autonomía hasta aproximadamente 8-10 horas, pero manteniendo la misma capacidad de Ah.
Los ingenieros dimensionaron la capacidad Ah para que la descarga diaria se mantuviera cerca del 70-80% de su profundidad de descarga, evitando así ciclos profundos repetidos. Las normas de la industria consideraban que una batería de tracción llegaba al final de su vida útil cuando solo podía almacenar alrededor del 80% de su Ah nominal original. Con un dimensionamiento y un funcionamiento adecuados, las baterías de tracción de plomo-ácido inundadas solían alcanzar entre 1,200 y 1,500 ciclos completos antes de alcanzar ese umbral. Un ligero sobredimensionamiento para ciclos de trabajo rigurosos redujo las tasas de descarga máxima y ralentizó el envejecimiento, pero aumentó la masa y los efectos de contrapeso del camión.
Protocolos de carga, ecualización y carga de oportunidad
Las baterías de tracción de plomo-ácido requerían una carga disciplinada para alcanzar su vida útil. La práctica recomendada consistía en recargar la batería cuando el estado de carga descendía a aproximadamente un 20-30 % y luego completar un ciclo de carga completo sin interrupción. El uso del cargador especificado por el fabricante garantizaba un perfil de voltaje y una corriente de carga correctos, lo que limitaba la sobrecarga, la formación de gases y la corrosión de las placas. Las cargas parciales repetidas, a menudo denominadas cargas de oportunidad, aumentaban la sulfatación promedio de las placas y acortaban la vida útil.
La carga de ecualización aplicaba una sobrecarga controlada a un voltaje más alto periódicamente, a menudo semanalmente o después de un número definido de ciclos. Este proceso descomponía las capas de sulfatación y reequilibraba los voltajes de las celdas, recuperando parte de la capacidad perdida y prolongando la vida útil durante meses o años. Los operadores documentaban los eventos de ecualización en registros para coordinarlos con los programas de riego y evitar el estrés térmico. Los ingenieros evitaban la carga rápida de baterías de plomo-ácido inundadas, ya que las altas corrientes elevaban la temperatura del electrolito y aceleraban su degradación.
Prácticas de riego, limpieza y gestión térmica
Las baterías de plomo-ácido inundadas para montacargas consumían agua por electrólisis durante la carga normal. El personal de mantenimiento revisaba los niveles de electrolito al menos una vez por semana y los rellenaba solo después de la carga, utilizando agua desionizada o destilada. Mantenían las placas completamente sumergidas, pero evitaban el sobrellenado, lo cual provocaba un desbordamiento de ácido durante la gasificación y la corrosión de bandejas y conectores. Dejar que las placas se secaran, incluso parcialmente, causaba una pérdida irreversible de capacidad y un aumento de la resistencia interna.
La limpieza y el control de la temperatura tuvieron un impacto significativo en el rendimiento. Los técnicos limpiaron las cajas y tapas con regularidad para eliminar el polvo, la suciedad y los residuos ácidos que pudieran generar corrientes de fuga o trazas de trazas. Se aseguraron de que los terminales y los conectores entre celdas estuvieran bien ajustados y sin corrosión para minimizar el calentamiento resistivo y las caídas de tensión. Los entornos ideales de operación y carga se mantuvieron frescos y bien ventilados; las temperaturas elevadas aceleraron la corrosión de la red, mientras que el almacenamiento en frío redujo la capacidad disponible y aumentó las caídas de tensión. Una buena ventilación alrededor del compartimento de la batería ayudó a disipar el calor durante la carga y la ecualización.
Criterios de fin de vida útil, pruebas y planificación de reemplazo
La práctica industrial definía el fin de la vida útil de las baterías de tracción de plomo-ácido cuando conservaban menos del 80 % de su capacidad nominal original en amperios-hora. Los proveedores de servicios profesionales realizaban pruebas de carga o capacidad para cuantificar la capacidad restante en condiciones de descarga controlada. Las comprobaciones rutinarias de voltaje, las mediciones de gravedad específica para celdas inundadas y las inspecciones visuales para detectar hinchazones, fugas o grietas en las carcasas facilitaron la detección temprana de fallas. Los olores anormales o la filtración de electrolitos obligaban a la retirada inmediata del servicio debido a riesgos de seguridad y corrosión.
Las estrategias de reemplazo planificadas redujeron el tiempo de inactividad no planificado y los incidentes de seguridad. Los gerentes de flota realizaban un seguimiento de los ciclos, los eventos de llenado de agua, las fechas de ecualización y medían las capacidades en libros de registro o sistemas de mantenimiento digital. Cuando los datos de las pruebas mostraban una pérdida de capacidad acelerada o una resistencia interna creciente, programaban reemplazos durante las paradas planificadas. La planificación coordinada también abordó la logística del reciclaje, ya que las baterías de plomo-ácido estaban sujetas a estrictas regulaciones de residuos peligrosos y reciclaje en la mayoría de las jurisdicciones. Este enfoque estructurado mantuvo el tiempo de funcionamiento predecible y el costo del ciclo de vida bajo control en toda la carretilla elevadora.
Baterías de iones de litio para montacargas y tecnologías emergentes
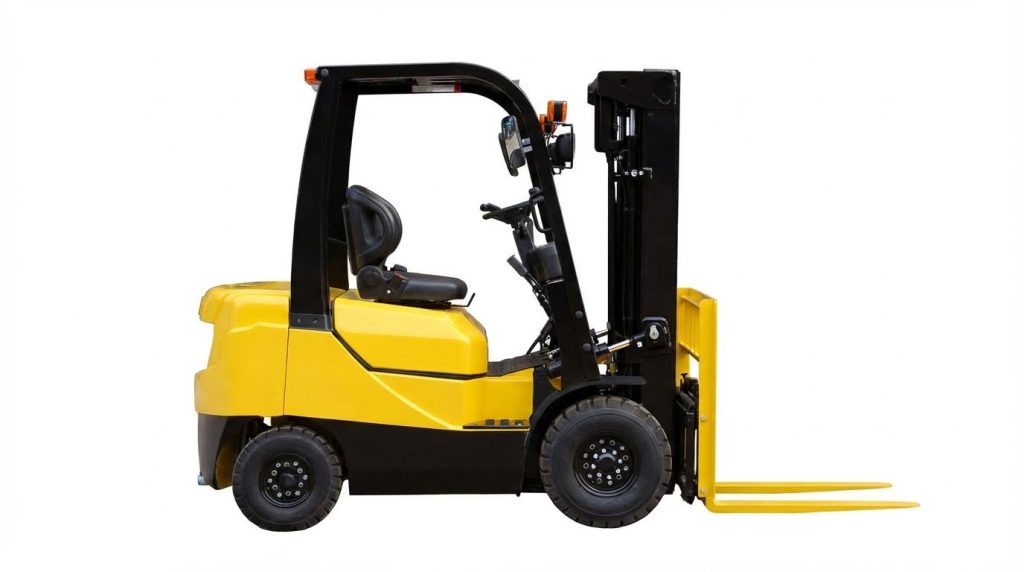
Las baterías de iones de litio transformaron el diseño de las carretillas elevadoras eléctricas al permitir una mayor densidad energética, una carga rápida y un menor mantenimiento rutinario. Eliminaron las tareas de riego y redujeron los requisitos de ventilación en comparación con las baterías de plomo-ácido, lo que mejoró el tiempo de actividad y la seguridad. Paralelamente, la telemática, los sistemas de gestión de baterías y los gemelos digitales aumentaron la visibilidad de los datos y permitieron el mantenimiento predictivo. Las innovaciones estructurales y las características de protección contra impactos mejoraron aún más la durabilidad de la batería en entornos hostiles de manipulación de materiales.
Autonomía, carga rápida y funcionamiento en múltiples turnos
Los paquetes de iones de litio ofrecieron una mayor autonomía efectiva por kilovatio-hora gracias a que mantuvieron un mayor voltaje bajo carga y toleraron ciclos más profundos. Los camiones de almacén típicos alcanzaron entre 6 y 8 horas de funcionamiento por carga con ciclos de trabajo de tipo VDI 2198, mientras que la preparación de pedidos ligera extendió la autonomía a 10 horas. Los cargadores rápidos de aproximadamente 150 A recargaron completamente paquetes medianos, por ejemplo, de 460 Ah, en menos de dos horas, lo que permitió un funcionamiento continuo 24/7 con una sola batería. Los operadores realizaron cargas de oportunidad durante los descansos, a menudo añadiendo aproximadamente un 30 % de carga en 15 minutos sin los problemas de calentamiento observados en las baterías de plomo-ácido. Esta capacidad eliminó la necesidad de salas de baterías y estaciones de intercambio en muchas flotas de varios turnos.
Control de BMS, ventanas SOC y límites de temperatura
Cada paquete de montacargas de iones de litio contaba con un Sistema de Gestión de Baterías (BMS) integrado para supervisar los voltajes, las corrientes y las temperaturas de las celdas. El BMS aplicaba las ventanas recomendadas de estado de carga (SOC), manteniendo el funcionamiento entre el 20 % y el 80 % para evitar descargas profundas que aceleraban la degradación de las celdas. Además, limitaba la carga a una banda de temperatura aproximada de 0 °C a 45 °C, ya que cargar fuera de este rango aumentaba el envejecimiento, el riesgo de sobrecalentamiento y el enchapado de litio. La calibración periódica del BMS garantizaba la precisión de la estimación del SOC, lo que mantenía predicciones de autonomía consistentes y protegía contra sobrecargas o sobredescargas involuntarias. En combinación con una correcta adaptación del cargador, el control del BMS prolongaba la vida útil y reducía las paradas inesperadas.
Telemática, monitorización con IA y baterías gemelas digitales
Las carretillas elevadoras eléctricas modernas integraban cada vez más sistemas telemáticos que registraban el consumo de energía por elevación, la profundidad de descarga y el historial de temperatura. Los gestores de flotas utilizaban estos datos para comparar el rendimiento de las carretillas, detectar patrones de conducción ineficientes y activar alertas cuando los operarios superaban los umbrales de kWh por tarea definidos. El análisis basado en IA procesaba grandes conjuntos de datos para predecir cuándo una batería se acercaba al 80 % de su capacidad original, lo que, según los estándares del sector, marcaba el final de su vida útil. Los gemelos digitales de las baterías, modelos virtuales vinculados a las entradas de los sensores en tiempo real, simulaban la degradación bajo diferentes ciclos de trabajo y estrategias de carga. Estas herramientas permitían optimizar los programas de carga, seleccionar la batería del tamaño adecuado y planificar un mantenimiento proactivo que minimizaba el tiempo de inactividad no planificado.
Diseño estructural, protección contra impactos y seguridad
Las baterías de iones de litio para carretillas elevadoras requerían un diseño mecánico robusto para soportar vibraciones constantes, impactos contra bordillos y golpes de palés . Los fabricantes utilizaban carcasas de acero reforzado, por ejemplo, placas estampadas de aproximadamente 3 mm de espesor, e integraban almohadillas de poliuretano termoplástico (TPU) para aislar las celdas de los impactos mecánicos. Estas medidas aumentaban la vida útil de la batería al reducir la fatiga de las soldaduras, el aflojamiento de los conectores y el riesgo de cortocircuito interno. Los sistemas de seguridad incluían fusibles, contactores y lógica de apagado controlada por BMS que respondía a sobrecorriente, sobretensión y sobretemperatura. Un montaje adecuado, el alivio de tensión de los cables y el cumplimiento de las normas eléctricas y de carretillas industriales pertinentes garantizaban un funcionamiento seguro en entornos exigentes, tanto en almacenes como en exteriores.
Resumen: Ampliación del tiempo de ejecución y reducción del coste del ciclo de vida
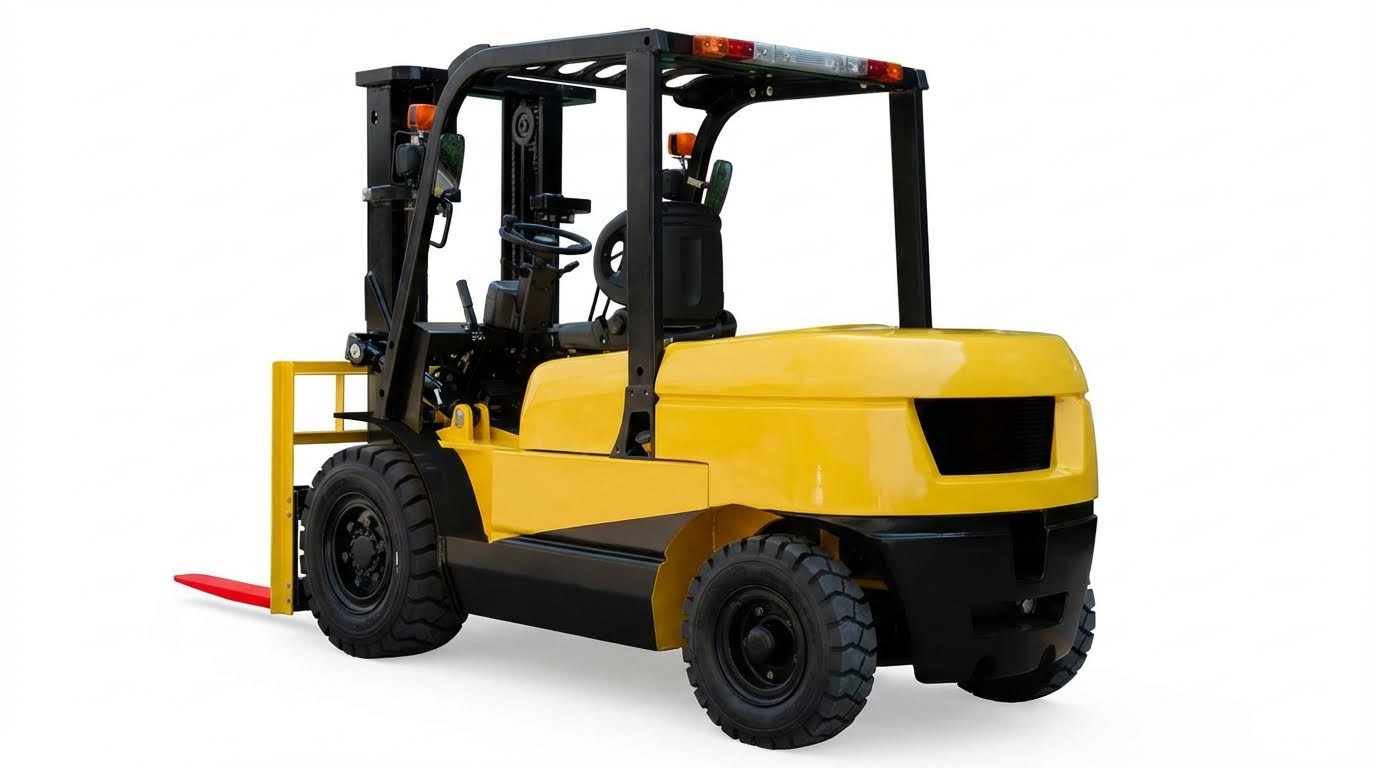
La duración y el tiempo de funcionamiento de las baterías de las carretillas elevadoras eléctricas dependían de un conjunto de factores estrechamente vinculados. El ciclo de trabajo, el perfil de carga, la temperatura ambiente y las condiciones del suelo determinaban la demanda energética base, mientras que el diseño de la carretilla y el comportamiento del operador modificaban el tiempo de funcionamiento real en varias horas por turno. Los sistemas de plomo-ácido requerían una carga, un riego, una limpieza y una ecualización rigurosos para alcanzar la vida útil prevista, mientras que los sistemas de iones de litio sacrificaban un mayor coste de capital por una carga rápida, un menor mantenimiento y una mejor disponibilidad en varios turnos. En ambas químicas, los programas de mantenimiento estructurados, la formación de los operadores y la monitorización basada en datos redujeron sistemáticamente las paradas imprevistas y el coste total de propiedad.
La práctica industrial consideraba cada vez más las baterías como activos gestionados en lugar de consumibles. Los ingenieros especificaron la capacidad en amperios-hora y la composición química basándose en los kWh medidos por turno, las hipótesis de servicio VDI 2198 y la exposición a la temperatura, y luego validaron el rendimiento mediante telemática y pruebas periódicas de capacidad. Las flotas con visión de futuro adoptaron análisis BMS, telemetría de tiempo de ejecución y gemelos digitales de baterías para predecir la degradación, dimensionar correctamente los paquetes y optimizar las ventanas de carga entre el 20 % y el 80 % del estado de carga. Las tendencias futuras apuntaban a una mayor adopción de baterías de iones de litio, paquetes modulares y una programación de carga asistida por IA que se coordinara con las tarifas de la red eléctrica y los flujos de trabajo del almacén.
La implementación práctica requirió procedimientos operativos estándar claros. Las instalaciones definieron cuándo cargar (normalmente entre el 20 % y el 30 % de carga), cómo completar los ciclos completos y cómo gestionar la ecualización y el riego de las unidades de plomo-ácido. Se aplicaron límites de temperatura, se mantuvieron las baterías limpias y secas, y se retiró del servicio cualquier unidad que presentara hinchazón, fugas u olor anormal. Una hoja de ruta tecnológica equilibrada comparó las baterías de plomo-ácido con baterías de repuesto frente a las de iones de litio con carga rápida, utilizando modelos de coste del ciclo de vida que incluían energía, mantenimiento, mano de obra y tiempo de inactividad. Las operaciones que integraron el dimensionamiento correcto, el cuidado disciplinado y el control centrado en datos extendieron de forma consistente el tiempo de funcionamiento a la vez que redujeron el coste del ciclo de vida por hora de operación.