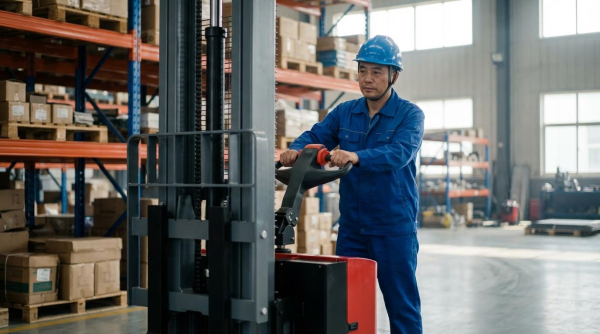
El funcionamiento seguro y eficiente de las carretillas elevadoras de operador a pie en instalaciones industriales depende de una formación rigurosa, procedimientos estructurados y prácticas de mantenimiento sólidas. Este artículo examina los principios operativos básicos, la competencia y el registro de datos conformes a la normativa, así como los fundamentos técnicos de la estabilidad y el control de carga de las carretillas elevadoras de operador a pie.
A continuación, se detallaron las inspecciones previas a la operación, los requisitos de EPP y las normas de conducción segura, incluyendo la limitación de pendientes, la gestión de la velocidad y la coordinación del tráfico en almacenes con mucha actividad. Las secciones posteriores abordaron las técnicas de manipulación de carga, el cuidado de las baterías, las revisiones hidráulicas y de frenos, y las rutinas de mantenimiento preventivo con diagnóstico de averías.
La sección final integró estos temas en una visión del ciclo de vida, mostrando cómo las prácticas estructuradas de reducción de riesgos prolongaron la vida útil de los equipos, mejoraron el tiempo de actividad y respaldaron la manipulación de materiales conforme a las normativas y de alto rendimiento mediante apiladores elevadores en las operaciones industriales modernas.
Principios básicos del funcionamiento del apilador manual
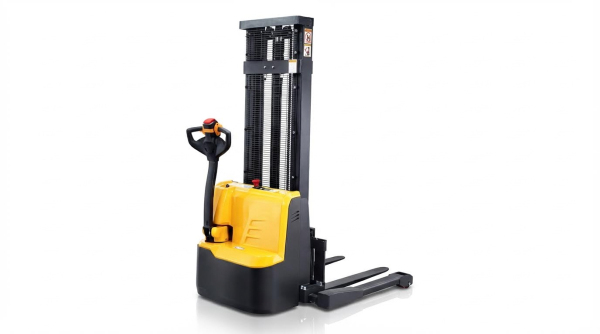
Los principios básicos para la operación de apiladores con operador a pie en instalaciones industriales se centraron en la seguridad, el rendimiento predecible y la conformidad con la normativa. Los operadores aplicaron procedimientos estandarizados de inspección, desplazamiento y manipulación de carga para controlar el riesgo. Las instalaciones integraron estos apiladores con operador a pie en sistemas más amplios de manipulación de materiales para optimizar el rendimiento y minimizar los daños. Las siguientes subsecciones detallan los conceptos fundamentales que sustentan un uso seguro y eficiente.
Apiladores de operador a pie en la manipulación moderna de materiales
Las apiladoras de conductor acompañante funcionaban como carretillas elevadoras operadas por peatones para cargas paletizadas en pasillos estrechos y cerca de líneas de producción. Su chasis compacto y accionamiento eléctrico permitían un posicionamiento preciso en estanterías de gran altura o estaciones de trabajo sin emisiones contaminantes. Se utilizaban en instalaciones donde las carretillas elevadoras contrapesadas tradicionales carecían de espacio para maniobrar o generaban un riesgo excesivo para los peatones. Entre las aplicaciones típicas se incluían zonas de preparación de pedidos, almacenes intermedios, almacenes de piezas pequeñas y áreas de alimentación de máquinas. La elección del tipo correcto de apiladora (como la de horquilla, la de alcance o la contrapesada ) dependía del tipo de palé, el ancho del pasillo y la altura de elevación requerida. La correcta adecuación del equipo a la tarea reducía los daños al producto, la congestión y los tiempos de ciclo.
Competencia, licencias y registros del operador
La competencia del operador dependía de una capacitación formal que abarcaba los controles del equipo, los principios de estabilidad y los riesgos específicos del sitio. Los programas de capacitación solían alinearse con normas como CSA B335-15, OHSA y las regulaciones o directrices relacionadas de la jurisdicción pertinente. Los cursos combinaban teoría, identificación de peligros y evaluaciones prácticas de conducción, con certificados que solían tener una validez de aproximadamente un año antes de su renovación. Los apiladores manuales se clasificaban como carretillas elevadoras operadas por peatones y, a menudo, no requerían una licencia nacional de trabajo de alto riesgo, pero los empleadores aún debían verificar la competencia. Las organizaciones mantenían registros de capacitación, resultados de evaluaciones y listas de autorización para demostrar la debida diligencia durante las auditorías o investigaciones de incidentes. La capacitación de actualización se realizaba tras cuasi accidentes, cambios de equipo o modificaciones de procesos que alteraban los perfiles de riesgo.
Estabilidad, placas de capacidad y centros de carga
La operación segura dependía de comprender la relación entre la capacidad nominal, el centro de carga y la altura de elevación. La placa de capacidad de cada apilador de operador a pie especificaba la masa máxima en centros de carga y alturas de mástil definidos, utilizando unidades del Sistema Internacional (SI). Los operadores debían leer esta placa y compararla con el peso del palé, la geometría de la carga y cualquier accesorio antes de levantarla. Exceder la capacidad nominal o extender el centro de carga por mercancías mal colocadas o que sobresalieran reducía el margen de estabilidad. La capacitación abordó el concepto del triángulo de estabilidad y cómo la inclinación, la pendiente y el frenado del mástil afectaban al centro de gravedad combinado. Los operadores mantenían las cargas bajas durante el desplazamiento, las inclinaban hacia atrás dentro de los límites de diseño y evitaban las pendientes laterales para mantener la estabilidad.
Integración de apiladores portátiles con otros sistemas
Las instalaciones industriales integraron apiladores de mano en flujos de manejo de materiales más amplios que incluían cintas transportadoras, estanterías de flujo de paletas y sistemas de almacenamiento automatizados. Planes de tráfico claros definieron pasillos peatonales, puntos de cruce y reglas de interacción con montacargas o vehículos guiados automáticamente. Las áreas de preparación cerca de los muelles o células de producción se dimensionaron para que los transpaletas de mano pudieran maniobrar sin bloquear rutas de emergencia ni equipos fijos. Los datos de los registros de mantenimiento, informes de incidentes y recuentos cíclicos respaldaron las decisiones sobre el tamaño de la flota, la infraestructura de carga y la asignación de turnos. Cuando las instalaciones adoptaron nuevas tecnologías, como sistemas de gestión de almacenes o semiautomatización, se actualizaron los procedimientos para el enrutamiento de los apiladores de mano, la asignación de tareas y el estacionamiento. Este enfoque a nivel de sistema minimizó la congestión, mejoró el rendimiento y mantuvo un desempeño de seguridad constante en toda la planta.
Controles previos a la operación, EPI y conducción segura
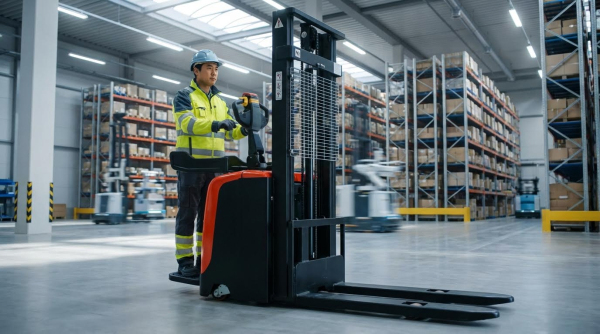
El funcionamiento seguro de las apiladoras eléctricas en instalaciones industriales dependía de una preparación rigurosa y una conducción controlada. Esta sección integraba la protección personal, las inspecciones sistemáticas y la gestión dinámica del tráfico en un marco operativo único. Conectaba las expectativas normativas, los resultados de la capacitación y las normas prácticas de la planta para reducir los riesgos de colisión, vuelco y fallas mecánicas. El enfoque se centraba en rutinas repetibles que los supervisores podían auditar y los operarios aplicar de forma consistente en todos los turnos.
EPP requerido y zonas de trabajo seguras para peatones
Los operarios y los peatones cercanos debían usar calzado de seguridad con puntera reforzada y suela antideslizante. Los chalecos o chaquetas de alta visibilidad mejoraban la visibilidad en pasillos con tráfico cruzado y esquinas sin visibilidad. Las instalaciones añadieron EPI específicos para cada tarea, como cascos, gafas de seguridad, guantes o protección auditiva, en zonas donde las cargas elevadas, las partículas en suspensión o el ruido superaban los límites. Los supervisores delimitaron zonas seguras para peatones mediante pasarelas pintadas, barreras y áreas de exclusión alrededor de las zonas de carga, recarga y estanterías de alta densidad. La señalización clara indicaba las zonas de acceso restringido para peatones durante el apilamiento, el mantenimiento de las baterías y las maniobras en espacios reducidos. Estas medidas redujeron los accidentes por atropello y garantizaron una interacción predecible entre las apiladoras eléctricas y el tráfico peatonal.
Lista de verificación de inspección diaria previa al turno y al uso
Los operarios realizaron una inspección documentada previa al turno antes de usar cualquier apilador elevador . Revisaron las entradas anteriores del libro de registro y luego realizaron una inspección visual para detectar fugas, daños estructurales, sujetadores sueltos o horquillas deformadas. Las comprobaciones incluyeron neumáticos para detectar cortes o desgaste excesivo, ruedas y rodillos para comprobar su libre rotación y protectores para comprobar su correcto ajuste. Los operarios probaron los controles, las funciones de desplazamiento y elevación, las bocinas, la parada de emergencia y la respuesta de frenado en un área despejada. Verificaron el estado de carga de la batería, el estado de los cables, los conectores y los niveles de electrolitos cuando correspondiera. Las comprobaciones de fluidos cubrieron el nivel de aceite hidráulico y las mangueras o conexiones visibles para detectar fugas. Cualquier ruido anormal, vibración o retraso en el control requirió un informe inmediato y la retirada de la unidad del servicio hasta una inspección cualificada.
Reglas de seguridad para arrancar, viajar, girar y estacionar
Antes de la puesta en marcha, los operadores se aseguraron de que el área estuviera despejada, las horquillas bajadas y el timón en la posición de operación correcta. Seleccionaron lentamente el modo y la dirección de desplazamiento adecuados, verificando una aceleración suave y un frenado predecible. Durante el desplazamiento, mantuvieron una línea de visión despejada, mantuvieron las horquillas bajas y ajustaron la velocidad a las condiciones de la superficie y la congestión. Los operadores se acercaron a las intersecciones y entradas a velocidad reducida, tocando la bocina y cediendo el paso a los peatones. Se prohibieron los giros bruscos a alta velocidad, las frenadas repentinas y la marcha atrás con poca visibilidad. Para estacionar, bajaron completamente las horquillas, colocaron el timón en punto muerto, cortaron la corriente y aplicaron el freno de estacionamiento mecánico o eléctrico. Las instalaciones restringieron el estacionamiento cerca de equipos contra incendios, salidas, rutas de emergencia y en pendientes, a menos que se instalaran bloqueos adicionales para las ruedas y aislamiento del circuito.
Operación en pendientes, límites de velocidad y control del tráfico
Las plantas industriales definieron pendientes máximas permisibles, restringiendo típicamente la operación en pendientes superiores a aproximadamente 7° para el tránsito con carga. Al operar en pendientes aprobadas, los operadores mantuvieron la pendiente de carga siempre que fuera posible y evitaron girar en la pendiente. Los límites de velocidad se establecieron según las condiciones del suelo, el ancho del pasillo y la densidad de tráfico compartido, con umbrales más bajos en áreas concurridas o con mucha afluencia de peatones. Los supervisores implementaron sistemas unidireccionales en pasillos estrechos, demarcaron líneas de parada en intersecciones ciegas y exigieron el uso de la bocina en los cruces. Las distancias de separación entre las apiladoras manuales y otras carretillas motorizadas minimizaron las colisiones traseras y permitieron una parada controlada. Los planes de gestión del tráfico integraron señalización, espejos, marcas en el suelo y normas de procedimiento en las normas de conducción segura específicas de cada planta, que los programas de capacitación reforzaron y las auditorías verificaron.
Manejo de carga, baterías y rutinas de mantenimiento
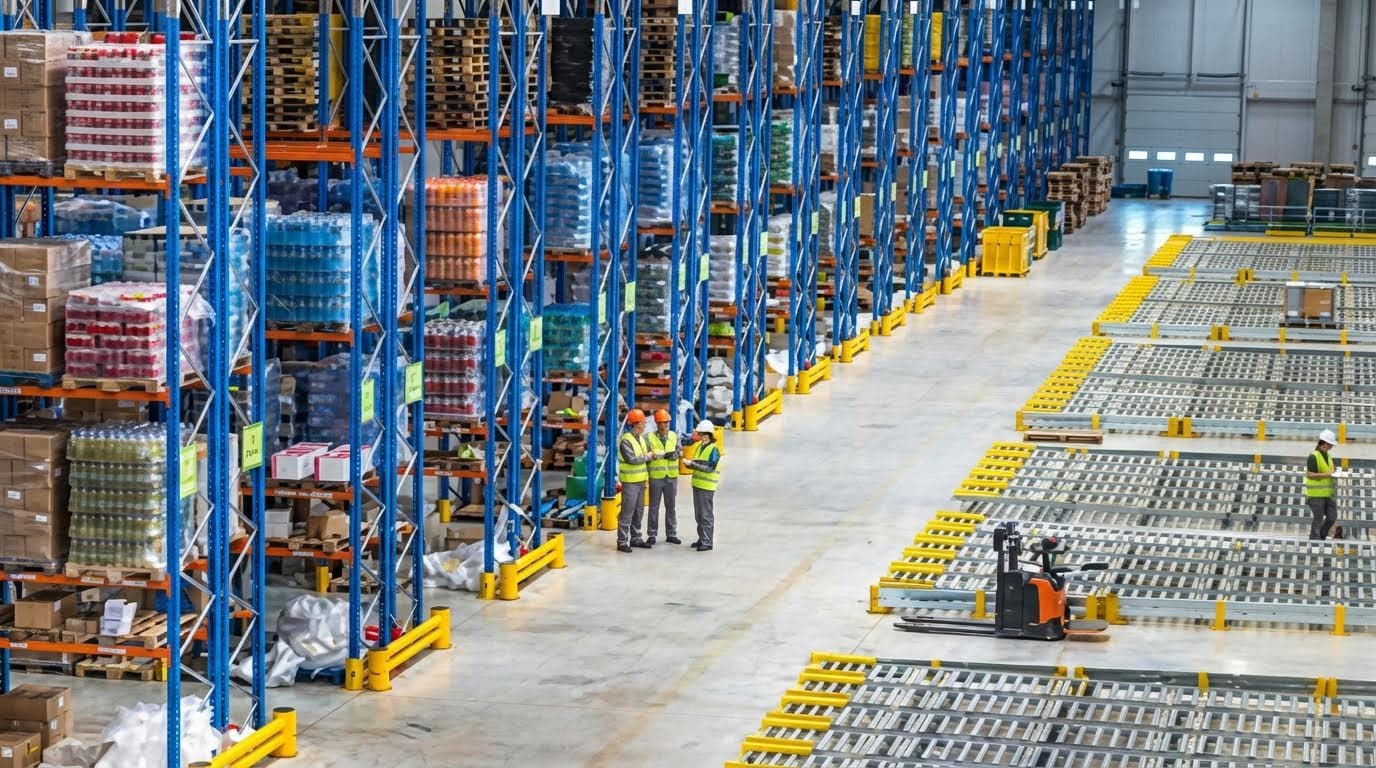
El funcionamiento seguro de las apiladoras eléctricas en instalaciones industriales dependía de una manipulación de carga disciplinada, una gestión robusta de las baterías y un mantenimiento estructurado. Estos elementos afectaban directamente a las tasas de incidentes, la vida útil de los componentes y la disponibilidad del equipo. Un enfoque sistemático para la evaluación, el funcionamiento y la inspección permitía a las instalaciones controlar el riesgo y el coste total de propiedad. Las siguientes subsecciones detallan métodos prácticos y controles técnicos clave para el funcionamiento diario.
Evaluación de carga, posicionamiento de horquillas y apilamiento
Los operadores primero evaluaron el peso de la carga comparándolo con la capacidad nominal indicada en la placa de características del apilador en el centro de carga especificado. Verificaron que la carga estuviera compacta, estable y correctamente embalada, con los artículos pequeños o sueltos asegurados en contenedores para evitar caídas. Las horquillas debían estar completamente insertadas debajo del palé, espaciadas uniformemente y colocadas a la misma altura para evitar la torsión del mástil. Los operadores centraron la carga lateralmente sobre las horquillas y mantuvieron el carro inclinado hacia atrás hasta el límite permitido para mayor estabilidad.
Durante el desplazamiento, los operadores mantuvieron la altura de las horquillas entre 300 y 400 milímetros por encima del suelo en superficies niveladas. Evitaron cambios bruscos de dirección, frenadas bruscas o giros cerrados con cargas elevadas, lo que redujo el riesgo de vuelco. Al apilar, los operadores se detuvieron perpendiculares a la estantería, elevaron la carga hasta el nivel deseado y luego avanzaron lentamente antes de bajarla. Garantizaron la distancia libre entre los montantes y las estructuras elevadas, y evitaron empujar las estanterías u otros palés con las horquillas.
El desapilado siguió la secuencia inversa: los operadores elevaban ligeramente para despejar, retrocedían en línea recta y luego bajaban a la altura de transporte antes de desplazarse. En suelos irregulares o inclinados, los operadores minimizaban la altura de elevación y reducían la velocidad para preservar los márgenes de estabilidad. Nunca superaron la capacidad nominal, ni siquiera en movimientos cortos, e informaron de inmediato sobre cualquier inestabilidad, elevación irregular o ruidos inusuales en el mástil.
Prácticas de carga, cambio y cuidado de la batería
Los apiladores eléctricos de operador a pie requerían baterías compatibles con el voltaje y la capacidad del cargador para evitar el sobrecalentamiento y reducir su vida útil. Los operadores evitaban las descargas profundas, recargando la batería cuando los indicadores de carga se acercaban al mínimo recomendado. Antes de cargar, se estacionaban en una zona designada, bajaban las horquillas, apagaban la alimentación y aplicaban los frenos. Conectaban y desconectaban el cargador con la alimentación apagada y guardaban el cable para evitar tropiezos.
El cuidado rutinario de las baterías incluía la inspección de las carcasas para detectar grietas, la comprobación de la corrosión en los terminales y la limpieza de las superficies de contacto. En el caso de las baterías de plomo-ácido inundadas, los operadores verificaban los niveles de electrolito después de la carga y los rellenaban con agua purificada según fuera necesario. Monitoreaban la densidad específica del electrolito según las instrucciones del fabricante para evaluar la calidad de la carga y el estado de la batería. Una ventilación adecuada en las zonas de carga controlaba la acumulación de hidrógeno y cumplía con las normas de seguridad.
Los procedimientos de cambio utilizaron ayudas mecánicas adecuadas o sistemas de cambio diseñados específicamente para evitar lesiones por manipulación manual. Los operadores usaron protección ocular, guantes resistentes a productos químicos y calzado de seguridad al trabajar con baterías. Aseguraron las baterías mecánica y eléctricamente antes de volver a poner en servicio la apiladora. Cualquier signo de sobrecalentamiento, olor inusual o caída rápida de tensión obligó a retirarla del servicio e inspeccionarla técnicamente.
Procedimientos de inspección hidráulica, de frenos y de neumáticos
Los sistemas hidráulicos requerían inspecciones visuales diarias para detectar fugas en mangueras, conexiones, cilindros y el tanque. Los operadores verificaban los niveles del depósito con mirillas o varillas de nivel y lo rellenaban con aceite hidráulico filtrado del grado especificado. Correlacionaban el volumen de aceite con los requisitos de altura del mástil; por ejemplo, alrededor de 5 litros para 2.5 metros y hasta 6 litros para 3.5 metros. La presencia de espuma, decoloración o partículas metálicas en el aceite indicaba contaminación o desgaste interno y requería la intervención de un técnico.
Las comprobaciones de frenos incluyeron pruebas funcionales de los frenos de servicio y de estacionamiento a baja velocidad en una zona despejada. Los operadores confirmaron que el movimiento del timón en las zonas de frenado producía la resistencia o el chasquido esperados. El personal de mantenimiento midió las holguras de los frenos dentro de los rangos especificados, como 0.2-0.8 milímetros, y limpió el aceite y el polvo de los componentes de la dirección y los frenos. Cualquier distancia de frenado prolongada, un desvío hacia un lado o una sensación irregular del pedal o del timón generaba un informe inmediato.
Las inspecciones de neumáticos se centraron en el desgaste de la banda de rodadura, cortes, zonas planas y residuos incrustados que pudieran afectar la tracción y la estabilidad. Los operadores confirmaron que los diámetros de los neumáticos se mantuvieran dentro de los límites de tolerancia en cada eje para evitar una distribución desigual de la carga. Los neumáticos dañados o muy desgastados se reemplazaron en lugar de parcharse cuando la integridad estructural estaba en duda. La limpieza de los neumáticos y el correcto funcionamiento del sistema hidráulico y de los frenos mantuvieron una conducción predecible y redujeron el riesgo de colisión.
Mantenimiento preventivo, fallas y solución de problemas
Las instalaciones implementaron programas de mantenimiento preventivo escalonados según las horas de operación y las recomendaciones del fabricante. Las revisiones diarias previas a cada turno incluían fugas, daños visibles, controles, indicadores, bocina y función de parada de emergencia, además de pruebas básicas de desplazamiento y elevación. Las tareas semanales solían incluir la limpieza de baterías, la verificación de los niveles de electrolito y la gravedad específica, y el pulido de las superficies de los contactores. Las inspecciones mensuales y trimestrales realizadas por técnicos cualificados verificaban que el tren motriz, los mecanismos de elevación, las cadenas, los sistemas eléctricos y los dispositivos de seguridad cumplían con las especificaciones.
Los servicios semestrales o mayores incluían el desmontaje parcial, la medición del desgaste de horquillas, cadenas y componentes de freno, y la sustitución de piezas deterioradas. Los inspectores revisaron los registros de los operadores, los registros de capacitación y los informes de incidentes para correlacionar los hallazgos técnicos con los patrones operativos. Las fallas comunes, como la imposibilidad de levantar o mover, se relacionaron con causas como fusibles fundidos, bajo voltaje de la batería, filtros hidráulicos obstruidos o válvulas de rebose desajustadas. Los árboles de diagnóstico de problemas estandarizados ayudaron a los técnicos a identificar los problemas de forma eficiente.
Los operarios supervisaban ruidos inusuales, vibraciones, funcionamiento lento o elevación desigual, y los reportaban sin intentar reparaciones complejas. Almacenaban las apiladoras en áreas limpias y secas para limitar la corrosión y las descargas eléctricas. El mantenimiento preventivo sistemático redujo el tiempo de inactividad no planificado, prolongó la vida útil de los componentes y garantizó el cumplimiento de las normas de seguridad y reglamentarias.
Resumen: Reducción de riesgos y optimización del ciclo de vida
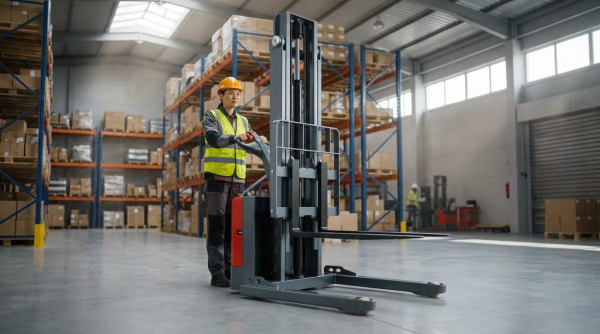
El funcionamiento seguro y eficiente de las apiladoras eléctricas se basaba en tres pilares: operadores capacitados, procedimientos rigurosos y mantenimiento estructurado. Las instalaciones que incorporaron estos elementos a su práctica diaria redujeron los índices de incidentes, el tiempo de inactividad no planificado y los daños al producto. La reducción de riesgos comenzó con la capacitación formal de los operadores, alineada con estándares como la norma CSA B335-15 y las regulaciones pertinentes de seguridad y salud ocupacional. La documentación de la competencia, la capacitación de actualización y los registros precisos de licencias y capacitación garantizaron que solo el personal autorizado operara el equipo.
El control de riesgos operativos dependía de inspecciones previas al uso constantes, el uso correcto del EPI y el cumplimiento de las normas de velocidad, pendiente y tráfico. Las zonas despejadas de exclusión peatonal, el uso de la bocina en puntos ciegos y la prohibición de giros a alta velocidad o frenazos bruscos minimizaron los riesgos de colisión y vuelco. El riesgo de carga disminuyó cuando los operadores respetaron las placas de capacidad, los centros de carga y los límites de altura, mantuvieron las horquillas bajas durante el desplazamiento y estabilizaron los artículos pequeños o sueltos antes de levantarlos. La correcta inserción de las horquillas y la inclinación del mástil, junto con el apilado controlado en las estanterías, protegieron tanto las estructuras como el inventario.
La optimización del ciclo de vida requirió un programa de mantenimiento preventivo que combinara revisiones diarias con inspecciones semanales, mensuales, trimestrales y semestrales realizadas por técnicos cualificados. La monitorización sistemática de los niveles de aceite hidráulico, la holgura de los frenos, el estado de la batería y el desgaste de los neumáticos prolongó la vida útil de los componentes y preservó el rendimiento. La detección temprana de fallos, como elevación irregular, funcionamiento lento o ruidos inusuales, limitó los daños secundarios y redujo los costes de reparación.
Las prácticas futuras en instalaciones industriales integraron cada vez más las apiladoras elevadoras en sistemas más amplios de gestión de flotas y seguridad, incluyendo registros de inspección digitales y datos de uso basados en telemática. Estas herramientas facilitaron la planificación del mantenimiento basada en datos y la capacitación específica cuando se detectaron patrones de incidentes. Las organizaciones que equilibraron las mejoras tecnológicas con fundamentos rigurosos de capacitación, disciplina de inspección y cumplimiento de estándares lograron un menor costo total de propiedad y una flota de apiladoras eléctricas más segura y confiable durante toda su vida útil.