El mantenimiento de las baterías de las apiladoras eléctricas influye directamente en el tiempo de actividad, el coste del ciclo de vida y la seguridad del operario en las instalaciones industriales. Este artículo describe los principios básicos de cuidado, las rutinas de mantenimiento preventivo, el diseño seguro de las estaciones de carga y los requisitos de formación del operario para sistemas de plomo-ácido y de iones de litio. También aborda las normas de carga, como el intervalo de descarga del 20-30 %, las prácticas de riego y ecualización, y la gestión de la temperatura y el almacenamiento. Por último, ofrece recomendaciones a nivel de planta para que ingenieros y supervisores puedan estandarizar los programas de mantenimiento de baterías, de acuerdo con las normativas y los estándares de fiabilidad actuales.
Principios básicos del cuidado de la batería del apilador manual
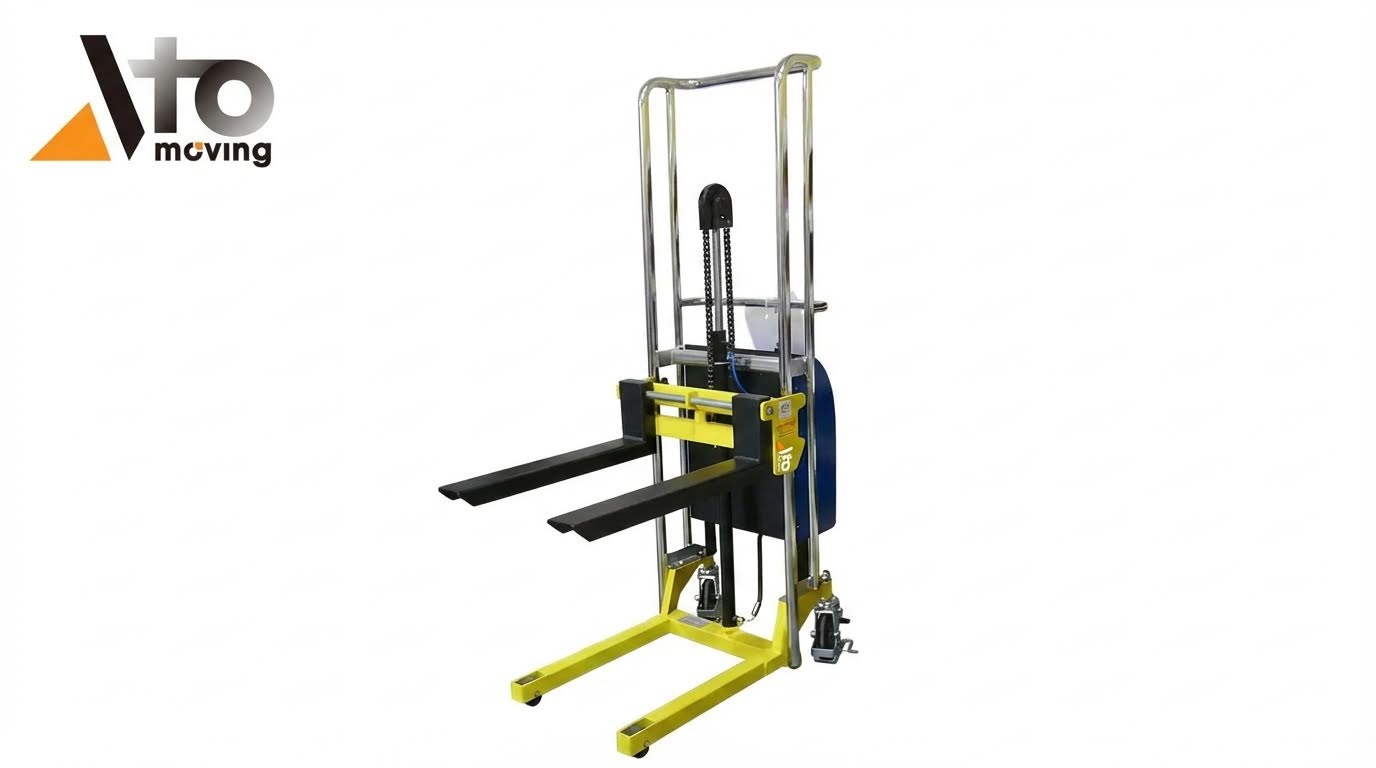
Plomo-ácido vs. iones de litio: Diferencias clave
Las apiladoras portátiles solían usar baterías de plomo-ácido, AGM o de iones de litio. Las baterías de plomo-ácido requerían un riego regular, carga de ecualización y limpieza de la superficie para controlar la corrosión. Toleraban un uso moderado, pero su vida útil disminuía rápidamente cuando los operarios las descargaban por debajo del 20-30 % de su capacidad. Las baterías de iones de litio ofrecían una mayor vida útil, carga rápida y no requerían mantenimiento de agua, lo que resultaba adecuado para plantas con varios turnos y tiempos de inactividad limitados. Sin embargo, exigían cargadores compatibles, monitorización de la temperatura y un control estricto de la carga cerca de materiales inflamables debido al riesgo de sobrecalentamiento.
Las baterías de plomo-ácido funcionaron mejor con ciclos de carga completos y revisiones de mantenimiento programadas. Presentaron pérdida de rendimiento a bajas temperaturas, pero se recuperaron al aumentar la temperatura ambiente. Las baterías de iones de litio mantuvieron mejor el voltaje bajo carga y soportaron la carga parcial con menor degradación. Las plantas solían optar por baterías de iones de litio cuando la eficiencia energética, la alta utilización y la reducción de la mano de obra justificaban un mayor coste de capital.
Prácticas adecuadas de carga y descarga (regla del 20-30%)
Una gestión correcta de la ventana de carga influyó considerablemente en la vida útil de la batería. Se recomendaba iniciar una carga completa cuando la capacidad restante alcanzaba el 20-30 % para evitar una descarga profunda. Descargar por debajo de este rango aceleraba la sulfatación en las baterías de plomo-ácido y causaba una pérdida permanente de capacidad. Se capacitó a los operadores para evitar la "carga de oportunidad", es decir, cargas parciales breves y frecuentes durante las pausas, ya que esto reducía la vida útil total de las baterías de plomo-ácido.
Los ciclos de carga debían completarse sin interrupciones repetidas. Las plantas utilizaban cargadores homologados por el fabricante con apagado automático y, cuando se especificaba, funciones de ecualización para celdas inundadas. Los operadores apagaban los camiones cuando estaban inactivos para reducir el consumo innecesario de energía y la generación de calor. Las instalaciones monitoreaban las tendencias de voltaje y tiempo de funcionamiento; cuando la vida útil tras una carga completa se reducía a aproximadamente la mitad de la original, los planificadores programaban el reemplazo de la batería.
Límites de temperatura y gestión térmica
La temperatura de la batería afectó considerablemente la velocidad de reacción química y el desgaste de los componentes. Las temperaturas recomendadas de funcionamiento y carga rondaban los 25 °C, con una degradación del rendimiento por encima de aproximadamente 45 °C. Las altas temperaturas aceleraron la corrosión de la rejilla, la pérdida de agua y el envejecimiento del separador en las baterías de plomo-ácido. Las temperaturas muy bajas redujeron la capacidad disponible y la potencia de salida, aunque el rendimiento se recuperó a medida que las baterías se calentaban.
Las plantas mantuvieron las áreas de carga frescas, secas y alejadas de fuentes de calor directas o luz solar. Permitieron que las baterías se enfriaran después de la carga antes de volver a usarlas en condiciones de servicio pesado para evitar el sobrecalentamiento de las celdas y los componentes electrónicos de los camiones. En el caso de los paquetes de iones de litio, los sensores de temperatura y los sistemas de gestión de baterías monitorearon la temperatura de las celdas y detuvieron la carga si esta aumentaba excesivamente. Las inspecciones rutinarias verificaron la presencia de hinchazones, carcasas blandas o puntos calientes, que indicaban fallas internas o sobretemperatura.
Prácticas de almacenamiento para equipos inactivos
Los apiladores portátiles inactivos requerían procedimientos de almacenamiento específicos para evitar el envejecimiento prematuro de las baterías. Las baterías de plomo-ácido almacenadas fuera de servicio debían mantenerse completamente cargadas y recibir mantenimiento periódico o carga de flotación para evitar la sulfatación. Las baterías de iones de litio almacenadas durante períodos prolongados funcionaban mejor con un estado de carga de aproximadamente el 50 % en un lugar fresco y seco. Las instalaciones evitaban dejar las baterías de tracción profundamente descargadas, ya que un voltaje bajo prolongado dañaba irreversiblemente las placas o celdas.
Antes del almacenamiento, los técnicos limpiaron las tapas de las baterías, neutralizaron cualquier residuo de ácido e inspeccionaron los cables y conectores. Desconectaron o apagaron el camión para eliminar las cargas parásitas. Los planes de mantenimiento definieron los intervalos de inspección y recarga según las instrucciones del fabricante, que generalmente variaban de mensuales a trimestrales. Las plantas registraron las fechas de almacenamiento y las lecturas del estado de carga en sistemas digitales para garantizar que las baterías volvieran a funcionar de forma segura y predecible.
Mantenimiento preventivo para una mayor vida útil de la batería
Inspecciones visuales, comprobaciones de par y control de corrosión
El mantenimiento preventivo comenzó con inspecciones visuales sistemáticas de la batería y sus conexiones. Los técnicos revisaron si había hinchazón, grietas en la carcasa, manchas de electrolito, puntos de fusión y decoloración alrededor de los bornes y cables. Inspeccionaron cables, terminales y conectores para detectar aislamiento desgastado, engarces sueltos y marcas de calor que indicaran alta resistencia. Las comprobaciones rutinarias de par de apriete de los terminales garantizaron conexiones seguras y de baja resistencia, según los valores de par de apriete del fabricante.
El control de la corrosión se basaba en la detección temprana de depósitos blancos o verde azulados en terminales y barras colectoras. Los equipos de mantenimiento limpiaban las áreas afectadas con una solución neutralizante, generalmente agua con bicarbonato de sodio, y luego enjuagaban y secaban las superficies a fondo. Volvían a aplicar recubrimientos protectores en los terminales, donde se especificaba, para reducir la oxidación futura. Los intervalos de inspección documentados, a menudo semanales o quincenales en plantas con varios turnos, minimizaban el tiempo de inactividad no planificado de las transpaletas eléctricas.
Riego y ecualización de baterías de plomo-ácido
Las baterías de tracción de plomo-ácido requerían un estricto control de la cantidad de agua para mantener la cobertura de las placas y el equilibrio electrolítico. Los técnicos revisaban los niveles de electrolito al menos una vez a la semana, o aproximadamente cada diez ciclos de carga en las baterías más nuevas, utilizando únicamente agua destilada. Añadían agua después de una carga completa para que el electrolito se expandiera hasta su volumen operativo antes de rellenarlo. El objetivo era mantener el electrolito justo por encima de los separadores, evitando así un sobrellenado que provocara un desbordamiento de ácido durante la carga.
La carga de ecualización solucionó la estratificación del ácido en celdas inundadas, donde el ácido más pesado se depositaba cerca de las placas. Los planes de mantenimiento solían programar cargas de ecualización cada 5 a 10 ciclos de carga estándar, siguiendo las instrucciones del fabricante de la batería y la configuración del cargador. Durante la ecualización, el personal supervisaba de cerca la temperatura y la ventilación, y suspendía el proceso si la batería se sobrecalentaba o la ventilación aumentaba de forma anormal. La ecualización no se aplicaba a las baterías AGM selladas ni a las de iones de litio, que dependían de sistemas integrados de gestión de baterías.
Limpieza, neutralización de ácidos y mantenimiento del hogar
La limpieza de las superficies de las baterías redujo las corrientes parásitas, el seguimiento de corrientes y la corrosión alrededor de los compartimentos de la apiladora de transpaletas . Tras el llenado, los técnicos limpiaron la carcasa, la tapa y la bandeja de la batería para eliminar goteos y residuos. En los casos en que se sospechaba contaminación ácida, aplicaron una solución neutralizante suave, la dejaron actuar y, a continuación, enjuagaron y secaron completamente la zona. Este proceso limitó la corrosión a largo plazo de las bandejas, los rodillos y las estructuras cercanas.
La limpieza se extendió a toda el área de carga y mantenimiento. Los pisos alrededor de los cargadores se mantuvieron secos, sin cristales ácidos ni materiales combustibles. El personal retiró los residuos metálicos y las herramientas que pudieran puentear las terminales y causar cortocircuitos. Las instalaciones almacenaron agentes neutralizantes, materiales absorbentes y contenedores de residuos cerca para gestionar derrames, cumpliendo con las normativas ambientales y de seguridad. Las prácticas de limpieza constantes contribuyeron a la duración de la batería y a las auditorías regulatorias.
Uso de la monitorización de la batería y los registros digitales de mantenimiento
Los sistemas de monitorización de baterías proporcionaban datos en tiempo real sobre voltaje, corriente, temperatura y estado de carga para las apiladoras portátiles . Las plantas utilizaban estos datos para detectar patrones como descargas profundas crónicas, temperaturas de funcionamiento elevadas o cargas parciales repetidas. Las alertas de los dispositivos de monitorización ayudaban a los equipos de mantenimiento a intervenir antes de que se produjera una pérdida de capacidad o fallos repentinos. En el caso de los paquetes de iones de litio, la electrónica integrada monitorizaba continuamente el equilibrio de las celdas y las condiciones térmicas.
Los registros digitales de mantenimiento complementaron el hardware de monitoreo al registrar inspecciones, eventos de riego, ciclos de ecualización y valores medidos. Los técnicos registraron anomalías, acciones correctivas y reemplazos de componentes con marcas de tiempo e identificadores de activos. Los supervisores analizaron el historial para optimizar los intervalos de servicio, prever el reemplazo de baterías y justificar mejoras de capital. Con el tiempo, este enfoque basado en datos mejoró la disponibilidad de la flota, redujo las fallas inesperadas de las baterías y facilitó el cumplimiento de los requisitos de auditoría interna y externa.
Estaciones de carga seguras y capacitación para operadores
Diseño, ventilación y distribución de estaciones de carga
Los ingenieros ubicaron las estaciones de carga de los montacargas en áreas dedicadas con acceso controlado. Estas áreas contaban con materiales no combustibles, señalización clara en el piso y restricción de tráfico para reducir el riesgo de colisiones. Los diseñadores colocaron los cargadores de manera que permitieran el acceso directo del camión, el frenado y el estacionamiento seguro antes de conectar los cables. La distribución proporcionó un ancho de pasillo suficiente para el equipo de extracción de baterías, cuando fuese necesario.
El diseño de la ventilación se basó en los datos del fabricante para la generación de hidrógeno a partir de baterías de plomo-ácido. Los ingenieros dimensionaron la ventilación mecánica o natural para mantener el hidrógeno por debajo del 1 % en volumen, muy por debajo del límite inferior de explosividad del 4 %. Las entradas de escape se ubicaron en altura, ya que el hidrógeno ascendía, lo que evitó la recirculación a las zonas ocupadas. Las áreas de carga de iones de litio seguían utilizando ventilación general, pero requerían menos capacidad específica para gases.
Los instaladores instalaron los cargadores a la altura adecuada, protegidos por bolardos o protectores. Dirigieron los cables para evitar tropiezos y daños mecánicos. Colocaron estaciones lavaojos, kits antiderrames y extintores cerca de los puntos de carga. La señalización indicaba claramente "Prohibido fumar", "Prohibido el uso de llamas abiertas" y los procedimientos de emergencia.
EPP, listas de verificación y procedimientos alineados con OSHA
Las instalaciones basaron los requisitos de EPP en la OSHA y las normativas nacionales pertinentes para la manipulación de baterías. Los operadores usaron guantes resistentes a productos químicos, gafas de seguridad o protectores faciales, delantales resistentes al ácido y calzado de seguridad cerrado durante la carga y el riego de baterías de plomo-ácido. Los supervisores mantuvieron estantes y almacenes de EPP junto a las estaciones de carga para fomentar su uso constante. Se colocaron carteles visuales con los procedimientos paso a paso para ponerse y quitarse el EPP.
Las plantas implementaron listas de verificación estandarizadas para los pasos de precarga, durante la carga y poscarga. Estas listas abarcaban la verificación de la ventilación, la inspección de cables y conectores, la selección correcta del cargador y la inmovilización del camión. Las firmas digitales o en papel facilitaron la trazabilidad para auditorías e investigaciones de incidentes. Los programas de capacitación incluyeron demostraciones prácticas y sesiones periódicas de actualización.
Los procedimientos escritos abordaban la respuesta ante emergencias por derrames, ventilación, sobrecalentamiento y fallas eléctricas. El personal aprendió a aislar la energía, usar agentes neutralizantes y contactar a los equipos de emergencia internos y externos. Las instalaciones alinearon estos procedimientos con los requisitos de OSHA sobre control de energía peligrosa, equipo de protección personal y operaciones de carga de baterías. Los simulacros periódicos validaron que el personal seguía los procesos documentados.
Cómo evitar la sobrecarga, la descarga profunda y la sulfatación
Los programas de cuidado de baterías priorizaron el control de las ventanas de carga entre aproximadamente el 20-30 % y el 100 % del estado de carga. Los operadores evitaron descargas profundas por debajo del 20 % para prevenir pérdidas irreversibles de capacidad y daños en las placas. Los supervisores desaconsejaron la carga de oportunidad frecuente de los paquetes de plomo-ácido, ya que la repetición de ciclos parciales reducía su vida útil. En su lugar, programaron ciclos de carga completos e ininterrumpidos durante las paradas programadas.
La sobrecarga presentaba riesgos adicionales, como la generación excesiva de hidrógeno, la pérdida de electrolito y la corrosión de las placas. Los cargadores de alta frecuencia o inteligentes con apagado automático reducían estos riesgos al adaptar la corriente y el voltaje al estado de la batería. Los técnicos supervisaban los tiempos de carga y la corriente de finalización para detectar comportamientos anormales. Si las baterías se sobrecalentaban o se ventilaban excesivamente, detenían la carga e investigaban las causas.
Para mitigar la sulfatación en las baterías de plomo-ácido, los equipos de mantenimiento evitaron el almacenamiento prolongado en estado de descarga. Utilizaron la carga de mantenimiento o de flotación para los equipos inactivos y aseguraron la ecualización semanal o mensual cuando se especificó. Las comprobaciones de voltaje y gravedad específica revelaron síntomas tempranos de sulfatación. Las medidas correctivas incluyeron el ajuste de los protocolos de carga o la sustitución de unidades con bajo rendimiento crónico.
Integración de cargadores inteligentes y de alta frecuencia
Las instalaciones adoptaron cada vez más cargadores de alta frecuencia para baterías de apiladores de cables, tanto de plomo-ácido como de iones de litio . Estos cargadores funcionaban con mayor eficiencia y generaban menos calor que los transformadores tradicionales. Su microprocesador controlaba curvas de carga personalizadas según la composición química, la capacidad y la temperatura de la batería. Esta personalización mejoró la eficiencia energética y prolongó la vida útil de la batería.
Los cargadores inteligentes proporcionaban registro de datos, códigos de error y conectividad de red. Los equipos de mantenimiento los integraron en los sistemas de gestión de flotas o almacenes. Monitoreaban los ciclos de carga, la profundidad de descarga y las tendencias de temperatura para optimizar la planificación de turnos. Las alertas de ciclos incompletos, sobretemperatura o duraciones de carga anormales facilitaban el mantenimiento predictivo.
Los ingenieros configuraron los cargadores según las recomendaciones del fabricante para cada modelo de batería. Los paquetes de iones de litio requerían algoritmos específicos para su química y comunicación entre los sistemas de gestión de baterías y los cargadores. Las plantas prohibieron el uso de equipos incompatibles para evitar problemas térmicos.
Resumen y recomendaciones prácticas para las plantas
El mantenimiento de las baterías de apiladores a pie influyó directamente en el tiempo de actividad, la seguridad y el coste del ciclo de vida en las plantas industriales. Las baterías de plomo-ácido requerían intervalos de carga rigurosos, riego, limpieza y ecualización, mientras que las variantes de iones de litio se centraron en el control de la temperatura y la compatibilidad con los cargadores. En ambas químicas, evitar descargas profundas por debajo del 20-30 % del estado de carga, limitar la carga parcial de oportunidad y prevenir la sobrecarga siguieron siendo fundamentales para preservar la capacidad y la vida útil. Las plantas que estandarizaron los procedimientos, la formación y la documentación lograron un rendimiento más predecible y menos fallos imprevistos.
En la práctica, las instalaciones deben definir una política de carga clara: comenzar a cargar alrededor del 20-30 % de la capacidad restante, utilizar únicamente cargadores de alta frecuencia homologados por el fabricante o compatibles y permitir ciclos de carga completos e ininterrumpidos. En el caso de baterías de plomo-ácido inundadas, implementar comprobaciones semanales del nivel de agua, rellenar con agua destilada tras la carga y ecualizar cada 5-10 ciclos, siguiendo las especificaciones de la batería. Integrar inspecciones visuales rutinarias para detectar hinchazones, fugas, daños en los cables y corrosión en las órdenes de mantenimiento preventivo, y limpiar los derrames inmediatamente con agentes neutralizantes adecuados. Las áreas de carga deben cumplir los requisitos de ventilación, protección contra incendios y seguridad eléctrica, con EPI, FDS y procedimientos de emergencia fácilmente accesibles y en conformidad con las normativas locales y nacionales.
De cara al futuro, más plantas adoptarán baterías de iones de litio y monitorización de baterías en tiempo real para facilitar la operación en varios turnos y reducir el mantenimiento manual. Sin embargo, las flotas tradicionales de plomo-ácido seguirán siendo comunes, por lo que serán necesarios procedimientos de doble estándar. Una estrategia equilibrada combina actualizaciones tecnológicas con fundamentos sólidos: formación de operadores en conducción energéticamente eficiente, control estricto de la exposición a la temperatura, registros de mantenimiento estructurados y reciclaje conforme a las normativas de las baterías usadas. Las plantas que tratan las baterías como activos gestionados en lugar de consumibles prolongarán su vida útil, estabilizarán la disponibilidad de la flota y reducirán el coste total de propiedad, manteniendo al mismo tiempo una sólida estrategia de seguridad.