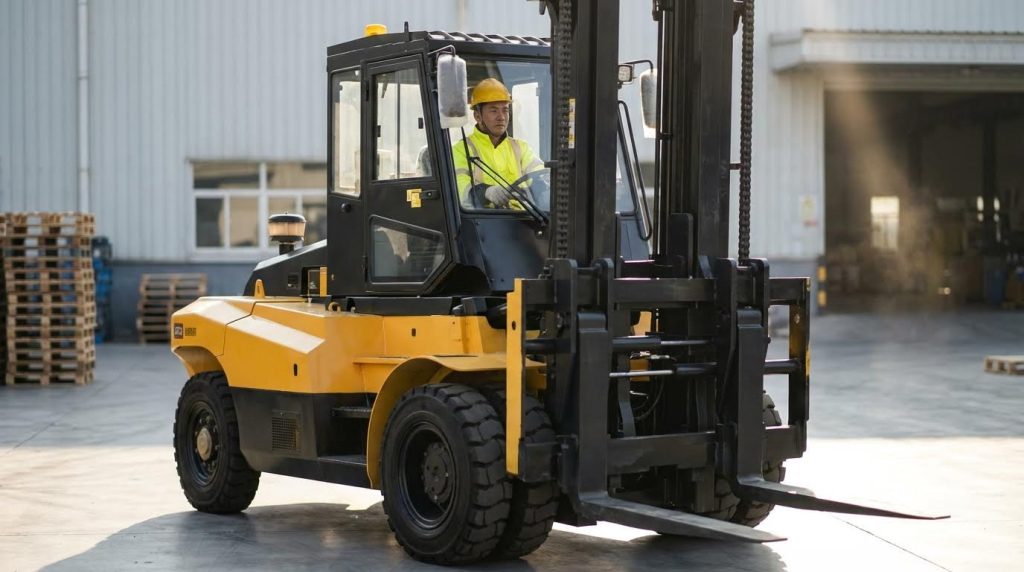
Las mejores prácticas de mantenimiento del sistema de combustible de montacargas diésel, que se abordan en este artículo, abarcan los fundamentos del diseño, el diagnóstico de fallas y la atención preventiva. El esquema completo aborda el funcionamiento de los circuitos de baja y alta presión, la interacción entre tanques, bombas, filtros e inyectores, y la influencia de las rutas de flujo de combustible en la confiabilidad. A continuación, examina métodos de diagnóstico para identificar fallas en los circuitos, interpretar los síntomas de sincronización de la inyección, leer el color del humo del escape y rastrear las causas de fallas o apagado del motor. Finalmente, detalla prácticas de trabajo seguras, mantenimiento de filtros y líneas, purga de aire y drenaje de agua, intervalos de mantenimiento y concluye con un resumen conciso de riesgos y cuidados para los sistemas de combustible de montacargas diésel.
Diseño básico y componentes de los sistemas de combustible diésel
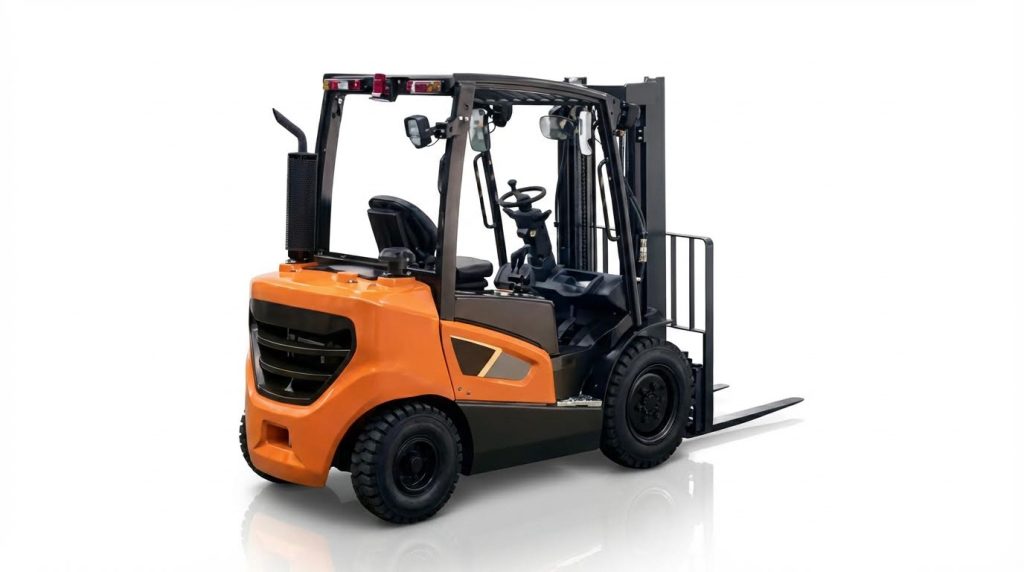
Los sistemas de combustible para montacargas diésel utilizaban un diseño de presión escalonada para suministrar combustible limpio y dosificado al motor. Los ingenieros separaron el suministro de baja presión de la inyección de alta presión para simplificar el diagnóstico y el control. El diseño buscaba minimizar la aireación, controlar la contaminación y mantener una presión estable con cargas variables. Comprender esta arquitectura ayudó a los técnicos a mantener la fiabilidad, el rendimiento en materia de emisiones y la seguridad.
Explicación de circuitos de baja y alta presión
El circuito de baja presión transportaba combustible desde el tanque hasta la bomba de inyección a presiones moderadas, típicamente inferiores a 0.5 MPa. Incluía el tanque, las líneas de succión, la bomba de alimentación, el sedimentador y los filtros primario y secundario. Las fallas en este circuito se manifestaban como falta de flujo de combustible, diésel espumoso o entrada de aire, y causaban dificultades para arrancar o parar el motor. El circuito de alta presión comenzaba en la salida de la bomba de inyección y operaba a decenas o cientos de megapascales. Suministraba pulsos de combustible dosificados con precisión a cada inyector a través de líneas rígidas de alta presión. Los técnicos identificaban las fallas del circuito desinflando la entrada de la bomba de inyección; un flujo nulo o espumoso indicaba problemas de baja presión, mientras que un flujo normal con problemas de rendimiento indicaba fallas de alta presión.
Componentes clave: Tanque, bombas, filtros, inyectores
El tanque de combustible almacenaba diésel e incorporaba ventilación, deflectores internos y un colector diseñado para minimizar la acumulación de sedimentos. Una bomba de alimentación mecánica o eléctrica extraía el combustible del tanque y establecía el suministro de baja presión a la bomba de inyección. Los filtros y un sedimentador de agua eliminaban las partículas y el agua, protegiendo los componentes de precisión del desgaste y la corrosión. La bomba de inyección generaba alta presión y sincronizaba el suministro de combustible a cada cilindro. Los inyectores atomizaban el combustible en finas gotas, lo que permitía una combustión eficiente y controlaba el humo y las emisiones. Las fallas en las bombas o inyectores requerían reparación o reemplazo para restablecer la presión y las características de pulverización correctas.
Conceptos básicos del diseño del sistema de combustible y la dirección del flujo
Los sistemas típicos de combustible para montacargas diésel seguían un flujo lineal desde el tanque hasta el motor y de regreso al tanque a través de las líneas de retorno. El combustible solía fluir desde el tanque a través de un prefiltro grueso o sedimentador, luego a través de la bomba de alimentación, seguido de un filtro principal más fino antes de ingresar a la bomba de inyección. Las líneas de alta presión enrutaban el combustible desde la bomba hasta cada inyector, mientras que las fugas y el exceso de combustible regresaban a baja presión al tanque. Las carcasas de los filtros y algunas líneas usaban flechas o marcas para indicar la dirección del flujo, que los técnicos seguían durante la instalación. Una orientación correcta evitaba la restricción del flujo, aseguraba una filtración adecuada y reducía el riesgo de bolsas de aire. Un modelo mental claro de esta disposición facilitaba la resolución de problemas, como aislar obstrucciones o identificar puntos donde se pudiera acumular aire o agua.
Diagnóstico de fallas comunes del sistema de combustible
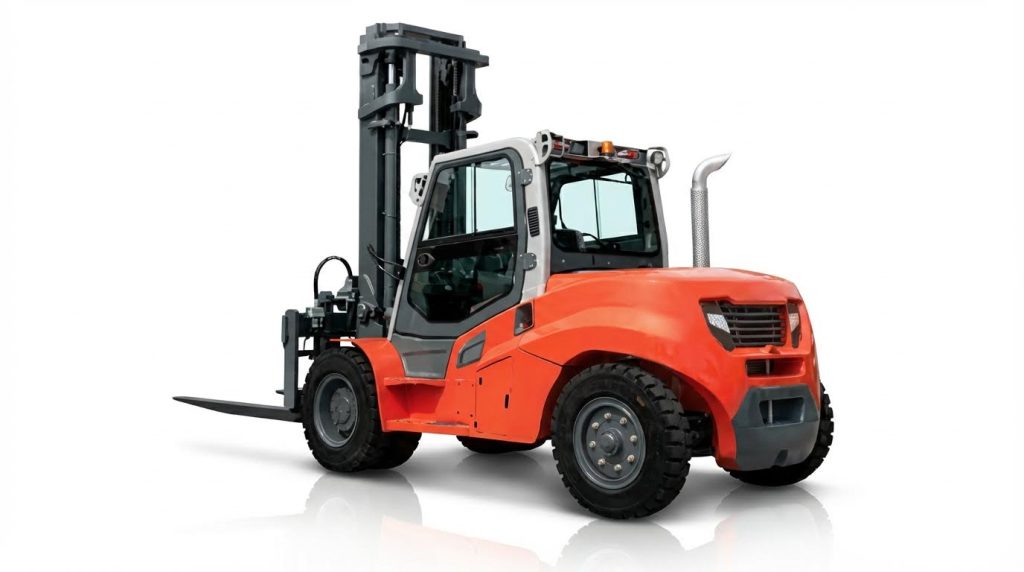
El diagnóstico preciso de las fallas del sistema de combustible de las carretillas elevadoras diésel redujo el tiempo de inactividad y evitó daños secundarios en el motor. Los técnicos solían comenzar con una revisión estructurada de los circuitos de presión, la sincronización de la inyección, el aspecto del escape y la respuesta a la carga. Este enfoque sistemático permitió determinar si las fallas se originaban en el suministro de combustible, la calidad de la combustión o la degradación mecánica. Un mapeo claro de síntomas y causas también facilitó la consistencia de los registros de mantenimiento y el cumplimiento normativo.
Diferenciación de fallas de baja y alta presión
Los técnicos distinguieron las fallas del circuito de baja y alta presión inspeccionando el flujo de combustible después de desinflar la bomba de inyección. Si no salía combustible o salía diésel espumoso, clasificaron el problema como de baja presión, generalmente aguas arriba de la bomba de inyección. Las causas típicas incluían un tanque vacío, líneas de combustible obstruidas, filtros de la bomba obstruidos, filtros contaminados o mangueras viejas y con fugas. Si el flujo de combustible parecía estable y sin burbujas, se centraron en los componentes de alta presión, como la bomba de inyección y los inyectores, para verificar si presentaban agarrotamiento, desgaste o fallas en las varillas de control. Esta prueba binaria minimizó el desmontaje innecesario y orientó la sustitución de componentes específicos.
Síntomas de errores en la sincronización de la inyección
Una sincronización de inyección incorrecta produjo un sonido característico y características de rendimiento. Una sincronización prematura causó un golpeteo metálico agudo y rítmico, aumento de la temperatura en los cilindros, aceleración débil, humo negro en el escape y dificultad para arrancar en caliente o en frío. Una sincronización tardía provocó un ruido de combustión sordo e indistinto, mala respuesta de la velocidad al acelerador, sobrecalentamiento bajo carga, humo blanco en el escape y pérdida general de potencia. Los técnicos corrigieron la sincronización aflojando los tornillos de fijación de la bomba y girando el cuerpo de la bomba para adelantar o retrasar la inyección en pequeños incrementos. Posteriormente, verificaron las mejoras en la estabilidad del ralentí, la respuesta a la carga y la claridad del escape.
Análisis del color del humo para determinar la causa raíz
El color del humo del escape servía como indicador rápido de problemas de combustión y calidad del combustible. El humo blanco persistente solía indicar contaminación por agua en el diésel o un retardo excesivo en la sincronización de la inyección, especialmente durante el funcionamiento en caliente. El humo negro solía deberse a una sincronización prematura del suministro de combustible, una admisión de aire restringida por filtros obstruidos, una atomización deficiente de los inyectores o una sobrecarga superior a la capacidad nominal. El humo azul con un olor a aceite perceptible indicaba la entrada de aceite lubricante en la cámara de combustión debido a niveles altos de aceite en los sistemas de admisión o al desgaste de componentes del motor. Los técnicos siempre combinaban la observación del humo con las comprobaciones de temperatura, carga y sistema de combustible para confirmar las causas.
Causas de debilidad, estancamiento y apagado del motor
La pérdida de potencia del motor a menudo se debía a un suministro insuficiente de combustible en el circuito de baja presión. Los orificios de ventilación del tanque obstruidos, las tuberías obstruidas, las juntas sueltas o las juntas degradadas reducían el suministro a la bomba de inyección, especialmente con cargas elevadas. Otros factores que contribuían a ello eran la suciedad de los filtros de aire o diésel, el caudal insuficiente de la bomba, la acumulación de aire o humedad en las tuberías, la sincronización incorrecta, el escape obstruido, la baja cantidad de inyección o los patrones de pulverización deficientes de los inyectores. Un apagado repentino de la llama durante el funcionamiento solía indicar falta de combustible debido a un tanque vacío, tuberías obstruidas o rotas, filtros obstruidos, entrada de aire por juntas sueltas o una bomba de alimentación defectuosa. Para una solución de problemas eficaz era necesario comprobar el nivel de combustible, la integridad de las tuberías, el estado de los filtros, el estado de la purga de aire y, a continuación, evaluar factores mecánicos como el estado del tren de válvulas y el desgaste de los segmentos del pistón.
Procedimientos de mantenimiento preventivo del sistema de combustible
El mantenimiento preventivo de los sistemas de combustible de las carretillas elevadoras diésel redujo las paradas imprevistas y prolongó la vida útil del motor. Se basó en procedimientos estructurados que controlaban la contaminación, gestionaban el desgaste y mitigaban los riesgos de seguridad derivados del combustible y los gases de escape. Los técnicos combinaron tareas programadas, comprobaciones de estado y análisis de tendencias de fallos para mantener los sistemas dentro del rendimiento previsto. Las siguientes subsecciones detallan métodos prácticos que se ajustan a los estándares habituales de mantenimiento industrial.
Prácticas de trabajo seguras y bloqueo para trabajos con combustible
El trabajo del sistema de combustible siempre comenzaba con el aislamiento de las fuentes de energía. Los técnicos estacionaban la carretilla elevadora en terreno llano, seleccionaban punto muerto, bajaban las horquillas, ponían el freno de estacionamiento y apagaban el motor. Retiraban la llave de encendido y, según los programas oficiales, aplicaban dispositivos de bloqueo y etiquetado para evitar arranques accidentales. Las áreas de trabajo requerían buena ventilación y un control estricto de las fuentes de ignición, incluyendo la prohibición de fumar y realizar trabajos en caliente en las inmediaciones.
El personal usó gafas de seguridad, guantes resistentes al diésel y ropa protectora para limitar el contacto de la piel y los ojos con el combustible. Colocaron bandejas de goteo y almohadillas absorbentes debajo de filtros, tuberías y accesorios para capturar fugas y evitar resbalones o contaminación del suelo. El combustible derramado se limpió o se dejó evaporar bajo condiciones controladas, siguiendo las normas ambientales locales. Los técnicos utilizaron herramientas antichispas donde existía riesgo de explosión y confirmaron que los extintores estaban accesibles e inspeccionados.
Reemplazo del filtro de combustible e inspección de la línea
Los intervalos de reemplazo del filtro de combustible solían oscilar entre 500 y 1000 horas de funcionamiento, ajustándose a los niveles de polvo y la calidad del combustible. Antes del reemplazo, los técnicos verificaban la correcta especificación del filtro y preparaban herramientas, sellos nuevos y una bandeja de drenaje. Liberaban la presión del sistema con un cebador manual o aflojando cuidadosamente las conexiones, y luego sujetaban o apretaban las líneas de suministro para limitar la pérdida de combustible. Los filtros ubicados a lo largo de los largueros del chasis o en el compartimento del motor se retiraban aflojando las abrazaderas o las conexiones roscadas, observando la orientación y la dirección del flujo.
Tras retirar el filtro antiguo, los mecánicos inspeccionaron las líneas de combustible en busca de grietas, abrasión, hinchazones o filtraciones en las juntas. Se reemplazaron las mangueras desgastadas o con fugas, las abrazaderas dañadas y los accesorios deformados para evitar futuras fallas en el circuito de baja presión. El nuevo filtro se instaló con la misma orientación, observando las flechas de flujo, y las conexiones se apretaron según los valores de par de apriete del fabricante para evitar deformaciones o fugas. La limpieza de los puertos y las roscas era fundamental, ya que las partículas introducidas podían obstruir rápidamente los inyectores y las bombas.
Purga de aire, drenaje de agua y cebado
Tras abrir el circuito de combustible, la extracción del aire era esencial para evitar arranques difíciles, ralentí inestable o apagados. Los técnicos localizaron el tornillo de purga en la bomba de inyección o en el cabezal del filtro y lo aflojaron ligeramente. A continuación, accionaron la bomba de cebado manual o la bomba eléctrica con la llave en posición de encendido, dirigiendo el combustible a un recipiente. El purgado continuó hasta obtener un flujo de combustible constante y sin burbujas, tras lo cual se apretaba el tornillo de purga sin apretarlo demasiado.
Los separadores de agua o sedimentadores requerían un drenaje periódico, especialmente en climas húmedos o con calidad de combustible variable. Con el motor parado, se abrió el tapón de drenaje y se accionó la bomba de cebado hasta que el agua y los contaminantes desaparecieron y apareció diésel limpio. A continuación, se aseguró el tapón y se revisó la ausencia de fugas. El cebado final del sistema continuó hasta que se percibió una resistencia firme en el cebador, lo que indicaba que el circuito estaba lleno. Se arrancó el motor y se dejó al ralentí mientras los técnicos revisaban la presencia de fugas y verificaban un funcionamiento estable.
Intervalos de servicio, registros y herramientas predictivas
El cuidado eficaz del sistema de combustible se basaba en intervalos de servicio estructurados e integrados en el plan general de mantenimiento. Las revisiones diarias abarcaban la detección de fugas visibles, la gestión del nivel de combustible y el aspecto del escape, mientras que las tareas semanales y mensuales incluían la inspección de filtros, la revisión del estado de las mangueras y el vaciado del sedimentador. Los intervalos más largos, como los servicios trimestrales o semestrales, incorporaban inspecciones exhaustivas del sistema de combustible y la verificación del rendimiento de la inyección. Las prácticas de reabastecimiento, como el llenado al final del día y evitar el sobrellenado del tanque, redujeron la alteración de los sedimentos y los problemas de expansión térmica.
Los registros de mantenimiento documentaban fechas, horas de operación, piezas reemplazadas y síntomas observados, y los operadores los conservaban durante varios años para respaldar las auditorías y el análisis de tendencias. Estos registros ayudaban a identificar problemas recurrentes, como la obstrucción frecuente de filtros o la entrada constante de aire, que podrían indicar una mala calidad del combustible o defectos ocultos en las tuberías. Algunas flotas complementaban los programas con herramientas predictivas como el seguimiento del consumo de combustible, la observación de tendencias de humo de escape y el muestreo periódico de combustible. Solo personal capacitado realizaba ajustes en la sincronización de la inyección o en los componentes de alta presión, lo que garantizaba el cumplimiento normativo y una eficiencia constante del motor.
Resumen del cuidado y los riesgos del sistema de combustible de las carretillas elevadoras diésel
El cuidado del sistema de combustible de las carretillas elevadoras diésel se basaba en rutinas de inspección estructuradas, un diagnóstico correcto de fallas y métodos de mantenimiento rigurosos. Los técnicos distinguían las fallas del circuito de baja y alta presión observando el suministro de combustible en la bomba de inyección y, posteriormente, revisaban los filtros, las líneas, las bombas o los inyectores según correspondiera. Una correcta sincronización de la inyección seguía siendo crucial, ya que una sincronización temprana o tardía afectaba la calidad de la combustión, la temperatura del escape y el color del humo, además de provocar detonación del motor, pérdida de potencia y dificultad de arranque. El análisis del humo de escape, especialmente el blanco, negro o azul, proporcionaba pistas rápidas y económicas sobre la contaminación por agua, la relación aire-combustible, la entrada de aceite o la desviación de la sincronización.
La práctica industrial priorizaba las medidas preventivas sobre la reparación reactiva. El reemplazo regular del filtro de combustible, la purga de aire y el drenaje de agua de los sedimentadores redujeron el riesgo de daños en los inyectores, desgaste de la bomba y apagado repentino de la llama debido al combustible contaminado. Los procedimientos de seguridad, como el estacionamiento en terreno llano, el bloqueo del encendido, una buena ventilación y protocolos estrictos de reabastecimiento, redujeron los riesgos de incendio, explosión y exposición. Los marcos regulatorios y las normas internas de la empresa exigían registros de mantenimiento documentados, personal capacitado y el cumplimiento de las políticas de bloqueo y etiquetado, así como de EPP, para garantizar el cumplimiento normativo y la trazabilidad.
Las tendencias futuras apuntaban a un mayor uso de diagnósticos a bordo, sensores de presión y telemática para monitorear la presión del combustible, la carga del filtro y el rendimiento de los inyectores en tiempo real. Estas herramientas respaldaban las estrategias de mantenimiento predictivo, permitiendo cambios de filtro, mantenimiento de inyectores o limpieza de tanques antes de que el rendimiento se degradara o las emisiones superaran los límites. En la práctica, los operadores y planificadores de mantenimiento debían integrar los datos de los sensores con las inspecciones tradicionales, la observación de humo y las comprobaciones manuales de presión para obtener un régimen de mantenimiento equilibrado y rentable. La combinación de un diseño robusto, procedimientos disciplinados y monitoreo basado en datos minimizaba el tiempo de inactividad, extendía la vida útil de los componentes y controlaba los riesgos tanto de seguridad como ambientales en la operación de montacargas diésel. Además, la integración de herramientas avanzadas como pinzas para bidones , apiladores eléctricos de bidones y manipuladores de bidones podría mejorar aún más la eficiencia operativa en aplicaciones de manejo de materiales.