La estrategia de baterías para montacargas eléctricos afectó directamente el costo de la energía, el tiempo de actividad y la seguridad en las operaciones modernas de manejo de materiales. Este artículo abordó los fundamentos de la vida útil de las baterías, las estrategias de carga basadas en la ingeniería y las prácticas de mantenimiento de las salas de baterías para sistemas de plomo-ácido e iones de litio. También abordó las tecnologías de monitoreo, la gestión de la ventilación y el hidrógeno, y la capacitación de operadores para limitar el estrés térmico y eléctrico en las baterías de tracción. La sección final tradujo estos conocimientos técnicos en pautas concisas y prácticas que los equipos de planta podrían aplicar en la operación diaria y la planificación de la flota a largo plazo.
Conceptos básicos sobre la vida útil de la batería de las carretillas elevadoras eléctricas
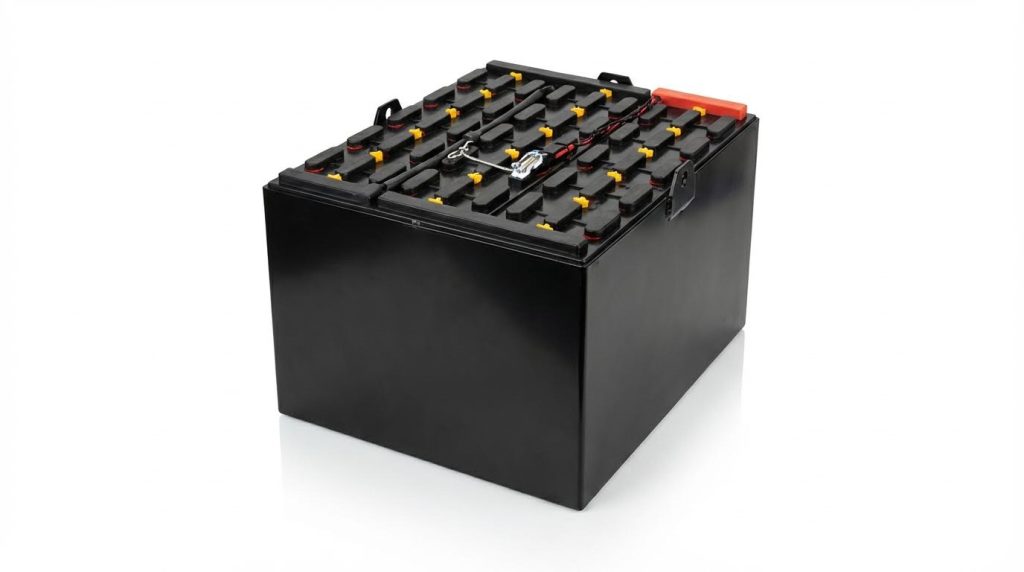
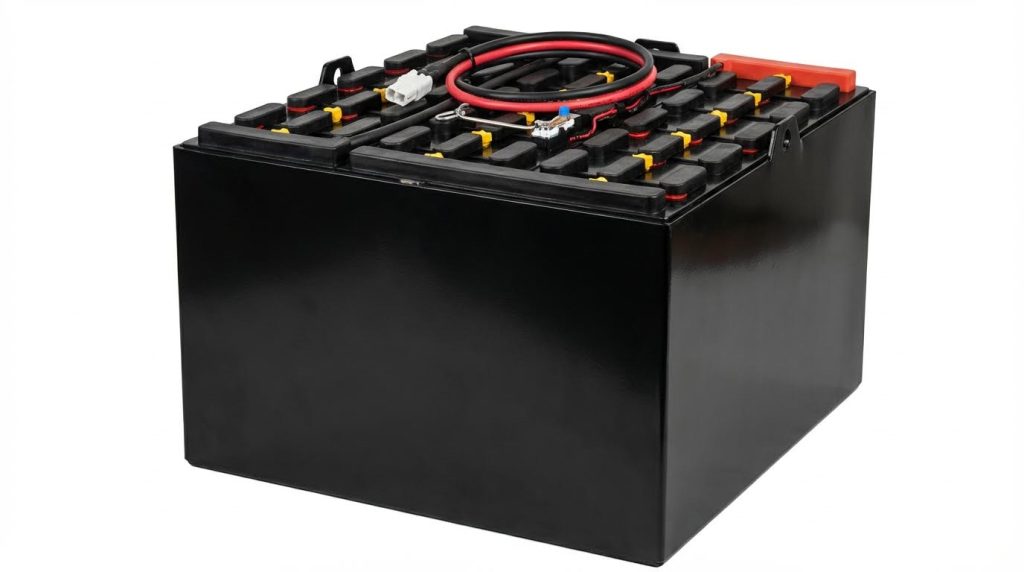
La vida útil de las baterías de las carretillas elevadoras eléctricas dependía de la composición química, el perfil operativo y la calidad del mantenimiento. Los ingenieros debían comprender el ciclo de vida, las tensiones ambientales y el dimensionamiento para adaptar las baterías a los patrones de turnos. La selección y el funcionamiento correctos redujeron el coste total de propiedad y las paradas no planificadas. Las siguientes subsecciones describen los principales factores técnicos que determinan la vida útil.
Ciclo de vida típico: Plomo-ácido vs. Iones de litio
Las baterías de tracción industriales de plomo-ácido solían alcanzar entre 1,000 y 1,500 ciclos completos, o aproximadamente entre 3 y 5 años en un solo turno de trabajo. Con un mantenimiento y una ecualización optimizados, algunas unidades alcanzaron entre 1,500 y 2,000 ciclos, pero solo en condiciones controladas. Los paquetes de baterías de iones de litio para montacargas solían ofrecer entre 2,000 y 3,000 ciclos en condiciones de funcionamiento conservadoras, y los diseños avanzados superaban los 5,000 ciclos. Esto se traducía en 5 a 7 años o más en condiciones de servicio comparables, con menor pérdida de capacidad y menor mantenimiento. Sin embargo, los sistemas de litio requerían una estricta compatibilidad con los cargadores y la integración del BMS para alcanzar esta vida útil teórica. Cuando los operadores utilizaban correctamente la carga de oportunidad, las baterías de litio soportaban cargas parciales frecuentes sin las penalizaciones por ciclo que se observaban en las baterías de plomo-ácido.
Factores clave que acortan la vida útil de la batería de la carretilla elevadora
La profundidad de descarga influyó considerablemente en la vida útil de ambas químicas. Las descargas regulares, con una reducción del estado de carga superior al 80 %, aceleraron la degradación de las placas en baterías de plomo-ácido y el estrés de las celdas en baterías de litio. La sobredescarga de los paquetes de plomo-ácido y su posterior descarga promovió la sulfatación, lo que provocó tiempos de carga más largos, tiempos de funcionamiento más cortos y, finalmente, fallos. La sobrecarga aumentó la temperatura, liberó más gas hidrógeno y dañó los materiales activos o las interfaces de las celdas de litio. Los perfiles de carga inadecuados, incluida la subcarga crónica, también redujeron la capacidad útil y el número de ciclos. Las altas temperaturas ambientales, superiores a 35-45 °C, combinadas con el polvo y la humedad, aceleraron aún más el envejecimiento y aumentaron los riesgos de seguridad. Un par de apriete deficiente en los terminales, la corrosión y los cables dañados aumentaron la resistencia, lo que produjo un calentamiento localizado y una distribución desigual de la corriente dentro del paquete.
Ciclos de trabajo, turnos y dimensionamiento para una mayor longevidad
El dimensionamiento de la batería en relación con el ciclo de trabajo determinaba la intensidad del trabajo de cada paquete por turno. Una batería de plomo-ácido correctamente dimensionada solía soportar un turno de 8 horas con una descarga limitada a una profundidad de aproximadamente el 70-80 %. Las plantas que operaban a dos o tres turnos adoptaron regímenes de cambio de baterías o se trasladaron a sistemas de litio diseñados para la carga de oportunidad. Los paquetes sobredimensionados reducían la profundidad de descarga por ciclo, lo que prolongaba la vida útil, pero aumentaba el coste de capital y la masa. Los paquetes subdimensionados obligaban a frecuentes descargas profundas y ciclos de carga adicionales, lo que podía reducir a la mitad la vida útil esperada. Los equipos de ingeniería debían analizar el consumo de corriente promedio y pico, la frecuencia de elevación, las distancias de viaje y la masa de la carga para especificar la capacidad en amperios-hora. La adaptación de la composición química y la capacidad a la estructura del cambio, con márgenes realistas para la variación estacional de la temperatura, minimizaba el estrés térmico y evitaba los eventos crónicos de sobredescarga.
Mejores prácticas de ingeniería para la estrategia de carga
La estrategia de carga influyó considerablemente en la vida útil, la seguridad y la disponibilidad de las baterías de las carretillas elevadoras eléctricas. Los ingenieros tuvieron que equilibrar la profundidad de descarga, la velocidad de carga y la temperatura para cumplir con los requisitos de los turnos sin acelerar la degradación. Un enfoque estructurado para el control del estado de carga, la selección del cargador y la gestión ambiental permitió que los sistemas de plomo-ácido y de iones de litio alcanzaran o superaran su ciclo de vida de diseño.
Ventanas de estado de carga y límites de profundidad de descarga
La profundidad de descarga (DoD) determinaba directamente la vida útil de las baterías de plomo-ácido y de iones de litio. Los paquetes de plomo-ácido solían alcanzar entre 1,000 y 1,500 ciclos completos con una DoD del 80 %, pero los ciclos superficiales con una DoD del 40 al 50 % prolongaban significativamente su vida útil. Los paquetes de iones de litio solían alcanzar entre 2,000 y 5,000 ciclos cuando se mantenían con un estado de carga (SoC) del 20 al 80 %. Por lo tanto, los ingenieros especificaron puntos de recarga en torno al 20 al 30 % del SoC y evitaron descargas rutinarias por debajo de este umbral. Una descarga excesiva por debajo del 80 % de DoD aumentaba la resistencia interna, promovía la sulfatación en las celdas de plomo-ácido y aceleraba la pérdida de capacidad en las composiciones químicas de iones de litio.
Comparación entre carga de oportunidad, carga rápida y carga convencional
La carga convencional seguía un perfil de 8 horas de carga, 8 horas de enfriamiento y 8 horas de funcionamiento, adecuado para operaciones de un solo turno. Este método utilizaba ciclos de carga completos e ininterrumpidos y maximizaba la vida útil de las baterías de plomo-ácido al respetar su límite de ciclos. La carga de oportunidad, en la que los operadores recargaban durante los descansos, funcionaba mejor con sistemas de iones de litio que toleraban cargas parciales frecuentes sin efectos memoria. Por el contrario, la carga de oportunidad repetida de los paquetes de plomo-ácido duplicaba o triplicaba eficazmente los ciclos diarios y podía reducir a la mitad su vida útil. La carga rápida proporcionaba alta corriente en periodos cortos y era compatible con flotas de varios turnos, pero aumentaba la generación de calor y exigía límites estrictos de temperatura y corriente para evitar daños en las placas o el recubrimiento de litio.
Gestión de la temperatura durante la carga y el almacenamiento
La temperatura de la batería afectó considerablemente la aceptación de la carga, la seguridad y el envejecimiento. Las condiciones óptimas de carga se centraron en torno a los 25 °C, con rangos aceptables típicamente de 0 a 45 °C para baterías de montacargas, tanto de plomo-ácido como de iones de litio. Cargar por encima de 45 °C aumentó las reacciones secundarias, la evolución de gases y el riesgo de fuga térmica, mientras que las bajas temperaturas redujeron la movilidad iónica y provocaron el recubrimiento de litio en las celdas de iones de litio por debajo de 0 °C. Los ingenieros implementaron monitorización térmica, ventilación forzada y, en ocasiones, refrigeración activa para mantener las baterías dentro de la banda objetivo durante la carga. Para el almacenamiento, especificaron salas frescas, secas y bien ventiladas, evitando la radiación solar directa, manteniendo los paquetes de iones de litio con aproximadamente el 50 % de SoC y los paquetes de plomo-ácido completamente cargados mediante cargas de mantenimiento periódicas.
Selección del cargador, compatibilidad y controles de seguridad
La compatibilidad entre cargadores y baterías era fundamental tanto para el rendimiento como para la vida útil. Los sistemas de plomo-ácido requerían cargadores con voltaje, perfil de corriente y capacidad de ecualización correctos, mientras que los diseños sellados necesitaban límites de corriente, a menudo inferiores a 25 A para unidades más pequeñas, para evitar la sobrepresión en la ventilación. Los paquetes de iones de litio dependían de cargadores compatibles con el sistema de gestión de baterías (BMS); los cargadores incompatibles causaban fallos en el BMS y podían reducir la vida útil en más de un 20 %. Los cargadores modernos integraban retroalimentación de temperatura, temporizadores de carga y lógica de desconexión para evitar sobrecargas y sobretemperaturas. Las normas de ingeniería para las zonas de carga incluían espacios dedicados y bien ventilados, paradas de emergencia claramente señalizadas y enclavamientos que impedían la carga si la temperatura, la integridad del cableado o la ventilación superaban los límites especificados.
Mantenimiento, monitoreo y seguridad en la sala de baterías
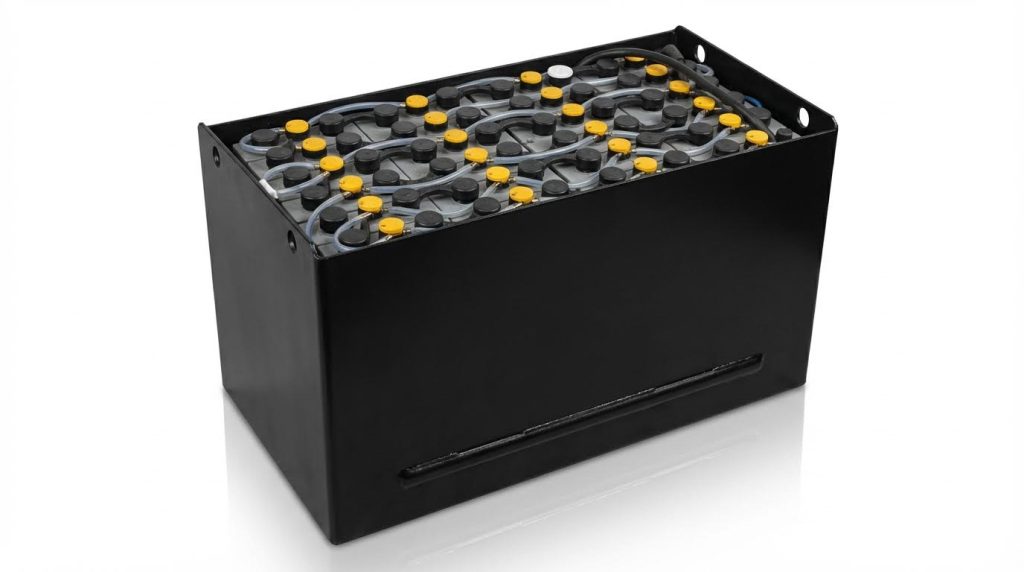
Los programas eficaces para salas de baterías combinaban mantenimiento preventivo, monitoreo de condiciones y una sólida ingeniería de seguridad. Unas rutinas bien estructuradas reducían las paradas imprevistas, prolongaban la vida útil y mantenían las áreas de carga en cumplimiento con las normas de seguridad. Las siguientes subsecciones describen procedimientos prácticos que los ingenieros de planta podrían estandarizar en flotas de baterías de plomo-ácido e iones de litio.
Rutinas de inspección, limpieza y gestión de fluidos
Las inspecciones rutinarias identificaron los modos de falla antes de que causaran interrupciones. Los técnicos generalmente revisaban las carcasas para detectar hinchazones, grietas y fugas de electrolito, y retiraban de servicio inmediatamente cualquier batería dañada. Las inspecciones visuales incluyeron terminales, conectores entre celdas y cables para detectar corrosión, daños en el aislamiento y piezas sueltas. Las comprobaciones trimestrales de par de apriete de entre 10 y 12 N·m en los terminales limitaron el aumento de la resistencia y el sobrecalentamiento.
Las baterías limpias funcionaron a menor temperatura y redujeron las corrientes parásitas. La limpieza mensual con un limpiador de baterías aprobado o agua tibia eliminó las películas conductoras de ácido y el polvo de la cubierta y la bandeja. Las plantas evitaron el agua a alta presión, los disolventes y los cepillos metálicos que dañaban las etiquetas o el aislamiento. En las unidades de plomo-ácido, los equipos neutralizaron cuidadosamente los residuos de ácido y se aseguraron de que las bandejas y los bastidores permanecieran secos para evitar la corrosión.
Las baterías de plomo-ácido inundadas requerían una gestión estructurada de fluidos. Los técnicos revisaron el electrolito después de la carga, no antes, para evitar un desbordamiento en el siguiente ciclo. Rellenaron únicamente con agua destilada o desionizada, manteniendo el nivel aproximadamente 5 mm por encima del protector del elemento. Las comprobaciones de la celda piloto cada 5 a 10 ciclos confirmaron niveles estables; un consumo anormal indicó sobrecarga o daño en la placa.
BMS, sensores y tecnologías de mantenimiento predictivo
Los sistemas de iones de litio dependían de un sistema integrado de gestión de baterías para proteger las celdas. El BMS monitorizaba los voltajes de las celdas, la corriente del paquete y las temperaturas, estableciendo límites máximos y mínimos para un funcionamiento seguro. La estimación precisa del estado de carga y del estado de salud ayudaba a los planificadores a programar la carga y el reemplazo sin descargas profundas. Las plantas actualizaban periódicamente el firmware del BMS, normalmente una o dos veces al año, para corregir algoritmos y mejorar la gestión de fallos.
Los sensores y el registro de datos transformaron las baterías en activos monitoreados en lugar de consumibles. Las sondas de temperatura, las derivaciones de corriente y las tomas de voltaje alimentaron datos al software de gestión de flotas o a los sistemas de gestión de almacenes. Los ingenieros utilizaron estos datos para identificar eventos crónicos de sobredescarga, picos de corriente elevados y puntos calientes térmicos. El establecimiento de umbrales para las alarmas permitió intervenir antes de las fallas, como la reducción de potencia de los camiones o la reprogramación de la carga.
Las herramientas de mantenimiento predictivo redujeron aún más el coste del ciclo de vida. Las cámaras termográficas detectaron calentamientos localizados en terminales, cables y barras colectoras que las inspecciones estándar no detectaron. Las plantas que implementaron inspecciones infrarrojas periódicas redujeron significativamente los costes de sustitución al corregir con prontitud las uniones sueltas y los circuitos sobrecargados. El análisis de tendencias de las pruebas de capacidad y la resistencia interna ayudó a prever el final de la vida útil y a planificar los presupuestos de inversión.
Ventilación, gestión del hidrógeno y requisitos de EPI
La carga de plomo-ácido producía hidrógeno y oxígeno, lo que requería ventilación controlada. Los cálculos de ingeniería utilizaron tasas de evolución de gases, como aproximadamente 25 litros de hidrógeno de una batería de 500 amperios-hora por carga, para dimensionar los sistemas de escape. Los diseñadores buscaban al menos entre 5 y 10 renovaciones de aire por hora en las salas de carga para mantener las concentraciones muy por debajo del límite inferior de explosividad del 4 %. Ubicar los cargadores lejos de techos o esquinas redujo las bolsas de gas.
Las salas de baterías utilizaban equipos antichispas y señalización clara de «No fumar» y «No usar llamas abiertas». Las instalaciones eléctricas cumplían con las normas pertinentes para zonas peligrosas cuando era necesario. Los bastidores para baterías húmedas solían ser de acero con revestimiento de polietileno y conexión a tierra para controlar los derrames y la electricidad estática. Los operarios evitaban cargar las baterías de electrolito líquido en transpaletas manuales de madera , ya que estas podían empapar el electrolito y deteriorarse estructuralmente.
El equipo de protección personal protegía a los trabajadores de riesgos químicos y eléctricos. La manipulación de baterías de plomo-ácido inundadas requería guantes, gafas protectoras o protectores faciales resistentes al ácido, y delantales y calzado resistentes a productos químicos. El trabajo en circuitos energizados exigía guantes resistentes al voltaje y calzado dieléctrico, especialmente con baterías de litio de alto voltaje. Los supervisores se aseguraban de que las estaciones lavaojos, las duchas de seguridad y los extintores estuvieran accesibles dentro de la sala de baterías.
Capacitación de operadores para reducir el estrés térmico y eléctrico
El comportamiento del operador influyó considerablemente en la temperatura y la vida útil de la batería. La capacitación hizo hincapié en la aceleración suave, el frenado controlado y en evitar desplazamientos innecesarios a alta velocidad para limitar los picos de corriente. Los conductores aprendieron a respetar los límites de carga nominal y a distribuir correctamente las cargas en las horquillas, reduciendo así las corrientes de descarga máximas y la demanda del motor de tracción. La constancia en las prácticas mantuvo la temperatura de la batería por debajo de los umbrales recomendados, generalmente por debajo de los 45 °C durante el funcionamiento y la carga.
La disciplina de carga constituyó otro tema central de la capacitación. Se instruyó a los operadores para evitar la sobredescarga por debajo de los límites de estado de carga recomendados, comúnmente entre el 20 y el 30 %. Aprendieron a no interrumpir los ciclos de carga convencionales de las baterías de plomo-ácido, excepto en casos de emergencia, para preservar su vida útil. La capacitación también abarcó las secuencias correctas de conexión y desconexión, la verificación de la compatibilidad de los cargadores y el reconocimiento de indicadores de falla.
Los procedimientos de seguridad redujeron el riesgo durante la manipulación rutinaria. Los operadores se quitaron las joyas metálicas, usaron el EPI adecuado y siguieron las normas del centro para entrar en la sala de baterías. Aprendieron a identificar señales de alerta temprana, como olores inusuales, silbidos, calentamiento excesivo o hinchazón visible. Los protocolos de escalamiento claros garantizaron que cualquier condición anormal provocara el aislamiento inmediato de la batería y la notificación al personal de mantenimiento.
Resumen y directrices prácticas para equipos de planta
La vida útil de las baterías de las carretillas elevadoras eléctricas dependía de la composición química, la disciplina de carga, la temperatura y la calidad del mantenimiento. Los paquetes de plomo-ácido solían ofrecer entre 1,000 y 1,500 ciclos completos, mientras que las unidades de iones de litio alcanzaban entre 2,000 y 5,000 ciclos con una gestión adecuada. La profundidad de descarga, la temperatura media de funcionamiento y el historial de interrupciones de carga diferían de los valores de catálogo. Las plantas que alinearon el tamaño de las baterías, los ciclos de trabajo y las ventanas de carga redujeron significativamente los reemplazos y las paradas no planificadas.
Las futuras salas de baterías integraron cada vez más cargadores inteligentes, sistemas de gestión de baterías (BMS) conectados y análisis predictivo. La termografía, el registro de corriente y el seguimiento de eventos ya redujeron los costos de reemplazo hasta en un 40 % en casos documentados. Las tecnologías de litio permitieron la carga de oportunidad, una mayor eficiencia energética y un menor mantenimiento rutinario, pero requirieron una estricta compatibilidad de los cargadores y una gestión del firmware. La presión regulatoria en torno a la ventilación, la gestión del hidrógeno y la seguridad eléctrica impulsó la implementación de estaciones de carga diseñadas con flujo de aire definido, control de derrames y dispositivos de emergencia.
Para la implementación, los equipos de planta deben estandarizar bandas de carga de trabajo (SOC) claras, que suelen operar entre el 20 % y el 80 % para activos críticos. Deben definir cuándo usar carga convencional, rápida o de oportunidad según los turnos, en lugar de la conveniencia. Las salas de baterías requieren índices de ventilación verificados, requisitos de EPI documentados y procedimientos escritos de bloqueo y emergencia. Los programas de mantenimiento deben separar las revisiones diarias de los operadores de las inspecciones técnicas mensuales y las actualizaciones periódicas de ecualización o firmware.
Desde la perspectiva de la evolución tecnológica, el plomo-ácido siguió siendo rentable para flotas de un solo turno o de baja intensidad con un mantenimiento riguroso. El ion-litio se adaptó a operaciones de varios turnos y alto rendimiento que valoraban la carga rápida y la reducción de la mano de obra. Una hoja de ruta equilibrada evaluó el coste total de propiedad, los riesgos de seguridad y las limitaciones de infraestructura, no solo el precio de compra. Las plantas que trataron las baterías como activos de ingeniería, con políticas basadas en datos y operadores capacitados, lograron sistemáticamente una mayor vida útil, mayor tiempo de actividad y operaciones de manipulación de materiales más seguras.