Los principios operativos de las carretillas elevadoras eléctricas para plantas modernas abarcaron los fundamentos del sistema de propulsión, las tecnologías de baterías, la estabilidad y la seguridad, y la digitalización del mantenimiento. El artículo examinó cómo las baterías, los controladores, los sistemas de transmisión y el sistema hidráulico convertían la energía eléctrica almacenada en fuerzas de tracción y elevación controladas. Comparó las baterías de plomo-ácido y de iones de litio, exploró las estrategias de carga y gestión térmica, y describió la recuperación de energía regenerativa. También abordó los triángulos de estabilidad, los protocolos operativos conformes con la OSHA, el mantenimiento predictivo y el papel de los sistemas conectados y basados en sensores en las flotas de manipulación de materiales preparadas para el futuro.
Fundamentos básicos del sistema de propulsión y control
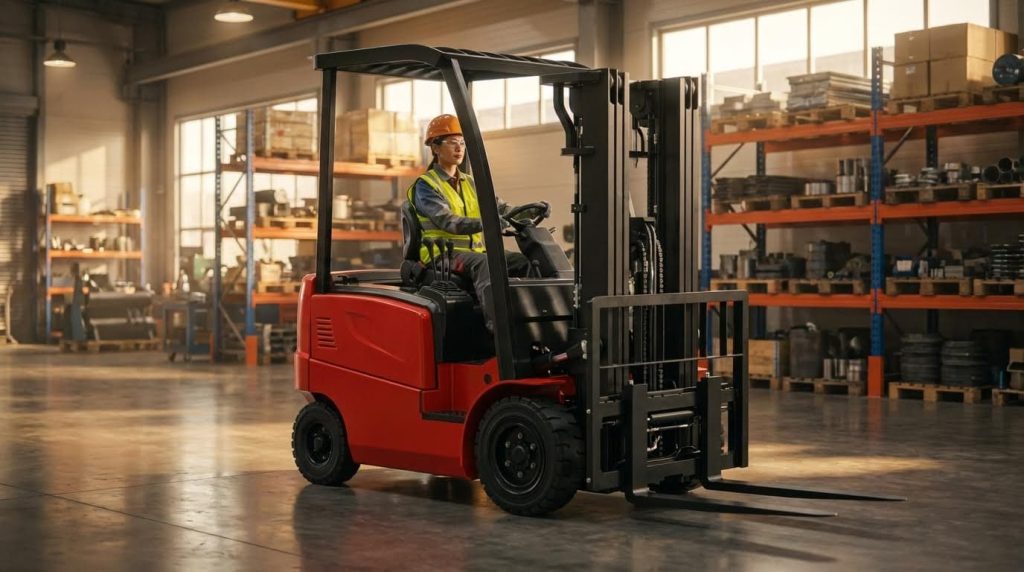
Las carretillas elevadoras eléctricas en las plantas modernas utilizaban un sistema de propulsión electromecánico integrado para convertir la energía eléctrica almacenada en fuerzas de tracción y elevación controladas. Los subsistemas principales incluían la batería de tracción, la electrónica de potencia, el motor de accionamiento, el tren de potencia, los conjuntos de dirección y frenado, y los circuitos hidráulicos. Su coordinación determinaba la aceleración, la capacidad de ascenso en pendientes, la velocidad de elevación y la eficiencia energética. Comprender estos fundamentos permitió a los ingenieros dimensionar correctamente los componentes, diagnosticar fallos y optimizar los ciclos de trabajo.
Conversión de energía de batería a motor
La batería de tracción actuaba como la principal reserva de energía de CC, operando típicamente entre 24 V y 80 V, según la capacidad y la clase de camión. Las composiciones químicas de plomo-ácido e iones de litio proporcionaban diferentes perfiles de estabilidad de voltaje durante la descarga, lo que afectaba directamente la consistencia del par motor. La energía fluía desde la batería a través de fusibles y desconectores hacia el controlador de tracción, que medía la corriente al motor eléctrico según la entrada del operador. Dentro del motor, la corriente en los devanados del estator generaba campos magnéticos que interactuaban con el campo del rotor para generar par. Este par generaba la rotación del eje, que la transmisión transmitía a las ruedas motrices y, mediante una bomba, al sistema hidráulico.
Controladores, contactores y regulación de velocidad
El controlador regulaba la magnitud y la dirección de la corriente que llegaba al motor de tracción mediante dispositivos de conmutación de alta frecuencia, como IGBT o MOSFET. Convertía las órdenes de aceleración y dirección del operador en perfiles precisos de par y velocidad, imponiendo límites de corriente, temperatura y rampas. Contactores inversores o puentes de estado sólido establecían la dirección de rotación del motor para avance y retroceso. La regulación de velocidad se basaba en la retroalimentación de bucle cerrado de los codificadores de velocidad del motor o de las ruedas, lo que permitía una aceleración suave, velocidades de arrastre en pasillos estrechos y un rendimiento constante en pendientes. Los diagnósticos integrados registraban eventos de sobrecorriente, sobretemperatura y subtensión, lo que facilitaba el mantenimiento predictivo y un apagado seguro.
Mecánica de transmisión, dirección y frenado
La transmisión acoplaba el eje del motor al eje motriz mediante un engranaje reductor que aumentaba el par motor y limitaba la velocidad máxima por seguridad. Los ingenieros seleccionaron relaciones de transmisión para equilibrar la aceleración, la pendiente máxima y el consumo de energía en los ciclos de trabajo típicos de un almacén. La mayoría de las carretillas contrapesadas eléctricas utilizaban dirección trasera con un eje de dirección que pivotaba sobre un punto central, lo que permitía radios de giro reducidos en pasillos estrechos. El sistema de frenado combinaba frenos de fricción mecánicos con frenado regenerativo eléctrico, donde el motor funcionaba como generador y devolvía energía a la batería. La lógica de control combinaba el frenado regenerativo y el de fricción para mantener una desaceleración predecible, a la vez que evitaba la sobrecarga de la batería y garantizaba que las distancias de frenado cumplieran con los requisitos normativos.
Circuitos hidráulicos para elevación e inclinación
Una bomba hidráulica dedicada, generalmente accionada por un motor eléctrico independiente o por el motor de tracción principal mediante un acoplamiento, suministraba fluido a presión para las funciones de elevación e inclinación. El circuito hidráulico incluía un depósito, una bomba, válvulas de alivio, válvulas de control direccional y cilindros para la elevación del mástil, la inclinación y, en ocasiones, el desplazamiento lateral de los implementos. Cuando el operador accionaba una palanca hidráulica o un joystick, las válvulas proporcionales modulaban el caudal hacia los cilindros, ajustando la velocidad de elevación y el ángulo del mástil. Los límites de presión del sistema protegían los componentes estructurales y evitaban sobrecargas superiores a la capacidad nominal indicada en la placa de características. Un control hidráulico uniforme ayudaba a mantener el centro de gravedad combinado dentro del triángulo de estabilidad durante las operaciones de elevación, inclinación y apilado, lo que influía directamente en la seguridad y la duración del ciclo.
Tecnologías de baterías y gestión de la energía
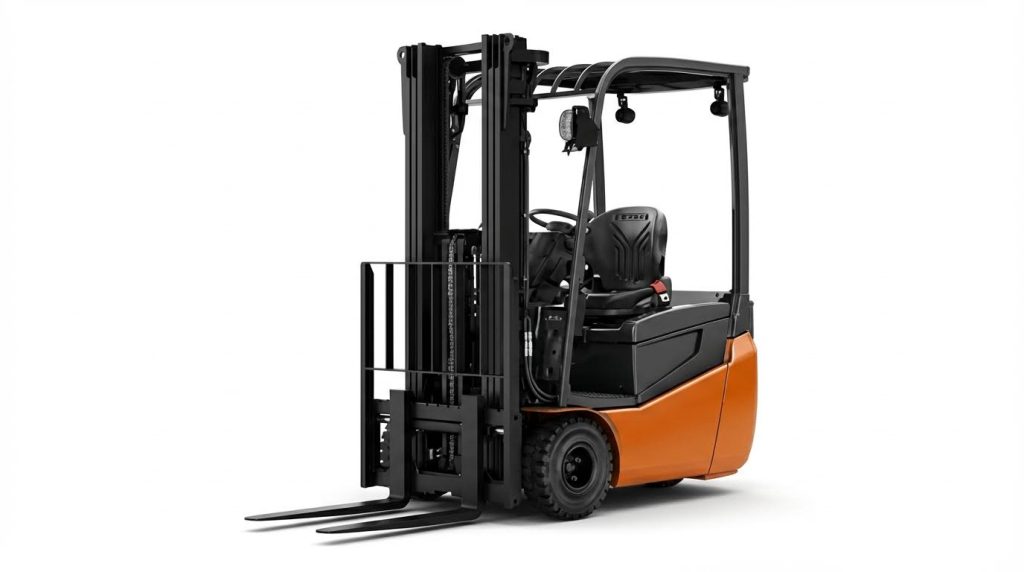
Las tecnologías de baterías definieron el rendimiento de las carretillas elevadoras eléctricas en plantas industriales. Los ingenieros seleccionaron componentes químicos y estrategias de gestión para equilibrar la densidad energética, la autonomía, la seguridad y el coste del ciclo de vida. Una gestión energética eficaz integró el hardware, la infraestructura de carga, las prácticas operativas y la monitorización digital. En esta sección se examinaron las principales opciones de baterías y los principios de ingeniería que rigen su uso.
Características de las baterías de plomo-ácido frente a las de iones de litio
Las baterías de plomo-ácido utilizaban celdas inundadas o selladas con placas de plomo y electrolito de ácido sulfúrico. Ofrecían un bajo costo inicial y una gran masa, lo que contribuía a los requisitos de contrapeso, pero limitaba la densidad energética. Los paquetes típicos de plomo-ácido para tracción ofrecían alrededor de 500 ciclos de carga completa, tiempos de carga de 8 a 10 horas y requerían riego y ecualización periódicos. Además, contenían materiales peligrosos que exigían manipulación y reciclaje controlados según las normativas ambientales.
Las baterías de iones de litio utilizaban químicas de intercalación con mayor densidad de energía gravimétrica y volumétrica. Las plantas informaron una vida útil de hasta 3500 ciclos de carga completa con una salida de voltaje estable, incluso con un estado de carga bajo. Los paquetes de litio permitieron una carga rápida en aproximadamente 2 horas y carga de oportunidad durante las pausas sin un efecto memoria significativo. Su mayor precio de compra se vio compensado por un menor mantenimiento, salas de baterías más pequeñas y una mejor disponibilidad en operaciones de varios turnos.
Desde una perspectiva de sistemas, las baterías de iones de litio redujeron la variación de masa de las carretillas elevadoras, ya que los operadores ya no tenían que intercambiar paquetes pesados. Los sistemas de gestión de baterías (BMS) monitorizaron los voltajes, las temperaturas y las corrientes de las celdas para evitar sobrecargas, sobredescargas y cortocircuitos. Los ingenieros evaluaron el coste total de propiedad combinando la eficiencia energética, la mano de obra de mantenimiento, los requisitos de ventilación y el tiempo de inactividad para cada producto químico. Esto permitió una selección objetiva de almacenes de alto rendimiento frente a plantas de menor utilización.
Estrategias de carga e impactos en el ciclo de vida
La estrategia de carga influyó considerablemente en los mecanismos de degradación de la batería y su vida útil. En el caso de las baterías de plomo-ácido, la práctica recomendada consistía en cargar el paquete cuando la capacidad restante se reducía a aproximadamente el 20-30 %. Las plantas evitaron las frecuentes cargas de oportunidad superficiales, ya que promovían la sulfatación de las placas y reducían la capacidad útil. Los ciclos de carga completos, incluyendo las fases de absorción y ecualización cuando se especificaban, minimizaron la estratificación y prolongaron su vida útil.
Las baterías de iones de litio toleraron mucho mejor la carga parcial y de oportunidad, lo que se adecuaba a ciclos de trabajo multiturno. Sin embargo, mantener las celdas constantemente al 100 % de carga o cerca de cero aceleraba su envejecimiento. Por lo tanto, muchas flotas buscaban una ventana operativa de entre el 20 % y el 80 % de carga para maximizar su ciclo de vida. Los cargadores inteligentes y el BMS coordinaron los umbrales de corriente, voltaje y corte para aplicar estos límites automáticamente.
La selección correcta del cargador fue crucial para ambas químicas. Los cargadores no compatibles presentaban riesgo de sobrecarga, subcarga o compensación de temperatura incorrecta. La sobrecarga generaba calor y desprendimiento de gases en las celdas de plomo-ácido y aceleraba la pérdida de electrolito. La subcarga provocaba un funcionamiento deficiente crónico y una pérdida prematura de la capacidad. Las plantas que implementaron programas de carga controlados y capacitaron a los operadores en la disciplina de enchufar reportaron menores tasas de reemplazo de baterías y mayor tiempo de actividad de las carretillas elevadoras.
Gestión térmica y límites ambientales
El rendimiento y la seguridad de las baterías dependían en gran medida del control de la temperatura. Las baterías de tracción de plomo-ácido funcionaban mejor a una temperatura cercana a los 20-25 °C; las temperaturas más altas incrementaban la corrosión y la pérdida de agua, mientras que las bajas reducían la capacidad disponible y aumentaban la resistencia interna. El riego regular después de la carga y una ventilación adecuada limitaban la acumulación de calor y la concentración de hidrógeno en las salas de baterías. La limpieza de terminales y la comprobación del par de apriete de los conectores reducían el calentamiento resistivo en las interfaces.
Los sistemas de iones de litio requerían una gestión térmica más rigurosa, especialmente durante la carga. Las temperaturas de carga recomendadas oscilaban entre 0 °C y 45 °C. La carga a temperaturas bajo cero promovía el recubrimiento de litio en los ánodos, lo que reducía la capacidad y generaba riesgos de seguridad. La carga a temperaturas elevadas aceleraba la degradación del electrolito y los electrodos. Muchos paquetes industriales integraban sensores de temperatura y, en algunos casos, control térmico activo para mantener las celdas en un rango de funcionamiento seguro.
Las condiciones ambientales en plantas, como cámaras frigoríficas o patios exteriores, exigían contramedidas específicas. En congeladores, los ingenieros a veces especificaban compartimentos de baterías aislados o calefactados y reducían las expectativas de autonomía. En fundiciones o áreas de colada con altas temperaturas, el sombreado, la gestión del flujo de aire y la planificación del ciclo de trabajo reducían el estrés térmico. Los procedimientos de almacenamiento mantenían las baterías en lugares frescos y secos con carga parcial, con recargas periódicas para evitar la sobredescarga durante largos periodos de inactividad.
Frenado regenerativo y recuperación de energía
El frenado regenerativo recuperaba la energía cinética y potencial que, de otro modo, se disiparía en forma de calor en los frenos de fricción. Durante la desaceleración o el descenso, el motor de tracción funcionaba como generador y devolvía la corriente a la batería. Los algoritmos de control limitaban la corriente regenerativa para proteger las celdas y mantener distancias de frenado predecibles. Esta función reducía el consumo energético total y prolongaba el tiempo de funcionamiento entre cargas, especialmente en ciclos de trabajo con arranques y paradas frecuentes.
Los sistemas hidráulicos también permitieron la recuperación parcial de energía en diseños modernos. El descenso de cargas pesadas permitió que bombas hidráulicas o unidades electrohidráulicas se accionaran en sentido inverso y generaran energía eléctrica. La integración con el bus de CC principal y el BMS garantizó que esta energía recuperada cargara el paquete sin exceder los límites de voltaje ni temperatura. Las plantas con altos perfiles de manejo vertical, como los almacenes de estanterías altas, registraron mejoras notables gracias al equilibrio energético entre elevación y descenso.
El uso eficaz de la regeneración requería una capacitación rigurosa del operador y un ajuste preciso de los parámetros. Una configuración regenerativa excesivamente agresiva podía causar una desaceleración incómoda y reducir la tracción en suelos de baja fricción. Un ajuste equilibrado combinaba un par regenerativo moderado con el frenado por fricción convencional para cumplir con los estándares de seguridad. Con una configuración correcta, las estrategias regenerativas redujeron el desgaste de los frenos, disminuyeron la tensión térmica de los componentes y contribuyeron a la estrategia general de gestión energética de la flota de montacargas.
Protocolos de estabilidad, seguridad y operaciones
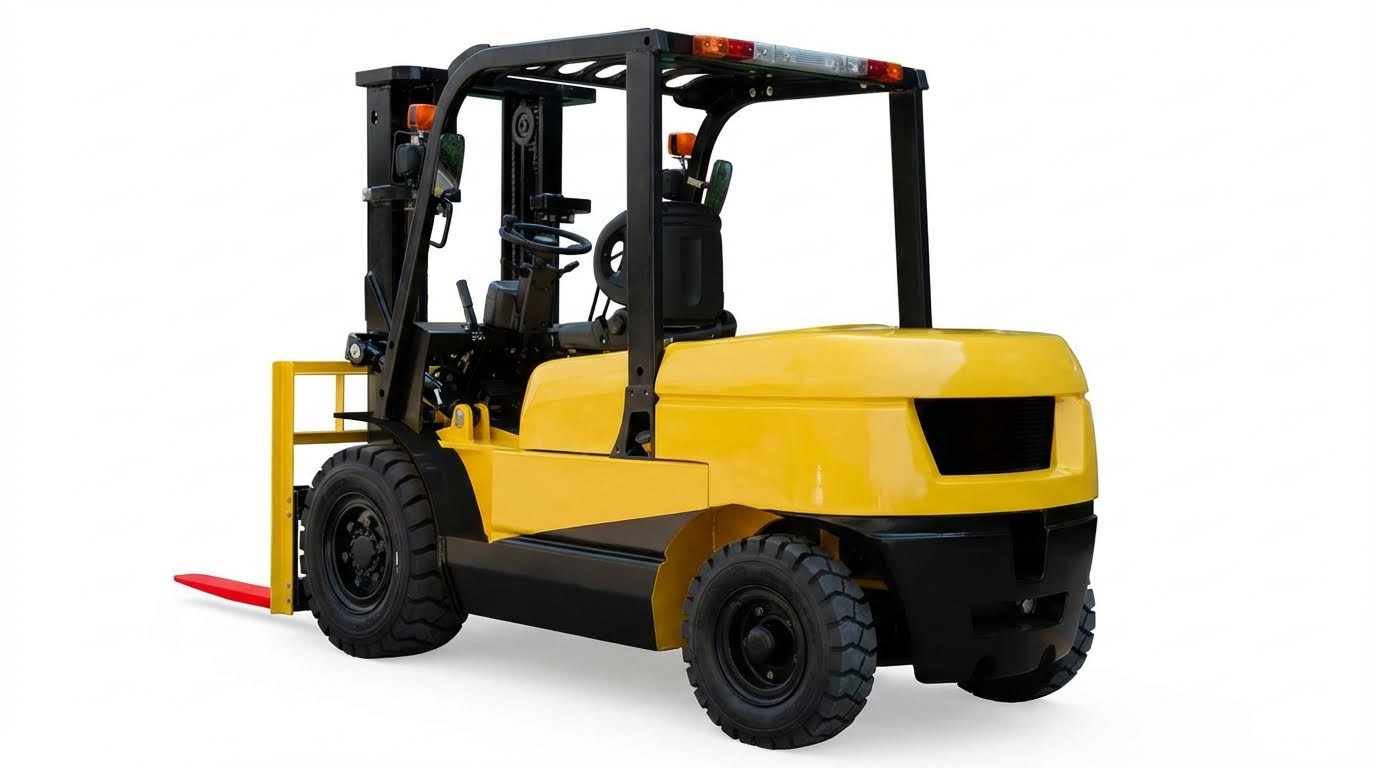
Las carretillas elevadoras eléctricas se basaban en estrictas normas de estabilidad y procedimientos operativos codificados para controlar el riesgo. Los ingenieros y responsables de seguridad se centraron en el comportamiento del centro de gravedad, las inspecciones conformes y las prácticas de conducción repetibles. Estos protocolos redujeron los vuelcos, protegieron las baterías y las transmisiones, y alinearon las flotas con los requisitos de la OSHA. Las siguientes subsecciones describen los principios técnicos fundamentales que rigen la implementación segura en las plantas modernas.
Triángulo de estabilidad y control del centro de gravedad
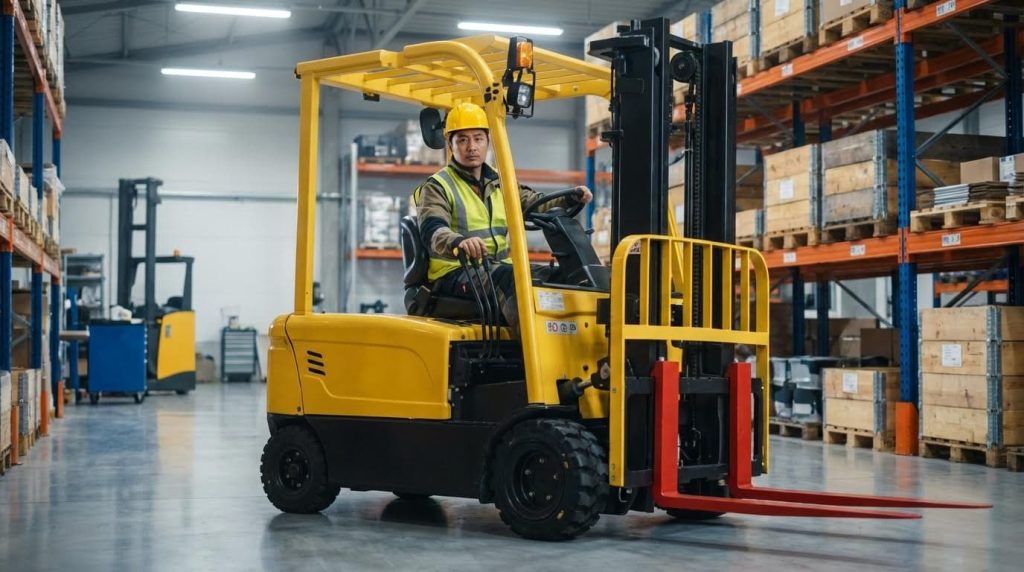
El concepto del triángulo de estabilidad modeló el polígono de apoyo de la carretilla elevadora utilizando las dos ruedas delanteras y el pivote del eje trasero. El centro de gravedad combinado (CCG) del camión y la carga debía permanecer dentro de este triángulo para evitar vuelcos. Sin carga, el centro de gravedad del camión se situaba bajo y cerca del contrapeso, lo que aumentaba la estabilidad estática. Al añadir carga, el CCG se desplazaba hacia adelante y hacia arriba a lo largo del mástil, reduciendo el margen de estabilidad, especialmente al acelerar, frenar o girar.
La estabilidad longitudinal abordó los riesgos de vuelco hacia adelante y hacia atrás al frenar bruscamente, subir rampas o inclinar excesivamente el mástil. La estabilidad lateral regulaba los riesgos de vuelco lateral al tomar curvas, en pendientes laterales o en suelos irregulares. Los operadores mantuvieron la estabilidad manteniendo las cargas bajas, el mástil ligeramente inclinado hacia atrás y velocidades de desplazamiento moderadas. Los controles de ingeniería, como las placas de capacidad nominal, los tejadillos protectores y los respaldos de carga, ayudaron a los operadores a definir límites de seguridad y evitar la colocación inestable de la carga.
Prácticas de manipulación, apilamiento y desplazamiento de carga
La manipulación segura de la carga comenzaba verificando que la masa y el centro de carga se encontraran dentro de la capacidad indicada en la placa de características. Los operadores colocaban las horquillas uniformemente espaciadas y completamente debajo del palé, con la longitud de las horquillas excediendo la profundidad de la carga siempre que era posible. Elevaban solo lo suficiente para no tocar el suelo ni los obstáculos, y luego inclinaban el mástil completamente o casi hacia atrás para arrastrar el CCG hacia el contrapeso. Durante el desplazamiento horizontal, la práctica habitual era mantener la altura de las horquillas aproximadamente entre 100 y 150 milímetros por encima del suelo.
Para el apilamiento, el camión se acercaba a las estanterías de forma perpendicular y a baja velocidad, con la carga baja hasta cerca de la bahía. El operario elevaba el mástil al nivel requerido, nivelaba las horquillas y avanzaba lentamente para colocar el palé en altura sin que se inclinara hacia adelante. Tras depositarlo, bajaba ligeramente las horquillas antes de retroceder para evitar que se arrastrara. Cuando la visibilidad a través del mástil y la carga era limitada, los operarios retrocedían con buena visibilidad o contaban con un observador, lo que reducía el riesgo de colisión y de atropello.
Inspecciones, cumplimiento de OSHA y capacitación
Normas como las normas de OSHA exigían inspecciones previas a cada turno antes de poner en servicio una carretilla elevadora eléctrica. Las inspecciones visuales abarcaban las horquillas, las soldaduras del mástil, las cadenas, las mangueras, los neumáticos, las protecciones y el compartimento de la batería para detectar grietas, fugas, desgaste o fijaciones sueltas. Los operadores confirmaban la presencia y legibilidad de las placas de datos, las etiquetas de advertencia y las marcas de capacidad. Las inspecciones operativas con el motor encendido verificaron la respuesta de la dirección, los frenos de servicio y de estacionamiento, la suavidad de la elevación e inclinación hidráulicas, las luces, las bocinas y otros dispositivos de advertencia.
Cualquier defecto que afectara la seguridad exigía la retirada inmediata del servicio hasta su reparación por personal cualificado. Los programas formales de capacitación para operadores abordaban las clases de camiones, las capacidades nominales, el comportamiento del triángulo de estabilidad y los peligros específicos del lugar de trabajo. Se ofrecían cursos de actualización tras incidentes, cuasi accidentes o cambios en las condiciones operativas o el equipo. Los registros de inspección y de capacitación documentados respaldaban las auditorías de cumplimiento normativo y ayudaban a los responsables de seguridad a identificar problemas recurrentes para la adopción de medidas correctivas.
Maniobras en rampas, pendientes y pasillos estrechos
En rampas y pendientes, la estabilidad longitudinal era la norma de operación. Con carga, la carretilla elevadora subía con la carga hacia arriba y bajaba marcha atrás con la misma orientación. Los camiones sin carga utilizaban el patrón inverso para mantener el contrapeso más pesado. Se prohibía girar en pendientes porque la combinación de fuerzas laterales y longitudinales empujaba la carretilla hacia el borde del triángulo, lo que aumentaba significativamente la probabilidad de vuelco. Los operadores también evitaban los cambios de marcha y las frenadas bruscas en pendientes para limitar la transferencia dinámica de carga.
En pasillos estrechos, la seguridad en las maniobras dependía de la velocidad controlada, una línea de visión despejada y una estricta disciplina en el carril. El uso de bocinas en intersecciones, extremos de pasillo y puntos ciegos advertía a peatones y otros vehículos. Los ingenieros especificaron anchos mínimos de pasillo según el tipo de camión, las dimensiones de la carga y el radio de giro, dejando espacio libre para el balanceo, el voladizo de los pallets y la deflexión de las estanterías. Donde la visibilidad seguía siendo limitada, las plantas implementaron patrones de tráfico unidireccionales, espejos y zonas de exclusión peatonal para mantener la separación y reducir la energía de la colisión.
Mantenimiento, digitalización y resumen final
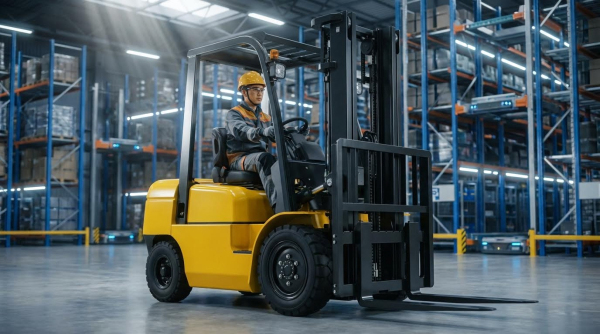
Las carretillas elevadoras eléctricas dependían de un mantenimiento estructurado y una operación disciplinada para ofrecer un bajo costo total de propiedad. El cuidado de las baterías era fundamental en los programas de mantenimiento, ya que un riego, limpieza o carga inadecuados acortaban su vida útil y reducían la resistencia de los turnos. Las plantas inspeccionaban los niveles de electrolito, terminales, cables y carcasas a intervalos fijos, y mantenían las baterías de plomo-ácido limpias, secas y dentro de los rangos de temperatura recomendados. El estado de los neumáticos, las fugas hidráulicas, la lubricación del mástil y el rendimiento de los frenos también recibían atención rutinaria para preservar la estabilidad y cumplir con las normas de seguridad.
La digitalización transformó las prácticas de servicio mediante sensores IoT, cargadores inteligentes y plataformas de flotas conectadas. Los sensores monitorizaron la vibración, la temperatura, el desgaste de los frenos y las métricas de la batería, lo que permitió un mantenimiento predictivo que, históricamente, redujo los gastos de mantenimiento en aproximadamente un 30 % en las implementaciones documentadas. Los sistemas de monitorización de baterías registraron los ciclos de carga, la profundidad de descarga y las variaciones de temperatura, mientras que los cargadores inteligentes evitaron sobrecargas y subcargas. Las plantas utilizaron estos flujos de datos para optimizar los perfiles de carga, prolongar la vida útil de la batería y programar el servicio durante periodos de baja producción.
Las plantas modernas integraron carretillas elevadoras eléctricas en estrategias más amplias de la Industria 4.0. Las carretillas elevadoras se integraron con sistemas de gestión de almacenes, vehículos de guiado automático y análisis basados en IA que pronostican fallos de componentes y optimizan las rutas. Los estudios de caso informaron reducciones de dos dígitos en los costes de combustible o energía, así como reducciones significativas en los tiempos de inactividad no planificados tras dichas actualizaciones. Sin embargo, las instalaciones sopesaron estas mejoras con un mayor coste de capital, los riesgos de ciberseguridad y la necesidad de formación continua para operadores y técnicos.
La implementación requirió estándares de mantenimiento claros, procedimientos que cumplieran con las normas de OSHA y modelos realistas de costos de ciclo de vida. Los ingenieros especificaron la composición química de las baterías, la infraestructura del cargador y los paquetes de sensores adecuados para cada ciclo de trabajo. Una hoja de ruta equilibrada combinó un diseño mecánico probado, una sólida cultura de seguridad y una adopción digital gradual. Las plantas que alinearon estos elementos lograron operaciones más seguras, mayor eficiencia energética y un camino escalable hacia una manipulación de materiales cada vez más autónoma.