Las carretillas elevadoras eléctricas transformaron la manipulación de materiales al sustituir los motores de combustión por baterías de tracción de alta capacidad y accionamientos eléctricos eficientes. Este artículo analiza su rendimiento básico, incluyendo la capacidad de carga, el comportamiento del ciclo de trabajo y las limitaciones operativas en interiores y exteriores.
A continuación, analiza la economía del ciclo de vida, desde la inversión de capital y los costes operativos hasta la eficiencia energética, las emisiones y la infraestructura de carga necesaria. La seguridad, el mantenimiento y las tecnologías emergentes, como la telemática, la asistencia basada en IA y el mantenimiento predictivo, completan el panorama de ingeniería.
Finalmente, el artículo sintetiza estos factores en un marco práctico para seleccionar entre energía eléctrica, combustión interna y alternativas emergentes como el hidrógeno, alineadas con las instalaciones, la carga y los requisitos regulatorios específicos.
Rendimiento básico: potencia, capacidad y ciclo de trabajo
El rendimiento básico definió si una carretilla elevadora eléctrica era compatible o sustituía a una unidad de combustión interna (CI) en una aplicación determinada. Los ingenieros evaluaron la capacidad de carga, el suministro de potencia, la autonomía y la adaptación al terreno como un sistema integrado, no como parámetros aislados.
Capacidad de carga frente a carretillas elevadoras de combustión interna
Las carretillas elevadoras eléctricas operaban con capacidades nominales de hasta aproximadamente 18 000 kg, aunque las carretillas para almacén generalmente se mantenían en o por debajo de 5500 kg. Por el contrario, las carretillas elevadoras pesadas de combustión interna alcanzaban capacidades cercanas a los 57 000 kg o más, lo que las posicionó como la opción predeterminada para acero, puertos y materiales a granel. Para cargas dentro del rango de 1500 a 5000 kg, las carretillas eléctricas ofrecían un rendimiento de elevación y una aceleración comparables, siempre que la batería y el controlador tuvieran el tamaño adecuado. Los ingenieros compararon no solo la capacidad nominal, sino también la capacidad residual en altura, verificando las curvas de reducción de potencia para la extensión del mástil, el uso de accesorios y la estabilidad dinámica. En la práctica, los modelos eléctricos destacaron en la manipulación repetitiva de palés y la elevación de carga media, mientras que las unidades de combustión interna mantuvieron una ventaja para aplicaciones de capacidad extrema y alta fuerza de tracción, como la manipulación de bobinas grandes o terminales de contenedores.
Tiempo de ejecución, carga y gestión de la batería
Las carretillas elevadoras eléctricas contrapesadas típicas alcanzaban entre 6 y 8 horas de funcionamiento por carga completa en condiciones de trabajo estándar, suponiendo un dimensionamiento adecuado de la batería y ciclos de elevación moderados. Las operaciones de alta intensidad y en varios turnos requerían carga rápida, cambio de batería o sobredimensionamiento del paquete de baterías para evitar pérdidas de productividad. La gestión de la batería se centró en evitar descargas profundas por debajo de aproximadamente el 20 % de estado de carga, lo que aceleraba la degradación y reducía los amperios-hora disponibles. Los ingenieros especificaron cargadores con niveles de potencia y curvas de carga adecuados, y validaron que la capacidad eléctrica de la planta permitía la carga simultánea de toda la flota. Las estrategias de carga inteligente o de oportunidad, a menudo combinadas con telemática, optimizaron las ventanas de carga durante los descansos y los cambios de turno, aplanando los picos de demanda y reduciendo el tiempo de inactividad. El análisis del ciclo de trabajo utilizando perfiles reales de conducción, elevación e inactividad siguió siendo esencial antes de comprometerse con una flota totalmente eléctrica.
Interior versus exterior y límites del terreno
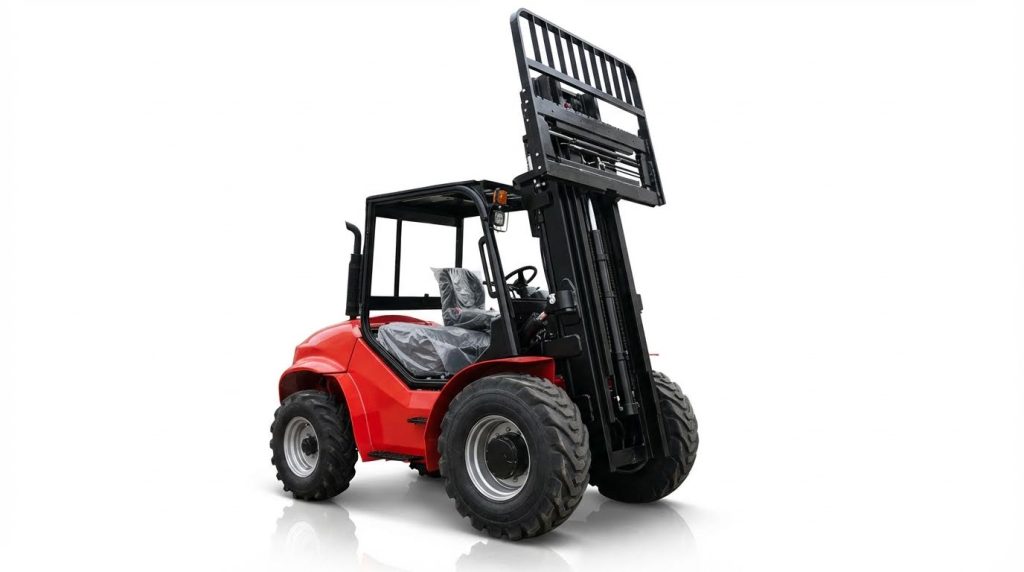
Las carretillas elevadoras eléctricas funcionaban mejor en superficies planas, secas y relativamente lisas, similares a las de los almacenes y plantas de fabricación. Sus cero emisiones y su bajo nivel de ruido las convertían en la opción preferida para espacios cerrados, cámaras frigoríficas e instalaciones de la industria alimentaria o farmacéutica con estrictos límites de calidad del aire. Su idoneidad para exteriores dependía de la protección contra la entrada de polvo y agua, la altura libre al suelo, la selección de neumáticos y el diseño de la carcasa de la batería. Los modelos eléctricos con neumáticos funcionaban eficazmente en patios pavimentados y aplicaciones exteriores ligeras, pero los terrenos irregulares sin pavimentar, las pendientes pronunciadas y el agua estancada seguían favoreciendo a las robustas máquinas todoterreno con motor de combustión interna. Las bajas temperaturas ambiente reducían la capacidad disponible de la batería y aumentaban la resistencia interna, por lo que los ingenieros solían especificar compartimentos de batería con calefacción o baterías de iones de litio para su uso en congeladores o en exteriores durante el invierno. Una evaluación cuidadosa de las pendientes, las condiciones de la superficie y la exposición a la intemperie garantizaba que la configuración eléctrica elegida se mantuviera dentro de los márgenes de tracción y estabilidad seguros durante todo el ciclo de trabajo.
Costo del ciclo de vida, consumo de energía y sostenibilidad
El rendimiento del ciclo de vida de las carretillas elevadoras eléctricas dependía del coste de capital, el consumo de energía, el mantenimiento y la infraestructura. Los ingenieros evaluaron estos factores en un horizonte temporal de 5 a 10 años, en lugar de solo en el momento de la compra. La presión regulatoria sobre las emisiones y el ruido también influyó en la selección. Esta sección examinó las ventajas y desventajas económicas y ambientales que diferenciaban las flotas eléctricas de las flotas de combustión interna (CI).
Capex, Opex y costo total de propiedad
Históricamente, las carretillas elevadoras eléctricas tenían un coste de adquisición más elevado que las unidades de combustión interna comparables, debido principalmente a las baterías de tracción y la electrónica de potencia. Sin embargo, los gastos operativos solían ser menores porque el coste de la electricidad por kilovatio-hora de trabajo útil era inferior al de la gasolina, el GLP o el diésel por turno. Además, las carretillas eléctricas tenían menos piezas móviles, no tenían aceite de motor ni refrigerante, lo que reducía la mano de obra de mantenimiento programado y los consumibles. Los intervalos de mantenimiento más largos y la reducción de las paradas no planificadas redujeron los costes indirectos al mejorar la disponibilidad de los activos.
Los cálculos del costo total de propiedad (TCO) consideraron el precio de compra, la sustitución de baterías, la energía, el mantenimiento y el valor residual. En ciclos de trabajo típicos de almacén, los estudios demostraron que las carretillas elevadoras eléctricas podían compensar el mayor gasto de capital en pocos años gracias a la reducción de los costos de combustible y servicio. Las operaciones de alta utilización y turnos múltiples aceleraron esta recuperación de la inversión, especialmente cuando las instalaciones optimizaron las estrategias de carga y utilizaron cargadores inteligentes. Por el contrario, las aplicaciones intermitentes o de pocas horas a veces favorecían las unidades de combustión interna porque el ahorro de energía no amortizaba por completo la mayor inversión inicial.
El análisis financiero también incluyó la inversión en infraestructura para cargadores, mejoras eléctricas y cambios en la ventilación en caso de reemplazo de unidades de combustión interna. Los programas de depreciación y los incentivos para equipos de bajas emisiones afectaron el costo neto actual. Al aplicar la tarificación del carbono o la contabilidad interna del carbono, la ventaja del costo total de propiedad (TCO) de las flotas eléctricas generalmente aumentó. Por lo tanto, los ingenieros modelaron múltiples escenarios, incluyendo el reemplazo de baterías a mitad de su vida útil y posibles cambios en las tarifas eléctricas.
Perfil de Eficiencia Energética y Emisiones
Las carretillas elevadoras eléctricas convertían la energía eléctrica en tracción con alta eficiencia, superando generalmente la eficiencia de los motores de combustión interna a carga parcial. Ofrecían el par máximo a baja velocidad, lo que mejoraba la gestión de los ciclos de arranque y parada habituales en los almacenes. La ausencia de pérdidas por inactividad durante las pausas reducía aún más el consumo de energía por palé movido. Con una selección adecuada de neumáticos y un ajuste hidráulico óptimo, el consumo de energía por tonelada-metro de carga elevada se mantenía competitivo incluso en aplicaciones intensivas.
Durante su funcionamiento, las carretillas elevadoras eléctricas no produjeron emisiones de escape, lo que benefició la calidad del aire interior y la salud de los trabajadores. Las instalaciones evitaron el uso de equipos de tratamiento de gases de escape y redujeron la necesidad de ventilación mecánica en comparación con las flotas de combustión interna. Las emisiones durante el ciclo de vida dependían de la combinación eléctrica; las redes con mayor penetración de energías renovables generaban menos CO₂ por kilovatio-hora. Incluso en redes con predominio de combustibles fósiles, los análisis de pozo a rueda a menudo mostraban emisiones inferiores o comparables a las de las carretillas elevadoras de combustión interna, especialmente cuando los motores de combustión interna operaban con una carga subóptima.
Las emisiones de ruido de las unidades eléctricas fueron bajas, limitándose principalmente a la interacción entre los neumáticos y el suelo, las bombas hidráulicas y las alarmas. Esta característica mejoró la comunicación y redujo la fatiga inducida por el ruido en entornos de almacenamiento densos. Desde una perspectiva de sostenibilidad, la reducción del ruido y la eliminación de gases de escape se alinearon con los objetivos de salud ocupacional y las certificaciones ambientales. Las consideraciones sobre el final de la vida útil se centraron en el reciclaje de baterías, donde los flujos establecidos de plomo-ácido y las tecnologías emergentes de reciclaje de iones de litio respaldaron los objetivos de circularidad.
Infraestructura: energía, carga y espacio
La implementación de carretillas elevadoras eléctricas requería una infraestructura eléctrica dimensionada para la demanda máxima de carga. Las instalaciones solían instalar salas de carga centralizadas o puntos de carga distribuidos cerca de las áreas de trabajo. Los ingenieros calculaban la diversidad de carga y se coordinaban con las compañías eléctricas para evitar cargos por demanda excesiva. Los edificios antiguos a veces necesitaban actualizaciones de paneles, nuevos alimentadores o transformadores para dar soporte a los grupos de cargadores y cumplir con la normativa eléctrica.
Las estrategias de carga influyeron tanto en el tiempo de funcionamiento como en la escala de la infraestructura. Las operaciones de un solo turno solían utilizar la carga nocturna con cargadores estándar, mientras que las flotas de varios turnos adoptaban sistemas de carga rápida o de intercambio de baterías. Las estaciones de cambio de baterías requerían un espacio específico, equipos de elevación y ventilación diseñada para la generación de hidrógeno a partir de baterías de plomo-ácido. Los diseños de seguridad incorporaban pasillos de acceso despejados, sistemas de contención de derrames y duchas o lavaojos de emergencia.
La planificación del espacio comparó las zonas de almacenamiento de combustible para flotas de combustión interna con las zonas de carga y almacenamiento de baterías para flotas eléctricas. La carga eliminó la necesidad de jaulas de GLP o tanques de diésel, pero introdujo requisitos de gestión de cables y protección contra impactos para los cargadores. El cumplimiento de las normas de seguridad eléctrica y manipulación de baterías rigió el diseño y la señalización de los recintos. Las consideraciones de futuro incluyeron la provisión de conductos y una aparamenta escalable para adaptarse al crecimiento de la flota o a la transición a sistemas de propulsión alternativos, como las pilas de combustible de hidrógeno.
Tendencias en seguridad, mantenimiento y tecnología
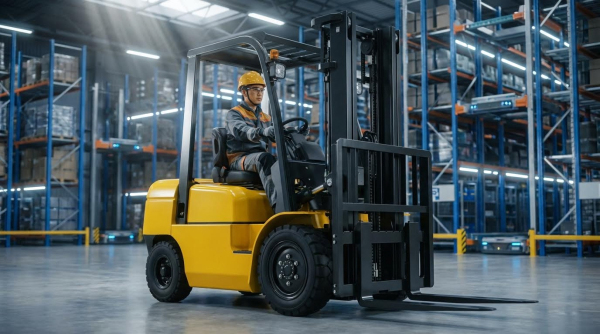
Las tendencias en seguridad, mantenimiento y tecnología definieron la viabilidad práctica de las carretillas elevadoras eléctricas en las flotas modernas. Ingenieros y gestores de flotas evaluaron no solo las estadísticas de accidentes, sino también los regímenes de mantenimiento y los sistemas de datos. Las exigencias normativas sobre seguridad de las baterías y exposición laboral influyeron en las decisiones de diseño y los procedimientos operativos. Al mismo tiempo, la telemática y la monitorización mediante inteligencia artificial transformaron la gestión de las carretillas elevadoras , pasando de la reparación reactiva a un control predictivo basado en datos.
Demandas de mantenimiento y modos de falla
Las carretillas elevadoras eléctricas requerían menos tareas de mantenimiento programado que las de combustión interna, ya que eliminaban el aceite de motor, los sistemas de combustible y el postratamiento de los gases de escape. Los elementos de mantenimiento típicos incluían motores de tracción y bombas, componentes hidráulicos, sistemas de dirección, frenos y la ruta eléctrica de alta corriente. Los fallos más comunes se debían al desgaste de los contactores, fallos de los sensores, fallos del codificador y sobrecalentamiento del controlador, en lugar de averías mecánicas del motor. La degradación relacionada con la batería, como la pérdida de capacidad y el aumento de la resistencia interna, también afectaba la autonomía y la potencia máxima. Los intervalos de mantenimiento más largos y la reducción de piezas móviles reducían el tiempo de inactividad, pero los fallos en la electrónica de potencia podían ser costosos y, a menudo, requerían diagnósticos especializados.
Los programas de mantenimiento preventivo se centraron en mantener las conexiones eléctricas firmes, limpias y refrigeradas, a la vez que se monitoreaba la resistencia del aislamiento y la integridad de los conectores. Los operadores de flotas programaron revisiones periódicas de las cadenas del mástil, las horquillas y los cilindros de inclinación para cumplir con las normas ISO y las normas nacionales de seguridad. El desgaste de los neumáticos siguió siendo un factor crítico para la estabilidad y la distancia de frenado, especialmente en carretillas elevadoras de neumáticos sólidos para interiores. En comparación con las carretillas elevadoras de combustión interna, las unidades eléctricas mostraron un menor consumo de lubricación y consumibles, pero exigieron una inspección rigurosa de los cargadores, cables y sistemas de refrigeración de los controladores y motores. Los intervalos de servicio bien estructurados, combinados con revisiones basadas en el estado, maximizaron la disponibilidad y prolongaron la vida útil de los componentes.
Seguridad, manipulación y cumplimiento de las baterías
La seguridad de las baterías regía tanto la operación diaria como el diseño de las instalaciones de las carretillas elevadoras eléctricas. Las baterías de plomo-ácido requerían zonas de carga controladas con ventilación, contención de derrames e instalaciones lavaojos para cumplir con las normas de seguridad ocupacional. Los operadores necesitaban capacitación en el manejo de electrolitos, equipo de protección personal y procedimientos para neutralizar derrames de ácido. El desprendimiento de hidrógeno durante la carga generaba riesgos de explosión si la ventilación y la detección de gases eran inadecuadas. Las normas y directrices de organismos como OSHA y HSE especificaban normas claras sobre señalización, distancias de separación y respuesta ante emergencias.
Las baterías de iones de litio redujeron la manipulación de electrolitos y la evolución de gases, pero presentaron diferentes riesgos, como la fuga térmica y las altas corrientes de falla. Las prácticas de manipulación segura incluyeron el uso de dispositivos de elevación homologados para baterías pesadas, la aplicación de bloqueo y etiquetado durante el reemplazo de baterías y la protección de los terminales contra cortocircuitos. Las instalaciones documentaron los procedimientos de carga, los límites de estado de carga y los rangos de temperatura para preservar la vida útil de las baterías y los márgenes de seguridad. Los programas de cumplimiento integraron inspecciones periódicas de cargadores, cables y cajas de baterías, junto con el mantenimiento de registros para el mantenimiento y la notificación de incidentes. La planificación de emergencias abarcó incendios de baterías y fallas eléctricas, la coordinación con los servicios de bomberos locales y el uso de agentes extintores y métodos de aislamiento adecuados.
Telemática, IA y mantenimiento predictivo
Los sistemas telemáticos de las carretillas elevadoras eléctricas recopilaron datos sobre utilización, impactos, velocidad y códigos de avería mediante controladores y sensores integrados. Los gestores de flotas utilizaron esta información para aplicar límites de velocidad, optimizar la cobertura de turnos y analizar cuasi accidentes. Los sensores de impacto y el control de velocidad por zonas ayudaron a reducir las colisiones en pasillos congestionados del almacén. La integración con el control de acceso garantizó que solo operadores formados y autorizados pudieran arrancar y conducir carretillas específicas. Estas capacidades se alinearon con los programas de seguridad corporativos y redujeron las tasas de incidentes y la exposición a las aseguradoras.
La IA y el mantenimiento predictivo utilizaron datos históricos y en tiempo real para pronosticar fallas antes de que causaran tiempo de inactividad. Los algoritmos evaluaron las tendencias en la caída de voltaje de la batería, la aceptación de carga, la corriente del motor y la temperatura para detectar indicios tempranos de degradación. Los modelos predictivos programaron el mantenimiento de contactores, rodamientos y componentes hidráulicos basándose en ciclos de trabajo reales en lugar de intervalos de tiempo fijos. La conectividad a plataformas en la nube permitió la monitorización centralizada de flotas en múltiples ubicaciones y la evaluación comparativa del rendimiento. A medida que los sensores, la conectividad y la analítica evolucionaron, las carretillas elevadoras eléctricas se convirtieron en activos en red que impulsaron la mejora continua en seguridad, consumo energético y control de costos del ciclo de vida.
Resumen: Cómo seleccionar la tecnología de montacargas adecuada
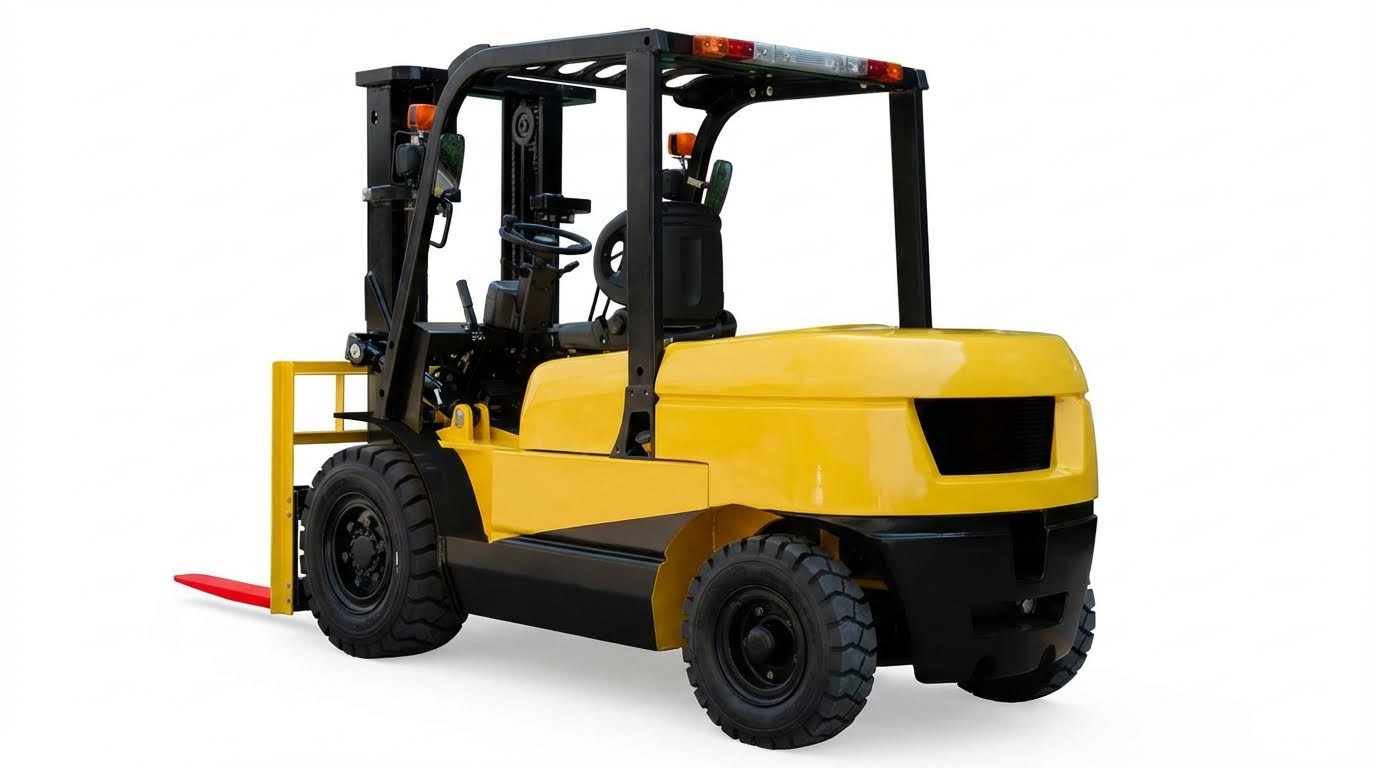
Los equipos de ingeniería necesitaban evaluar las carretillas elevadoras eléctricas frente a las de combustión interna en función del rendimiento cuantificado, el coste del ciclo de vida y los criterios de seguridad. Las unidades eléctricas ofrecían cero emisiones en el punto de uso, bajo nivel de ruido y menores costes operativos, pero requerían una mayor inversión de capital y una infraestructura de carga robusta. Su capacidad de carga práctica solía ser de unas 5.5 toneladas o menos, con ciclos de trabajo limitados por la autonomía de la batería, las tasas de carga y la logística de cambio. Las carretillas elevadoras de combustión interna soportaban cargas más pesadas y trabajos continuos en exteriores durante varios turnos, a costa de un mayor consumo de combustible, emisiones y mantenimiento.
En todo el sector, las regulaciones sobre la calidad del aire, los objetivos de descarbonización y los límites de ruido en interiores impulsaron la adopción de flotas eléctricas en almacenes y fábricas. Los avances en baterías de iones de litio, carga rápida y pilas de combustible de hidrógeno, junto con la telemática y la prevención de colisiones basada en IA, mejoraron la disponibilidad y la seguridad, a la vez que permitieron estrategias de mantenimiento predictivo. Estas tendencias redujeron las paradas no planificadas y facilitaron el dimensionamiento adecuado de la flota basado en datos.
Para su implementación práctica, los responsables de la toma de decisiones debían mapear los espectros de carga, el rendimiento máximo, la geometría de los pasillos y la estructura de turnos, para luego comparar escenarios en cuanto al costo total de propiedad durante un horizonte de al menos cinco a diez años. La disponibilidad de energía, la carga del piso para las salas de baterías, la ventilación y el cumplimiento de las normas de seguridad eléctrica y de baterías seguían siendo insumos de diseño críticos. Una hoja de ruta tecnológica equilibrada a menudo combinaba montacargas eléctricos para tareas en interiores y de servicio medio con unidades de combustión interna o de combustible alternativo para aplicaciones pesadas en exteriores. Este enfoque integral permitió a las operaciones aprovechar los beneficios de eficiencia y sostenibilidad de la electrificación, al tiempo que se mantenía la capacidad para ciclos de trabajo extremos y elevaciones de alta capacidad.