Las flotas de montacargas representaban un activo de capital importante en las plantas industriales, donde la vida útil, la fiabilidad y la seguridad influían directamente en los costes logísticos unitarios. Comprender la vida útil en horas de funcionamiento, cómo estas horas se convertían en años y cómo los ciclos de trabajo y los entornos aceleraban el desgaste permitió a los ingenieros planificar las flotas de forma racional. Este artículo examinó los rangos de vida útil típicos por tren motriz y clase de montacargas, factores de ingeniería como el espectro de carga, el entorno y el comportamiento del operador, y estrategias de mantenimiento, desde revisiones diarias hasta servicios de 500 horas y reacondicionamientos. Concluyó con una guía para alinear las expectativas de vida útil de los montacargas y el calendario de sustitución con los objetivos más amplios de productividad, seguridad y coste total de propiedad de la planta.
Definición de la vida útil y los perfiles de servicio de las carretillas elevadoras
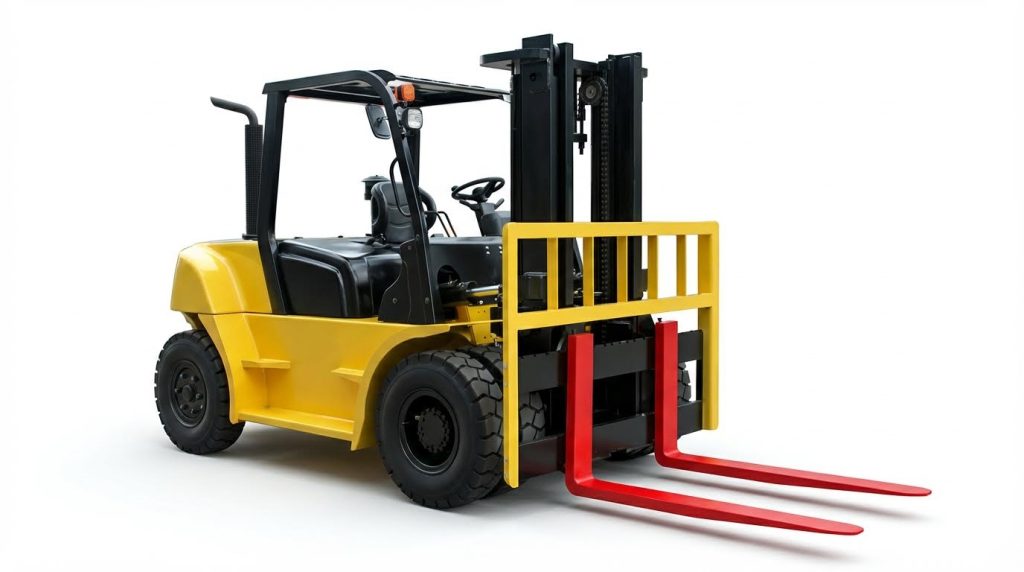
La vida útil de las carretillas elevadoras en operaciones industriales dependía de las horas de funcionamiento acumuladas bajo un perfil de servicio definido. Los ingenieros evaluaban la vida útil no solo por años calendario, sino también por la intensidad de operación, el entorno y el régimen de mantenimiento. La distinción entre tipos de tren motriz, clases de carretillas ISO y la intensidad de uso permitía a las plantas pronosticar el tiempo de reemplazo y el costo total de propiedad con mayor precisión. Esta sección enmarcaba la vida útil en términos de horas, años y factores económicos, en lugar de basarse únicamente en fallas mecánicas.
Rangos de horas típicos por motor y clase
Los estándares de la industria sitúan la vida útil de la mayoría de las carretillas elevadoras entre 10 000 y 20 000 horas de funcionamiento en condiciones típicas. Las carretillas de combustión interna (CCI) de las clases IV y V suelen alcanzar entre 8000 y 12 000 horas antes de requerir reparaciones importantes para reducir costes, aunque las robustas unidades diésel en flotas bien gestionadas a veces superan este rango. Las carretillas eléctricas de las clases I a III suelen alcanzar entre 10 000 y 20 000 horas debido a la menor cantidad de piezas móviles y a la menor vibración, siempre que las baterías y los cargadores reciban el mantenimiento adecuado. Las unidades de alta calidad, con mantenimiento preventivo y operadas en entornos interiores limpios, ocasionalmente superan las 20 000 horas cumpliendo aún con los requisitos de seguridad y rendimiento.
Los ingenieros ajustaron estos rangos según la clase de aplicación y el espectro de carga. Los camiones que trabajaban en almacenamiento continuo de varios turnos con elevaciones frecuentes cerca de su capacidad nominal acumulaban fatiga más rápido que las unidades dedicadas a funciones de apoyo a la fabricación ligera. Los camiones todoterreno o de patio exterior experimentaban mayor estrés estructural y de la transmisión, lo que reducía considerablemente los objetivos prácticos de horas. Por lo tanto, las políticas de flota solían definir diferentes rangos de retiro según la clase de camión, el tipo de combustible y la aplicación, en lugar de utilizar un único límite global de horas.
Cómo convertir las horas de funcionamiento en años de servicio
Convertir horas a años requería una estimación precisa de la utilización anual. Una carretilla elevadora que funcionaba 8 horas al día, 5 días a la semana, acumulaba aproximadamente 2000 horas al año en un solo turno. Bajo este supuesto, un objetivo de 10 000 horas correspondía a unos 5 años de servicio, mientras que 20 000 horas equivalía a aproximadamente 10 años. Las plantas de varios turnos, con entre 16 y 24 horas de funcionamiento diario, alcanzaban el mismo total de horas en la mitad o un tercio del tiempo calendario.
Los ingenieros utilizaron datos reales de los contadores de horas, obtenidos mediante telemática o registros manuales, en lugar de cronogramas nominales, ya que el tiempo de inactividad y la carga parcial afectaban los patrones de desgaste. También consideraron que los componentes presentaban un envejecimiento diferente: los sistemas de tracción podían seguir funcionando aceptablemente mientras los mástiles, las cadenas y los circuitos hidráulicos se acercaban al final de su vida útil. Como resultado, la planificación del ciclo de vida a menudo combinaba un umbral de horas total con inspecciones específicas de cada componente y seguimiento de costos para definir años de servicio realistas para cada camión.
Perfiles de uso normal vs. uso intensivo
Los perfiles de servicio normal solían implicar la operación en un solo turno sobre suelos lisos, alturas de elevación moderadas y cargas muy por debajo de la capacidad nominal. En estas condiciones, las cargas térmicas, la fatiga estructural y las presiones hidráulicas se mantuvieron dentro de los márgenes de diseño conservadores, lo que permitió a los montacargas alcanzar el límite superior del rango de 10 000 a 20 000 horas. En cambio, los perfiles de servicio pesado se caracterizaban por el uso continuo en varios turnos, la operación frecuente a la carga nominal o cerca de ella, ciclos de elevación elevados y aceleraciones o frenadas bruscas. Estos patrones incrementaban el calor, las cargas de impacto y la fatiga, acortando la vida útil incluso si los años calendario se mantenían bajos.
La severidad de las condiciones ambientales diferenció aún más las clases de servicio. El funcionamiento en terrenos difíciles , en cámaras frigoríficas o en áreas con polvo, humedad o productos químicos corrosivos aceleraba el desgaste de cojinetes, sellos, conectores eléctricos y soldaduras estructurales. Las plantas solían codificar estas diferencias asignando categorías de uso (ligero, estándar, pesado o severo) y aplicando factores de reducción a la vida útil prevista. Este enfoque estructurado facilitó la elaboración de presupuestos realistas para el reemplazo y aclaró por qué dos camiones visualmente similares podían tener, con razón, objetivos de retiro muy diferentes.
Vida económica, valor residual y factores desencadenantes de reemplazo
La vida económica terminó cuando los costos marginales de operación y mantenimiento aumentaron más rápido que el valor de mantener la carretilla en servicio. Las frecuentes averías, el aumento de las horas de reparación y el mayor consumo de combustible o energía indicaban que una carretilla elevadora había superado su fase más rentable, incluso si seguía funcionando. Los administradores de flotas monitoreaban el costo por hora de operación, las paradas no planificadas y las infracciones de seguridad para determinar cuándo una mayor inversión ya no generaba una rentabilidad aceptable. En ese momento, la venta, la redistribución a un servicio más ligero o la renovación se convirtieron en las principales opciones.
El valor residual dependía del total de horas, el historial de mantenimiento y la relevancia de la tecnología. Registros de servicio bien documentados.
Factores de ingeniería que determinan la vida útil de las carretillas elevadoras
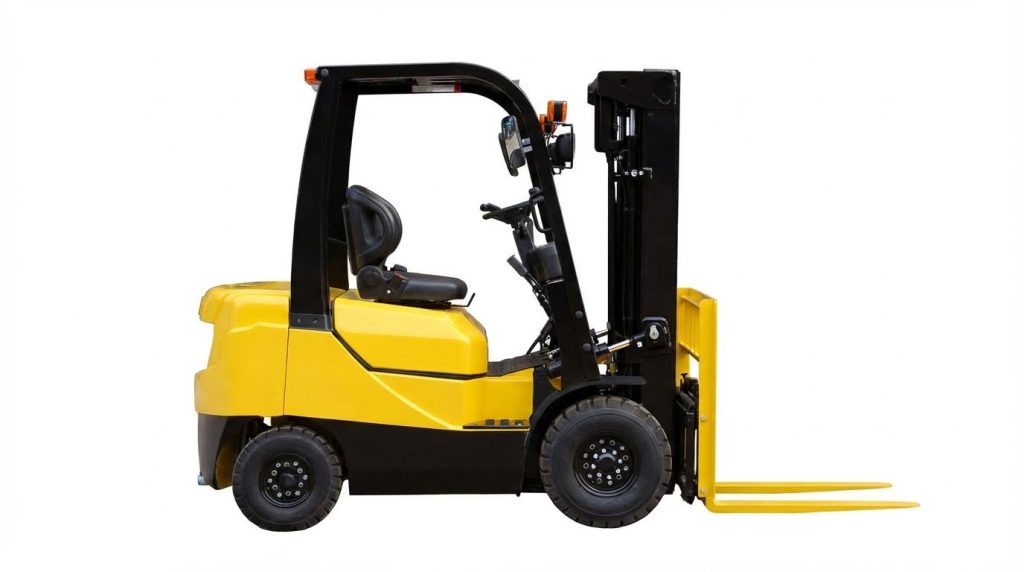
Los factores de ingeniería definieron la vida útil real de las carretillas elevadoras más allá de las especificaciones nominales. El entorno, el espectro de carga y la intensidad del trabajo determinaron la fatiga mecánica y estructural de referencia. El tipo de motor, especialmente eléctrico frente a motor de combustión interna (CI), estableció diferentes mecanismos de desgaste dominantes y prioridades de mantenimiento. La tecnología de las baterías, la estrategia de carga y la gestión energética determinaron la disponibilidad y el coste a largo plazo de las carretillas elevadoras eléctricas. El comportamiento del operador y el cumplimiento de las normas de seguridad se relacionaron directamente con la frecuencia de impactos, las sobrecargas y las paradas imprevistas.
Entorno, espectro de carga y severidad del ciclo de trabajo
Históricamente, los entornos hostiles acortaban la vida útil de las carretillas elevadoras al acelerar la corrosión, la contaminación y la tensión térmica. Las operaciones con polvo, partículas abrasivas, productos químicos o lavados frecuentes exponían los rieles del mástil, las cadenas, los pasadores y los gabinetes eléctricos a un desgaste acelerado. Los terrenos accidentados, los suelos irregulares y las placas de muelle generaban altas cargas de impacto en el mástil, el eje de dirección y las soldaduras del chasis. El espectro de carga era tan importante como la capacidad nominal; la operación frecuente cerca de la capacidad nominal, las alturas de elevación elevadas y el manejo dinámico aumentaban el daño por fatiga en las horquillas, los canales del mástil y los cilindros de inclinación. El servicio continuo en varios turnos con enfriamiento limitado elevaba las temperaturas del tren motriz y del sistema hidráulico, lo que reducía la vida útil del aceite y el rendimiento del sellado. Por lo tanto, los equipos de ingeniería especificaron niveles de protección más altos, capacidades reducidas o intervalos de reemplazo más cortos en aplicaciones de servicio severo.
Camiones eléctricos vs. camiones de combustión interna: Mecanismos de desgaste y límites
Históricamente, las carretillas elevadoras eléctricas alcanzaban entre 15 000 y 20 000 horas de funcionamiento porque tenían menos piezas móviles y no tenían proceso de combustión. Sus factores limitantes eran los motores de tracción y de bombeo, la electrónica de potencia y los elementos estructurales, en lugar de los motores o las transmisiones. Los camiones de combustión interna solían alcanzar entre 8,000 y 12 000 horas en condiciones normales de servicio, limitados por el desgaste del motor, la degradación de la transmisión y los ciclos térmicos de los sistemas de escape y refrigeración. Las unidades diésel en aplicaciones pesadas podían superar estos rangos con un mantenimiento riguroso, pero los componentes del sistema de combustible y de control de emisiones añadían complejidad. Los camiones eléctricos experimentaban modos de fallo como la fatiga de los cojinetes en los motores, la erosión de los contactores y el sobrecalentamiento del controlador si fallaba la refrigeración o la limpieza. Los camiones de combustión interna, en cambio, se enfrentaban al desgaste relacionado con el aceite, la fatiga del tren de válvulas y el deterioro del embrague o del convertidor de par en condiciones de conducción agresiva y remolque pesado. Estos distintos mecanismos de desgaste impulsaban diferentes planes de mantenimiento, intervalos de inspección de componentes y umbrales de sustitución económicos.
Duración de la batería, ciclos de carga y administración de energía
Los sistemas de baterías regulaban la vida útil y la disponibilidad de las carretillas elevadoras eléctricas. Las baterías tradicionales de plomo-ácido inundadas solían ofrecer unos cinco años de servicio cuando los operadores evitaban descargas profundas por debajo de aproximadamente el 30 % del estado de carga. La vida útil típica correspondía a un número limitado de ciclos de carga completos; la carga de oportunidad inadecuada, la falta de riego crónica y las altas temperaturas podían reducir significativamente la vida útil. El riego semanal, las cargas de ecualización y la limpieza de los terminales reducían la sulfatación y la corrosión en los conectores entre celdas. Históricamente, las baterías de iones de litio ofrecían más de 3,000 ciclos y una vida útil superior a los 10 años, con mayor tolerancia a la carga parcial y un mantenimiento reducido. Los cargadores inteligentes y la gestión energética de la flota limitaban la sobrecarga, controlaban la temperatura y equilibraban el uso en todos los camiones, protegiendo así tanto las baterías como los componentes electrónicos de potencia. Las plantas que alineaban las ventanas de carga con los patrones de turnos y los requisitos de ventilación reducían el tiempo de inactividad y prolongaban la vida útil total de los camiones.
Impacto del comportamiento del operador y el cumplimiento de la seguridad
El comportamiento del operador influyó fuertemente en la brecha entre la vida útil teórica y real de la carretilla elevadora. La conducción agresiva, la aceleración rápida, el frenado brusco y los giros bruscos impusieron altas cargas dinámicas en los conjuntos de mástil, los ejes de dirección y los neumáticos. Los impactos repetidos con estanterías, bordes de muelle y obstáculos causaron desalineación, soldaduras agrietadas y horquillas dobladas, lo que a menudo provocó el retiro económico anticipado a pesar de la vida útil restante del tren motriz. La sobrecarga o el levantamiento de cargas descentradas sobrecargaron los rieles del mástil, las cadenas y los cilindros de inclinación, y aumentaron el riesgo de eventos de vuelco. Los operadores bien capacitados que siguieron los límites de velocidad, se adhirieron a las tablas de carga y ejecutaron movimientos hidráulicos suaves redujeron la fatiga estructural y el choque hidráulico. Las inspecciones diarias previas al turno, como lo exigen las normas de seguridad, identificaron fugas, daños en los neumáticos y problemas de frenos antes de que se intensificaran en fallas. Las plantas que hicieron cumplir las reglas de seguridad y utilizaron la telemática para monitorear los impactos y la sobrecarga generalmente duplicaron la vida útil efectiva en comparación con las operaciones reactivas y de baja disciplina.
Estrategias de mantenimiento para prolongar la vida útil de las carretillas elevadoras
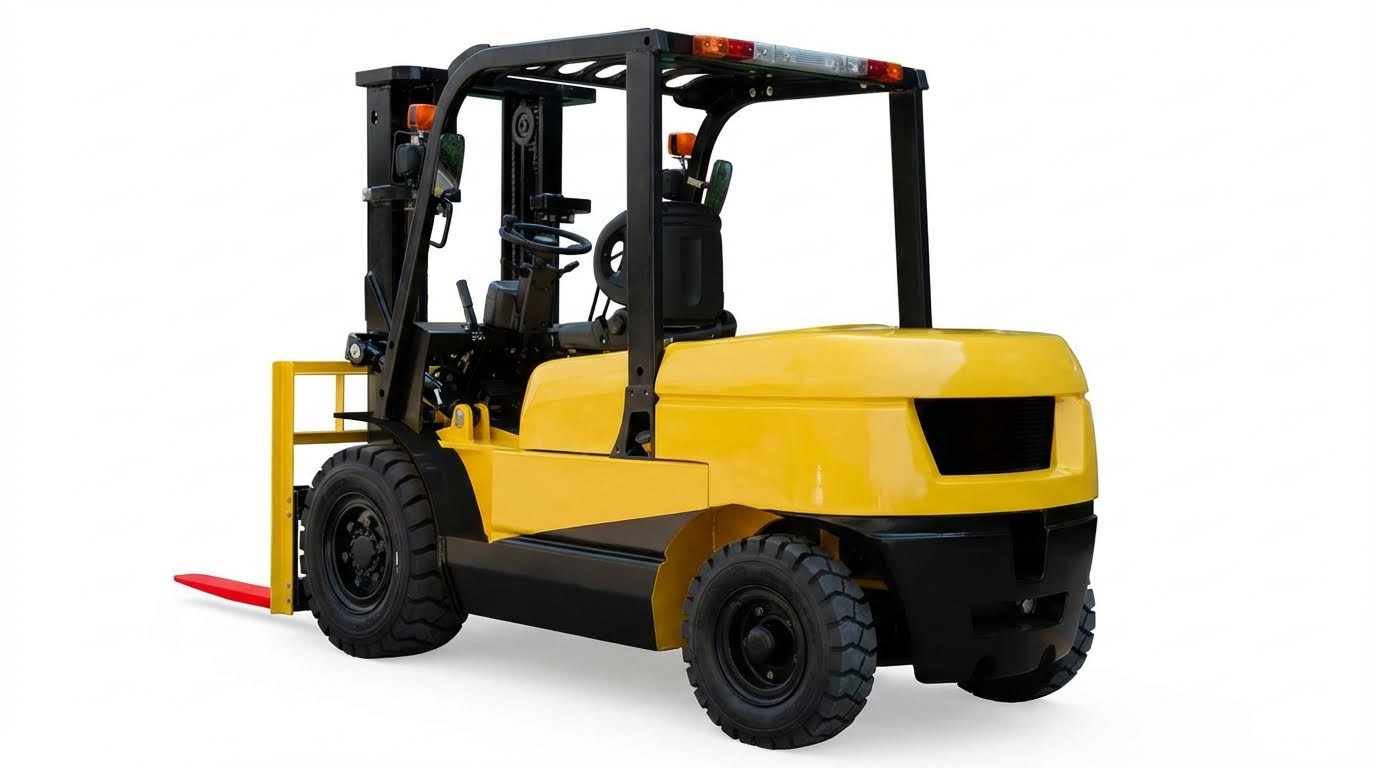
La estrategia de mantenimiento determinaba directamente si las carretillas elevadoras alcanzaban las 8,000 horas o superaban las 20 000 horas de vida útil. Las plantas que consideraban el mantenimiento un proceso de ingeniería, no un centro de costes, solían duplicar la vida útil en comparación con los enfoques puramente reactivos. Las siguientes subsecciones describen programas estructurados, intervalos de inspección y controles específicos de cada componente que propiciaron una operación prolongada, segura y económicamente viable.
Programas preventivos, predictivos y telemáticos
El mantenimiento preventivo se basaba en tareas con horario fijo, como cambios de aceite, reemplazo de filtros, lubricación e inspecciones de seguridad. La práctica del sector combinaba servicios trimestrales o de 90 días con intervalos de 100 o de 250 a 500 horas, según la intensidad del trabajo y las instrucciones del fabricante. El mantenimiento predictivo incorporaba datos de estado, como tendencias de temperatura, vibración, índices de fugas hidráulicas y códigos de error, para anticipar fallas antes de que causaran tiempo de inactividad. Los sistemas telemáticos y de gestión de flotas registraban las horas de funcionamiento, los eventos de impacto, los incidentes de sobrecarga y el comportamiento de carga, lo que permitía una programación basada en datos y el seguimiento del cumplimiento normativo.
Las plantas utilizaban la telemática para detectar camiones que excedían las alturas de elevación , las capacidades de carga o las velocidades de desplazamiento recomendadas, y luego aplicaban medidas de capacitación o bloqueo. Las listas de verificación digitales integradas facilitaban el cumplimiento normativo mediante la realización de inspecciones diarias previas al uso y el almacenamiento de los resultados en una base de datos central. El análisis predictivo del historial de fallas y la sustitución de componentes ayudaron a definir umbrales de vida útil económica realistas para cada tipo de camión y perfil de servicio. Esta estrategia por capas redujo las paradas no planificadas, estabilizó el costo del ciclo de vida por hora de operación y mejoró el valor residual al final de su vida útil.
Intervalos de inspección y servicio de 500 horas a diario
Las inspecciones diarias después de cada turno se centraban en aspectos críticos para la seguridad: frenos, respuesta de la dirección, cadenas del mástil, horquillas, mangueras hidráulicas y fugas visibles. Los operadores revisaban la bocina, las luces, las alarmas, los neumáticos, los sistemas de sujeción de los asientos y los respaldos de carga, además de verificar los niveles de líquidos y la presencia de daños evidentes. El mantenimiento de primer nivel, de aproximadamente 90 días o 100 horas, solía incluir revisiones del motor, el funcionamiento de la transmisión, el rendimiento de los frenos y la verificación del sistema de refrigeración. Las plantas alineaban estas tareas con las recomendaciones de los fabricantes de equipos originales (OEM) para mantener la validez de las garantías y cumplir con las normas de seguridad.
El trabajo de segundo nivel en el rango de 250 a 500 horas incluyó una limpieza más profunda, cambios de aceite y filtros, comprobaciones de par de apriete de tuercas de ruedas y fijaciones estructurales, y calibración de sensores. En el caso de los camiones de combustión interna, los técnicos inspeccionaron los sistemas de escape, combustible y encendido, mientras que en las unidades eléctricas se realizaron comprobaciones detalladas de la batería, los conectores y el cargador. Las instalaciones que operan en entornos polvorientos o corrosivos acortaron los intervalos para compensar la contaminación y el desgaste acelerados. Los historiales de mantenimiento documentados en cada intervalo permitieron a los ingenieros comparar los patrones de fallo reales con las expectativas de diseño y perfeccionar los planes de servicio.
Controles de neumáticos, sistema hidráulico y de integridad estructural
Los neumáticos actuaban como elementos principales de la suspensión, por lo que su estado influía considerablemente en las cargas de los componentes y la seguridad del operador. Los técnicos inspeccionaban la maquinaria para detectar desprendimientos, grietas, pinchazos y pérdida de la banda de rodadura, reemplazando los neumáticos antes de que alcanzaran los límites de desgaste legales o de los fabricantes de equipos originales (OEM). Un tipo o presión de neumático incorrectos alteraban la distancia al suelo y la estabilidad, lo que afectaba la carga del mástil y el riesgo de vuelco. Las plantas estandarizaban las especificaciones de los neumáticos según la aplicación para mantener una maniobrabilidad predecible.
Los sistemas hidráulicos requerían una supervisión minuciosa de mangueras, cilindros, sellos y conexiones para detectar abrasión, abultamiento, fugas o degradación por cambios de temperatura. El reemplazo temprano de las mangueras ante el primer signo de tensión evitaba roturas repentinas que podían provocar la caída de cargas o la contaminación de los pisos. Las inspecciones estructurales abarcaban las soldaduras del mástil, las placas del carro, las protecciones superiores y los elementos del chasis, verificando la deformación, la corrosión y la aparición de grietas. La medición del desgaste de las horquillas, el espesor del talón y la tolerancia a la flexión garantizaban que las horquillas se mantuvieran dentro de los límites ISO y del fabricante, previniendo fallas por fragilidad durante elevaciones de cargas elevadas.
Reacondicionamiento, revisión de componentes y prolongación de la vida útil
Cuando los camiones se acercaban a las 10 000-15 000 horas, las plantas solían evaluar la renovación frente al reemplazo según el costo por hora. Los programas de renovación solían incluir revisiones de motores, reconstrucción de transmisiones, nuevas mangueras hidráulicas, reemplazo de cadenas de mástil y juegos completos de neumáticos. Las carretillas elevadoras eléctricas recibían con frecuencia baterías y contactores nuevos o mejorados, lo que restablecía su rendimiento y prolongaba su vida útil en varios miles de horas. Las reparaciones estructurales, el repintado y la actualización de las calcomanías de seguridad también mejoraron la resistencia a la corrosión y la preparación para las auditorías.
Los ingenieros utilizaron registros de servicio y datos telemáticos para identificar candidatos cuyo chasis, mástil y transmisión se mantenían en perfecto estado. En esos casos, una revisión general específica costaba menos que adquirir equipo nuevo, conservando los controles y accesorios habituales. Sin embargo, si las unidades presentaban fallos recurrentes, componentes electrónicos obsoletos o fatiga estructural significativa, la sustitución solía ofrecer una mejor economía del ciclo de vida y márgenes de seguridad. Renovación clara.
Resumen: Alineación de la vida útil de las carretillas elevadoras con los objetivos de la planta
Históricamente, la vida útil de las carretillas elevadoras en operaciones industriales oscilaba entre 10 000 y 20 000 horas de funcionamiento, dependiendo del sistema de propulsión, el entorno y la calidad del mantenimiento. Las carretillas eléctricas solían alcanzar el límite superior de este rango, mientras que las de combustión interna generalmente llegaban a entre 8 000 y 12 000 horas, a menos que los operarios y el personal de mantenimiento aplicaran rigurosamente las mejores prácticas. Factores de ingeniería como el espectro de carga, la severidad del ciclo de trabajo, la exposición a contaminantes y la gestión del sistema de batería o combustible determinaban directamente si una carretilla alcanzaba su límite técnico o fallaba prematuramente. Paralelamente, las plantas solían tratar las carretillas elevadoras como activos económicos cuyos puntos de reemplazo dependían del coste del ciclo de vida, el riesgo para la seguridad y la alineación con las estrategias de producción en constante evolución.
En diversas fuentes, el mantenimiento proactivo se perfiló como la herramienta más eficaz para prolongar la vida útil, con programas estructurados que abarcaban desde revisiones diarias hasta revisiones generales de 500 horas. Las plantas que implementaron programas preventivos, listas de verificación de inspección estandarizadas y un cuidado riguroso de las baterías duplicaron rutinariamente su vida útil en comparación con los enfoques puramente reactivos. La telemática y los sistemas de gestión de flotas permitieron a los ingenieros adaptar la clase y las especificaciones de los camiones a los ciclos de trabajo reales, supervisar los eventos de abuso y activar el servicio basado en la condición, en lugar de depender únicamente del tiempo del calendario. Este enfoque basado en datos permitió tomar mejores decisiones sobre reacondicionamiento, revisión general de componentes y plazos de reemplazo para evitar el punto de inflexión de costos donde se intensificaron las averías, el consumo de energía y los incidentes de seguridad.
Para su implementación, las plantas industriales se beneficiaron al integrar la planificación del ciclo de vida de las carretillas elevadoras en marcos más amplios de gestión de activos y OEE (Eficiencia General de los Equipos). Esto implicó definir la vida útil objetivo en horas y años por tipo de carretilla, especificar el tiempo de inactividad aceptable y el costo de mantenimiento por hora, y vincular la capacitación de los operadores, el diseño del tráfico y los estándares de limpieza con dichos objetivos. Las tendencias futuras apuntaban a una mayor penetración de plataformas eléctricas y de iones de litio, una integración telemática más profunda y diseños más modulares que permitieran reconstrucciones a mitad de vida útil en lugar de reemplazos completos. Las plantas que trataran las carretillas elevadoras como sistemas de ingeniería en lugar de consumibles podrían equilibrar las actualizaciones tecnológicas con la máxima extracción de valor de las flotas existentes, manteniendo la seguridad y la confiabilidad al tiempo que controlaban el costo total de propiedad.