La preparación de pedidos en un almacén se centra en la extracción de cajas completas en lugar de artículos individuales o palés completos. Este artículo explica qué es la preparación de pedidos, cuándo utilizarla y cómo se desarrollan los flujos de trabajo desde la emisión del pedido hasta el muelle de expedición, considerando los diferentes métodos de preparación. A continuación, analiza las opciones de equipos manuales y automatizados, incluyendo cómo el diseño del sistema basado en WMS afecta al rendimiento y a la gestión de la rotación de SKU. Las secciones posteriores abordan la seguridad, la ergonomía y las métricas de rendimiento, para finalizar con un enfoque estructurado para seleccionar la estrategia de preparación de pedidos más adecuada para una operación específica.
Conceptos básicos y flujos de trabajo de selección de casos
Los conceptos y flujos de trabajo fundamentales definen cómo la preparación de pedidos se integra en las operaciones generales del almacén. Los ingenieros deben comprender cuándo implementar la preparación de pedidos a nivel de caja, cómo fluyen los pedidos desde la recepción hasta el muelle y cómo comparar la preparación de pedidos con las estrategias de piezas, palés y capas. Esta sección explica qué es la preparación de pedidos en un almacén, describe un proceso típico, compara diferentes niveles de preparación y revisa los métodos clave de preparación de pedidos, como lotes, zonas y oleadas.
¿Qué es el Case Picking y cuándo utilizarlo?
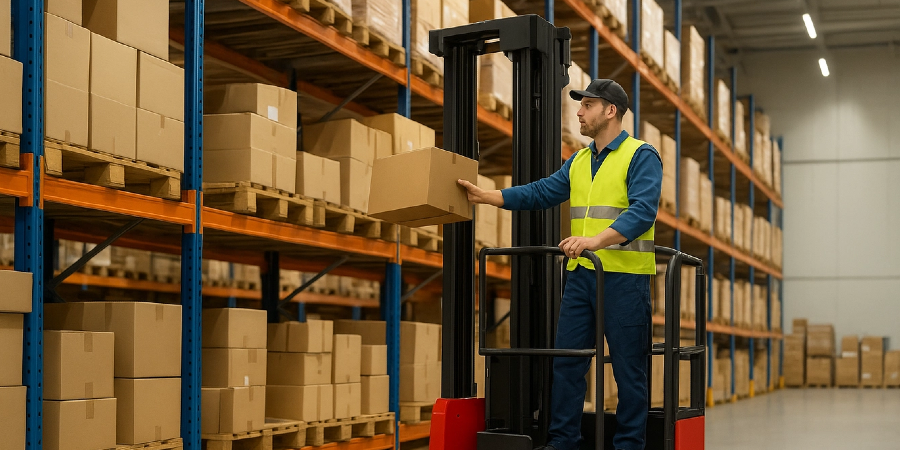
La preparación de pedidos en un almacén consiste en seleccionar cajas completas de un mismo SKU para cumplir con los pedidos. Los operarios manipulan cajas selladas del fabricante en lugar de artículos individuales o palés completos. Este enfoque es ideal para la reposición de tiendas, la venta al por mayor y los canales B2B, donde la demanda se ajusta a las cantidades de cajas. Ofrece tasas de preparación más altas y un menor número de transacciones que la preparación de piezas, lo que mejora la precisión y reduce el coste por preparación. Utilice la preparación de pedidos cuando las líneas de pedido suelen requerir una o más cajas completas y una personalización limitada a nivel de artículo. Se vuelve menos eficiente cuando los pedidos están muy fragmentados o requieren la gestión frecuente de cajas rotas.
Flujo de proceso típico desde el pedido hasta el muelle de envío
El flujo de trabajo de preparación de pedidos comienza cuando el sistema de gestión de almacén libera los pedidos y genera las oleadas o tareas de preparación. El sistema asigna ubicaciones, secuencia las rutas de preparación y selecciona un método de preparación, por ejemplo, por lotes o por zonas. Los operarios o el equipo automatizado recorren la ruta, recuperan las cajas necesarias del almacenamiento en planta, las estanterías para palés o los pasillos de flujo, y confirman la preparación mediante códigos de barras, radiofrecuencia o sistemas de voz. A continuación, las cajas se trasladan a una zona de consolidación o embalaje donde el personal verifica las cantidades, aplica las etiquetas de envío y prepara los palés de salida según las normas de carga y estabilidad. Finalmente, los palés o las cajas sueltas se transfieren mediante cintas transportadoras o apiladores elevadores hasta el muelle de carga correspondiente, donde el personal los prepara, escanea y carga en los remolques.
Picking de cajas vs. Picking de piezas, palés y capas
El picking de cajas se sitúa entre el picking de piezas y el de palés en cuanto a tamaño unitario e intensidad de manipulación. El picking de piezas funciona a nivel de cada paquete o de paquete interno y es adecuado para el comercio electrónico o el suministro de repuestos, pero requiere mayor manipulación y desplazamientos. El picking de palés mueve cargas unitarias completas, a menudo mediante carretilla elevadora, y se adapta a SKU de alto volumen u operaciones de cross-docking con una manipulación mínima. El picking por capas retira una o más capas de cajas de un palé, lo que equilibra la utilización del espacio y el esfuerzo de manipulación para productos de alta rotación. En comparación con el picking de piezas, el picking de cajas reduce las transacciones de picking, la distancia de desplazamiento por unidad enviada y la probabilidad de error. Comparado con el picking por palés o por capas, ofrece una asignación más precisa para tiendas con demanda moderada, a costa de una mayor manipulación por metro cúbico enviado. Los ingenieros suelen combinar estas estrategias según la velocidad de los SKU y el perfil del pedido.
Métodos comunes de preparación de pedidos (lote, zona, oleada)
La preparación de pedidos en cajas en un almacén generalmente se combina con métodos de preparación de pedidos estructurados para reducir los desplazamientos y la congestión. En la preparación de pedidos individuales, un operario completa un pedido a la vez, lo que simplifica el control pero aumenta los desplazamientos para volúmenes mayores. La preparación por lotes agrupa varios pedidos que comparten SKU; el operario recoge cantidades consolidadas y posteriormente el personal o los sistemas las clasifican en pedidos, reduciendo el tiempo de desplazamiento hasta en porcentajes de dos dígitos. La preparación por zonas divide el almacén en zonas, asigna operarios o sistemas automatizados a cada área y transfiere contenedores o palés entre zonas o a un punto de fusión central. La preparación por oleadas libera grupos de pedidos juntos en función de los límites de entrega de los transportistas, la capacidad del muelle o la disponibilidad de mano de obra, y puede superponerse a la lógica de lotes o zonas. La selección entre estos métodos depende del número de SKU, la densidad de la línea de pedidos, los objetivos de nivel de servicio y la automatización disponible, como cintas transportadoras o plataformas de tijera . Los ingenieros también pueden evaluar herramientas como transpaletas eléctricas para optimizar el movimiento de materiales.
Diseño de equipos, automatización y sistemas
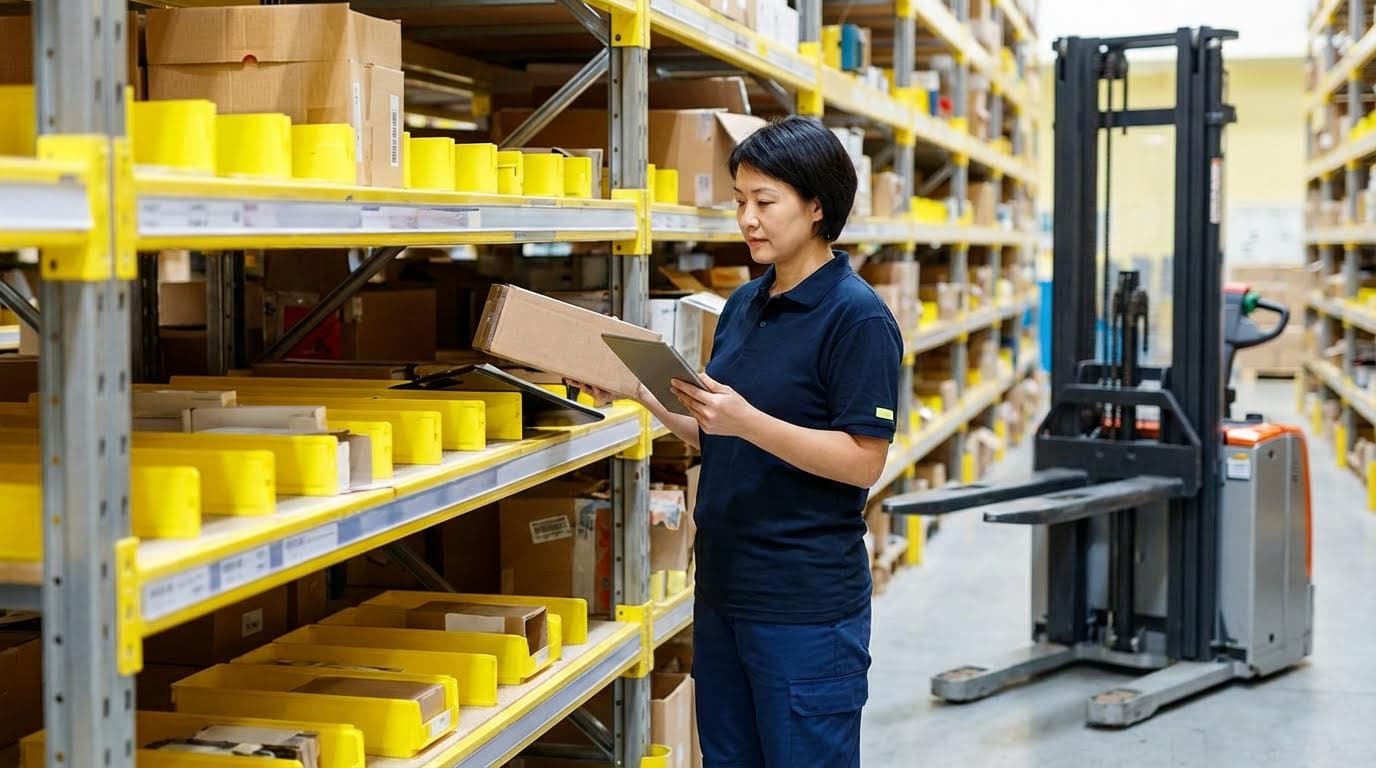
En la preparación de pedidos, el diseño de equipos y sistemas determina el rendimiento, la intensidad de la mano de obra y las tasas de error. Comprender qué es la preparación de pedidos en un almacén requiere integrar herramientas manuales, automatización y software en un flujo coherente. La combinación de tecnologías reduce los desplazamientos, estabiliza la ergonomía y facilita el crecimiento de las unidades de almacenamiento (SKU) sin necesidad de reconfiguraciones importantes. Esta sección explica cómo seleccionar y combinar herramientas para que la preparación de pedidos mantenga su eficiencia a medida que cambian los perfiles y volúmenes de los pedidos.
Herramientas manuales: bastidores, carros, gatos y transportadores
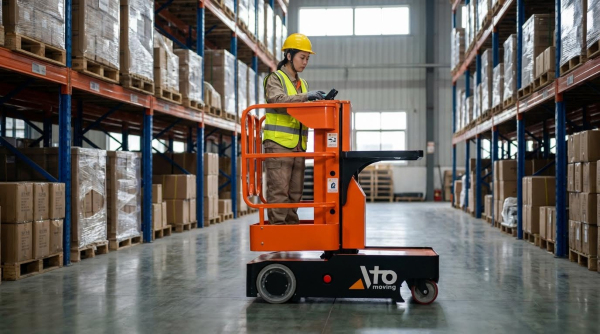
Las herramientas manuales constituían la base de la preparación de pedidos tradicional en almacenes. Las estanterías selectivas para palets y las estanterías de flujo de cajas definían la densidad de almacenamiento y la velocidad de acceso para las cajas completas. Los sistemas de flujo de palets y de cajas utilizaban la gravedad para llevar los palets o cajas reabastecidos al área de preparación de pedidos, reduciendo la distancia de desplazamiento del operario y manteniendo la rotación FIFO (primero en entrar, primero en salir) para los productos con fecha de caducidad. Carros, transpaletas y carretillas manuales trasladaban las cajas preparadas a la zona de consolidación o expedición, mientras que las cintas transportadoras básicas, ya fueran por gravedad o motorizadas, cubrían largas distancias entre zonas. Para la preparación de pedidos de bajo a medio volumen, estas herramientas aún lograban tasas de preparación aceptables cuando se combinaban con una buena asignación de ubicaciones y rutas de preparación cortas. Sin embargo, a medida que aumentaban las líneas de pedido diarias, el transporte manual y el acceso vertical con carretillas elevadoras limitaban el rendimiento y aumentaban el riesgo ergonómico.
Selección automatizada de cajas, ASRS y robótica
Los sistemas automatizados de preparación de cajas abordaron las limitaciones del desplazamiento y la elevación manual. Los sistemas automatizados de almacenamiento y recuperación (ASRS) almacenaban las cajas en estructuras de alta densidad y las transportaban a estaciones ergonómicas de preparación o paletización, pasando de persona a mercancía a mercancía a persona. Estas soluciones redujeron la distancia de recogida hasta en un 80 % en comparación con los sistemas totalmente manuales y redujeron la mano de obra entre un 20 % y un 70 %, según el diseño y las condiciones de referencia. Las celdas robóticas de manipulación de cajas y los paletizadores de cajas mixtas construían palés listos para la tienda según las normas de carga, como cajas pesadas en la parte inferior y cajas aplastables en la parte superior. En instalaciones de alimentos y bebidas de gran volumen, la automatización funcionaba en entornos a temperatura ambiente, refrigerados y congelados, lo que limitaba la exposición de los trabajadores al frío y mantenía una alta precisión. Los robots móviles y los sistemas de transporte facilitaban el enrutamiento flexible y la capacidad de producción escalable, lo que se adaptaba a operaciones con volúmenes de pedidos fluctuantes y surtidos de SKU cambiantes.
WMS, WES y tecnologías de guía del operador
Las tecnologías de software y guía sincronizaron equipos y mano de obra en los flujos de trabajo de picking de cajas. Los sistemas de gestión de almacenes (WMS) generaron tareas de picking a nivel de caja, controlaron las ubicaciones de inventario y aplicaron reglas de asignación y seguimiento de lotes. Los sistemas de ejecución de almacén (WES) equilibraron el trabajo entre ASRS, transportadores y zonas manuales, liberando oleadas o flujos continuos de pedidos para evitar cuellos de botella en la inducción, clasificación o preparación en muelle. Las herramientas de guía del operador, como el escaneo de códigos de barras, el picking dirigido por voz y los sistemas dirigidos por luz, aumentaron la precisión del picking entre un 96.7 % y un 99.6 % y redujeron el tiempo de búsqueda en el frente de picking. Los dispositivos portátiles y las terminales móviles proporcionaron actualizaciones de tareas en tiempo real, lo que permitió la reasignación dinámica de tareas y la reasignación de mano de obra durante picos. Juntas, estas tecnologías transformaron el picking de cajas en un almacén de una actividad estática basada en rutas a un proceso continuamente optimizado y basado en datos.
Diseño de diseños para la velocidad y el rendimiento de los SKU
El diseño de la distribución para la preparación de cajas se basó en el análisis de la velocidad de las SKU y los perfiles de pedidos. Las SKU de alta velocidad solían ubicarse en el flujo de palés o cajas cerca de la zona de envío o consolidación para minimizar los desplazamientos y la congestión. Los artículos de velocidad media solían utilizar módulos de preparación de estanterías selectivas o de varios niveles, a veces con alimentación de la cinta transportadora para la clasificación posterior. Las SKU de baja velocidad se adaptan mejor a almacenes de alta densidad o ASRS, que reabastecen automáticamente las caras de preparación delanteras según la demanda. Los ingenieros modelaron las rutas de preparación, los toques de las cajas y las cargas de las cintas transportadoras para dimensionar los pasillos, las zonas de acumulación y la preparación en los muelles. También consideraron las zonas de alcance ergonómicas, limitando la manipulación frecuente de cajas a una altura aproximada de los hombros a las rodillas para cumplir con las directrices de seguridad y reducir el riesgo musculoesquelético. Una distribución basada en la velocidad, combinada con la automatización y el software adecuados, aumentó el rendimiento entre un 20 % y un 40 % y redujo los tiempos del ciclo de pedido sin sacrificar la precisión.
Métricas de seguridad, ergonomía y rendimiento
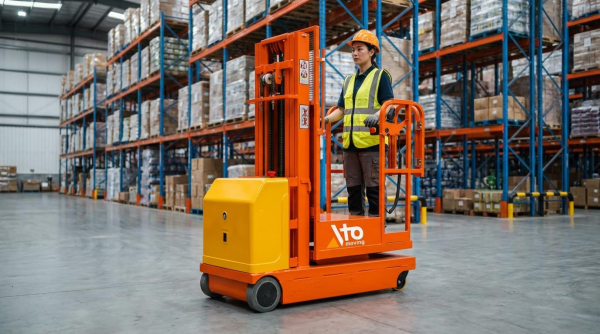
La seguridad, la ergonomía y la medición del desempeño definieron la eficiencia con la que los almacenes realizaban la preparación de pedidos y protegían a los operarios. Estos aspectos se volvieron cruciales una vez que las operaciones pasaron de la preparación manual a flotas mixtas de carretillas elevadoras, transpaletas y sistemas automatizados. Comprenderlos permitió definir con mayor claridad qué implicaba la preparación de pedidos en un almacén desde la perspectiva de las personas, los procesos y el control de riesgos.
Diseño ergonómico para el manejo de cajas con alta frecuencia
La preparación de cajas con alta frecuencia concentraba la necesidad de agacharse, levantar y girar repetidamente en cada turno. Un diseño deficiente aumentaba los trastornos musculoesqueléticos y generaba absentismo y costos de compensación. Las distribuciones ergonómicas mantenían la zona de preparación principal entre la mitad del muslo y la altura del hombro para mantener una postura neutra de la columna. Las instalaciones elevaban los palés con mesas elevadoras o posicionadores de palés, de modo que las caras de preparación permanecieran dentro de esta zona a medida que se agotaban las capas. Los sistemas de flujo de palés por gravedad y de flujo de cajas presentaban las cajas en la cara de preparación, lo que minimizaba la necesidad de caminar y alcanzar objetos a gran profundidad. Los controles de ingeniería se centraron en la masa de las cajas, y las mejores prácticas limitaban el peso típico de las cajas a 15-16 kg y utilizaban elevadores de equipo o ayudas mecánicas por encima de ese umbral. Las estrategias de asignación de posiciones ubicaban los SKU de alta rotación en la zona dorada y orientaban las etiquetas hacia los recolectores para reducir las posturas incómodas de las muñecas. En el almacenamiento en frío, los planificadores permitían períodos más largos de calentamiento y estiramiento, y utilizaban guantes aislantes de alto agarre para compensar la reducción de la destreza y la fuerza.
Prácticas de seguridad orientadas a OSHA y uso de montacargas
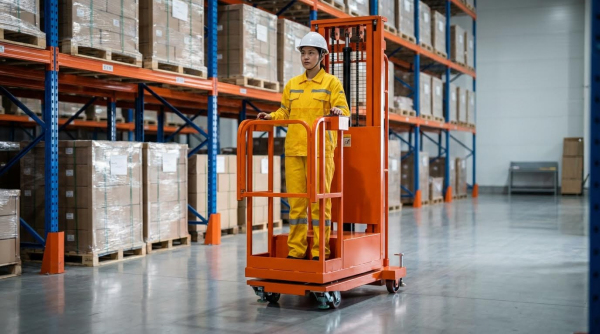
Los programas basados en la OSHA definieron la gestión de los montacargas industriales motorizados en los pasillos y muelles de preparación de cajas. Solo operadores capacitados y certificados podían conducir montacargas, y las inspecciones previas a cada turno verificaban los frenos, el sistema hidráulico, las horquillas y los dispositivos de advertencia. Las operaciones aplicaban los límites de capacidad nominal y exigían un desplazamiento estable y bajo de las cargas elevadas, especialmente al recuperar o reponer las estanterías de palés para la preparación de cajas. El tráfico peatonal y de montacargas estaba separado mediante pasillos señalizados, límites de velocidad, espejos en intersecciones ciegas y barreras físicas en los túneles de preparación. En los muelles, los operadores mantenían la distancia con respecto a los bordes, utilizaban calzos o dispositivos de retención de vehículos y seguían procedimientos estrictos para la entrada de remolques y el uso de las plataformas de carga. Las áreas de carga de baterías o reabastecimiento de GLP incluían ventilación, lavaojos, extintores y políticas de no ignición. Se aplicaron procedimientos de bloqueo y etiquetado durante el mantenimiento de transportadores, elevadores y sistemas automatizados de preparación de cajas para evitar movimientos inesperados. Los supervisores documentaron las capacitaciones de actualización y las investigaciones de incidentes para mantener los programas alineados con las directrices de la OSHA a medida que cambiaban los diseños y las tecnologías.
KPI: tasa de selección, precisión, costo por selección, utilización
Las métricas de rendimiento cuantificaron la eficacia con la que un almacén ejecutaba la preparación de pedidos en relación con la mano de obra y el capital. La tasa de preparación medía las líneas o cajas preparadas por hora de trabajo y capturaba el impacto del diseño, la distancia de recorrido y la tecnología de guiado. La precisión rastreaba las tasas de error a nivel de caja, línea o pedido, a menudo verificadas mediante la confirmación del escaneo en la preparación o el empaque; las operaciones de cajas de alto rendimiento solían apuntar a una precisión de pedidos superior al 99 %. El coste por preparación consolidó la mano de obra directa, la propiedad del equipo, la energía y los gastos generales del sistema en una única métrica, lo que permitió la comparación entre estrategias manuales, semiautomatizadas y automatizadas. La utilización describió la eficacia con la que las instalaciones utilizaban la mano de obra y la capacidad del equipo en todos los turnos, destacando las zonas de automatización con poca carga o cuellos de botella. Los almacenes integraron estos KPI en sistemas WMS o de gestión laboral para obtener paneles de control en tiempo real y análisis históricos. La correlación de los KPI con los datos ergonómicos y de seguridad permitió a los gerentes identificar cuándo las tasas de preparación más altas comenzaban a impulsar tendencias de fatiga, cuasi accidentes o lesiones.
Control de costos de mantenimiento, confiabilidad y ciclo de vida
La estrategia de mantenimiento influyó directamente en el coste del ciclo de vida de los equipos de preparación de pedidos y en la estabilidad de los niveles de servicio. Los programas de mantenimiento preventivo planificados para carretillas elevadoras, transpaletas , cintas transportadoras y sistemas de almacenamiento automatizados redujeron el tiempo de inactividad no planificado y los daños secundarios. Los técnicos supervisaron indicadores de estado como el desgaste de la cadena, la alineación de los rodillos, las fugas hidráulicas y los fallos de los sensores, y cerraron las órdenes de trabajo antes de que los fallos afectaran al rendimiento. Las herramientas de ingeniería de fiabilidad, incluido el tiempo medio entre fallos y el tiempo medio de reparación, ayudaron a comparar tecnologías y proveedores en horizontes de varios años. Las estrategias de piezas de repuesto equilibraron el coste de mantener el inventario con el riesgo de interrupciones prolongadas en subsistemas críticos como los accionamientos de lanzadera o los motores de clasificación. Los pasillos de preparación de pedidos limpios y libres de residuos, junto con las inspecciones periódicas de las estanterías, redujeron los daños por impacto y el riesgo estructural en las zonas de cajas de alta velocidad. Al evaluar las actualizaciones, los ingenieros modelaron el coste total de propiedad, incluido el consumo de energía, la mano de obra de mantenimiento, las licencias digitales y la formación, en lugar de centrarse únicamente en el coste de capital inicial.
Resumen: Cómo seleccionar la estrategia de selección de casos adecuada
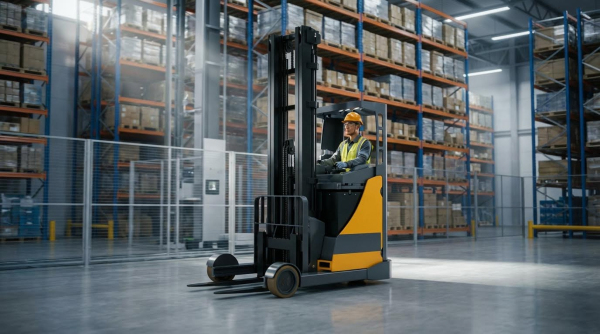
La preparación de pedidos en un almacén implicaba seleccionar cajas de envío completas en lugar de artículos individuales o palés completos. La estrategia adecuada dependía de los perfiles de pedidos, la velocidad de los SKU, las limitaciones de mano de obra y los niveles de servicio requeridos. Los equipos de operaciones evaluaron los flujos de trabajo, los equipos y las opciones de automatización para alinear la preparación de pedidos con los objetivos de seguridad, ergonomía y coste de servicio. Un enfoque estructurado ayudó a adaptar la tecnología, la distribución y los procesos al diseño de la red a largo plazo.
Desde un punto de vista técnico, los responsables de la toma de decisiones compararon la preparación de cajas, piezas, palés y capas con los patrones de demanda y la densidad de almacenamiento. Las líneas de reposición de tiendas de alto volumen y repetibles favorecieron la preparación de cajas mecanizada o automatizada con transportadores, sistemas de almacenamiento automatizado de pedidos (ASRS) y manipulación robótica. Los perfiles mixtos con necesidades de comercio electrónico o de cajas divididas se beneficiaron de sistemas híbridos que permitían la preparación de cajas y artículos con una infraestructura compartida. Los sistemas WMS, WES y las plataformas de guía para operadores coordinaron la dosificación, la zonificación y la liberación por tandas para reducir la distancia de recorrido y aumentar la precisión de la preparación, alcanzando a menudo entre el 96.7 % y el 99.6 %.
Las tendencias del sector se orientaron hacia la automatización de la mercancía a la persona, la asignación de pedidos con IA y la gestión de la mano de obra en tiempo real. Los sistemas automatizados de preparación de pedidos lograron aumentos de rendimiento de entre el 20 % y el 300 % y redujeron la mano de obra y el coste por preparación de pedidos hasta en un 50 %, dependiendo de las condiciones de referencia. Sin embargo, la intensidad de inversión, la complejidad de la integración y los requisitos de gestión de cambios siguieron siendo significativos. Por lo tanto, las instalaciones implementaron inversiones escalonadas, comenzando con un rediseño de la distribución basado en datos, mejoras ergonómicas y tecnologías de bajo riesgo como la preparación de pedidos con código de barras, voz o luz.
En la práctica, la selección de una estrategia de preparación de pedidos comenzó con un análisis detallado de la rotación de SKU, el volumen, las líneas de pedido por pedido y los perfiles de picos de demanda. Los ingenieros modelaron escenarios para opciones manuales, mecanizadas y automatizadas, incluyendo el costo del ciclo de vida, el mantenimiento y el impacto en la confiabilidad. También validaron las prácticas de seguridad orientadas a OSHA, los límites ergonómicos para el levantamiento de peso y las rutas de desplazamiento para transpaletas manuales y transpaletas eléctricas . Una hoja de ruta equilibrada combinó mejoras rápidas en el proceso y la ubicación con la automatización por fases, asegurando que la preparación de pedidos siguiera siendo escalable, segura y económicamente viable a medida que evolucionaban las combinaciones de productos y canales.