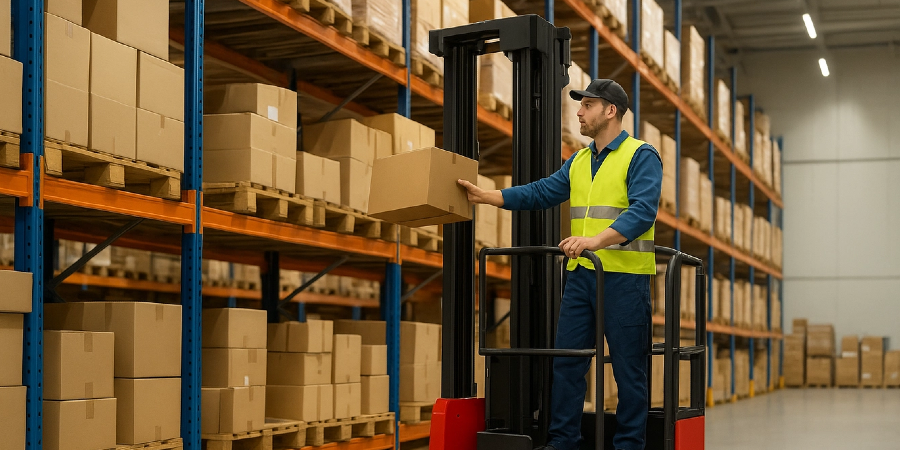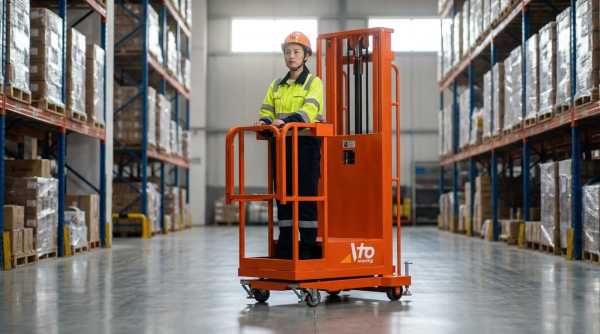
El rendimiento de la preparación de pedidos en el almacén dependía de la interacción entre la distribución, los procesos y la tecnología. Este artículo examinó cómo la distribución y el diseño de las ubicaciones reducían la distancia de desplazamiento y el esfuerzo de manipulación, a la vez que favorecían un trabajo seguro y ergonómico. Posteriormente, analizó el diseño de procesos, los métodos de preparación de pedidos y las técnicas Lean que minimizaban los movimientos que no aportaban valor y estabilizaban los tiempos de ciclo. Finalmente, exploró cómo los sistemas de gestión de almacenes, la automatización y las tecnologías avanzadas se integraban en una arquitectura coherente para ofrecer operaciones de preparación de pedidos de almacén de alto rendimiento, precisas y escalables.
Diseño de disposición y ranurado para una recolección más rápida
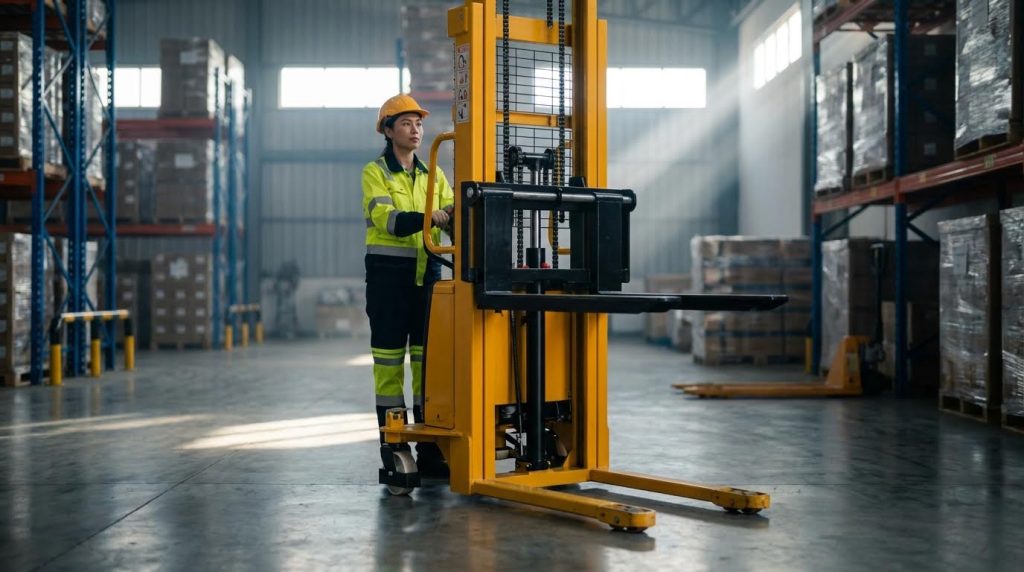
La ingeniería de distribución y asignación de espacios determinó directamente la distancia recorrida, la congestión y las tasas de error en la preparación de pedidos. Las instalaciones de alto rendimiento combinaron una zonificación lógica, una asignación de espacios según la demanda y zonas de apoyo claramente segregadas. Además, integraron la ergonomía, la iluminación y el control del tráfico en el diseño físico para proteger a los operarios y mantener el rendimiento. Las siguientes subsecciones describen las herramientas de diseño clave que los ingenieros industriales utilizaron para acelerar la preparación de pedidos, manteniendo al mismo tiempo la seguridad y el control.
Zonificación, distancia de recorrido y configuración de pasillos
Los ingenieros primero segmentaron el almacén en zonas funcionales para recepción, almacenamiento, preparación de pedidos, consolidación y envío. Esta zonificación minimizó el tráfico cruzado e impidió que los recolectores entraran en áreas dedicadas al almacenamiento a granel o a las devoluciones. Dentro de la zona de preparación de pedidos, se ubicaron las unidades de almacenamiento de alta rotación cerca de las áreas de empaque y envío para reducir la distancia promedio de recorrido. Las instalaciones solían utilizar pasillos estrechos y unidireccionales con carriles claramente definidos para peatones y equipos, para controlar el flujo y evitar colisiones frontales.
Los sistemas de gestión de almacenes permitieron la generación óptima de rutas de picking mediante la secuenciación de ubicaciones para minimizar los retrocesos. Los ingenieros validaron los diseños propuestos con simulaciones de tiempos de viaje o datos históricos de rutas de picking antes de su implementación. También ajustaron la longitud y el espaciamiento entre pasillos para que los operadores pudieran cambiar de pasillo sin desvíos excesivos. Las revisiones periódicas de los mapas de calor para detectar congestión y patrones de viaje ayudaron a refinar la zonificación y la configuración de los pasillos a medida que evolucionaban los perfiles de pedidos.
Lógica de ranurado: velocidad, análisis ABC y re-ranurado
Una asignación eficaz de stock se basaba en datos precisos de la demanda y en la clasificación sistemática de los SKU según su velocidad de movimiento. Los ingenieros solían aplicar el análisis ABC, asignando los artículos de alta rotación (artículos A) a la zona de mayor accesibilidad, entre la altura de la rodilla y el hombro. Los artículos de rotación media (artículos B) ocupaban posiciones secundarias, mientras que los de baja rotación (artículos C) se desplazaban a ubicaciones más remotas o con mayor densidad. Esta estructura reducía el tiempo de preparación en la mayoría de las líneas de pedido y limitaba el uso de flexiones, estiramientos y escaleras.
La lógica de asignación de ubicaciones también consideró la utilización del espacio, la unidad de medida y la compatibilidad con medios de almacenamiento como las estanterías de flujo de cajas. El software de asignación de ubicaciones de almacén y los módulos WMS analizaron la demanda histórica y prevista para recomendar las ubicaciones óptimas. Los ciclos regulares de reubicación eran necesarios debido a que la mezcla de productos y los patrones de pedidos cambiaban con el tiempo. Los ingenieros programaron la reubicación durante periodos de baja actividad y midieron su impacto mediante KPI como las líneas recogidas por hora y la distancia recorrida por línea.
Separación de áreas de devoluciones, preparación de kits y valor añadido
El procesamiento de devoluciones, la preparación de kits y los servicios de valor añadido introdujeron variabilidad y retrabajo que podían interrumpir los flujos de picking principales. Para evitarlo, las instalaciones separaron físicamente estas actividades de los puntos de recogida principales y los principales corredores de tránsito. Las áreas dedicadas a devoluciones permitieron la inspección, disposición y reintroducción controladas del stock, reduciendo el riesgo de inventario descontrolado y artículos mal ubicados. Los procedimientos claros y los flujos de trabajo del WMS garantizaron que las mercancías devueltas volvieran a ingresar al sistema con total trazabilidad.
Las celdas de preparación de kits y ensamblaje ligero se ubicaron cerca del almacén de componentes, pero fuera de las líneas de picking rápido. Esto minimizó la interferencia entre las tareas de mayor duración y las operaciones de picking de alta frecuencia. Los ingenieros dimensionaron estas áreas en función de los tiempos de procesamiento y las cargas de trabajo máximas, proporcionando suficiente espacio de almacenamiento para el material en proceso. Al aislar las actividades no estándar, los almacenes mantuvieron un flujo predecible en la zona principal de picking y redujeron el riesgo de errores.
Ergonomía, iluminación, señalización y flujo de tráfico seguro
El diseño ergonómico redujo la fatiga, el riesgo musculoesquelético y las pérdidas de productividad asociadas. Los SKU de recolección frecuente se colocaron a alturas de alcance cómodas, y los artículos pesados se asignaron a niveles inferiores para evitar el levantamiento por encima de la cabeza. Las estaciones de trabajo para empaquetar o preparar kits incorporaron bancos ajustables, tapetes antifatiga y escáneres y monitores correctamente ubicados. Los ingenieros evaluaron los límites de alcance y los patrones de movimiento para eliminar agacharse, torcerse y transportar objetos durante largos periodos de tiempo.
Una iluminación adecuada y uniforme en pasillos y zonas de selección mejoró la legibilidad de las etiquetas y redujo los errores de selección. La señalización clara identificaba zonas, pasillos y ubicaciones, mientras que las marcas en el suelo delimitaban las rutas peatonales, los carriles para equipos y las zonas de paso restringido. Los planes de gestión del tráfico utilizaban límites de velocidad, normas de derecho de paso y barreras para separar a los peatones de los camiones industriales y los robots móviles. El cumplimiento de las normas de seguridad pertinentes y las auditorías periódicas contribuyeron a mantener un flujo de tráfico seguro a medida que evolucionaban los diseños.
Ingeniería de procesos y optimización de métodos de picking
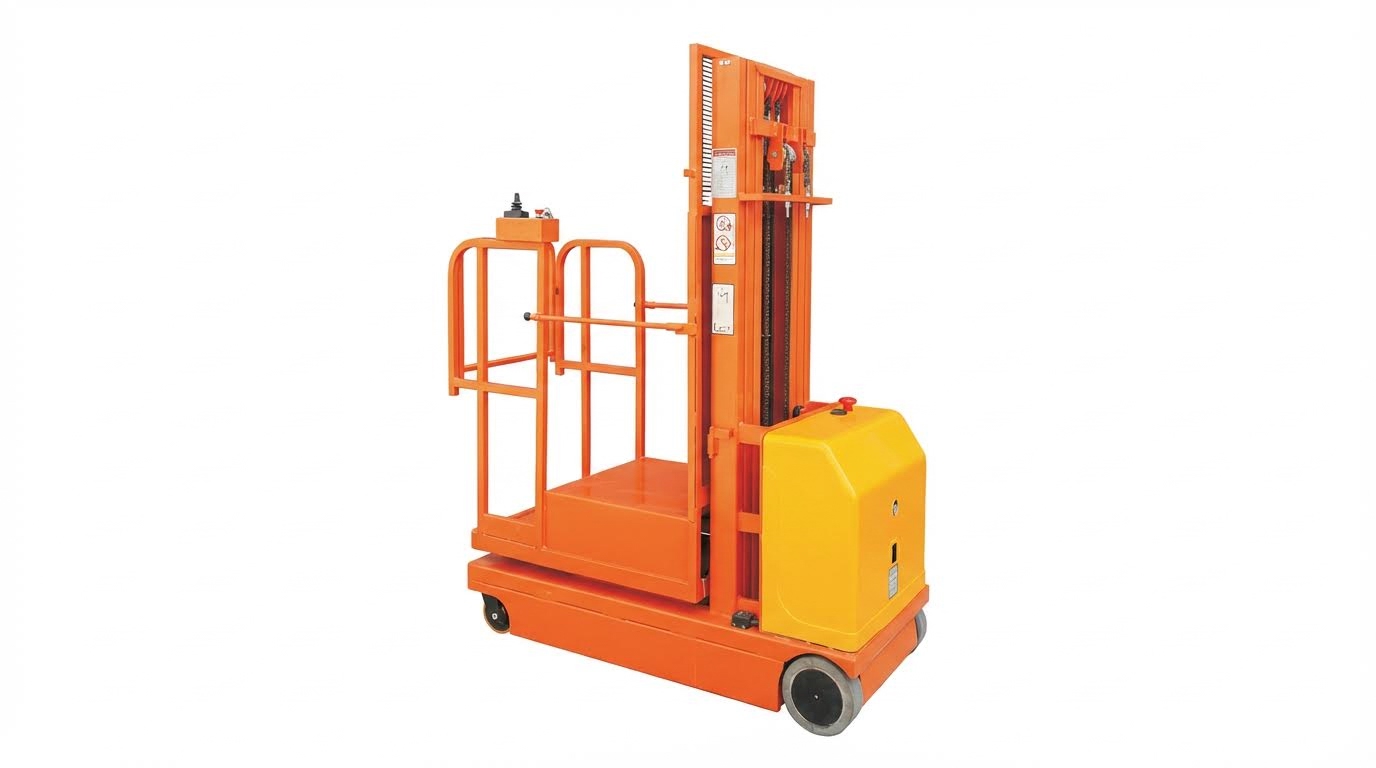
La ingeniería de procesos estructuró la preparación de pedidos en almacén en operaciones estándar y repetibles. Los ingenieros optimizaron los métodos, los flujos de información y la asignación de recursos para aumentar el rendimiento y reducir los errores. Esta sección se centró en la selección de la estrategia de preparación de pedidos adecuada, la eliminación de desperdicios, la ingeniería de rutas y equipos de preparación de pedidos, y la gestión del rendimiento mediante KPI y ciclos de mejora continua.
Cómo elegir entre selección discreta, por lotes, por ondas y por zonas
Los ingenieros seleccionaron métodos de picking según el perfil del pedido, el número de SKU y los objetivos de nivel de servicio. El picking discreto procesaba un pedido a la vez y era adecuado para operaciones de bajo volumen y alta variedad que requerían una alta trazabilidad. El picking por lotes agrupaba pedidos con SKU superpuestos, reduciendo la distancia de viaje donde las líneas de pedido compartían artículos comunes. El picking por oleadas liberaba grupos de pedidos en oleadas temporales, alineadas con los plazos de entrega de los transportistas o los programas de producción. El picking por zonas fijaba a los operadores en zonas definidas del almacén, entregando contenedores entre zonas para reducir el tráfico cruzado y la congestión. Los modelos híbridos, como el picking por zonas o el picking por oleadas, solían ofrecer el mejor equilibrio entre reducción de viajes, complejidad y control del sistema cuando se complementaban con un WMS.
Principios Lean para eliminar el movimiento sin valor añadido
La ingeniería Lean gestionó el desperdicio en los procesos de picking, especialmente los desplazamientos, las búsquedas y las esperas innecesarias. Los equipos mapearon los flujos de valor desde la liberación del pedido hasta el envío y cuantificaron el tiempo sin valor añadido mediante estudios de tiempos y datos del SGA. Eliminaron el desperdicio consolidando las intervenciones, reduciendo los cambios de formato y estandarizando las secuencias de trabajo. La reubicación de los SKU de alta frecuencia más cerca del despacho, minimizando la doble manipulación y garantizando un reabastecimiento puntual, redujo los desplazamientos y el tiempo de inactividad. La gestión visual, los procedimientos operativos estándar claros y las prácticas de las 5S facilitaron la ejecución consistente y la rápida detección de problemas. Lean también fomentó la participación de los empleados mediante eventos Kaizen, donde los operadores propusieron cambios prácticos en la distribución, las herramientas y los métodos.
Diseño de ruta de selección y configuración de carrito/carrito
La ingeniería de rutas de recogida minimizó la distancia respetando la dirección del pasillo, la congestión y las restricciones de seguridad. Las herramientas WMS optimizaron las secuencias de recogida algorítmicamente, utilizando rutas serpenteantes o en forma de U para evitar retrocesos y desplazamientos en vacío. Los ingenieros validaron las rutas digitales con pruebas en planta y las ajustaron para puntos de estrangulamiento, uso de pasillos transversales e interacciones con recogepedidos semieléctricos o AGV. El diseño de carros y carretillas se alineó con la estructura del pedido, las dimensiones de las cajas y los límites de peso para evitar sobrecargas y tensión ergonómica. Los carros configurables con posiciones segregadas por pedido redujeron los errores de recogida al evitar contenedores con SKU mixtos para diferentes pedidos. Para rutas con un alto número de líneas, los carros integraron escáneres, tabletas y, en ocasiones, básculas para admitir la verificación en tiempo real durante el recorrido.
KPI, tiempo de ciclo y bucles de mejora continua
La gestión del rendimiento se basó en un conjunto definido de KPI vinculado a los objetivos de cliente y coste. Las métricas principales incluían las líneas recogidas por hora de trabajo, la precisión de la recogida, el tiempo del ciclo de pedidos internos y la tasa de envíos a tiempo. Las herramientas de WMS y analítica capturaron eventos con marca de tiempo para calcular el tiempo de viaje, el tiempo de recogida y el tiempo de permanencia, lo que permitió detectar cuellos de botella y variabilidad. Los ingenieros utilizaron estos datos en ciclos PDCA o DMAIC, probando cambios de diseño, ajustes de métodos o intervenciones de formación, y validando posteriormente el impacto estadísticamente. Los módulos de gestión laboral midieron el rendimiento individual y del equipo en función de los estándares laborales de ingeniería, garantizando al mismo tiempo el cumplimiento de los límites de seguridad y ergonomía. La revisión continua de los KPI, combinada con auditorías periódicas de procesos, mantuvo los métodos de recogida alineados con los cambios en los perfiles de pedidos, la variedad de SKU y los niveles de automatización.
Automatización, WMS y tecnologías avanzadas de picking
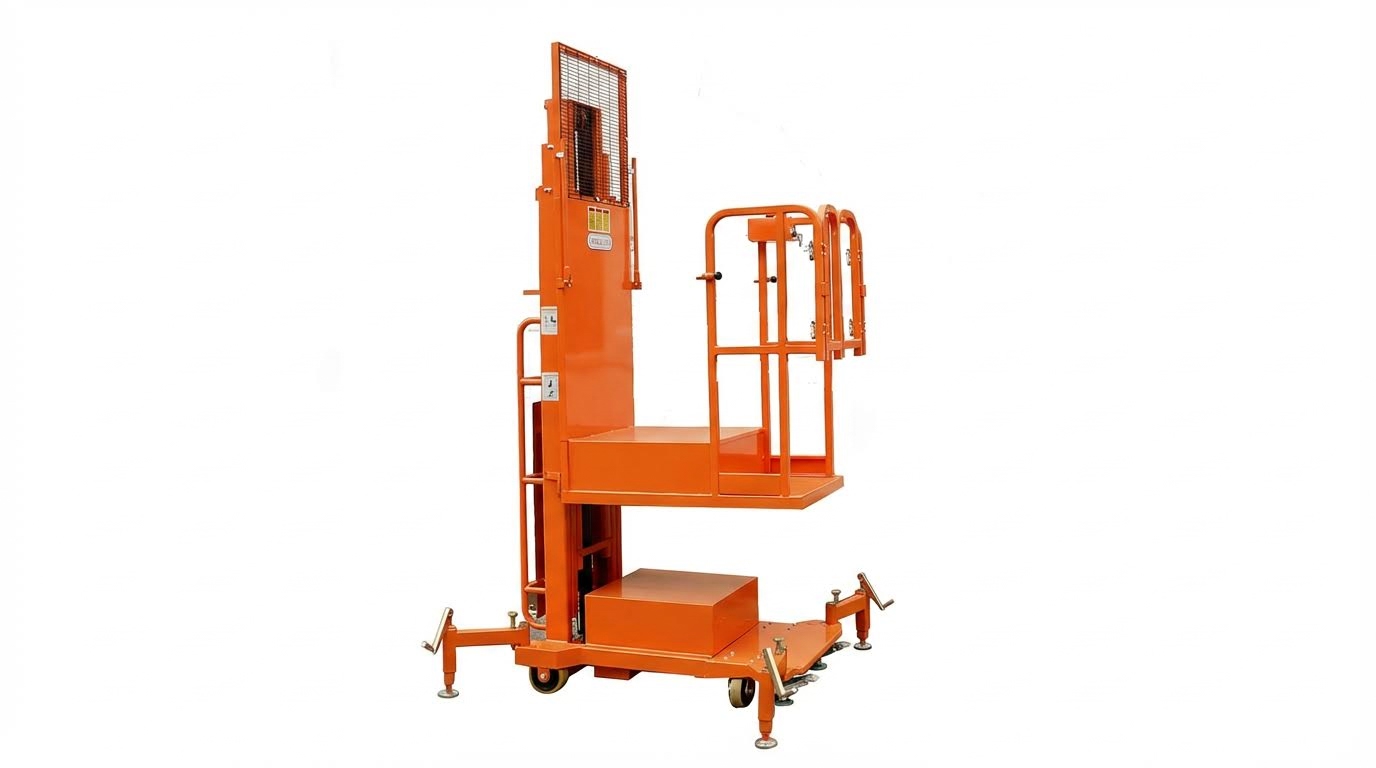
La automatización, el software y las tecnologías avanzadas de picking transformaron las operaciones de almacén al aumentar la velocidad, la precisión y la productividad laboral. Los equipos de ingeniería utilizaron estas herramientas para rediseñar procesos, reducir los desplazamientos y estabilizar el rendimiento en momentos de máxima demanda. Las siguientes subsecciones describen cómo la integración de WMS, sistemas de mercancía a persona, tecnologías de almacenamiento y la colaboración entre humanos y robots creó una arquitectura de picking escalable.
WMS, dispositivos móviles y control de inventario en tiempo real
Un sistema de gestión de almacenes (SGA) actuó como capa de control para las operaciones de picking modernas. Asignó los SKU a las ubicaciones mediante reglas de asignación configurables basadas en el historial de demanda, las dimensiones y las limitaciones de manipulación, lo que redujo el tiempo de búsqueda y los errores de picking. Las actualizaciones de inventario en tiempo real mediante escáneres de radiofrecuencia, terminales móviles y dispositivos de voz garantizaron que las cantidades disponibles coincidieran con el stock físico, minimizando los pedidos pendientes y las reposiciones de emergencia.
Los ingenieros configuraron estrategias de picking del WMS, como picking discreto, por lotes, por oleadas y por zonas, para ajustarse a los perfiles de pedidos y niveles de servicio. El WMS optimizó las rutas de picking secuenciando tareas para minimizar la distancia de recorrido y los tiempos muertos, a menudo utilizando algoritmos de ruta más corta o enrutamiento heurístico. Los módulos de gestión de mano de obra y análisis midieron el rendimiento individual y del equipo, la precisión del picking y la duración del ciclo de pedidos, lo que permitió una mejora continua basada en datos.
Los dispositivos móviles y wearables extendieron las instrucciones del SGA a la planta de producción con guías paso a paso. La validación por código de barras o RFID en cada punto de recogida redujo las tasas de error y las devoluciones. La selección por voz aumentó aún más la productividad al liberar las manos y la vista de los operarios, mientras que los registros de tareas con marca de tiempo crearon un seguimiento digital detallado para auditorías y análisis de causa raíz.
Mercancías a persona, transportadores, AGV y AMR
Las arquitecturas de mercancía a persona (GTP) invirtieron el modelo tradicional al llevar los artículos a los recolectores fijos. Lanzaderas automatizadas, carruseles o robots móviles alimentaban contenedores o cajas a estaciones de trabajo ergonómicas, lo que reducía la distancia a pie y optimizaba las filas de recolección por hora de trabajo. Este enfoque resultó especialmente eficaz para operaciones de comercio electrónico con un gran número de SKU y plazos de entrega cortos.
Los sistemas de transporte y clasificación generaron un flujo de material continuo y predecible entre las zonas de almacenamiento, picking, consolidación y empaque. Los ingenieros ajustaron la velocidad de los transportadores, la capacidad de acumulación y las tasas de desvío para adaptarse a las líneas de pedidos con mayor demanda horaria y evitar bloqueos. Los controles integrados y la lógica del WMS equilibraron las cargas entre estaciones de trabajo, redujeron la manipulación manual y estabilizaron los tiempos de ciclo entre turnos.
Los vehículos de guiado automático (AGV) y los robots móviles autónomos (RAM) reemplazaron el transporte de palés y contenedores, que no aportaba valor añadido. Los AGV seguían rutas fijas mediante guías o marcadores, lo que facilitaba flujos estables y repetibles. Los RAM utilizaban navegación y sensores integrados para adaptarse a los cambios de distribución y a los obstáculos dinámicos, lo que los hacía ideales para zonas industriales abandonadas y con demanda variable. Ambas tecnologías redujeron los desplazamientos de las carretillas elevadoras, mejoraron la seguridad en pasillos con tráfico mixto y permitieron una escalabilidad flexible mediante la incorporación de unidades en lugar de la remodelación de la infraestructura.
AS/RS, flujo de cajas y sistemas de almacenamiento de alta densidad
Los sistemas automatizados de almacenamiento y recuperación (AS/RS) aumentaron la densidad de almacenamiento y redujeron el tiempo de acceso tanto al inventario paletizado como al de lotes pequeños. Transelevadores, lanzaderas o módulos de elevación vertical gestionaron el almacenamiento y la recuperación en pasillos estrechos a velocidades controladas, lo que mejoró la seguridad del inventario y la previsibilidad de los tiempos de ciclo. La integración con el WMS permitió la selección automática de las ubicaciones de almacenamiento óptimas según la rotación y las limitaciones físicas.
Las estanterías de flujo de cajas, con rodillos inclinados alimentados por gravedad, facilitaban la preparación de pedidos de alta frecuencia en las zonas de preparación delanteras. La reposición se realizaba desde la parte trasera, mientras que los operarios accedían al producto desde la parte delantera, desvinculando ambos procesos y reduciendo las interferencias. Los ingenieros solían reservar el flujo de cajas para los artículos A y B, mientras que los de menor rotación permanecían en estanterías estáticas o en plataformas superiores, equilibrando la inversión con el aumento de la productividad.
Los sistemas de pallets de alta densidad, como los de entrada directa, push-back o shuttle, maximizaban la utilización del espacio en áreas con una variedad moderada de SKU y lotes grandes. Estos sistemas reducían el número de pasillos y la distancia de recorrido por pallet movido, a costa de la selectividad. Una cuidadosa asignación de ubicaciones y una selección rigurosa de las políticas FIFO o LIFO eran necesarias para evitar la obsolescencia o la reorganización excesiva, especialmente en el sector de alimentos, bebidas y productos de temporada.
Cobots, Pick-To-Light, voz y gemelos digitales
Los robots colaborativos, o cobots, trabajaron junto a los recolectores humanos para realizar tareas repetitivas de levantamiento, transferencia de contenedores o traslados cortos. Sus sensores de seguridad integrados permitieron operar sin protección física completa, lo que simplificó su implementación en los pasillos existentes. Los cobots estabilizaron la producción al mantener tiempos de ciclo constantes y redujeron los errores relacionados con la fatiga en operaciones de alto volumen.
Los sistemas de pick-to-light y put-to-light utilizaban indicadores LED y botones de confirmación en las ubicaciones de almacenamiento o consolidación. El WMS iluminaba la posición y la cantidad correctas, lo que permitía a los operarios trabajar con rapidez y mínima carga cognitiva. Estos sistemas lograron altas tasas de picking en módulos de picking densos y redujeron el tiempo de capacitación del personal temporal o de temporada.
Los sistemas de voz complementaron o reemplazaron las terminales portátiles al proporcionar instrucciones mediante auriculares y capturar confirmaciones mediante reconocimiento de voz. Este modo manos libres, con la vista en alto, mejoró la seguridad en zonas congestionadas y facilitó la multitarea, como el escaneo o la gestión de cajas. Los gemelos digitales de almacenes, generados a partir de datos de distribución, demanda y equipos, permitieron a los ingenieros simular estrategias de picking, niveles de automatización y patrones de tráfico antes de la implementación, lo que redujo el riesgo de la puesta en marcha y facilitó la optimización continua del rendimiento y la utilización de recursos.
Resumen: Diseño integrado para picking de alto rendimiento
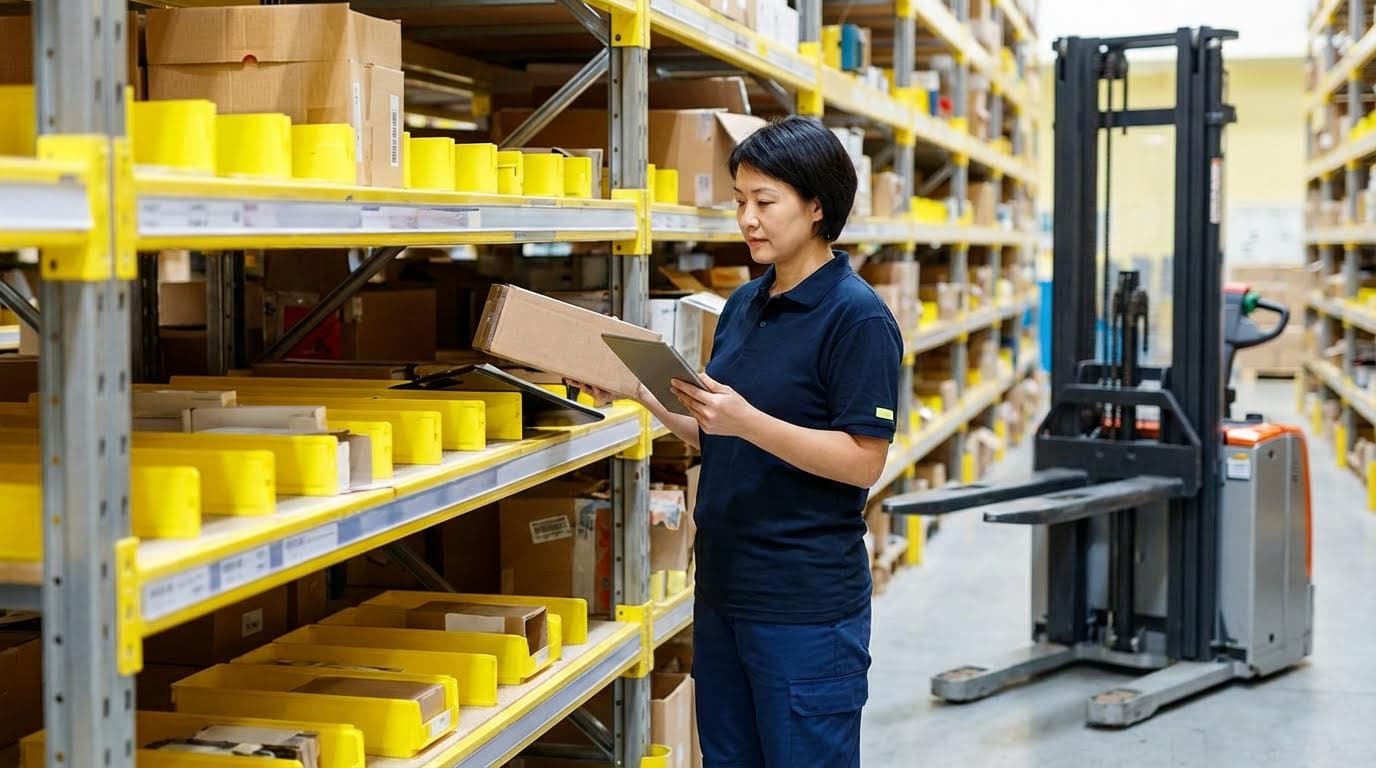
El diseño de un picking de alto rendimiento requería un enfoque integrado que combinara diseño, proceso, automatización y control. Las instalaciones que consideraron el picking como un sistema, en lugar de decisiones aisladas sobre estanterías o robots, lograron los mayores y más sostenibles beneficios. Los diseños más eficaces alinearon la zonificación, la asignación de espacios y las rutas de transporte del almacén con los métodos de picking seleccionados, la lógica del SGA y el nivel de automatización.
Los hallazgos clave de prácticas recientes demostraron que la distribución y la asignación de espacios racionales, respaldadas por reglas de asignación de espacios basadas en SGA y la reasignación periódica, redujeron significativamente los viajes y la congestión. Los métodos de picking estructurados, como el picking por lotes, por olas y por zonas, combinados con la reducción de desperdicios Lean, redujeron el tiempo del ciclo de pedidos internos y las tasas de errores de picking. Las tecnologías de automatización (sistemas de mercancía a persona, transportadores, AGV, AMR, AS/RS, flujo de cajas y soluciones de asistencia para la selección) aumentaron aún más el rendimiento cuando se dimensionaron y secuenciaron correctamente. Los KPI y los análisis en tiempo real permitieron a los ingenieros detectar cuellos de botella con antelación y cerrar ciclos de mejora continua.
Las tendencias del sector apuntaban a una digitalización progresiva: una mayor integración de WMS y ERP, gestión laboral, análisis predictivo y un mayor uso de la robótica y las soluciones de producto a persona. Sin embargo, el éxito de las implementaciones seguía dependiendo de aspectos fundamentales: una gestión clara del tráfico, puestos de trabajo ergonómicos, iluminación y señalización adecuadas, una rigurosa formación de los operadores y el cumplimiento de las normas de seguridad. Los profesionales debían escalonar las inversiones, comenzando con mejoras de diseño y procesos basadas en datos, implementando la optimización de WMS por niveles y, finalmente, la automatización específica donde el impacto de los viajes, los costes laborales o los errores fuese mayor. Esta hoja de ruta equilibrada ayudó a los almacenes a adaptarse a la variabilidad de la demanda, controlando al mismo tiempo el riesgo y la intensidad del capital, posicionando las operaciones para la futura evolución tecnológica sin limitarse a diseños rígidos y unidireccionales.