Las estrategias de preparación de pedidos en almacén definieron el límite práctico del rendimiento, el coste laboral y los niveles de servicio en las operaciones de distribución. Este artículo examinó métodos clave como la preparación por lotes, oleadas, zonas, cajas y capas, y los relacionó con métricas de ingeniería medibles como la distancia recorrida, las manipulaciones y el tiempo del ciclo de pedidos. A continuación, exploró en detalle cómo diseñar sistemas de zonas, lotes y oleadas, incluyendo la distribución, la lógica del WMS, el modelado de la mano de obra y la gestión de la diversidad de SKU y la demanda máxima. Finalmente, se centró en la optimización a nivel de palé con la preparación por cajas y capas, y concluyó con directrices estructuradas para seleccionar y combinar estrategias para redes de cumplimiento de alto rendimiento y preparadas tecnológicamente.
Métodos de selección de núcleos: lote, ola, zona, caja, capa
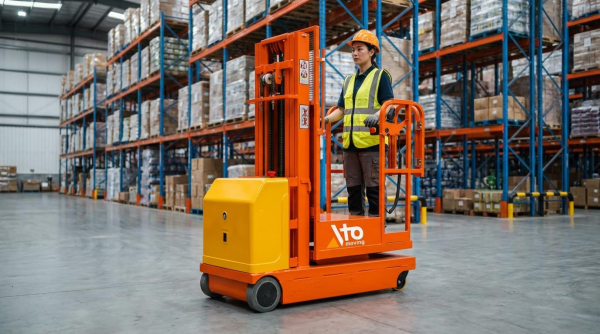
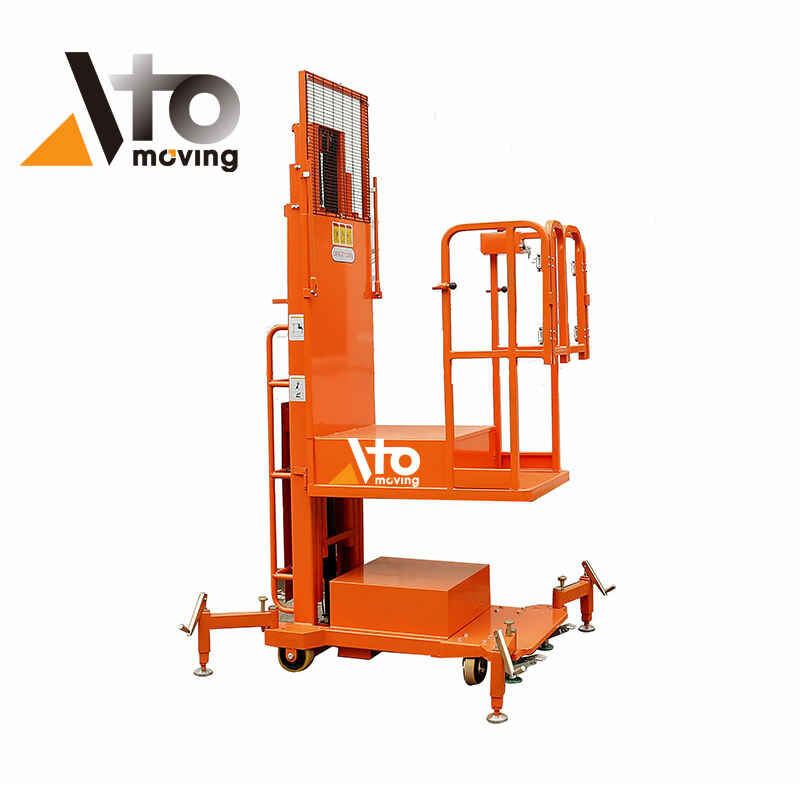
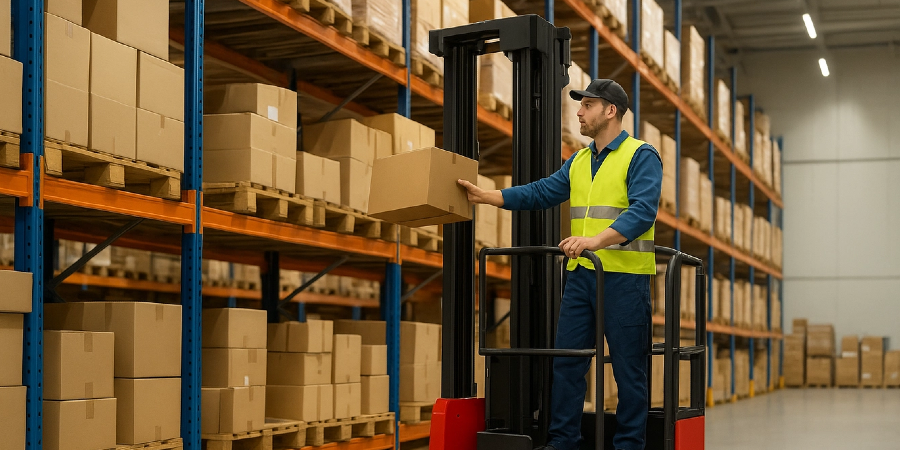
Los métodos básicos de preparación de pedidos definieron el rendimiento, la intensidad de mano de obra y la precisión alcanzables en un almacén. Los ingenieros seleccionaron y combinaron estrategias de lotes, oleadas, zonas, cajas y capas en función de los perfiles de pedidos, la combinación de SKU y el nivel de automatización. Cada método impuso requisitos específicos en cuanto a la distribución, la lógica del sistema de gestión de almacenes (WMS) y la máquina de preparación de pedidos semieléctrica . Comprender su lógica operativa permitió un diseño sistemático en lugar de una evolución de procesos ad hoc.
Lógica operativa de la selección por lotes, por oleadas y por zonas
La preparación por lotes agrupó varios pedidos en una sola ronda. El SGA generó listas de preparación consolidadas por SKU y ubicación, y posteriormente procesó el lote en pedidos individuales en la etapa de clasificación o empaque. Esto redujo la distancia recorrida por pedido y el costo de mano de obra, especialmente para artículos pequeños y de alta rotación. La preparación por zonas dividió el almacén en áreas fijas, con los preparadores confinados en sus zonas y los pedidos fluyendo entre ellas física o virtualmente. Esto redujo la distancia de viaje, aumentó la familiaridad con los SKU locales y mejoró la precisión y la velocidad de capacitación. La preparación por oleadas programó grupos de pedidos en oleadas temporales, alineadas con los tiempos límite de los transportistas, la disponibilidad del muelle y la capacidad de empaque. Un SGA eficiente calculó la composición de las oleadas, las rutas y el tiempo de entrega, equilibrando el rendimiento con las limitaciones del muelle y del empaque.
Selección de cajas y capas para flujo de pallets de gran volumen
La preparación de pedidos por caja se realizaba a nivel de caja, generalmente desde carriles de flujo de palés, estanterías estáticas o módulos de preparación. Era adecuada para SKU de volumen medio a alto, donde las cajas completas se enviaban con frecuencia, pero no siempre como palés completos. Los ingenieros dimensionaron las ranuras para minimizar las intervenciones de reposición, manteniendo la ergonomía en las caras de preparación. La preparación por capas se realizaba a nivel de capas de cajas sobre un palé, utilizando accesorios de sujeción o succión, o pórticos robóticos. En los centros de distribución de comestibles y bebidas, la preparación por capas aumentó la velocidad de preparación de aproximadamente 250 a aproximadamente 1250 cajas por hora por empleado, lo que representa una mejora del 400 % con respecto a la selección manual de cajas. Los sistemas automatizados de almacenamiento y recuperación podían introducir palés completos en una celda de preparación por capas y extraer palés con SKU mixtos, lo que permitía la preparación de palés justo a tiempo para cargas listas para la tienda.
Métricas de distancia recorrida, toques y rendimiento
El análisis de ingeniería se centró en tres métricas principales: distancia recorrida, toques por unidad y líneas o cajas por hora de trabajo. La selección por lotes y por olas redujo la distancia recorrida al consolidar las selecciones, mientras que la selección por zonas acortó las rutas individuales al reducir el área de trabajo. La selección por cajas y por capas minimizó los toques al mover unidades de manipulación más grandes por evento de selección. Los ingenieros modelaron las rutas de los recolectores utilizando datos de diseño y la lógica de enrutamiento del WMS para estimar los metros recorridos por pedido y por línea. El análisis de rendimiento combinó la tasa de selección (líneas por hora o cajas por hora), los tiempos de ciclo de los equipos y los efectos de la congestión. Para operaciones de alto volumen, la selección por olas y por capas permitió un flujo sincronizado desde el almacén hasta el muelle, lo que aumentó el rendimiento en la puerta del muelle y mantuvo un alto nivel de utilización de los recolectores.
Restricciones de seguridad, ergonomía y cumplimiento
La seguridad y la ergonomía limitaron la selección del método de picking tanto como los objetivos de rendimiento. El picking por lotes y zonas redujo la fatiga al acortar las distancias de recorrido, pero los lotes grandes o los carros mal diseñados podían aumentar las fuerzas de empuje y tracción más allá de los límites ergonómicos. El picking por cajas y capas introdujo cargas más altas y una mayor interacción de los equipos, lo que requirió diseños de pasillos controlados, normas claras de prioridad de paso y protecciones que cumplieran con las normas. Los dispositivos de sujeción y succión debían verificarse según las directivas de maquinaria aplicables y las normas nacionales de seguridad, especialmente para cargas suspendidas. El picking por oleadas debía respetar las regulaciones sobre el tiempo de trabajo, evitando picos que generaran horas extra excesivas o un ritmo de trabajo inseguro. En todos los métodos, los diseños debían mantener las alturas de picking dentro de los rangos ergonómicos, limitar la elevación manual de cajas pesadas y respaldar el cumplimiento de la legislación sobre salud y seguridad ocupacional y las regulaciones de manipulación de alimentos o productos farmacéuticos, cuando correspondiera.
Diseño de ingeniería de sistemas de zonas, lotes y olas
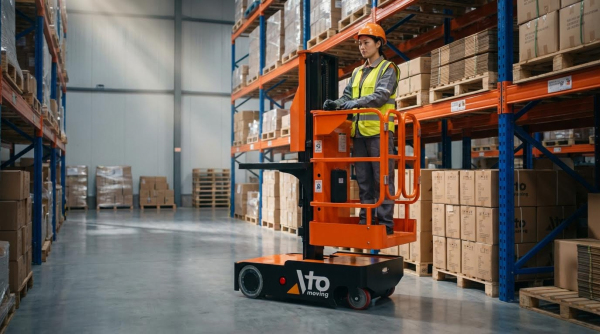
La ingeniería de sistemas de zonas, lotes y olas requiere la integración de la distribución, la lógica, la mano de obra y el análisis de SKU en un diseño coherente. Cada método modifica las rutas de los recolectores, la utilización de los equipos y los requisitos de control del sistema. Los robustos sistemas de gestión de almacenes y los motores de reglas coordinan estas estrategias y mantienen la integridad del inventario.
Diseño de distribución y posicionamiento para picking por zonas
El diseño de la distribución de la selección por zonas comienza con la segmentación del edificio en zonas lógicas con capacidad equilibrada. Los ingenieros agrupan los SKU por velocidad, volumen y características de manejo para minimizar los desplazamientos internos dentro de cada zona. Los artículos de alta rotación se ubican cerca de los puntos de consolidación o envío, mientras que los de baja rotación ocupan un almacenamiento más profundo. Las normas de ubicación deben considerar el peso, la fragilidad y la ergonomía, colocando los artículos pesados entre la altura de la rodilla y el hombro. Los límites físicos claros, la señalización y los códigos de ubicación distintivos reducen los errores de selección y el tiempo de capacitación. El procesamiento en paralelo se maximiza cuando la longitud de las zonas, la densidad de selección y el acceso para la reposición están equilibrados, de modo que ninguna zona se convierta en un cuello de botella sistémico.
Lógica de lotes y ondas en sistemas WMS y de control
La preparación por lotes y por olas se basa en la lógica del SGA (Sistema de Gestión de Almacenes) que agrupa los pedidos mediante reglas configurables. La lógica de preparación por lotes consolida los pedidos que comparten SKU o ubicaciones comunes para reducir la distancia de recorrido por línea, a menudo mediante la optimización de rutas peatonales. La lógica de olas programa grupos de pedidos según las ventanas de tiempo, los límites de entrega de los transportistas y la capacidad del muelle, alineando la preparación con el embalaje y el envío. Los motores de reglas modernos modelan restricciones como la rotación FIFO o FEFO, la segregación de materiales peligrosos y la no mezcla de lotes. También asignan tipos de tareas, equipos y formatos de etiquetas, y pueden aplicar reglas basadas en la ubicación y la zona. Las implementaciones eficaces utilizan un número limitado de reglas y estrategias bien definidas para evitar la degradación del rendimiento y una complejidad excesiva.
Modelado de mano de obra, dotación de personal y dimensionamiento de equipos
Los modelos de mano de obra para sistemas de zona, lote y oleada parten de estándares de ingeniería para tiempos de recogida, desplazamiento y manipulación. Los planificadores convierten el volumen de pedidos, el número de líneas y el volumen en horas de mano de obra necesarias por función y por turno. La recogida por zonas suele admitir rangos de habilidades laborales más reducidos, ya que los trabajadores se especializan en áreas y conjuntos de productos más pequeños. Las operaciones por lote y oleada pueden requerir personal con formación transversal que pueda alternar entre recogida, consolidación y embalaje a medida que avanzan las oleadas. El dimensionamiento del equipo abarca transpaletas , carretillas elevadoras, carros y escáneres móviles, adaptados al ancho de los pasillos y a las características de la carga. Los modelos de simulación o de hoja de cálculo prueban escenarios como días pico y picos promocionales para garantizar que el personal y el equipo puedan cumplir los objetivos de nivel de servicio sin un exceso de horas extras.
Manejo de diversidad de SKU, picos y perfiles de pedidos
La alta diversidad de SKUs impulsa a los diseñadores a optar por estructuras de zonas que agrupan requisitos de manipulación similares, a la vez que limitan la carga cognitiva del personal de preparación de pedidos. Los artículos pequeños y de alta rotación suelen ser compatibles con la preparación por lotes, mientras que los SKUs voluminosos o peligrosos pueden utilizar zonas dedicadas o la preparación de pedidos individuales. La preparación por oleadas gestiona los perfiles de pedidos volátiles y los picos de demanda mediante la secuenciación de oleadas en función de los plazos de entrega de los transportistas, las familias de productos y los pedidos prioritarios. Las reglas del WMS pueden dirigir los artículos sobredimensionados, frágiles o con control de temperatura a través de flujos especializados, mientras que los artículos estándar siguen rutas de alto rendimiento. Los diseños híbridos pueden aplicar la preparación por zonas para áreas grandes o complejas, la preparación por lotes dentro de cada zona y la programación por oleadas en todo el edificio. La monitorización continua de la composición de pedidos, la distribución línea por pedido y la estacionalidad facilita la reasignación periódica de pedidos y el ajuste de la estrategia para mantener el rendimiento y la rentabilidad.
Picking de cajas y capas: Optimización a nivel de palets

La preparación de pedidos por caja y por capas operaba a nivel de palé y buscaba una distribución de alto rendimiento. Los ingenieros emplearon estos métodos para alinear el flujo de materiales con los patrones de transporte, almacenamiento y reposición de tiendas posteriores. Los sistemas bien diseñados minimizaron las intervenciones, redujeron los desplazamientos y sincronizaron la reposición con las ventanas de envío.
Cuándo utilizar selección de casos o de capas
La preparación de pedidos por caja se adecuaba a los perfiles de pedido donde los clientes requerían cajas completas, pero no palés completos. Funcionó bien en bienes de consumo, reposición de comercio electrónico y preparación de palés con SKU mixtos para tiendas minoristas. La preparación por capas se adecuaba a SKU estandarizados de gran volumen donde la demanda justificaba mover capas completas de palés a la vez. Los centros de distribución de comestibles y bebidas adoptaron ampliamente la preparación por capas porque enviaban cantidades repetidas por tienda. Los ingenieros solían optar por la preparación por capas cuando justificaban accesorios especializados o automatización, y cuando la densidad promedio de preparación por parada superaba la productividad de la preparación manual de cajas.
Accesorios para montacargas, ASRS y celdas de selección por capas
Las celdas de preparación de capas combinaban el almacenamiento, la reposición y la extracción mecanizada de una o más capas a la vez. Las carretillas elevadoras con accesorios de pinza o succión elevaban capas completas y alcanzaban velocidades de preparación cercanas a las 1250 cajas por hora, frente a las aproximadamente 250 cajas por hora con la selección manual. Las celdas altamente automatizadas integraban sistemas automatizados de almacenamiento y recuperación que introducían palés completos en la zona de preparación y extraían los palés mixtos terminados. Los pórticos elevados con pinzas robóticas o herramientas de succión se conectaban a los sistemas de control del almacén para secuenciar las capas, aplicar patrones de apilado y realizar el seguimiento del inventario en tiempo real. Los ingenieros equilibraron el coste de capital, la complejidad del mantenimiento y los requisitos de rendimiento al especificar el tipo de accesorio, la capacidad del sistema ASRS y la lógica de control.
Diseño de pasillos, caras de selección y flujos de reposición
La geometría de los pasillos influyó directamente en la distancia de recorrido, la congestión y la seguridad en la preparación de pedidos por cajas y capas. Los ingenieros dimensionaron el ancho de los pasillos en función de la envolvente de la carretilla elevadora, el radio de giro y el espacio libre para dispositivos de sujeción o succión, respetando los márgenes de seguridad reglamentarios. Las zonas de picking para la preparación de pedidos por cajas solían utilizar carriles de flujo de palés o de cajas, con los productos de alta rotación ubicados a alturas ergonómicas para reducir la tensión. Las zonas de picking por capas solían ubicar los palés centralmente en pasillos cortos o en los extremos de los pasillos, de modo que los operarios pudieran preparar palés mixtos con un reposicionamiento mínimo. El diseño de reposición utilizaba carriles de flujo de palés, almacenamiento push-back o apilamiento a granel sobre o detrás de las zonas de picking para permitir que la gravedad o los movimientos cortos de las lanzaderas refrescaran la zona de picking sin interrumpir la preparación.
Estrategias híbridas que combinan zonas, lotes y capas
Los diseños híbridos combinaban la preparación por zonas, lotes y capas para adaptarse a perfiles de pedidos heterogéneos. Un patrón común asignaba una zona de preparación por capas a los SKU de alto volumen, mientras que los artículos de menor volumen permanecían en zonas de preparación por cajas o de preparación individual. Los pedidos de grandes tiendas minoristas podían recibir una estructura de palets base desde la celda de preparación por capas y luego trasladarse a una zona de preparación por cajas para los productos de menor rotación, a menudo bajo control por lotes o por oleadas. El sistema de gestión de almacén o la capa de control organizaba qué líneas fluían a qué zona, agrupaba los pedidos en lotes u oleadas eficientes y sincronizaba la reposición para que las actividades de preparación por capas y por cajas no se saturaran mutuamente. Este enfoque mejoraba el rendimiento general y la utilización de la mano de obra, a la vez que preservaba la flexibilidad para los picos de demanda estacionales y las combinaciones de promociones.
Resumen y directrices para la selección de estrategias
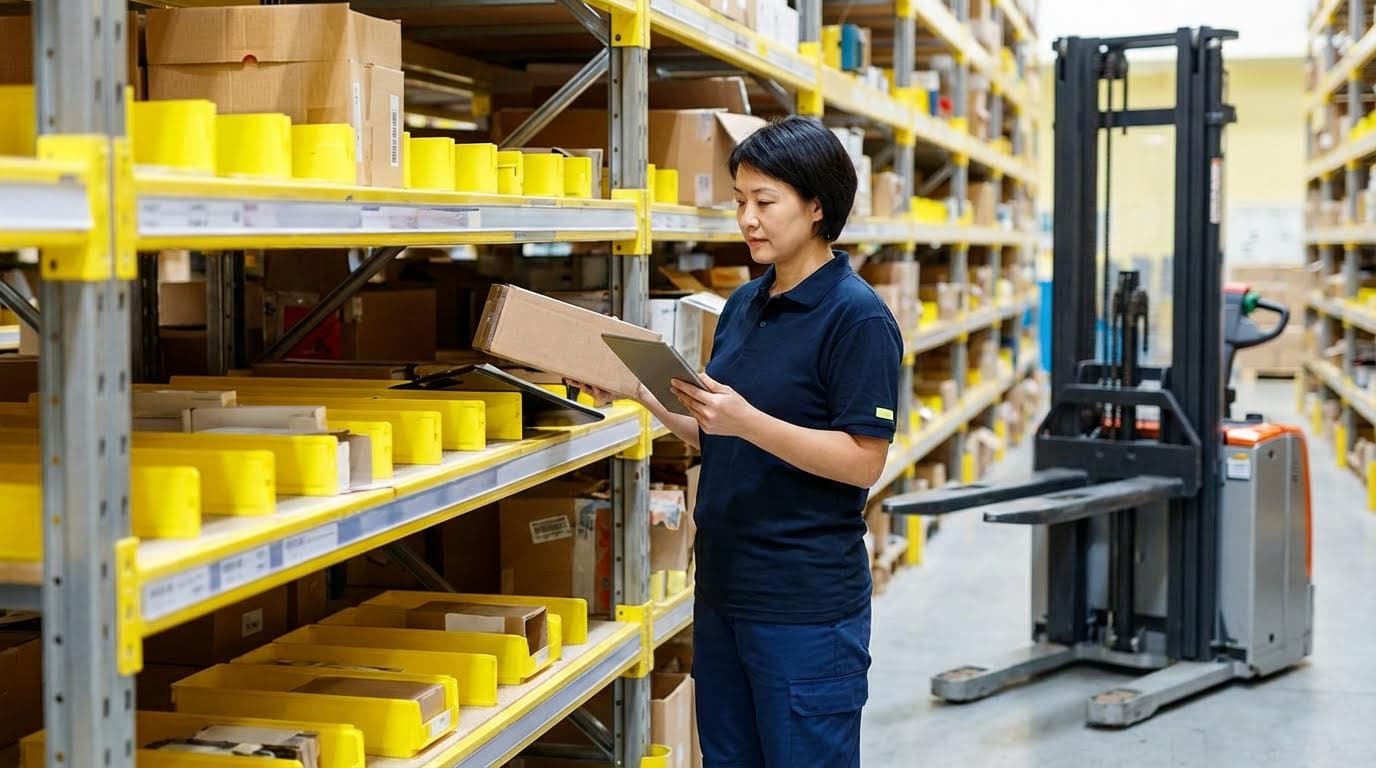
La preparación eficiente del pedido en almacén dependía de la adecuación del diseño de procesos, la tecnología y la mano de obra a la composición de los pedidos. La preparación por zonas, lotes, olas, cajas y capas ofrecía distintas ventajas y desventajas en cuanto a distancia de recorrido, toques y complejidad de control. Los sistemas modernos de gestión de almacenes orquestaban estos métodos mediante reglas de enrutamiento, asignación y asignación de tareas, mientras que el diseño mecánico determinaba la geometría de los pasillos, las caras de preparación y el flujo de palés.
Los ingenieros evaluaron las estrategias principalmente en función del volumen de pedidos, la diversidad de SKU, la densidad de línea y las limitaciones del nivel de servicio. El picking por zonas se adaptó a grandes instalaciones con una amplia gama de SKU y se benefició de una zonificación clara, la asignación de espacios y el picking paralelo. El picking por lotes sobresalió cuando los pedidos contenían artículos pequeños y de alta rotación y facilitó una reducción drástica de los costos de mano de obra mediante la consolidación de viajes. El picking por oleadas se adaptó a operaciones de alto rendimiento con plazos de envío ajustados, aprovechando la lógica del WMS para los criterios de oleadas, el enrutamiento y el control de la congestión. El picking por cajas y capas optimizó el flujo a nivel de palets, especialmente en las redes de supermercados y bebidas, donde los accesorios especializados y la integración de ASRS multiplicaron por cuatro las tasas de picking en comparación con la selección manual de cajas.
La implementación práctica requirió un despliegue gradual, comenzando con el diseño y la asignación de ubicaciones basados en datos, luego añadiendo un sistema de gestión de almacenes (WMS) basado en reglas y, finalmente, la mecanización o automatización. Los diseñadores consideraron en cada etapa las distancias de seguridad, las zonas de alcance ergonómicas y los requisitos normativos para productos peligrosos o perecederos. La tendencia del sector se inclinó hacia estrategias híbridas que combinaban técnicas de zonas, lotes, oleadas y capas, coordinadas por motores de reglas configurables y análisis en tiempo real. Una hoja de ruta equilibrada solía priorizar las mejoras rápidas en la reducción de desplazamientos y la precisión, y luego avanzaba hacia la automatización avanzada una vez que se establecían procesos estables y datos fiables.