Las transpaletas eléctricas constituyen un componente fundamental de las carretillas elevadoras en entornos de almacén y logística. Este artículo analiza cómo los organismos de normalización y regulación definen su función dentro de la familia de carretillas elevadoras. Se examinan las clasificaciones formales de la ITA y la OSHA, las características básicas de diseño de la Clase III y los marcos de seguridad e ingeniería del ciclo de vida que rigen su uso. Finalmente, se traduce la clasificación de Clase III de las transpaletas eléctricas en implicaciones prácticas para la especificación, el cumplimiento normativo y la estrategia de flotas en las operaciones modernas de manipulación de materiales.
Clasificación de carretillas elevadoras y dónde encajan las transpaletas
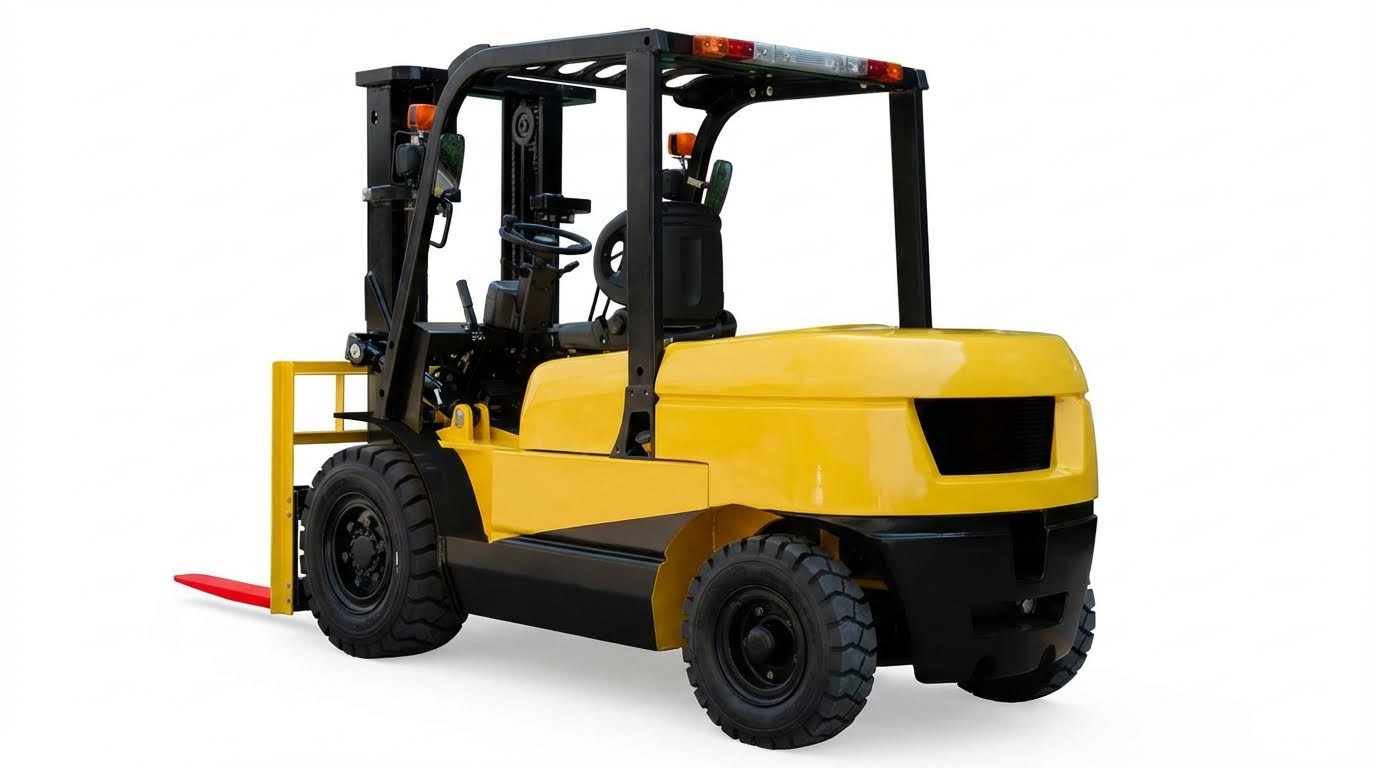
Los marcos de clasificación de carretillas elevadoras creados por ITA, ISO y OSHA definieron límites claros entre los tipos de vehículos. Estos sistemas agruparon las carretillas industriales por fuente de energía, puesto del operador, entorno y función. Las transpaletas eléctricas se integraron en esta estructura como carretillas industriales motorizadas, no solo como carretillas manuales mejoradas. Comprender su ubicación ayudó a ingenieros, gerentes de seguridad y planificadores de flotas a aplicar los requisitos técnicos y regulatorios correctos.
Descripción general de las clases de montacargas de ITA y OSHA
La Asociación Norteamericana de Carretillas Industriales (NAIA) dividió las carretillas elevadoras en siete clases según su potencia, entorno y geometría. La Clase III abarcaba las carretillas manuales y las carretillas manuales con conductor a bordo, incluyendo transpaletas , apiladores y tractores de remolque. Estas unidades utilizaban baterías integradas, carecían de compartimentos para el operador y, por lo general, operaban en suelos interiores lisos. La OSHA se alineó con este esquema según la norma 29 CFR 1910.178 y consideró las unidades de Clase III como carretillas industriales motorizadas. Las normas de la OSHA exigían capacitación, evaluación y cursos de actualización periódicos para los operadores de todas las clases motorizadas, incluida la Clase III. Las transpaletas manuales quedaban fuera del alcance de las carretillas motorizadas y, por lo tanto, no estaban sujetas a los requisitos de certificación de la OSHA para operadores de carretillas elevadoras.
¿Por qué las transpaletas eléctricas son camiones de clase III?
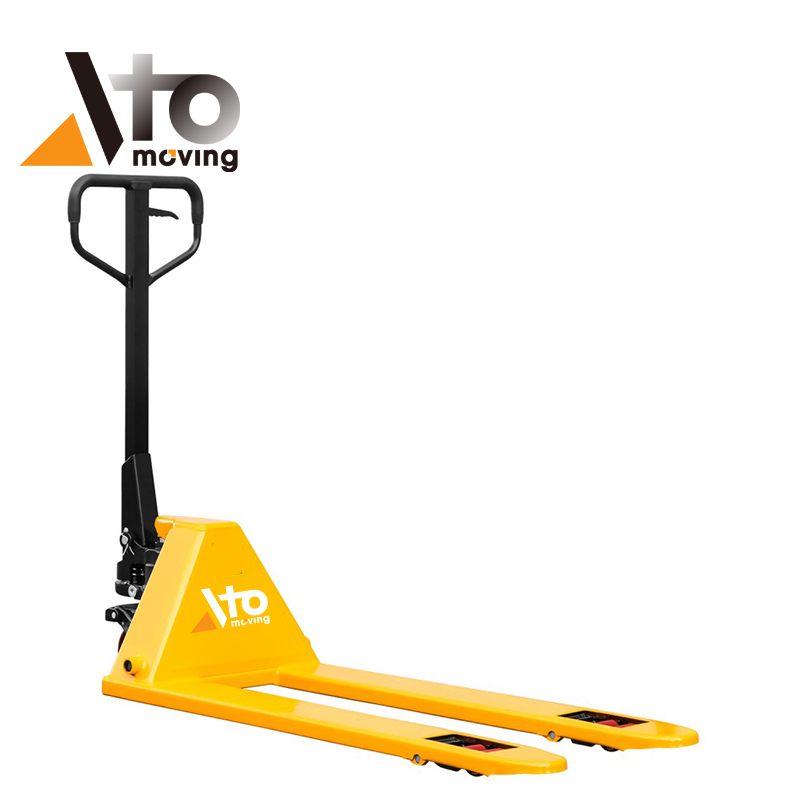
Las transpaletas eléctricas cumplían con todos los criterios para ser consideradas carretillas elevadoras de Clase III. Utilizaban motores eléctricos de tracción y elevación alimentados por baterías de plomo-ácido o de iones de litio. Los operarios caminaban detrás o se situaban sobre una pequeña plataforma, en lugar de estar sentados en una cabina cerrada. Estas carretillas realizaban el transporte horizontal de cargas paletizadas a baja altura y corta distancia, generalmente por debajo de las 3 toneladas y con una altura de elevación inferior a unos 250 milímetros. Su chasis compacto prescindía de un gran contrapeso, lo que las diferenciaba de las apiladoras contrapesadas de mayor capacidad . Estas características coincidían con la definición de la ITA y la OSHA de «carretillas eléctricas de mano o de conductor acompañante», lo que justificaba su designación como Clase III.
Distinción entre transpaletas y carros manuales
Las transpaletas manuales utilizaban fuerza humana para tracción y elevación hidráulica, por lo que las normas no las clasificaban como carretillas industriales motorizadas. Carecían de accionamiento eléctrico, circuitos de control y baterías de tracción, lo que las excluía de la Clase III. Los carros de almacén, las plataformas rodantes y las carretillas elevadoras sin elevación solo proporcionaban soporte rodante y no ofrecían elevación motorizada ni horquillas integradas. Las transpaletas eléctricas, en cambio, combinaban accionamiento motorizado, elevación motorizada y una geometría de horquilla diseñada para palés estandarizados. Esta combinación justificaba su condición de carretillas elevadoras y las sometía a las normas PIT. Para la planificación de ingeniería y seguridad, esta distinción afectó a las obligaciones de formación, los regímenes de inspección y las suposiciones sobre el tamaño de la flota en las instalaciones de almacenamiento y logística.
Características de diseño de transpaletas eléctricas de clase III
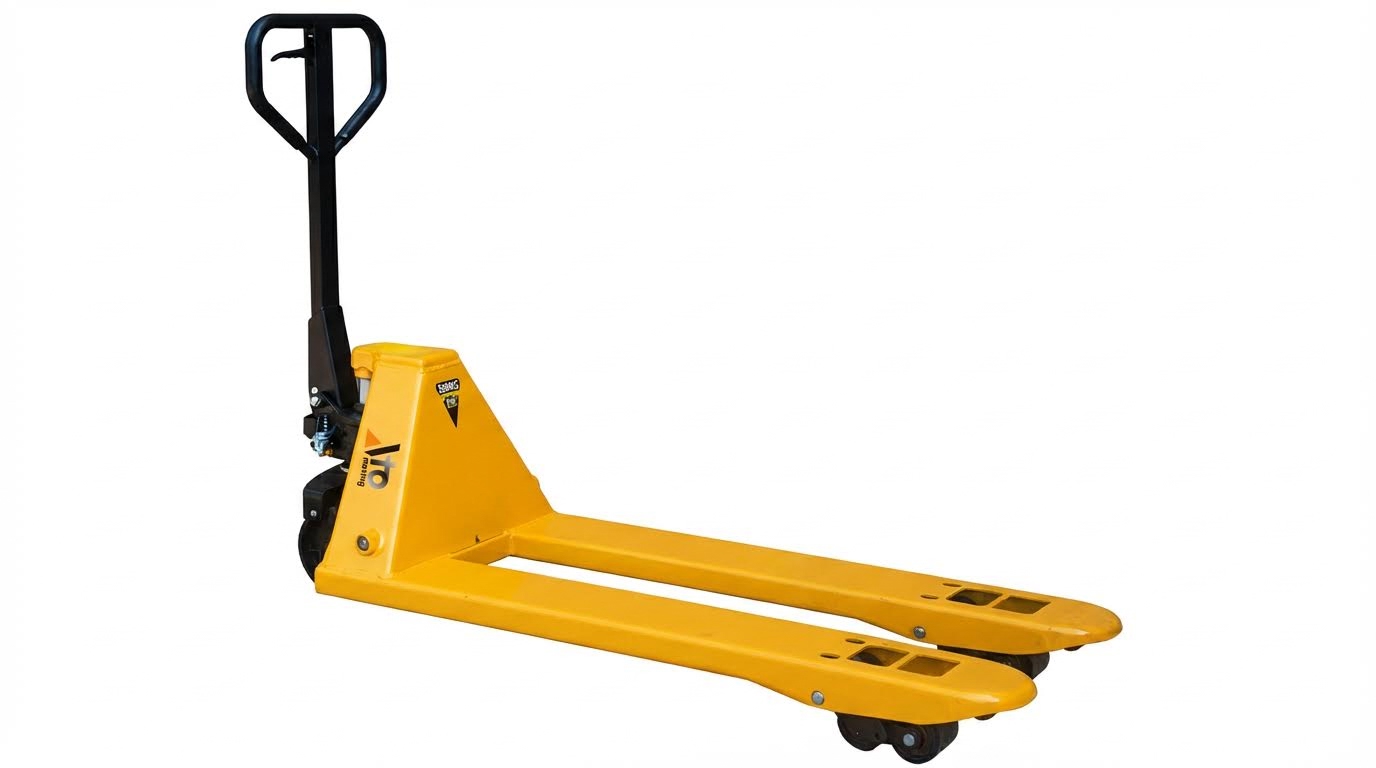
Las transpaletas eléctricas de Clase III presentaban una arquitectura distinta a la de las carretillas contrapesadas con asiento. Su diseño priorizaba los movimientos horizontales cortos, las alturas de elevación bajas y las dimensiones compactas sobre el alcance del mástil o la capacidad para terrenos difíciles. Comprender estas características de diseño ayudó a ingenieros y operadores a adaptar los equipos a la capacidad de producción, la geometría del pasillo y las restricciones regulatorias.
Fuente de alimentación, capacidad y límites del ciclo de trabajo
Las transpaletas de clase III utilizaban energía eléctrica a bordo, históricamente baterías de plomo-ácido y, cada vez más, baterías de iones de litio. Las capacidades nominales típicas se mantenían por debajo de las 3 toneladas, con muchas unidades de almacén entre 1.5 y 2.5 toneladas debido a la ausencia de contrapeso. Su altura máxima de elevación solía ser inferior a 250 milímetros, suficiente únicamente para salvar irregularidades del suelo y atracar las placas, en lugar de apilarlas en estanterías. Los ciclos de trabajo dependían de la composición química de la batería, el tamaño del cargador y el patrón de turnos; los sistemas de plomo-ácido requerían carga y ecualización programadas, mientras que los de iones de litio admitían carga parcial y de oportunidad con menor degradación. Los ingenieros dimensionaron la capacidad de la batería en función del consumo de energía por kilómetro de pallet, la temperatura ambiente y los períodos de máxima producción para evitar caídas de tensión y pérdidas de rendimiento al final del turno.
Posición del operador, controles y factores de estabilidad
Las transpaletas eléctricas de esta clase utilizaban configuraciones de conductor a pie o de pie, no cabinas con asiento. El operador controlaba el desplazamiento y la elevación mediante un timón con interruptores integrados de aceleración, dirección, elevación y descenso, además de bocina y botón de marcha atrás o de parada de emergencia. La estabilidad dependía de un centro de gravedad bajo, una distancia corta al centro de carga y una disposición de ruedas de tres o cuatro puntos, en lugar de un contrapeso y un mástil. Los diseñadores gestionaron la estabilidad longitudinal y lateral limitando la altura de elevación, restringiendo la velocidad con carga y ajustando las rampas de aceleración y frenado en el controlador del motor. Los márgenes de estabilidad también dependían de la longitud de las horquillas, la distancia entre ejes y la relación entre el centro de gravedad combinado de la carretilla y la carga y el polígono de apoyo definido por las ruedas.
Transporte horizontal vs. funciones de elevación vertical
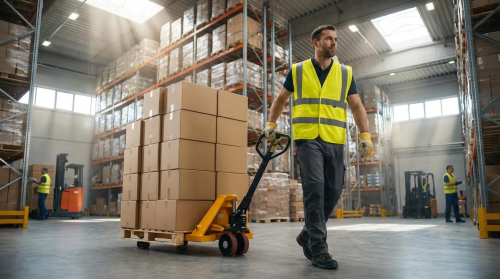
Las transpaletas de clase III realizaban principalmente transporte horizontal a corta distancia entre muelles, zonas de preparación y áreas de almacenamiento. Sus sistemas hidráulicos elevaban las cargas lo justo para separar los palés del suelo, sin interactuar con estanterías multinivel como lo hacían las carretillas retráctiles o las carretillas elevadoras contrapesadas. Este enfoque funcional simplificó la estructura del mástil, redujo la altura total y permitió su funcionamiento bajo puertas bajas y cintas transportadoras. Debido a la mínima elevación vertical, el diseño priorizó chasis compactos y maniobrabilidad sobre secciones de mástil de alta resistencia y mecanismos de inclinación. En términos de procesos, estas carretillas cubrieron la brecha entre las transpaletas manuales y las carretillas elevadoras de mayor capacidad, alimentando y evacuando flujos de palés sin reemplazar equipos de manipulación vertical.
Apto para uso en interiores, limpios y en pasillos estrechos
Las transpaletas eléctricas se adaptaban a entornos interiores con suelos lisos y duros, como centros de distribución, plantas de fabricación, almacenes farmacéuticos e instalaciones alimentarias. Su accionamiento eléctrico no producía emisiones de escape y presentaba un bajo nivel de ruido, ideal para operaciones adyacentes a salas blancas, con control de temperatura o de higiene crítica. El chasis compacto y el corto radio de giro permitían la navegación en pasillos estrechos, dentro de remolques y en zonas de espera congestionadas donde las carretillas elevadoras más grandes no podían girar con seguridad. Opciones de diseño como horquillas de perfil bajo, botones de velocidad lenta y controles proporcionales precisos mejoraron la precisión del posicionamiento en muelles y cintas transportadoras. Estas características hicieron que las unidades de Clase III fueran eficaces donde la optimización del espacio, los límites de calidad del aire y los umbrales de exposición al ruido de los trabajadores restringían el uso de carretillas de combustión interna.
Ingeniería de seguridad, cumplimiento y ciclo de vida
La seguridad, el cumplimiento normativo y la ingeniería del ciclo de vida definieron cómo las instalaciones implementaron transpaletas eléctricas de Clase III. Los ingenieros y gerentes de seguridad integraron los requisitos regulatorios, los límites técnicos y los datos de mantenimiento en las decisiones sobre la flota. Esta sección se centró en la calificación de los operadores, los controles de ingeniería y las estrategias de gestión de activos que respaldaron una operación segura y de alta disponibilidad.
Normas de capacitación, certificación e inspección de OSHA
La OSHA consideraba las transpaletas eléctricas como carretillas elevadoras industriales motorizadas según la norma 29 CFR 1910.178. Dicha normativa exigía que los operarios tuvieran al menos 18 años y completaran una formación formal, una capacitación práctica y una evaluación en el puesto de trabajo. Los empleadores debían certificar a cada operario y documentar la fecha de la evaluación, el formador y el tipo de equipo. La reevaluación se realizaba al menos cada tres años, o antes si ocurría un incidente, un cuasi accidente o una conducta insegura. Las inspecciones diarias previas al uso eran obligatorias y generalmente abarcaban las horquillas, la bocina, los frenos, la dirección, los controles, las fugas hidráulicas y los daños estructurales visibles. Las instalaciones solían utilizar listas de verificación estandarizadas para demostrar el cumplimiento y registrar los defectos directamente en los flujos de trabajo de mantenimiento.
Mantenimiento de baterías, sistemas hidráulicos y ruedas
Los programas de ingeniería de ciclo de vida definieron intervalos de mantenimiento para baterías, sistemas hidráulicos y tren de rodaje según el ciclo de trabajo y el entorno. Las baterías de plomo-ácido y de iones de litio requerían perfiles de carga correctos, evitar descargas profundas y realizar comprobaciones semanales o mensuales del voltaje, la temperatura y, en el caso de celdas inundadas, del estado del electrolito. Los sistemas hidráulicos requerían inspecciones semestrales para detectar fugas en los cilindros, daños en las mangueras, el estado de los sellos y la contaminación del fluido. Las ruedas y los ejes requerían revisiones frecuentes para detectar puntos planos, desgaste de los rodamientos y residuos incrustados que aumentaban la resistencia a la rodadura. La lubricación mensual de los rodamientos de las ruedas y los puntos de pivote redujo el consumo de energía y prolongó la vida útil de los componentes. Los planes de mantenimiento preventivo documentados redujeron las paradas no planificadas y se ajustaron a las expectativas de OSHA sobre el estado seguro de los equipos.
Controles de riesgo para el equilibrio de carga y la prevención de vuelcos
Las transpaletas eléctricas de clase III carecían de contrapesos, por lo que la estabilidad dependía de la correcta colocación de la carga y un manejo cuidadoso. Los operarios debían respetar la capacidad nominal, generalmente inferior a 3 toneladas, y mantener el centro de carga combinado dentro de la distancia especificada por el fabricante. Las cargas debían distribuirse uniformemente entre ambas horquillas, y las paletas dañadas o las cargas descentradas debían marcarse para su re-paletización. Los controles de ingeniería incluían una altura máxima de elevación baja, generalmente inferior a 250 milímetros, y límites de velocidad que reducían la inestabilidad dinámica. Los procedimientos exigían que las horquillas estuvieran completamente bajadas durante el desplazamiento y una velocidad reducida en rampas, en zonas congestionadas y cerca de las zonas de maniobra con carretillas elevadoras más grandes. Las instalaciones a menudo combinaban estas normas con carriles de circulación señalizados, planes de circulación en un solo sentido y requisitos de visibilidad claros para reducir aún más el riesgo de colisión y vuelco.
Consideraciones sobre costos, tiempo de actividad y optimización de la flota
Las flotas de transpaletas eléctricas contribuyeron significativamente a los costos operativos del almacén debido al consumo de energía, baterías, neumáticos y reparaciones imprevistas. Los equipos de ingeniería del ciclo de vida monitorearon el tiempo promedio entre fallas y los ciclos de reemplazo de baterías para optimizar el gasto en mantenimiento. Las estrategias de carga de oportunidad y los cargadores de tamaño adecuado redujeron el estrés de las baterías y extendieron su vida útil. Los datos de las inspecciones y la telemática, cuando estaban disponibles, identificaron modos de falla de alto impacto y patrones de conducción abusivos que aumentaron los costos. El dimensionamiento adecuado de la flota, basado en la demanda real de transporte horizontal y los patrones de turnos, minimizó el equipo inactivo y la inmovilización de capital. Un programa estructurado de Clase III equilibró el costo de adquisición, el rendimiento de seguridad y el tiempo de actividad, asegurando que las transpaletas siguieran siendo enlaces confiables entre muelles, áreas de preparación y ubicaciones de almacenamiento.
Resumen: Implicaciones prácticas del estatus de clase III
La clasificación de Clase III definía a las transpaletas eléctricas como carretillas industriales motorizadas con un diseño y unas condiciones de uso específicos. Funcionaban como máquinas de transporte horizontal de baja elevación, con capacidades típicas inferiores a 3 toneladas y alturas de elevación inferiores a 250 milímetros. Su chasis compacto, su funcionamiento con conductor a pie o de pie, y su alimentación por batería las hacían ideales para almacenes interiores con una gran densidad de carga. Las normas de ITA, ISO/TC110 y OSHA las enmarcaban como carretillas elevadoras en el ámbito regulatorio, lo que imponía obligaciones de formación, inspección y mantenimiento.
Esta clasificación tuvo importantes implicaciones para la seguridad y el cumplimiento normativo. OSHA trató las transpaletas eléctricas como otras carretillas elevadoras según el Título 29 del Código de Regulaciones Federales (CFR) 1910.178, por lo que los operadores requerían capacitación formal y práctica, evaluación y recertificación cada tres años. Las inspecciones diarias previas al uso, el mantenimiento estructurado de baterías, sistemas hidráulicos y ruedas, y los controles de riesgos documentados para la estabilidad de la carga no eran opcionales; eran requisitos básicos. Las organizaciones que integraron estos procesos lograron menores tasas de incidentes y una mayor vida útil de los equipos.
Desde una perspectiva de ingeniería y operaciones, la clasificación como Clase III clarificó el papel de las transpaletas eléctricas en la flota. Estas se encargaban del traslado de palés a corta distancia, el trabajo en muelles y la preparación de pedidos, mientras que las carretillas elevadoras de mayor categoría realizaban el almacenamiento vertical y la manipulación en exteriores. Esta separación facilitó el dimensionamiento adecuado del equipo, redujo el consumo de energía y minimizó el ruido y las emisiones en entornos sensibles como las instalaciones de procesamiento de alimentos y productos farmacéuticos. Las tendencias futuras apuntaban a un mayor uso de baterías de iones de litio, cargadores más inteligentes y monitorización telemática para extender el tiempo de actividad y permitir el mantenimiento predictivo. Al mismo tiempo, es probable que continúe la mayor exigencia normativa sobre la competencia del operador y la seguridad de las baterías, lo que requerirá controles de ingeniería, procedimientos claros y formación continua para que las flotas de Clase III sean productivas y cumplan con la normativa.