Las transpaletas eran equipos esenciales para la manipulación de materiales en almacenes, fábricas y centros logísticos. Su uso seguro dependía de comprender su capacidad nominal, sus límites estructurales y el comportamiento de las cargas reales en movimiento. Este artículo describe cómo los fabricantes definen la capacidad de las transpaletas , cómo el bastidor, el sistema hidráulico, las ruedas y la estabilidad influyen en dicha capacidad, y cómo los ingenieros de planta seleccionan el equipo adecuado para palés y ciclos de trabajo específicos. También aborda las prácticas de mantenimiento y monitorización digital que preservan la capacidad de elevación a lo largo del tiempo, y concluye con una guía práctica para la utilización segura y eficiente de la capacidad de las transpaletas en operaciones industriales.
Definición de la capacidad de la transpaleta y parámetros clave
La capacidad de la transpaleta indicaba la cantidad de masa que la máquina podía levantar y transportar de forma segura. Los ingenieros definieron este límite utilizando criterios de resistencia estática, estabilidad y rendimiento hidráulico. Los operarios se basaban en la potencia nominal indicada en la placa, pero los límites reales dependían de la dinámica de la carga, la altura de las horquillas y la geometría. Comprender estos parámetros reducía el riesgo de sobrecarga y prolongaba la vida útil del equipo.
Carga nominal, carga dinámica y factores de seguridad
La carga nominal era la masa máxima permitida por el fabricante en condiciones de prueba específicas. Este valor ya incluía un factor de seguridad de diseño, típicamente entre 1.25 y 1.5 para equipos de almacén, basado en la resistencia del acero y los límites hidráulicos. Las cargas dinámicas durante el arranque, la parada y el cruce de umbrales aumentaron temporalmente las tensiones internas por encima de los niveles estáticos. Por lo tanto, los ingenieros dimensionaron los bastidores, las horquillas y los componentes hidráulicos de modo que las tensiones dinámicas máximas bajo la carga nominal se mantuvieran por debajo de los límites admisibles del material. Los factores de seguridad también tuvieron en cuenta las tolerancias de fabricación, el desgaste y el mal uso moderado, pero no justificaron la sobrecarga intencionada en servicio. Las normas y las reglas internas de la empresa exigían que los operadores mantuvieran las cargas reales en o por debajo de la capacidad nominal en la placa de datos. La sobrecarga aumentaba el riesgo de fluencia de las horquillas, colapso hidráulico o pérdida de estabilidad, especialmente en suelos o rampas irregulares.
Rangos de capacidad típicos según el tipo de transpaleta
Las transpaletas manuales solían tener capacidades nominales de entre 2000 kg y 5000 kg, como se refleja en la gama CBY-AC de ONEN. La guía del sector de Pallet Trucks UK indicaba capacidades máximas comunes de entre 2500 kg y 5000 kg para los modelos estándar. Las transpaletas de perfil bajo de CUBLiFT abarcaban un espectro más amplio, desde 1000 kg para diseños ligeros hasta 5500 kg para variantes ultraligeras de alta resistencia. Los modelos de acero inoxidable y resistentes a la corrosión solían tener capacidades inferiores, a menudo entre 1000 kg y 2500 kg, debido a secciones más delgadas o aleaciones diferentes. Las transpaletas eléctricas con conductor a bordo, como las unidades de Toyota con control en el extremo, operaban en rangos nominales más altos, de entre 2700 kg y 3600 kg (6000 lb y 8000 lb) en suelos planos. Por lo tanto, las instalaciones adaptaban el tipo de transpaleta y el rango de capacidad a la masa del palé, la densidad de carga y el ciclo de trabajo, en lugar de utilizar una única clasificación genérica.
Efectos de la altura de la horquilla, el espacio libre y la geometría de la carga
La altura y el espacio libre de las horquillas influyeron fuertemente tanto en la utilización de la capacidad como en la seguridad. Para transpaletas manuales, una carretilla elevadora de aproximadamente 25 mm por encima del suelo, equivalente a aproximadamente 1 pulgada, solía proporcionar suficiente espacio libre para mover cargas sin golpear pequeñas imperfecciones del suelo. Fabricantes como CUBLiFT y ONEN especificaron alturas máximas de horquilla entre aproximadamente 165 mm y 220 mm, mientras que las eléctricas de Toyota alcanzaron alrededor de 110 mm, porque se centraron en el transporte en lugar de la elevación alta. Los operadores mantuvieron las horquillas lo más bajo posible durante el viaje para mantener un centro de gravedad bajo y una mayor estabilidad lateral. En rampas, las directrices de Pallet Trucks UK recomendaban puntas de horquilla de 100 mm a 150 mm por encima de la superficie para evitar que se engancharan en las transiciones, al tiempo que limitaban el desplazamiento vertical del centro de gravedad. La geometría de la carga también importaba: las paletas largas o con un peso excesivo en la parte superior desplazaban el centro de gravedad combinado hacia las puntas de las horquillas o hacia arriba, lo que reducía el margen efectivo contra el vuelco incluso cuando la masa se mantenía por debajo de la capacidad nominal. Por lo tanto, los ingenieros trataron la capacidad nominal como válida únicamente para posiciones de horquilla específicas, distribuciones de carga y alturas de elevación definidas en el entorno de prueba del fabricante.
Factores que impulsan la capacidad en el diseño mecánico y estructural
Marco, módulo de sección de la horquilla y grados de acero
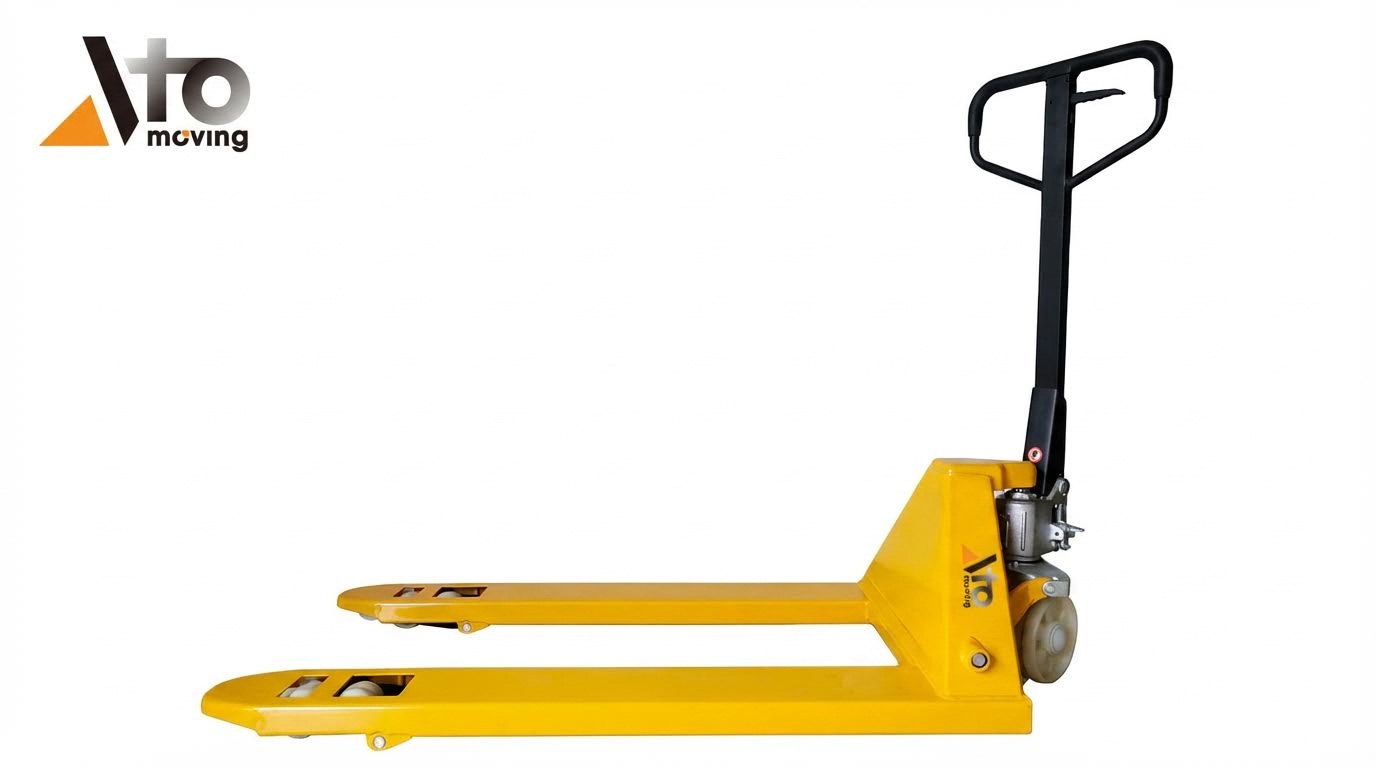
La capacidad nominal de una transpaleta depende en gran medida de la rigidez del bastidor y las horquillas. Los diseñadores dimensionan las secciones de las horquillas de manera que la tensión de flexión se mantenga por debajo de los límites admisibles a la carga máxima. El módulo de sección del perfil de las horquillas controla la resistencia a la flexión; un módulo de sección más alto reduce la deflexión y la tensión máxima. Los fabricantes utilizaron acero industrial de alta calidad, como se indica para las unidades de perfil bajo CUBLiFT, para lograr capacidades de 2500 kg a 5500 kg.
Las horquillas experimentan esfuerzos combinados de flexión y apoyo local en el punto de contacto con las paletas. Los ingenieros verifican las tensiones mediante la teoría de vigas elásticas y las comparan con el límite elástico del acero dividido por un factor de seguridad. Las transpaletas manuales típicas , con capacidades de carga de 2000 kg a 5000 kg, utilizan aceros estructurales con límites elásticos superiores a 250 MPa. Los diseñadores también refuerzan la carcasa de la bomba y la base del mango para limitar las concentraciones de tensión bajo cargas descentradas.
La rigidez torsional del chasis influyó en la estabilidad y el seguimiento bajo cargas asimétricas. Toyota destacó la rigidez torsional y los cilindros de elevación dobles para mantener las horquillas niveladas con capacidades de 6000 a 8000 kg. La calidad de la soldadura y el diseño de las juntas son fundamentales, ya que las grietas por fatiga suelen formarse en los extremos de las soldaduras bajo cargas repetidas. La protección contra la corrosión ayudó a mantener la capacidad a largo plazo al evitar la pérdida de sección que, de otro modo, reduciría el módulo de sección efectivo.
Dimensionamiento del sistema hidráulico y límites de presión
El sistema hidráulico establecía el límite práctico de elevación incluso cuando la estructura de acero se mantenía más resistente. Los ingenieros dimensionaron los pistones, cilindros y válvulas de la bomba para que la presión hidráulica a la carga nominal se mantuviera por debajo de la presión de diseño con un margen. Para una carga dada, las áreas de pistón más pequeñas requerían mayor presión, mientras que los pistones más grandes reducían la presión, pero aumentaban la fuerza de la manija o el par motor. Los diseñadores equilibraron estos factores para mantener la entrada manual aceptable y las corrientes del motor eléctrico dentro de los límites nominales.
La selección de los sellos y el acabado superficial de los pistones y arietes de la bomba afectaron las fugas y la retención de capacidad. Las recomendaciones de las prácticas de servicio enfatizaron el uso de pistones pulidos sin muescas ni picaduras para evitar fugas de aceite y pérdida de sustentación. Las fugas hidráulicas persistentes o el hundimiento de las horquillas indicaron una pérdida de presión que redujo la capacidad útil, incluso si la potencia nominal se mantuvo sin cambios. Los fabricantes especificaron fluidos hidráulicos compatibles para mantener la viscosidad y la lubricidad a lo largo de las temperaturas de operación.
Los factores de seguridad en la presión hidráulica protegían contra sobrecargas y choques. Las válvulas de alivio limitaban la presión máxima para evitar la rotura de mangueras o cilindros cuando los operarios intentaban levantar cargas superiores al rango nominal de 2500 kg a 5000 kg, típico en la industria. En el caso de las transpaletas eléctricas con capacidades de 6000 lb a 8000 lb, los sistemas de accionamiento de CA y las baterías debían suministrar suficiente energía para ciclos de elevación continuos sin sobrecalentarse. La inspección periódica de las unidades hidráulicas, según lo recomendado en las guías de mantenimiento, preservaba la capacidad de diseño original.
Materiales de las ruedas, tensiones de contacto y condiciones del suelo
El diseño de las ruedas y los rodillos determinaba la seguridad con la que una transpaleta podía transportar cargas nominales sobre suelos reales. Fabricantes como CUBLiFT y ONEN ofrecían ruedas de nailon y poliuretano (PU) para capacidades de hasta 5000 kg o más. Las ruedas de nailon proporcionaban baja resistencia a la rodadura y alta dureza, lo que reducía la deformación bajo altas tensiones de contacto. Las ruedas de PU ofrecían mejor amortiguación y reducción de ruido, pero los diseñadores debían verificar los límites de tensión de compresión y la acumulación de calor en ciclos de trabajo más intensos.
La tensión de contacto entre la rueda y el suelo dependía del diámetro de la rueda, el ancho de la banda de rodadura y la distribución de la carga entre las ruedas directrices y los rodillos de carga. Los rodillos de carga nuevos, con diámetros de entre 76 mm y 83 mm, perdían capacidad de carga al desgastarse más de 6 mm, según lo indicado en las directrices. Las zonas planas, las astillas o las incrustaciones metálicas en las ruedas generaban concentraciones de tensión y podían aumentar la resistencia a la rodadura, limitando así la manipulación segura de la carga. Los ingenieros asumieron suelos de hormigón planos y sólidos al calcular la clasificación; los suelos rugosos o dañados aumentaban las cargas de impacto y las tensiones locales.
Las condiciones del suelo también influyeron en la tracción y el rendimiento de frenado. En suelos lisos o polvorientos, las cargas elevadas sobre ruedas de nailon duro podían reducir la fricción, prolongando así las distancias de frenado. Las ruedas de PU mejoraban el agarre, pero transmitían mayor esfuerzo cortante a la interfaz entre la banda de rodadura y el cubo. Por lo tanto, los diseñadores validaron los conjuntos rueda-eje tanto para carga estática como para impacto dinámico, especialmente para gatos de perfil bajo de alta capacidad de hasta 5500 kg. Las recomendaciones de mantenimiento para reemplazar las ruedas por pares ayudaron a preservar la distribución simétrica de la carga y las condiciones de contacto de diseño.
Estabilidad, centro de gravedad y funcionamiento en pendiente
La estabilidad geométrica limitó la capacidad útil antes de que la resistencia del material o la hidráulica alcanzaran sus límites teóricos. Los ingenieros modelaron la selección y gestión de la capacidad en instalaciones reales.

Capacidad adecuada al palé, la carga y el ciclo de trabajo
Los ingenieros calcularon la capacidad de las transpaletas a partir de la paleta, no de la carretilla. Las paletas estándar EUR e ISO concentraban la carga en pares de horquillas. Las paletas de almacén típicas soportaban entre 500 y 1500 kg, mientras que las paletas industriales pesadas alcanzaban los 2500 kg o más. Los fabricantes clasificaron las transpaletas manuales entre 2000 y 5000 kg, con variantes de perfil bajo o de escala entre 1000 y 3500 kg. Los diseños ultrapesados para uso especializado alcanzaban aproximadamente los 5500 kg.
Las mejores prácticas mantuvieron las cargas de trabajo normales entre el 60 % y el 80 % de la capacidad nominal. Este margen cubría los efectos dinámicos de frenado, giros e irregularidades del suelo. El ciclo de trabajo también influyó en la selección. Las operaciones de alta frecuencia en terminales de cross-docking o centros de distribución 24/7 justificaron una mayor capacidad y estructuras más robustas. Las operaciones de venta minorista ligera en la trastienda toleraron capacidades nominales menores si los operadores evitaban las sobrecargas.
Los ingenieros también consideraron la longitud de las horquillas y el voladizo de los pallets. Horquillas largas bajo pallets cortos aumentaban el momento flector en el talón de la horquilla para la misma masa. Cargas irregulares o con exceso de peso en la parte superior requerían una reducción de potencia debido a que el centro de gravedad se desplazaba con respecto a la línea de las ruedas de las horquillas. Los operadores necesitaban instrucciones claras para leer la placa de capacidad y respetar las tablas de reducción de potencia, especialmente en rampas o al apilar pallets dobles.
Manual vs. Eléctrico: Productividad y Costos del Ciclo de Vida
Las transpaletas manuales con capacidades de 2000 kg a 3000 kg eran adecuadas para desplazamientos cortos e intermitentes. Los operarios proporcionaban la tracción y la energía de bombeo, lo que limitaba la distancia de uso y la pendiente. Las unidades manuales eran más económicas y requerían una infraestructura mínima. Funcionaban bien en almacenes pequeños, mercados y áreas de bajo volumen de operaciones, donde su utilización era moderada.
Las transpaletas eléctricas con operador a bordo, como los modelos con control en el extremo con capacidades de 2700 a 3600 kg, ofrecían un mayor rendimiento. Los motores de CA y las baterías de iones de litio permitían un funcionamiento continuo con cargas de oportunidad breves. Los operarios se desplazaban sobre plataformas acolchadas y utilizaban asas multifunción, lo que reducía la fatiga y el tiempo de ciclo. En instalaciones de gran volumen, un menor coste de mano de obra por palé solía compensar los mayores costes de capital y mantenimiento.
El análisis del costo total del ciclo de vida combinó el precio de compra, la energía, el mantenimiento, el tiempo de inactividad y la productividad del operador. Las unidades eléctricas introdujeron el reemplazo de batería y el diagnóstico electrónico, pero redujeron el riesgo musculoesquelético y el ausentismo. Las unidades manuales siguieron siendo atractivas como equipo de respaldo y en espacios reducidos donde los camiones eléctricos tenían limitaciones de maniobra. Las flotas mixtas eran comunes, con conductores eléctricos en las rutas principales de transporte y manuales en los pasillos de picking o remolques.
Prácticas de mantenimiento para preservar la capacidad de elevación
La capacidad de elevación se reducía en la práctica cuando los componentes hidráulicos, estructurales o rodantes se deterioraban. Se realizaron inspecciones rutinarias de las horquillas, el sistema hidráulico, las ruedas y los mangos. Los técnicos revisaron las horquillas en busca de grietas, puntas dobladas o secciones torcidas y retiraron cualquier unidad con deformación visible. Las secciones de las horquillas desgastadas reducían el módulo de sección y aumentaban la tensión, lo que reducía la capacidad de seguridad.
La unidad hidráulica determinó la fuerza de elevación disponible. Las fugas en los sellos, los cilindros picados o el fluido contaminado redujeron la presión y la carrera efectivas. Los equipos de mantenimiento evitaron reparaciones improvisadas y siguieron los procedimientos del fabricante, ya que una reconstrucción incorrecta solía causar fugas crónicas. Monitorearon el hundimiento de la horquilla bajo carga estática nominal para detectar derivaciones internas. El hundimiento persistente después del reemplazo de los sellos indicó la necesidad de reemplazar la unidad completa.
El estado de las ruedas y los rodillos afectó considerablemente la capacidad de uso y la seguridad. Los rodillos de carga nuevos tenían diámetros de entre 75 mm y 82 mm; una pérdida de más de 6 mm indicaba la necesidad de reemplazarlos. Los puntos planos, las astillas o el metal incrustado aumentaban la resistencia a la rodadura y las cargas de impacto en el chasis. Los técnicos reemplazaron las ruedas por pares para evitar una carga desigual. La lubricación regular de los puntos de pivote y los mecanismos de dirección mantuvo un bajo esfuerzo de dirección y redujo las cargas laterales sobre el chasis a alta capacidad.
Monitoreo digital, telemática y atención predictiva
Las flotas avanzadas utilizan cada vez más la telemática para gestionar la capacidad y el estado de las transpaletas. Las transpaletas eléctricas integran sensores para horas de viaje, ciclos de elevación y códigos de fallo. Los sistemas de gestión de flotas registran eventos de sobrecarga cuando la presión hidráulica medida supera los umbrales calibrados. Estos datos ayudan a los ingenieros a identificar usos indebidos, perfeccionar la formación y ajustar la selección de capacidad para zonas específicas.
El análisis de mantenimiento predictivo correlacionó la vibración, el consumo de corriente y la temperatura con el desgaste de los componentes. Los algoritmos detectaron tendencias anormales en motores de accionamiento, bombas hidráulicas o controladores antes de que se produjeran fallos funcionales. Los planificadores de mantenimiento programaron intervenciones específicas durante las paradas programadas. Este enfoque redujo la pérdida inesperada de capacidad de elevación y prolongó la vida útil de los activos.
Incluso las transpaletas manuales se beneficiaron del seguimiento digital simple. El etiquetado con código de barras o RFID permitió a las instalaciones registrar inspecciones, reparaciones y modos de falla. Los registros agregados destacaron modelos o
Resumen: Uso seguro y eficiente de la capacidad de las transpaletas
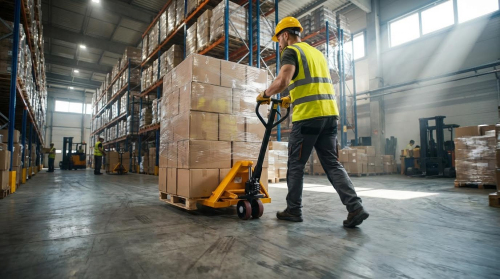
La capacidad de las transpaletas dependía de la interacción entre la carga nominal, los efectos dinámicos y los márgenes estructurales. Los fabricantes definían los límites de elevación a partir de cálculos detallados sobre el módulo de sección de las horquillas, el tipo de acero, la presión hidráulica y las tensiones de contacto de las ruedas, y luego los validaban mediante pruebas. Las transpaletas manuales típicas operaban entre 2000 kg y 5000 kg, mientras que los modelos especializados de perfil bajo o con conductor alcanzaban entre 3500 kg y más de 8000 lb. Los operarios debían considerar la placa de capacidad como un límite absoluto, no como una guía, ya que las sobrecargas podían provocar la deformación de las horquillas, fallos hidráulicos o pérdida de estabilidad.
La geometría y las condiciones de operación influyeron considerablemente en la capacidad útil en el campo. Alturas de horquilla bajas, de entre 110 mm y 220 mm, y espacios libres cercanos a los 25 mm bajo el palé solían ser suficientes en superficies niveladas, pero las pendientes y losas irregulares requerían mayores espacios libres y cargas reducidas. La posición del centro de gravedad, la rigidez del palé y el material de las ruedas determinaban si el gato rodaba con seguridad o concentraba la tensión excesiva en una superficie pequeña. En rampas, las mejores prácticas consistían en mantener las horquillas ligeramente elevadas, controlar la velocidad y respetar las normas de dirección: tirar en terreno llano para mayor maniobrabilidad, empujar en pendientes y cerca de obstáculos para mayor control.
En las instalaciones reales, la gestión segura de la capacidad dependía de especificaciones correctas, mantenimiento riguroso y operadores capacitados. Los ingenieros ajustaban la capacidad de las transpaletas al palé más pesado, la geometría de la carga y el ciclo de trabajo, y añadían márgenes de seguridad en lugar de operar al límite nominal. Los programas de mantenimiento se centraban en la integridad hidráulica, la rectitud de las horquillas y el estado de las ruedas para evitar pérdidas de capacidad ocultas con el tiempo. Las herramientas digitales emergentes, como la telemática y el análisis predictivo, permitían el seguimiento de eventos de sobrecarga, utilización y degradación de componentes, lo que facilitaba la toma de decisiones de reemplazo basadas en datos. A medida que las flotas se modernizaban, el principio fundamental permanecía inalterado: respetar la capacidad nominal, controlar las cargas dinámicas y mantener el equipo de forma que los factores de seguridad de ingeniería se mantuvieran intactos durante toda su vida útil.