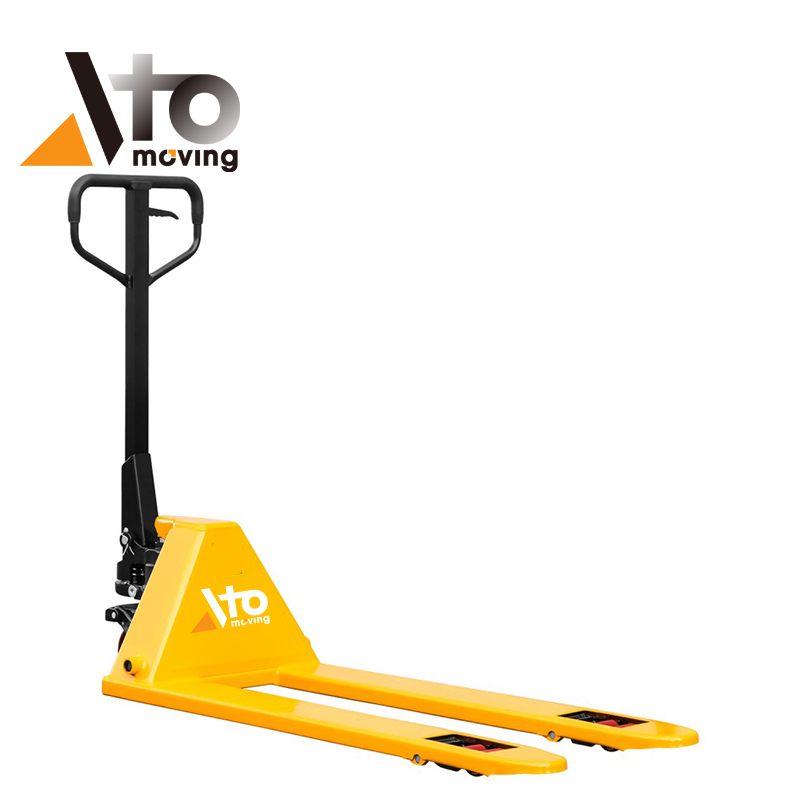
Las transpaletas eran herramientas fundamentales para el transporte a corta distancia de cargas paletizadas en almacenes, comercios y centros logísticos. Los diseños manuales y eléctricos utilizaban diferentes fuentes de energía y perfiles de funcionamiento, pero compartían geometría y limitaciones de estabilidad comunes. Las normas de la OSHA clasificaban las transpaletas eléctricas como carretillas elevadoras industriales, lo que implicaba la obligación de que los empleadores impartieran formación, realizaran evaluaciones y documentaran su uso. Este artículo describe los tipos de transpaletas y sus casos de uso, la clasificación de la OSHA y las obligaciones legales, las prácticas de inspección y mantenimiento, y ofrece una visión integral de las mejores prácticas y las prioridades de cumplimiento para un funcionamiento seguro y eficiente.
Tipos de transpaletas, ciclos de trabajo y casos de uso
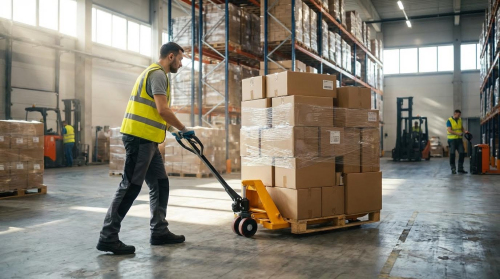
Las transpaletas eléctricas transportaban cargas paletizadas a corta distancia en almacenes, tiendas y muelles de carga. Ingenieros y responsables de seguridad elegían entre diseños manuales y eléctricos en función del perfil de carga, el ciclo de trabajo y el entorno. La correcta selección del tipo de transpaleta para cada caso de uso reducía el riesgo ergonómico, mejoraba el rendimiento y prolongaba la vida útil del equipo. Esta sección analizó dichas decisiones considerando criterios de diseño mecánico, capacidad e integración.
Manual vs. Eléctrico: Diferencias en el diseño mecánico
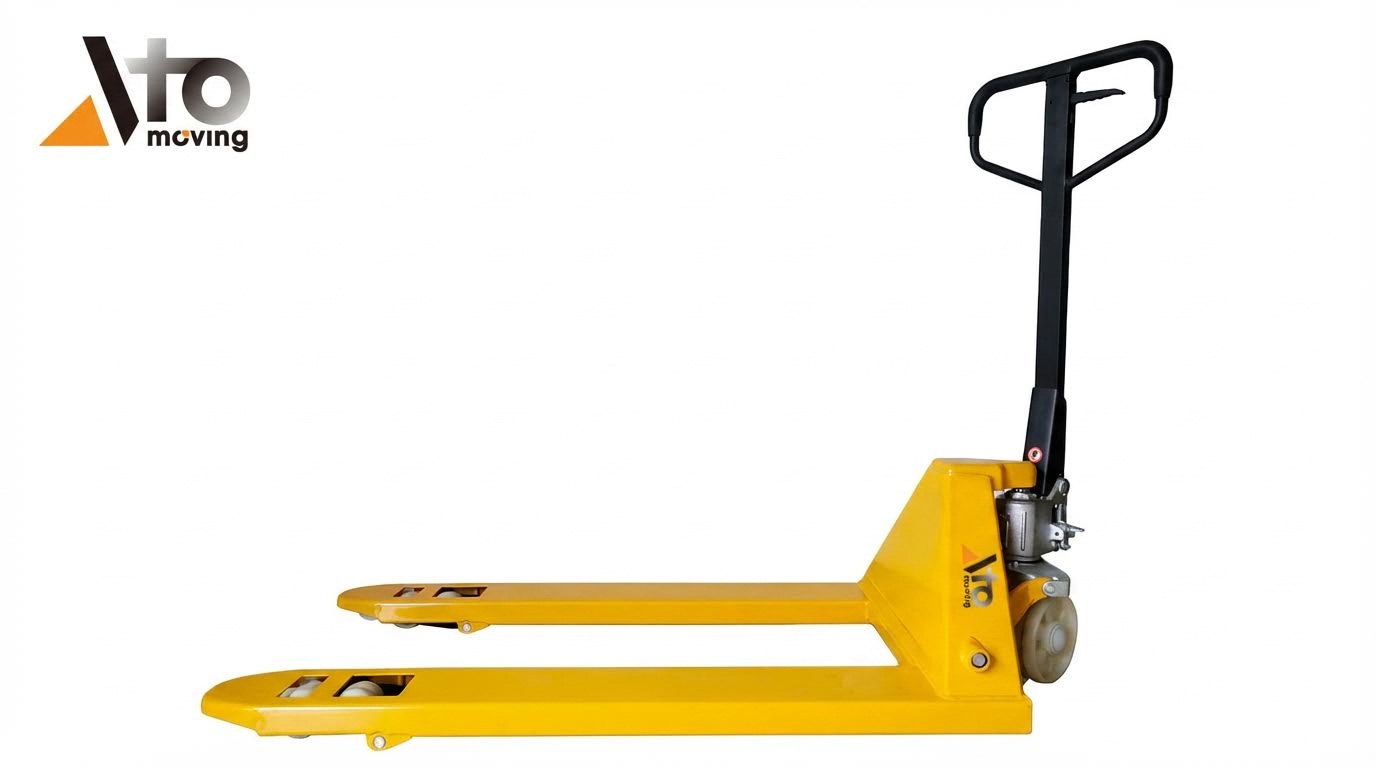
Las transpaletas manuales utilizaban una bomba mecánica y la fuerza del operario para elevar las cargas mediante un cilindro hidráulico. El operario aplicaba fuerza a través de una manivela de acero que accionaba una bomba de pequeño desplazamiento; cada ciclo aumentaba la presión hidráulica y elevaba las horquillas. Las configuraciones típicas incluían una capacidad de carga de 2500 kg, un ancho de horquilla de unos 520 mm y longitudes de horquilla de entre 0.8 m y aproximadamente 2.0 m o más. Dos ruedas direccionales más grandes y varias ruedas de horquilla más pequeñas, a menudo de poliuretano, distribuían las cargas y reducían la resistencia a la rodadura en suelos lisos.
Las transpaletas eléctricas reemplazaron la fuerza de empuje y bombeo manual con un motor de tracción eléctrico y un motor de elevación eléctrico. Las especificaciones típicas incluían capacidades de elevación de entre 1000 kg y 2500 kg, dimensiones de horquilla cercanas a 60 × 184 × 1200 mm y un centro de carga de aproximadamente 600 mm. Un motor de marcha de CA de aproximadamente 1.3 kW y un motor de elevación de aproximadamente 2.2 kW se alimentaban de una batería de 24 V de aproximadamente 150 Ah. La arquitectura de control incluía un cabezal de timón con controles de desplazamiento, elevación y descenso, frenos integrados y, a menudo, una parada de emergencia, lo que permitía ciclos de trabajo más largos y reducía la fatiga del operador.
Estas diferencias mecánicas generaron perfiles ergonómicos y de productividad divergentes. Las unidades manuales se adaptaban a la manipulación intermitente, los empujes cortos y los pallets más ligeros en superficies planas donde la fuerza del operador era suficiente. Las unidades eléctricas se adaptaban a la operación continua en varios turnos, los recorridos horizontales más largos, los pallets más pesados y los entornos que requerían aceleración y frenado controlados, así como velocidades constantes para flujos de trabajo estandarizados.
Capacidad de carga, geometría y límites de estabilidad
La capacidad de carga y la geometría determinaban la seguridad con la que una transpaleta transportaba materiales. Las transpaletas manuales solían soportar de 1 a 5 toneladas, con modelos comunes con una capacidad nominal de 2500 kg, mientras que los modelos eléctricos solían oscilar entre 1000 y 2500 kg, y algunos diseños superaban las 5000 libras. Los ingenieros especificaban la capacidad en un centro de carga definido, a menudo a 600 mm del talón de la horquilla, asumiendo que el centro de masas de la carga se situaba centrado en ambas horquillas. Superar esta capacidad nominal o desplazar el centro de masas hacia adelante aumentaba la carga sobre el eje delantero y reducía los márgenes de estabilidad.
La longitud y el ancho de las horquillas también influyeron en la estabilidad y la maniobrabilidad. Las horquillas más largas, de hasta unos 3.5 m, permitieron la manipulación de palés de gran tamaño o palés dobles, pero aumentaron el radio de giro y el riesgo de impacto lateral en pasillos estrechos. Las horquillas más anchas mejoraron la estabilidad lateral, pero debían ajustarse a la separación entre los largueros de los palés para evitar interferencias. La distancia entre ejes, el diámetro de las ruedas y la altura de descenso de las horquillas, normalmente entre 88 y 120 mm, definieron el rendimiento de la rampa y la distancia libre sobre las plataformas de carga.
Los límites de estabilidad dependían de la geometría combinada de la carga, las horquillas y la disposición de las ruedas. Las cargas apiladas o con el peso excesivo elevaban el centro de gravedad, lo que aumentaba el riesgo de vuelco al tomar curvas o en rampas. Los operadores debían mantener las cargas bajas, centradas y dentro de su capacidad nominal, y los supervisores debían seleccionar tipos de gatos que se ajustaran a la geometría de los palets, el ancho del pasillo y el radio de giro requerido, por ejemplo, alrededor de 1707 mm para un modelo eléctrico típico.
Restricciones ambientales: cámaras frigoríficas y muelles
Los entornos operativos afectaron considerablemente la selección y configuración de transpaletas. En cámaras frigoríficas y congeladores, las bajas temperaturas aumentaron la viscosidad del aceite hidráulico, endurecieron los sellos y redujeron el rendimiento de la batería en las unidades eléctricas. Las transpaletas manuales con fluidos hidráulicos de baja temperatura adecuados y acabados resistentes a la corrosión funcionaron de forma fiable, siempre que los usuarios las inspeccionaran para detectar la oxidación causada por la condensación y el endurecimiento de los sellos. Las transpaletas eléctricas en cámaras frigoríficas requerían compartimentos de batería aislados o calefactados, componentes electrónicos resistentes al frío y estrategias de carga cuidadosas fuera de la zona fría para mantener la capacidad.
En los muelles y rampas de carga, las irregularidades de la superficie, la humedad y las pendientes se convirtieron en limitaciones dominantes. Las transpaletas manuales funcionaban con seguridad en pendientes cortas y moderadas cuando los operadores se mantenían por encima de la carga y evitaban girar en las rampas, según lo recomendado por las normas de seguridad. Las transpaletas eléctricas ofrecían tracción y frenado controlados, pero aún requerían plataformas de muelle planas y limpias, y el cumplimiento de las normas.
Clasificación, capacitación y obligaciones legales de OSHA
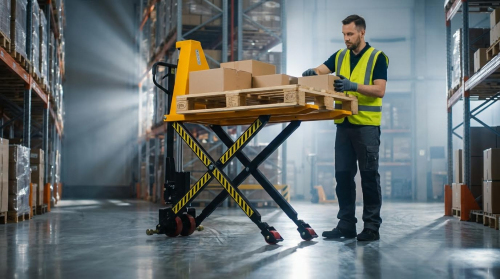
La OSHA trató las transpaletas de manera diferente según su fuente de energía y perfil de riesgo. Las transpaletas eléctricas se incluyeron en la categoría de carretillas elevadoras industriales, mientras que las manuales no. Comprender esta distinción ayudó a las instalaciones a desarrollar sistemas de capacitación y documentación que cumplieran con la normativa. Además, redujo la exposición legal durante las investigaciones de incidentes y las auditorías regulatorias.
Camiones motorizados de clase III: alcance del título 29 del CFR 1910.178
La OSHA clasificó las transpaletas eléctricas como carretillas industriales motorizadas de Clase III según la norma 29 CFR 1910.178. Esta clasificación abarcaba las carretillas de baja elevación y las de conductor acompañante impulsadas por motores eléctricos, no los equipos de propulsión manual. En consecuencia, las transpaletas eléctricas debían cumplir con los requisitos de diseño, mantenimiento, operación y capacitación del operador especificados en esta norma. Las transpaletas manuales quedaron fuera del alcance de las carretillas industriales motorizadas, aunque se seguían aplicando las disposiciones generales de servicio y control de riesgos. Por lo tanto, las instalaciones debían distinguir claramente entre unidades motorizadas y no motorizadas en sus programas escritos y evaluaciones de riesgos. Esta distinción afectaba a quién necesitaba certificación, qué inspecciones eran obligatorias y cómo se documentaban los incidentes.
Capacitación, evaluación y recertificación de operadores
La OSHA exigía que solo operadores capacitados y certificados, mayores de 18 años, operaran transpaletas eléctricas. La certificación implicaba instrucción formal, capacitación práctica y una evaluación dirigida por el empleador en el lugar de trabajo real o simulado. Los cursos en línea podían ofrecer el componente teórico, pero los empleadores debían verificar la competencia práctica en sus modelos y configuraciones de camiones específicos. Las evaluaciones debían abordar los límites de carga, el control de velocidad, la interacción con peatones y los riesgos específicos del lugar. La OSHA exigía una reevaluación al menos cada tres años, o antes después de incidentes, cuasi accidentes u operaciones inseguras. Los usuarios de transpaletas manuales no necesitaban certificación formal, pero los empleadores debían proporcionar capacitación adecuada a la tarea, según la cláusula de responsabilidad general.
Normas de funcionamiento: rampas, ascensores y seguridad en pasillos
Las normas de operación de OSHA para carretillas elevadoras industriales se aplicaban directamente a las transpaletas eléctricas. Los operadores debían respetar la capacidad nominal, mantener velocidades seguras y mantener las cargas estables y dentro de los límites de la carretilla. Las directrices de la industria recomendaban inspecciones previas al uso que revisaran las horquillas, los frenos, la bocina, los controles y el área circundante para detectar posibles peligros. En las rampas, los operadores debían mantener el control, evitar girar en pendientes y mantener la carga elevada para evitar descontroles. En los ascensores, los operadores debían verificar que la estructura soportara el peso combinado de la carretilla, la carga y el personal antes de entrar. Las normas de estacionamiento exigían que las horquillas estuvieran completamente bajadas, la alimentación asegurada y se mantuviera la distancia de seguridad con respecto a las salidas, los pasillos y los equipos de emergencia. Prácticas similares para las transpaletas manuales reducían el riesgo de vuelco y protegían el tránsito peatonal en pasillos congestionados.
Documentación, mantenimiento de registros y responsabilidad
OSHA esperaba que los empleadores mantuvieran documentación que demostrara el cumplimiento con el Título 29 del Código de Regulaciones Federales (CFR) 1910.178 para transpaletas eléctricas. Los registros típicos incluían materiales de capacitación, registros de asistencia, formularios de evaluación y fechas de recertificación trienal. Las instalaciones también documentaban listas de verificación de inspección previa al uso, acciones de mantenimiento correctivo e investigaciones de incidentes o cuasi accidentes. La precisión de los registros ayudaba a demostrar que la gerencia había identificado los peligros e implementado controles razonables. En acciones de cumplimiento o litigios civiles, las lagunas en la documentación solían aumentar la exposición del empleador a la responsabilidad civil. La clara separación de los registros para transpaletas eléctricas y manuales evitaba confusiones sobre quién requería certificación y qué equipos cumplían con la norma PIT. Una documentación bien estructurada también facilitaba las auditorías internas y la mejora continua de los programas de seguridad en el manejo de materiales.
Inspección, mantenimiento y gestión del ciclo de vida

La inspección, el mantenimiento y la gestión del ciclo de vida determinaron si las transpaletas seguían siendo herramientas seguras o se convertían en activos de alto riesgo. Las instalaciones que seguían rutinas estructuradas redujeron las fallas imprevistas y prolongaron significativamente su vida útil. Esta sección se centró en listas de verificación prácticas, comprobaciones de la integridad de los componentes, gestión energética y estrategias digitales emergentes que respaldaban el mantenimiento basado en datos. Vinculó las tareas diarias en planta con las decisiones de gestión de activos a largo plazo.
Listas de verificación de inspección diaria y semanal
Las revisiones diarias comenzaban con un escaneo visual de 30 segundos de la transpaleta antes de usarla. Los operadores inspeccionaban las ruedas en busca de residuos incrustados, zonas planas o trozos faltantes, y revisaban las horquillas en busca de dobleces, grietas o desalineaciones visibles. Verificaban que la palanca bombeara suavemente y sin tirones, y que la unidad hidráulica elevara y sujetara la carga sin hundirse. En el caso de las transpaletas eléctricas, la inspección diaria también incluía fugas, cables dañados, el funcionamiento de la bocina, los frenos y los controles de conducción y elevación, además de confirmar que el área de trabajo estuviera libre de obstrucciones.
Los equipos de mantenimiento solían realizar una breve rutina de limpieza de 3 minutos al final del turno. Limpiaban las horquillas y los cuadros, eliminaban el polvo acumulado alrededor de los ejes de las ruedas y limpiaban el aceite derramado con un limpiador adecuado. Una prueba hidráulica de 1 minuto consistía en bombear la manija tres veces y comprobar si la elevación era lenta, lo que indicaba un nivel bajo o degradado de aceite hidráulico. Las tareas semanales incluían lubricar las ruedas con silicona en aerosol, engrasar las juntas de pivote, engrasar el pivote central, apretar los tornillos de las horquillas y las fijaciones de la base de la manija, y realizar pruebas de carga y giro de las ruedas para detectar rodamientos desgastados a tiempo.
Comprobaciones de integridad hidráulica, de ruedas y estructural
Las comprobaciones de integridad hidráulica se centraron en el rendimiento del elevador y el control de fugas. Los técnicos inspeccionaron la carcasa de la bomba, el cilindro y las conexiones de las mangueras en busca de residuos de aceite, manchas de óxido o sellos húmedos, lo cual indicaba desgaste interno. Monitorearon el hundimiento de las horquillas bajo carga estática, ya que un asentamiento gradual indicaba problemas en las válvulas o sellos que requerían mantenimiento. Las fugas persistentes después de rellenar el líquido o reemplazar los sellos justificaron la planificación del reemplazo de la bomba o del gato completo.
Las inspecciones de las ruedas abarcaron el estado de la banda de rodadura, la concentricidad y la rotación libre de las ruedas de carga y dirección. Las ruedas de poliuretano ofrecían baja resistencia a la rodadura y alta durabilidad, pero presentaban zonas planas o astillas bajo sobrecarga o suciedad. Las pruebas semanales de giro de las ruedas detectaron ruido, bamboleo o resistencia en los rodamientos, lo que afectaba la maniobrabilidad y aumentaba el riesgo ergonómico. Las comprobaciones estructurales incluyeron la verificación de la alineación de las horquillas, la medición de las curvaturas visibles y la inspección de las soldaduras y los miembros del chasis en busca de grietas. Cualquier deformación, desalineación o grietas visibles en las horquillas indicaba el fin de su vida útil y obligaba a retirarlas del servicio.
Cuidado de la batería y modelos eléctricos de bajo consumo
Las transpaletas eléctricas dependían de un mantenimiento constante de las baterías para un funcionamiento fiable y ciclos de trabajo predecibles. Los operarios cargaban completamente las baterías antes de turnos intensos, evitaban descargas profundas repetidas y almacenaban las unidades en zonas frescas y secas para limitar el estrés térmico. El personal de mantenimiento limpiaba regularmente los terminales de las baterías, revisaba los cables y conectores para detectar daños en el aislamiento y se aseguraba de que las tapas y cubiertas de ventilación estuvieran intactas. Estas prácticas reducían las caídas de tensión bajo carga y evitaban paradas innecesarias durante los periodos de máxima actividad.
Las instalaciones optaron cada vez más por modelos eléctricos con motores de CA de mayor eficiencia y grupos electrógenos hidráulicos optimizados para reducir el consumo de energía por tonelada transportada. Las configuraciones de baterías de litio, incluyendo diseños de cartuchos fáciles de intercambiar, minimizaron el tiempo de inactividad durante los cambios de batería y facilitaron la carga de oportunidad durante los descansos. Los modelos energéticamente eficientes también redujeron la generación de calor y prolongaron la vida útil de los componentes de contactores y controladores. Las rutinas documentadas de cuidado de las baterías, junto con el seguimiento de los ciclos de carga y el tiempo de funcionamiento, facilitaron una planificación precisa del reemplazo de baterías y la elaboración de presupuestos.
Mantenimiento predictivo, telemática y gemelos digitales
Los enfoques de mantenimiento predictivo evolucionaron desde simples intervalos de tiempo hasta decisiones basadas en datos. Los módulos telemáticos de las transpaletas eléctricas registraban parámetros clave como horas de viaje, ciclos de elevación, estimaciones de carga, códigos de falla y eventos de impacto. Los administradores de flotas utilizaban estos datos para identificar unidades de alta utilización, operadores con sobrecargas frecuentes y ubicaciones con patrones de daños recurrentes. Posteriormente, adaptaban la capacitación, la distribución del tráfico o los procedimientos de manejo de carga para reducir fallas e incidentes de seguridad.
Los conceptos de gemelo digital ampliaron esta perspectiva mediante la creación de modelos virtuales de flotas de transpaletas que reflejaban las tendencias reales de uso y degradación. Los ingenieros incorporaron datos telemáticos, resultados de inspección e historial de mantenimiento en estos modelos para predecir la vida útil restante de los sistemas hidráulicos, las ruedas y las baterías. Los modelos permitieron optimizar el almacenamiento de repuestos y programar periodos de inactividad que se ajustaban a los planes de producción.
Resumen de las mejores prácticas y prioridades de cumplimiento
Los programas de transpaletas funcionaron mejor cuando las instalaciones adaptaban el tipo de carretilla al ciclo de trabajo, aplicaban las normas de OSHA e institucionalizaban el mantenimiento. Las unidades manuales eran adecuadas para movimientos cortos e intermitentes en suelos planos, mientras que las carretillas eléctricas de Clase III permitían un mayor rendimiento y cargas más pesadas con menor esfuerzo para el operario. Las revisiones de ingeniería de la geometría de la carga, las dimensiones de las horquillas y la disposición de los pasillos redujeron los problemas de estabilidad y el riesgo de colisión. Las cámaras frigoríficas, los muelles de carga y las zonas comerciales congestionadas requerían límites ambientales explícitos, la selección del material de las ruedas y la gestión de la velocidad.
La OSHA consideró las transpaletas eléctricas como carretillas elevadoras industriales motorizadas según la norma 29 CFR 1910.178, por lo que los empleadores debían proporcionar capacitación formal, evaluación práctica y recertificación cada tres años. Los centros que documentaron la autorización del operador, las investigaciones de incidentes y las inspecciones previas al uso redujeron las multas y la exposición a responsabilidades. Las normas claras para rampas, ascensores y estacionamientos (horquillas bajadas, capacidad respetada, salidas despejadas) redujeron significativamente los vuelcos y los atropellos. Los operadores de transpaletas manuales no requerían certificación, pero la capacitación en seguridad estructurada y las políticas de EPI seguían siendo una expectativa de diligencia debida.
Las estrategias de gestión del ciclo de vida combinaron breves inspecciones diarias, revisiones semanales de lubricación y fijación, y revisiones mensuales estructurales e hidráulicas. Las instalaciones que registraban fallos, desgaste de ruedas y fugas hidráulicas establecieron criterios objetivos de retirada y evitaron fallos catastróficos en horquillas o rodamientos. En los modelos eléctricos, la carga disciplinada de la batería, la limpieza de terminales y el almacenamiento en zonas secas y frescas prolongaron la vida útil del paquete y preservaron la velocidad de desplazamiento. Herramientas emergentes como la telemática y los gemelos digitales permitieron la programación basada en datos, la optimización energética y la detección temprana de fallos, pero requerían una sólida gobernanza de datos e integración con los sistemas de mantenimiento existentes.