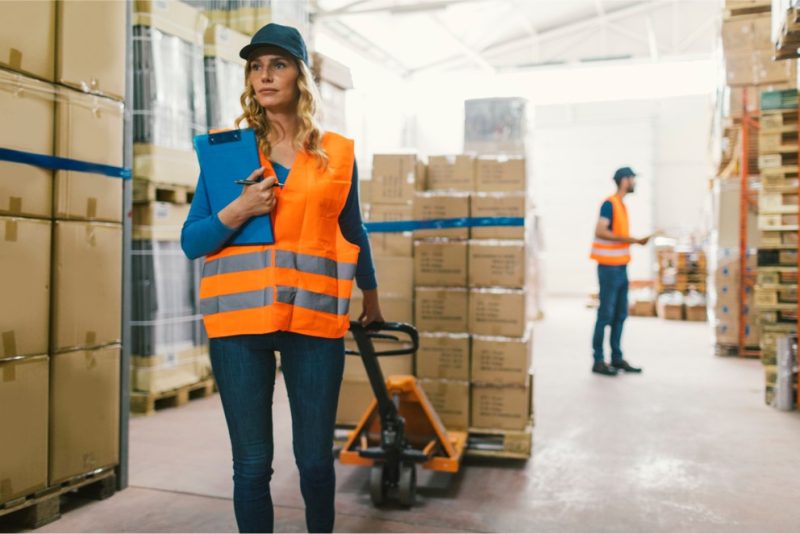
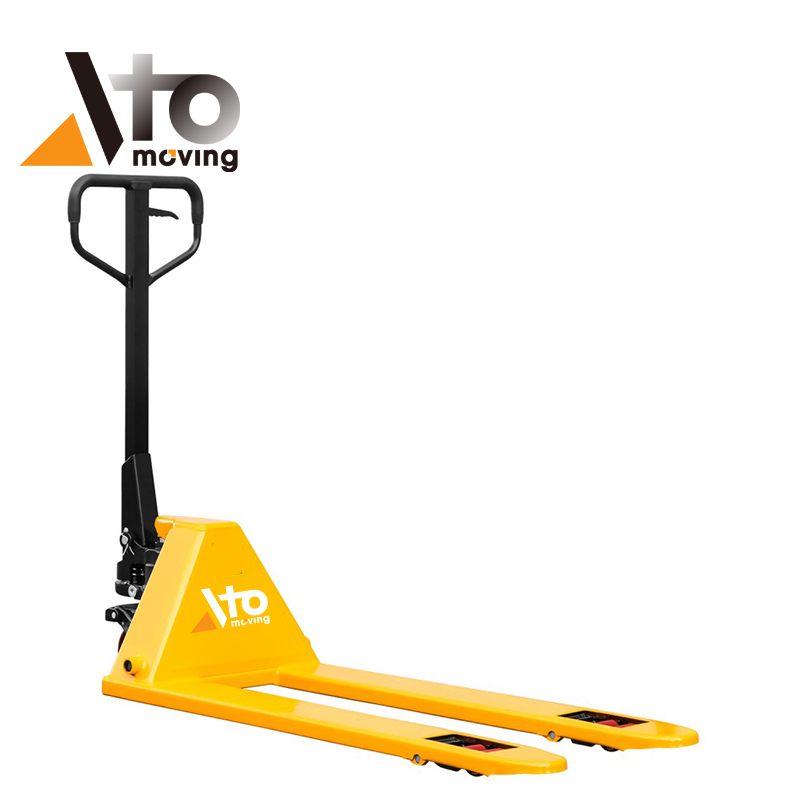
La seguridad en el levantamiento de palés dependía cada vez más de controles de ingeniería en lugar de la fuerza o la técnica individual. Este artículo examinó cómo el diseño de la tarea, la selección del equipo y la distribución del lugar de trabajo afectaban las cargas, la postura y el riesgo de lesiones durante la manipulación de palés . Posteriormente, exploró cómo diseñar sistemas y estaciones de trabajo más seguros para el levantamiento de palés, incluyendo alturas ergonómicas, posicionadores ajustables y ayudas eléctricas. Las secciones posteriores abordaron los regímenes de inspección y mantenimiento, así como la gestión digital de la seguridad, la capacitación y los mecanismos de retroalimentación. El artículo concluyó con una hoja de ruta práctica que ayudó a las organizaciones a implementar prácticas más seguras para el levantamiento de palés de manera estructurada y medible.
Ingeniería La tarea: Fundamentos del riesgo en la elevación de palés
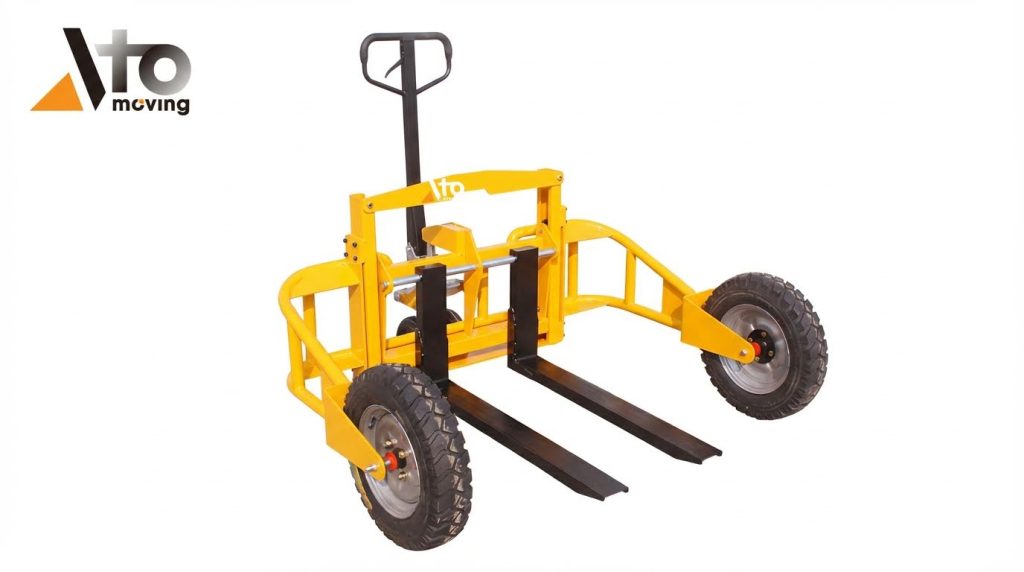
Las tareas de ingeniería de elevación de palés requerían una comprensión estructurada de las características de la carga, la biomecánica humana y las limitaciones del equipo. Los profesionales tradujeron estos factores en requisitos de diseño, herramientas y flujo de trabajo. Esta sección definió el panorama de riesgos antes del diseño detallado, de modo que los controles de ingeniería posteriores pudieran identificar los factores que más contribuyeron a las lesiones y pérdidas.
Cargas típicas de palés, posturas y tipos de lesiones
Las operaciones de almacén y supermercado solían manejar cajas de entre 36 y 45 kg por nivel de palé, y las cajas individuales a menudo pesaban entre 36 y 45 kg. En las áreas refrigeradas y de congelación, los operarios solían manejar cargas de entre 36 y 45 kg en los niveles inferiores de los palés. Los operarios a menudo se inclinaban para colocar cajas pesadas en el nivel inferior, combinando flexión del tronco, extensión hacia adelante y torsión. Esta postura aumentaba significativamente la compresión de los discos lumbares y las fuerzas de cizallamiento. Las unidades más pesadas generalmente se colocaban en la parte inferior para mayor estabilidad, lo que concentraba las cargas elevadas en las peores posturas. Los modos de lesión típicos incluían distensiones lumbares agudas, trastornos lumbares acumulativos, pinzamiento del hombro por alcanzar objetos en altura y fracturas de las extremidades inferiores por impactos o atropellos con ruedas de transpaletas. También se producían trastornos de manos y muñecas debido a las altas fuerzas de empuje y tracción en los timoneles de las transpaletas , especialmente sobre suelos dañados o con ruedas desgastadas.
Marco regulatorio y estándares de la industria
Los marcos regulatorios para la seguridad en el levantamiento de paletas se basaban principalmente en las normas generales de manejo de materiales y de carretillas elevadoras. Las normas de seguridad laboral exigían a los empleadores identificar los riesgos del manejo manual, implementar controles de ingeniería viables y capacitar a los empleados en técnicas de levantamiento seguras. Para las transpaletas eléctricas y apiladoras, las normas se alineaban con las de las carretillas elevadoras y requerían capacitación formal del operador, evaluación e instrucción de actualización periódica. Los documentos de orientación de agencias como NIOSH proporcionaban límites y precauciones basados en evidencia, señalando, por ejemplo, que la eficacia de los cinturones lumbares para prevenir lesiones de espalda no estaba comprobada. Los estándares de la industria y los cursos de mejores prácticas abarcaban la ergonomía, las inspecciones preoperacionales y el funcionamiento seguro de transpaletas , apiladoras y carretillas elevadoras. Estos marcos impulsaron a las organizaciones a formalizar las listas de verificación de inspección, las evaluaciones de competencia y la documentación de la capacitación y el mantenimiento.
Manejo manual vs. manejo motorizado: compensación de riesgos
Las transpaletas manuales y la elevación manual exponían a los trabajadores a cargas elevadas en la columna vertebral, flexiones repetitivas y fuerzas considerables de empuje y tracción. Una técnica incorrecta, como flexionar la cintura en lugar de las rodillas y levantar alejándose del cuerpo, aumentaba la probabilidad de lesiones. Las transpaletas y apiladores eléctricos reducían el esfuerzo de elevación vertical y, a menudo, la carga acumulada en la columna vertebral. Sin embargo, presentaban riesgos diferentes, como lesiones por aplastamiento, impactos y vibraciones corporales. Los equipos motorizados también requerían una mayor habilidad del operador, una certificación formal y controles previos al uso más estrictos. Por lo tanto, las decisiones de ingeniería sopesaron la reducción de la tensión musculoesquelética frente al aumento de la energía cinética y la posible gravedad de la colisión. En la práctica, las organizaciones solían combinar el movimiento motorizado con controles ergonómicos diseñados, como posicionadores de altura ajustable, para minimizar tanto el sobreesfuerzo como las lesiones por impacto.
Indicadores clave de seguridad y umbrales ergonómicos
Los equipos de ingeniería monitorearon KPI específicos para cuantificar el riesgo de elevación de pallets y la efectividad del control. Los indicadores comunes incluyeron trastornos musculoesqueléticos registrables por cada 100 equivalentes a tiempo completo, frecuencia de lesiones con baja y tasas de gravedad asociadas con la manipulación de materiales. Las métricas a nivel de tarea se centraron en las fuerzas de empuje-tracción máximas y sostenidas en transpaletas, los ángulos de flexión del tronco y la frecuencia de elevación por turno. Las pautas ergonómicas generalmente apuntaban a mantener la mayoría de las elevaciones dentro de los límites de peso recomendados a la altura de la cintura y restringir la flexión del tronco más allá de aproximadamente 20-30 grados para tareas repetitivas. Los diseñadores también monitorearon las fuerzas de la manija de las transpaletas, con el objetivo de mantenerlas dentro de los límites aceptados mano-brazo en las peores condiciones de piso y carga. Los KPI adicionales incluyeron el porcentaje de operadores capacitados y certificados, las tasas de finalización de la inspección previa al uso y el tiempo de cierre para los hallazgos de mantenimiento. Estos umbrales cuantitativos permitieron la mejora continua de la distribución de las estaciones de trabajo, las especificaciones de los equipos y los métodos de trabajo.
Diseño de sistemas de elevación de palets y estaciones de trabajo más seguros
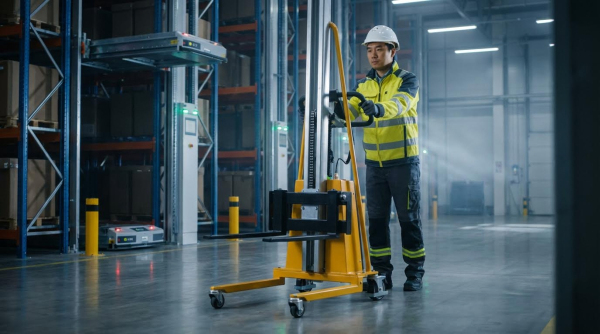
El diseño de sistemas de elevación de palés más seguros requería una visión integral de la geometría de la tarea, las características de la carga y la capacidad del operador. Un diseño eficaz de la estación de trabajo redujo las cargas máximas sobre la columna, minimizó las posturas forzadas y controló las fuerzas de empuje y tracción durante la manipulación de palés. Los ingenieros de seguridad tradujeron las directrices normativas y ergonómicas en dimensiones concretas, selección de equipos y normas de distribución. Esta sección se centró en cómo configurar alturas, dispositivos y superficies para que los operadores se mantuvieran dentro de los umbrales ergonómicos basados en la evidencia durante la elevación y el transporte de palés.
Disposiciones ergonómicas: alturas, alcance y espacios libres
Las estaciones de trabajo ergonómicas con palés mantenían la zona de manipulación principal entre 750 y 1100 milímetros aproximadamente por encima del suelo. Esta banda de altura se alineaba con la altura de la cintura al codo para la mayoría de los adultos y reducía la flexión del tronco más allá de los 20 grados durante la elevación. En el almacenamiento de comestibles, las capas inferiores de palés solían estar cerca del suelo, lo que obligaba a inclinarse repetidamente la cintura para colocar cajas de 35 a 45 kilogramos. Elevar el nivel de manipulación más bajo mediante palés adicionales, plataformas bajas o dispositivos de altura ajustable reducía la carga lumbar acumulada.
Las distancias de alcance también requerían control. Los diseñadores solían limitar el alcance horizontal a menos de 450-500 milímetros para elevaciones frecuentes, con el fin de mantener momentos aceptables en los hombros y la espalda. Esto implicaba posicionar los palés de forma que los operarios no se inclinaran más allá de la profundidad de una caja para colocar o retirar las cargas. Una distancia adecuada alrededor de las posiciones de los palés, normalmente de al menos 900 milímetros para las pasarelas y de 1200-1500 milímetros en las zonas de picking, permitía una posición neutra de los pies y evitaba que se torcieran.
Los ingenieros evaluaron las trayectorias de acceso para transpaletas y apiladores con el fin de evitar giros bruscos que obligaran a la rotación del torso bajo carga. La alineación de las paletas con los pasillos principales de circulación redujo la necesidad de cargar los productos lateralmente o en diagonal. Las marcas visuales en el suelo y la estandarización de la distribución de las paletas contribuyeron a mantener una ergonomía uniforme en todos los turnos. En las zonas donde los operarios trabajaban en cámaras frigoríficas o congeladores, los diseñadores consideraron equipos de protección individual (EPI) más voluminosos y una menor destreza, lo que aumentó el espacio libre necesario para mantener una postura segura y una base estable.
Posicionadores de paletas ajustables, alturas de elevación de gato y apiladores
Los posicionadores de palés ajustables y las transpaletas de gran altura permitieron que la carga se mantuviera dentro de la zona de elevación preferida durante todo el ciclo de fabricación. Históricamente, las transpaletas manuales estándar elevaban los palés entre 150 y 200 milímetros, dejando las capas inferiores cerca del suelo. Algunas transpaletas ergonómicas y variantes de tijera elevaban las cargas entre 200 y 250 milímetros, mientras que los equipos especializados de picking con altura ajustable elevaban los palés entre 200 y 250 milímetros, hasta aproximadamente 250 milímetros de recorrido total de la horquilla sobre el nivel del suelo. Esta altura adicional reducía significativamente la inclinación hacia adelante al manipular cajas de 35 a 45 kilogramos.
Los ingenieros seleccionaron las alturas de elevación basándose en el análisis de tareas. Para la preparación de cajas con alta frecuencia, se utilizaron mesas elevadoras de tijera o posicionadores de palés que controlaban la altura del palé a medida que se añadían capas, manteniendo la capa superior cerca de la cintura. Los posicionadores accionados por resorte o aire mantenían la altura automáticamente a medida que variaba la masa de la carga, reduciendo la necesidad de ajustes manuales. Por el contrario, los apiladores de palés eléctricos permitían el posicionamiento vertical de palés completos, colocando las cargas a la altura de las vigas de las estanterías y eliminando por completo la elevación manual.
Los diseñadores adaptaron el tipo de equipo al rendimiento y la geometría del pasillo. Los apiladores eléctricos, con alturas de mástil compatibles con las estanterías existentes, permitieron la manipulación vertical sin carretillas elevadoras en pasillos estrechos. Sin embargo, introdujeron nuevos requisitos para las comprobaciones previas al uso, la evaluación de la estabilidad y la formación de los operarios. Para entornos mixtos, los ingenieros a veces combinaban transpaletas estándar para el transporte con paletizadores fijos de altura ajustable en las estaciones de trabajo, garantizando así que la elevación se realizara únicamente en las estaciones diseñadas, en lugar de en ubicaciones improvisadas en el suelo.
Calidad del suelo, selección de ruedas y control de vibraciones
El estado del suelo influía directamente en la fuerza de las manos y los brazos necesaria para mover transpaletas y carretillas elevadoras. Las ruedas de goma maciza de las transpaletas y las carretillas elevadoras presentaban zonas planas bajo cargas estáticas, lo que aumentaba la resistencia a la rodadura y producía un movimiento inestable de la carga. Los surcos, las astillas y las irregularidades de la superficie de los suelos de los almacenes añadían cargas de impacto a las manos y los brazos del operador durante la dirección y el frenado. Estos factores aumentaban el riesgo ergonómico incluso con tareas de elevación bien diseñadas.
Los controles de ingeniería comenzaron con la especificación de superficies de hormigón planas, lisas y antideslizantes, con tolerancias estrictas de nivelación y pendiente local. El mantenimiento regular del suelo eliminó las protuberancias y rellenó las depresiones que causaban cargas de impacto y vibraciones en todo el cuerpo. El material y el diámetro de las ruedas se seleccionaron en función de la dureza del suelo y las cargas previstas; las ruedas de poliuretano o caucho de mayor diámetro y alta calidad redujeron las cargas máximas.
Inspección, mantenimiento y gestión de seguridad digital
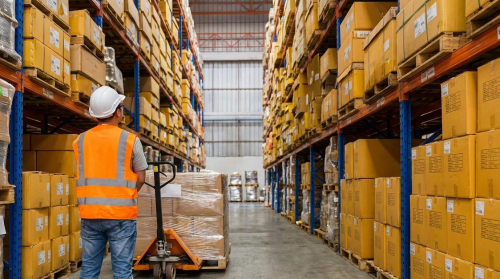
La inspección, el mantenimiento y la gestión digital de la seguridad constituyeron la base de unas operaciones fiables de elevación de palés. Los programas de ingeniería vincularon las comprobaciones previas al uso, el mantenimiento basado en el estado y la captura de datos con reducciones mensurables de lesiones y tiempos de inactividad imprevistos. Los sistemas eficaces combinaron inspecciones visuales sencillas con listas de verificación estructuradas, etiquetado de defectos y registros trazables que respaldaron el cumplimiento normativo y la mejora continua.
Comprobaciones previas al uso de transpaletas, apiladores y carretillas elevadoras
Las comprobaciones previas al uso verificaron que las transpaletas eléctricas , los apiladores eléctricos y las carretillas elevadoras funcionaran correctamente antes de la carga. Los operarios inspeccionaron los daños visibles, las piezas sueltas y la contaminación que pudiera afectar a los controles o la estabilidad. Examinaron las horquillas para detectar dobleces, grietas o desalineación y confirmaron que entraban completamente en los palés sin interferencias. Se inspeccionó el estado de las ruedas y los neumáticos para detectar zonas planas, residuos incrustados o desgaste irregular que pudieran provocar cargas inestables o un aumento de la fuerza de empuje.
En el caso de los equipos motorizados, los operadores comprobaron la instalación, el estado de carga y la sujeción segura de la batería, así como los cables y conectores. Probaron las funciones de elevación, descenso, dirección y frenado sin carga, confirmando una respuesta suave y predecible, sin ruidos ni vibraciones anormales. Los dispositivos de seguridad, como los botones de parada de emergencia, las etiquetas de advertencia y las protecciones, debían estar presentes y ser legibles. Cualquier defecto crítico, como ruedas dañadas, fugas hidráulicas o frenos defectuosos, provocaba la inmediata señalización de "fuera de servicio" y el informe correspondiente antes del uso.
Protocolos de mantenimiento hidráulico, de ruedas y estructural
Los protocolos de mantenimiento estructurados se centraban en la integridad hidráulica, los componentes rodantes y la solidez estructural. Las revisiones semanales solían incluir la verificación del nivel de aceite hidráulico según las especificaciones del fabricante y la inspección de rastros externos de aceite en mangueras, cilindros y sellos. Los niveles bajos de aceite reducían la presión de elevación y provocaban un movimiento errático de las horquillas, mientras que la entrada de aire debido a la inclinación frecuente o a una posición irregular provocaba fallos en la elevación y el descenso.
Los técnicos purgaron los sistemas hidráulicos alternando la palanca de control entre las posiciones de elevación y descenso mientras bombeaban sin carga, y luego volvieron a probar con carga. Los cambios periódicos de aceite eliminaron las partículas de suciedad que podrían dañar las válvulas y los sellos; los procedimientos incluyeron el aceite hidráulico adecuado, el drenaje controlado y la inspección de los sellos. Los rodillos de carga y los rodillos de las horquillas sufrieron una alta tensión diaria y requirieron reemplazo cuando estaban desgastados, astillados o ovalados. Un reemplazo correcto implicó apoyar el montacargas, retirar pasadores y ejes, instalar nuevos rodillos lubricados y verificar la suavidad de marcha.
Los volantes y las ruedas giratorias también requerían un reemplazo oportuno para mantener la maniobrabilidad y reducir las fuerzas ejercidas en las manos y los brazos. Las inspecciones estructurales detectaron grietas en los talones de las horquillas, las soldaduras y el chasis, así como deformaciones por sobrecarga. Cualquier defecto estructural justificaba la retirada inmediata del servicio y su evaluación por parte de personal cualificado, garantizando así que el equipo reparado cumpliera con la capacidad nominal y los factores de seguridad originales.
Monitoreo basado en IA, listas de verificación digitales y gemelos
La gestión digital de la seguridad mejoró los sistemas tradicionales de inspección y mantenimiento. Las listas de verificación electrónicas previas al uso estandarizaron el contenido de las inspecciones, redujeron las omisiones y permitieron la generación de informes de defectos en tiempo real con fotos y marcas de tiempo. Los sistemas almacenaron los datos de inspección con identificadores de equipos, fechas y datos del inspector, lo que facilitó la trazabilidad y la planificación del mantenimiento preventivo. Las alertas automáticas notificaron a los equipos de mantenimiento cuando las inspecciones detectaron problemas críticos o se acercaron los intervalos de servicio programados.
El análisis basado en IA procesó datos históricos de inspección, averías y uso para identificar patrones como fallos recurrentes de ruedas en secciones específicas del suelo o un aumento de problemas hidráulicos tras ciertos ciclos de trabajo. Esta información facilitó el mantenimiento basado en riesgos, las reparaciones del suelo y los cambios en las especificaciones de los equipos. Los gemelos digitales de los activos y diseños de manipulación de materiales modelaron las rutas de carga, la utilización y los modos de fallo, lo que permitió a los ingenieros probar virtualmente materiales alternativos para las ruedas, las clasificaciones de los componentes hidráulicos o las rutas de tráfico.
La integración con sistemas de gestión de almacenes o flotas vinculó las métricas de utilización con los indicadores de condición, lo que permitió una programación de servicios más precisa. Los dispositivos móviles proporcionaron a los operadores flujos de trabajo de inspección guiados con imágenes de referencia integradas y criterios de aceptación, lo que redujo la subjetividad. La combinación de IA, registros digitales y modelos virtuales transformó la gestión de la seguridad de la reparación reactiva de fallos a la toma de decisiones predictiva y prescriptiva.
Ciclos de capacitación, competencia y retroalimentación de incidentes
La formación y la gestión de competencias fueron fundamentales para la eficacia de los programas de inspección y mantenimiento. Los operadores de carretillas elevadoras y transpaletas eléctricas requerían una certificación formal que abarcaba las comprobaciones previas al uso, la conducción segura, la evaluación de la carga y los procedimientos de emergencia. Los usuarios de transpaletas manuales se beneficiaban de cursos más cortos centrados en la ergonomía, las técnicas de manipulación segura y los pasos básicos de inspección, dado que la manipulación incorrecta seguía siendo una de las principales causas de lesiones prevenibles.
Los cursos de alta calidad abordaron la ergonomía y el levantamiento paso a paso.
Resumen y hoja de ruta de implementación para una elevación de palés más segura

Los controles de ingeniería para el levantamiento de paletas redujeron la exposición a altas cargas en la columna vertebral, posturas incómodas y vibraciones de todo el cuerpo. Las operaciones típicas en supermercados y almacenes manejaban unidades de 80 a 100 libras, a menudo a nivel del suelo, lo que generaba altos momentos lumbares y frecuentes lesiones por sobreesfuerzo. Los transpaletas eléctricas, apiladores , posicionadores de paletas y paletizadores mecánicos o de cobots mantuvieron las cargas más cerca de la cintura y redujeron la frecuencia de levantamiento manual. La calidad del suelo, el estado de las ruedas y las alturas, alcances y espacios libres de elevación correctamente especificados conformaron la base de un sistema de baja fuerza y bajo riesgo.
Las prácticas de la industria se alinearon con las normas de manejo de materiales de la OSHA y consultaron las directrices del NIOSH, incluyendo la falta de evidencia sobre la eficacia de las bandas de refuerzo. Los programas eficaces combinaron estaciones de trabajo diseñadas, equipos de altura ajustable y un estricto control de capacidad con inspecciones previas al uso estructuradas y mantenimiento planificado. Las revisiones hidráulicas semanales, la inspección de ruedas y rodillos, y los procedimientos de purga mantuvieron bajas las fuerzas mano-brazo y una manipulación de carga estable. Las listas de verificación digitales y los registros de inspección demostraron el cumplimiento, facilitaron el mantenimiento preventivo y redujeron las paradas imprevistas.
La implementación en un sitio operativo siguió una hoja de ruta por etapas. Primero, los profesionales mapearon los flujos actuales de palés, midieron los pesos de las cargas, las alturas de elevación, las fuerzas de empuje y tracción, y documentaron el historial de incidentes. Segundo, priorizaron los controles que eliminaron las elevaciones de bajo nivel, como los posicionadores de palés en gatos, los palés vacíos apilados o los apiladores eléctricos dimensionados según los volúmenes de carga reales. Tercero, mejoraron los pisos y las especificaciones de las ruedas donde las fuerzas de dirección o la vibración excedían las pautas ergonómicas. Las acciones paralelas incluyeron la implementación de rutinas estandarizadas de inspección previa al uso, informes digitales y reglas claras de fuera de servicio para fugas, componentes agrietados o ruedas dañadas.
La capacitación y el desarrollo de competencias completaron el ciclo. Los operadores aprendieron técnicas ergonómicas correctas de elevación, postura y manejo del timón, y practicaron la detección temprana de fallas mecánicas y condiciones inseguras. Los cursos combinados abarcaron equipos manuales y motorizados, fundamentos regulatorios y normas específicas de cada sitio, con ciclos de reevaluación alineados con los períodos de validez de los certificados. Con el tiempo, los sitios integraron datos de incidentes e informes de cuasi accidentes en las revisiones de diseño, impulsando mejoras iterativas en la distribución, la selección de equipos y los intervalos de mantenimiento. Este enfoque basado en la retroalimentación creó una trayectoria de evolución equilibrada, donde la automatización y la asistencia eléctrica se expandieron gradualmente, preservando la supervisión del operador y manteniendo una rigurosa disciplina de inspección y mantenimiento.