Las plantas que buscan obtener la certificación para transpaletas y carretillas elevadoras suelen tener que cumplir con estrictos requisitos de seguridad, producción y cumplimiento normativo. Esta guía explica cómo la norma OSHA 29 CFR 1910.178(l) influyó en las normas de certificación actuales para vehículos industriales motorizados, incluyendo transpaletas y carretillas elevadoras, en plantas de fabricación y logística.
Verá cómo traducir estas reglas en un proceso de certificación de operadores paso a paso, desde las verificaciones de elegibilidad y la teoría en línea hasta la evaluación práctica y la emisión de tarjetas. El artículo también muestra cómo crear un programa de capacitación interna eficaz que equilibre costos, tiempo de actividad y reducción de incidentes mediante simulacros específicos de la planta y gestión de cambios.
La sección final reúne los requisitos en un resumen conciso y centrado en el cumplimiento normativo, que sirve de base para auditorías y revisiones internas de seguridad. Los equipos de operaciones, mantenimiento y medio ambiente, salud y seguridad (EHS) pueden utilizar esta estructura para armonizar las políticas, documentar la formación y seleccionar las herramientas y equipos adecuados, como transpaletas eléctricas o manuales, para la manipulación segura de materiales.
Requisitos de OSHA para la certificación de montacargas
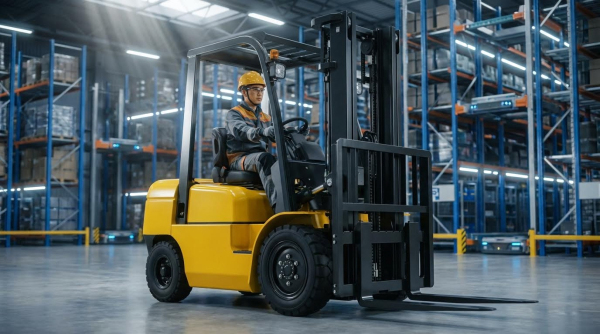
Las normas de OSHA definen cómo obtener la certificación para transpaletas y montacargas en una planta. La norma 29 CFR 1910.178(l) establece obligaciones claras para empleadores y operadores. Estas normas se aplican a vehículos industriales motorizados, como montacargas con conductor a bordo y transpaletas eléctricas. Un programa que cumpla con la normativa reduce los vuelcos, las colisiones y las caídas de carga que causan miles de lesiones.
Reglas clave en OSHA 29 CFR 1910.178(l)
La norma OSHA 29 CFR 1910.178(l) exigía a los empleadores capacitar y certificar a todos los operadores de camiones industriales motorizados. La norma se centraba en la operación segura de camiones, los riesgos laborales y la evaluación del desempeño. La capacitación debía incluir tanto teoría formal como trabajo práctico. Los empleadores también debían garantizar que la capacitación se ajustara al tipo de camión y a las condiciones del lugar de trabajo.
La norma exigía capacitación de actualización cuando los operadores conducían de forma insegura, sufrían un accidente o cambiaban las condiciones. También requería una evaluación de cada operador al menos una vez cada tres años. Estos puntos son fundamentales para cualquier empresa que desee obtener una certificación para transpaletas y montacargas que cumpla con los requisitos de la OSHA.
¿Quién debe estar certificado y para qué camiones?
Solo personas capacitadas y competentes podían operar carretillas elevadoras industriales motorizadas. Esto abarcaba carretillas elevadoras de conductor sentado, carretillas elevadoras de pie, carretillas para pasillos estrechos y transpaletas eléctricas. Las transpaletas manuales sin fuente de alimentación no estaban sujetas a esta norma.
La certificación debía coincidir:
- Clase y tipo de camión, como camiones de pasajeros de clase I a V o camiones con conductor a pie.
- Fuente de energía, como eléctrica o de combustión interna.
- Características clave, como diseño para terrenos difíciles o pasillos estrechos
Si un operador cambiaba de tipo de camión, el empleador debía impartirle capacitación adicional y realizar una nueva evaluación. La capacitación previa solo era válida para los temas y tipos de camión en los que el operador ya había demostrado competencia.
Componentes formales, prácticos y de evaluación
La OSHA dividió el proceso en tres partes. Esta estructura aún sirve de guía para obtener una certificación válida a nivel nacional para transpaletas y montacargas.
La instrucción formal abarcaba la teoría. Los formatos típicos incluían clases presenciales, módulos en línea, vídeos y exámenes escritos. Los temas debían incluir:
- Controles, instrumentos y estabilidad
- Manejo de carga, capacidad y límites
- Controles previos al uso, repostaje y carga
- Peligros del sitio, como rampas, pasillos y peatones.
En la capacitación práctica se utilizaron camiones reales o similares. Los participantes practicaron inspecciones, recogida de cargas, desplazamientos, colocación de cargas, estacionamiento y apagado. Un instructor cualificado dirigió y corrigió el comportamiento durante estos simulacros.
La evaluación del desempeño fue el paso final. El evaluador observó al operador realizando tareas normales en el lugar de trabajo real. El operador aprobó solo si aplicó las habilidades teóricas y prácticas de forma segura y consistente.
Mantenimiento de registros, validez y preparación para auditorías
La OSHA exigía registros de certificación por escrito para cada operador. Como mínimo, el registro debía mostrar:
- Nombre del operador
- Fecha de formación
- Fecha de evaluación
- Nombre del formador o evaluador
Las certificaciones típicas tenían una validez de tres años. Sin embargo, los empleadores debían impartir capacitación de actualización antes si el operador sufría un accidente, un cuasi accidente, un comportamiento inseguro o si cambiaban los equipos o las condiciones. También se aplicaba un intervalo máximo de tres años a las evaluaciones formales de cada operador.
Las plantas que buscaban una sólida preparación para auditorías trataban los registros como documentos controlados. Los organizaban por operador y tipo de camión. También registraban los recordatorios y las acciones de seguimiento. Este enfoque demostró a OSHA que la planta hacía más que emitir tarjetas. Demostró ser un sistema dinámico para la operación segura de montacargas y transpaletas.
Proceso de certificación paso a paso para operadores
Las plantas que solicitan la certificación para transpaletas y montacargas necesitan una guía clara. La OSHA ha definido un procedimiento sencillo pero riguroso. Los operadores completan la teoría, luego la práctica y, finalmente, una verificación de desempeño documentada. Cada paso debe corresponder al tipo de carretilla y a los riesgos reales del lugar de trabajo.
Elegibilidad, aptitud médica y límites de edad
La OSHA exigía que solo personal capacitado y competente operara carretillas elevadoras industriales. En la práctica, los empleadores establecían las normas de acceso antes de que comenzara la capacitación. La mayoría de las plantas requerían que los operadores tuvieran al menos 18 años para operar transpaletas y montacargas. Era importante tener conocimientos básicos de lectura, ya que los operadores debían comprender manuales, etiquetas y señales de advertencia.
Las revisiones médicas de aptitud física ayudaron a prevenir incidentes. Las revisiones típicas se centraban en la visión, la audición, el equilibrio y cualquier afección que pudiera causar incapacidad repentina. Las plantas solían utilizar exámenes sencillos de aptitud física para el trabajo en lugar de pruebas médicas complejas. Si la condición de un operador cambiaba, los supervisores revisaban su aptitud física nuevamente antes de permitir el uso del camión.
Estructura de formación y evaluación teórica en línea
La instrucción formal respondió a la primera parte de cómo obtener una certificación de transpaleta y montacargas. Muchos empleadores utilizaron cursos en línea para cubrir la teoría de OSHA. Estos módulos explicaban las clases de montacargas, los controles, las placas de capacidad y la estabilidad. También abarcaban temas laborales como las condiciones del suelo, las rampas, la ventilación y las rutas peatonales.
Los cursos en línea solían incluir lecciones cortas con cuestionarios. La puntuación típica para aprobar oscilaba entre el 70 % y el 80 %. Los operadores podían repetir los cuestionarios hasta alcanzar la puntuación objetivo. Tras aprobar, imprimían o descargaban una prueba de la teoría. Esta prueba se incorporaba a la fase práctica del sitio web y a la aprobación final.
Capacitación práctica en equipos en el sitio
La capacitación práctica permitió a los operadores pasar de la teoría al control real de transpaletas y montacargas. OSHA exigió ejercicios prácticos con equipos iguales o similares utilizados en la planta. Los instructores primero demostraron las comprobaciones previas al uso, incluyendo el funcionamiento de las horquillas, el sistema hidráulico, los frenos, la bocina y los dispositivos de advertencia. Posteriormente, los participantes repitieron estos pasos bajo supervisión.
Las plantas solían desarrollar una ruta de habilidades sencilla. Esta incluía la recogida de cargas, el desplazamiento con y sin carga, los giros en los pasillos, el uso de rampas y el estacionamiento. Los instructores hicieron hincapié en la estabilidad de las cargas, la baja altura de desplazamiento y la buena visibilidad. También mostraron los pasos seguros para cargar o reabastecer la batería. La capacitación continuó hasta que el operador pudo trabajar con fluidez y sin hábitos inseguros.
Evaluación de desempeño y emisión de tarjetas
El último paso para obtener la certificación de transpaletas y montacargas fue una evaluación formal. Un evaluador cualificado observó al operador realizar tareas típicas en la obra. El evaluador utilizó una lista de verificación que abarcaba inspecciones, uso de controles, velocidad, manejo de carga y conocimiento de personas y obstáculos. Cualquier error crítico implicaba más capacitación antes de una nueva prueba.
Cuando el operador aprobaba la certificación, el empleador documentaba la misma. Los registros incluían el nombre del operador, el tipo de camión, la fecha de la capacitación, la fecha de la evaluación y el nombre del evaluador. Muchas plantas emitían una tarjeta o credencial de bolsillo que indicaba la clase del camión y su fecha de vencimiento. La OSHA preveía una reevaluación al menos cada tres años o antes después de accidentes, cuasi accidentes o comportamiento inseguro.
Cómo crear un programa de capacitación interna eficaz

Las plantas que buscan cómo obtener la certificación para transpaletas y montacargas a menudo optan por desarrollar la capacitación internamente. Un programa interno estructurado reduce costos, mejora el control de plazos y aborda los riesgos reales en el lugar de trabajo. Para cumplir con la norma OSHA 29 CFR 1910.178(l), el programa debe combinar teoría sólida, práctica realista y evaluación documentada. Cada elemento a continuación debe estar directamente relacionado con los equipos y la distribución utilizados en sus instalaciones.
Selección y calificación de capacitadores internos
La selección de instructores es la decisión principal en el diseño de un programa interno. Los instructores deben tener sólidas habilidades operativas en todos los tipos de montacargas que impartirán, incluyendo transpaletas y montacargas contrapesados . También deben tener un conocimiento preciso de la norma OSHA 1910.178(l) y las normas de la empresa. Las buenas habilidades de comunicación son tan importantes como la habilidad para conducir.
A la hora de elegir entrenadores, las plantas suelen tener en cuenta cuatro áreas:
- Experiencia operativa en equipos y cargas de obra
- Comprensión de los peligros del sitio, el tráfico y el historial de cuasi accidentes
- Capacidad para entrenar, detener actos inseguros y dar retroalimentación clara.
- Disponibilidad de tiempo para planificar, impartir y documentar la capacitación
La gerencia debe emitir una designación por escrito del instructor. El registro debe incluir el nombre del instructor, sus cualificaciones y los tipos de camiones que cubre. La observación periódica y las capacitaciones de actualización mantienen estable la calidad del instructor a medida que cambian los diseños, los SKU y los procesos.
Estructuración de currículos y ejercicios específicos para cada sitio
Un programa de estudios interno debe responder a las preguntas sobre cómo obtener la certificación de transpaletas y montacargas de forma que se ajuste al contenido de OSHA. Comience con las listas de temas de OSHA relacionados con camiones y lugares de trabajo. Luego, asigne cada tema a su flota de camiones, cargas y rutas de viaje. Esto evita diapositivas genéricas que no se ajustan a los riesgos reales.
Una estructura simple funciona bien:
- Teoría en el aula o en línea sobre principios y reglas básicas
- Inspecciones de recorrido en camiones reales en su planta
- Simulacros de conducción progresiva en zonas de bajo riesgo
- Tareas aplicadas que copian movimientos de producción diarios
Los simulacros deben reflejar las limitaciones reales. Por ejemplo, pasillos estrechos en estanterías, esquinas ciegas, plataformas de muelle, cámaras frigoríficas y tráfico mixto con peatones. Para transpaletas, incluya ejercicios de carga y descarga de remolques, entrada de palés y manejo de giros cortos. Documente qué simulacros son obligatorios para cada puesto y tipo de carretilla.
Integración de la actualización y la gestión del cambio
OSHA exige cursos de actualización cuando los operadores conducen de forma insegura, sufren un accidente o se enfrentan a nuevas condiciones. Las plantas deben integrar esto en la gestión rutinaria de cambios. Vincule los activadores de los cursos de actualización con los informes de incidentes, las tendencias de cuasi accidentes y los cambios de diseño o equipo. Esto mantiene el programa ágil y no solo basado en el calendario.
Un enfoque práctico es establecer tres niveles:
- Actualización basada en eventos después de un incidente o acto inseguro
- Actualización basada en cambios cuando llegan nuevos camiones o diseños
- Revisión basada en el tiempo al menos cada tres años
Las charlas breves pueden respaldar pequeños cambios. Los cambios más importantes, como nuevas estanterías o nuevas clases de camiones, requieren evaluaciones completas. Actualice siempre los procedimientos escritos, las marcas en el suelo y los planes de tráfico en paralelo. Alinee estas actualizaciones con su proceso de gestión del cambio para que la capacitación nunca sea una cuestión de último momento.
Rendimiento en costos, productividad y seguridad
Un programa interno afecta directamente los costos, el rendimiento y las tasas de incidentes. Los cursos externos suelen cobrarse por persona y por clase de camión. Los capacitadores internos pueden distribuir un tiempo fijo de preparación entre varios operadores y turnos. Las plantas suelen utilizar programas internos para reducir los costos de capacitación por operador y, al mismo tiempo, cumplir con las normas de OSHA.
Para realizar un seguimiento del valor, defina métricas claras:
| Grupo métrico | Indicadores de ejemplo |
|---|---|
| Costo | Horas de formación por operador, costes externos evitados |
| Productividad | Tiempo para calificar a nuevos empleados, tiempo del ciclo de carga, longitud de la cola del muelle |
| Seguridad | Incidentes con montacargas y transpaletas, informes de cuasi accidentes, daños a la propiedad |
Revise estos indicadores trimestralmente. Si los incidentes se mantienen altos, aumente el tiempo de práctica o ajuste las evaluaciones. Si el tiempo de calificación es largo, pero los incidentes son bajos, refine los simulacros para centrarse en las tareas de mayor riesgo. Un programa interno equilibrado promoverá una operación segura, a la vez que mantiene un flujo de materiales confiable y predecible.
Resumen y conclusión centrada en el cumplimiento
Las plantas que solicitan la certificación para transpaletas y montacargas necesitan un proceso claro y repetible. La norma OSHA 29 CFR 1910.178(l) exige que los empleadores controlen dicho proceso, desde la teoría hasta las verificaciones prácticas y el registro de datos. La certificación seguía siendo específica para cada tipo de carretilla y cada planta, por lo que la capacitación estandarizada nunca resultó efectiva a largo plazo.
El núcleo técnico era estable. Los operadores necesitaban teoría formal, ejercicios prácticos con equipos reales y una evaluación con puntuación. Los empleadores emitían tarjetas y guardaban registros con nombres, fechas, tipos de camiones y datos del instructor. La validez solía ser de tres años, con cursos de actualización obligatorios tras incidentes, comportamientos inseguros o cambios importantes en el lugar de trabajo.
En la industria, los programas estructurados redujeron las colisiones, los vuelcos y las caídas de carga al mejorar la conciencia de la estabilidad, los hábitos de inspección y la detección de peligros. Las plantas que desarrollaron programas internos sólidos redujeron el costo de capacitación por persona y alinearon el contenido con la distribución de la planta, las rutas de tráfico y los turnos. Los módulos teóricos en línea aportaron flexibilidad, pero nunca reemplazaron las evaluaciones de habilidades en el camión.
La implementación se mantuvo práctica. Las plantas definieron qué camiones necesitaban certificación, evaluaron a los operadores según su edad y condición física, y trazaron un plan sencillo: teoría en línea o presencial, simulacros en el sitio, evaluación y, finalmente, emisión de la tarjeta. Las auditorías periódicas de los archivos de capacitación, los recorridos de observación y las revisiones de cuasi accidentes mantuvieron la honestidad de los programas. Con el tiempo, las herramientas digitales para programar, rastrear las fechas de vencimiento y almacenar registros redujeron la carga administrativa y mejoraron la preparación para las auditorías.
De cara al futuro, los programas de certificación probablemente combinarán módulos digitales breves, datos de la telemática de los equipos y ciclos de actualización más estrictos. Sin embargo, los fundamentos no cambiarán. Las plantas seguras seguirán dependiendo de normas claras, instructores competentes, simulacros realistas y operadores que comprendan tanto sus camiones como los riesgos en el lugar de trabajo.