Este artículo compara los preparadores de pedidos tradicionales con cada tipo de preparador de pedidos automatizado, centrándose en el rendimiento, la mano de obra y el retorno de la inversión. Verá cuándo el equipo manual sigue siendo superior y cuándo la automatización ofrece un claro mejor rendimiento en cuanto a coste por pedido, seguridad y escalabilidad.
De los recolectores de pedidos manuales a los sistemas automatizados
Esta sección explica cómo los almacenes pasan de la preparación manual de pedidos a una estrategia automatizada de preparación de pedidos , y qué cambios se producen en el equipamiento, la mano de obra y la distribución del espacio durante este proceso.
El objetivo es basar tus decisiones en datos concretos: distancia a pie, tasas de recogida, tasas de error y periodos de recuperación de la inversión realistas.
Definición de los equipos tradicionales de preparación de pedidos
Los equipos tradicionales de preparación de pedidos mantienen a las personas en el pasillo, caminando hacia el producto, utilizando ayudas mecánicas sencillas y elevadores eléctricos.
Piénsalo en tres niveles: herramientas puramente manuales, carros de baja altura y transpaletas, y recogepedidos motorizados que elevan al operario junto con la carga.
- Carros manuales y transpaletas: Los operarios empujan o tiran de las cargas a nivel del suelo. Menor coste de capital, mayor esfuerzo físico.
- Operarios de preparación de pedidos de nivel básico: Plataformas para pasajeros con horquillas para palés – Se redujo la necesidad de caminar en comparación con la simple recogida de productos en carrito, pero aún así se recorren los pasillos.
- Operarios de preparación de pedidos de nivel medio/alto: Elevar al operario a los niveles superiores de las estanterías. Desbloquea el almacenamiento vertical sin automatización completa.
- Flujos de trabajo en papel o por radiofrecuencia: Los operarios siguen listas o las indicaciones de un escáner portátil. Arquitectura informática sencilla, pero propensa a errores.
En un sistema manual clásico, los trabajadores recorren los pasillos con listas en papel o escáneres, realizando métodos de preparación de pedidos discretos, por lotes, por zonas o por oleadas. Un operario de preparación de pedidos en una instalación grande suele caminar entre 8 y 12 millas (aproximadamente 13-19 km) por turno, lo que no aporta valor añadido, sino que provoca fatiga y lesiones. Los sistemas manuales son económicos al principio, pero dependen en gran medida del personal, realizando aproximadamente entre 60 y 80 recogidas por hora con tasas de error del 1 al 3 % en operaciones típicas.
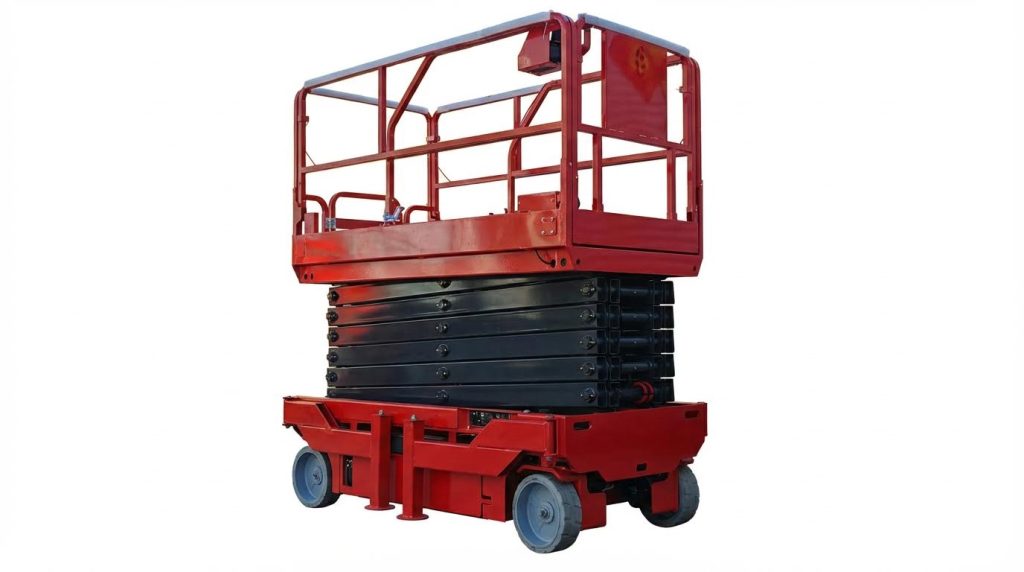
Las carretillas elevadoras se sitúan en la gama alta de los equipos "tradicionales". Las máquinas de nivel medio y alto suelen ofrecer plataformas con una capacidad de carga de unos 200 kg, alturas de trabajo máximas de hasta unos 7.7 m y pueden operar en pasillos de casi 1,600 mm de ancho. A menudo, admiten elevación y desplazamiento simultáneos, selección de altura preestablecida y lógica de control que reduce automáticamente la velocidad de desplazamiento cuando la plataforma se eleva para mayor estabilidad, según los diseños modernos.
| Método/equipo tradicional | Rendimiento típico | Restricciones clave | Impacto operativo |
|---|---|---|---|
| Carro manual / transpaleta para la preparación de pedidos | 60–80 selecciones/hora; 1–3% de errores | Caminar entre 8 y 12 millas (13 y 19 km) por turno. | Alta fatiga laboral, limita la producción diaria. en sitios grandes |
| Repartidor de nivel bajo para preparación de pedidos | Mayor volumen de recogidas por hora que con carros (depende de la distribución). | Aún confinado al pasillo; alcance vertical limitado | Ideal para la preparación de pedidos en palets, en zonas densas y de baja altura. |
| Camión recogepedidos de nivel medio/alto | Acceso a niveles de rack de hasta ~7.7 m | Ancho del pasillo: aproximadamente 1,600 mm | Utiliza espacio vertical sin AS/RS; el operador aún se desplaza hasta la SKU. en especificaciones típicas |
Estas máquinas utilizan cada vez más motores de accionamiento y elevación de CA con frenado regenerativo para prolongar el tiempo de funcionamiento y reducir los puntos de intervención de mantenimiento. Las baterías de iones de litio permiten una carga rápida, lo cual es fundamental en operaciones de varios turnos donde el tiempo de inactividad reduce directamente la capacidad de las flotas modernas.
Controles preventivos típicos en una máquina recogepedidos tradicional.
Los técnicos suelen inspeccionar los rieles del mástil, las cadenas y los puntos de lubricación; probar los frenos, la respuesta de la dirección y las paradas de emergencia; comprobar el estado de la batería, los conectores y los ciclos de carga; y verificar el arnés de seguridad, las correas de sujeción y las barandillas como parte del mantenimiento preventivo.
💡 Nota del ingeniero de campo: Incluso con recogepedidos motorizados, cualquier pendiente del suelo superior a un ligero desnivel (más del 2 %) o una mala planitud del suelo se manifiesta rápidamente como un balanceo del mástil a una altura de 6 a 7 m, lo que obliga a los operarios a reducir la velocidad y anula la ventaja teórica en la tasa de recogida.
Tipos de recolectores de almacén automatizados
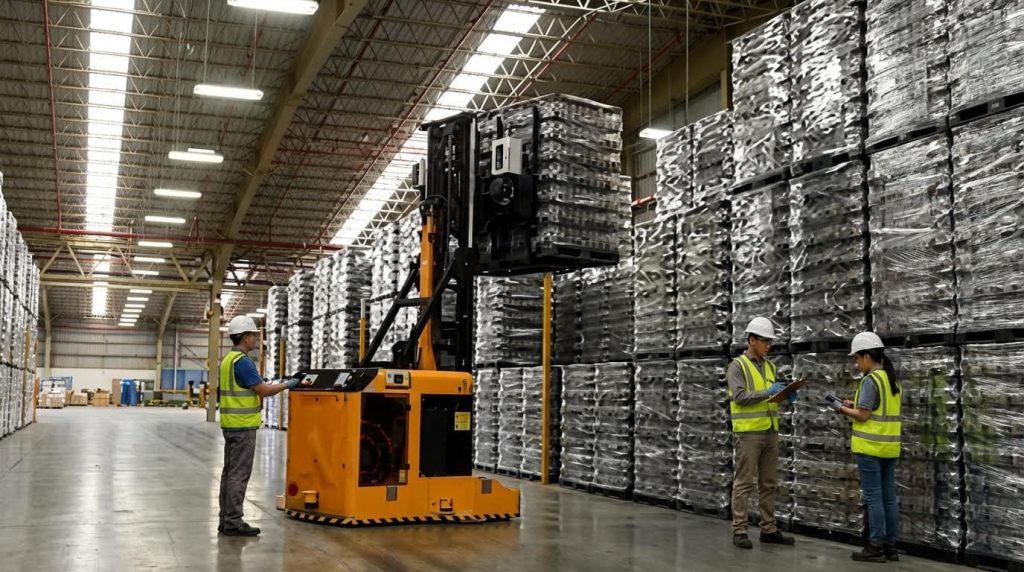
Un sistema automatizado de preparación de pedidos en un almacén puede abarcar desde la selección manual guiada por luz hasta sistemas totalmente robóticos de preparación de pedidos en los que las personas nunca entran en los pasillos de almacenamiento.
El espectro abarca desde herramientas de "asistencia" semiautomatizadas hasta sistemas totalmente automatizados que reemplazan los desplazamientos humanos y la mayoría de las intervenciones manuales.
- Sistemas semiautomatizados: Sistemas de selección por luz, por voz y de entrega de mercancías a persona mediante cintas transportadoras. Los humanos siguen seleccionando, la automatización se encarga de la guía y el movimiento.
- Sistemas de robots móviles (AMR/AGV): Los robots transportan contenedores o paletas a las estaciones de recogida. Reduzca drásticamente la distancia a pie y reequilibre el trabajo de forma dinámica.
- Sistemas de transporte y AS/RS: Almacenamiento y recuperación de alta densidad y alta velocidad – maximizar el espacio vertical y el rendimiento.
- Celdas de recolección robóticas: Los brazos robóticos realizan la recogida propiamente dicha. Eliminar la intervención humana en la manipulación repetitiva y de alta velocidad de las referencias de productos.
La preparación de pedidos semiautomatizada mantiene a las personas informadas, pero utiliza tecnología para guiarlas. Los sistemas de selección por luz y voz suelen reducir los errores entre un 25 % y un 40 % y aumentar el rendimiento entre un 20 % y un 35 % en comparación con los métodos basados en papel, según estudios comparativos . Los flujos de trabajo guiados por voz elevan las tasas de selección a unas 100-120 selecciones por hora con una precisión de alrededor del 99.5 % al 99.9 % en implementaciones reales.
En el extremo totalmente automatizado, los AMR, los AS/RS, los sistemas de transporte automatizado y los brazos robóticos se encargan de la mayor parte del desplazamiento y de muchas recogidas. Las estaciones asistidas por AMR suelen alcanzar entre 300 y 400 recogidas por hora por estación de trabajo, y las instalaciones AS/RS registran tasas de error inferiores al 0.1 %, al tiempo que aumentan la densidad de almacenamiento entre un 40 % y un 85 % mediante la utilización vertical de hasta unos 12 m o más en proyectos de alta densidad.
| Tipo de selector automatizado | Rendimiento típico | Función principal en la operación | Mejor para… |
|---|---|---|---|
| El pico hacia la luz | Reduce los desplazamientos y los errores entre un 50 % y un 70 % en comparación con las listas en papel. puntos de referencia por estación | Guía al humano a la ranura y cantidad correctas | SKU de alta rotación en estanterías densas donde el recorrido es corto |
| selección de voz | ~100–120 selecciones/hora; 99.5–99.9% de precisión en uso típico | Dirección manos libres y sin necesidad de mirar | Preparación de pedidos en pasillos con productos de diferentes marcas, donde la seguridad y la rapidez son fundamentales. |
| Entrega de mercancías a persona (robots + estaciones de trabajo) | 300–600 unidades/hora por estación; reducción de la distancia recorrida a pie en aproximadamente un 80 %. en diseños típicos | Los robots llevan los contenedores a los operarios fijos. | Operaciones con más de 1,000 pedidos al día que requieren un alto rendimiento en un espacio limitado. |
| Recogida asistida por AMR | Aproximadamente 300-400 selecciones por hora por estación. en muchos despliegues | Los robots se encargan de los viajes; los humanos seleccionan en estaciones ergonómicas. | Terrenos industriales abandonados donde no se puede reconstruir el sistema de estanterías, pero sí se debe cortar el paso. |
| Sistemas de transporte / AS/RS | Recuperación 3-5 veces más rápida; ahorro de espacio del 50-70 %. versus estanterías | Almacenamiento y recuperación automatizados de contenedores o paletas. | Más de 5,000 pedidos al día, alto costo del terreno o almacenamiento en frío donde la rotación de personal es extrema. |
| Células de recogida robóticas | ~400–800 selecciones/hora; <0.5–0.1% de error en células optimizadas | El robot realiza la acción de agarrar y colocar. | Artículos uniformes de gran volumen donde la ergonomía o el costo de la mano de obra son fundamentales. |
Los estudios laborales demuestran el profundo impacto que tiene un sistema automatizado de preparación de pedidos en almacenes en el trabajo. La preparación manual de pedidos con carro puede llevar aproximadamente 17 minutos y 35 segundos y 621 pasos, mientras que los flujos de trabajo asistidos por AMR reducen este tiempo a unos 10 minutos y 59 segundos y 276 pasos. Para los trabajadores experimentados, la diferencia se amplía aún más, ya que el soporte de AMR reduce el esfuerzo a unos 6 minutos y 59 segundos y solo 175 pasos en los estudios de caso analizados.
Cómo la automatización cambia el trabajo y el espacio
Los sistemas automatizados de preparación de pedidos suelen reducir la plantilla en este ámbito entre un 30 % y un 70 %, lo que permite reasignar al personal a tareas de mayor valor añadido, como el montaje de kits o la gestión de devoluciones. Al mismo tiempo, el almacenamiento automatizado de alta densidad puede aumentar la capacidad entre un 50 % y un 200 % mediante el apilamiento vertical y pasillos más estrechos en proyectos bien diseñados.
💡 Nota del ingeniero de campo: Al implementar robots móviles autónomos (AMR) o sistemas de transporte de mercancías a personas en un edificio existente, la limitación oculta suele ser la cobertura de TI y Wi-Fi, no la velocidad del robot. Las redes insuficientes obligan a los robots a "pausarse" para recibir instrucciones, lo que reduce silenciosamente la tasa real de recogida muy por debajo de las cifras indicadas en el folleto.
Comparación de ingeniería: rendimiento, mano de obra y costo total de propiedad.

Esta sección compara el rendimiento de un preparador de pedidos automatizado con el de los equipos tradicionales en cuanto a productividad, consumo de mano de obra y coste total de propiedad (CTP) durante la vida útil del activo. Traducimos las tasas de preparación de pedidos, las necesidades energéticas y de mantenimiento, y el ahorro en mano de obra en plazos de amortización que podrá justificar en una revisión de gastos de capital.
Tasas de recogida, precisión y distancia a pie
Las soluciones de máquinas automatizadas para la preparación de pedidos aumentan la cantidad de pedidos por hora entre 3 y 5 veces, reducen drásticamente la distancia recorrida y disminuyen la tasa de errores en un orden de magnitud en comparación con los sistemas manuales basados en papel. Esta combinación se traduce en una mayor productividad y menores costos de reproceso.
| Tipo de sistema | Tasa de recogida típica (recogidas/hora) | Tasa de error | Caminar / Movimiento | Impacto operativo |
|---|---|---|---|---|
| Recogida manual con carro/camión | 60-80 | 1-3% | 8–12 millas (≈13–19 km) por turno | Bajo gasto de capital, pero alta mano de obra y fatiga; entre el 55 % y el 65 % del costo del almacén está vinculado a la preparación de pedidos. |
| Semiautomatizado (voz, selección por luz) | 100-120 | ≈0.5–0.5% (25–40% menos errores en comparación con el método manual) | Menos desplazamientos a pie en comparación con el uso de papel; sigue habiendo contacto persona-producto. | Incremento del rendimiento del 20-35% con una inversión moderada. |
| Entrega de mercancías a personas asistida por AMR | 300–400 por estación | ≈0.1-0.5% | Reducción de la distancia recorrida al caminar por cada tarea en más del 50-80%. | Rendimiento de 3 a 5 veces por cabezal; ideal para más de 1,000 pedidos al día. |
| Lanzadera / AS/RS G2P | 300–600 unidades/hora por estación | ≤0.1% | El operador permanece inmóvil en una estación ergonómica. | Gestión de pedidos de alta densidad y alta velocidad, con más de 5,000 pedidos al día. |
| Célula de recogida robótica | 400–800 ciclos/hora | 0.1–0.5–0.1% | Totalmente automatizado en la cara de recogida | Reemplaza de 2 a 4 FTE por celda para tareas estables y repetibles. |
La preparación manual de pedidos obliga a los operarios a dedicar hasta el 60 % de su tiempo a caminar, en lugar de recoger, lo que supone un gasto adicional. Un operario típico de preparación manual de pedidos en una gran instalación caminaba entre 8 y 12 kilómetros por turno, mientras que los flujos de trabajo asistidos por AMR reducen los pasos por tarea a más de la mitad y el tiempo de tarea de 17 minutos y 35 segundos a 10 minutos y 59 segundos, con beneficios aún mayores para los trabajadores experimentados. Evidencia sobre el rendimiento de la preparación manual frente a la automatizada .
La precisión es otro factor clave. La preparación de pedidos en papel presenta tasas de error del 1 al 3 %, mientras que los sistemas semiautomáticos y semiautomáticos de preparación de pedidos reducen el error a menos del 0.5 %, y los sistemas AS/RS reportan habitualmente errores inferiores al 0.1 %. Esta precisión elimina las repeticiones de pedidos, las intervenciones del servicio al cliente y el transporte adicional, que a menudo consumen silenciosamente entre el 5 % y el 10 % del margen en los artículos propensos a errores. Mayor precisión y reducción de desplazamientos con G2P y pick-to-light
Cómo convertir las tasas de recogida en capacidad por turno
Multiplica las recogidas por hora por las horas productivas por turno (normalmente de 6 a 6.5 horas netas después de descansos y reuniones) para obtener las recogidas por turno por operario o estación. Luego, compara los escenarios manuales y automatizados en las mismas líneas de pedido para determinar cuántos operarios o estaciones necesitas para satisfacer la demanda máxima.
💡 Nota del ingeniero de campo: Al modelar la distancia a pie, utilice longitudes de pasillo reales y densidad de recogida, no suposiciones genéricas de "8 km por turno". En pasillos largos y estrechos, los AMR que preposicionan las cajas pueden reducir el recorrido entre un 70 % y un 80 %, pero solo si el WMS agrupa los pedidos de manera que cada entrada al pasillo genere múltiples recogidas.
Sistemas energéticos, tiempo de actividad y necesidades de mantenimiento
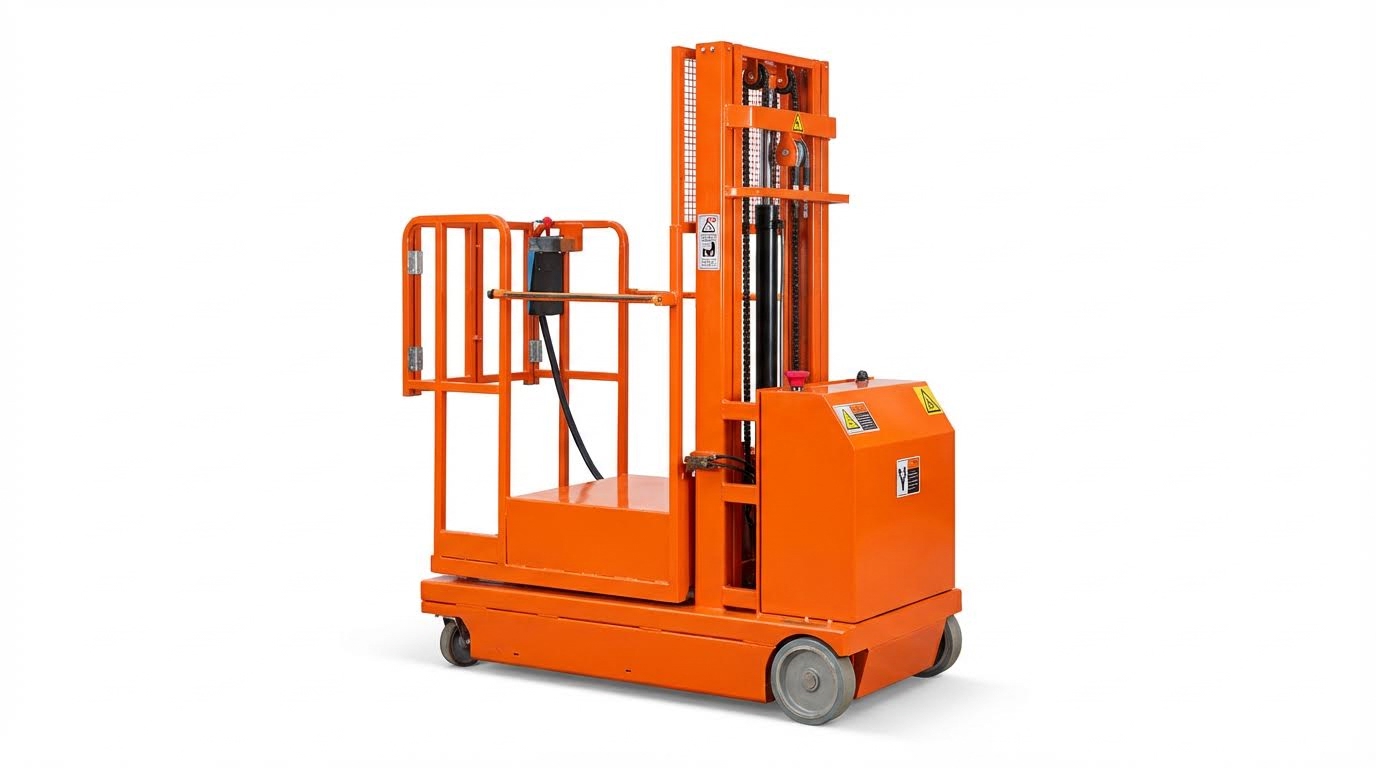
Las plataformas de máquinas automatizadas para la preparación de pedidos sacrifican una mayor complejidad eléctrica y de mantenimiento a cambio de un tiempo de actividad mucho mayor, tiempos de funcionamiento predecibles y un menor tiempo de inactividad no planificado en comparación con las flotas manuales obsoletas.
| Equipo/Sistema | Sistema de energía primaria | Tiempo de actividad/ejecución típico | Tareas clave de mantenimiento | Impacto operativo |
|---|---|---|---|---|
| Carretillas elevadoras manuales para preparación de pedidos | Baterías de plomo-ácido o litio; motores de accionamiento y elevación de corriente alterna. | 1 turno por carga (plomo-ácido); múltiples turnos con iones de litio y carga de oportunidad. | Lubricación del mástil, revisión de ruedas y neumáticos, prueba de frenos, llenado de agua de la batería (plomo-ácido). | Probado y funcional; el tiempo de inactividad está ligado al cambio de baterías y al desgaste mecánico. |
| Semiautomatizado (voz / PTL) | Electrónica de bajo consumo, baterías portátiles | Alto; los dispositivos giran sobre los cargadores. | Comprobaciones del estado del dispositivo, conectividad de red y WMS | Mantenimiento incremental mínimo; se basa en camiones y estanterías existentes. |
| AMR | Batería de iones de litio integrada; carga de oportunidad automática | Alto; flotas diseñadas para funcionar las 24 horas del día, los 7 días de la semana, con carga escalonada. | Comprobaciones de ruedas, sensores y escáneres de seguridad; actualizaciones de firmware | Tiempos de ejecución predecibles; el enrutamiento controlado por software reduce el tiempo de inactividad. |
| Sistemas automatizados de almacenamiento y recuperación (AS/RS) y lanzaderas | Alimentación eléctrica fija, barras colectoras o cadenas de cables | Objetivo: tiempo de actividad del sistema aproximado del 99.99 %. | Alineación de rieles, accionamientos de lanzadera, mecanismos de elevación, armarios de control | De importancia crítica para la misión; requiere una estrategia estructurada de mantenimiento preventivo y de repuestos. |
| Células de recogida robóticas | Alimentación eléctrica fija y armarios de control. | Alto, suponiendo mantenimiento preventivo | Lubricación de las articulaciones, piezas de desgaste de las pinzas, calibración del sistema de visión | El rendimiento depende de un flujo de producto limpio y de una rápida eliminación de fallos. |
Las modernas carretillas elevadoras utilizan motores de accionamiento y elevación de CA de alta eficiencia con frenado regenerativo para prolongar el tiempo de funcionamiento y reducir el desgaste de los frenos. Las baterías de iones de litio permiten una carga rápida, fundamental en operaciones de 2 a 3 turnos donde los tradicionales cuartos de cambio de baterías de plomo-ácido consumen espacio y mano de obra. Sistemas energéticos y mantenimiento en las modernas carretillas elevadoras.
En el ámbito de la automatización integral, los sistemas AS/RS basados en lanzaderas y los sistemas G2P de alta velocidad buscan un tiempo de actividad del 99.99 % y han demostrado un aumento de tres veces en la velocidad, un tiempo de respuesta de pedidos un 50 % más rápido y una reducción del 85 % en las tasas de error promedio durante cinco años de funcionamiento. Este rendimiento depende de un mantenimiento preventivo riguroso, repuestos y experiencia en controles; un tiempo de inactividad no planificado sin respaldo manual puede paralizar el muelle. Datos de fiabilidad y velocidad de los sistemas AS/RS
- Sistemas hidráulicos y equipos de elevación: Inspeccione periódicamente los rieles del mástil, las cadenas y los puntos de lubricación. Evita que el mástil se atasque o se retuerza a alturas de 7 a 8 metros.
- Sistemas de frenado: Servicio de prueba y frenos de emergencia, además de paradas de emergencia – Garantiza una parada segura con plataformas de 200 kg en altura.
- Pilas: Compruebe los conectores, los ciclos de carga y el estado de salud. Evita fallos a mitad de turno y caídas de tensión bajo cargas máximas.
- Equipo de seguridad: Verifique los arneses, las correas de sujeción y las barandillas de seguridad. Reduce el riesgo de caídas en los operarios de preparación de pedidos de nivel medio y alto.
💡 Nota del ingeniero de campo: En almacenamiento en frío por debajo de 0 °C, tanto la viscosidad del aceite como el rendimiento de la batería disminuyen. Si está considerando utilizar AMR o AS/RS en congeladores, especifique lubricantes para bajas temperaturas, gabinetes de control con calefacción y baterías de iones de litio validadas para uso bajo cero, o sus cifras de tiempo de actividad nunca se reflejarán en la planta.
Modelización del impacto laboral, la seguridad y el retorno de la inversión.
La implementación de sistemas automatizados de preparación de pedidos en almacenes reduce la plantilla de operarios de picking directo entre un 30 % y un 70 %, mejora la ergonomía y la seguridad, y normalmente se amortiza en 2.5 a 4 años en operaciones con un volumen superior a entre 500 y 1,000 pedidos diarios.
| Escenario | Requisito de mano de obra | Seguridad / Ergonomía | Inversión típica | Impacto en el período de recuperación de la inversión / Costo total de propiedad |
|---|---|---|---|---|
| Manual optimizado (papel/RF) | Línea de base; mayor número de empleados | Caminar a gran altura, levantar objetos y alcanzar objetos; lesiones por esfuerzo más frecuentes. | Bajo gasto de capital (camiones, estanterías, radiofrecuencia) | Ideal para pedidos de menos de 300 unidades al día; los costes laborales aumentan linealmente con el volumen. |
| Semiautomatizado (voz, PTL) | Reducción moderada frente a manual | El uso manos libres y sin necesidad de mirar mejora la seguridad. | Aproximadamente entre 1,500 y 3,000 libras esterlinas por auricular; entre 2,000 y 5,000 libras esterlinas por estación PTL. | Aumento del rendimiento entre un 20 % y un 35 %; retorno de la inversión relativamente rápido en la mayoría de los sitios. |
| G2P asistido por AMR | Entre un 30 % y un 70 % menos de recolectores en las zonas objetivo. | Reducción de la distancia recorrida a pie en aproximadamente un 80%; mejor ergonomía en estaciones fijas. | Aproximadamente entre 500,000 y 2,000,000 de libras esterlinas por sistema. | El período de recuperación de la inversión típico es de 2 a 4 años para pedidos superiores a 1,000 unidades diarias. |
| Sistemas AS/RS / de transporte | Alta automatización; mínima mano de obra para la preparación de pedidos. | Los operarios trabajan en estaciones ergonómicas a nivel del suelo. | Aproximadamente entre 250,000 y 5,000,000 de libras esterlinas o más, dependiendo del alcance. | Recuperación de la inversión en 3 a 7 años; mejor con más de 5,000 pedidos al día y en mercados laborales de alto coste. |
| Células de recogida robóticas | Una célula puede reemplazar entre 2 y 4 FTE (equivalentes a tiempo completo). | Elimina los movimientos repetitivos y frecuentes de alcanzar y agarrar objetos. | Aproximadamente entre 100,000 y 500,000 libras esterlinas por célula. | Los costos laborales pueden disminuir de aproximadamente $120,000 a $30,000 por celda al año. |
Los datos de casos prácticos muestran que las tareas manuales de recogida de carros tardan 17 minutos y 35 segundos y 621 pasos, mientras que la recogida asistida por AMR reduce este tiempo a 10 minutos y 59 segundos y 276 pasos. Para los trabajadores experimentados, el flujo de trabajo automatizado redujo el tiempo de la tarea a 6 minutos y 59 segundos y solo 175 pasos. Esta reducción de tiempo y movimiento se traduce directamente en el equivalente a 2-4 FTE de trabajo por celda automatizada y en una disminución del coste laboral anual de aproximadamente 120 000 $ a 30 000 $, mientras que los costes relacionados con errores se reducen de 15 000 $ a 1,500 $. Productividad laboral e impacto en los costes de la automatización
La mayoría de los almacenes consideran que la preparación de pedidos representa entre el 55 % y el 65 % del costo operativo total, por lo que incluso una reducción de mano de obra del 30 % tiene un efecto desproporcionado en el TCO. Para operaciones superiores a 500-1,000 pedidos por día, los sistemas automatizados como los AMR y los sistemas de preparación de pedidos a persona suelen alcanzar el punto de equilibrio en 2.5-4 años, con un ROI completo en un ciclo de vida de 7-10 años. Por debajo de aproximadamente 300 pedidos por día, las soluciones manuales o semiautomatizadas optimizadas suelen ser la mejor opción, ya que el alto costo de capital (a menudo a partir de 250 000 £) y los plazos de implementación de 6-18 meses superan los ahorros en mano de obra. Umbrales de volumen de pedidos y plazos de ROI Rangos de Capex y porcentajes de reducción de mano de obra
- Reducción de plantilla: La automatización reduce la mano de obra para la preparación de pedidos entre un 30 % y un 70 %. Permite que el personal se dedique a preparar kits, realizar el control de calidad y gestionar las devoluciones, en lugar de tener que recorrer los pasillos.
- Mejoras de seguridad: Menos caminatas, subidas y levantamiento de peso – Menos lesiones musculoesqueléticas y menor exposición a la indemnización por accidentes laborales.
- Escalabilidad: Los sistemas pueden funcionar durante más horas en los periodos de mayor demanda. Reduce la dependencia de las temperaturas estacionales y los picos de horas extras.
- Factores de riesgo: Riesgo tecnológico, complejidad de la integración y planitud del suelo – Debe incluirse en el precio del TCO, no ignorarse como un "detalle de implementación".
Modelo de recuperación de la inversión sencillo para un proyecto de preparación de pedidos automatizada en almacén.
1) Cuantifique el costo anual actual de mano de obra para la preparación de pedidos (salarios, beneficios, horas extras). 2) Estime la reducción de mano de obra alcanzable (por ejemplo, del 40 al 60 % en zonas automatizadas). 3) Sume los ahorros derivados de la reducción de errores (créditos, reenvíos, fletes adicionales). 4) Reste los costos incrementales de mantenimiento, software y energía. 5) Divida el ahorro anual neto entre el costo total del proyecto para obtener el período de recuperación de la inversión. Valide con respecto al período de referencia de 2 a 4 años observado en proyectos de mediana escala.
💡 Nota del ingeniero de campo: Al elaborar el caso de negocio, segmente por zona. Automatizar el 20-30% de las referencias que generan el 70-80% de las recogidas suele generar un ahorro de mano de obra del 70% con el 40% del capital, especialmente si se combinan robots móviles autónomos (AMR) o sistemas de transporte automatizados (lanzaderas) con estanterías convencionales para la parte menos frecuente.
Adaptación de la tecnología al volumen, la disposición y el riesgo.
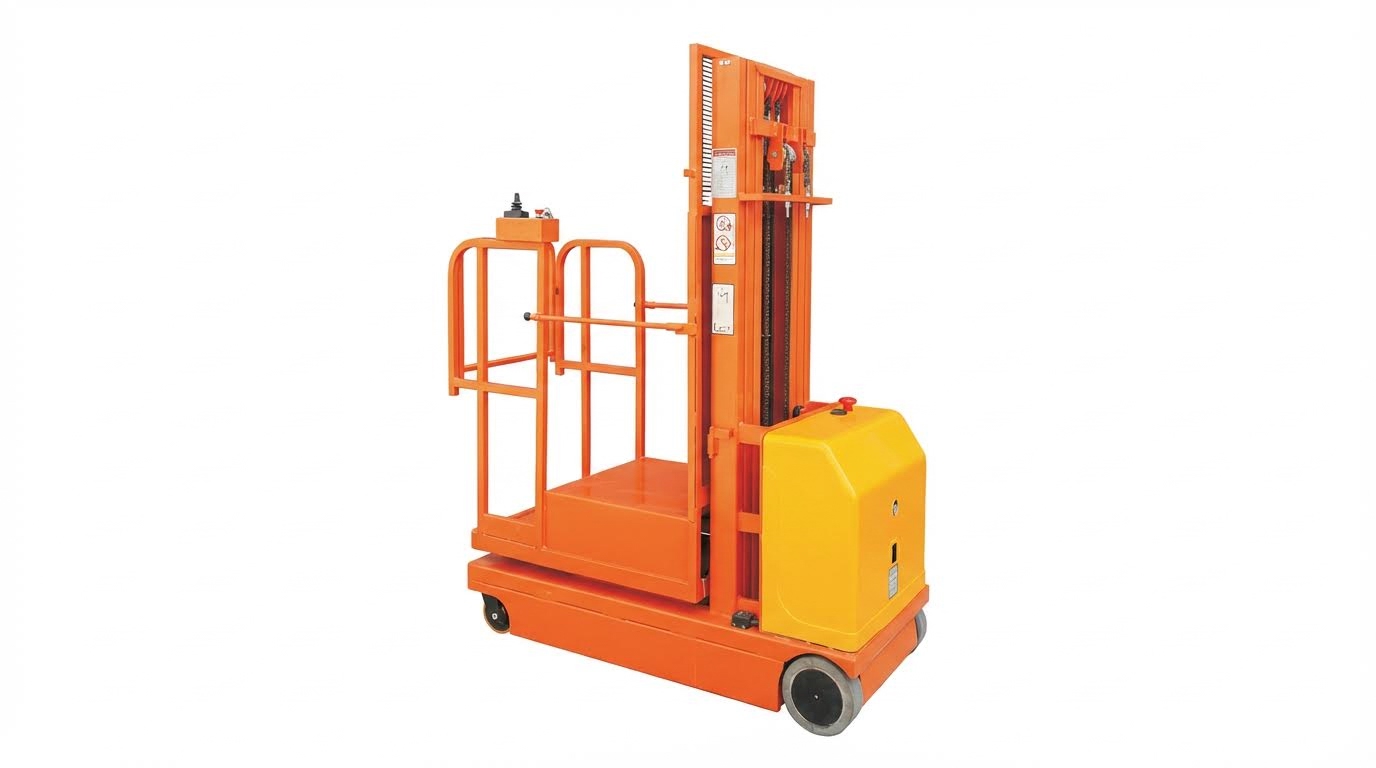
La elección del sistema automatizado de preparación de pedidos adecuado depende de datos concretos: volumen de pedidos diario, perfil de SKU, geometría de los pasillos, altura del edificio y su tolerancia al riesgo tecnológico y de capital. El objetivo es evitar tanto una automatización insuficiente como una excesiva.
- Empiece por la demanda, no por los dispositivos: Dimensionar la automatización según pedidos/día, líneas/pedido y pico vs. promedio – Evita gastar de más en capacidad que nunca utilizas.
- Diseña en función de tu edificio: El ancho del pasillo, la altura libre y la planitud del suelo limitan los sistemas que resultan viables. Evita costosas mejoras civiles.
- Equilibrar el riesgo laboral con el riesgo de capital: La alta rotación de personal o la dificultad para contratar en el mercado laboral justifican una mayor automatización. Cambia la volatilidad de la nómina por una depreciación predecible.
- Piensa en un enfoque híbrido, no en uno de todo o nada: Automatice primero las zonas y los SKU de alta rotación. Captura entre el 70 y el 80% del beneficio con entre el 30 y el 50% del gasto.
💡 Nota del ingeniero de campo: En terrenos industriales abandonados, la planitud del suelo y la separación entre columnas suelen ser factores que limitan más la viabilidad de los sistemas de automatización que el presupuesto. Siempre realice un estudio topográfico y de la losa antes de decidirse por cualquier tecnología en particular.
Volumen de pedidos, perfil de SKU y diseño de pasillos
El volumen de pedidos, el comportamiento de las referencias (SKU) y el diseño físico de los pasillos determinan si los operarios de almacén manuales, semiautomatizados o totalmente automatizados ofrecerán la mejor rentabilidad.
La preparación de pedidos en almacén ya consume entre el 55 % y el 65 % del coste operativo total en muchas instalaciones, por lo que es fundamental adaptar la tecnología a la carga de trabajo. Las operaciones que procesan menos de 300 pedidos al día suelen obtener un mejor retorno de la inversión (ROI) al optimizar los procesos manuales y añadir sistemas de guiado de bajo coste como la voz o la selección por luz, en lugar de optar por una automatización intensiva. Los volúmenes más altos, los conjuntos de SKU densos y los desplazamientos largos obligan a recurrir a robots de preparación de pedidos y sistemas AS/RS como la opción más económica. Los umbrales de volumen de pedidos y los rangos de ROI están bien documentados.
| Volumen/Perfil de pedidos diarios | Método de selección recomendado | Nivel técnico típico | Impacto operativo |
|---|---|---|---|
| <300 pedidos/día, SKU simples | Selección manual optimizada | Papel o RF, carros, recolectores de pedidos básicos | Menor inversión de capital; caminar domina el tiempo, el número de empleados determina el costo. |
| 300–1,000 pedidos/día | Zonas semiautomatizadas | Sistema de selección por luz, voz, cintas transportadoras | Rendimiento entre un 20 % y un 35 % superior, errores entre un 25 % y un 40 % menores en comparación con el papel. |
| Más de 1,000 pedidos al día, muchas líneas por pedido. | Entrega de mercancías a persona (G2P), con asistencia de AMR | Los robots llevan las cajas a los recolectores. | Tasa de recogida de 300 a 600 unidades/hora, reducción del tiempo de desplazamiento en aproximadamente un 80 %. |
| Más de 5,000 pedidos al día, gran variedad de referencias. | Sistemas AS/RS o basados en lanzaderas | Transbordadores de gran altura y varios niveles | Recuperación 3-5 veces más rápida, ahorro de espacio del 50-70 %. |
La preparación manual de pedidos con carros solía llevar unos 17 minutos y 35 segundos y 621 pasos por tarea, mientras que los flujos de trabajo asistidos por AMR redujeron este tiempo a 10 minutos y 59 segundos y 276 pasos. Para los trabajadores experimentados, el soporte de AMR redujo las tareas a 6 minutos y 59 segundos y solo 175 pasos, lo que prácticamente redujo a la mitad la distancia de desplazamiento y el tiempo improductivo. Una celda automatizada podría reemplazar la carga de trabajo de 2 a 4 operarios de picking a tiempo completo , transformando radicalmente su modelo de gestión laboral.
Cómo adaptar la tecnología a su perfil de pedido
Comience calculando los pedidos por día, las líneas de pedido por pedido y las unidades por línea, tanto en promedio como en horas pico. Si el volumen pico supera el doble del promedio, priorice los sistemas flexibles como los AMR y G2P, que pueden extender el horario o agregar robots durante las horas pico, en lugar de limitarse a una capacidad fija de la cinta transportadora.
El perfil de SKU es tan importante como el volumen bruto. Los SKU de alta rotación que generan entre el 60 % y el 80 % de las recogidas son candidatos ideales para la automatización, mientras que los de baja rotación pueden permanecer en estanterías manuales. Una estrategia híbrida de preparación de pedidos automatizada en almacén —automatizando solo el 30 % de los SKU que generan el 80 % de las recogidas— ya ha logrado una tasa de automatización general de aproximadamente el 70 % utilizando solo el 40 % del capital necesario para la automatización completa en algunas operaciones. Este enfoque basado en zonas equilibra la inversión y el retorno.
- SKU de alta rotación: Colocar en ubicaciones atendidas por G2P, servicio de transporte o AMR – Maximiza la utilización del robot y la rentabilidad.
- Referencias de velocidad media: Soporte con sistema de selección por luz o por voz en estanterías densas – Reduce los desplazamientos y los errores sin necesidad de grandes inversiones de capital.
- Movimientos lentos / irregulares: Manténgase en zonas manuales – Evita vincular la costosa automatización a artículos que se utilizan con poca frecuencia.
El diseño de los pasillos y la geometría del edificio determinan qué equipos son viables. Las carretillas elevadoras de nivel medio y alto solían operar en pasillos de aproximadamente 1.6 m de ancho, con plataformas de casi 200 kg de capacidad y alturas máximas de trabajo de hasta 7.7 m. Estas máquinas permitían la elevación y el desplazamiento simultáneos, pero aún requerían que las personas caminaran o se desplazaran por cada pasillo. Su funcionamiento estaba limitado por el ancho del pasillo, el radio de giro y la altura libre del mástil.
| Disposición / Estado del pasillo | Tecnologías adecuadas | Restricciones clave | Mejor para… |
|---|---|---|---|
| Pasillos anchos ≥3.0 m | Recolectores de pedidos con conductor, remolcadores, AMR | Distancia de viaje, congestión en los extremos | Reformas donde los cambios estructurales son limitados |
| Pasillos estrechos de aproximadamente 1.6 a 2.0 m. | Carretillas elevadoras para preparación de pedidos guiadas, carretillas VNA | Seguridad en la elevación del operador, oscilación del mástil | Alta densidad de caras de recogida sin AS/RS completo |
| Pasillos muy estrechos >10 m de altura | Grúas AS/RS, sistemas de transporte | Planitud del suelo, tolerancias de los bastidores, altura del edificio | Almacenamiento de alta densidad con preparación de pedidos mediante el sistema "mercancía al operario". |
| Diseños irregulares / heredados | AMR de libre circulación, híbrido manual | Tráfico mixto, visibilidad, interfaces de muelle | Terrenos industriales abandonados que necesitan flexibilidad |
💡 Nota del ingeniero de campo: Si sus pasillos ya tienen 1.6 m de ancho y la altura libre es inferior a 8 m, suele ser más económico instalar robots móviles autónomos (AMR) bajo las estanterías existentes que reconstruir el sistema para un sistema de transporte completo. Deje que los robots se adapten a su edificio, no al revés.
Estrategia de datos, integración de TI y expansión
La calidad de los datos, la integración del sistema y una hoja de ruta de expansión clara determinan si un proyecto de preparación de pedidos automatizado para almacenes se desarrolla sin problemas o se estanca tras su puesta en marcha.
Cada máquina moderna de preparación de pedidos automatizada (ya sea AMR, AS/RS o lanzadera) depende de datos maestros precisos y una estrecha integración con su sistema de gestión de almacenes (WMS). Los datos deficientes sobre dimensiones, pesos y ubicación de los SKU ya han provocado retrasos y retrabajos en muchos proyectos. La experiencia en implementaciones anteriores sugería destinar entre el 20 % y el 30 % del tiempo del proyecto exclusivamente a la limpieza de datos y las pruebas de integración. Ignorar este paso generalmente conllevaba el incumplimiento de las fechas de puesta en marcha y un rendimiento inestable.
- Primero, limpia los datos: Estandarizar las dimensiones, pesos y reglas de embalaje de las referencias de productos (SKU). Evita atascos, rutas incorrectas y errores de asignación de ranuras.
- Definir las funciones del sistema: Decida qué controla cada WMS, WCS y WES. Evita instrucciones contradictorias para robots y operadores.
- Planificar el manejo de excepciones: Diseñar flujos de trabajo claros para cortes, daños y retrabajos. Evita que la automatización se bloquee con tareas no estándar.
- Prueba con pedidos reales: Utilice combinaciones de pedidos reales en simulaciones y proyectos piloto. revela casos excepcionales antes del lanzamiento completo.
Los sistemas avanzados de gestión de almacenes (WMS), control de almacenes (WCS) y ejecución de almacenes (WES) ya proporcionaban visibilidad y orquestación integral en instalaciones complejas. En particular, los WES gestionaban el trabajo de forma dinámica y en tiempo real, coordinando personal, cintas transportadoras y robots según las condiciones actuales. Esto permitía a los equipos de operaciones detectar cuellos de botella con antelación, reequilibrar la mano de obra y activar automáticamente la reposición o la liberación de lotes. Cuando los informes eran en tiempo real y permitían tomar medidas, el rendimiento del hardware se traducía en mejoras cuantificables en la productividad.
Estrategia antes que tecnología: qué definir de antemano
Antes de elegir cualquier recogepedidos semiautomático , defina su estrategia de proceso: niveles de servicio objetivo, preparación de pedidos por lotes, por oleadas o sin oleadas, horarios límite y lógica de reabastecimiento. La tecnología debe potenciar un proceso sólido, no solucionar uno deficiente.
Desde el punto de vista de la escalabilidad, la automatización y una sólida gestión de datos crearon un camino predecible hacia el crecimiento. Los sistemas compatibles con WES podían ajustar los flujos de trabajo automáticamente, reequilibrar la mano de obra entre la preparación y el empaquetado de pedidos, y aumentar la producción durante las semanas pico, reduciéndola durante los períodos de baja actividad para proteger los presupuestos de energía y mantenimiento. La precisión automatizada de los datos también redujo la dependencia de las hojas de cálculo y las conciliaciones manuales , proporcionando a la dirección métricas de rendimiento claras.
| Nivel de madurez de TI/datos | Alcance de automatización adecuado | Complejidad de integración | Perfil de riesgo |
|---|---|---|---|
| Bajo (sistemas aislados y con gran cantidad de papel) | Sistema de selección por luz, control por voz, cintas transportadoras básicas | Bajo-medio | Concéntrese en la limpieza de procesos y datos antes de los robots. |
| Medio (WMS estable, algo de RF) | AMR, subsistemas G2P en zonas clave | Media | Prueba piloto en un área y luego escala. |
| Alto (WMS + WCS/WES, datos limpios) | Sistemas automatizados de almacenamiento y recuperación (AS/RS), lanzaderas, células de recogida robóticas | Alto | Ideal para programas de automatización grandes y con múltiples ubicaciones. |
La estrategia de expansión debe ser explícita desde el primer día. Los sistemas de preparación de pedidos y los robots móviles autónomos (AMR) eran inherentemente modulares; se podían añadir más robots o estaciones de trabajo a medida que aumentaba el volumen. Los sistemas de transporte automatizado y de almacenamiento y recuperación automatizados (AS/RS) se escalaban añadiendo transportadores, elevadores o pasillos, pero requerían una planificación estructural más exhaustiva desde el principio. Los plazos de implementación para la automatización a gran escala solían oscilar entre 6 y 18 meses desde la compra hasta la plena operación, por lo que muchos operadores planificaban el despliegue por fases, por zonas o por edificios. Este enfoque por fases reducía el riesgo y permitía que las lecciones aprendidas se incorporaran a las etapas posteriores.
- Diseño para el crecimiento modular: Elija sistemas que permitan añadir robots, pasillos o ascensores. Evita las actualizaciones de montacargas cada vez que aumenta el volumen de producción.
- Proteger la opcionalidad: Mantenga algunos pasillos o zonas en modo manual. Te proporciona una válvula de seguridad durante interrupciones del servicio o cambios importantes.
- Alinear con el ciclo de vida del edificio: Adapte el período de recuperación de la automatización (2–7 años) al horizonte de arrendamiento o propiedad. Evita que tus activos queden varados si te mudas.
- Planificar el mantenimiento y las habilidades: Desarrollar capacidades internas o de socios para controles, TI y mecánica. Mantiene un tiempo de actividad cercano al 99.9%, objetivo que muchos sistemas AS/RS ya han alcanzado.
💡 Nota del ingeniero de campo: La forma más rápida de arruinar un proyecto de preparación de pedidos automatizado para almacenes que, de otro modo, sería sólido , es subestimar la integración y el soporte. Incluya en su presupuesto un responsable permanente de la automatización en su equipo, no solo un proveedor de implementación que desaparece tras la puesta en marcha.
Reflexiones finales sobre cuándo la automatización realmente da sus frutos.
Los preparadores de pedidos manuales y motorizados siguen ofreciendo un gran valor en entornos con volúmenes de pedidos bajos y diseños sencillos. Permiten mantener el capital invertido en camiones y personal, en lugar de software y sistemas de control, y se adaptan rápidamente a los cambios en la variedad de productos. La contrapartida reside en el coste lineal de la mano de obra, las largas distancias a pie y el mayor riesgo de lesiones a medida que aumenta el volumen de pedidos.
Los sistemas automatizados de preparación de pedidos en almacenes invierten esta situación. Los sistemas de preparación de pedidos a persona, los robots móviles autónomos (AMR) y los sistemas automatizados de almacenamiento y recuperación (AS/RS) transforman la recolección manual en recolección productiva, reducen los índices de error prácticamente a cero y acortan los plazos de entrega. Su verdadero beneficio se manifiesta cuando se superan los 500-1,000 pedidos diarios, se enfrenta a la presión de contratar personal o se opera en espacios de alto costo, como almacenes frigoríficos o centros urbanos.
El mensaje de ingeniería es claro: deje que la geometría, la energía y los datos guíen su elección, no las modas. Verifique el ancho de los pasillos, la planitud del piso, la altura del edificio y la madurez de la infraestructura de TI antes de definir cualquier concepto. Utilice diseños híbridos para automatizar el 20-30 % de las referencias que generan la mayor parte de las selecciones, manteniendo los artículos de menor demanda en zonas de manipulación manual.
Los equipos que siguen este método disciplinado consiguen trabajos más seguros, menores costes totales y capacidad escalable. Socios como Atomoving pueden entonces asignar el equipo específico a una hoja de ruta en la que usted ya confía, en lugar de obligar a su operación a adaptarse a la máquina.
Preguntas frecuentes
¿Cuáles son las funciones de un operario de almacén automatizado que realiza la preparación de pedidos?
Un sistema automatizado de preparación de pedidos, también conocido como sistema de preparación de pedidos a operario, se encarga de tareas como recoger artículos de los estantes y transportarlos a las estaciones de empaquetado. Estos sistemas utilizan tecnologías avanzadas como robótica, cintas transportadoras y vehículos guiados automáticamente (AGV) para mejorar la eficiencia y la precisión en la preparación de pedidos.
- Recuperación de artículos de los lugares de almacenamiento.
- Transporte de mercancías a las zonas designadas de embalaje o procesamiento.
- Minimizar la intervención humana para reducir errores y aumentar la velocidad.
¿Es físicamente exigente el manejo de una carretilla elevadora automatizada para la preparación de pedidos en un almacén?
El manejo de una carretilla elevadora automatizada suele ser menos exigente físicamente que la preparación manual de pedidos. La automatización reduce la necesidad de movimientos constantes y levantamiento de objetos pesados, lo que permite a los operarios centrarse en la gestión y supervisión del sistema. No obstante, es fundamental que los operarios conozcan los protocolos de seguridad al interactuar con el equipo.
- Menor esfuerzo físico gracias a la automatización.
- La atención se centra ahora en la supervisión del sistema y la resolución de problemas.
- Los operarios deben seguir las normas de seguridad para la interacción con los equipos.