Les entrepôts industriels modernes s'appuient sur des systèmes de préparation et d'emballage de commandes hautement sophistiqués pour optimiser la rapidité, la précision et la sécurité. Cet article examine le flux de travail complet, de la validation de la commande à l'expédition, la conception physique des agencements, des équipements et de l'ergonomie, ainsi que l'intégration de l'automatisation, des logiciels et des dispositifs de sécurité. Il met également en relation ces éléments avec les normes actuelles, la gestion de la performance basée sur les données et les exigences réglementaires en matière de manutention sécurisée. La dernière partie traduit ces observations en implications pratiques pour la conception de systèmes de préparation et d'emballage de commandes industriels, qu'il s'agisse de la construction ou de la modernisation.
Flux de travail de base pour la préparation et l'emballage dans les entrepôts industriels
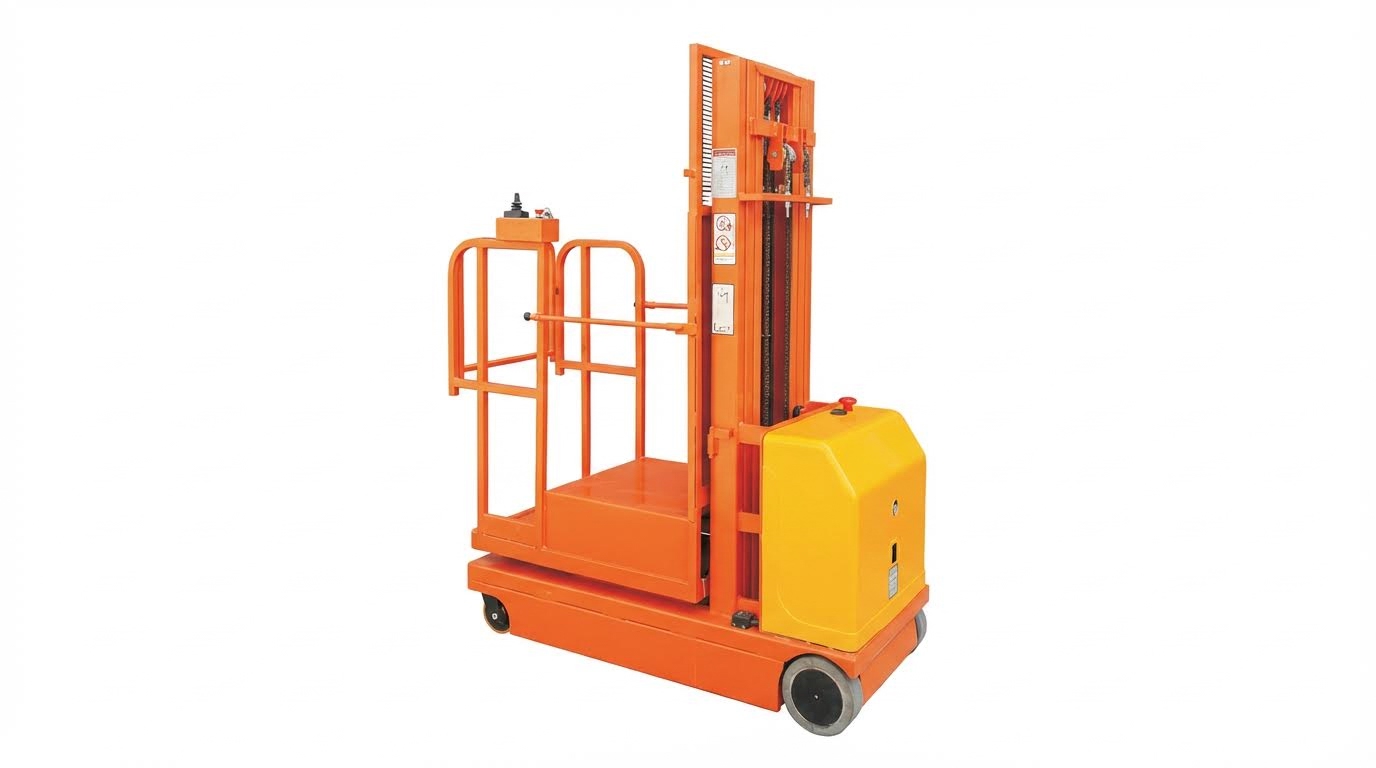
Les flux de travail industriels de préparation et d'emballage associaient la manutention physique au contrôle numérique. Les équipes opérationnelles ont structuré les processus afin d'optimiser la précision, le débit et la sécurité tout au long du cycle de vie des commandes.
Étapes standard de la validation de la commande à l'expédition
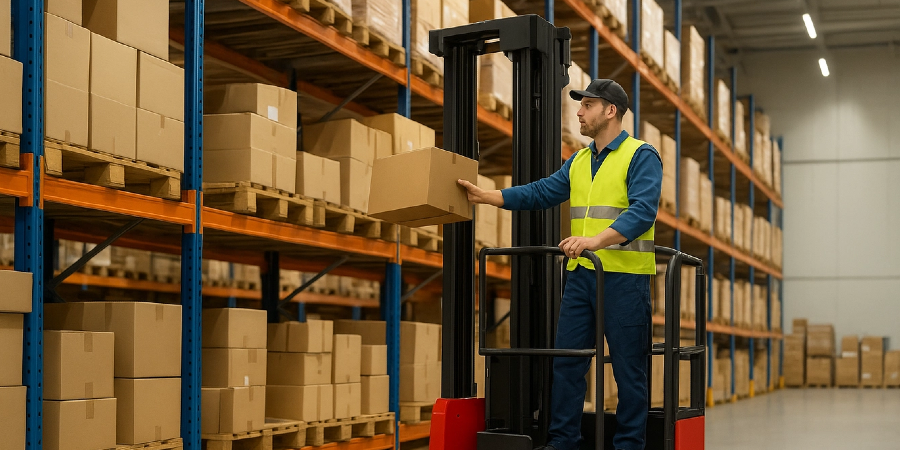
Le processus débutait lorsque le système de gestion des commandes (WMS) envoyait une vague ou un lot de commandes à l'entrepôt. Le WMS générait des listes de prélèvement ou des tâches numériques avec les références, les quantités et les emplacements de stockage. Les opérateurs effectuaient des vérifications de zone avant leur prise de poste, contrôlaient l'état des équipements et s'assuraient que les zones de prélèvement étaient réapprovisionnées. Ils suivaient ensuite les itinéraires prévus, prélevaient les articles et les stockaient dans les zones de consolidation ou d'emballage désignées. Les équipes d'emballage vérifiaient le contenu, choisissaient l'emballage, ajoutaient du matériau de calage, scellaient les cartons et apposaient les étiquettes conformes aux exigences du transporteur. Enfin, les expéditions étaient acheminées vers la zone de préparation au départ, où le personnel les triait par transporteur et niveau de service avant le chargement des remorques et la clôture des manifestes.
Rôle des WMS, OMS et du rangement dirigé
Le système de gestion des commandes (OMS) captait la demande client, appliquait les règles métier et déterminait le moment de la mise à disposition des produits en entrepôt. Après la validation de la commande, le système de gestion d'entrepôt (WMS) contrôlait l'emplacement des stocks, l'affectation des tâches et les stratégies de préparation de commandes. Les algorithmes de rangement du WMS attribuaient les emplacements de stockage en fonction de la rotation des stocks, du volume, du poids et des contraintes de compatibilité. Ces règles prenaient en charge les emplacements fixes et dynamiques et garantissaient une séparation claire pour les articles dangereux ou fragiles. Le WMS synchronisait les mises à jour d'inventaire en temps réel lors de la réception, de la préparation et de l'emballage afin d'éviter les ruptures de stock et les surventes. L'intégration entre l'OMS et le WMS assurait la transmission des informations relatives aux expéditions, aux numéros de suivi et aux exceptions aux systèmes destinés aux clients.
Vérification, gestion des exceptions et retours
Des vérifications ont été effectuées à plusieurs étapes afin de garantir l'exactitude des informations et la satisfaction client. Les préparateurs de commandes ont scanné les emplacements et les articles, puis les emballeurs ont scanné à nouveau chaque référence par rapport au bon de livraison ou à la commande numérique. Toute non-concordance, tout dommage ou toute commande incomplète a déclenché des procédures d'exception comprenant la documentation, l'ajustement des stocks et la notification du client. Les retours ont suivi des étapes standardisées : réception, identification, vérification des composants, contrôle qualité et décision de traitement. Le personnel a soit remis les articles en stock, soit les a mis en quarantaine, soit les a envoyés en reconditionnement, soit les a mis au rebut conformément aux instructions. Toutes les actions ont été enregistrées dans le WMS afin de garantir la traçabilité et la conformité réglementaire, le cas échéant.
Procédures opérationnelles normalisées, documentation et préparation du quart de travail
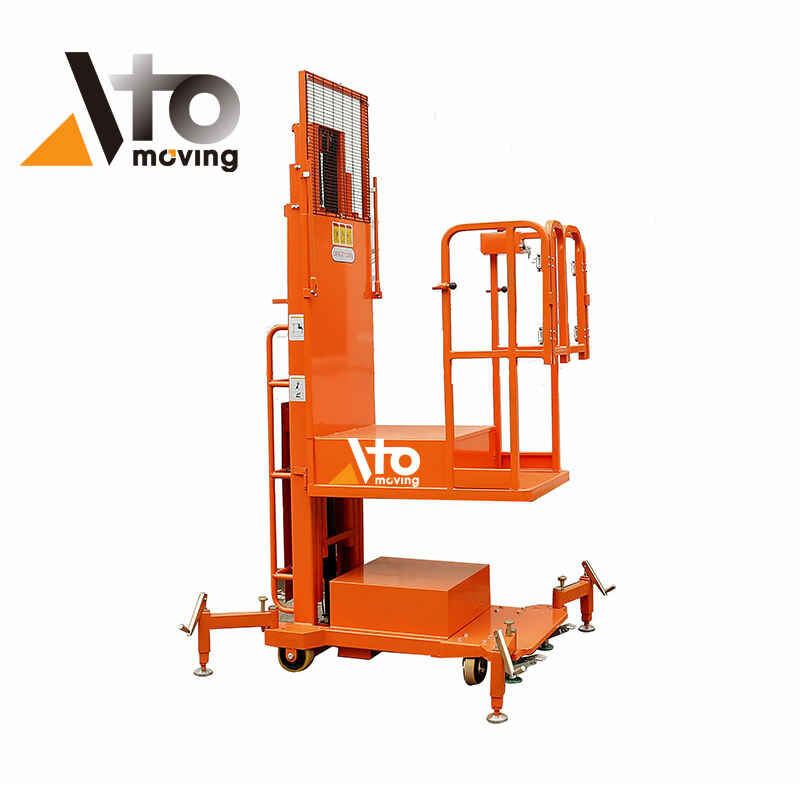
Les procédures opérationnelles standard (POS) définissaient chaque tâche, de la réception des camions au chargement pour l'expédition. Ces POS précisaient les techniques de manutention, l'utilisation des équipements de manutention, les règles de lecture des codes-barres, les normes d'étiquetage et les procédures d'escalade. La documentation comprenait les listes de prélèvement, les bordereaux d'expédition, les connaissements, les rapports d'incidents et les journaux numériques dans les systèmes de gestion d'entrepôt (WMS) et de gestion des commandes (OMS). Avant chaque prise de poste, les superviseurs organisaient des réunions d'information, passaient en revue les consignes de sécurité et communiquaient les prévisions de volume et les exigences particulières de manutention. Les équipes effectuaient des inspections préalables des rayonnages, des allées, de l'éclairage et des équipements, et corrigeaient les risques avant le début du travail. Des POS claires et une préparation structurée des postes ont permis de réduire la variabilité, de faciliter la formation des nouveaux employés et d'améliorer les indicateurs de sécurité et de performance, tels que le taux de prélèvement des préparateurs de commandes semi-électriques et la précision des commandes.
Conception du système physique : agencement, équipements, ergonomie
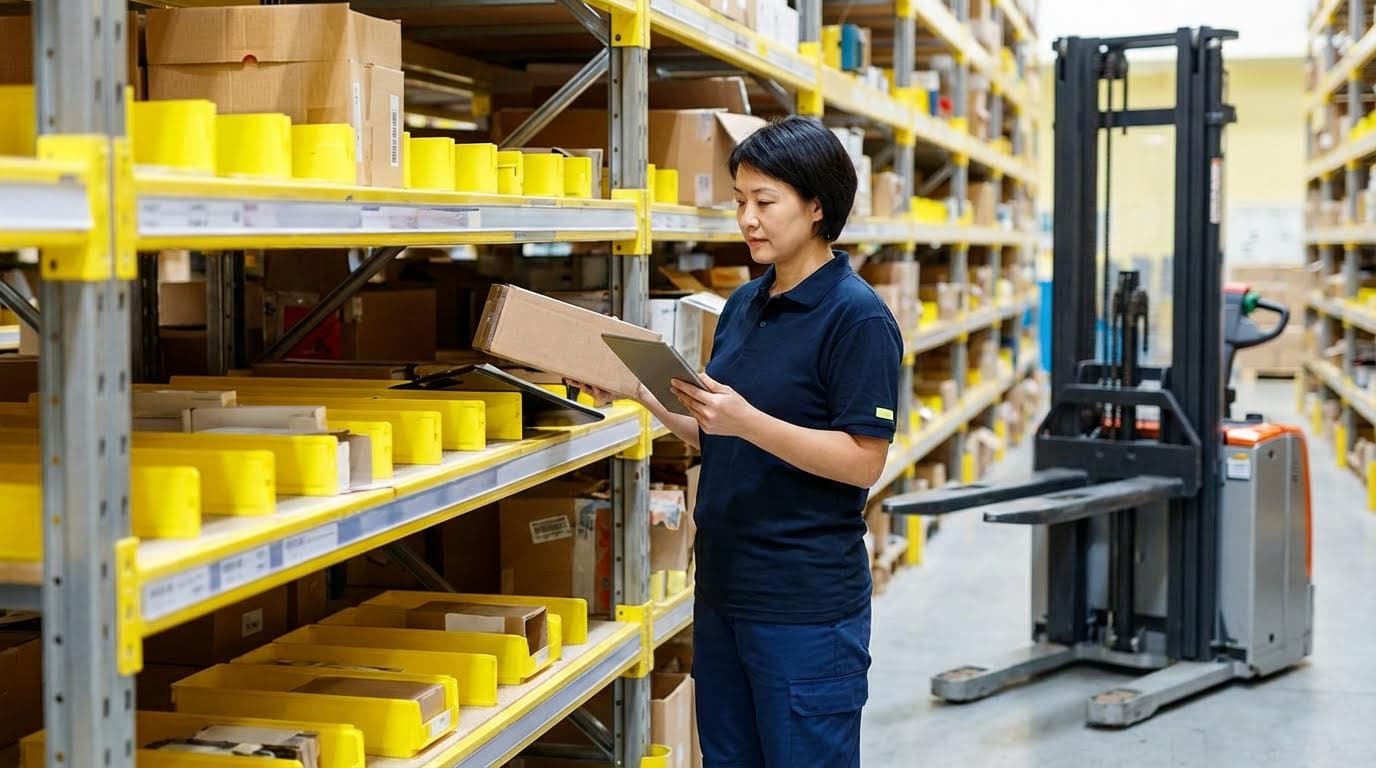
La conception du système physique de préparation et d'emballage des commandes exigeait une intégration étroite entre l'agencement, les équipements et l'ergonomie. Les entrepôts industriels qui considéraient l'agencement, les méthodes de préparation, les postes d'emballage et les outils de manutention comme un système intégré ont obtenu des rendements supérieurs et des taux d'accidents inférieurs. Cette section examine comment l'emplacement des emplacements, le zonage, les stratégies de préparation, la conception des postes et les outils ergonomiques interagissent pour garantir un traitement des commandes précis, rapide et sûr.
Optimisation des créneaux, des zones et des parcours piétonniers
Les ingénieurs ont optimisé l'emplacement des produits afin d'aligner la rotation des stocks, le volume et les caractéristiques de manutention avec les zones de stockage. Les produits à rotation rapide ont été conservés dans des zones prioritaires, à proximité des principaux axes de circulation et à une hauteur ergonomique entre le genou et l'épaule. Les produits à faible rotation ont été déplacés vers des zones de stockage plus hautes ou plus profondes, libérant ainsi un espace optimal pour les prélèvements fréquents. Le zonage a divisé l'entrepôt en zones logiques par famille de produits, classe de température, classe de risque ou profil de commande afin de réduire les déplacements croisés.
L'optimisation des trajets piétonniers a utilisé la logique du WMS et des algorithmes de routage pour minimiser les distances et les allers-retours. Le logiciel de préparation de commandes a évalué différents itinéraires vers les bacs et les rayonnages, puis a généré des séquences réduisant le temps de déplacement jusqu'à 30 %. Les ingénieurs ont aménagé les allées pour faciliter la circulation à sens unique lorsque cela était possible et ont séparé les flux de piétons et d'engins par des voies et des barrières balisées. Ils ont validé les itinéraires à l'aide d'études de temps et de mouvements et ajusté le créneau horaire en cas de congestion ou de zones mortes détectées sur les cartes thermiques.
Méthodes de cueillette : individuelle, par lot, par grappe, fractionnée
Les méthodes de préparation de commandes ont été sélectionnées en fonction du profil de la commande, du nombre de références et du niveau de service requis. La préparation de commandes individuelles convenait aux commandes à faible volume ou hautement personnalisées, car la concentration du préparateur sur une seule commande minimisait les erreurs de configuration. La préparation par lots regroupait les commandes ayant des références communes, permettant ainsi aux préparateurs de collecter de plus grandes quantités en une seule opération et de trier ensuite. La préparation par grappes utilisait des chariots ou des bacs à compartiments multiples, permettant aux opérateurs de préparer simultanément plusieurs commandes distinctes et de réduire ainsi les temps de déplacement et de manutention.
La préparation de commandes fractionnée répartit les commandes volumineuses ou complexes entre zones ou équipes fonctionnelles afin d'équilibrer la charge de travail. Les commandes B2B comportant un grand nombre de références utilisent souvent la préparation par zone avec regroupement en aval, au niveau d'une zone de tri ou de mise en rayon. Les ingénieurs modélisent chaque méthode à l'aide de données de commandes historiques afin de quantifier le nombre de lignes de préparation par heure, le déplacement par ligne et les taux d'erreur. Ils mettent fréquemment en œuvre des stratégies hybrides, par exemple la préparation par lots ou par grappes pour les petites commandes e-commerce et la préparation fractionnée par zone pour les expéditions industrielles comportant un grand nombre de palettes.
Conception de la station d'emballage et flux de matières
La conception des postes d'emballage privilégiait un flux continu et unidirectionnel de matériaux, des bacs de prélèvement entrants vers les voies d'expédition. Des établis réglables, des rayonnages modulaires et des chariots mobiles permettaient une reconfiguration rapide en fonction des périodes de pointe ou des variations de la gamme de produits. Les postes intégraient des balances, des dimensionneurs, des imprimantes et des scanners à portée de main afin d'éviter les déplacements inutiles et les micro-retards. Les ingénieurs ont positionné les consommables tels que les cartons, les cales, le ruban adhésif et les étiquettes de manière standardisée afin de réduire le temps de recherche.
En amont, des convoyeurs, des voies de gravité ou des itinéraires de chariots acheminaient les commandes préparées vers la zone d'emballage en fonction de la priorité et de l'heure limite de livraison du transporteur. En aval, des voies clairement séparées géraient différents transporteurs, niveaux de service ou zones de stockage tampon. Le logiciel d'emballage permettait une génération rapide d'étiquettes et une documentation automatique, réduisant ainsi la saisie manuelle de données. L'agencement minimisait les déplacements entre les emballeurs et les équipements de manutention, et garantissait des voies d'évacuation dégagées pour respecter les normes de sécurité. L'analyse régulière des temps de cycle et des erreurs a permis d'améliorer progressivement l'agencement.
Conception ergonomique et aides à la manutention manuelle
La conception ergonomique visait à réduire les troubles musculo-squelettiques, les postures contraignantes et les efforts de levage excessifs. Les postes de travail réglables en hauteur permettaient aux opérateurs d'adopter une position de travail optimale, assis ou debout. Les ingénieurs ont prévu des tables élévatrices, des tables inclinables et des rouleaux à assistance gravitaire pour maintenir les charges à portée de main. Ils ont positionné les outils fréquemment utilisés à proximité de l'opérateur et limité les mouvements de torsion en alignant les surfaces de travail avec le sens de la convoyage.
Les aides à la manutention manuelle, telles que les transpalettes électriques , les chariots, les ventouses de levage et les bras articulés, ont réduit le besoin de levages pénibles. Pour les petits articles, les bacs légers munis de poignées ergonomiques ont diminué la fatigue des mains et amélioré la prise en main. Le revêtement des allées, les tapis anti-fatigue et les politiques relatives aux chaussures ont favorisé la santé des articulations lors des longues journées de travail. Les procédures de sécurité et les formations ont renforcé les bonnes techniques de levage et encouragé le signalement rapide des douleurs. Le suivi continu des rapports d'incidents, des quasi-accidents et des évaluations ergonomiques a permis aux ingénieurs d'optimiser les outils et les processus afin de protéger les travailleurs tout en maintenant un rendement élevé en matière de préparation et d'emballage des commandes.
Automatisation, logiciels et intégration de la sécurité
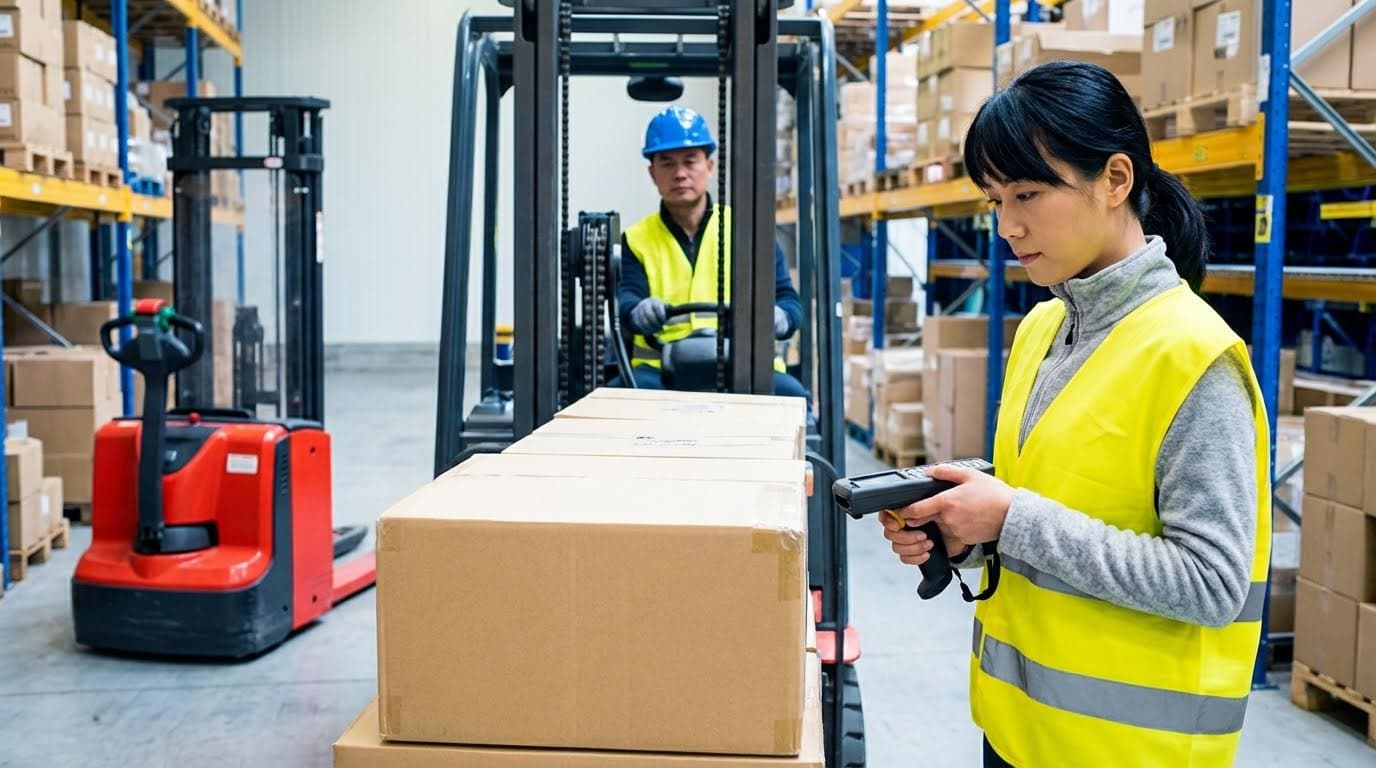
L'automatisation, les logiciels et l'intégration de la sécurité ont transformé la préparation de commandes, autrefois une activité à forte intensité de main-d'œuvre, en un système cyberphysique piloté par les données. Les entrepôts modernes combinent technologies d'identification, applications mobiles, robotique et logiciels d'orchestration pour accroître le rendement tout en maîtrisant les risques. Les équipes d'ingénierie ont intégré les contraintes de sécurité dès la conception, au lieu de les considérer comme des éléments secondaires. Il en résulte une productivité accrue, une meilleure traçabilité et des niveaux de service plus prévisibles.
Codes-barres, objets connectés et applications mobiles de préparation de commandes
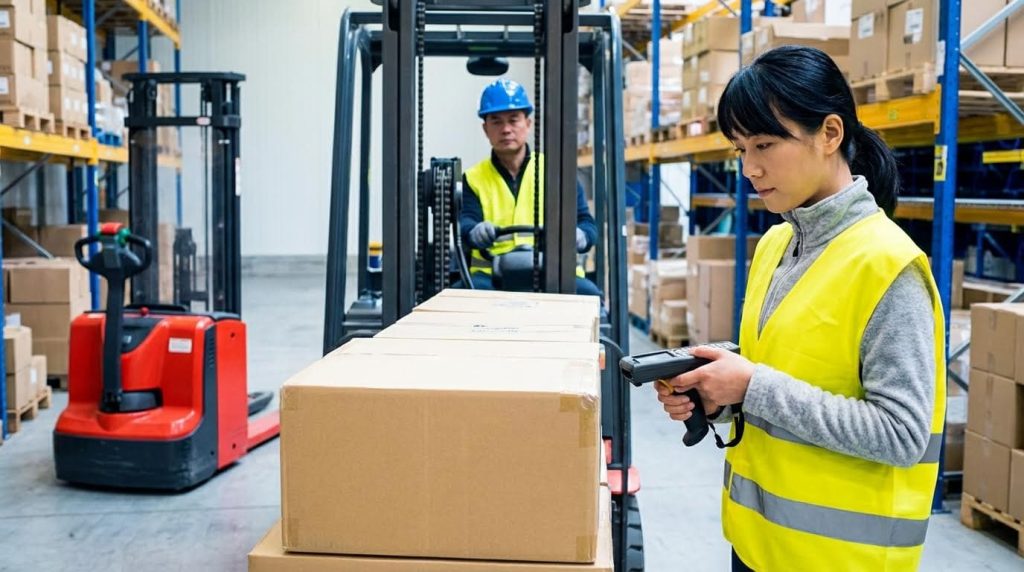
Les systèmes de codes-barres ont constitué la pierre angulaire d'une identification précise dans les flux de préparation et d'emballage des commandes. Les opérateurs scannaient l'emplacement des bacs, les articles et les étiquettes d'expédition afin de garantir une validation en temps réel par rapport aux données du WMS ou de l'OMS. Ceci a permis de boucler la boucle entre les mouvements physiques et les enregistrements d'inventaire et de réduire les erreurs de saisie manuelle. L'intégration de la lecture de codes-barres sur les appareils mobiles a également permis la préparation de commandes guidée, où le système séquence les tâches et confirme chaque étape.
Les dispositifs portables ont permis de réduire davantage le temps de manutention et la charge cognitive. Les terminaux de poignet, les scanners annulaires et les lunettes intelligentes affichaient les instructions de prélèvement, les quantités et les emplacements directement dans le champ de vision de l'opérateur. Des repères visuels ou haptiques guidaient les opérateurs vers les itinéraires optimaux tout en leur laissant les mains libres pour la manutention des charges. Ces dispositifs ont raccourci le temps de formation, car les opérateurs suivaient les instructions à l'écran au lieu de mémoriser des schémas.
Les applications mobiles natives de préparation de commandes, exécutées sur des appareils Android robustes, combinaient le codage-barres, le routage et la gestion des exceptions au sein d'une interface unique. Elles prenaient en charge la préparation de commandes multiples ou groupées, permettant aux opérateurs de collecter simultanément plusieurs commandes à l'aide de bacs ou de conteneurs virtuels identifiés par des codes couleur. Le logiciel de préparation de commandes optimisait les trajets et pouvait réduire le temps de déplacement jusqu'à 30 % par rapport au routage manuel. Ces mêmes applications enregistraient les horodatages, les codes d'erreur et les données de productivité pour une analyse ultérieure des performances.
Systèmes AMR, AGV, robotique et systèmes de mise en place murale
Des robots mobiles autonomes et des véhicules à guidage automatique transportaient des bacs, des palettes ou des chariots entre les zones de stockage, de préparation de commandes et d'emballage. Ces systèmes ont permis de réduire les efforts de poussée et de traction manuels, qui constituaient une cause majeure de troubles musculo-squelettiques. Un logiciel de gestion de flotte coordonnait le trafic, priorisait les commandes urgentes et garantissait des vitesses sécuritaires dans les environnements partagés avec les piétons. Les ingénieurs en aménagement ont défini les allées des robots, les zones tampons et les points de transfert afin d'éviter les encombrements.
Les solutions robotisées de préparation de commandes géraient les profils de références répétitifs ou à volume élevé, notamment pour les articles de petite taille et de forme régulière. Les systèmes de vision et les outils de préhension permettaient aux robots de prélever les articles dans les bacs et de les placer dans des conteneurs de commande ou des compartiments muraux. Les systèmes de rangement mural, manuels ou robotisés, regroupaient les articles issus des prélèvements par lots en commandes individuelles sur un mur ou un rayonnage à casiers. Des indicateurs lumineux ou visuels sur chaque emplacement indiquaient où placer les articles, améliorant ainsi la précision des commandes multi-références.
Ces technologies ont permis la mise en place de stratégies hybrides alliant la flexibilité humaine à la constance robotique. Par exemple, les humains géraient les exceptions, prélevaient les articles fragiles ou effectuaient des services à valeur ajoutée, tandis que les robots se chargeaient du transport longue distance et des prélèvements répétitifs. Les équipes d'ingénierie évaluaient le débit, les caractéristiques des références et la variabilité de la demande afin de déterminer où les robots mobiles autonomes (AMR), les véhicules à guidage automatique (AGV) ou la robotique offraient le meilleur retour sur investissement. L'intégration avec les systèmes de gestion d'entrepôt (WMS) et les applications de préparation de commandes garantissait que robots et humains partageaient une file d'attente de tâches unique.
WES, optimisation par IA et indicateurs clés de performance numérique
Les systèmes d'exécution d'entrepôt (WES) orchestraient en temps réel les opérations de préparation, d'emballage et d'expédition. Le logiciel WES, situé entre les systèmes de planification et de contrôle, transformait les vagues de commandes en tâches exécutables et les assignait aux opérateurs, robots ou postes de travail. Il séquenceait les tâches en fonction des délais de livraison des transporteurs, des niveaux de service et de la disponibilité des équipements. Cette orchestration réduisait les temps d'inactivité et équilibrait la charge entre les zones et les ressources.
L'optimisation pilotée par l'IA a amélioré les approches traditionnelles basées sur des règles. Les algorithmes ont analysé l'historique des commandes, les trajets et les schémas de congestion afin de générer des vagues et des regroupements de tâches plus pertinents. Ils ont également optimisé les stratégies d'emplacement, par exemple en plaçant les références à forte rotation plus près des allées principales ou en regroupant les articles fréquemment commandés ensemble. Certains déploiements ont enregistré des gains d'efficacité de la main-d'œuvre allant jusqu'à 40 % et un triplement du nombre de commandes expédiées après plusieurs mois d'optimisation continue.
Les indicateurs clés de performance (KPI) numériques ont transformé la zone de préparation et d'emballage en un système de production mesurable. Des tableaux de bord suivaient les cadences de préparation, les taux d'erreur, le temps d'attente à l'emballage et les pourcentages d'expéditions à l'heure. Les systèmes calculaient la distance parcourue par ligne, la conformité des scans et l'utilisation des postes de travail. Les ingénieurs utilisaient ces données pour l'analyse des causes profondes, l'amélioration continue et pour valider l'impact des modifications d'agencement ou de logiciels. Des KPI standardisés permettaient également d'effectuer des analyses comparatives entre plusieurs entrepôts ou clients.
Ingénierie de sécurité, audits et maintenance préventive
L'ingénierie de la sécurité dans les opérations automatisées de préparation et d'emballage a intégré des contrôles procéduraux, techniques et organisationnels. Les procédures d'exploitation sécuritaires ont défini l'utilisation correcte des techniques de manutention manuelle et des aides mécaniques, notamment les transpalettes manuels , les convoyeurs et les appareils de levage. Les installations ont séparé les voies de circulation des piétons et des engins à l'aide de barrières, de marquages et de contrôles d'accès afin de minimiser les risques de collision. Un éclairage adéquat et une signalétique claire ont amélioré la visibilité autour des rayonnages, des intersections et des points de transfert.
Les audits de sécurité et les évaluations des risques ont porté sur les zones de prélèvement à fort trafic, les postes d'emballage et les zones d'interaction avec les robots. Les équipes ont examiné les rapports d'incidents, les quasi-accidents et les registres de maintenance afin d'identifier les risques systémiques. Elles ont évalué des facteurs ergonomiques tels que les distances d'atteinte, les hauteurs de levage et les mouvements répétitifs aux postes d'emballage. Les conclusions ont conduit à des modifications de conception, comme l'installation de postes à hauteur réglable, de supports à rouleaux ou la reconfiguration du stockage, afin de réduire les efforts de flexion et les mouvements excessifs.
La maintenance préventive était essentielle à la sécurité et à la disponibilité des équipements. Avant chaque prise de poste, les opérateurs effectuaient des inspections quotidiennes des convoyeurs, scanners, appareils mobiles et équipements de levage. Des techniciens certifiés réalisaient les interventions de maintenance planifiées en fonction des heures de fonctionnement et des spécifications du fabricant. Les systèmes logiciels assuraient le suivi des indicateurs clés de performance (KPI) de maintenance, tels que le temps moyen entre les pannes et les ordres de travail en retard. Associée à des formations régulières sur la sécurité, les nouvelles technologies et les procédures d'urgence, cette approche a permis d'instaurer durablement une culture de la sécurité au sein des opérations automatisées de préparation et d'emballage. Par ailleurs, des outils comme le transpalette électrique et le gerbeur étaient indispensables au maintien de l'efficacité opérationnelle.
Résumé et implications de conception pour le prélèvement et l'emballage
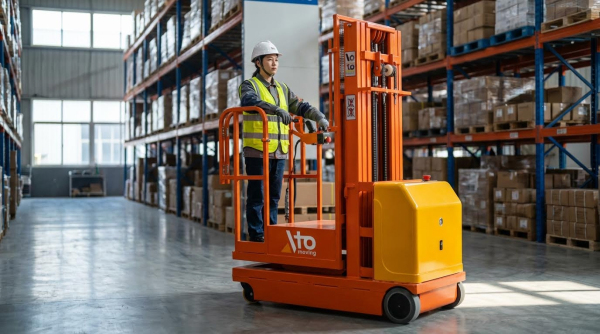
L'optimisation des opérations de préparation et d'emballage reposait sur des processus étroitement intégrés, des agencements optimisés et une exécution rigoureuse. Les entrepôts modernes utilisaient des systèmes de gestion d'entrepôt (WMS) et de gestion des opérations (OMS) pour orchestrer des flux de travail standardisés, de la validation de la commande à l'expédition, en passant par la vérification, l'emballage et le réapprovisionnement. La logique de rangement dirigé et de réapprovisionnement garantissait la stabilité et la précision des zones de prélèvement. La conception du système physique s'est concentrée sur l'optimisation de l'emplacement des produits, l'agencement par zones et l'optimisation des déplacements, ce qui a permis de réduire les temps de trajet jusqu'à 30 % et d'accroître le débit sans augmenter les effectifs. Des postes de travail ergonomiques, des aides à la manutention et une séparation claire des zones piétonnes et des zones d'équipement ont permis de réduire les troubles musculo-squelettiques et les risques de collision.
L'automatisation et les logiciels ont profondément transformé les décisions de conception. La lecture de codes-barres, les dispositifs portables et les applications mobiles de préparation de commandes sur des équipements industriels Android ont permis de réduire le temps de formation, d'accroître la précision et de faciliter le déploiement flexible de la main-d'œuvre. Les robots mobiles autonomes (AMR), les véhicules à guidage automatique (AGV) et les systèmes de mise en place murale ont permis de réorienter les efforts humains des déplacements vers des tâches à plus forte valeur ajoutée, tandis que les systèmes d'exécution d'entrepôt (WES) et la planification des vagues pilotée par l'IA ont optimisé les capacités de quai, de préparation et d'emballage. Les opérations ayant mis en œuvre des solutions d'optimisation et d'automatisation avancées ont constaté des gains d'efficacité de la main-d'œuvre d'environ 40 %, un triplement du nombre de commandes expédiées en quelques mois et une réduction des coûts d'expédition grâce à une sélection des transporteurs basée sur des règles prédéfinies.
Du point de vue de la conception, les ingénieurs ont dû considérer la préparation et l'emballage des commandes comme un système intégré englobant l'agencement, les logiciels, les équipements et la sécurité. La mise en œuvre pratique a nécessité des procédures opérationnelles standard (POS) robustes, des routines de préparation des équipes, des processus de gestion des erreurs et des retours, ainsi qu'une amélioration continue pilotée par des indicateurs clés de performance (KPI) couvrant les cadences de préparation, la précision et le débit. L'ingénierie de la sécurité, les programmes de maintenance préventive, les évaluations ergonomiques et les audits périodiques basés sur les risques ont permis de garantir que l'augmentation des cadences ne compromette ni le bien-être des employés ni la conformité réglementaire. Les développements futurs devraient approfondir l'utilisation de l'IA pour l'optimisation en temps réel, étendre l'intégration de la robotique et accroître la reconfiguration des zones et des postes de travail à partir des données. Une approche équilibrée, combinant automatisation évolutive et processus manuels résilients, permet aux entrepôts de s'adapter à l'évolution des profils de commandes et des exigences de niveau de service, tout en respectant les objectifs de coûts, de sécurité et de fiabilité. Par exemple, les systèmes de préparation de commandes et les plateformes élévatrices à ciseaux sont de plus en plus essentiels à la manutention moderne. De plus, des outils comme le transpalette manuel restent indispensables pour certaines tâches.