Les équipes d'entrepôt qui se demandent ce qu'est un préparateur de commandes sont généralement confrontées à des contraintes d'espace, de main-d'œuvre et de sécurité. Cet article explique comment différents modèles de préparateurs de commandes permettent une préparation rapide des commandes, un stockage optimisé et des opérations conformes aux normes dans les centres de distribution modernes.
Vous découvrirez comment les préparateurs de commandes à faible hauteur et à hauteur variable se comparent en termes de portée, de capacité, de largeur d'allée et de coût, et en quoi ils diffèrent des chariots à mât rétractable conçus pour la manutention de palettes. Le guide détaille ensuite les choix d'ingénierie relatifs à l'agencement des allées, aux zones de charge et aux systèmes d'automatisation, puis présente les réglementations de l'OSHA en matière de formation, de protection contre les chutes et de maintenance.
La dernière section condense les meilleures pratiques en points clés clairs afin que les responsables de l'ingénierie, des opérations et de la sécurité puissent s'accorder sur une norme unique et défendable pour la spécification, l'exploitation et la maintenance des préparateurs de commandes, y compris les solutions d'Atomoving le cas échéant.
Fonctions principales et types de préparateurs de commandes
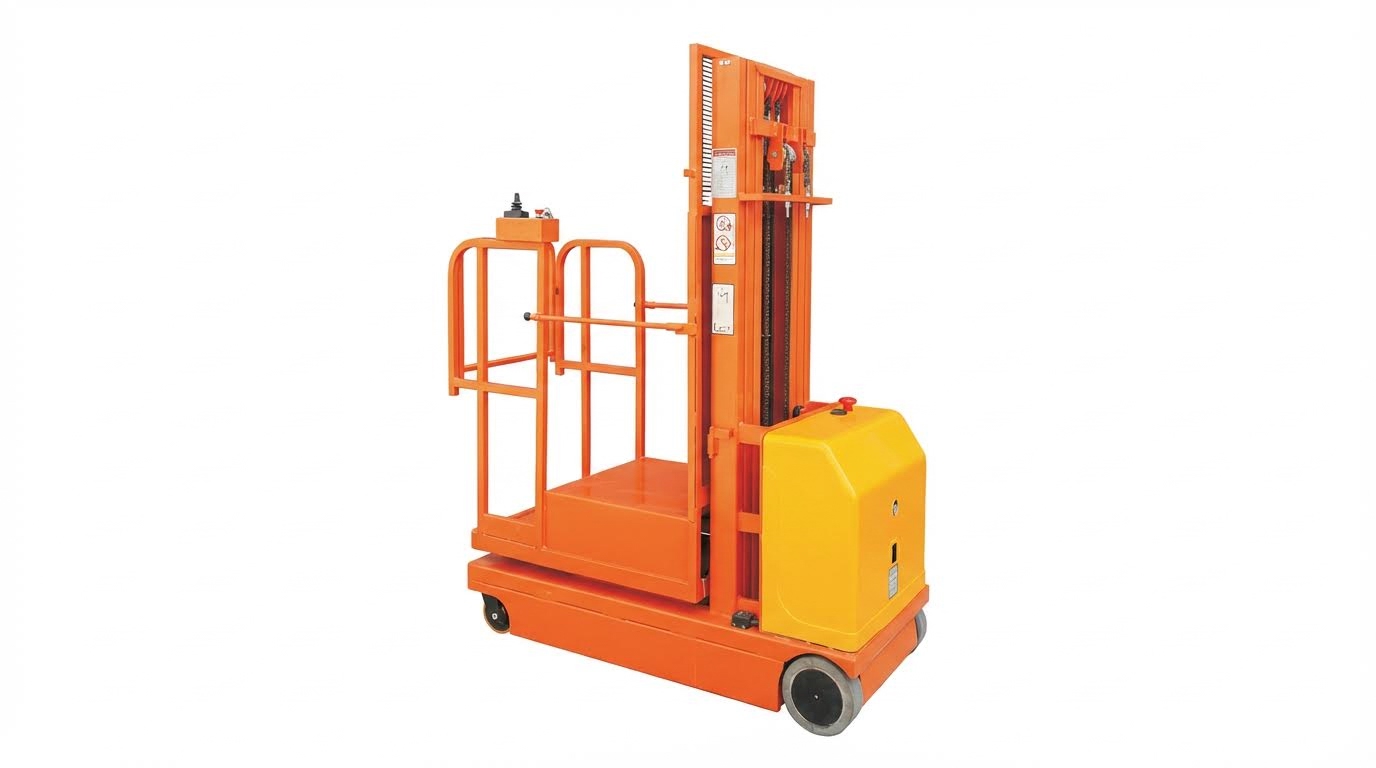
Les préparateurs de commandes sont au cœur des opérations modernes de préparation de commandes. Les ingénieurs les utilisent pour intégrer la conception du stockage, la planification de la main-d'œuvre et les règles de sécurité au sein d'un même système. Cette section explique ce qu'est un préparateur de commandes d'entrepôt, les différences entre les modèles bas et hauts, et dans quels cas un chariot élévateur à mât rétractable est plus adapté. Elle offre une vision technique claire qui facilite la conception de l'agencement, le choix des équipements et la planification de la sécurité.
Qu'est-ce qui définit un préparateur de commandes en entrepôt ?
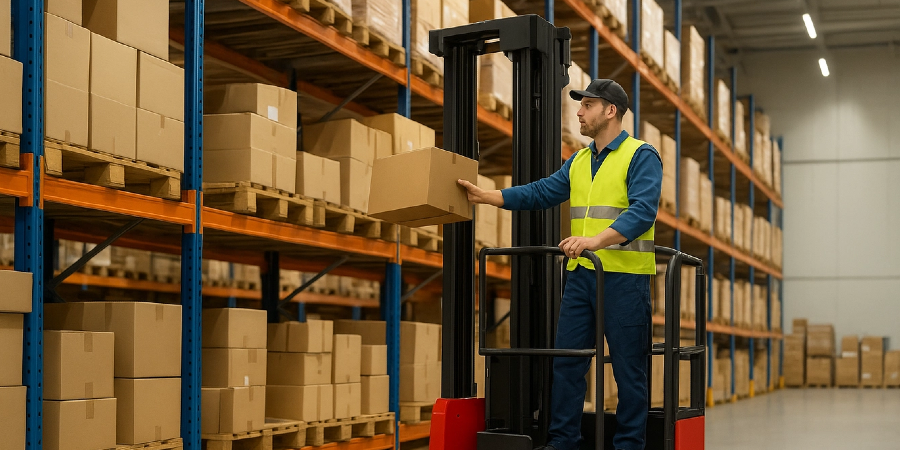
Lorsqu'on demande ce qu'est un préparateur de commandes en entrepôt, on fait référence à un chariot élévateur motorisé qui place l'opérateur au niveau de la zone de prélèvement. L'opérateur se tient sur une plateforme et se déplace dans les allées pour prélever des articles à l'unité ou par caisses. Il est classé OSHA Classe II comme chariot élévateur électrique pour allées étroites. Sa capacité nominale typique varie de quelques centaines de kilogrammes à environ 1 360 kilogrammes, opérateur et outils compris.
Les préparateurs de commandes se distinguent des chariots élévateurs à palettes par leur conception axée sur la préparation de commandes à l'unité, et non sur le déplacement de palettes complètes. L'opérateur accompagne la charge et s'arrête à chaque emplacement de stockage pour prélever les unités et les placer dans des bacs, des palettes ou des chariots. Les ingénieurs dimensionnent le chariot en fonction de la hauteur des rayonnages, de la largeur des allées et du poids moyen des commandes. Ils vérifient également que le sol de l'entrepôt, les longerons des rayonnages et les plateformes de prélèvement peuvent supporter la charge utile totale en hauteur.
Préparateurs de commandes de bas niveau : conception et cas d’utilisation
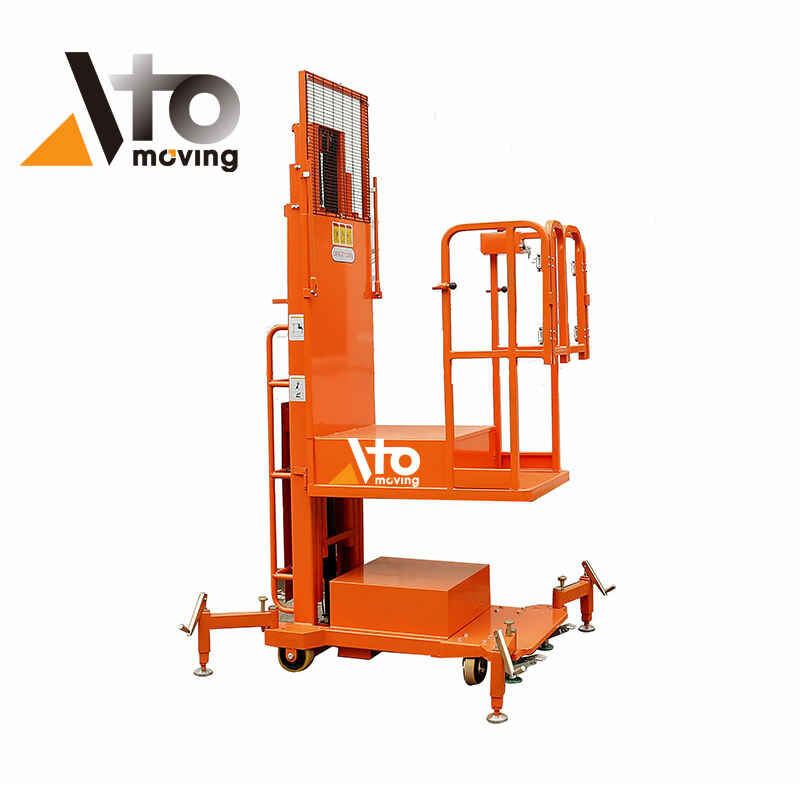
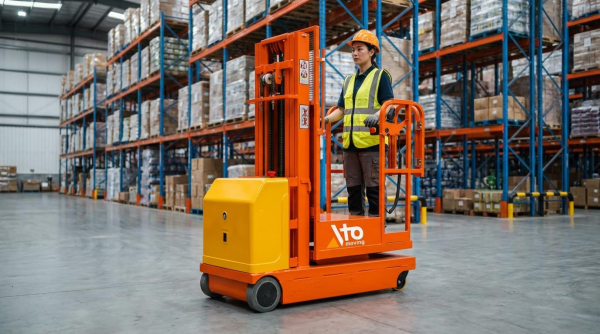
Les préparateurs de commandes au sol travaillent du niveau du sol jusqu'à environ 2.5 mètres de hauteur. La plupart des modèles utilisent une plateforme opérateur équipée de fourches pour le transport de palettes ou de cages. Le mât étant court, l'opérateur effectue la préparation de commandes soit au sol, soit au niveau du premier longeron, en restant debout sur la plateforme.
Ces chariots sont adaptés aux références à fort volume et à rotation rapide stockées dans les niveaux inférieurs des rayonnages sélectifs ou sur les allées au sol. La vitesse de déplacement à faible hauteur est généralement élevée, ce qui réduit le temps de trajet entre les prélèvements. La formation requise reste modeste car l'opérateur ne travaille pas en hauteur importante et le risque de chute est faible.
Les principaux compromis techniques comprennent :
- Empreinte horizontale plus importante car le stock doit rester à un niveau bas.
- Utilisation limitée des cubes verticaux par rapport aux conceptions de haut niveau.
- Coût d'achat inférieur et besoins d'entretien simplifiés.
Les opérations avec de larges allées, des aménagements simples et une forte orientation vers les prélèvements au niveau du sol optent souvent pour des unités basses afin d'optimiser le coût par ligne prélevée.
Préparateurs de commandes de haut niveau : conception et cas d’utilisation
Les préparateurs de commandes en hauteur permettent aux opérateurs d'accéder aux niveaux supérieurs des rayonnages, souvent jusqu'à une hauteur d'environ 12 mètres. La plateforme de l'opérateur et le chariot élévateur s'élèvent simultanément, permettant ainsi au préparateur de se tenir directement à l'emplacement cible. Ces machines circulent généralement dans des allées étroites afin d'optimiser la densité de stockage.
Les concepteurs privilégient les unités de stockage en hauteur lorsque l'entrepôt utilise des rayonnages hauts ou dispose d'une surface au sol réduite. Le stockage vertical permet aux équipes de stocker davantage de références sur une même surface. Cependant, la hauteur accrue du mât et la complexité du système de contrôle augmentent les coûts d'investissement et la complexité de la maintenance.
La manutention en hauteur augmente également les risques. Les opérateurs doivent bénéficier d'une formation approfondie en matière de protection antichute, de manutention des charges et de vigilance face aux oscillations du mât. La vitesse de déplacement en hauteur est réduite afin de garantir la stabilité et le confort. Lors de la conception de ces systèmes, les équipes vérifient :
- Résistance des supports et flèche des poutres sous charges nominales.
- Dégagements entre le camion, le rack et les services aériens.
- Plans de sauvetage et d'évacuation pour les opérateurs travaillant en hauteur.
Les préparateurs de commandes de grande hauteur sont particulièrement adaptés aux situations où la densité de stockage et l'utilisation du volume vertical l'emportent sur les coûts plus élevés liés à l'équipement et à la sécurité.
Préparateurs de commandes contre chariots élévateurs à mât rétractable
Les préparateurs de commandes et les chariots élévateurs à mât rétractable travaillent souvent dans les mêmes rayonnages, mais leurs tâches diffèrent. Les préparateurs de commandes permettent à l'opérateur de prélever des articles ou des caisses à l'unité. Les chariots élévateurs à mât rétractable restent au niveau du sol et déplacent des palettes complètes dans et hors des rayonnages.
Les chariots élévateurs à mât rétractable classiques manipulent des charges plus lourdes, souvent de l'ordre de 1 100 à 2 500 kilogrammes. Leurs mâts et leurs mécanismes de levage permettent de déposer des palettes jusqu'à une hauteur d'environ 9 à 12 mètres, et parfois sur deux niveaux. La largeur des allées est réduite, ce qui optimise le stockage mais limite l'espace pour les piétons.
Les préparateurs de commandes, en revanche, manipulent généralement des charges plus légères et nécessitent parfois des allées légèrement plus larges pour faciliter le dégagement des opérateurs et les mouvements de prélèvement. Ils sont plus performants lorsque les profils de commande comportent de nombreuses petites lignes. Les ingénieurs comparent les deux types de préparateurs en fonction de facteurs tels que :
| Critère | Préparateur de commandes | Camion Atteindre |
|---|---|---|
| Tâche principale | Sélection à la pièce ou à la caisse | Manutention complète des palettes |
| Charge typique | Articles plus légers et variés | Palettes unitaires plus lourdes |
| Poste d'opérateur | Surélevé avec charge | Au sol, sous la charge |
| Meilleur rapport qualité/prix | Fréquence de sélection élevée | Rotation élevée des palettes |
En pratique, les ingénieurs utilisent souvent les deux systèmes. Les préparateurs de commandes approvisionnent les zones de prélèvement principales, tandis que les chariots élévateurs à mât rétractable réapprovisionnent ces zones à partir du stockage de réserve. Cette répartition permet à chaque type de machine de fonctionner là où il est le plus efficace et le plus sûr.
Ingénierie d'application et sélection d'équipements
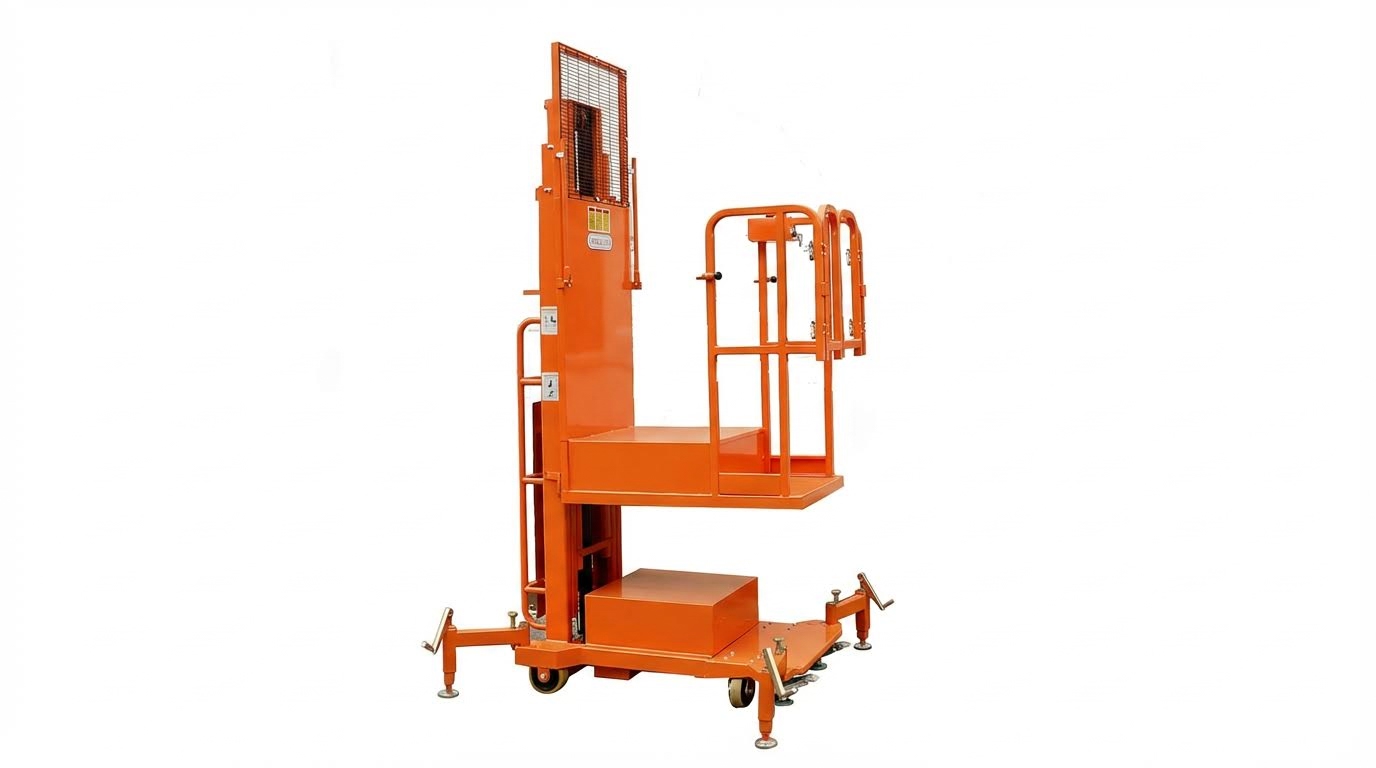
L'ingénierie applicative permet de définir le préparateur de commandes adapté à un site spécifique. Les ingénieurs traduisent la stratégie de stockage, le profil des références et les contraintes du bâtiment en spécifications claires pour le préparateur. Un choix judicieux évite la sous-utilisation des machines, les goulots d'étranglement et les agencements dangereux. Cette section explique comment adapter le type de préparateur, la géométrie des allées, la capacité et le niveau d'automatisation aux besoins réels de l'entrepôt.
Adaptation du type de préparateur de commandes à la stratégie de stockage
La stratégie de stockage détermine l'emplacement des articles ; les préparateurs de commandes déterminent comment les opérateurs y accèdent. Les préparateurs de commandes au sol sont adaptés à la préparation de commandes au niveau du sol et du premier niveau, jusqu'à environ 2.5 m. Les préparateurs de commandes en hauteur conviennent aux rayonnages hauts, permettant aux opérateurs de prélever des articles sur plusieurs niveaux en un seul déplacement. Le choix dépend du profil de prélèvement, et pas seulement de la hauteur sous plafond.
Utilisez des machines à faible hauteur lorsque la plupart des commandes proviennent des deux premiers niveaux de rayonnage. Elles sont particulièrement adaptées aux systèmes de préparation de commandes à haut débit et à allées larges, ainsi qu'aux systèmes de routage par zone. Privilégiez les machines à haute hauteur lorsque vos allées sont étroites, votre densité de stockage élevée et que vous disposez d'une large gamme de références en hauteur. Dans les stratégies mixtes, les produits à forte rotation sont souvent placés en bas pour les machines à faible hauteur, tandis que les produits à faible rotation sont placés en haut pour les machines à haute hauteur.
Critères relatifs à la largeur, à la hauteur et à la capacité de charge des allées
Les ingénieurs doivent d'abord définir la largeur des allées, la hauteur des rayonnages et la capacité au sol. Ces contraintes déterminent quelles familles de préparateurs de commandes sont envisageables. Ces derniers nécessitent un dégagement suffisant pour le châssis, la plateforme et la rotation de la direction. Ils doivent également prévoir un espace suffisant pour la déformation des rayonnages, le débordement des palettes et les marges de sécurité.
| Critère | cueilleur de bas niveau | cueilleur de haut niveau |
|---|---|---|
| hauteur de cueillette typique | Jusqu'à ~2.5 m | Jusqu'à environ 10–12 m |
| Type d'allée préféré | Allée standard ou large | Allée étroite |
| Plage de charge | Plusieurs centaines de kilogrammes | Similaire, mais la capacité diminue avec la hauteur. |
| La planéité du sol nécessite | Modérée | Haute pour une stabilité optimale en hauteur |
Les ingénieurs doivent vérifier la capacité nominale par rapport au poids combiné de l'opérateur, de la charge et des accessoires. Ils doivent également appliquer les courbes de réduction de capacité du fabricant pour les hauteurs de levage plus importantes. Les dalles de plancher et les mezzanines doivent supporter les charges concentrées des roues avec une marge de sécurité. Les dégagements par rapport aux sprinklers, à l'éclairage et aux réseaux techniques du bâtiment doivent respecter les normes de sécurité incendie et de construction.
Analyse du débit, de la main-d'œuvre et du coût du cycle de vie
Les modèles de débit et de coût doivent guider le choix final. Une définition claire du préparateur de commandes en entrepôt inclut son rôle de multiplicateur de main-d'œuvre et de temps. Les ingénieurs doivent comparer les options en fonction du coût par ligne de commande, et non uniquement du prix d'achat. Cela nécessite des temps de déplacement, de levage et de prélèvement réalistes pour chaque solution.
Une comparaison structurée peut comprendre :
- Lignes sélectionnées par heure et par opérateur pour les unités de bas niveau et de haut niveau
- Nombre de cueilleurs et d'équipes pour répondre à la demande de pointe
- Consommation d'énergie, changements de batteries et infrastructure de recharge
- Heures de maintenance, pièces de rechange et durée de vie prévue
Les préparateurs de commandes débutants bénéficient généralement de cycles de déplacement courts et d'une formation simplifiée. Les préparateurs de commandes expérimentés peuvent réduire le nombre total de chariots élévateurs en optimisant l'utilisation de l'espace vertical. L'analyse du cycle de vie doit prendre en compte les accidents évités, les dommages causés aux rayonnages et les avantages ergonomiques. Ces facteurs influencent souvent davantage la décision que le coût initial de la machine.
Intégration des préparateurs de commandes à l'automatisation
Les préparateurs de commandes modernes sont rarement considérés comme des machines autonomes. Les ingénieurs les intègrent à des convoyeurs, des murs de tri, des robots mobiles autonomes (AMR) ou des systèmes de navettes. L'essentiel est de définir des points de transition clairs entre les flux manuels et automatisés. Une mauvaise intégration peut bloquer les opérateurs ou entraver l'automatisation.
Lors de la planification de l'automatisation, les ingénieurs doivent cartographier :
- Comment les articles prélevés sont-ils transférés du préparateur de commandes à la consolidation ou à l'emballage ?
- Règles de circulation entre les préparateurs de commandes, les AGV et les piétons
- Liaisons de données entre les terminaux de camions, le WMS et les systèmes de contrôle d'automatisation
- Stratégie de batterie et de recharge pour que les camions soient compatibles avec les temps de fonctionnement automatisés
Les préparateurs de commandes en hauteur s'associent souvent parfaitement aux systèmes de transport de caisses semi-automatisés au sol. Les préparateurs de commandes au sol, quant à eux, permettent une préparation par zone avec convoyeur ou chariot pour les commandes par lots. Dans tous les cas, le système de contrôle doit suivre la position des préparateurs, les files d'attente des tâches et les ordres de priorité. Ainsi, le préparateur de commandes devient un élément intégré d'un système de préparation de commandes optimisé et semi-automatisé.
Meilleures pratiques en matière de sécurité, de formation et de maintenance
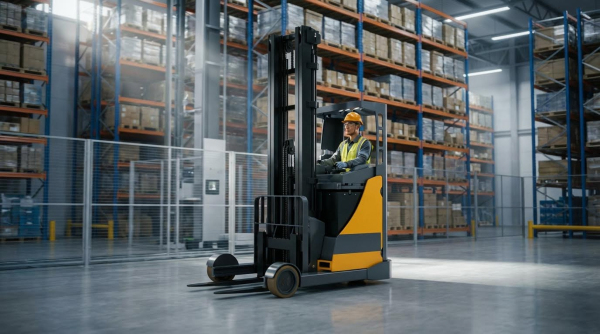
L'utilisation sécuritaire des préparateurs de commandes en entrepôt repose sur des règles, des compétences et des machines fiables. Les ingénieurs et les gestionnaires doivent intégrer les normes OSHA, la protection contre les chutes et la maintenance dans un système unique. Cette section explique comment maîtriser les risques tout en maintenant un débit de préparation élevé. Elle répond aux questions de sécurité fréquemment posées par les équipes : qu'est-ce qu'un préparateur de commandes en entrepôt et comment l'utiliser en toute sécurité ?
Règles OSHA de classe II et certification des opérateurs
L'OSHA a classé les préparateurs de commandes d'entrepôt comme chariots élévateurs électriques de classe II pour allées étroites. Cette classification s'appliquait à la plupart des modèles de préparateurs de commandes, qu'ils soient à faible ou à grande hauteur. Les employeurs devaient les considérer comme des chariots industriels motorisés, et non comme des échelles ou des plateformes.
La certification suivait un schéma fixe. Les employeurs devaient :
- Dispenser une formation formelle sur les dangers, les contrôles et les limites de charge.
- Offrir une formation pratique sur le type exact de camion.
- Évaluer chaque opérateur et documenter les résultats.
L'OSHA exigeait une formation de recyclage au moins tous les trois ans. Un recyclage était également prévu après tout incident, quasi-accident ou comportement dangereux. Les ingénieurs devaient concevoir les processus de préparation de commandes de manière à ce que seuls les opérateurs certifiés manipulent les équipements de classe II. Cela permet de réduire les utilisations abusives et de définir clairement, selon la politique de l'entreprise, ce qu'est un préparateur de commandes : un chariot élévateur que seul le personnel formé est autorisé à utiliser.
Protection contre les chutes, signalisation routière et EPI
Les chariots élévateurs à grande hauteur permettaient aux opérateurs de travailler jusqu'à une hauteur d'environ 10 à 12 mètres. À ces hauteurs, la protection antichute devenait indispensable. La plupart des installations utilisaient des harnais de sécurité complets avec des longes ancrées à des points d'ancrage homologués sur le chariot.
Les bonnes pratiques incluaient trois niveaux de contrôle :
- Éléments physiques : garde-corps, portails et dispositifs de verrouillage sur le quai.
- Consignes de procédure : interdiction de grimper sur les rayonnages ou de descendre des plateformes surélevées.
- Personnel : harnais correctement ajustés et attache sécurisée.
La gestion du trafic était essentielle, même pour les unités travaillant au ras du sol. Le balisage des voies, les limitations de vitesse et les zones piétonnes réduisaient les risques d'accident. Les équipements de protection individuelle (EPI) étaient généralement obligatoires : chaussures de sécurité, gilets haute visibilité et lunettes de protection. Le port du casque était courant dans les entrepôts en hauteur ou à proximité de charges suspendues. Des règles claires concernant les EPI ont permis de standardiser le rôle du préparateur de commandes et la tenue vestimentaire requise.
Inspection, maintenance préventive et prédictive
Les préparateurs de commandes combinaient des systèmes électriques, hydrauliques et structurels. Toute défaillance de l'un de ces systèmes pouvait entraîner la chute de charges ou l'instabilité de la plateforme. Les inspections quotidiennes avant la prise de poste constituaient la première barrière de sécurité. Les opérateurs vérifiaient les freins, la direction, le fonctionnement des élévateurs, les alarmes, les fourches ou les plateformes, ainsi que tout dommage visible.
Les programmes de maintenance préventive planifiaient les tâches en fonction des heures d'utilisation ou du calendrier. Les travaux typiques comprenaient :
- Vérification de la batterie et discipline de charge.
- Inspection du niveau d'huile hydraulique et des fuites.
- Lubrification de la chaîne, du rail de mât et des paliers.
- Contrôle du couple de serrage des fixations sur les assemblages critiques.
La maintenance prédictive utilise des capteurs et des données pour déclencher les interventions en fonction de l'état des équipements. Par exemple, elle permet de surveiller la température du moteur d'entraînement ou l'évolution de l'état de la batterie. Cette approche réduit les temps d'arrêt imprévus et garantit une capacité de préparation de commandes stable. Lors de la définition d'une stratégie pour une flotte de préparateurs de commandes en entrepôt, les responsables doivent concilier les interventions préventives et les données issues des capteurs afin d'assurer la sécurité et la disponibilité des équipements.
Utilisation des outils numériques pour la conformité et la disponibilité
Les outils numériques ont transformé les tâches administratives liées à la sécurité et à la maintenance en systèmes opérationnels. De nombreux sites utilisent des logiciels pour consigner les inspections, planifier les interventions et suivre les dossiers de formation aux normes OSHA. Cela a permis de réduire les contrôles manqués et les formulaires égarés.
Fonctions utiles incluses :
- Listes de vérification avant la prise de poste sur appareils portables ou tablettes montées sur camion.
- Des ordres de travail automatiques étaient déclenchés lorsque les opérateurs signalaient des défauts.
- Tableaux de bord affichant l'état de la certification et les renouvellements à venir.
Certaines flottes ont intégré la télématique pour enregistrer les impacts, les trajets et les hauteurs de levage. Ces données ont permis aux ingénieurs d'optimiser la circulation et les limitations de vitesse. Elles ont également révélé les cas de non-respect des règles et les zones de congestion à risque. Désormais, lorsqu'une entreprise se demande ce qu'est un préparateur de commandes dans un entrepôt moderne, la réponse inclut son empreinte numérique. Le chariot devient une source de données pour la sécurité, la fiabilité et l'amélioration des processus, et non plus un simple outil de levage.
Résumé : Points clés pour une cueillette plus sûre et plus efficace
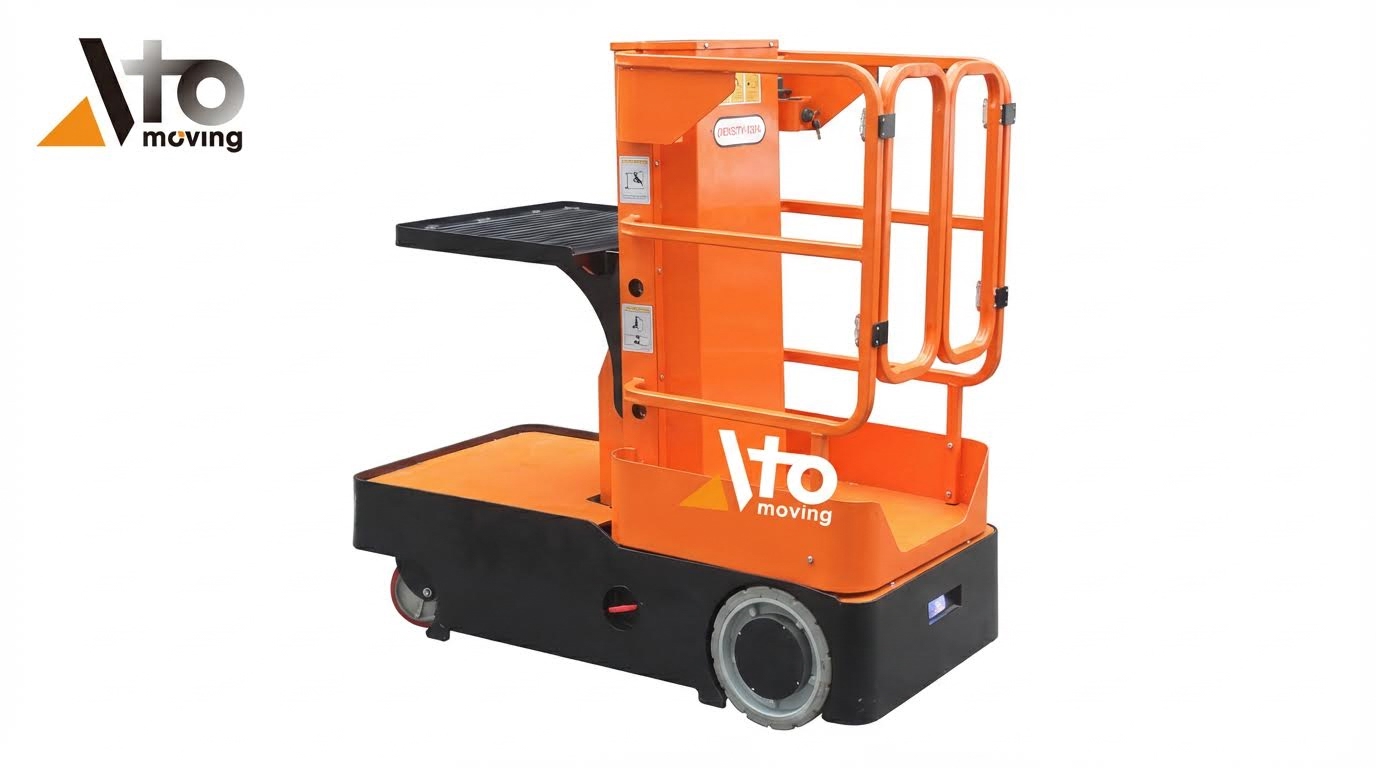
Les équipes d'entrepôt qui s'interrogent sur le fonctionnement d'un préparateur de commandes recherchent généralement des informations claires et un plan d'action. Ce résumé présente les principaux enseignements en matière d'ingénierie, de sécurité et de coûts sous forme de liste de contrôle pratique pour la conception et l'exploitation. Il aborde les différents types de préparateurs, les options d'agencement, les normes OSHA et les stratégies de maintenance permettant d'optimiser la disponibilité et de minimiser les risques.
D'un point de vue technique, les préparateurs de commandes sont des chariots électriques de classe II pour allées étroites, conçus pour la préparation de commandes à l'unité. Les modèles bas sont optimaux jusqu'à environ 2.5 mètres et privilégient les prélèvements rapides au niveau du sol. Les modèles hauts atteignent environ 10 à 12 mètres et permettent d'exploiter pleinement le stockage vertical dans les allées étroites. Le choix entre ces deux types de préparateurs doit se baser sur la hauteur de stockage, la largeur des allées, le profil des références et la capacité de charge, et non uniquement sur le prix.
La sécurité et la conformité demeurent impératives. Les opérateurs doivent suivre une formation, une évaluation et une recertification conformes aux normes de l'OSHA. La protection antichute, le zonage de la circulation et des règles claires concernant les EPI contribuent à réduire les incidents graves, notamment en hauteur. Les outils numériques de suivi des certifications, des inspections et des incidents évités de justesse favorisent désormais une culture de sécurité renforcée et une traçabilité plus précise.
La maintenance planifiée est essentielle à la sécurité et à l'efficacité des processus. Les contrôles quotidiens, les interventions préventives et la surveillance prédictive réduisent les temps d'arrêt et prolongent la durée de vie des équipements. Les sites modernes combinent ces pratiques avec l'automatisation, l'intégration d'un WMS et, le cas échéant, des systèmes de préparation de commandes semi-automatisés. Les opérations les plus performantes considèrent les préparateurs de commandes comme des systèmes à part entière, et non comme de simples véhicules, et veillent à ce que la conception, la formation et la maintenance évoluent de pair avec l'entrepôt.
Questions fréquemment posées
Qu'est-ce qu'un préparateur de commandes en entrepôt ?
Un préparateur de commandes en entrepôt est chargé de sélectionner et de prélever les articles sur les étagères ou dans les bacs afin d'honorer les commandes des clients. Il utilise souvent des équipements spécialisés, comme des chariots élévateurs pour préparateurs de commandes, pour atteindre les articles stockés à différentes hauteurs. Guide du préparateur de commandes.
Quelles sont les principales tâches d'un préparateur de commandes en entrepôt ?
Les principales responsabilités d'un préparateur de commandes comprennent :
- Sélection des articles à l'aide de codes-barres, de numéros de série ou d'autres identifiants.
- Utiliser les équipements de manutention en toute sécurité.
- Chargement des véhicules de livraison et mise à jour des stocks.
- Garantir l'exactitude et la qualité des commandes préparées.
Ce poste peut impliquer de marcher jusqu'à 10 kilomètres par jour et de soulever des charges lourdes, ce qui le rend physiquement exigeant. Défis liés au recrutement en entrepôt.
Le travail de préparateur de commandes en entrepôt est-il difficile ?
Le travail de préparateur de commandes en entrepôt peut être difficile en raison de :
- Volumes de commandes élevés nécessitant une préparation rapide et efficace.
- Variabilité des dimensions, du poids et des lieux de stockage des articles.
- Exigences physiques, telles que marcher sur de longues distances et soulever des charges lourdes.
Cependant, beaucoup y trouvent un intérêt certain en raison de sa stabilité et des perspectives d'évolution qu'elle offre. Conseils pour les débutants en carrière.
Quelles sont les compétences importantes pour un préparateur de commandes en entrepôt ?
Pour exceller en tant que préparateur de commandes, vous devez posséder les qualités suivantes :
- Un souci du détail rigoureux pour un traitement précis des commandes.
- Bonnes aptitudes de communication pour la coordination d'équipe.
- Capacités de résolution de problèmes pour gérer les situations imprévues.
- Avoir une bonne condition physique pour répondre aux exigences du poste.