Dans les centres de distribution modernes, la précision des préparateurs de commandes influe directement sur les coûts de main-d'œuvre, le niveau de service et la rentabilité. Cet article examine comment les principes d'ingénierie, de la conception des processus à l'automatisation, permettent de réduire systématiquement les erreurs de préparation et les retours. Il aborde la définition des indicateurs clés de performance (KPI), les facteurs humains et environnementaux, les flux de travail standardisés et la logique d'agencement qui stabilisent les opérations. Il analyse également comment les systèmes numériques, la robotique et l'analyse basée sur l'intelligence artificielle contribuent à une préparation de commandes de haute précision, aujourd'hui comme dans les entrepôts de demain.
Conception du processus de sélection pour une haute précision
L'optimisation du processus de préparation de commandes pour garantir sa précision exigeait une vision systémique intégrant les personnes, les processus et les technologies. Les sites les plus performants considéraient la préparation de commandes comme un flux structuré, et non comme une série de tâches ponctuelles. Ils définissaient précisément les types d'erreurs, les mesuraient à l'aide d'indicateurs clés de performance (KPI) robustes, puis repensaient l'agencement, les itinéraires et les flux de travail en fonction des données recueillies. Cette section examinait comment structurer la mesure et comprendre les facteurs de précision liés aux coûts, aux ressources humaines et à l'environnement.
Définition de la précision de la sélection, des types d'erreurs et des indicateurs clés de performance (KPI)
La précision de la préparation de commandes correspond à la proportion de commandes ou de lignes de commande expédiées sans erreur. Les ingénieurs distinguent généralement la précision au niveau de la commande, de la ligne et de l'article, car chacune met en évidence différents types d'erreurs. Parmi ces erreurs figurent les références (SKU) erronées, les quantités incorrectes, les unités de mesure incorrectes, les lots ou séries incorrects, les numéros de série erronés et les articles manquants. D'autres catégories incluent les erreurs de localisation, les erreurs de planification pour les expéditions à date fixe et les erreurs de documentation ou d'étiquetage.
Les indicateurs clés de performance (KPI) comprenaient le taux d'exactitude de la préparation de commandes, le taux d'erreurs de préparation pour 1 000 lignes de commande et le taux de retour dû à des erreurs de traitement. Les sites suivaient également le coût par erreur, le temps de retouche et le pourcentage de commandes nécessitant une nouvelle préparation ou un réemballage. Les opérations avancées surveillaient la densité d'erreurs par zone, par préparateur et par heure de la journée afin de déceler les problèmes systémiques plutôt que de blâmer les individus. Ces KPI alimentaient des boucles d'amélioration continue, permettant une évaluation objective des modifications d'agencement, des déploiements technologiques et des programmes de formation.
Quantification des impacts financiers des erreurs de sélection et des retours
Les erreurs de préparation de commandes et les retours ont engendré des coûts directs et indirects que les ingénieurs ont dû quantifier. Les coûts directs comprenaient la main-d'œuvre supplémentaire pour la préparation, le reconditionnement et la gestion des retours, ainsi que les frais de transport supplémentaires pour les réexpéditions. S'y ajoutaient les coûts liés aux marchandises endommagées, aux matériaux de reconditionnement et à la mise au rebut des articles non revendables. Les coûts indirects se traduisaient par des pertes de ventes, des pénalités de la part de clients importants et une dégradation des indicateurs de qualité de service.
Un modèle de coûts structuré a attribué un coût standard à chaque type d'erreur, à partir d'études de temps et de données financières. Par exemple, une expédition avec une référence erronée pour un client national a engendré des temps de manutention, des frais de transport et un temps de traitement administratif spécifiques. L'agrégation de ces coûts en fonction de la fréquence des erreurs de préparation de commandes a permis de calculer le coût pour 1 000 lignes de commande ou par unité expédiée. Cette quantification a justifié les investissements dans des technologies telles que la vérification par code-barres ou RFID, la préparation de commandes vocale et les flux de travail basés sur des règles dans les systèmes de gestion d'entrepôt. Elle a également facilité l'analyse de scénarios, en comparant les économies réalisées grâce à la réduction des erreurs aux dépenses d'investissement et d'exploitation.
Facteurs humains, ergonomie et gestion de la charge de travail
Les facteurs humains influencent considérablement la précision de la préparation de commandes, plusieurs études ayant démontré un lien entre la fatigue, la charge cognitive et le taux d'erreur. Une mauvaise ergonomie accroît la fatigue physique, réduisant l'attention et augmentant le risque d'erreurs de lecture ou de préhension. Les interventions techniques comprennent la conception de zones de prélèvement optimisées, la réduction des flexions et des levages au-dessus des épaules, ainsi que la standardisation de la hauteur des bacs. Des postes de travail réglables et des équipements mobiles bien conçus contribuent également à réduire les troubles musculo-squelettiques.
La gestion de la charge de travail a pris en compte les aspects cognitifs et temporels. Des cadences de prélèvement excessives, des horaires de travail longs et des pauses insuffisantes étaient corrélées à des taux d'erreurs de prélèvement plus élevés, notamment en fin de poste. Une répartition équilibrée des tâches, la rotation entre les zones et des objectifs de performance réalistes ont contribué au maintien de la concentration. Des repères visuels clairs, des étiquettes standardisées et un codage intuitif des emplacements ont simplifié le traitement mental et réduit le temps de décision. Des programmes de formation axés sur la prise de conscience des erreurs, les méthodes standardisées et l'utilisation d'outils de vérification ont complété la conception ergonomique, permettant ainsi des gains de précision durables.
Conditions environnementales et leur effet sur les erreurs
Les conditions environnementales telles que l'éclairage, la température et le niveau sonore influaient sur les performances des préparateurs de commandes et augmentaient le risque d'erreur. Un éclairage insuffisant ou irrégulier accroissait les erreurs de lecture des étiquettes et des numéros d'emplacement, notamment dans les rayonnages grande hauteur et les étagères à forte densité. Les ingénieurs ont spécifié des niveaux d'éclairement adaptés aux tâches nécessitant une bonne précision visuelle et ont minimisé les reflets sur les étiquettes et les écrans des appareils. Dans les environnements froids ou de congélation, la diminution de la dextérité et la formation de buée pouvaient ralentir la lecture et augmenter les erreurs de manipulation, ce qui exigeait des équipements et des procédures adaptés.
Les températures extrêmes et la mauvaise qualité de l'air ont contribué à la fatigue et à la baisse de concentration pendant le quart de travail. Le bruit a perturbé les systèmes de commande vocale et la communication verbale, augmentant ainsi les erreurs de confirmation. Le choix de l'agencement, les traitements acoustiques et la sélection des équipements ont permis d'atténuer ces effets. Des allées dégagées, une largeur suffisante et des zones de prélèvement sans encombrement ont réduit les risques de chute et les détours imprévus qui perturbaient le flux de travail. En considérant les paramètres environnementaux comme des variables de conception maîtrisables, les ingénieurs d'entrepôt ont réduit les taux d'erreur tout en améliorant le confort et la sécurité des employés.
Conception des processus, implantation et standardisation des flux de travail
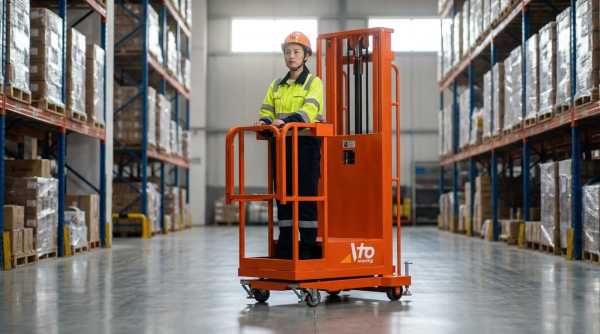
L'ingénierie des processus a permis de déterminer la constance avec laquelle un entrepôt atteignait ses objectifs de précision de préparation de commandes. Des agencements bien structurés, des flux de travail standardisés et un entretien rigoureux ont réduit la charge cognitive et éliminé les décisions ambiguës au niveau de la zone de prélèvement. En combinant le zonage, la méthode 5S, l'optimisation des itinéraires et des contrôles qualité formels, les opérations ont transformé les connaissances empiriques en processus reproductibles et auditables. Cette section explique comment concevoir ces éléments afin d'améliorer la précision tout en maintenant un débit compétitif.
Logique de zonage d'entrepôt, 5S et numérotation des emplacements
Un zonage efficace a permis de regrouper les références par vitesse de rotation, classe de température, contraintes de manutention ou affinité de commande afin de réduire les temps de recherche et de déplacement. Les articles à rotation rapide ont été placés au plus près de l'emballage ou de l'expédition, tandis que les articles à faible rotation ont été déplacés vers des emplacements périphériques ou plus élevés. L'application de la méthode 5S a permis d'éliminer le stockage hétérogène, les étiquettes illisibles et les accès obstrués, causes fréquentes d'erreurs de prélèvement. Un système de numérotation structuré des emplacements a codé la zone, l'allée, le compartiment, le niveau et la position, permettant un guidage précis par les systèmes WMS, RF ou vocaux.
L'emplacement des produits nécessitait des identifiants de grande taille et à contraste élevé, lisibles à distance normale. Les articles d'apparence ou de code similaires étaient physiquement séparés afin de réduire les risques de confusion visuelle, conformément aux recommandations des études d'ingénierie industrielle. Des dimensions standardisées pour les bacs et des étiquettes claires en façade minimisaient le risque de prélèvement dans le mauvais compartiment. Des audits périodiques du zonage, du respect des 5S et de la lisibilité des étiquettes garantissaient l'adéquation de l'agencement à l'évolution de la demande.
Optimisation des itinéraires, conception de la cueillette par lots et par vagues
La conception des itinéraires contrôlait les déplacements des préparateurs de commandes dans les zones et influait directement sur les risques d'erreur. Les trajets optimisés minimisaient les allers-retours et les croisements, réduisant ainsi la fatigue et les distractions, deux facteurs connus d'erreurs de préparation. Le système de gestion d'entrepôt (WMS) utilisait des algorithmes qui ordonnaient les prélèvements en fonction de la proximité, de la rotation des références et de la priorité des commandes. Ce système structuré remplaçait les déplacements improvisés qui entraînaient souvent des oublis de commandes ou des prélèvements au mauvais endroit.
La préparation de commandes par lots et par vagues a permis d'accroître l'efficacité, mais a nécessité des contrôles rigoureux pour garantir l'exactitude des informations. Les commandes d'un même lot ou d'une même vague devaient être clairement séparées numériquement, chaque bac, emplacement de chariot ou conteneur étant associé à une commande ou sous-commande spécifique. Le scan des articles par vagues et la vérification des identifiants des conteneurs ont permis d'éviter les erreurs d'affectation croisée. Les équipes d'ingénierie ont optimisé la taille des vagues, les heures limites et les combinaisons de zones afin d'augmenter la densité de préparation sans surcharger les opérateurs ni provoquer d'encombrement aux points de regroupement et d'emballage.
Procédures opérationnelles normalisées, listes de contrôle et protocoles de double vérification
Les procédures opérationnelles standard (POS) ont traduit les meilleures pratiques en instructions détaillées pour chaque mode de préparation de commandes. Des POS bien rédigées précisaient les séquences de scan, les étapes de vérification, la gestion des exceptions et les procédures d'escalade. Elles ont permis de réduire la dépendance à la mémoire, dont la fiabilité a été mise en évidence par des études montrant qu'elle devenait défaillante en cas de volume élevé ou de forte pression temporelle. L'affichage visuel des POS aux postes de travail a renforcé la formation et a aidé le personnel temporaire ou en rotation à suivre la même méthode.
Les listes de contrôle opérationnelles complétaient les procédures opératoires normalisées (PON) en imposant des vérifications critiques à des moments clés, comme le début de poste, le passage de relais ou la finalisation d'une commande. Les listes de contrôle destinées aux préparateurs de commandes et aux superviseurs incluaient la vérification des étiquettes, la confirmation du scan et la vérification de l'identifiant du contenant. Les protocoles de double vérification, où un second employé ou un dispositif automatisé vérifiait les commandes à haut risque, réduisaient considérablement les erreurs pour les expéditions de grande valeur ou réglementées. La direction ajustait le niveau de détail des doubles vérifications en fonction des erreurs historiques et des seuils des indicateurs clés de performance (KPI) afin d'optimiser le rapport coût-risque.
Contrôles qualité, vérification avant expédition et retour d'information sur les erreurs
Les points de contrôle qualité ont introduit des procédures formelles empêchant la progression des commandes sans vérifications préalables. Ces points de contrôle étaient généralement situés après la préparation de commandes, après l'emballage et avant le chargement. À chaque étape, la vérification par code-barres ou RFID confirmait l'article, la quantité et la destination, tandis que la logique du WMS bloquait les incohérences. Cette approche par étapes garantissait que la plupart des erreurs étaient détectées en interne plutôt que par les clients.
Les contrôles avant expédition se concentraient sur les commandes à risque élevé, comme les nouveaux clients, les commandes complexes comportant plusieurs articles ou celles ayant déjà fait l'objet de réclamations. Les plans d'échantillonnage combinaient des contrôles automatisés et des inspections manuelles ciblées afin de maîtriser la charge de travail. Un système de retour d'information sur les erreurs enregistrait chaque erreur de préparation, chaque article manquant ou chaque étiquette erronée, avec un code d'identification de la cause racine. Les analystes examinaient les tendances par référence, emplacement, équipe et préparateur de commandes afin d'optimiser les procédures opérationnelles standard (SOP), la formation, le zonage et les règles du système. Au fil du temps, ces ajustements basés sur le retour d'information ont transformé les contrôles qualité, initialement statiques, en un moteur d'amélioration continue pour une meilleure précision de la préparation des commandes.
Automatisation, systèmes numériques et technologies émergentes
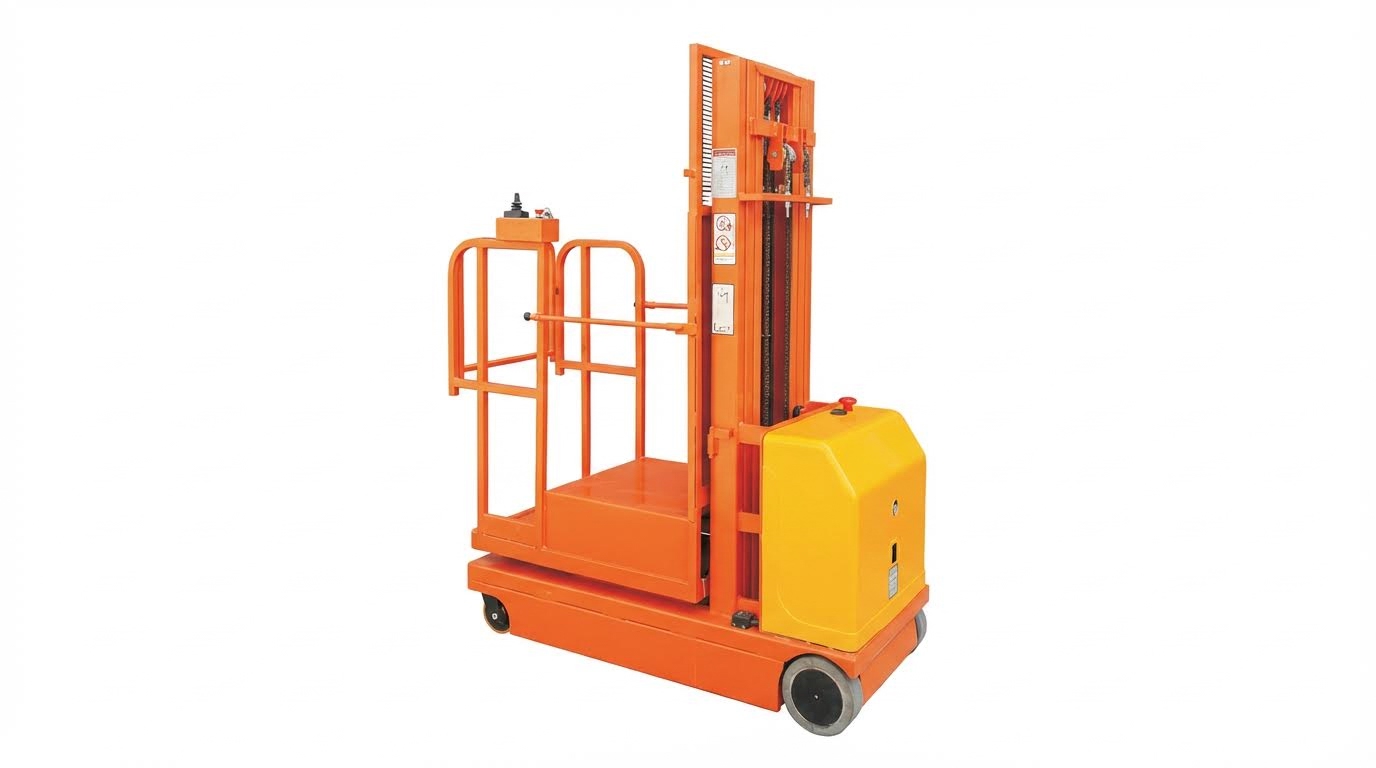
L'automatisation et les technologies numériques ont profondément transformé la précision et le rendement des opérations de préparation de commandes en entrepôt au cours de la dernière décennie. Les équipes d'ingénierie ont de plus en plus considéré les logiciels, les capteurs et les systèmes mécanisés comme une couche de contrôle intégrée supervisant les tâches manuelles. L'objectif était non seulement d'accroître la vitesse, mais aussi d'assurer une précision déterministe et vérifiable au niveau des références, des lots et des commandes. Cette section analyse les principales familles de technologies et la manière dont elles ont permis de concevoir des flux de préparation de commandes infaillibles.
Stratégies de lecture portables de codes-barres, RFID et RF
L'identification par code-barres et RFID a permis d'établir un lien lisible par machine entre l'article, son emplacement et la commande. Dans les flux de travail optimisés, chaque étape de préparation de commande commençait par le scan de l'identifiant de la commande ou de la tâche, suivi de l'emplacement de stockage, puis de l'article et enfin de la quantité, le cas échéant. Des terminaux portables RFID guidaient les préparateurs de commandes sur des itinéraires optimisés et validaient chaque scan en temps réel par rapport aux règles du WMS. Cette approche permettait généralement des gains de productivité de 10 à 15 % par rapport aux listes papier, tout en réduisant les erreurs d'identification à un niveau quasi nul.
Les étiquettes RFID permettaient une lecture hors visibilité directe, utile pour les emballages haute densité ou scellés, mais exigeaient un positionnement précis des antennes et un blindage adéquat pour éviter les interférences. Les ingénieurs ont défini des schémas d'encodage garantissant la parfaite unicité des codes d'identification du produit, de lot et de date entre les systèmes. Les routines de comptage cyclique et de rapprochement utilisaient la lecture de codes-barres ou d'étiquettes RFID pour détecter rapidement les écarts d'inventaire, réduisant ainsi les erreurs de prélèvement en aval. Les principaux compromis de conception portaient sur le coût des étiquettes et de l'infrastructure, d'une part, et les exigences de précision et de rapidité pour chaque famille de références, d'autre part.
Systèmes de préparation de commandes par voyants lumineux, de préparation de commandes vocale et de chariots mobiles
Les systèmes de préparation de commandes par voyants lumineux utilisaient des témoins lumineux et des afficheurs numériques aux emplacements de stockage pour guider les opérateurs. Les contrôleurs éclairaient l'emplacement exact, affichaient la quantité et exigeaient une validation par pression, ce qui éliminait la plupart des erreurs de recherche visuelle et d'interprétation des documents. Ces systèmes étaient performants pour les références à forte rotation et permettaient une préparation à l'unité ou par caisse avec un débit et une précision élevés. Les ingénieurs dimensionnaient les zones et le nombre de canaux en fonction des profils de commandes et des volumes des heures de pointe.
La préparation de commandes vocale utilise des casques et la reconnaissance vocale pour transmettre les instructions et recueillir les confirmations verbalement. Ce système permet une utilisation mains libres, les yeux rivés sur le poste de travail, réduisant ainsi le temps de manutention et les erreurs de lecture des étiquettes. Les entreprises ayant adopté la préparation de commandes vocale constatent généralement une amélioration de leur productivité d'environ 35 % et des gains de précision significatifs dans des environnements complexes à forte volumétrie. Les chariots de préparation de commandes mobiles combinent ces technologies de guidage avec une alimentation et des terminaux embarqués, permettant des opérations de prélèvement efficaces vers chariot dans les zones de déconditionnement éloignées. L'ergonomie adaptée des chariots et le dimensionnement approprié des batteries minimisent la fatigue et les temps d'arrêt imprévus tout en maintenant la précision.
Systèmes de gestion d'entrepôt (WMS), flux de travail basés sur des règles et logique de prévention des erreurs
Les systèmes de gestion d'entrepôt (WMS) servaient de couche de contrôle centrale pour garantir la précision de la préparation des commandes. Les ingénieurs configuraient des flux de travail basés sur des règles qui régissaient l'affectation des emplacements, la séquence de prélèvement, les étapes de vérification et la gestion des exceptions. Le WMS pouvait bloquer les prélèvements depuis des emplacements vides, congelés ou incorrects et appliquer la règle du premier arrivé, premier servi pour les produits périssables. Des contrôles automatisés comparaient l'article scanné, son emplacement et sa quantité avec la ligne de commande, interrompant le processus en cas d'incohérence.
Les flux de travail structurés prenaient également en charge la préparation de commandes par lots et par vagues, le système regroupant les commandes par vitesse de rotation des références, itinéraire ou priorité, tout en préservant la traçabilité article-commande. Les flux d'emballage intégrés exigeaient la lecture des codes-barres lors du regroupement et de l'emballage, évitant ainsi les expéditions d'articles erronés ou manquants. Les erreurs, telles que les prélèvements incorrects ou les étiquettes non concordantes, étaient consignées avec les métadonnées relatives à l'heure, à l'opérateur et au lieu. Les ingénieurs analysaient ces données afin d'affiner les règles, d'ajuster l'emplacement des produits ou de déclencher des formations ciblées, transformant ainsi le WMS en un outil d'amélioration continue pour une précision optimale.
Robotique, AGV, jumeaux numériques et analyses pilotées par l'IA
Les véhicules à guidage automatique (AGV) et les robots mobiles autonomes (AMR) assurent de plus en plus le transport entre les zones de stockage et les points de prélèvement ou d'emballage. Cela a permis de réduire les distances parcourues à pied et de décharger les opérateurs humains de la recherche d'itinéraire, diminuant ainsi les erreurs liées à la fatigue. Les systèmes robotisés de prélèvement, équipés de dispositifs de vision et de pinces, gèrent avec une précision constante les tâches répétitives ou ergonomiquement complexes, notamment pour les emballages standardisés. Ces systèmes communiquent avec le WMS pour recevoir les tâches et confirmer leur validation au niveau de l'article ou du carton.
Des jumeaux numériques d'entrepôts ont permis de modéliser l'agencement du stockage, les flux de circulation et les stratégies de préparation de commandes dans un environnement virtuel. Les ingénieurs ont utilisé ces modèles pour tester les règles d'emplacement, les stratégies de vagues et les déploiements d'automatisation avant toute modification physique, réduisant ainsi les risques liés à la mise en service. L'analyse de données basée sur l'IA a traité l'historique des prélèvements, des erreurs et des capteurs afin de détecter les zones critiques, de prévoir les engorgements et de recommander de nouvelles règles ou de nouveaux agencements. Au fil du temps, ces analyses ont permis une optimisation dynamique, notamment en ajustant les itinéraires de prélèvement en fonction des engorgements en temps réel ou en réaffectant les tâches pour équilibrer les charges de travail tout en respectant des exigences strictes de précision.
Résumé : Les leviers clés pour améliorer la précision de la cueillette
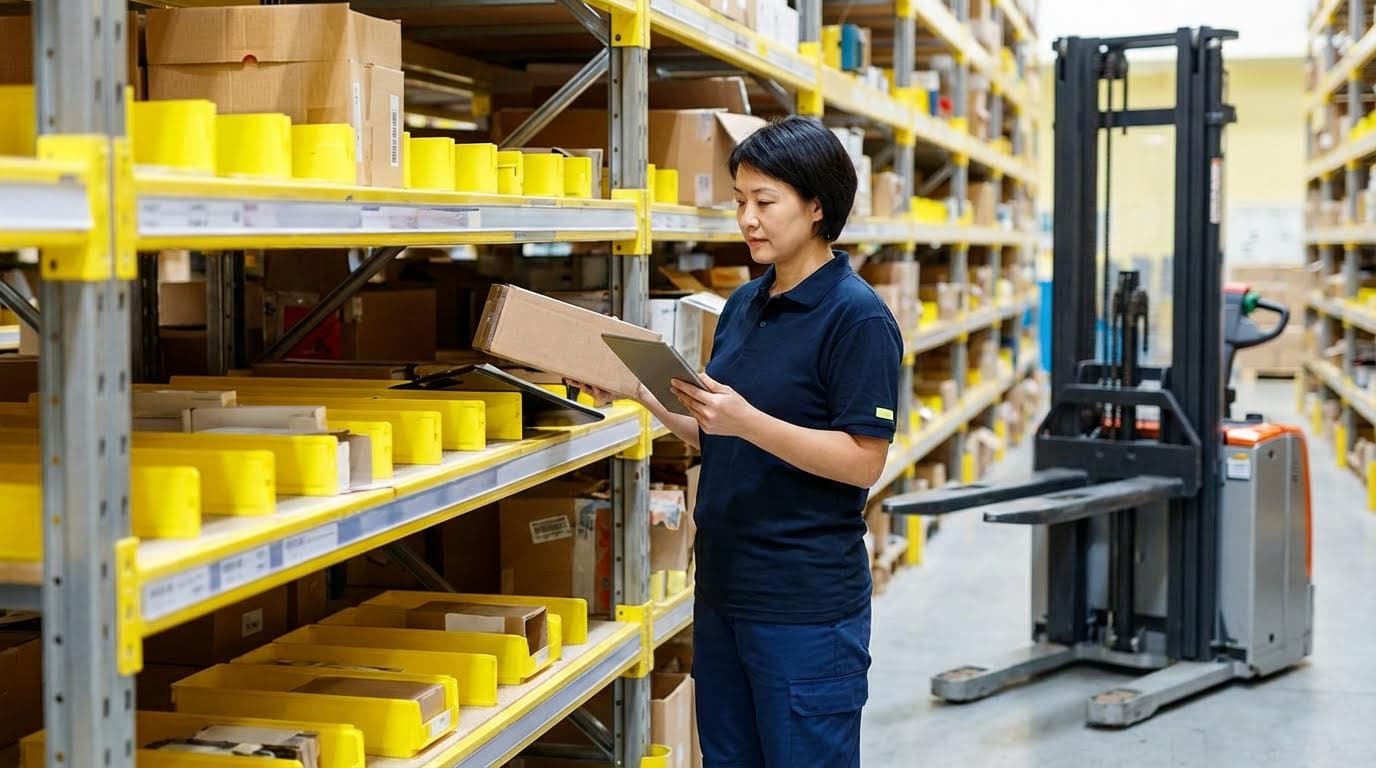
La précision élevée du prélèvement dépendait de l'effet combiné de la rigueur des processus, de la technologie et de l'ergonomie. Les opérations qui définissaient des indicateurs clés de performance (KPI) clairs, des flux de travail standardisés et une vérification systématique à chaque étape réduisaient systématiquement les erreurs de prélèvement et les retours. L'intégration d'outils avancés tels que les systèmes de codes-barres et RFID, les terminaux RF et le prélèvement guidé par la voix ou la lumière améliorait à la fois la rapidité et la précision. Les logiciels d'automatisation et de gestion d'entrepôt offraient une visibilité en temps réel et des contrôles basés sur des règles, empêchant ainsi la propagation des erreurs en aval.
Du point de vue industriel, la réduction des erreurs a permis de diminuer directement les coûts logistiques en limitant les retouches, les retours et les interventions du service client. Elle a également stabilisé les données d'inventaire, améliorant ainsi la planification, le réapprovisionnement et l'utilisation des capacités. Les tendances futures indiquent une utilisation accrue de la robotique, des AGV et de l'analyse de données basée sur l'IA, grâce à des jumeaux numériques permettant aux ingénieurs de simuler les modifications d'agencement, les stratégies de flux de production et les scénarios de dotation en personnel avant leur mise en œuvre. Ces outils ont transformé chaque anomalie en données structurées pour une amélioration continue et une aide à la décision.
La mise en œuvre pratique a nécessité un déploiement progressif plutôt que des changements radicaux. Les sites ont généralement commencé par la méthode 5S, le zonage, une numérotation claire des emplacements et des procédures opérationnelles standard (POS), puis ont intégré la vérification par code-barres, les terminaux RF et les flux de travail WMS, avant d'adopter une automatisation plus poussée lorsque les volumes justifiaient l'investissement. Une approche équilibrée considérait la technologie comme un outil, et non un substitut, à la formation, à l'ergonomie et à l'optimisation environnementale. Les organisations qui ont combiné des processus structurés, des systèmes numériques adaptés et des boucles de rétroaction rigoureuses ont mis en place des opérations de préparation de commandes évolutives et résilientes, maintenant une précision élevée malgré l'augmentation des volumes de commandes et de la complexité des canaux. Par exemple, l'intégration d'outils tels que les préparateurs de commandes semi-électriques , les préparateurs de commandes d'entrepôt et les machines de préparation de commandes peut améliorer considérablement l'efficacité opérationnelle.