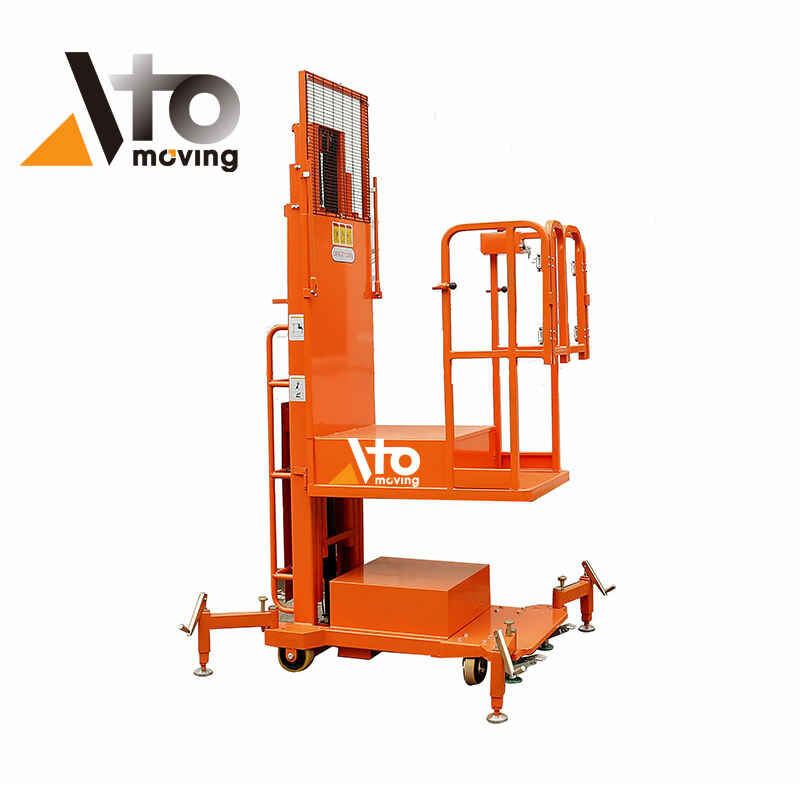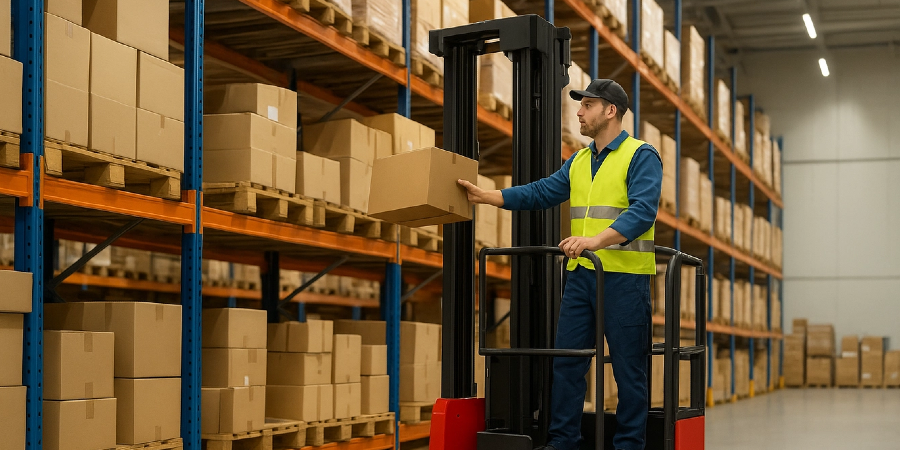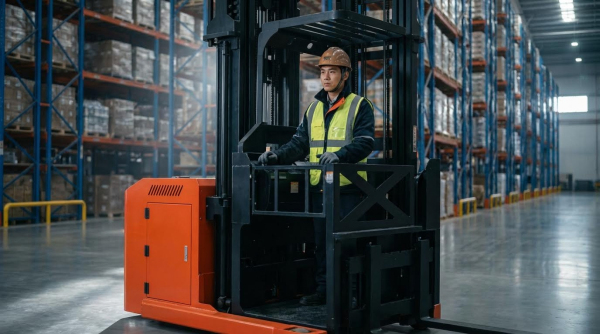
La préparation de commandes en entrepôt consiste à extraire les articles des zones de stockage pour honorer les commandes clients. Comprendre ce qu'est la préparation de commandes en entrepôt nécessite une vision claire des concepts, des méthodes et des indicateurs de performance qui régissent cette activité à forte intensité de main-d'œuvre. Cet article explique la terminologie fondamentale, compare les méthodes de préparation manuelles et automatisées et examine comment des technologies telles que les WMS, la radiofréquence et la robotique transforment la conception des systèmes de préparation. Il conclut sur les implications techniques pour la conception d'opérations de préparation sûres, efficaces et évolutives.
Concepts fondamentaux et terminologie de la cueillette
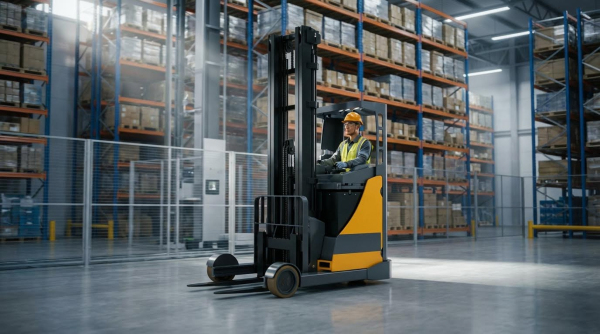
Cette section explique le processus de préparation de commandes en entrepôt et son importance pour les coûts, le niveau de service et la conception technique. Elle définit les unités de préparation standard, les structures de commande et les indicateurs de performance utilisés par les ingénieurs industriels et les responsables logistiques. La compréhension de ces termes clés permet d'établir un langage commun pour les sections suivantes consacrées à la conception des processus, à l'automatisation et à l'optimisation. Elle contribue également au référencement naturel (SEO) de la requête « qu'est-ce que la préparation de commandes en entrepôt ? » en l'ancrant dans un vocabulaire technique précis.
Qu’est-ce que la préparation de commandes en entrepôt et pourquoi est-elle importante ?
La préparation de commandes en entrepôt consiste à prélever les articles dans des emplacements de stockage prédéfinis afin de constituer les commandes clients ou de production. Elle débute après l'enregistrement de la commande dans le WMS ou l'ERP et se termine lorsque toutes les lignes requises sont prélevées et envoyées à l'emballage ou à la zone de préparation. Les ingénieurs considèrent la préparation de commandes comme un sous-système distinct et gourmand en main-d'œuvre, pouvant représenter plus de 35 % du coût total d'exploitation de l'entrepôt. Sa performance influe directement sur les délais de livraison, la fiabilité des livraisons et les coûts liés aux erreurs, tels que les retours et les retouches.
Du point de vue de l'ingénierie mécanique et de l'aménagement, la préparation de commandes relie les supports de stockage, les équipements de manutention et les systèmes d'information en un flux coordonné. Des zones de préparation mal conçues augmentent les distances de déplacement, les encombrements et les mouvements inutiles. Une bonne conception intègre les règles d'emplacement, les itinéraires de préparation et l'ergonomie afin de minimiser les déplacements et les efforts physiques. Pour les utilisateurs SEO qui se demandent « qu'est-ce que la préparation de commandes en entrepôt ? », on peut la décrire comme le processus structuré qui transforme les stocks en commandes sortantes correctement assemblées, au moindre coût et avec le moins de risques possible.
Unités de préparation de commandes courantes : pièce, caisse, bac et palette
Les unités de prélèvement définissent la granularité physique du flux de matières. Le prélèvement à l'unité concerne les unités vendables individuelles, typique du e-commerce et de la vente de pièces détachées avec une grande variété de références et des lignes de commande courtes. Il exige un contrôle précis de l'emplacement, un étiquetage clair et des zones de prélèvement ergonomiques et accessibles. Le prélèvement par carton concerne les cartons complets, généralement d'une seule référence, et convient au réapprovisionnement des magasins ou aux flux de vente en gros avec des volumes plus importants par ligne.
La préparation de commandes par bacs utilise des conteneurs réutilisables comme supports intermédiaires pour les articles ou les lignes de commande. Les opérateurs ou les systèmes automatisés placent les articles prélevés dans des bacs dédiés qui sont ensuite acheminés vers l'emballage ou le regroupement. Les bacs stabilisent les articles petits ou de forme irrégulière, facilitent le transport par convoyeur ou automatisé et permettent des stratégies de préparation par lots ou par grappes. La préparation de commandes par palettes s'effectue au niveau de l'unité la plus grande, en manipulant des palettes complètes ou partielles. Elle est efficace lorsque chaque palette contient une seule référence et lorsque les clients en aval consomment de grandes quantités, comme dans le secteur de la production ou la grande distribution.
Structures de commande : Unique, par lot, par grappe et par vagues
La structure des commandes décrit comment le système organise la demande en tâches de préparation de commandes. La préparation de commandes individuelles (discrètes) attribue une seule commande à un préparateur de commandes ; elle simplifie le contrôle et la vérification, mais augmente les déplacements pour les volumes importants. La préparation par lots regroupe plusieurs commandes partageant les mêmes références ou emplacements, permettant ainsi au préparateur de collecter des quantités consolidées en un seul trajet. Cela réduit la distance parcourue, mais nécessite un tri ou un regroupement ultérieur.
Le prélèvement par grappes étend le traitement par lots en séparant physiquement les commandes lors de la tournée de prélèvement, par exemple à l'aide de chariots multi-compartiments ou de cadres multi-bacs. Le préparateur de commandes visite chaque emplacement une seule fois et répartit les articles directement dans les emplacements de commande correspondants, ce qui supprime une étape de consolidation au prix d'une conception de chariot plus complexe et d'une sécurité accrue. Le prélèvement par vagues libère les commandes par vagues temporelles ou prioritaires, en alignant le prélèvement sur les heures limites des transporteurs, les horaires de quai de chargement ou la disponibilité de la main-d'œuvre. Les ingénieurs combinent souvent ces structures, en sélectionnant selon le profil SKU, la taille de la commande et la plage horaire de service.
Indicateurs clés de performance (KPI) : précision, temps de cycle et unités par heure
Les indicateurs clés de performance (KPI) permettent de traduire les performances de la préparation de commandes en entrepôt en mesures d'ingénierie et de gestion concrètes. La précision de la préparation correspond généralement au nombre de lignes de commande correctement préparées divisé par le nombre total de lignes ou de commandes expédiées, exprimé en pourcentage. Dans les environnements hautement automatisés, l'objectif est souvent une précision supérieure à 99.8 %, tandis que les opérations manuelles peuvent accepter des niveaux légèrement inférieurs moyennant des contrôles supplémentaires. La précision est un facteur déterminant de la satisfaction client et influe directement sur les coûts liés aux retours, au reconditionnement et aux réclamations.
Le délai de traitement des commandes mesure le temps écoulé entre la validation de la commande et la fin de sa préparation, parfois jusqu'à l'emballage ou la confirmation d'expédition. Les ingénieurs analysent sa distribution pour vérifier que le système respecte les accords de niveau de service (SLA) en période de forte activité. Le nombre d'unités traitées par heure (unités par heure) ou le nombre de lignes traitées par heure quantifient la productivité des préparateurs de commandes et facilitent la planification des effectifs et le calcul du retour sur investissement des nouvelles technologies. Parmi les indicateurs clés de performance (KPI) associés, on retrouve la distance parcourue par ligne, le nombre de manipulations par unité et le taux d'utilisation des zones de prélèvement. Ensemble, ces indicateurs permettent d'améliorer en continu le processus de préparation de commandes en entrepôt : une transformation contrôlée et optimisable des références stockées en commandes prêtes à être expédiées.
Méthodes de cueillette et conception des processus
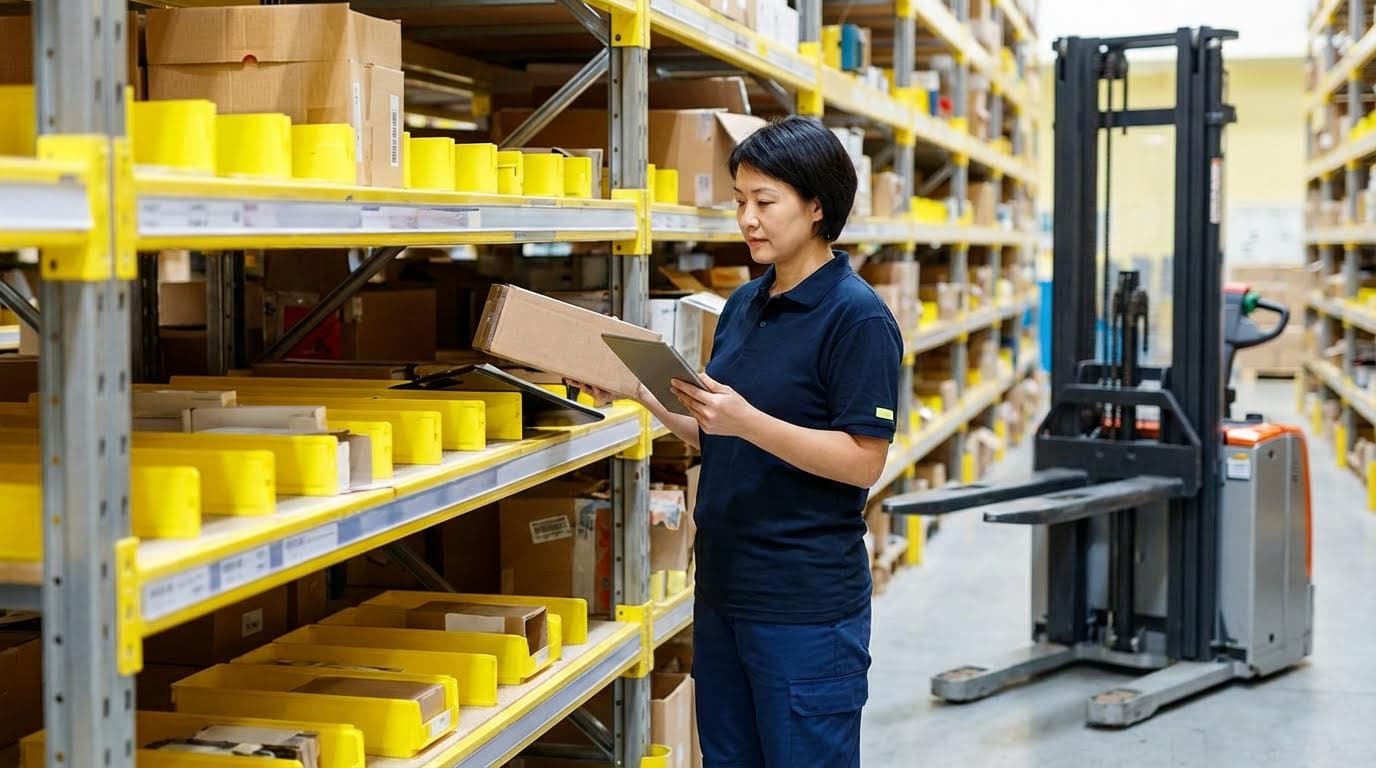
Les méthodes et processus de préparation de commandes définissent la manière dont un entrepôt réalise ces opérations à grande échelle. Les ingénieurs conçoivent la préparation de commandes en fonction de l'agencement, des équipements, des logiciels et de la main-d'œuvre afin de maîtriser les coûts, la rapidité et la précision. Une conception adaptée réduit les déplacements, standardise les tâches et facilite la transition progressive des solutions manuelles vers les solutions automatisées en fonction de la croissance de la demande.
Systèmes de prélèvement manuels, assistés et automatisés
Les systèmes manuels reposaient sur la circulation d'opérateurs dans les allées de stockage, munis de listes papier ou de terminaux RF. Cette approche convenait aux volumes faibles à moyens, mais engendrait de longs déplacements, une forte intensité de main-d'œuvre et une précision variable. Les systèmes assistés ont introduit des technologies telles que la lecture RF, le pick-to-light et les instructions vocales pour guider les opérateurs et valider les prélèvements en temps réel. Ces technologies ont permis de réduire les taux d'erreur habituels et d'augmenter la cadence de production sans modifier fondamentalement l'agencement. Les systèmes automatisés, notamment les AS/RS, les convoyeurs et les stations de préparation de commandes, ont déplacé l'essentiel du processus de préparation de commandes en entrepôt de la marche vers la supervision de machines. Ils ont permis d'obtenir un débit élevé, des délais de traitement courts et une qualité prévisible, mais ont nécessité des investissements initiaux plus importants et une intégration soignée avec le WMS.
Stratégies de cueillette par zone, par vague et combinées
La préparation de commandes par zone divisait l'entrepôt en zones logiques, chaque opérateur étant responsable des références d'une zone. Cette conception réduisait les déplacements par opérateur et simplifiait la formation, car les employés apprenaient un ensemble de références plus restreint. La préparation par vagues regroupait les commandes en vagues temporelles ou par transporteur, synchronisant ainsi la préparation avec les plannings d'emballage et d'expédition. Elle stabilisait les quais de chargement et minimisait la congestion dans les allées partagées. Les stratégies combinées intégraient des méthodes telles que la préparation par zone et par lots, ou par vagues et par grappes, afin de s'adapter aux profils de demande complexes. Les ingénieurs sélectionnaient les combinaisons en fonction des profils de commandes, de la rotation des références et des objectifs de niveau de service, en gardant toujours à l'esprit la question fondamentale : qu'est-ce que la préparation de commandes dans un entrepôt pour ce modèle commercial spécifique ?
Ingénierie de l'emplacement, des chemins de prélèvement et de l'agencement
L'emplacement des références (SKU) dans le système de stockage était défini selon des règles basées sur la vitesse de rotation, le volume disponible et les contraintes de manutention. Les références à rotation élevée étaient placées à proximité des zones d'emballage et à des hauteurs ergonomiques afin de réduire les déplacements et les efforts physiques. Les ingénieurs modélisaient les parcours de prélèvement pour minimiser les allers-retours et les trajets à vide, souvent à l'aide d'algorithmes WMS pour générer des itinéraires plus courts ou sinueux. L'ingénierie d'agencement reliait les zones de réception, de stockage, de prélèvement et d'emballage afin que les flux de marchandises suivent des parcours simples, généralement à sens unique. Lorsqu'une entreprise s'interrogeait sur le coût du prélèvement en entrepôt, l'optimisation de l'emplacement et des parcours offrait généralement le retour sur investissement le plus rapide, car elle réduisait les distances parcourues sans investissements importants.
Sécurité, ergonomie et conformité réglementaire
La sécurité et l'ergonomie ont façonné la manière dont les ingénieurs ont transposé les concepts de préparation de commandes dans la pratique quotidienne. Les conceptions respectaient les limites de la manutention manuelle, garantissaient une largeur d'allée adéquate et contrôlaient les interactions entre les personnes et les chariots élévateurs. Les principes ergonomiques ont guidé les décisions relatives à la hauteur des rayonnages, au poids des cartons et à l'utilisation d'outils tels que les plateformes à ciseaux ou la préparation de commandes sur chariot. Les cadres réglementaires, notamment les règles de santé et de sécurité au travail et les normes de construction locales, ont imposé des contraintes sur la conception des rayonnages, les voies d'évacuation et la signalétique. Un éclairage, un étiquetage et un marquage au sol bien conçus ont permis de réduire les erreurs de préparation et les accidents. Lors de la définition de la préparation de commandes en entrepôt pour une exploitation à long terme, les ingénieurs ont considéré la sécurité et la conformité comme des contraintes essentielles, puis ont optimisé les méthodes et les technologies dans ce cadre.
Technologie, automatisation et tendances émergentes
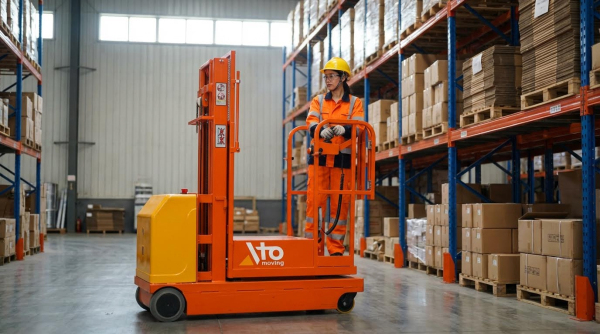
La technologie a transformé la préparation de commandes en entrepôt, passant d'une tâche de recherche manuelle à un processus cyberphysique piloté par les données. Les systèmes modernes relient logiciels, capteurs et automatisation afin que les préparateurs de commandes, les robots et les logiciels de contrôle agissent en fonction des mêmes informations d'inventaire en temps réel. Cette section explique comment les technologies WMS et RF synchronisent les données, comment les systèmes de préparation par voyants lumineux et la commande vocale guident les opérateurs, comment la robotique et le transport automatisé optimisent les flux de marchandises vers les opérateurs, et comment l'IA et les jumeaux numériques optimisent les performances de bout en bout.
Systèmes de gestion d'entrepôt (WMS), radiofréquence (RF) et contrôle des stocks en temps réel
Un système de gestion d'entrepôt (WMS) définissait le déroulement des opérations de préparation de commandes, de la validation à la confirmation. Il stockait les données de base, l'état des stocks et les informations de localisation, puis générait des listes de prélèvement optimisées en fonction des priorités des commandes et des règles d'emplacement. Des lecteurs RF (radiofréquence) connectaient les opérateurs au WMS, permettant la confirmation en temps réel de chaque prélèvement, ajustement et déplacement. Ce système bouclait la boucle entre le concept de « préparation de commandes en entrepôt » et la mise à jour numérique des niveaux de stock pour chaque ligne de prélèvement. Le contrôle en temps réel réduisait les ruptures de stock et les erreurs de prélèvement, car le système validait l'article, la quantité et l'emplacement au point de prélèvement. Il permettait également une réaffectation dynamique du travail en fonction de l'évolution de la demande, de la congestion ou de l'état des équipements.
Systèmes de préparation de commandes par voyants lumineux, par commande vocale et par envoi de marchandises à l'opérateur
Les systèmes de préparation de commandes par voyants lumineux utilisaient des modules lumineux et des affichages numériques aux emplacements de stockage pour indiquer la référence et la quantité à prélever. Ils étaient particulièrement adaptés aux zones de prélèvement denses et à haut débit, avec des commandes répétitives, car ils minimisaient le temps de recherche et les risques de confusion visuelle. La préparation de commandes vocale utilisait des casques et des terminaux portables ; le WMS envoyait des instructions vocales et recevait des confirmations verbales. Ce système permettait une utilisation mains libres, les yeux rivés au sol, améliorant ainsi l’ergonomie et la sécurité, notamment pour la manutention des caisses et des palettes. Les systèmes « produits vers personne » inversaient le modèle traditionnel « personne vers produits » en transportant les bacs, plateaux ou palettes vers des postes de prélèvement fixes. Des navettes automatisées, des convoyeurs ou des ponts roulants AS/RS acheminaient les stocks vers les opérateurs, réduisant ainsi les temps de déplacement et permettant des cadences de prélèvement élevées tout en garantissant une ergonomie optimale.
Robotique, cobots et transport automatisé (Atomoving)
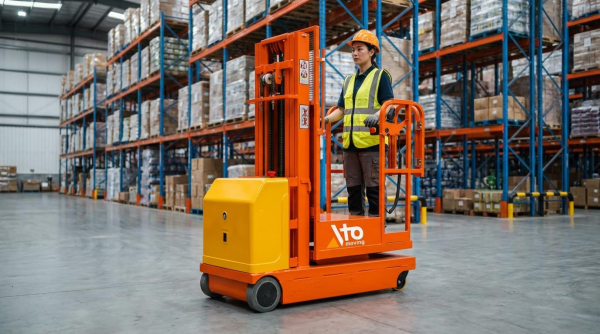
La préparation de commandes robotisée utilise des bras articulés ou des robots delta pour saisir des caisses ou des articles individuels, souvent guidés par des systèmes de vision. Ces solutions sont optimales pour les emballages standardisés, les géométries de références prévisibles et une demande stable. Les robots collaboratifs, ou cobots, partagent l'espace de travail avec les opérateurs, prenant en charge les tâches répétitives ou lourdes pendant que ces derniers se concentrent sur les exceptions et les manipulations complexes. Les plateformes de transport automatisées, comme les transpalettes électriques , déplacent les bacs, les palettes ou les chariots entre les zones de stockage, de préparation et d'emballage. Elles réduisent les efforts de poussée et de traction manuels, ainsi que les longs déplacements, ce qui a un impact direct sur le nombre d'unités préparées par heure et sur le taux d'accidents. L'intégration des robots, des cobots et du transport automatisé avec le WMS et les systèmes de sécurité exige des règles de circulation précises, des limitations de vitesse et des zones d'interaction clairement définies.
IA, jumeaux numériques et optimisation basée sur les données
Les techniques d'IA ont traité des données historiques et en temps réel pour prédire la demande, optimiser l'emplacement des commandes et sélectionner la meilleure stratégie de préparation en fonction des conditions actuelles. Des algorithmes ont évalué si la préparation discrète, par lots, par grappes ou par vagues minimisait les déplacements pour un ensemble de commandes donné. Des jumeaux numériques ont créé des répliques virtuelles de l'entrepôt, incluant les rayonnages, les équipements et la logique de contrôle. Les ingénieurs ont utilisé ces modèles pour simuler différentes configurations, itinéraires de préparation et niveaux d'automatisation avant d'investir dans des modifications physiques. La collecte continue de données provenant du WMS, des terminaux RF, des capteurs et des robots a permis l'optimisation en boucle fermée d'indicateurs clés de performance (KPI) tels que la précision de la préparation, le temps de cycle et le nombre d'unités traitées par heure. Cette approche basée sur les données a transformé la préparation de commandes en entrepôt, d'une définition statique, en un processus évolutif et en constante amélioration, aligné sur les objectifs de niveau de service et de coûts.
Résumé et implications techniques pour les systèmes de prélèvement
La préparation de commandes en entrepôt répond à la question « qu'est-ce que la préparation de commandes en entrepôt ? » : il s'agit du processus structuré de prélèvement des références (SKU) en stock afin d'honorer les commandes selon des objectifs de rapidité, de précision et de coût définis. Représentant plus de 35 % des coûts d'exploitation d'un entrepôt, sa conception influençait fortement la performance logistique globale. Les concepts clés incluaient les unités de prélèvement (pièce, carton, bac, palette), les structures de commande (unité, lot, groupe, vagues) et les indicateurs de performance clés (KPI) tels que la précision, le temps de cycle et le nombre d'unités traitées par heure. Les méthodes allaient de la préparation manuelle et assistée par radiofréquence (RF) à l'automatisation du processus « produit vers opérateur » avec des robots, des convoyeurs et des systèmes de stockage automatisés.
D'un point de vue ingénierie, ces observations impliquaient que la conception du processus de préparation de commandes devait s'appuyer sur des exigences quantitatives : profils de commandes, courbes de rotation des références, niveaux de service et contraintes de main-d'œuvre. L'agencement, les règles d'emplacement et les algorithmes de parcours de prélèvement devaient minimiser les distances parcourues tout en respectant les normes de sécurité et d'ergonomie, ainsi que les limites réglementaires relatives aux charges et à l'exposition. Les solutions technologiques choisies, telles que les systèmes de gestion d'entrepôt (WMS), la radiofréquence (RF), le guidage lumineux pour la préparation de commandes, la reconnaissance vocale et la robotique, devaient s'intégrer aux systèmes ERP et de contrôle existants grâce à des modèles de données robustes et des interfaces standardisées. La définition précise des indicateurs clés de performance (KPI) et la capture automatique des données ont permis une amélioration continue, une réduction des gaspillages selon les principes du Lean et une détection rapide des goulots d'étranglement.
Les tendances futures indiquaient une utilisation accrue de l'IA, des jumeaux numériques et de l'analyse en temps réel pour simuler différents scénarios, réorganiser dynamiquement les références et rééquilibrer les zones ou les vagues de production pendant les quarts de travail. Les ingénieurs chargés d'évaluer le processus de préparation de commandes en entrepôt l'appréhendaient de plus en plus comme un système cyber-physique, où algorithmes, facteurs humains et flux de matières interagissaient. La mise en œuvre pratique nécessitait un déploiement progressif, des zones pilotes, la formation des opérateurs et une gestion rigoureuse du changement afin d'éviter toute interruption. Une feuille de route équilibrée combinait l'optimisation progressive des processus manuels et une automatisation ciblée, garantissant ainsi l'évolutivité et la résilience face à la volatilité de la demande et aux chocs de la chaîne d'approvisionnement. Les plateformes élévatrices à ciseaux et les transpalettes électriques figuraient parmi les solutions envisagées pour améliorer l'efficacité dans ces environnements.