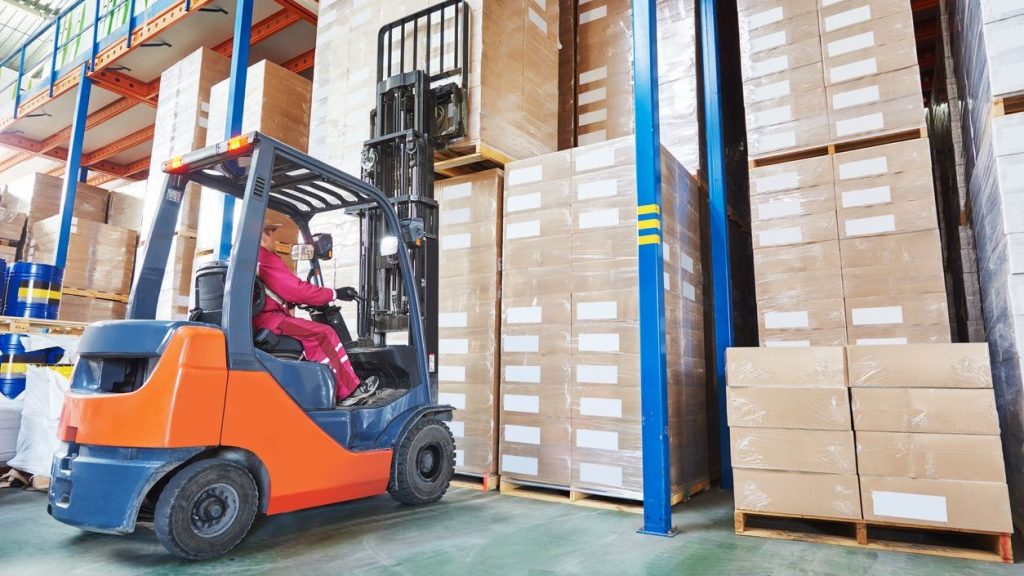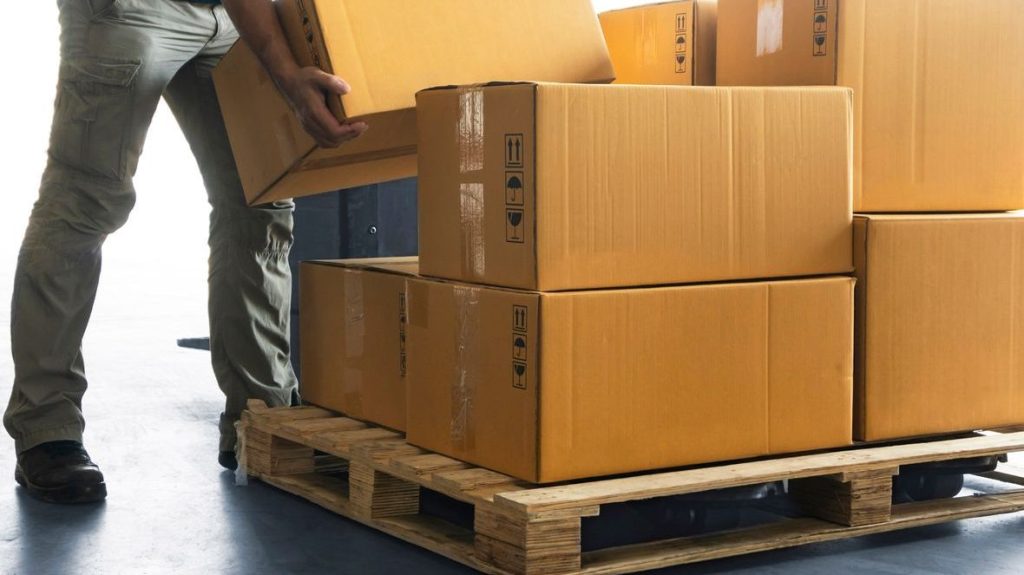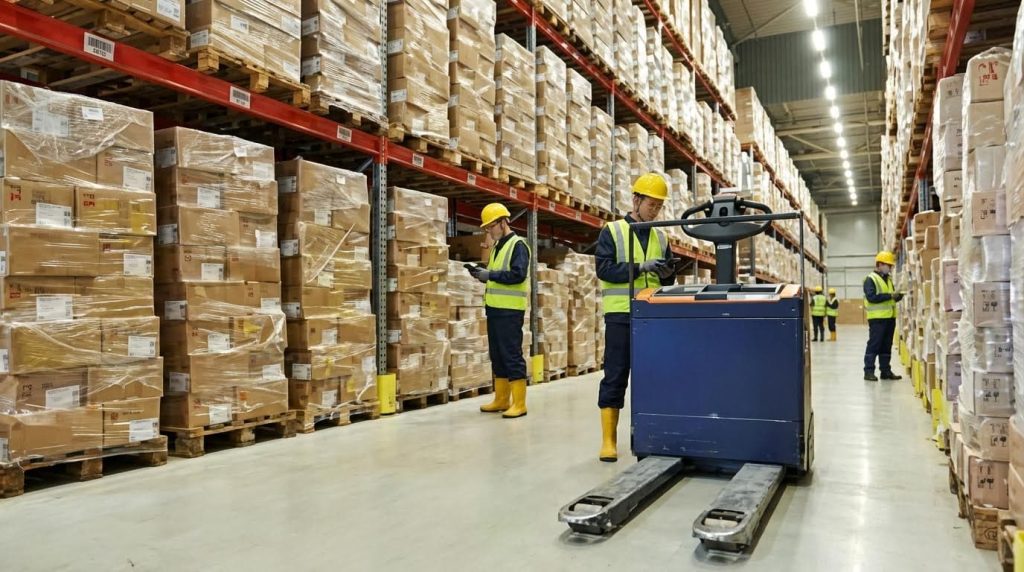
Proses pengambilan dan pengemasan di gudang adalah proses menyeluruh mulai dari memilih barang dari penyimpanan, memverifikasinya, mengemasnya dengan aman, dan mempersiapkannya untuk pengiriman dengan kesalahan minimal dan jarak tempuh yang pendek. Secara praktis, mempelajari cara mengambil dan mengemas barang di gudang berarti menstandarisasi prosedur, mengoptimalkan tata letak, dan memanfaatkan sistem sehingga operator dapat mencapai SLA yang ketat tanpa kelelahan. Panduan ini menjelaskan alur lengkap pengambilan hingga pengiriman, SOP inti untuk pengambilan dan pengemasan, dan bagaimana tata letak, penempatan, dan teknologi mendorong kinerja throughput tinggi. Anda akan dapat memetakan proses Anda saat ini, mengidentifikasi hambatan, dan mendesain ulang prosedur dan tata letak lantai untuk pemenuhan yang lebih aman, lebih cepat, dan lebih akurat. Pertimbangkan untuk menggunakan peralatan seperti dongkrak palet manual , troli drum , atau pemetik pesanan semi-elektrik untuk meningkatkan efisiensi. Selain itu, alat seperti platform udara dapat membantu mengoptimalkan ruang vertikal.
Dasar-Dasar Operasi Pengambilan dan Pengemasan yang Efisien
Landasan operasi pengambilan dan pengemasan yang efisien mendefinisikan alur ujung-ke-ujung, peran sistem, dan titik kontrol yang menjaga akurasi tetap tinggi, jarak tempuh tetap rendah, dan tenaga kerja dapat diprediksi saat Anda merencanakan cara pengambilan dan pengemasan di gudang.
💡 Catatan Teknisi Lapangan: Saat saya mengaudit lokasi yang bermasalah, 80% kesalahan dapat ditelusuri kembali ke hal-hal mendasar yang hilang di sini: kepemilikan proses yang tidak jelas, disiplin sistem yang lemah, dan tidak adanya cara standar untuk menangani pengecualian atau pengembalian.
Alur proses pengambilan dan pengemasan dari awal hingga akhir.
Alur proses pengambilan dan pengemasan dari awal hingga akhir merupakan urutan yang berulang dari penerimaan pesanan hingga pemuatan truk yang meminimalkan sentuhan, menstandarisasi pemeriksaan, dan menyelaraskan orang, sistem, dan tata letak untuk throughput tinggi.
- Pengambilan dan pelepasan pesanan: Sistem Manajemen Pesanan (OMS) menangkap permintaan pelanggan dan mengirimkan gelombang atau pengiriman langsung ke gudang berdasarkan waktu batas dan kapasitas. Logika rilis OMS adalah tuas gas Anda.
- Perencanaan WMS dan pembuatan tugas: Sistem Manajemen Gudang (WMS) membuat daftar pengambilan, menetapkan tugas, dan memilih strategi (pengambilan tunggal, kelompok, berkelompok, atau berdasarkan zona) berdasarkan kecepatan SKU, volume, dan berat. Aturan penempatan dan pengambilan barang yang terarah Jaga agar perjalanan tetap efisien.
- Pengecekan sebelum shift dan kesiapan area: Pengawas memverifikasi bahwa rak pengambilan barang telah diisi ulang, peralatan telah diperiksa, dan lorong-lorong telah dibersihkan sebelum mengizinkan pekerjaan dimulai, dengan mengikuti daftar periksa terstruktur untuk menghilangkan masalah keselamatan dan stok sejak awal. Prosedur Operasi Standar (SOP) sebelum memulai shift. adalah gerbang berkualitas pertama Anda.
- Pelaksanaan pengambilan dan verifikasi barang: Para petugas pengambilan barang mengikuti rute yang ditentukan sistem, memindai lokasi dan barang, serta mengkonfirmasi jumlahnya; setiap pemindaian memperbarui inventaris dan memvalidasi bahwa SKU yang tepat telah diambil, yang merupakan inti dari cara mengambil dan mengemas barang di gudang tanpa kesalahan. pemetik pesanan semi listrik dapat membantu dalam pengambilan yang efisien.
- Konsolidasi dan tahapan: Barang-barang yang telah dipilih dipindahkan ke zona konsolidasi di mana pesanan multi-zona atau multi-batch dikelompokkan, diperiksa, dan dipersiapkan untuk pengemasan; penyangga pintar atau rak penampungan menampung sebagian barang hingga semua lini tiba. Logika konsolidasi mencegah stasiun pengangkutan barang kelaparan.
- Pengemasan, QA, dan pelabelan: Para pengemas memverifikasi isi sesuai dengan pesanan digital, memilih kemasan, menambahkan bahan pengisi ruang kosong, menyegel, menimbang, dan mencetak label yang sesuai dengan persyaratan kurir, serta memperbarui sistem pengiriman saat mereka menutup setiap karton. Prosedur pengemasan Fokus pada perlindungan dan keakuratan label.
- Penyortiran dan pemuatan keluar: Paket atau palet yang sudah jadi dipilah berdasarkan kurir, tingkat layanan, atau rute, kemudian ditempatkan di jalur yang diurutkan berdasarkan waktu untuk dimuat, seringkali melalui konveyor dan alat pemilah otomatis yang mengarahkan barang ke dermaga yang tepat. Penyortiran otomatis Menghilangkan titik pengambilan keputusan manual.
- Evaluasi pasca-shift dan peningkatan berkelanjutan: Tim meninjau KPI seperti waktu siklus pesanan dan tingkat kesalahan, kemudian menyesuaikan penempatan slot, rute, dan jumlah staf; pemantauan dan penyesuaian secara berkala menjaga alur tetap stabil seiring perubahan volume dan komposisi produk. Tinjauan KPI tata letak penggerak dan penyempurnaan proses.
Di mana verifikasi berperan dalam alur ujung-ke-ujung
Verifikasi bukanlah satu langkah tunggal; verifikasi muncul pada tahap pelepasan pesanan (pemeriksaan alamat dan layanan), pengambilan (pemindaian lokasi dan item), pengemasan (pemeriksaan baris dan kuantitas), dan pemuatan (pemeriksaan dermaga dan pengangkut). Setiap lapisan menangkap mode kegagalan yang berbeda.
Peran WMS, OMS, dan data waktu nyata
Peran WMS, OMS, dan data waktu nyata adalah untuk mengatur kapan pekerjaan dirilis, di mana inventaris berada, dan bagaimana tugas dieksekusi sehingga setiap tindakan pengambilan dan pengemasan diarahkan oleh sistem, dapat dilacak, dan selalu terbarui.
| Komponen | Tanggung Jawab inti | Data Kunci yang Ditangani | Dampak Lapangan pada Pick & Pack |
|---|---|---|---|
| Sistem Manajemen Pesanan (OMS) | Menerima pesanan, menjanjikan tanggal pengiriman, dan memutuskan kapan dan bagaimana pesanan dikirim ke gudang. Logika OMS membentuk beban kerja. | Rincian pelanggan, item pesanan, tanggal yang diminta, prioritas, status pembayaran/penangguhan. | Mengontrol ukuran dan waktu gelombang agar lantai produksi tidak kekurangan atau kelebihan pasokan; menstabilkan tenaga kerja dan menghindari percepatan di menit-menit terakhir. |
| Sistem Manajemen Gudang (WMS) | Kelola lokasi, akurasi inventaris, pembuatan tugas, strategi pengambilan, dan aturan penempatan menggunakan batasan kecepatan, volume, dan kompatibilitas. Kontrol WMS adalah tulang punggung. | Data lokasi utama, saldo stok, reservasi, antrian tugas, atribut penempatan slot. | Menentukan jarak berjalan kaki, kemacetan, dan risiko kesalahan; logika WMS yang baik dapat mengurangi waktu perjalanan sebesar 20–50% bila dikombinasikan dengan pengaturan slot dan optimasi jalur. Penempatan dan perutean data mendorong pencapaian ini. |
| Lapisan data waktu nyata | Sinkronkan pembaruan antara OMS dan WMS, tampilkan status pesanan, inventaris, dan tugas secara langsung, serta berikan data ke sistem otomatisasi seperti konveyor, mesin sortir, dan robot. | Peristiwa pemindaian, penyelesaian tugas, perpindahan lokasi, bendera pengecualian, status perangkat. | Memberikan umpan balik langsung kepada supervisor dan sistem untuk mengalihkan rute kerja, menyeimbangkan zona, dan melindungi tingkat layanan selama periode puncak atau gangguan. |
| Sistem otomatisasi & visi | Gunakan AI dan visi komputer untuk mengenali SKU, memvalidasi isi, dan mengarahkan barang melalui konveyor dan mesin sortir otomatis. Sistem penglihatan mendukung pengurangan kesalahan. | Gambar, kode batang, data berat/volume, posisi konveyor. | Mengurangi kesalahan pengambilan dan pengiriman barang yang salah, menyarankan ukuran kotak yang optimal, dan menjaga stabilitas pengemasan dengan kapasitas tinggi tanpa menambah jumlah karyawan. |
💡 Catatan untuk Teknisi Lapangan: Jika operator "bekerja di luar sistem" (daftar tulisan tangan, prioritas lisan), WMS dan OMS Anda tidak dapat melindungi Anda; terapkan disiplin pemindaian atau data waktu nyata Anda akan menjadi fiktif.
Bagaimana logika WMS mendukung pengurangan jarak berjalan kaki
Dengan menggabungkan data penempatan barang (kelas ABC, kubus, berat) dengan pengelompokan pesanan dan optimasi jalur pengambilan, mesin WMS dapat mengurangi jarak tempuh hingga 20–50%, meningkatkan produktivitas sekitar 10–15% tanpa staf tambahan. Pengelompokan pengambilan dan optimasi jalur merupakan penggerak utama.
Verifikasi, pengecualian, dan penanganan pengembalian
Verifikasi, pengecualian, dan penanganan pengembalian menciptakan kerangka kontrol yang mendeteksi kesalahan sejak dini, menstandarisasi cara penyelesaian masalah, dan melindungi akurasi inventaris serta pengalaman pelanggan di seluruh siklus pengambilan dan pengemasan.
- Verifikasi berlapis-lapis: Verifikasi dilakukan saat pengambilan (pemindaian lokasi dan item), saat pengemasan (pemindaian ulang terhadap pesanan digital), dan terkadang saat pengiriman (pemeriksaan di dermaga dan rute), dengan setiap pemindaian memperbarui inventaris dan status secara real-time. Verifikasi berlapis sangat penting untuk tingkat kesalahan yang rendah.
- Pemicu pengecualian dan alur kerja: Setiap ketidaksesuaian—barang salah, kekurangan stok, kelebihan stok, kerusakan, atau lokasi yang hilang—harus memicu alur kerja pengecualian yang telah ditentukan dengan dokumentasi, investigasi inventaris, dan, jika diperlukan, pemberitahuan kepada pelanggan. Langkah-langkah penanganan perbedaan Pastikan catatan stok dapat dipercaya.
- Penyesuaian inventaris dan akar penyebab: Pengecualian harus menghasilkan penyesuaian inventaris yang terkontrol dalam WMS, disertai dengan analisis akar penyebab (kesalahan penempatan, kesenjangan pelatihan, masalah tata letak) daripada perbaikan ad-hoc, untuk mencegah kesalahan yang sama terulang kembali.
- Pemrosesan pengembalian dan barang rusak: Proses pengembalian mengikuti langkah-langkah standar: inspeksi, pencatatan kode alasan, pengambilan keputusan untuk pengembalian stok, perbaikan, atau pembuangan, pembaruan inventaris, dan pemrosesan pengembalian dana atau penggantian. troli drum Dapat digunakan untuk menangani barang retur secara efisien.
- Integrasi QA dan keselamatan: Pemeriksaan jaminan kualitas dan standar keselamatan—inspeksi rutin, pelatihan, dan penegakan—tertanam dalam langkah-langkah verifikasi dan pengecualian ini untuk mencegah terulangnya masalah dan cedera. Kerangka kerja QA dan keselamatan mendukung peningkatan berkelanjutan.
💡 Catatan Teknisi Lapangan: Cara tercepat untuk mengurangi persentase kesalahan bukanlah dengan menambah pelatihan; melainkan dengan menjadikan "cara yang benar" sebagai cara termudah—pemindaian wajib, kode pengecualian sederhana, dan petunjuk visual yang jelas di area pengembalian dan area pemecahan masalah.
Bagaimana verifikasi dan pengembalian memengaruhi pengalaman pelanggan
Verifikasi yang ketat mengurangi pengiriman barang yang salah dan kontak tindak lanjut; penanganan pengembalian yang kuat memperpendek siklus pengembalian dana dan menjaga keakuratan inventaris. Bersama-sama, keduanya secara langsung memengaruhi skor kepuasan pelanggan dan tingkat pesanan berulang, itulah sebabnya keduanya sama pentingnya dengan kecepatan pengambilan barang saat merancang cara pengambilan dan pengemasan di gudang.
Prosedur Operasi Standar untuk Pengambilan dan Pengemasan
Prosedur operasi standar untuk pengambilan dan pengemasan menentukan secara tepat bagaimana melakukan pengambilan dan pengemasan di gudang sehingga setiap shift berjalan dengan aman, berulang, dan dengan tingkat kesalahan yang rendah terlepas dari volume atau komposisi staf.
Prosedur Operasional Standar (SOP) yang jelas mengubah gudang yang kacau menjadi jalur aliran yang terkontrol: operator tahu apa yang harus diperiksa sebelum memulai, bagaimana bergerak melalui jalur pengambilan barang, dan bagaimana mengemas, memberi label, dan melepaskan setiap pesanan. Dalam praktiknya, prosedur yang kuat mengurangi tingkat kesalahan di bawah 0,5%, meningkatkan tingkat pengambilan barang, dan merupakan satu-satunya cara yang terukur untuk melatih staf baru dengan cepat tanpa mengorbankan keselamatan atau akurasi.
💡 Catatan untuk Teknisi Lapangan: Jika Anda tidak dapat memberikan SOP (Prosedur Operasi Standar) pengambilan dan pengemasan tertulis kepada karyawan baru dan membuat mereka produktif dalam 1-2 hari, proses Anda hanya ada di kepala mereka, bukan di sistem Anda.
Pengecekan sebelum shift dan persiapan area pengambilan barang
Pengecekan sebelum shift dan persiapan area pengambilan barang memastikan bahwa personel, peralatan, dan inventaris siap sehingga pengambilan barang pertama hari itu berlangsung tanpa penundaan, risiko keselamatan, atau kejutan stok.
- Inspeksi area kerja: Berjalanlah menyusuri lorong dan memeriksa bagian-bagian yang sulit dijangkau untuk menghilangkan penghalang, bahaya tersandung, material yang tumpah, dan palet yang rusak; ini secara langsung mendukung harapan keselamatan OSHA/gudang.
- Kesiapan peralatan: Memeriksa jack palet manualForklift, troli pengangkut, pemindai, dan printer diisi daya, diperiksa, dan dicatat sebagai aman untuk digunakan, mengikuti praktik inspeksi harian yang serupa dengan standar truk industri bertenaga.
- Pemeriksaan sistem dan dokumen: Konfirmasikan bahwa terminal WMS, perangkat RF, dan printer label terhubung dengan benar dan bahwa daftar pengambilan, gelombang, atau tugas telah dirilis dari OMS/WMS untuk shift tersebut. Alur kerja OMS/WMS Seharusnya pesanan sudah dikelompokkan dan diprioritaskan.
- Pengaturan area pemetikan: Rapikan dan standarisasi area pengambilan barang: SKU yang benar berada di lokasi yang tepat, menghadap ke depan, label terlihat, tidak ada palet campuran kecuali jika dipisahkan dengan jelas. Hal ini mencerminkan panduan praktik terbaik "persiapan area pengambilan barang". Templat SOP referensi Tekankan langkah ini.
- Konfirmasi pengisian ulang: Memicu atau memverifikasi pengisian ulang untuk menjaga agar lokasi pengambilan barang tetap penuh untuk gelombang pertama, menggunakan prosedur pengisian ulang inventaris yang terstruktur yang mencakup pengisian kembali stok dan pembaruan sistem. Prosedur Operasi Standar (SOP) Pengisian Ulang mengurangi kekurangan stok di tengah shift.
- Pengarahan tentang keselamatan dan APD (Alat Pelindung Diri): Lakukan pengarahan singkat tentang APD (Alat Pelindung Diri), peraturan lalu lintas, teknik pengangkatan, dan risiko-risiko yang mungkin terjadi pada hari itu; hal ini mendukung jaminan kualitas dan standar keselamatan yang diuraikan dalam SOP gudang yang telah ditetapkan. Contoh standar keselamatan.
Daftar periksa praktis: apa yang harus disetujui supervisor sebelum merilis pilihan.
Pengawas harus menandatangani bahwa: (1) semua inspeksi MHE telah selesai, (2) tidak ada pintu keluar darurat/pencuci mata/peralatan pemadam kebakaran yang terhalang, (3) semua SKU penting untuk gelombang pertama telah terisi penuh, dan (4) tugas WMS terlihat di semua perangkat.
💡 Catatan Teknisi Lapangan: Cara tercepat untuk meningkatkan tingkat pengambilan barang bukanlah dengan "bekerja lebih cepat" tetapi dengan "siap memulai". Daftar periksa pra-shift selama 10 menit sering kali menghemat 30–60 menit waktu yang terbuang karena hambatan kecil di kemudian hari selama shift.
Metode pengambilan, penentuan rute, dan praktik keselamatan.
Metode pengambilan, penentuan rute, dan praktik keselamatan menentukan bagaimana operator secara fisik bergerak di dalam gudang, yang secara langsung mengontrol jarak berjalan, tingkat pengambilan, dan risiko insiden saat mempelajari cara mengambil dan mengemas barang di gudang.
| Metode Pemilihan/Perutean | Kasus Penggunaan Operasional | Keuntungan Utama | Dampak Lapangan |
|---|---|---|---|
| Pengambilan pesanan tunggal | Pesanan dalam jumlah kecil, dengan kustomisasi tinggi, serta pesanan besar atau mudah pecah. | Pelatihan sederhana, risiko pencampuran tingkat rendah. | Paling cocok digunakan ketika akurasi lebih penting daripada waktu tempuh; sesuai dengan SOP dasar "proses pengambilan pesanan". Referensi pengambilan pesanan |
| Memilih batch | Banyak pesanan kecil yang memiliki SKU yang sama | Mengurangi perjalanan ke lokasi yang sama, mengurangi berjalan kaki. | Jika dikombinasikan dengan pengelompokan (clustering), dapat mengurangi jarak berjalan kaki secara signifikan; mendukung throughput yang lebih tinggi dengan jumlah personel yang sama. Strategi pengambilan sampel secara berkelompok |
| Pengambilan barang secara berkelompok (keranjang multi-pesanan) | Perdagangan elektronik dan operasi pengiriman paket kecil | Membangun beberapa pesanan terpisah secara bersamaan. | Troli multi-kompartemen mengurangi waktu perjalanan dan penyortiran; mendukung peningkatan produktivitas hingga dua digit jika ditempatkan dengan baik. Panduan pemilihan kelompok |
| Pemilihan zona/terpisah | Jumlah SKU tinggi, fasilitas besar | Mengurangi kemacetan, pengambilan barang secara paralel. | Para pemetik barang tetap berada di zona masing-masing sementara pesanan dikonsolidasikan di bagian hilir; hal ini mendukung alur kerja dan meminimalkan lalu lintas silang di tata letak yang padat. Praktik pemilihan zona |
| Jalur pengambilan yang dioptimalkan | Metode apa pun yang menggunakan perutean WMS. | Jarak jalan kaki terpendek, mengurangi perjalanan bolak-balik. | Menggabungkan pengelompokan pesanan dengan optimasi jalur dapat mengurangi jarak tempuh hingga 50%, meningkatkan produktivitas dan mengurangi kelelahan. Data optimasi jalur |
- Penanganan dan pengangkatan yang aman: Terapkan teknik yang sesuai dengan praktik terbaik ergonomi dan penanganan manual—jaga agar beban tetap dekat dengan tubuh, hindari memutar tubuh saat membawa beban, dan gunakan troli atau alat bantu angkat jika memungkinkan. Gambaran umum alat bantu ergonomis.
- Aturan lalu lintas dan lorong: Tetapkan hak prioritas antara pejalan kaki dan peralatan penanganan material (MHE), jalur satu arah jika memungkinkan, dan batas kecepatan di zona pengambilan barang agar sesuai dengan ekspektasi keselamatan truk industri secara umum.
- Verifikasi standar selama pengambilan: Wajibkan pemindaian lokasi + pemindaian item + konfirmasi kuantitas di setiap lini, menggunakan SOP “verifikasi item yang diambil” untuk mencegah kesalahan pengemasan di tahap selanjutnya. Prosedur verifikasi.
- Penanganan pengecualian di lapangan: Jika seorang petugas pengambilan barang menemukan kekurangan, kerusakan, atau lokasi yang salah, mereka harus berhenti, menandai pengecualian di WMS, dan memberi label pada palet, mengikuti langkah-langkah "mengelola perbedaan inventaris". Penanganan perbedaan.
💡 Catatan Teknisi Lapangan: Pemetik yang "cepat" tetapi mengabaikan pemindaian dan aturan keselamatan adalah suatu kerugian. Kinerja sebenarnya adalah jumlah pemetikan per jam dengan tingkat kesalahan yang terkontrol dan tanpa insiden yang tercatat, bukan kecepatan mentah.
Alur kerja pengemasan, QA, dan standar pelabelan
Alur kerja pengemasan, QA (Quality Assurance), dan standar pelabelan mengubah barang yang telah dipetik menjadi paket siap kirim dengan isi yang terverifikasi, kemasan yang benar, dan label yang sesuai, yang merupakan langkah penting terakhir dalam proses pengambilan dan pengemasan di gudang.
- Menerima dan memverifikasi barang yang telah dipilih: Petugas pengemas memindai wadah atau palet, lalu setiap item dibandingkan dengan pesanan digital, mencerminkan praktik verifikasi multi-tahap di mana ketidaksesuaian memicu alur kerja pengecualian dan penyesuaian inventaris. Alur kerja verifikasi.
- Periksa kondisi dan kelengkapannya: Gunakan daftar periksa QA yang berasal dari SOP “jaminan mutu dan standar keselamatan” untuk memastikan barang tidak rusak, revisi/lot yang benar, dan semua komponen ada sebelum pengemasan. Standar QA.
- Pilih kemasan dan bahan pengemas: Ikuti prosedur “pengemasan pesanan untuk pengiriman”: pilih karton, kantong, atau peti yang paling kecil dan sesuai; gunakan bahan pelindung untuk mencegah kerusakan selama pengiriman sambil mengontrol volume untuk biaya pengiriman. Prosedur pengemasan.
- Timbang, ukur, dan segel: Gunakan timbangan dan pengukur dimensi terintegrasi di stasiun pengemasan, lalu segel sesuai standar (misalnya, pola pita perekat atau tali pengikat yang ditentukan) untuk mencegah terbukanya kemasan selama pengiriman, seperti yang ditekankan dalam panduan desain stasiun pengemasan. Desain stasiun pengemasan.
- Buat dan terapkan label: Cetak label pengiriman, kepatuhan, dan internal dari sistem WMS/pengiriman dan terapkan sesuai dengan SOP “prosedur pelabelan dan pengiriman” sehingga operator pengiriman dapat memindai tanpa perlu pengerjaan ulang. Standar pelabelan.
- Pemeriksaan kualitas akhir dan rilis: Lakukan pemindaian akhir atau pemeriksaan visual (atau gunakan penglihatan komputer jika tersedia) untuk memastikan paket sesuai dengan pesanan sebelum memindahkannya ke jalur pengiriman yang tepat, sehingga meminimalkan titik kontak dan memastikan pengiriman yang akurat. Optimalisasi pengemasan.
- Penanganan pengembalian dan barang rusak: Ikuti SOP terstruktur untuk “penanganan pengembalian dan barang rusak”: periksa, catat, putuskan apakah akan diperbaiki/dibuang, dan perbarui inventaris untuk menjaga integritas dan kepuasan pelanggan. Mengembalikan penanganan.
- Ergonomi dan tata letak stasiun: Gunakan bangku yang dapat diatur ketinggiannya, alas anti-kelelahan, dan penempatan pemindai, printer, dan material yang mudah dijangkau untuk menjaga kecepatan tanpa cedera, seperti yang direkomendasikan dalam pedoman desain ergonomis. Desain ergonomis.
Strategi pengambilan sampel QA pada pengemasan
Banyak operasi menggunakan QA berbasis risiko: pemeriksaan 100% untuk produk baru atau pelanggan baru, dan pengambilan sampel statistik untuk alur yang stabil dan minim kesalahan. Tujuannya adalah untuk menjaga tingkat kesalahan tetap rendah tanpa membebani pengemas dengan pemeriksaan yang berlebihan.
💡 Catatan untuk Teknisi Lapangan: Sebagian besar "kesalahan gudang" sebenarnya adalah kesalahan pengemasan yang baru terdeteksi terlambat. Jika Anda hanya dapat mengotomatiskan atau memperkuat satu titik kontrol, jadikan itu stasiun pengemasan—ini adalah kesempatan terakhir Anda untuk mendeteksi kesalahan sebelum biaya pengiriman dan keluhan pelanggan muncul.
Tata Letak Gudang dan Teknologi untuk Pengambilan Barang dengan Kapasitas Tinggi
Tata letak gudang dan teknologi untuk pengambilan barang dengan throughput tinggi menentukan berapa banyak lini pesanan per jam yang dapat diproses tim Anda dengan aman, dengan mengurangi jarak berjalan kaki, menghilangkan hambatan, dan menstandarisasi cara pengambilan dan pengemasan di gudang.
Di bagian ini, kami menghubungkan tata letak fisik, logika penempatan, dan otomatisasi sehingga jalur pengambilan barang Anda pendek, ergonomi aman, dan sistem Anda melakukan pekerjaan perutean alih-alih kaki operator Anda.
💡 Catatan untuk Teknisi Lapangan: Anggap setiap meter tambahan berjalan kaki sebagai pajak tersembunyi pada margin keuntungan Anda; sebagian besar lokasi dapat mengurangi 20–40% perjalanan hanya dengan mengatur ulang alur dan mendefinisikan kembali jalur pengambilan sebelum membeli peralatan baru apa pun.
Pembuatan alur, analisis ABC, dan desain zona.
Penataan slot, analisis ABC, dan desain zona mengatur SKU berdasarkan kecepatan dan kebutuhan penanganan sehingga petugas pemetik barang berjalan lebih sedikit, membungkuk lebih sedikit, dan menyentuh palet lebih sedikit, yang secara langsung meningkatkan jumlah barang yang dipetik per jam dan mengurangi tingkat kesalahan.
| Elemen Desain | Pedoman Praktis | Manfaat Operasional | Dampak Lapangan |
|---|---|---|---|
| Penataan slot makro (tingkat tata letak) | Atur penyimpanan, lorong, dan pengemasan sehingga aliran material searah dari penerimaan ke pengiriman. (dampak tata letak) | Mengurangi lalu lintas persimpangan dan kemacetan. | Mengurangi konflik antara petugas pemetik dan forklift, serta menciptakan rute yang lebih lancar dan aman. |
| Pembuatan alur mikro (tingkat bin) | Susun SKU berdasarkan ukuran, berat, dan frekuensi pemesanan di dalam setiap rak atau etalase. (penyaluran) | Mempercepat waktu pencarian dan pengambilan barang | Para pemetik barang dapat "memilih berdasarkan ingatan otot" alih-alih memindai setiap rak. |
| Analisis ABC | Klasifikasikan SKU berdasarkan frekuensi pemesanan (A = tertinggi, C = terendah) dan tetapkan lokasi terbaik untuk item A. (Penyusunan slot ABC) | Jarak berjalan kaki lebih pendek untuk sebagian besar pilihan. | Sebagian besar lini produk berasal dari item A, sehingga operator tetap berada di dekat area pengemasan dan lorong utama. |
| Penempatan zona emas | Tempatkan objek yang bergerak cepat kira-kira setinggi pertengahan tubuh di dekat koridor perjalanan utama. (zona emas) | Meminimalkan gerakan membungkuk dan menjangkau. | Mengurangi kelelahan dan cedera muskuloskeletal selama pemetikan berulang. |
| Penempatan SKU yang intensif | Simpan koper yang lebih berat di tempat yang lebih rendah dan lebih dekat ke tanah agar lebih aman saat diangkat. (penyusunan slot berdasarkan berat) | Meningkatkan keselamatan penanganan manual | Mengurangi pengangkatan barang di atas bahu yang sering melanggar praktik ergonomis terbaik dan pedoman OSHA. |
| Segmentasi zona | Bagi gudang menjadi beberapa zona berdasarkan profil SKU dan perputaran; simpan SKU dengan perputaran tinggi di dekat area pengemasan. (desain zona) | Mengurangi perjalanan panjang dan melelahkan di seluruh gudang. | Setiap pemetik menjadi ahli di area yang lebih kecil, sehingga mempercepat proses pemetikan dan pelatihan. |
| Area penanganan khusus | Sediakan zona khusus untuk barang berbahaya, barang yang memerlukan kontrol suhu, atau barang yang mudah pecah. (zona khusus) | Meningkatkan kepatuhan dan integritas produk. | Pemisahan yang jelas mengurangi kesalahan seperti mencampur bahan berbahaya dengan barang muatan standar. |
| Penempatan slot dinamis melalui WMS | Gunakan WMS untuk menyesuaikan lokasi seiring perubahan kecepatan (musiman, promosi). (penyusunan slot dinamis) | Menjaga tata letak tetap selaras dengan permintaan. | Mencegah "zona mati" dan menjaga agar item A yang sebenarnya tetap berada di lokasi utama dari waktu ke waktu. |
Bagaimana penataan barang (slotting) berkaitan dengan cara pengambilan dan pengemasan di gudang.
Penataan rak yang baik adalah tulang punggung fisik dari cara pengambilan dan pengemasan di gudang: hal ini membentuk jalur pengambilan, menentukan SKU mana yang akan diambil secara berkelompok, dan menentukan seberapa dekat barang yang diambil akan ditempatkan dengan stasiun pengemasan.
💡 Catatan untuk Teknisi Lapangan: Lakukan satu uji coba berisiko rendah: susun ulang 50 SKU teratas berdasarkan volume ke zona emas dan ukur jarak tempuh serta tingkat pengambilan sebelum dan sesudah—ini biasanya memberikan bukti ROI tercepat.
Optimalisasi jalur pemilihan dan pengurangan jarak berjalan kaki
Optimalisasi jalur pengambilan dan pengurangan jarak tempuh menerapkan logika perutean dan pengelompokan pesanan sehingga setiap petugas pengambilan menyentuh lebih banyak jalur per perjalanan, seringkali mengurangi jarak tempuh hingga 20–50% tanpa mengubah bangunan.
- Kelompokkan pesanan ke dalam kelompok pengambilan yang efisien: Gunakan pengelompokan pesanan agar beberapa pesanan menggunakan satu rute yang sama, mengurangi perjalanan melalui gudang hingga 20–50%. (dampak pengelompokan).
- Hasilkan jalur pengambilan yang dioptimalkan: Konfigurasikan logika WMS untuk menghasilkan rute berkelok-kelok atau satu arah terpendek di dalam setiap klaster, yang dapat mengurangi jarak berjalan kaki hingga setengahnya jika dikombinasikan dengan pengelompokan. (optimasi jalur).
- Rancang lorong satu arah dengan minim konflik: Terapkan lorong satu arah atau berbentuk U dan hindari jalan memutar, minimalkan lalu lintas silang antara petugas pengambilan barang dan peralatan. (desain jalur).
- Kelompokkan SKU yang serupa untuk mengurangi waktu pencarian: Kelompokkan secara fisik SKU yang terkait atau serupa secara visual sehingga petugas pengambilan barang hanya membutuhkan beberapa detik, bukan menit, untuk mengidentifikasi lokasi yang tepat. (pengelompokan).
- Terapkan sistem pengambilan barang berdasarkan zona di mana jumlah SKU tinggi: Biarkan setiap petugas pengambilan barang bekerja di satu zona saja sementara pesanan dikonsolidasikan secara terpusat, yang menghindari kemacetan dan mendukung pengambilan barang secara simultan pada beragam SKU yang besar. (pemilihan zona).
- Gunakan teknologi untuk panduan waktu nyata: Terapkan sistem seperti pick-to-light dan penugasan tugas secara real-time sehingga petugas pengambilan barang selalu mengetahui tugas terdekat berikutnya, mengurangi waktu menganggur dan berjalan kaki yang tidak perlu. (teknisi panduan).
- Pantau terus pola berjalan: Tinjau peta panas dan KPI seperti waktu siklus pesanan dan tingkat kesalahan, lalu perbaiki tata letak dan jalur berdasarkan data perjalanan aktual. (pemantauan).
- Minimalkan titik kontak pesanan: Rancang ulang alur kerja agar pesanan berpindah dari pengambilan ke pengemasan hingga pengiriman dengan sesedikit mungkin perpindahan antar tahapan, sehingga mengurangi waktu dan peluang kesalahan. (titik sentuh).
💡 Catatan untuk Teknisi Lapangan: Saat Anda mengukur "jarak yang ditempuh per 100 baris pesanan," Anda akan segera melihat bahwa perubahan tata letak sering kali lebih berpengaruh daripada penambahan tenaga kerja—sebagian besar lokasi membayar orang untuk berjalan, bukan untuk memetik barang.
Mengapa desain jalur mendominasi jarak berjalan kaki?
Studi menunjukkan bahwa tata letak dan desain jalur memengaruhi lebih dari 60% jarak berjalan kaki dalam operasi pengambilan barang, sementara perluasan bangunan biasanya terlalu mahal (dampak tata letak).
Otomatisasi, robotika, dan stasiun kerja ergonomis
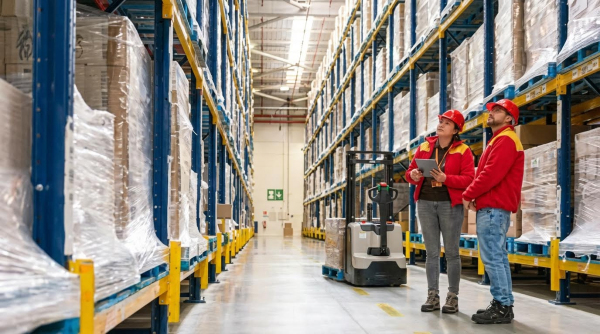
Otomatisasi, robotika, dan stasiun kerja ergonomis memekanisasi transportasi dan gerakan berulang sekaligus melindungi tubuh pekerja, memungkinkan peningkatan throughput dalam pengambilan dan pengemasan di gudang tanpa meningkatkan angka cedera atau tingkat kesalahan.
- Alur konveyor dan penyortiran: Sistem konveyor menghubungkan pengambilan, pengemasan, dan pengiriman dalam aliran yang berkelanjutan, sementara alat penyortir otomatis mengarahkan produk ke stasiun atau jalur yang tepat, menghilangkan hambatan perutean manual. (konveyor dan penyortiran).
- Pengambilan barang menggunakan robot dan penyangga pintar: Lengan robot dengan penglihatan AI dapat mengidentifikasi SKU berdasarkan bentuk, warna, dan kode batang, dan penyangga pintar menahan barang hingga pesanan lengkap siap, sehingga meningkatkan konsistensi dalam penanganan barang dengan ukuran yang bervariasi. (robotika).
- Penglihatan komputer untuk penjaminan mutu dan pembuatan karton: Sistem penglihatan memverifikasi barang yang benar sebelum pengemasan dan dapat menyarankan ukuran kotak terkecil yang memungkinkan untuk mengurangi biaya pengiriman dan pengemasan. (QA visi).
- Integrasi stasiun pengemasan: Meja pengemasan sebaiknya menempatkan timbangan, printer, dan pemindai dalam jangkauan mudah dan dekat dengan area persiapan pengiriman, sehingga memungkinkan alur kerja yang berkelanjutan dari wadah yang telah dipilih ke jalur pengiriman. (desain kemasan).
- Stasiun kerja dan alat bantu ergonomis: Bangku yang dapat diatur ketinggiannya, meja angkat dan miring, sistem troli, pengangkat vakum, dan alas anti-kelelahan menjaga beban tetap berada di zona jangkauan yang aman dan mengurangi pengangkatan dengan gaya tinggi. (ergonomi).
- Manajemen visual di area otomatis: Penanda lantai, rambu-rambu, dan tampilan digital memandu staf di sekitar konveyor dan robot, memperjelas jalur aman dan zona kerja. (alat visual).
- Skalabilitas untuk musim puncak: Otomatisasi memungkinkan penanganan lonjakan musiman tanpa penambahan tenaga kerja sementara dalam jumlah besar, menjaga kinerja dan akurasi SLA selama periode permintaan puncak. (penanganan puncak).
- Tata letak modular dan fleksibel: Meja kerja yang dapat disesuaikan, rak modular, dan troli bergerak memungkinkan konfigurasi ulang area pengambilan dan pengemasan dengan cepat untuk menangani lini produk baru atau lonjakan volume. (skalabilitas).
💡 Catatan untuk Teknisi Lapangan: Sebelum membeli robot, petakan di mana kelelahan dan kesalahan manusia benar-benar terjadi—seringkali bangku atau meja angkat yang dapat disesuaikan ketinggiannya di jalur pengemasan memberikan peningkatan throughput yang lebih cepat dan lebih murah daripada sel robot lengkap.
Ergonomi, keselamatan, dan standar
Desain ergonomis dan alat bantu penanganan manual mendukung kepatuhan terhadap kewajiban keselamatan tugas umum (misalnya, OSHA di AS) dengan mengurangi pengangkatan dengan gaya tinggi dan risiko cedera akibat gerakan berulang selama pengambilan dan pengemasan (alat bantu ergonomis).
Kesimpulan Akhir Mengenai Perancangan Sistem Pengambilan dan Pengemasan
Sistem pengambilan dan pengemasan yang efisien tidak bergantung pada pekerja yang heroik. Sistem ini bergantung pada alur kerja yang jelas, sistem yang disiplin, dan tata letak yang membuat tindakan yang tepat menjadi tindakan yang paling mudah. Ketika logika OMS dan WMS menggerakkan pelepasan, perutean, dan penempatan, operator berjalan lebih sedikit, menyentuh barang lebih sedikit, dan menjaga keakuratan inventaris secara real-time. Verifikasi berlapis dan alur kerja pengecualian yang terdefinisi kemudian mengubah setiap pemindaian menjadi jaring pengaman untuk janji kepada pelanggan dan integritas stok.
Di area produksi, SOP yang ketat, pemeriksaan sebelum shift, dan stasiun kerja ergonomis melindungi karyawan sekaligus menjaga kelancaran produksi. Penataan rak yang baik, desain zona, dan jalur yang dioptimalkan menghilangkan jarak yang terbuang sebelum menambahkan otomatisasi. Konveyor, sistem penglihatan, dan robot kemudian memperkuat proses yang baik daripada menyembunyikan proses yang lemah. Alat bantu penanganan sederhana dari Atomoving, seperti dongkrak palet, troli drum, dan pemetik pesanan, membantu menghubungkan pilihan desain ini dengan pekerjaan sehari-hari.
Praktik terbaik adalah merancang proses pengambilan dan pengemasan sebagai satu sistem terintegrasi: proses, sistem, tata letak, dan peralatan. Mulailah dengan pekerjaan dan penempatan standar, terapkan disiplin pemindaian, lalu tambahkan teknologi di tempat data menunjukkan hambatan nyata. Pendekatan ini menghasilkan pemenuhan pesanan yang lebih cepat, lebih aman, dan lebih akurat yang dapat diskalakan sesuai permintaan tanpa membuat tim Anda kelelahan.
Pertanyaan yang Sering Diajukan
Apa yang dimaksud dengan proses pengambilan dan pengemasan di gudang?
Proses pengambilan dan pengemasan melibatkan pemilihan barang dari rak gudang dan mempersiapkannya untuk pengiriman. Pekerja sering berdiri dalam waktu lama dan membutuhkan kekuatan fisik untuk mengangkat dan membawa kotak. Akurasi sangat penting, dan alat seperti pemindai kode batang dapat membantu meningkatkan efisiensi. Panduan Pengambilan Barang di Gudang.
Bagaimana cara meningkatkan kemampuan dalam memilih dan mengemas barang?
Untuk meningkatkan proses pengambilan dan pengemasan, kelompokkan barang-barang dengan permintaan tinggi dan optimalkan rute pengambilan. Implementasi Sistem Manajemen Gudang (WMS) dapat mengotomatiskan dan menyederhanakan operasi. Penetapan Indikator Kinerja Utama (KPI) membantu melacak kemajuan. Tips Optimalisasi Pengemasan.
Keterampilan apa saja yang dibutuhkan oleh seorang petugas pengambilan dan pengemasan barang?
- Memperhatikan detail untuk memastikan pesanan akurat.
- Daya tahan fisik untuk mengangkat dan berdiri dalam waktu lama.
- Ketangkasan dan koordinasi mata-tangan yang baik.
- Kemampuan untuk melakukan tugas berulang secara efisien.
Ketepatan waktu dan keandalan juga berkontribusi pada kesuksesan dalam peran ini. Keterampilan Pemilih dan Pengemas.