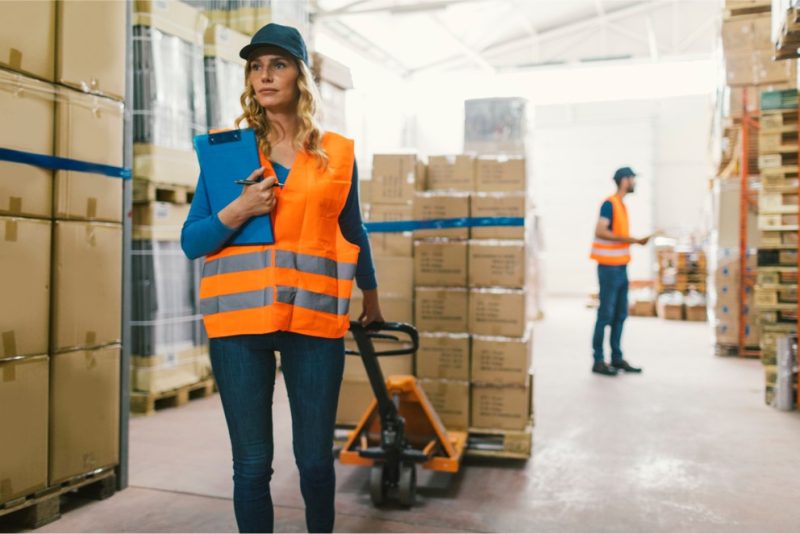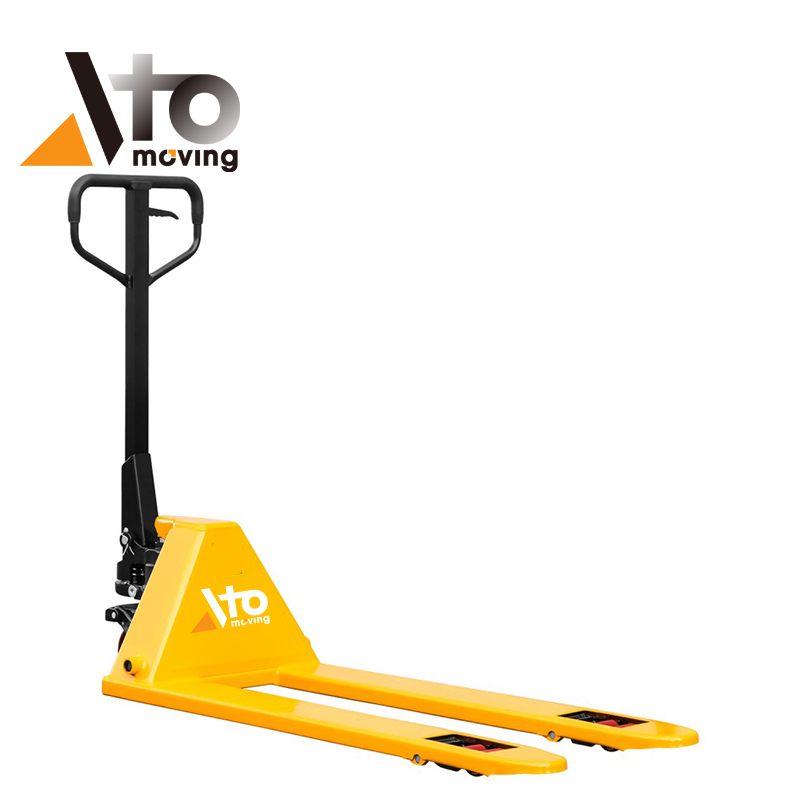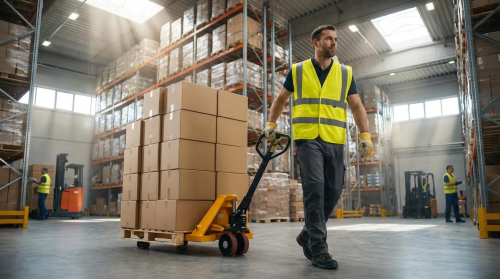
Elektrische palletwagens vormen een essentieel onderdeel van de gemotoriseerde heftrucks in magazijnen en logistieke omgevingen. Dit artikel onderzoekt hoe normalisatie-instanties en regelgevende instanties hun rol binnen de bredere heftruckfamilie definiëren. Het behandelt de formele ITA- en OSHA-classificaties, de belangrijkste ontwerpkenmerken van Klasse III en de veiligheids- en levenscyclusengineeringkaders die van toepassing zijn op het gebruik ervan. Ten slotte vertaalt het de Klasse III-status van elektrische palletwagens naar praktische implicaties voor specificaties, naleving en vlootstrategie in moderne materiaalverwerkingsprocessen.
Classificatie van heftrucks en waar palletwagens in het assortiment passen.
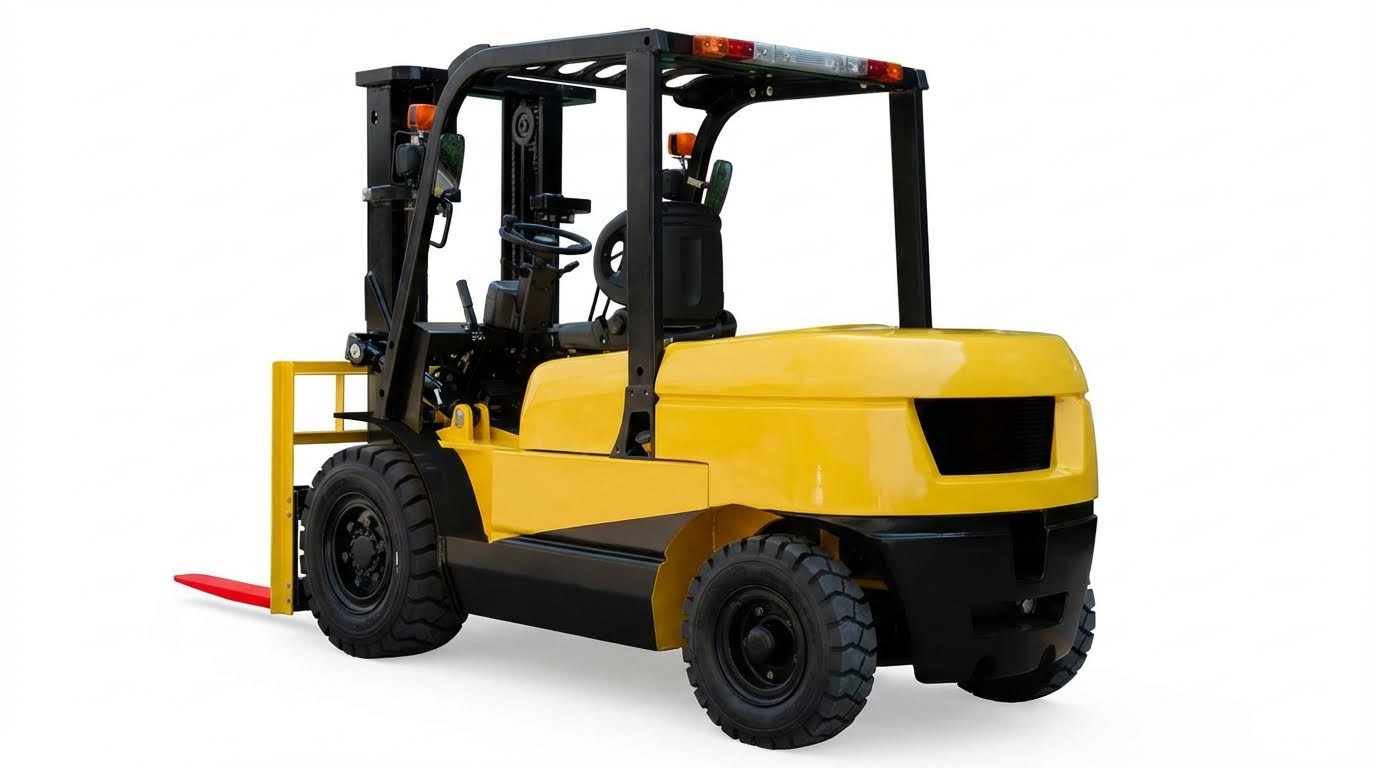
De classificatiesystemen voor heftrucks, ontwikkeld door ITA, ISO en OSHA, definieerden duidelijke grenzen tussen de verschillende typen trucks. Deze systemen groepeerden industriële trucks op basis van stroombron, bedieningspositie, werkomgeving en functionele rol. Elektrische palletwagens vielen binnen deze structuur als gemotoriseerde industriële trucks, en niet slechts als verbeterde handpallettrucks. Inzicht in hun plaats hielp ingenieurs, veiligheidsmanagers en wagenparkbeheerders bij het toepassen van de juiste technische en wettelijke eisen.
Overzicht van ITA- en OSHA-cursussen voor heftruckchauffeurs
De North American Industrial Truck Association (NAISTA) verdeelde heftrucks in zeven klassen op basis van vermogen, omgeving en geometrie. Klasse III omvatte elektrische handheftrucks en hand-/meelifttrucks, waaronder palletwagens , stapelaars en trekkers. Deze apparaten maakten gebruik van ingebouwde accu's, hadden geen bestuurderscabine en werkten doorgaans op gladde binnenvloeren. OSHA sloot zich aan bij deze indeling in 29 CFR 1910.178 en beschouwde klasse III-voertuigen als gemotoriseerde industriële trucks. De OSHA-regels vereisten training, evaluatie en periodieke herhalingstraining voor alle gemotoriseerde klassen, inclusief klasse III. Handmatige palletwagens vielen buiten het toepassingsgebied van gemotoriseerde trucks en waren daarom niet onderworpen aan de OSHA-certificeringseisen voor PIT-bestuurders.
Waarom elektrische palletwagens tot de categorie vrachtwagens van klasse III behoren
Elektrische palletwagens voldeden aan alle criteria voor heftrucks van klasse III. Ze maakten gebruik van elektrische tractie- en hefmotoren die werden aangedreven door loodzuur- of lithium-ionbatterijen. De bestuurders liepen achter de heftruck of stonden op een klein platform in plaats van in een gesloten cabine te zitten. De trucks voerden horizontaal transport over korte afstanden uit van gepalletiseerde ladingen met een laag hefvermogen, doorgaans onder de 3 ton en met een hefhoogte van ongeveer 250 millimeter. Hun compacte chassis had geen groot contragewicht, wat ze onderscheidde van stapelaars met een hoger contragewicht . Deze eigenschappen kwamen overeen met de definitie van "elektrische hand- of hand/meelifttrucks" volgens de ITA en OSHA, wat de basis vormde voor hun classificatie als klasse III-truck.
Onderscheid met handmatige palletwagens en -karren
Handmatige palletwagens maakten gebruik van menselijke kracht voor tractie en hydraulisch heffen, waardoor ze volgens de normen niet als gemotoriseerde industriële trucks werden geclassificeerd. Ze misten elektrische aandrijving, besturingscircuits en tractiebatterijen, waardoor ze niet onder Klasse III vielen. Magazijnkarren, rolwagens en platformwagens zonder hefplatform boden alleen rolondersteuning en hadden geen gemotoriseerde heffunctie of geïntegreerde vorken. Elektrische palletwagens daarentegen combineerden een gemotoriseerde aandrijving, een gemotoriseerde heffunctie en een vorkgeometrie die ontworpen was voor gestandaardiseerde pallets. Deze combinatie rechtvaardigde hun status als heftruck en zorgde ervoor dat ze onder de PIT-regelgeving vielen. Voor de technische planning en veiligheidsplanning had dit onderscheid gevolgen voor de trainingsverplichtingen, inspectieregimes en de aannames met betrekking tot de omvang van het wagenpark in magazijnen en logistieke faciliteiten.
Ontwerpkenmerken van elektrische palletwagens van klasse III
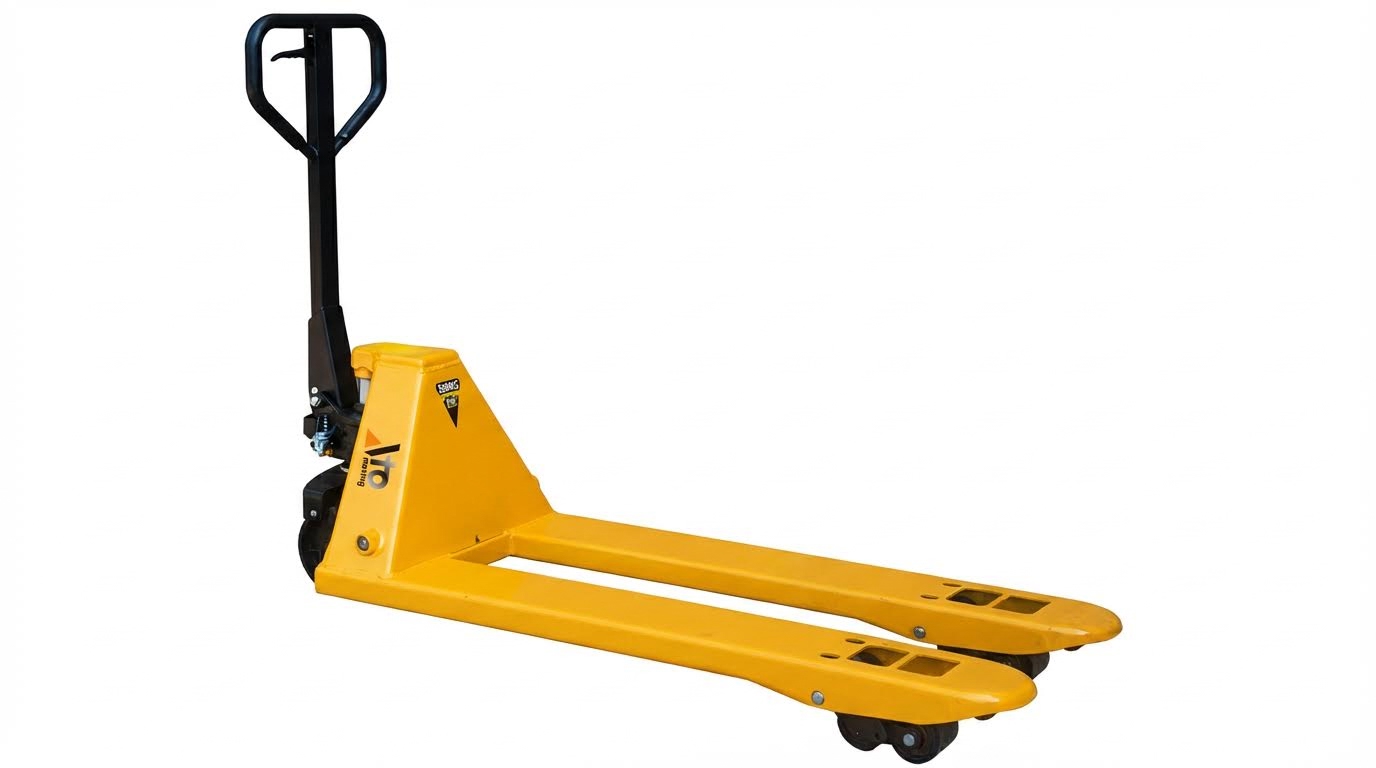
Elektrische palletwagens van klasse III hadden een andere architectuur dan de conventionele heftrucks met contragewicht. Bij het ontwerp lag de nadruk op korte horizontale bewegingen, lage hefhoogtes en een compact formaat, in plaats van een groot mastbereik of de mogelijkheid om op ruw terrein te rijden. Inzicht in deze ontwerpkenmerken hielp ingenieurs en operators bij het afstemmen van de apparatuur op de doorvoercapaciteit, de gangpadindeling en de wettelijke voorschriften.
Limieten voor stroombron, capaciteit en inschakelduur
Pallettrucks van klasse III maakten gebruik van ingebouwde elektrische stroom, historisch gezien loodaccu's en steeds vaker lithium-ion-accu's. Het typische nominale hefvermogen bleef onder de 3 ton, waarbij veel magazijnmodellen rond de 1.5-2.5 ton wogen vanwege het ontbreken van een contragewicht. De maximale hefhoogte bleef meestal onder de 250 millimeter, voldoende om oneffenheden in de vloer en laadperrons te overbruggen, maar niet om pallets in stellingen te stapelen. De werkcycli waren afhankelijk van de accutechnologie, de grootte van de lader en het ploegenschema; loodaccu's vereisten gepland opladen en egaliseren, terwijl lithium-ion-systemen gedeeltelijk en tussentijds opladen ondersteunden met minder degradatie. Ingenieurs bepaalden de accucapaciteit op basis van het energieverbruik per palletkilometer, de omgevingstemperatuur en piektijden om spanningsdalingen en prestatieverlies aan het einde van de ploegendienst te voorkomen.
Bedieningspositie, bedieningselementen en stabiliteitsfactoren
Elektrische palletwagens in deze klasse maakten gebruik van een loop- of zitcabine, niet van een zitcabine. De bestuurder bediende de rij- en hefbeweging via een stuurarm met geïntegreerde gashendel, richting-, hef- en daalschakelaars, plus een claxon en een noodstopknop voor achteruitrijden. De stabiliteit was afhankelijk van een laag zwaartepunt, een korte afstand tussen de last en het zwaartepunt, en een drie- of vierpuntswielophanging in plaats van een contragewicht en mast. Ontwerpers zorgden voor longitudinale en laterale stabiliteit door de hefhoogte te beperken, de snelheid onder belasting te reguleren en de acceleratie- en remrespons in de motorcontroller aan te passen. De stabiliteitsmarges waren ook afhankelijk van de vorklengte, de wielbasis en de verhouding tussen het gecombineerde zwaartepunt van de heftruck en de lading en het steunvlak dat door de wielen werd gevormd.
Horizontaal transport versus verticaal heffen
Pallettrucks van klasse III werden voornamelijk gebruikt voor horizontaal transport over korte afstanden tussen laadperrons, laad- en loszones en opslagruimtes. Hun hydraulische systemen tilden de ladingen net genoeg op om pallets van de vloer te tillen, zonder dat ze in contact kwamen met meerlaagse stellingen zoals reachtrucks of heftrucks met contragewicht dat wel deden. Deze functionele focus vereenvoudigde de mastconstructie, verminderde de totale hoogte en maakte gebruik mogelijk onder lage deuropeningen en transportbanden. Omdat de verticale hefhoogte minimaal was, werd bij het ontwerp gekozen voor een compact chassis en wendbaarheid in plaats van zeer sterke mastsecties en kantelmechanismen. Qua proces overbrugden deze trucks de kloof tussen handmatige pallettrucks en heftrucks met een hogere capaciteit, door palletstromen aan te voeren en af te voeren zonder de verticale transportapparatuur te vervangen.
Geschikt voor gebruik binnenshuis, in schone ruimtes en smalle gangen.
Elektrische palletwagens waren geschikt voor binnenomgevingen met gladde, harde vloeren, zoals distributiecentra, productiebedrijven, farmaceutische magazijnen en voedingsmiddelenfabrieken. De elektrische aandrijving produceerde geen uitlaatgassen en weinig geluid, wat perfect aansloot bij werkzaamheden in cleanrooms, temperatuurgecontroleerde omgevingen of omgevingen waar hygiëne cruciaal is. Het compacte chassis en de korte draaicirkel maakten manoeuvreren in smalle gangen, in trailers en rond drukke laad- en loszones mogelijk, waar grotere heftrucks niet veilig konden draaien. Ontwerpmogelijkheden zoals vorken met een laag profiel, kruipsnelheidsregelaars en nauwkeurige proportionele bediening verbeterden de positioneringsnauwkeurigheid bij laad- en losplaatsen en transportbanden. Deze eigenschappen maakten de Klasse III-units effectief in situaties waar ruimteoptimalisatie, luchtkwaliteitsnormen en geluidsdrempels voor werknemers het gebruik van heftrucks met verbrandingsmotor beperkten.
Veiligheid, naleving en levenscyclusengineering
Veiligheid, naleving en levenscyclusbeheer bepaalden hoe faciliteiten elektrische palletwagens van klasse III inzetten. Ingenieurs en veiligheidsmanagers integreerden wettelijke vereisten, technische limieten en onderhoudsgegevens in beslissingen over het wagenpark. Dit onderdeel richtte zich op de kwalificatie van operators, technische beheersmaatregelen en strategieën voor activabeheer die een veilige en betrouwbare werking ondersteunden.
OSHA-regels voor training, certificering en inspectie
OSHA beschouwde elektrische palletwagens als gemotoriseerde industriële voertuigen onder 29 CFR 1910.178. De regelgeving vereiste dat bestuurders minstens 18 jaar oud waren en een formele opleiding, praktijktraining en een evaluatie op de werkplek hadden voltooid. Werkgevers moesten elke bestuurder certificeren en de evaluatiedatum, de trainer en het type apparatuur documenteren. Herbeoordeling vond minstens elke drie jaar plaats, of eerder na een incident, bijna-incident of onveilig gedrag. Dagelijkse inspecties vóór gebruik waren verplicht en omvatten doorgaans de vorken, claxon, remmen, stuurinrichting, bedieningselementen, hydraulische lekkages en zichtbare structurele schade. Bedrijven gebruikten vaak gestandaardiseerde checklists om de naleving aan te tonen en defecten direct in de onderhoudsprocessen te verwerken.
Onderhoudsschema's voor accu's, hydrauliek en wielen
Levenscyclusbeheerprogramma's definieerden onderhoudsintervallen voor accu's, hydrauliek en onderstel op basis van de gebruikscyclus en de omgeving. Loodzuur- en lithium-ionaccu's vereisten correcte laadprofielen, het vermijden van diepe ontlading en wekelijkse of maandelijkse controles van spanning, temperatuur en, bij natte accu's, de elektrolytconditie. Hydraulische systemen vereisten halfjaarlijkse inspecties op cilinderlekkages, slangbeschadigingen, de staat van de afdichtingen en verontreiniging in de vloeistof. Wielen en assen vereisten frequente controles op vlakke plekken, lagerslijtage en ingebed vuil dat de rolweerstand verhoogde. Maandelijkse smering van wiellagers en draaipunten verminderde het energieverbruik en verlengde de levensduur van componenten. Gedocumenteerde preventieve onderhoudsplannen verminderden ongeplande stilstand en voldeden aan de OSHA-eisen voor een veilige staat van de apparatuur.
Risicobeheersing voor lastverdeling en kantelpreventie
Elektrische palletwagens van klasse III hadden geen contragewichten, waardoor de stabiliteit afhing van een correcte plaatsing van de lading en een voorzichtige behandeling. Operators moesten de nominale capaciteit respecteren, die doorgaans lager was dan 3 ton, en het gecombineerde zwaartepunt van de lading binnen de door de fabrikant gespecificeerde afstand houden. De lading moest gelijkmatig over beide vorken verdeeld zijn; beschadigde pallets of ladingen die niet goed gepositioneerd waren, moesten opnieuw gepalletiseerd worden. Technische maatregelen omvatten een lage maximale hefhoogte, meestal minder dan 250 millimeter, en snelheidslimieten die de dynamische instabiliteit verminderden. Procedures schreven voor dat de vorken volledig neergelaten moesten zijn tijdens het rijden en dat de snelheid verlaagd moest worden op hellingen, in drukke zones en in de buurt van laad- en losplaatsen voor grotere heftrucks. Bedrijven combineerden deze regels vaak met gemarkeerde rijstroken, eenrichtingsverkeersplannen en eisen voor goed zicht om het risico op botsingen en kantelen verder te verkleinen.
Kosten, beschikbaarheid en overwegingen bij vlootoptimalisatie
Elektrische palletwagens droegen aanzienlijk bij aan de operationele kosten van magazijnen door energieverbruik, accu's, banden en ongeplande reparaties. Lifecycle engineeringteams volgden de gemiddelde tijd tussen storingen en het aantal accuvervangingscycli om de onderhoudskosten te optimaliseren. Strategieën voor tussentijds opladen en correct gedimensioneerde laders verminderden de belasting van de accu's en verlengden de levensduur. Gegevens uit inspecties en telematica, waar beschikbaar, identificeerden de meest voorkomende storingen en oneigenlijk rijgedrag die de kosten opdreven. Door de vloot te optimaliseren op basis van de werkelijke vraag naar horizontaal transport en ploegendiensten, werd stilstand van apparatuur en kapitaalbinding geminimaliseerd. Een gestructureerd Klasse III-programma bracht de aanschafkosten, veiligheidsprestaties en uptime in evenwicht, waardoor werd gewaarborgd dat palletwagens betrouwbare schakels bleven tussen laadperrons, sorteerruimtes en opslaglocaties.
Samenvatting: Praktische implicaties van de status van klasse III
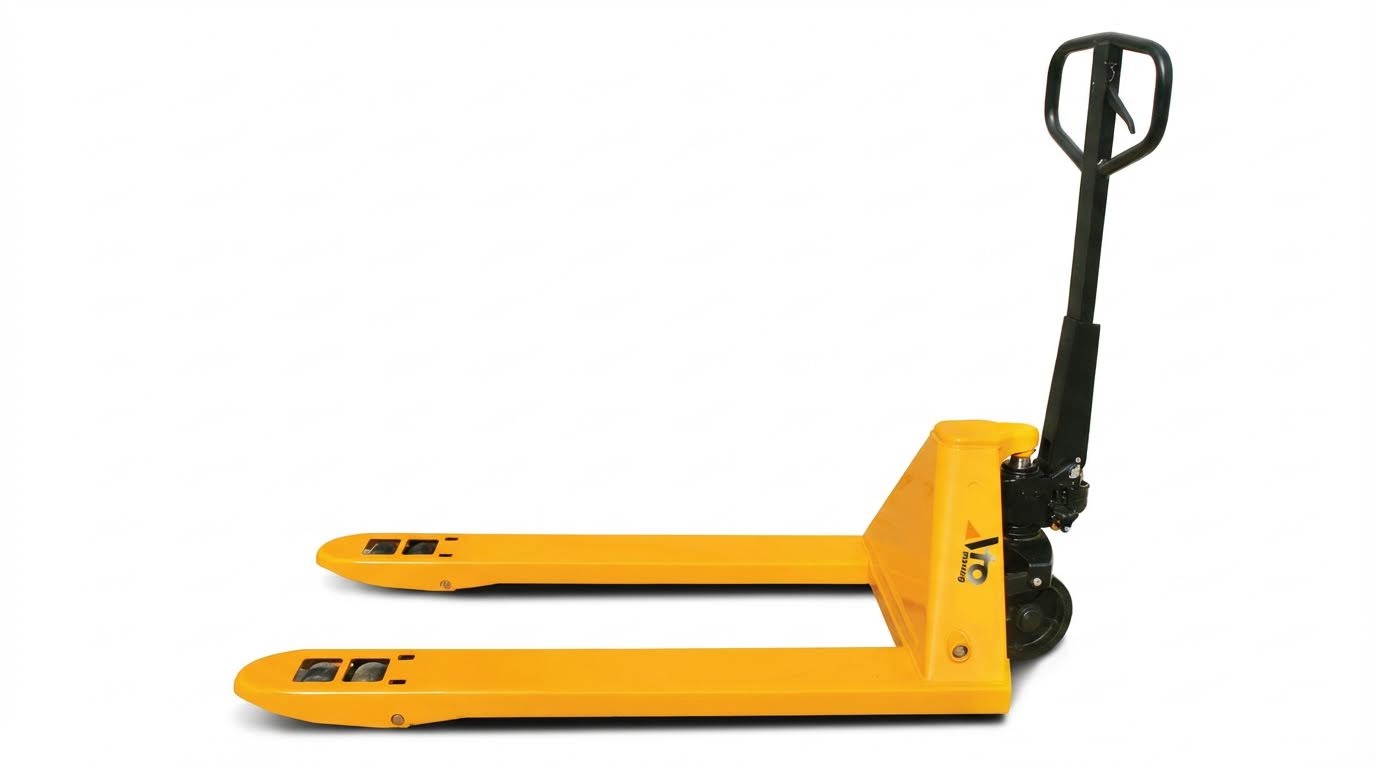
De classificatie Klasse III definieerde elektrische palletwagens als gemotoriseerde industriële trucks met specifieke ontwerp- en gebruiksbeperkingen. Ze functioneerden als machines voor horizontaal transport met een lage hefhoogte, met een typisch hefvermogen van minder dan 3 ton en een hefhoogte van minder dan 250 millimeter. Hun compacte chassis, de mogelijkheid om ze te besturen (zowel met de hand als staand) en de accuvoeding maakten ze ideaal voor compacte, overdekte magazijnen. Normen van ITA, ISO/TC110 en OSHA beschouwden ze als heftrucks in regelgevende zin, wat leidde tot verplichtingen op het gebied van training, inspectie en onderhoud.
Deze classificatie had grote gevolgen voor de veiligheid en naleving van de regelgeving. OSHA behandelde elektrische palletwagens net als andere heftrucks onder 29 CFR 1910.178, wat betekende dat operators formele en praktische training, evaluatie en driejaarlijkse hercertificering nodig hadden. Dagelijkse inspecties vóór gebruik, gestructureerd onderhoud van accu's, hydrauliek en wielen, en gedocumenteerde risicobeheersing voor de stabiliteit van de lading waren niet optioneel; het waren basisvereisten. Organisaties die deze processen implementeerden, behaalden lagere incidentcijfers en een langere levensduur van de apparatuur.
Vanuit een technisch en operationeel oogpunt verduidelijkte de classificatie Klasse III de rol van elektrische palletwagens in de vlootmix. Deze werden ingezet voor het verplaatsen van pallets over korte afstanden, werkzaamheden op laad- en loskades en het klaarzetten van goederen, terwijl heftrucks van een hogere klasse verticale opslag en buitentransport verzorgden. Deze scheiding ondersteunde een optimale dimensionering van de apparatuur, verminderde het energieverbruik en minimaliseerde geluidsoverlast en emissies in gevoelige omgevingen zoals voedsel- en farmaceutische faciliteiten. Toekomstige trends wezen op een breder gebruik van lithium-ionbatterijen, slimmere laders en telematica-gebaseerde monitoring om de uptime te verlengen en conditiegebaseerd onderhoud mogelijk te maken. Tegelijkertijd zou de strengere regelgeving met betrekking tot de bekwaamheid van de bestuurder en de veiligheid van de batterij waarschijnlijk aanhouden, wat technische beheersmaatregelen, duidelijke procedures en periodieke bijscholing vereist om Klasse III-vloten zowel productief als conform de regelgeving te houden.