Efektywne przemieszczanie wielu beczek to klucz do rozwiązania problemu jednoczesnego przemieszczania 4 beczek bez przeciążania ludzi i sprzętu. W tym artykule omówiono kluczowe zagadnienia projektowe, a następnie porównano paletyzatory beczek , robotyczne stanowiska paletyzujące, osprzęt do beczek do wózków widłowych oraz wózki kolejowe dla różnych układów zakładów i docelowych przepustowości. Przekonasz się, jak bezpieczeństwo, ergonomia, koszty cyklu życia i czas sprawności wpływają na wybór technologii w rozwiązaniach ręcznych, półautomatycznych i w pełni zautomatyzowanych. Ostatnia sekcja konsoliduje te spostrzeżenia w praktyczne ramy doboru bezpiecznych i wydajnych systemów transportu beczek dla nowoczesnych operacji przemysłowych.
Kluczowe zagadnienia projektowe dotyczące obsługi wielu bębnów
Inżynierowie planujący transport 4 beczek jednocześnie muszą znaleźć równowagę między integralnością ładunku, stanem podłoża a bezpieczeństwem operatora. Wybór rozwiązań konstrukcyjnych dla paletyzatorów , osprzętu do wózków widłowych i zestawów beczek wpływa na przepustowość, ergonomię i zgodność z przepisami w całym cyklu życia systemu. Przejrzyste specyfikacje dotyczące geometrii beczek, masy i częstotliwości przeładunku zapewniają niezawodne układy i przewidywalny czas sprawności. Poniższe rozważania pomagają dostosować wybór sprzętu do celów procesowych, bezpieczeństwa i kosztów w wymagających środowiskach przemysłowych.
Typy bębnów, rozmiary i specyfikacje obciążenia
Punktem wyjścia do określenia, jak przemieszczać 4 beczki jednocześnie, jest dokładna specyfikacja beczki. Typowe beczki przemysłowe mają pojemność od 200 do 220 litrów, a masa napełnionej beczki często wynosi od 200 do 350 kg. Projekty muszą uwzględniać materiał beczki (stal, tworzywo sztuczne, włókno), zakres średnic oraz obecność obręczy tocznych lub obrzeży z rantem, które łączą się z zaciskami lub dziobami. Szczęki zaciskowe, profile dziobów i systemy pasów wymagają odpowiedniej powierzchni styku i tarcia, aby zapobiec poślizgowi podczas przyspieszania, zwalniania i drobnych uderzeń.
Podczas jednoczesnego transportu czterech beczek, inżynierowie obliczają łączną masę, wysokość środka ciężkości oraz najgorsze możliwe odchylenie od osi obrotu. Wartości te wpływają na obniżenie udźwigu wózka widłowego, konstrukcję przenośnika paletyzatora oraz sztywność ramy wózka. Współczynniki bezpieczeństwa zazwyczaj przekraczają 1.5 przy obciążeniu statycznym i uwzględniają dynamiczne skutki nierówności podłoża lub gwałtownego hamowania. W przypadku ładunków niebezpiecznych, projekty muszą również ograniczać energię uderzenia i odkształcenia, aby uniknąć uszkodzeń, zwłaszcza podczas pokonywania zakrętów lub przejazdów pod górę.
Ograniczenia przepustowości, układu i przepływu pracy
Aby efektywnie przemieszczać 4 beczki jednocześnie, projektanci dostosowują wydajność sprzętu do czasu taktu i układu zakładu. Wymagana przepustowość, wyrażona w beczkach na godzinę lub paletach na godzinę, decyduje o tym, czy systemy ręczne, półautomatyczne czy automatyczne są wykonalne. Linie o wysokiej przepustowości korzystają z paletyzatorów lub zorganizowanych ciągów beczek, które minimalizują cofanie się i jazdę bez ładunku. Inżynierowie mapują ścieżki przejazdu, promienie skrętu i punkty przeładunkowe, aby uniknąć zatorów między wózkami widłowymi, pieszymi i przenośnikami.
Płaskość podłoża i dostępna szerokość korytarza mają istotny wpływ na bezpieczeństwo pracy osprzętu czterobębnowego lub wózków wielobębnowych. Wąskie korytarze mogą wymuszać stosowanie zestawów beczek ustawionych rzędami z wózkami przegubowymi zamiast szerokich konfiguracji ustawionych obok siebie. Wysokość przeładunku między stacjami napełniania, wagami i miejscami magazynowania musi być dostosowana do zakresów podnoszenia i limitów nachylenia wybranego sprzętu. Strefy buforowe i obszary przeładunkowe w pobliżu paletyzatorów lub doków pomagają oddzielić zmienne procesy wstępne od harmonogramów załadunku.
Wymagania dotyczące bezpieczeństwa, ergonomii i zgodności
Jednoczesne przenoszenie czterech beczek zwielokrotnia potencjalną energię kinetyczną i ryzyko, dlatego niezbędne są odpowiednio zaprojektowane zabezpieczenia. Projekty powinny minimalizować siłę ręcznego podnoszenia i pchania, wykorzystując urządzenia mechaniczne lub napędzane do wszystkich ruchów napełnionych beczek o pojemności 200 litrów. Oceny ryzyka identyfikują strefy zgniecenia, punkty zacisku i scenariusze przewrócenia się wokół paletyzatorów , wózków widłowych i zestawów beczek. Osłony, blokady i urządzenia do awaryjnego zatrzymania muszą być zgodne z odpowiednimi regionalnymi normami bezpieczeństwa maszyn i miejsc pracy.
Kryteria ergonomii ograniczają siły pchania i ciągnięcia na wózkach i platformach do transportu beczek, szczególnie na pochyłościach i nierównych powierzchniach. Wysokość uchwytów, rozmieszczenie elementów sterujących i zakres widoczności powinny umożliwiać operatorom utrzymanie neutralnej postawy i dobrej widoczności wokół ładunków składających się z czterech beczek. W przypadku niebezpiecznych substancji chemicznych lub materiałów łatwopalnych, dobór sprzętu musi uwzględniać ograniczenie wycieków, elementy antystatyczne lub przewodzące oraz, w razie potrzeby, certyfikowane do użytku w atmosferach wybuchowych. Udokumentowane szkolenia i procedury operacyjne uzupełniają ramy zgodności.
Koszty cyklu życia, konserwacja i cele dotyczące czasu sprawności
Optymalizacja transportu 4 beczek jednocześnie wymaga spojrzenia nie tylko na cenę zakupu, ale również na wydajność w całym cyklu życia. Osprzęt do transportu wielobębnowego i paletyzatory są narażone na obciążenia punktowe, dlatego projektanci stosują solidne ramy, odporne na zużycie sworznie oraz zabezpieczone układy hydrauliczne lub czujniki. Planowane okresy konserwacji obejmują kontrolę zacisków, pasów, rolek, kółek i spoin, a także smarowanie i kontrolę momentu obrotowego śrub. Zastosowania o dużym obciążeniu korzystają ze standaryzowanych komponentów i łatwego dostępu serwisowego, co skraca średni czas naprawy.
Inżynierowie szacują roczną liczbę godzin pracy, zużycie części zamiennych i koszty przestojów, porównując koncepcje sprzętu. Systemy o wyższym poziomie początkowej automatyzacji mogą obniżyć koszty pracy i związane z urazami, jednocześnie poprawiając niezawodność harmonogramu. Wymagają jednak zdyscyplinowanej konserwacji zapobiegawczej, a czasem specjalistycznego wsparcia technicznego. Jasno określone cele dotyczące dostępności, takie jak 98% dostępności stanowiska paletyzującego bębny, determinują decyzje dotyczące redundancji, monitorowania stanu i strategii diagnostyki cyfrowej w całej flocie urządzeń przeładunkowych.
Paletyzatory beczkowe i robotyczne systemy paletyzacji
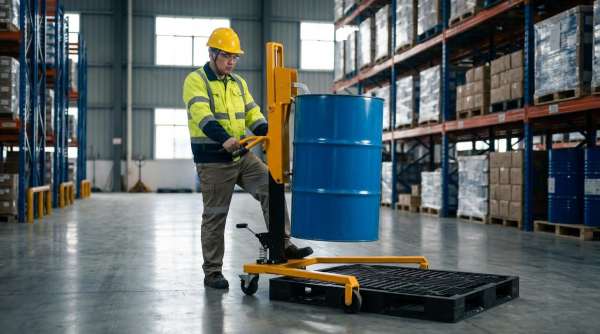
Zaprojektowanie systemu do jednoczesnego transportu 4 beczek za pomocą paletyzatorów lub robotów wymaga ustrukturyzowanego podejścia. Projektanci muszą zrównoważyć wydajność, zajmowaną powierzchnię i bezpieczeństwo, utrzymując jednocześnie stabilne obciążenie jednostek wielobębnowych. Poniższe podrozdziały koncentrują się na wyborze konfiguracji, inżynierii wzorców, zabezpieczeniach i narzędziach zapewniających niezawodność, które bezpośrednio wpływają na wydajność transportu wielobębnowego.
Opcje ręczne, półautomatyczne i w pełni zautomatyzowane
Ręczne paletyzatory beczkowe wykorzystywały stałe zsuwnie, prowadnice lub podnośniki mechaniczne, które w dużym stopniu opierały się na pozycjonowaniu operatora. Nadały się do linii o niskiej przepustowości, ale ograniczały spójną obsługę czterech beczek ze względu na ograniczenia ergonomiczne i powtarzalność. Systemy półautomatyczne łączyły w sobie podnośniki, przenośniki i prostą logikę PLC, dzięki czemu operatorzy jedynie pozycjonowali beczki lub potwierdzali cykle. Systemy te mogły niezawodnie tworzyć wzory czterech beczek 200 l na warstwę, jednocześnie redukując naprężenia i rozbieżności. W pełni zautomatyzowane paletyzatory i stanowiska robotyczne zajmowały się podawaniem, orientacją i umieszczaniem beczek przy minimalnej ingerencji człowieka. Doskonale sprawdzały się w zakładach wymagających ciągłej pracy, zsynchronizowanych przenośników i powtarzalnych cykli pobierania lub umieszczania „4 na raz”, często zintegrowanych z automatycznymi podajnikami palet i owijarkami.
Projektowanie wzorców obciążenia i inżynieria stabilności
Projektowanie sposobu jednoczesnego transportu czterech beczek rozpoczęło się od schematu ładunku jednostkowego, a nie tylko od chwytaka. Inżynierowie ocenili średnicę, wysokość i poziom napełnienia beczki oraz środek ciężkości, aby zdefiniować bezpieczne konfiguracje warstw. Typowe schematy czterobębnowe wykorzystywały ciasne, kwadratowe skupiska na standardowych paletach o wymiarach 1,200 mm x 1,000 mm lub 1,200 mm x 800 mm, pozostawiając kontrolowane odstępy dla wideł i zabezpieczenia. Analiza stabilności uwzględniała tarcie między beczką a paletą, siły dynamiczne generowane przez przyspieszenie robota oraz uderzenia przenośnika. Narzędzia symulacyjne i testowe układanie w stosy potwierdziły, że wielowarstwowe schematy czterobębnowe były odporne na przechylanie się podczas transportu, w tym hamowanie wózka widłowego i uderzenia w dok. W przypadku niskich marginesów stabilności projektanci stosowali arkusze antypoślizgowe, nadstawki paletowe lub zaprogramowane, łagodniejsze profile ruchu robota.
Zabezpieczenia, czujniki i metody oceny ryzyka
Wielobębnowe stanowiska paletyzacyjne wymagały rygorystycznej oceny ryzyka przed uruchomieniem. Inżynierowie zidentyfikowali zagrożenia, takie jak kolizje między ramieniem robota a personelem, uwięzienie między beczkami a konstrukcjami stałymi oraz upadki ładunków czterech beczek pod wpływem grawitacji. Wybrali środki bezpieczeństwa zgodne z normami, takimi jak ISO 10218 i ISO 12100, dopasowując poziomy ryzyka do zabezpieczeń. Stałe ogrodzenie z blokowanymi drzwiami dostępowymi wyznaczyło podstawową strefę bezpieczeństwa wokół paletyzatorów i robotów. Kurtyny świetlne, skanery laserowe lub maty czułe na nacisk monitorowały strefy zbliżania i zatrzymywały ruch po wejściu personelu. Dodatkowe czujniki wykrywały obecność beczki, prawidłowe zamocowanie i położenie palety przed wykonaniem ruchu czterech beczek. Urządzenia zatrzymania awaryjnego, redundantne kanały sterowania oraz funkcje bezpiecznej prędkości lub bezpiecznej pozycji dodatkowo zmniejszyły ryzyko resztkowe i umożliwiły bezpieczny dostęp konserwacyjny.
Konserwacja predykcyjna i integracja cyfrowego bliźniaka
Systemy paletyzacji wielobębnowej, które przemieszczały cztery bębny jednocześnie, nakładały cykliczne obciążenia na siłowniki, chwytaki i przenośniki. Predykcyjne strategie konserwacji śledziły te cykle pracy, aby zapobiegać nieoczekiwanym awariom. Czujniki drgań, monitorowanie prądu silnika i liczniki cykli przesyłały dane o stanie do oprogramowania konserwacyjnego. Algorytmy sygnalizowały trendy, takie jak rosnący moment obrotowy podczas podnoszenia czterech bębnów, co wskazywało na zużycie połączeń chwytaków lub ich niewspółosiowość. Cyfrowe bliźniaki komórek paletyzujących replikowały kinematykę, udźwig i logikę sterowania w środowisku wirtualnym. Inżynierowie wykorzystywali te modele do testowania nowych schematów czterobębnowych, optymalizacji trajektorii robotów i weryfikacji stref bezpieczeństwa bez przerywania produkcji. Z czasem informacje zwrotne z rzeczywistego systemu kalibrowały bliźniaka, poprawiając prognozy dotyczące żywotności komponentów i umożliwiając planowane interwencje, które pozwalały zachować sprawność i stałą wydajność obsługi wielu bębnów.
Osprzęt do bębnów wózków widłowych i wózki kolejowe
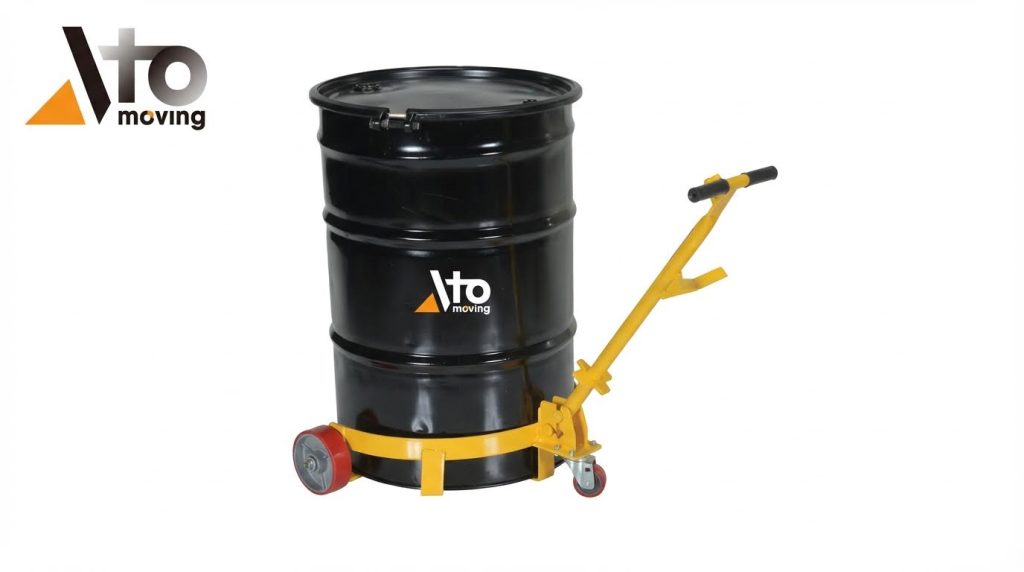
Osprzęt do beczek do wózków widłowych i wózki kolejowe zapewniają ustrukturyzowane sposoby przemieszczania czterech beczek jednocześnie z kontrolowaną siłą. Inżynierowie dobierają typ osprzętu, geometrię beczki i warunki na trasie, aby uniknąć poślizgów, uderzeń i awarii związanych z przechylaniem. Prawidłowy dobór zwiększa przepustowość, jednocześnie zachowując wymagane odstępy, limity obciążenia podłogi i ergonomię operatora. W tej sekcji porównano mechanizmy mocowania i systemy kolejowe, aby planiści mogli określić bezpieczne i powtarzalne ruchy wielu beczek.
Osprzęt do wózków widłowych z zaciskiem, dziobem i paskiem
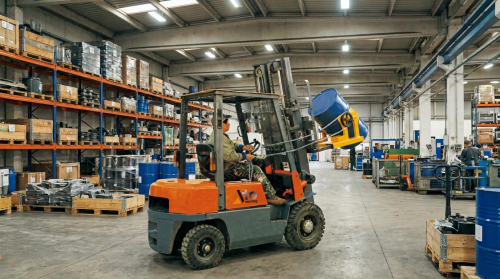
Osprzęt do wózków widłowych typu zacisk, dziób i pas wykorzystuje różne ścieżki obciążenia, aby zabezpieczyć bębny podczas przyspieszania, hamowania i skręcania. Osprzęt zaciskowy chwyta płaszcz bębna za pomocą przeciwległych szczęk, co jest odpowiednie dla gładkich stalowych lub plastikowych bębnów o średnicy od około 18 do 28 cali. Projektanci dobierają rozmiar szczęk i gumowych wyściółek, aby lokalne naprężenia płaszcza pozostawały poniżej granicy plastyczności ścianek bębna, nawet przy pełnym hamowaniu wózka widłowego. Osprzęt dziobowy zaczepia o obrzeże bębna; wymaga on wyraźnego pierścienia tocznego co najmniej około 600 milimetrów nad podłogą, aby zapewnić niezawodne chwytanie. Osprzęt w stylu pasowym owija jeden lub dwa pasy zapadkowe wokół korpusu bębna, co rozkłada nacisk i dostosowuje się do różnych średnic od około 350 do 600 milimetrów. Aby przesunąć cztery bębny jednocześnie, inżynierowie często łączą dwa zaciski bębnowe po każdej stronie masztu lub używają podwójnego osprzętu dziobowego przeznaczonego do dwóch bębnów w połączeniu z parami na paletach. Tabele udźwigu muszą potwierdzać, że łączna masa bębna, masa osprzętu i środek ciężkości ładunku mieszczą się w zmniejszonym zakresie udźwigu wózka widłowego.
Osprzęt elektryczny do podnoszenia, pochylania i obracania
Zasilane urządzenia do beczek integrują hydrauliczne lub elektrohydrauliczne siłowniki do podnoszenia, przechylania i obracania beczek pod precyzyjną kontrolą. Typowe urządzenia obsługują do około 900 kilogramów na bęben, z mechanizmami szczękowymi o średnicy od 18 do 28 cali (46,7 do 71,7 cm), umożliwiającymi obrót o 360 stopni i przechył do około 120 stopni. Podczas planowania jednoczesnego przemieszczania czterech beczek, zasilane urządzenia pomagają utrzymać przepływ tłokowy w stanowiskach napełniania, opróżniania lub mieszania, ponieważ operatorzy mogą ustawić każdą beczkę bez ręcznej zmiany położenia. Projektanci podłączają te urządzenia do pomocniczego układu hydraulicznego wózka widłowego lub do pokładowych akumulatorów, co wpływa na przebieg węży, częstotliwość konserwacji i tryby awarii. Zawory sterujące, ograniczniki przepływu i zawory równoważące ograniczają prędkość ruchu, dzięki czemu nagła awaria przewodu hydraulicznego nie powoduje niekontrolowanego opróżniania. W przypadku obsługi wielu beczek inżynierowie oceniają obciążenia skrętne na karetce, widoczność wokół urządzenia oraz wpływ podwyższonego obrotu bębna na stabilność wózka, szczególnie na rampach lub nierównych nawierzchniach.
Wózki perkusyjne, wózki platformowe i połączone systemy „pociągów”
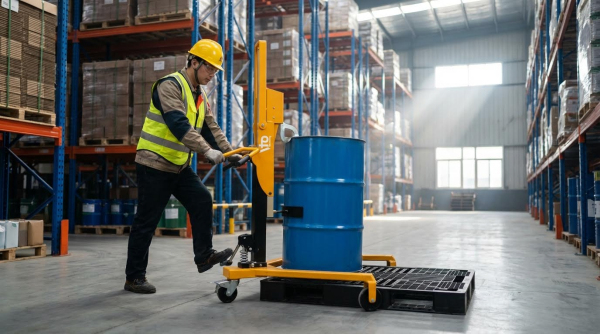
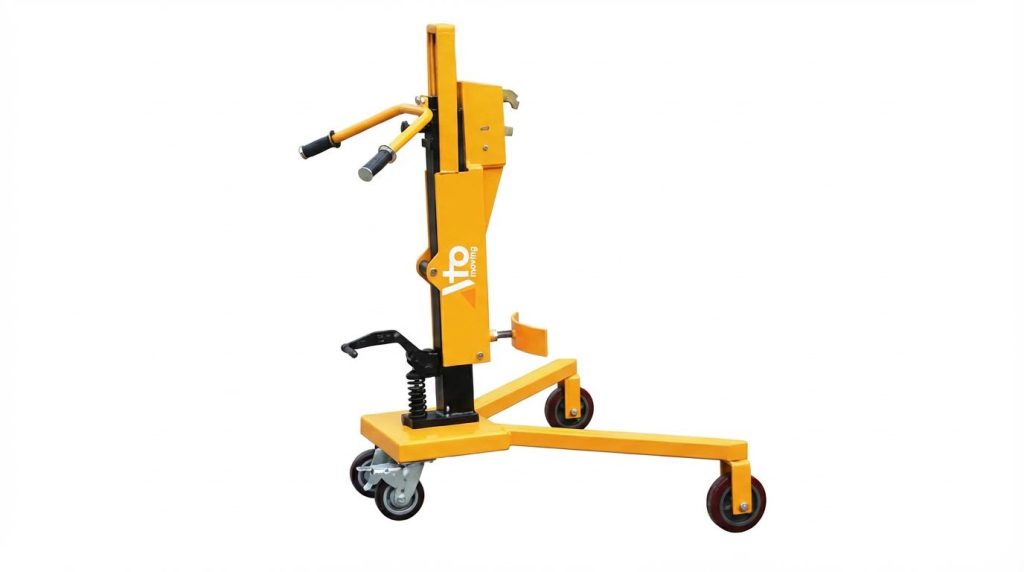
Wózki i platformy podporowe do beczek podtrzymują beczki bezpośrednio na podłodze, co zmniejsza wysokość podnoszenia i ogranicza energię potencjalną w przypadku niestabilności. Wózki do beczek zazwyczaj podtrzymują pojedynczy bęben za pomocą ramy z kołami i dźwigni, umożliwiając jednemu operatorowi przechylanie i toczenie beczek o wadze do około 250 kilogramów. Wózki do beczek umieszczają bęben na niskiej, okrągłej lub kwadratowej platformie z kółkami obrotowymi, zoptymalizowanej do krótkich, poziomych przejazdów między wyspami procesowymi. Aby przetransportować cztery beczki jednocześnie bez użycia wózka widłowego, zakłady często wykorzystują połączone systemy „pociągów”: kilka wózków lub niskich wózków połączonych dyszlami i holowanych przez holownik. Inżynierowie określają średnicę kółek, materiał bieżnika i typ łożyska na podstawie chropowatości podłogi, szczelin w połączeniach i narażenia na działanie substancji chemicznych. Geometria pociągu, w tym długość dyszla i kąty przegubu, determinują promień skrętu i zachowanie toru jazdy w korytarzach. Analizy stabilności uwzględniają wysokość środka ciężkości, siły hamowania holownika i obciążenia boczne na zakrętach, dzięki czemu pociąg może zatrzymać się bez wywrócenia bębna lub złożenia się składu.
Wybór akcesoriów do zasięgu, podłogi i przestrzeni
Wybór osprzętu rozpoczyna się od zdefiniowania zadania transportowego: rodzaju beczki, masy, zawartości oraz konieczności jednoczesnego przemieszczania jednej, dwóch lub czterech beczek. Inżynierowie porównują osprzęt montowany na wózkach widłowych z wózkami i platformami kolejowymi na podstawie odległości przejazdu, nachylenia i dostępnej przestrzeni manewrowej w punktach załadunku i rozładunku. Złe warunki podłoża, takie jak spękany beton, strome rampy lub mokre nawierzchnie, często sprzyjają stosowaniu osprzętu do wózków widłowych, ponieważ utrzymuje on wysokość beczki i zmniejsza opory toczenia. Jednak wąskie korytarze lub niskie nadproża bramowe mogą sprzyjać stosowaniu wózków o niskiej wysokości lub kompaktowych wózków, szczególnie tam, gdzie beczki pozostają w pozycji pionowej, a przenoszenie odbywa się tylko na krótkich odcinkach. Analiza zasięgu obejmuje pojemność akumulatora lub paliwa dla zasilanych osprzętów i holowników, a także modelowanie czasu cyklu dla każdego ruchu. Przeglądy bezpieczeństwa i zgodności z przepisami sprawdzają, czy wybrane rozwiązania zachowują wymaganą szerokość korytarzy, drogi ewakuacyjne oraz zabezpieczenia wokół stanowisk mieszania lub napełniania. Ostateczny wybór równoważy koszty kapitałowe, wymaganą przepustowość i akceptowalne ergonomicznie ładunki, przy zastosowaniu jasnych procedur operacyjnych, które określają, kiedy dozwolone są przejazdy czterech bębnów, a kiedy operatorzy muszą podzielić ładunki na mniejsze grupy.
Podsumowanie: Wybór bezpiecznych i wydajnych systemów obsługi beczek
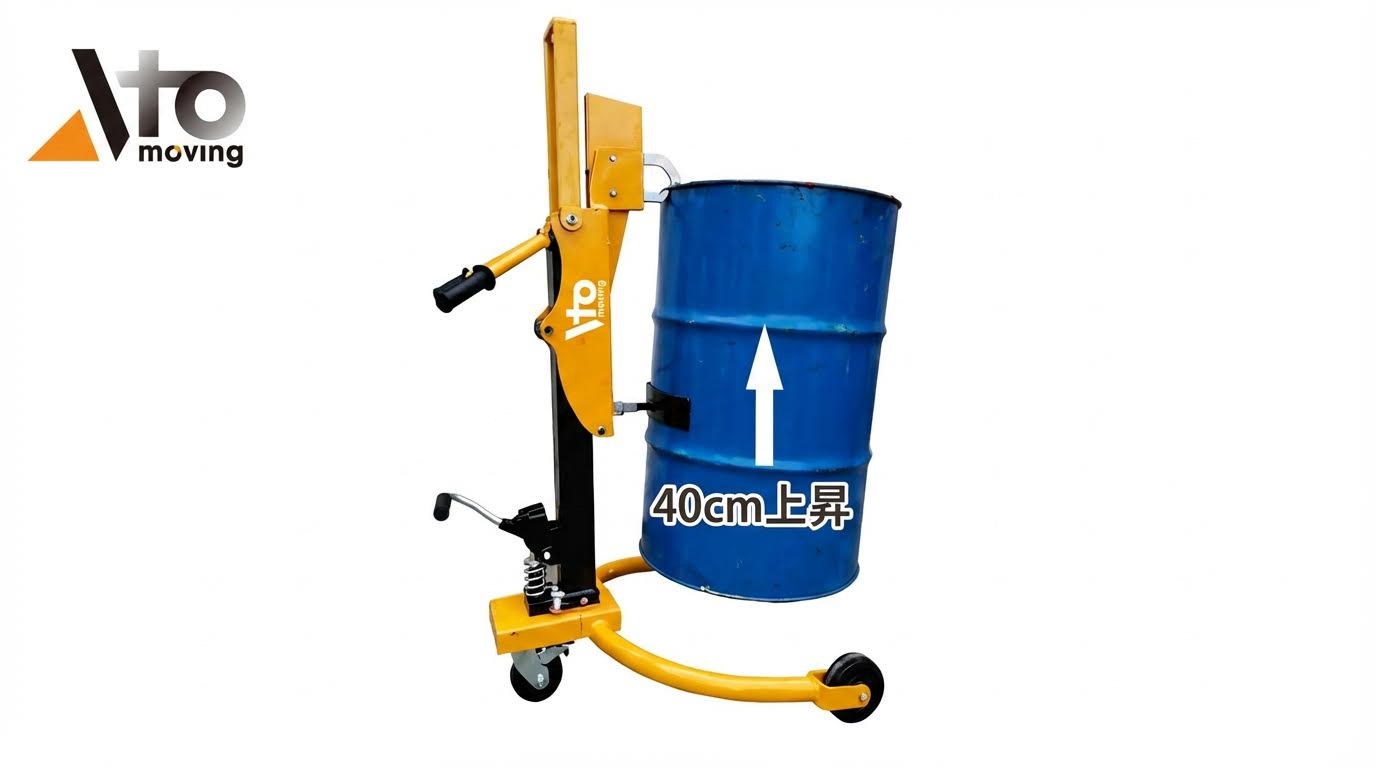
Zakłady, które muszą wiedzieć, jak przemieszczać 4 beczki jednocześnie, powinny podejmować decyzje na podstawie oszacowanego ryzyka, przepustowości i kosztów cyklu życia. Rozwiązania do obsługi wielu beczek obejmują paletyzatory, osprzęt do wózków widłowych i zestawy beczek, z których każde charakteryzuje się odmienną wydajnością, zajmowaną powierzchnią i profilem automatyzacji. Najbezpieczniejsze systemy wyeliminowały ręczne podnoszenie beczek o masie 200–250 kg i wykorzystywały mechaniczne lub hydrauliczne chwytaki z odpowiednim mocowaniem, osłonami i udokumentowanym szkoleniem operatorów. Zakłady, które wprowadziły standaryzację w zakresie zintegrowanych systemów obsługi beczek, odnotowały mniejszą liczbę urazów układu mięśniowo-szkieletowego, mniej incydentów z upuszczonymi beczkami i bardziej przewidywalne czasy cykli.
Z perspektywy branży, trend przesunął się w kierunku zautomatyzowanych lub półautomatycznych, półelektrycznych wózków do kompletacji zamówień oraz osprzętu do wózków widłowych z napędem elektrycznym, szczególnie w przypadku beczek o pojemności 55 galonów (ok. 200 litrów) przewożących produkty niebezpieczne lub o wysokiej wartości. Paletyzatory wysokopodajne i stanowiska robotyczne łączyły optymalizację schematu załadunku z kurtynami świetlnymi, ogrodzeniami bezpieczeństwa i drzwiami z kontrolowanym dostępem, aby ograniczyć ryzyko kolizji i uwięzienia. Zaciski montowane na wózkach widłowych oraz mocowania dziobowe lub pasowe umożliwiały jednoczesny transport dwóch beczek, a połączone wózki lub „pociągi” pozwalały operatorom przemieszczać cztery lub więcej beczek na raz, po krótkich, płaskich trasach. Konserwacja predykcyjna, kalibracja czujników i monitoring w stylu cyfrowego bliźniaka pozwoliły na skrócenie czasu sprawności i ograniczenie nieplanowanych przestojów.
W celu praktycznego wdrożenia, inżynierowie powinni zmapować trasy, warunki podłoża i promienie skrętu przed wyborem między paletyzatorami, osprzętem do wózków widłowych i zestawami bębnów. Powinni zweryfikować zakresy średnic bębnów, udźwig nominalny w kilogramach oraz kompatybilność z istniejącymi wózkami widłowymi lub holownikami, a następnie potwierdzić zgodność z odpowiednimi normami bezpieczeństwa i wewnętrznymi przepisami bezpieczeństwa procesów. Zrównoważona strategia często łączyła zautomatyzowane paletyzowanie w stałych punktach załadunku/rozładunku z chwytakiem bębnów wózka widłowego lub wózkiem bębnowym do transferu wewnętrznego, zamiast polegać na jednej technologii. To hybrydowe podejście wspierało obecne cele produktywności, jednocześnie pozostawiając otwarte opcje na przyszłe modernizacje automatyzacji i zmiany układu.