Inżynierowie, którzy pytali, jakich urządzeń używają do podnoszenia beczek, oceniali szeroką gamę rozwiązań do mechanicznego transportu beczek. W pełnym artykule porównano główne typy urządzeń, takie jak podnośniki podwieszane, osprzęt do wózków widłowych , mobilne wózki do transportu beczek i rotatory bębnów, stosowane w przypadku beczek stalowych, plastikowych i fibrowych. Wyjaśniono w nim cechy konstrukcyjne, udźwig, opcje zasilania i mechanizmy chwytające, które decydują o bezpiecznej pracy w ciężkich warunkach przemysłowych. Artykuł omawia również normy bezpieczeństwa, wydajność w całym cyklu życia oraz praktyczne wytyczne dotyczące doboru, dzięki którym inżynierowie mogą określić niezawodne i zgodne z normami systemy transportu beczek do wymagających operacji.
Podstawowe typy mechanicznych urządzeń do obsługi bębnów
Inżynierowie, którzy pytali „jakiego urządzenia użyli inżynierowie do podnoszenia beczek”, oceniali kilka rodzin urządzeń do mechanicznego transportu beczek. Każdy typ urządzenia odpowiadał konkretnym zadaniom podnoszenia, obracania i transportu beczek stalowych, plastikowych i z włókien. Wybór zależał od masy beczki, częstotliwości obsługi oraz integracji z istniejącymi dźwigami, wózkami widłowymi lub procesami pracy wykonywanymi przez ludzi. Zrozumienie tych kluczowych kategorii pomogło inżynierom dopasować sprzęt do procesu, poziomu zagrożenia i ograniczeń przestrzennych.
Podnośniki bębnowe, zawiesia i wciągniki
Podnośniki bębnów, zawiesia i wciągniki sufitowe odpowiedziały na pytanie „jakiego urządzenia używali inżynierowie do podnoszenia bębnów” w obszarach obsługiwanych przez suwnice. Urządzenia te mocowano do haków na suwnicach, żurawiach lub wciągnikach i mechanicznie zaczepiano o obręcz lub korpus bębna. Trójramienne chwytaki bębnowe sufitowe centrowały bębny z zamkniętą głowicą za pomocą górnej krawędzi i zapewniały bezpieczne, 360-stopniowe podparcie podczas podnoszenia pionowego. Podnośniki bębnów łańcuchowe wykorzystywały łańcuch ze stopu klasy 80 i zatrzaski sprężynowe, aby spełnić wymagania OSHA i ANSI dotyczące udźwigu znamionowego i bezpiecznego zaczepienia. Zawiesia i podnośniki poziome obsługiwały udźwig do około 900 kg, z opcjami ze stali węglowej, stali ocynkowanej, mosiądzu lub stali nierdzewnej dla stref korozyjnych lub wrażliwych na iskry. Inżynierowie preferowali systemy sufitowe, w których bębny przemieszczały się między poziomami, do nadstawek lub do zamkniętych obwałowań bez dostępu do podłoża.
Osprzęt do bębnów montowany na wózkach widłowych i dźwigach
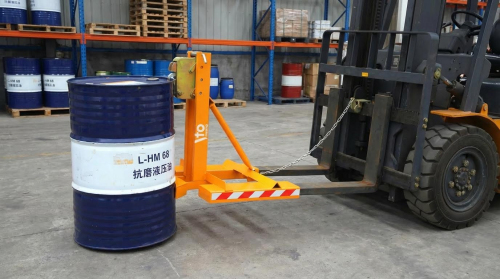
Osprzęt do beczek montowany na wózkach widłowych i dźwigach stanowił bezpośrednią odpowiedź, gdy inżynierowie zastanawiali się, jakiego urządzenia używają do podnoszenia beczek na placach manewrowych o dużej przepustowości lub w dokach załadunkowych. Osprzęt ten nasuwano na widły wózków widłowych lub mocowano do haków dźwigu, przekształcając sprzęt ogólnego przeznaczenia w specjalistyczne urządzenia do podnoszenia beczek. Typowe konstrukcje wykorzystywały szczęki mechaniczne, zaciski obręczy lub kołyski siodłowe, które blokowały się automatycznie po wejściu operatora do beczki. Nośność znamionowa często wynosiła lub przekraczała 1,000 kg na beczkę, umożliwiając obsługę 210-litrowych beczek stalowych lub plastikowych wypełnionych cieczami o dużej gęstości. Niektóre urządzenia przewoziły wiele beczek obok siebie, aby zwiększyć wydajność transportu z palet na samochód ciężarowy. Inżynierowie wybierali ten osprzęt, gdy floty były już wyposażone w wózki widłowe lub dźwigi, a obsługa beczek musiała być zintegrowana z materiałami paletyzowanymi i układami regałów.
Mobilne wózki do transportu beczek, wózki i wywrotnice
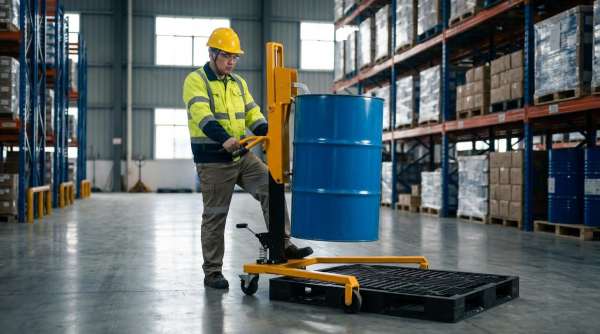
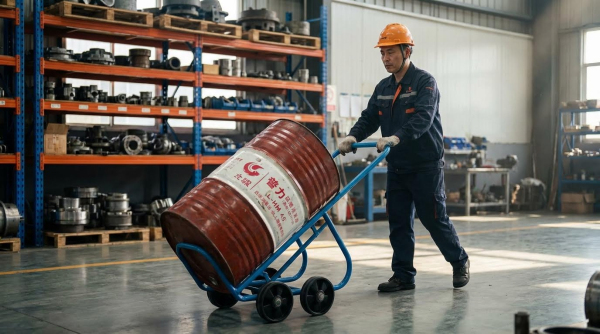
Mobilne wózki do transportu beczek, wózki i przechylacze były urządzeniami, których inżynierowie używali do podnoszenia beczek w zatłoczonych obszarach produkcyjnych i laboratoriach, gdzie dźwigi i wózki widłowe były niepraktyczne. Te kołowe jednostki podtrzymywały bęben blisko poziomu podłogi i używały dźwigni, pomp nożnych lub podnośników hydraulicznych do podnoszenia beczek na tyle, aby umożliwić ich przetaczanie lub krótkie transfery. Dwukołowe wózki do transportu beczek umożliwiały pojedynczemu operatorowi przechylanie i przesuwanie beczki poprzez przesunięcie do punktu równowagi, zmniejszając siłę podnoszenia ręcznego i obniżając ryzyko obrażeń. Bardziej zaawansowane wózki do transportu beczek łączyły podstawę rozstawną lub przeciwwagę z pionowym masztem i podnośnikiem hydraulicznym, osiągając wysokość podnoszenia do około 2.1 m, pozostając obsługiwanymi przez pieszego. Przechylne stojaki i wózki umożliwiały kontrolowane przelewanie opróżnionych lub częściowo napełnionych beczek do mniejszych pojemników lub zbiorników procesowych. Inżynierowie wybierali mobilne wózki w miejscach, gdzie korytarze były wąskie, warunki podłoża zmienne, a zadania związane z obsługą częste, ale o małej lub średniej objętości.
Rotatory bębnowe, nalewaki i falowniki
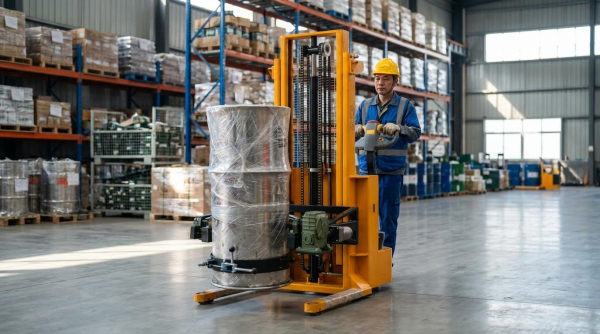
Obrotniki bębnowe, nalewaki i falowniki były specjalistycznymi urządzeniami, których inżynierowie używali do podnoszenia bębnów, gdy proces wymagał kontrolowanego obrotu, a nie prostego podnoszenia pionowego. Jednostki ręczne wykorzystywały korby ręczne lub przekładnie do obracania bębnów o 360 stopni, gdy były podparte w siodle lub zacisku, umożliwiając pełne odwrócenie w celu mieszania, opróżniania lub czyszczenia. Systemy półnapędzane i w pełni zasilane wykorzystywały napędy elektryczne lub pneumatyczne do podnoszenia bębnów na wysokość do około 2.1 m i obracania ich z kontrolowaną prędkością, zazwyczaj do około 6 obrotów na minutę. Maszyny te obsługiwały beczki stalowe, plastikowe i włókniste o pojemności od 30 do 210 l, wykorzystując regulowane pasy, szczęki lub zaciski obręczowe, aby dostosować się do różnych średnic i geometrii obręczy. Inżynierowie określali rotatory i nalewaki do reaktorów załadowczych, zasilających blendery lub dekantacji niebezpiecznych cieczy, gdzie precyzyjne pozycjonowanie, minimalne rozpryskiwanie i powtarzalne czasy cykli były krytyczne.
Cechy konstrukcyjne, pojemności i opcje zasilania
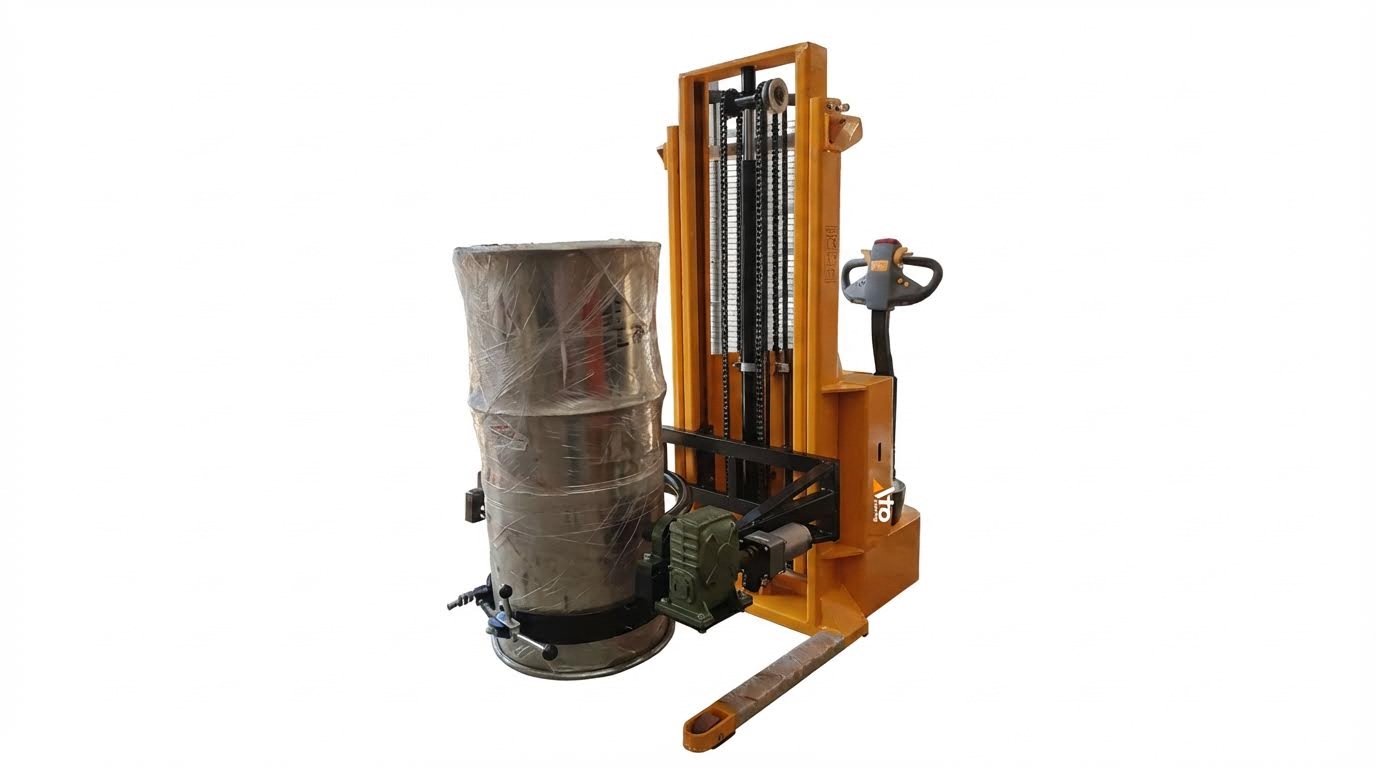
Inżynierowie odpowiedzieli na pytanie „jakiego urządzenia użyli do podnoszenia beczek”, przedstawiając gamę mechanicznych podnośników dostosowanych do geometrii, masy i wymagań procesowych beczki. Właściwy wybór zależał od rozmiaru beczki, materiału, profilu obręczy oraz wymaganego poziomu wspomagania. Inżynierowie projektujący zrównoważyli metodę chwytania, materiały konstrukcyjne, odporność na korozję i ergonomię, aby zapewnić bezpieczne i powtarzalne podnoszenie beczek w ciężkich warunkach przemysłowych.
Ograniczenia dotyczące rozmiaru bębna, materiału i geometrii obręczy
Kiedy inżynierowie decydowali, jakiego urządzenia użyć do podnoszenia beczek, najpierw określili ich rozmiar i masę. Standardowe podnośniki celowały w beczki o pojemności 114–208 litrów i udźwigu od 450 do 900 kg. Beczki stalowe, plastikowe i z włókien wymagały różnych powierzchni styku i geometrii zacisku, aby uniknąć zgniecenia lub poślizgu. Beczki stalowe z zamkniętym dnem i wyraźnie zaznaczoną górną krawędzią dobrze współpracowały z trójramiennymi chwytakami górnymi lub podnośnikami łańcuchowymi, które zahaczały o krawędź. Beczki z włókien i cienkościenne beczki z tworzyw sztucznych często wymagały podpór kołyskowych lub siodłowych, które rozkładały obciążenie wzdłuż płaszcza, a nie koncentrowały go na krawędzi. Urządzenia do poziomych beczek lub opakowań zbiorczych wykorzystywały regulowane ramiona lub siodła, aby dostosować się do tolerancji średnicy, jednocześnie utrzymując centralne podnoszenie.
Systemy ręczne, półautomatyczne i w pełni automatyczne
Konfiguracja zasilania miała duży wpływ na to, jakiego urządzenia inżynierowie używali do podnoszenia bębnów w danym obszarze zakładu. Ręczne wózki i rotatory bębnowe wykorzystywały hydrauliczne podnośniki nożne i obrót korbą ręczną, co było odpowiednie dla umiarkowanych przepustowości i mas bębnów poniżej około 360–450 kg. Urządzenia te eliminowały zewnętrzne zasilanie i upraszczały konserwację, ale wymagały większego wysiłku operatora i niższych cykli. Systemy półnapędzane wykorzystywały napęd elektryczny lub pneumatyczny do zaciskania i podnoszenia, zachowując jednocześnie ręczny ruch pchający lub holujący. Podnosiły bębny na wysokość około 2.1 m w mniej niż 30 s i obracały się hydraulicznie o 360°, co było idealne do dozowania do reaktorów lub mieszalników. W pełni zasilane wózki bębnowe integrowały napęd, podnoszenie i obrót z systemami akumulatorów 24 V, typowymi wysokościami podnoszenia w pobliżu 2.1–2.4 m i prędkościami obrotowymi około 6 obr./min. Inżynierowie wybierali w pełni zasilane urządzenia tam, gdzie natężenie ruchu, nachylenie ramp i masa bębnów sprawiały, że ręczny ruch stanowił zagrożenie dla bezpieczeństwa.
Mechanizmy zaciskowe, chwytające i podtrzymujące siodło
Odpowiedź na pytanie, jakiego urządzenia użyli inżynierowie do podnoszenia beczek, zależała również od sposobu, w jaki urządzenie chwytało pojemnik. Chwytaki górne wykorzystywały dwu- lub trzypunktowe ramiona ze sprężynowymi zatrzaskami, które blokowały się pod krawędzią, automatycznie centrując beczkę podczas podnoszenia pionowego. Podnośniki łańcuchowe z łańcuchem klasy 80 zapewniały wysoką wytrzymałość i zgodność z wymogami OSHA i ANSI, szczególnie w przypadku pionowego lub poziomego podnoszenia stalowych beczek o masie do około 900 kg. Głowice zaciskowe typu szczękowego chwytały korpus beczki lub dzwonek za pomocą powierzchni krzywkowych, które zwiększały siłę zacisku wraz z obciążeniem, co było odpowiednie dla podnośników mechanicznych, które obracały beczki w celu nalewania. Zaciski pasowe i taśmowe owijały się wokół obwodu beczki, rozprowadzając nacisk w celu ochrony cienkościennych beczek plastikowych lub z włókna. Mechanizmy siodłowe i kołyskowe podtrzymywały bęben na dużym łuku, często w połączeniu z czopami lub przekładniami do kontrolowanego odwrócenia o 360° podczas operacji dekantacji lub mieszania.
Materiały konstrukcyjne, odporność na korozję i wykończenia
Konstrukcja i materiały determinowały długoterminową wydajność, ponieważ inżynierowie wielokrotnie używali tych samych urządzeń do podnoszenia beczek. Grube ramy ze stali węglowej stanowiły podstawę dla wewnętrznych, suchych środowisk i obsługiwały obciążenia znamionowe do 900 kg przy zachowaniu odpowiednich współczynników bezpieczeństwa. Malowane proszkowo wykończenia poprawiły odporność na ścieranie i zmniejszyły korozję spowodowaną przypadkowymi wyciekami, a ocynkowane elementy chroniły elementy złączne. W zastosowaniach korozyjnych lub higienicznych, takich jak przetwórstwo chemiczne lub zakłady spożywcze, ramy i elementy stykowe ze stali nierdzewnej minimalizowały ryzyko korozji i zanieczyszczenia. Podnośniki beczek ze stali nierdzewnej z dwu- lub trzypunktowym stykiem utrzymywały typowy udźwig 450 kg, wytrzymując agresywne mycie i ekspozycję na chemikalia. Projektanci zastosowali uszczelnione łożyska, zabezpieczone cylindry hydrauliczne i kompatybilne elastomery w obecności kwasów, rozpuszczalników lub podwyższonej temperatury wody myjącej. Dzięki dopasowaniu materiału konstrukcyjnego, wykończenia i uszczelnień do środowiska procesowego, inżynierowie utrzymali udźwig znamionowy i marginesy bezpieczeństwa przez cały cykl życia urządzeń do obsługi beczek.
Bezpieczeństwo, zgodność i wydajność cyklu życia
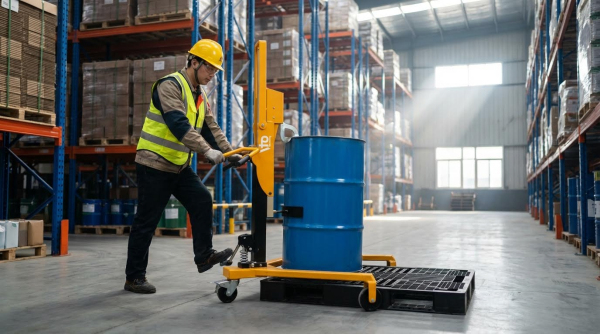
Inżynierowie pytający o to, jakiego urządzenia używają do podnoszenia beczek, zazwyczaj oceniali bezpieczeństwo, zgodność z przepisami i żywotność urządzenia przed doborem podnośnika lub rotatora beczek. Mechaniczne urządzenia do transportu beczek musiały być zgodne z przepisami OSHA i ANSI, zapewniać stabilną i ergonomiczną pracę oraz przewidywalną wydajność przez lata użytkowania w przemyśle. W tej sekcji wyjaśniono, jak zgodność z przepisami, czynniki związane z operatorem, strategia konserwacji i modelowanie kosztów oddziaływały na wybór podnośników sufitowych, chwytaków do beczek widłowych , wózków widłowych do beczek i elektrycznych podnośników beczek do ciężkich zastosowań przemysłowych.
Zgodność z OSHA/ANSI i weryfikacja obciążenia znamionowego
Normy OSHA i ANSI określiły sposób projektowania, oznakowania i użytkowania mechanicznych urządzeń do transportu beczek w zakładach przemysłowych. Inżynierowie zweryfikowali, czy podnośniki łańcuchowe do beczek, chwytaki podwieszane oraz podwójne uchwyty do beczek do wózków widłowych wykorzystują komponenty o odpowiedniej klasie wytrzymałości i mają jasno określone limity obciążenia roboczego w kilogramach. Obliczenia przeprowadzone przez niezależne firmy lub wewnętrznie potwierdziły, że udźwigi znamionowe przekraczają maksymalną masę napełnionego beczki, wliczając w to rozbryzgi cieczy i wszelkie dodatkowe elementy, takie jak mieszadła czy podgrzewacze. Zgodność wymagała również, aby urządzenia chwytające obręcze, dzwonki lub siodła beczek utrzymywały prawidłowe zamocowanie w warunkach dynamicznych, takich jak przyspieszenie dźwigu lub nagłe hamowanie wózka widłowego. Okresowe testy wytrzymałościowe, zazwyczaj przy 125% obciążenia znamionowego, oraz protokoły z inspekcji stanowiły część udokumentowanego programu bezpieczeństwa, który odpowiadał na audyty i dochodzenia dotyczące tego, jakiego urządzenia używali inżynierowie do podnoszenia beczek.
Stabilność, ergonomia i szkolenie operatorów
Analiza stabilności uwzględniała łączny środek ciężkości urządzenia, bębna i podniesionej ścieżki ładunku. Wózki widłowe do transportu bębnów musiały utrzymywać powstały środek ciężkości w trójkącie stabilności wózka w całym zakresie wysokości podnoszenia i pochylenia. Mobilne wózki do transportu bębnów i wywrotnice miały szeroki rozstaw osi, niskie obroty masztu i kontrolowane prędkości obrotowe, aby zapobiec przewróceniu się, gdy operatorzy przenosili 200-litrowe bębny po nierównych podłożach. Ergonomiczna konstrukcja zmniejszała siłę pchania, powtarzalność ruchów rąk i ramion oraz niewygodne pozycje dzięki zastosowaniu wyważonych uchwytów sterujących, pedałów nożnych wymagających niewielkiego wysiłku oraz automatycznego podnoszenia lub obracania w celu zwiększenia wydajności. Formalne szkolenie operatorów obejmowało bezpieczne podejście do bębnów, weryfikację zazębienia zacisków, ograniczenia prędkości jazdy oraz procedury dotyczące beczek ułożonych w stosy lub przepełnionych, dzięki czemu pracownicy polegali na urządzeniach inżynieryjnych zamiast niebezpiecznych ręcznych technik podnoszenia.
Konserwacja, monitorowanie predykcyjne i cyfrowe bliźniaki
Wydajność cyklu życia zależała od planowej konserwacji elementów konstrukcyjnych, hydraulicznych i mechanicznych. Cotygodniowe i roczne rutynowe prace obejmowały wizualne kontrole pękniętych spoin, odkształconych haków, zużytych łańcuchów i odkształconych punktów styku bębnów, a także kontrolę szczelności hydraulicznej oraz serwis hamulców lub kół jezdnych w jednostkach mobilnych. Zakłady przetwarzające żrące substancje chemiczne stosowały stal nierdzewną lub powłoki lakiernicze oraz czyściły urządzenia po rozlaniu, aby zapobiec korozji naprężeniowej i zatarciu sworzni lub zatrzasków. W podnośnikach bębnów o wyższej wartości coraz częściej stosowano czujniki obciążenia, kąta nachylenia i czasu pracy, przesyłając dane do systemów konserwacji predykcyjnej, które sygnalizowały nieprawidłowe trendy przed wystąpieniem awarii. Cyfrowe bliźniaki modelowały naprężenia w ramach i mechanizmach chwytających przy różnych rozmiarach bębnów i zdarzeniach uderzeniowych, umożliwiając inżynierom udoskonalanie projektów i uzasadnianie cykli wymiany lub modernizacji na podstawie ilościowej trwałości zmęczeniowej, a nie napraw reaktywnych.
Całkowity koszt posiadania i integracji systemu
Całkowity koszt posiadania urządzeń do transportu beczek obejmował koszty zakupu, instalacji, szkolenia, kontroli, konserwacji, przestojów i kosztów związanych z incydentami. Ręczne wózki widłowe i przechylne miały niskie ceny zakupu, ale zwiększały ryzyko ergonomiczne i wymagały więcej czasu operatora na przesunięcie beczki, co podnosiło koszty pracy przy wyższych przepustowościach. Podnośniki beczek z częściowym i pełnym zasilaniem były początkowo droższe, ale skracały czas obsługi, poprawiały spójność zaciskania i obracania oraz obniżały wskaźnik obrażeń, co obniżało koszty pośrednie związane ze stratą czasu i roszczeniami odszkodowawczymi. Integracja z istniejącymi dźwigami, wózkami widłowymi i układami magazynowymi pozwoliła uniknąć duplikowania sprzętu i zminimalizować zmiany w schematach ruchu i geometrii regałów. Kiedy inżynierowie oceniali, jakiego urządzenia użyli do podnoszenia beczek w danym zakładzie, porównywali opcje, wykorzystując modele kosztów cyklu życia, które monetyzowały poprawę bezpieczeństwa, zapewnienie zgodności i wzrost wydajności, zamiast koncentrować się wyłącznie na cenie zakupu.
Podsumowanie i praktyczne wytyczne dotyczące wyboru
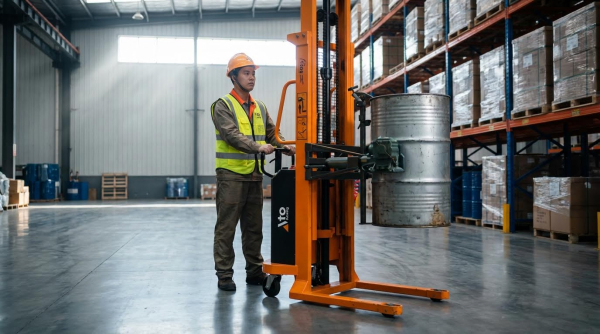
Inżynierowie oceniający, jakiego urządzenia używają do podnoszenia beczek w ciężkich warunkach przemysłowych, potrzebowali ustrukturyzowanego systemu decyzyjnego. Mechaniczne urządzenia do transportu beczek obejmowały szerokie spektrum, od prostych podnośników sufitowych po w pełni napędzane systemy transportu, podnoszenia i obrotu. Optymalny wybór zależał od rodzaju beczki, wymagań procesowych, poziomu zagrożenia oraz integracji z istniejącym przepływem materiałów. To podsumowanie powiązało charakterystykę techniczną z praktycznymi kryteriami wyboru, zapewniając bezpieczną, zgodną z przepisami i ekonomiczną eksploatację.
Z technicznego punktu widzenia, podnośniki beczek, chwytaki łańcuchowe i zawiesia zapewniały wydajne podnoszenie pionowe tam, gdzie istniały już dźwigi lub wciągniki. Wózki widłowe i osprzęt montowany na dźwigach były odpowiednie dla obiektów, które musiały przemieszczać beczki na duże odległości, minimalizując jednocześnie liczbę dodatkowych urządzeń. Mobilne wózki widłowe, wywrotnice i rotatory do beczek rozwiązywały problem częstego przemieszczania beczek z poziomu posadzki i kontrolowanego wylewania, szczególnie w przypadku beczek stalowych, plastikowych lub z włókna o pojemności 30–55 galonów (ok. 110–200 litrów). W pełni zasilane podnośniki i rotatory do beczek z akumulatorami 24 V, o wysokości podnoszenia bliskiej 2.1 m i prędkości obrotowej około 6 obr./min umożliwiały powtarzalną obsługę o wysokiej przepustowości i zmniejszonym ryzyku ergonomicznym.
W praktyce wybór rozpoczynał się od geometrii, masy i zawartości bębna, a następnie przechodził do wymaganych ruchów: tylko podnoszenie, podnoszenie i przechylanie lub podnoszenie, transport i odwracanie. Inżynierowie sprawdzali również zgodność z wymogami OSHA i ANSI, w razie potrzeby weryfikowali udźwig nominalny do 450–900 kg oraz brali pod uwagę odporność na korozję w przypadku obecności substancji chemicznych lub środków czyszczących. Czynniki wpływające na cykl życia produktu obejmowały konserwację zapobiegawczą, dostępność części zamiennych oraz możliwość późniejszego dodania czujników lub monitoringu cyfrowego. Przyszłe trendy wskazywały na większą liczbę półelektrycznych wózków do kompletacji zamówień i urządzeń w pełni zasilanych, zintegrowane blokady bezpieczeństwa oraz konserwację opartą na danych, ale prawidłowo dobrane urządzenia mechaniczne już wcześniej zapewniały znaczną redukcję ryzyka i wzrost wydajności, gdy były starannie dopasowane do danego zastosowania. Urządzenia takie jak chwytak do beczek obsługiwany przez wózek widłowy i hydrauliczny układarka do beczek to przykłady rozwiązań dostosowanych do konkretnych potrzeb.