Bezpieczne postępowanie z beczkami stalowymi, plastikowymi i włóknistymi w zakładach przemysłowych i magazynach wymagało zintegrowanego podejścia. W pełnym artykule omówiono ocenę ryzyka, obowiązki regulacyjne oraz specyficzne zagrożenia związane z zawartością beczek. Następnie omówiono kwestie kontroli inżynieryjnych i dedykowanego sprzętu do obsługi beczek , a następnie szczegółowe praktyki operacyjne i magazynowe. Na koniec opisano, jak zaprojektować solidny, zgodny z normami program postępowania z beczkami, który ograniczy liczbę urazów, wycieków i uszkodzeń w całym cyklu życia materiałów.
Ocena ryzyka, przepisy i zagrożenia związane z bębnami
Ocena ryzyka związanego z obsługą beczek w zakładach przemysłowych i magazynach wymagała ustrukturyzowanego przeglądu zadań, środowisk i materiałów. Zakłady oceniały zarówno rutynowe operacje, jak i działania nierutynowe, takie jak usuwanie wycieków, przepakowywanie i konsolidacja odpadów. Skuteczne programy łączyły dane dotyczące incydentów, wymogi prawne i środki kontroli inżynieryjnej w celu zmniejszenia narażenia na zagrożenia mechaniczne i chemiczne. W tej sekcji omówiono mechanizmy powstawania obrażeń, rozpoznawanie zagrożeń, kontekst regulacyjny oraz specyficzne zagrożenia związane z zawartością niebezpieczną i wrażliwą na wstrząsy.
Typowe rodzaje obrażeń i statystyki incydentów
Typowe rodzaje urazów podczas obsługi beczek obejmowały naciągnięcia mięśniowo-szkieletowe, zmiażdżenia oraz narażenie na działanie substancji chemicznych. Skręcenia kręgosłupa występowały, gdy pracownicy próbowali przechylać, przewracać lub toczyć beczki o pojemności 55 galonów (ok. 200 litrów) o wadze 180–360 kilogramów bez pomocy mechanicznej. Zmiażdżone palce u stóp i rąk były wynikiem niekontrolowanego ruchu beczek, przytrzaśnięcia przy dzwonkach oraz nieprawidłowego ułożenia dłoni pod lub obok krawędzi toczącej się beczki. Dane dotyczące incydentów transportowych, pochodzące z agencji takich jak PHMSA, wykazały, że uszkodzenia spowodowane przez wózki widłowe, upuszczanie paczek oraz nieodpowiednie blokowanie i zabezpieczanie były głównymi przyczynami wycieków związanych z beczkami.
Nieszczelne lub przebite beczki narażały pracowników na działanie substancji żrących, toksycznych lub łatwopalnych, szczególnie w przypadku braku lub ignorowania etykiet. Dochodzenia w sprawie incydentów często wskazywały na brak szkoleń, niedbałe utrzymanie porządku i doraźne metody postępowania jako główne przyczyny. Skuteczna ocena ryzyka pozwalała zatem na określenie ilościowe zarówno energii mechanicznej (masy i ruchu beczek), jak i stopnia zagrożenia chemicznego (toksyczności, łatwopalności, reaktywności). Zakłady monitorujące zdarzenia potencjalnie wypadkowe, drobne wycieki i trendy uszkodzeń pojemników mogły proaktywnie dostosowywać procedury i specyfikacje sprzętu.
Identyfikacja zagrożeń, oznakowanie i przegląd kart charakterystyki
Identyfikacja zagrożeń rozpoczynała się od etykiety beczki i wszelkich powiązanych z nią tabliczek informacyjnych lub oznaczeń. Operatorzy sprawdzali symbole i napisy wskazujące na zawartość żrącą, łatwopalną, utleniającą, toksyczną lub niebezpieczną dla środowiska. W przypadku beczek nieoznakowanych lub nieczytelnych, zgodnie z najlepszymi praktykami, ich zawartość traktowano jako niebezpieczną do czasu potwierdzenia przez analizę lub dokumentację, że jest inaczej. Przed przeniesieniem beczki personel sprawdzał ją pod kątem wycieków, wybrzuszeń, korozji lub osadów krystalicznych, które wskazywałyby na reakcję wewnętrzną lub wysokie ciśnienie.
Przegląd Karty Charakterystyki Produktu (SDS) był obowiązkowym krokiem przed rozpoczęciem użytkowania, transferem lub otwarciem. Karta zawierała informacje na temat właściwości fizycznych, prężności par, temperatury zapłonu, niezgodności oraz szczegółowych wymagań dotyczących środków ochrony indywidualnej i kontroli wycieków. Pracownicy wykorzystywali te informacje do doboru rękawic, ochrony oczu i twarzy, obuwia i ochrony dróg oddechowych, a także do wyznaczania stref wykluczenia. W przypadku operacji czyszczenia lub pakowania zbiorczego, identyfikacja zagrożeń uwzględniała również mieszaniny, nieznane opakowania laboratoryjne oraz zakopane lub częściowo zakopane beczki, w których do lokalizacji i charakterystyki pojemników stosowano systemy detekcji. Przejrzyste oznakowanie i dostęp do aktualnych SDS znacznie zmniejszyły liczbę błędów w obsłudze i zdarzeń narażenia.
Ramy regulacyjne: wymagania OSHA, DOT, EPA
Bezpieczne obchodzenie się z beczkami odbywało się w ramach wspólnych przepisów OSHA, DOT i EPA. Normy OSHA regulowały ochronę pracowników, integralność pojemników podczas operacji oczyszczania, informowanie o zagrożeniach, stosowanie środków ochrony indywidualnej oraz planowanie reagowania awaryjnego. Beczki używane podczas operacji związanych z odpadami niebezpiecznymi musiały spełniać wymogi OSHA dotyczące kontroli, oznakowania i zgodności z zawartością. Pracodawcy byli zobowiązani do zapewnienia beczek ratunkowych, absorbentów oraz odpowiedniego sprzętu gaśniczego w przypadku ryzyka wycieku lub pęknięcia.
Przepisy Departamentu Transportu (DOT) zawarte w 49 CFR Części 171–178 określały wymagania dotyczące konstrukcji, testowania, zamykania i pakowania beczek używanych w transporcie. Zakłady musiały przestrzegać instrukcji producenta dotyczących zamykania oraz wytycznych Departamentu Transportu, aby zapewnić szczelność pokryw, korków i uszczelek, zapobiegając wyciekom podczas transportu. Przepisy EPA zawarte w 40 CFR Części 264–265 i 300 dotyczyły przechowywania, przetwarzania i utylizacji odpadów niebezpiecznych, w tym standardów zarządzania pojemnikami. Zgodność z przepisami wymagała odpowiedniego oznakowania, stosowania dodatkowych zabezpieczeń dla dużych ilości łatwopalnych lub toksycznych cieczy oraz wysyłki wyłącznie do licencjonowanych zakładów utylizacji. Solidny program dotyczący beczek dostosował wewnętrzne procedury do tych przepisów i poddał je przeglądowi przez wewnętrzny komitet bezpieczeństwa.
Zawartość niebezpieczna, łatwopalna i wrażliwa na wstrząsy
Beczki zawierające materiały niebezpieczne, łatwopalne lub wrażliwe na wstrząsy stwarzały podwyższone ryzyko mechaniczne i bezpieczeństwa procesowego. Ciecze łatwopalne w pojemnikach o pojemności 55 galonów wymagały oddzielenia od źródeł zapłonu, takich jak otwarty ogień, gorące powierzchnie metalowe lub niesklasyfikowany sprzęt elektryczny. Wymagane były przepisy.
Sterowanie inżynieryjne i urządzenia do obsługi bębnów
Inżynieryjne rozwiązania do obsługi beczek zmniejszyły wysiłek manualny, ograniczyły narażenie na działanie chemikaliów i poprawiły powtarzalność. Zakłady stosowały specjalnie zaprojektowane wózki, wózki platformowe, układarki i osprzęt zamiast doraźnych metod. Właściwy dobór zależał od rodzaju beczki, jej masy, zawartości oraz wymaganego ruchu, takiego jak podnoszenie, przechylanie lub obracanie. Integracja tych urządzeń ze szkoleniem i procedurami stanowiła podstawę bezpiecznego systemu obsługi beczek.
Wybór wózków widłowych, wózków platformowych, wózków paletowych i narzędzi do wózków widłowych
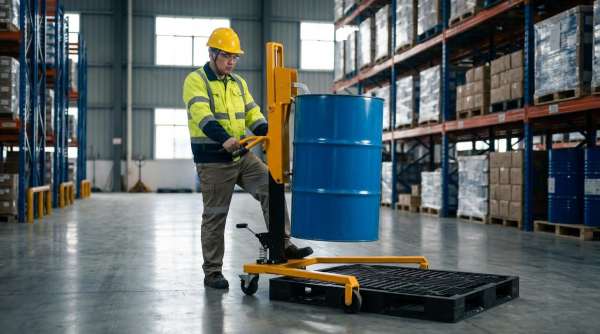
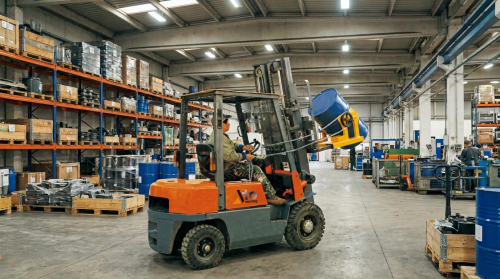
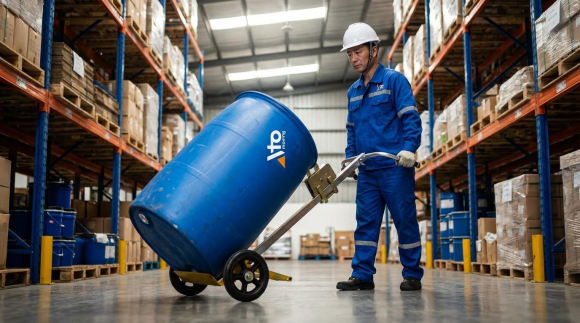
Zakłady wybierały wózki i wózki do transportu beczek do transportu pojedynczych beczek na krótkich dystansach. Typowy, czterokołowy, pneumatyczny wózek do transportu beczek ze stalową ramą przewoził do 450 kg i obsługiwał beczki o pojemności 30 galonów (ok. 113,7 l) i 55 galonów (ok. 227,7 l). Regulowane nóżki, haki do beczek i bezpieczne kołyski utrzymywały beczki stalowe, plastikowe lub z włókna w miejscu transportu. Aby zwiększyć przepustowość lub umożliwić składowanie w pionie, operatorzy stosowali układarki beczek lub chwytaki montowane na wózkach widłowych, które chwytały korpus beczki lub beczkę, zachowując jednocześnie nośność nominalną i zapobiegając przebiciu płaszcza.
Osprzęt do bębnów widłowych umożliwiał przemieszczanie palet i wysokie składowanie, ale wymagał ścisłej uwagi w zakresie rozstawu wideł i stanu palet. Operatorzy sprawdzali, czy palety nie mają gwoździ ani ostrych krawędzi, które mogłyby przebić bębny lub spowodować przesunięcie ładunku. W miejscach o ograniczonej szerokości korytarzy, kompaktowe wózki ręczne z tylnymi kołami poprawiały zwrotność i zmniejszały promień skrętu. Przy wyborze zawsze brano pod uwagę stan podłoża, nachylenia oraz potrzebę hamowania na rampach lub nierównych nawierzchniach.
Podnośniki bębnowe, rotatory, nalewaki i urządzenia podwieszane
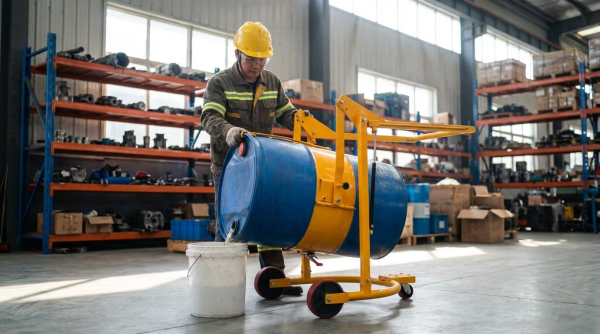
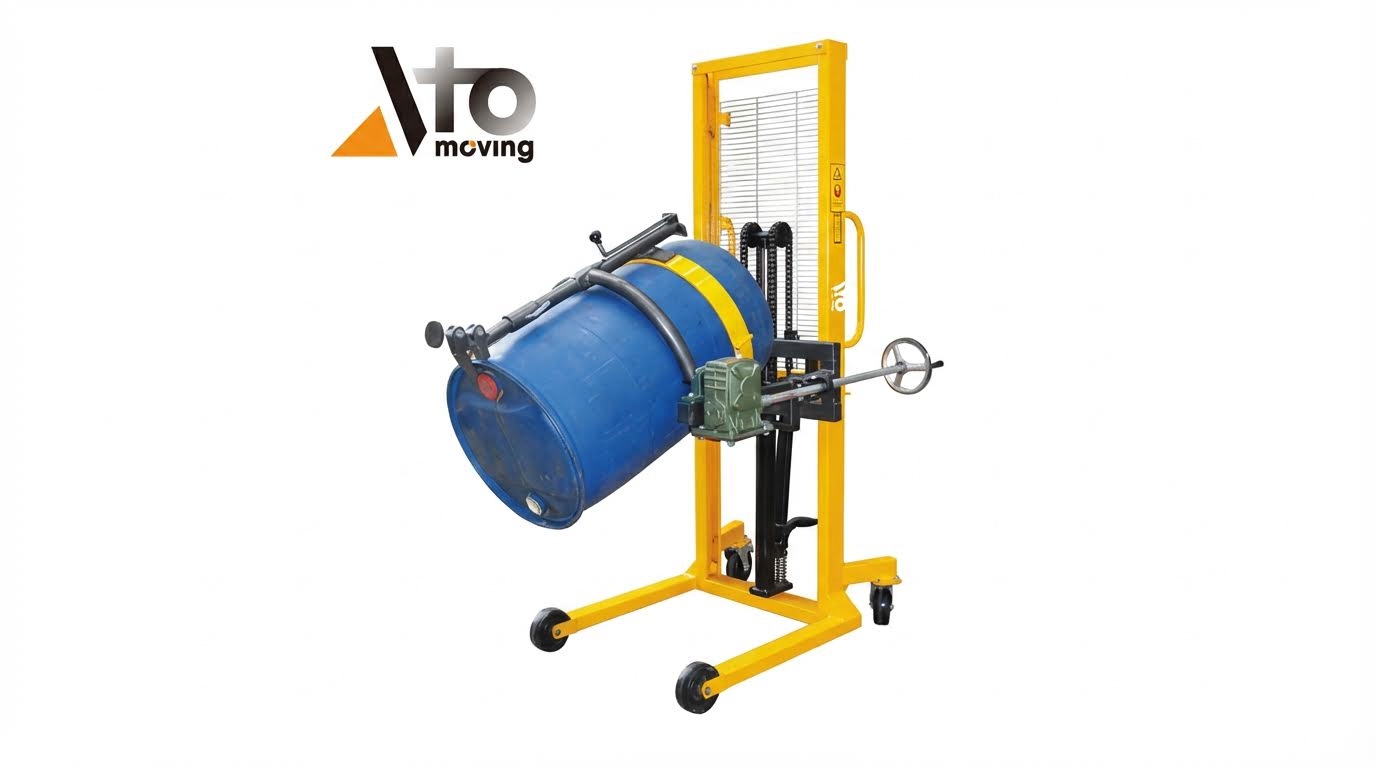
Podnośniki beczek i urządzenia podwieszane pod hakiem umożliwiały podnoszenie pionowe za pomocą suwnic lub wciągników. Urządzenia te chwytały dzwon lub korpus za pomocą zacisków, szczęk lub regulowanych taśm, rozprowadzając obciążenie i zapobiegając lokalnym odkształceniom. Napędzane obrotniki beczek i nalewaki umożliwiały kontrolowane przechylanie i obrót w celu przelewania lepkich lub niebezpiecznych cieczy bez konieczności ręcznego przechylania. Modele w pełni napędzane posiadały mechanizmy regulacji prędkości obrotowej i blokady, utrzymujące zadany kąt nachylenia.
W przypadku przetwarzania wsadowego, bębny i walce mieszały zawartość w zamkniętym bębnie, eliminując oddzielne etapy transferu i zmniejszając ryzyko rozlania. Rotatory podhakowe zintegrowane z podnośnikami umożliwiały podnoszenie, obracanie i przelewanie w jednym ustawieniu, usprawniając przepływ pracy w zakładach chemicznych i spożywczych. Inżynierowie dopasowali geometrię podnośnika do średnicy i materiału bębna, weryfikując kompatybilność z konstrukcją stalową, plastikową lub włóknistą. Wszystkie akcesoria podnoszące wymagały wyraźnego oznaczenia udźwigu nominalnego i okresowych przeglądów zgodnie z obowiązującymi w zakładzie standardami podnoszenia.
Konstrukcje odporne na iskry i korozję
W przypadku obecności łatwopalnych oparów lub pyłów, zakłady zalecały stosowanie urządzeń do transportu beczek z zabezpieczeniem przed iskrzeniem. Urządzenia te wykorzystywały metale nieżelazne, takie jak brąz lub aluminium, w punktach styku, aby zminimalizować ryzyko zapłonu w wyniku uderzenia lub tarcia. W środowiskach korozyjnych, takich jak magazyny kwasów lub terminale morskie, odporne na korozję wykończenia i materiały wydłużały żywotność sprzętu. Elementy ze stali nierdzewnej, uszczelnione łożyska i malowane proszkowo ramy ograniczały degradację spowodowaną narażeniem na działanie substancji chemicznych.
Przy wyborze uwzględniono zarówno zewnętrzne środowisko beczki, jak i jej zawartość. Na przykład, urządzenia do transportu cieczy korozyjnych wymagały odporności na potencjalne rozpryski i opary. W zakładach przetwórstwa chemicznego oraz w przemyśle naftowym i gazowym często zachodziły na siebie cechy odporności na iskrzenie i korozję. Inżynierowie zadbali o to, aby te specjalistyczne konstrukcje spełniały wymagania konstrukcyjne i nie obniżały współczynników bezpieczeństwa przy obciążeniach dynamicznych.
Oceny nośności, stabilność i kryteria ergonomii
Udźwig sprzętu do transportu beczek musiał przekraczać maksymalną realistyczną masę beczki, a nie tylko nominalną objętość. Beczka o pojemności 208 litrów (55 galonów) ważyła od około 180 kg do 360 kg po napełnieniu, w zależności od gęstości produktu, więc wózek lub podnośnik o udźwigu 450 kg zapewniał odpowiedni margines bezpieczeństwa. Przy doborze udźwigu inżynierowie uwzględnili wpływ dynamiki ruszania i zatrzymywania się oraz nierówności podłoża. Analiza stabilności uwzględniała rozstaw osi, wysokość środka ciężkości oraz kąt nachylenia podczas jazdy, szczególnie na rampach.
Kryteria ergonomii koncentrowały się na wysokości uchwytu, konstrukcji chwytu oraz wymaganej sile pchania lub ciągnięcia. Podwójne uchwyty z gumowymi uchwytami i zintegrowanymi hamulcami zmniejszały obciążenie i poprawiały kontrolę na pochyłościach. Konstrukcje, które pozwalały operatorom na utrzymanie prostych pleców i pracę mięśni nóg w jednej linii z manualnymi instrukcjami obsługi, zmniejszały ryzyko urazów kręgosłupa. Zakłady preferowały sprzęt minimalizujący potrzebę ręcznego przewracania, toczenia lub chwytania bębna, przenosząc te zadania na urządzenia mechaniczne, gdziekolwiek było to możliwe.
Bezpieczne procedury operacyjne i praktyki magazynowania
Przenoszenie ręczne, przewracanie, odwracanie i punkty zaciskania
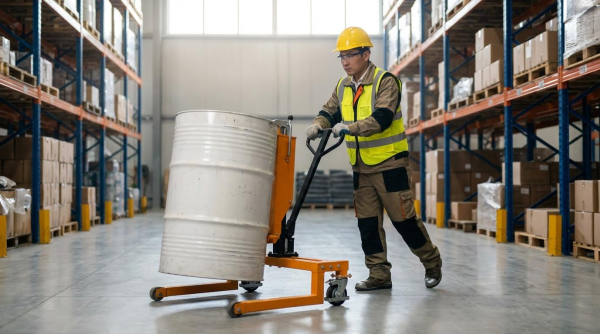
Ręczne przenoszenie bębna wymagało ścisłej techniki, aby kontrolować duże obciążenia i minimalizować ryzyko urazów układu mięśniowo-szkieletowego. Operatorzy najpierw weryfikowali oznakowanie, szacowaną masę i potwierdzali zamknięcia, zanim podjęli jakiekolwiek ruchy. Podczas toczenia stali przed bębnem, kładli obie ręce po przeciwnej stronie dzwonu i ciągnęli, aż bęben zrównoważył się na dolnym dzwonu. Toczyli bęben, trzymając ręce z dala od jego końców, unikając krzyżowania rąk i nigdy nie używając stóp jako punktów sterowania.
Opuszczanie bębna na podłogę wymagało wyprostowanych pleców, zgiętych kolan i dłoni umieszczonych na dolnej stronie dzwonu, z dala od stref zgniecenia. W przypadku podnoszenia bębna , tam gdzie było to możliwe, operatorzy kucali z rozstawionymi kolanami, chwytali dzwon i używali mięśni nóg do podnoszenia i utrzymywania równowagi na dolnym dzwonu. Przy dzwonach, pod toczącymi się bębnami oraz między bębnami a stałymi konstrukcjami występowały punkty ucisku, dlatego procedury zabraniały stania na bębnach lub pracy z nich. Zakłady minimalizowały ręczną obsługę, priorytetowo traktując specjalnie skonstruowane wózki do transportu bębnów , wózki i wózki widłowe.
ŚOI, strefy wykluczenia i planowanie reagowania na wycieki
Wybór środków ochrony indywidualnej zależał od zawartości beczek, którą operatorzy identyfikowali na podstawie etykiet i kart charakterystyki. Obuwie ochronne z ochronnymi noskami chroniło przed zgnieceniem w przypadku beczek o wadze 180–360 kilogramów. Rękawice odporne na działanie chemikaliów, ochrona oczu lub twarzy oraz fartuchy chroniły personel przed materiałami żrącymi, toksycznymi lub łatwopalnymi. Ochrona dróg oddechowych była zgodna z oceną zagrożenia dla substancji lotnych lub toksycznych i wymogami regulacyjnymi.
Strefy zamknięte wokół obszarów obsługi, transferu i otwierania ograniczyły dostęp przeszkolonego personelu i zmniejszyły ryzyko dla osób postronnych. Zakłady wyraźnie rozgraniczyły teren za pomocą oznaczeń podłogowych, barier lub pachołków, a także zakazały wstępu osobom niebędącym niezbędnymi do obszarów z odpadami wrażliwymi na wstrząsy lub wybuchowymi. Plany reagowania na wycieki określały metody ograniczania, rodzaje absorbentów, sposób użycia beczek ratunkowych oraz rozmieszczenie gaśnic dostosowane do składowanych chemikaliów. Pracodawcy umieszczali absorbenty, beczki zbiorcze i odpowiednie gaśnice w bezpośrednim zasięgu punktów składowania i transferu beczek oraz utrzymywali systemy łączności i alarmowe w celu koordynacji działań w sytuacjach awaryjnych.
Blokowanie, wzmacnianie i zabezpieczanie ładunków podczas transportu
Skuteczne blokowanie i usztywnianie zapobiegało ruchom bębnów, które mogłyby spowodować przebicia, wycieki lub uszkodzenia konstrukcyjne podczas transportu. Przed załadunkiem operatorzy sprawdzali palety pod kątem wystających gwoździ lub uszkodzonych desek, które mogłyby zagrozić integralności bębnów. Bębny na paletach były ustawiane tak, aby wyeliminować szczeliny, za pomocą podkładek, klinów lub belek ładunkowych, aby je zablokować. Operatorzy wózków widłowych kontrolowali rozstaw wideł i kąt natarcia, aby uniknąć uderzenia w ścianę boczną lub uderzenie w nią.
Wewnątrz naczep lub kontenerów inżynierowie określili schematy blokowania, które były odporne na przyspieszenia wzdłużne i poprzeczne występujące podczas transportu. Urządzenia zabezpieczające ładunek, takie jak pasy, kliny i maty cierne, ograniczały poślizg i przechylanie się podczas hamowania lub pokonywania zakrętów. Procedury wymagały weryfikacji, czy bębny nie mogą poruszać się niezależnie ani stykać się ze ścianami naczepy. Praktyki te były zgodne z danymi dotyczącymi incydentów, które wiązały nieodpowiednie blokowanie, uszkodzenia spowodowane przez wózki widłowe i błędy ludzkie ze znaczną częścią zdarzeń transportowych związanych z bębnami.
Limity układania bębnów, układ i dostęp do inspekcji
Konstrukcja magazynu ograniczyła stosy beczek, aby zachować stabilność i umożliwić bezpieczną inspekcję. Wytyczne branżowe zalecają układanie beczek o pojemności 208 litrów (55 galonów) w stosy nie więcej niż dwie na wysokość i dwie na szerokość w rzędzie, aby kontrolować ścieżki załadunku i zmniejszyć ryzyko przewrócenia. Zmienny stan beczek, jakość palet i geometria pojemników sprawiały, że wyższe stosy były zawodne i zwiększały obciążenie niższych beczek. Układy zachowały korytarze wystarczająco szerokie, aby umożliwić obsługę sprzętu i ewakuację awaryjną.
Inżynierowie ułożyli rzędy, aby zapewnić dobrą widoczność etykiet, oznaczeń zagrożeń i punktów wycieku bez użycia drabin. Zabezpieczenia wtórne, takie jak wały lub miski, otaczały grupy dużych beczek z cieczami łatwopalnymi lub toksycznymi, o pojemności co najmniej 35% ich objętości. W zakładach unikano umieszczania beczek pod ciśnieniem lub łatwopalnych w pobliżu otwartego ognia lub gorących powierzchni, a także stosowano bariery w miejscach, gdzie możliwe było uderzenie pojazdu. Regularne kontrole wizualne sprawdzały korozję i wybrzuszenia.
Podsumowanie: Projektowanie solidnego programu obsługi bębnów
Solidny program obsługi beczek obejmował ocenę ryzyka, zaawansowane systemy kontroli i zdyscyplinowane procedury operacyjne. Zakłady najpierw scharakteryzowały zagrożenia związane z beczkami, w tym zakresy wagowe 400–800 funtów (180–360 kg) dla beczek o pojemności 208 litrów, toksyczność chemiczną, łatwopalność oraz możliwość występowania zawartości wrażliwej na wstrząsy lub reaktywnej. Następnie dostosowano praktyki postępowania z beczkami do przepisów OSHA dotyczących ochrony pracowników, wymogów Departamentu Transportu (DOT) dotyczących pakowania i transportu oraz norm EPA dotyczących odpadów niebezpiecznych i kontroli wycieków, wykorzystując dane z kart charakterystyki (SDS) i oznakowanie jako główny trzon informacji.
Kolejnym etapem były kontrole inżynieryjne. Zakłady zamiast doraźnych metod wdrażały specjalnie zaprojektowane wózki, wózki platformowe, wózki do transportu beczek , układarki i osprzęt do wózków widłowych . W przypadku zadań o wysokiej częstotliwości lub wysokiego ryzyka, stosowano podnośniki beczek , rotatory i urządzenia podhakowe o zweryfikowanych parametrach udźwigu i marginesach stabilności, a także konstrukcje odporne na iskrzenie lub korozję w przypadku obecności łatwopalnych lub agresywnych substancji chemicznych. Kryteria ergonomiczne, takie jak geometria uchwytu, dobór kół i wymagane siły pchania i ciągnięcia, zmniejszały obciążenie rąk i urazy kręgosłupa.
W praktyce, pisemne procedury standaryzowały ręczne techniki zwijania, opuszczania i podnoszenia, definiowały kombinacje środków ochrony indywidualnej według klasy zagrożenia oraz ustanawiały strefy wykluczenia i protokoły alarmowe dla materiałów wybuchowych lub wrażliwych na wstrząsy. Zasady magazynowania ograniczały wysokość stosów beczek, zapewniały dostęp do inspekcji oraz wymagały blokowania, usztywniania i dodatkowego zabezpieczenia dużych ilości materiałów łatwopalnych lub toksycznych. Właściwy stan palet, ich blokowanie i usztywnianie podczas transportu minimalizowały ryzyko przebicia i incydentów związanych ze zmianą, udokumentowanych w danych PHMSA.
Z biegiem czasu organizacje o wysokiej wydajności traktowały obsługę beczek jako system ciągłego doskonalenia, a nie statyczny zbiór reguł. Korzystały z raportów o incydentach, danych o potencjalnie niebezpiecznych sytuacjach oraz aktualizacji przepisów, aby udoskonalić dobór sprzętu, treści szkoleń i układ. To zrównoważone podejście, łączące konserwatywne marginesy projektowe z praktycznymi aspektami przepływu pracy, pozwoliło placówkom na sprawną obsługę ciężkich i niebezpiecznych beczek, jednocześnie utrzymując na niskim poziomie liczbę urazów, wycieków i naruszeń przepisów.