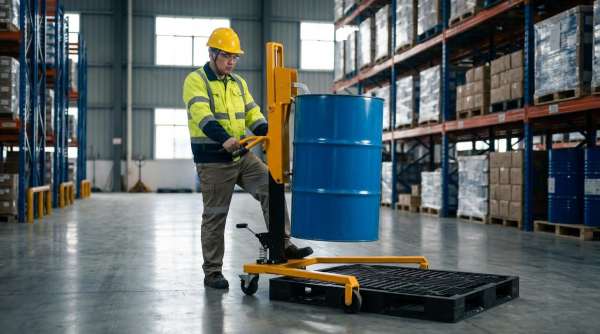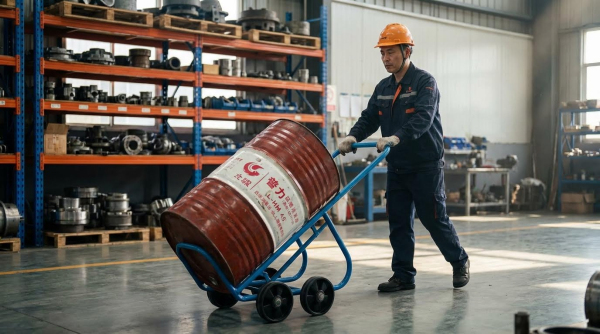
Obsługa beczek o masie 400–800 funtów (ok. 180–360 kg) wymagała starannej integracji ergonomii, doboru sprzętu i procedur bezpieczeństwa. W artykule omówiono, jak zaprojektować odpowiednią konfigurację wózka ręcznego do transportu beczek, uwzględniającą ich ciężar, zagrożenia, oznakowanie i ograniczenia trasy, w tym warunki podłoża i ograniczenia nachylenia. Następnie szczegółowo opisano techniki bezpiecznego załadunku, od szacowania ciężaru beczki i środka ciężkości, przez pozycjonowanie na płycie czołowej, mocowanie pasami, odwracanie i używanie narzędzi pomocniczych. Na koniec omówiono obsługę i konserwację wózków ręcznych do transportu beczek, w tym strategię pchania i ciągnięcia, obsługę ramp, codzienne przeglądy i zapobieganie awariom, a następnie podsumowano kluczowe, najlepsze praktyki w zwięzłym podsumowaniu.
Inżynieria: Właściwa konfiguracja do przenoszenia bębnów
Przygotowanie instalacji przed przenoszeniem beczek zmniejszyło ryzyko obrażeń i chroniło integralność produktu. Planiści ocenili masę beczek, ich zawartość, trasę przejazdu i możliwości sprzętu jako system, a nie jako odizolowane elementy. Takie podejście dostosowało wybór wózków ręcznych, kontrolę zagrożeń i ochronę operatora do wymogów prawnych. W poniższych podrozdziałach opisano kluczowe decyzje inżynieryjne, które zadecydowały o bezpiecznej i wydajnej obsłudze beczek.
Wybór wózka ręcznego do beczek o pojemności 400–800 funtów
Inżynierowie najpierw dopasowali udźwig nominalny wózka ręcznego do przewidywanego zakresu masy beczki, wynoszącego 180–360 kg. Dobra praktyka wymagała marginesu bezpieczeństwa; nominalny udźwig wózka przekraczał udźwig najcięższej beczki o co najmniej 25%. Wózki lub kołyski przeznaczone do konkretnych beczek podtrzymywały cylindryczną powłokę i przenosiły reakcję obciążenia w kierunku osi. Szerokie, wytrzymałe płyty czołowe i odpowiednio dobrane koła pneumatyczne lub z pełnej gumy poprawiły stabilność na typowych nawierzchniach przemysłowych. Projektanci wzięli również pod uwagę geometrię uchwytu i położenie środka ciężkości, aby zachować wymaganą siłę przechyłu i siłę pchania zgodnie z wytycznymi ergonomii.
Wybór kół zależał od stanu podłoża i masy bębna. Koła o dużej średnicy i niskim oporze toczenia zmniejszały siły nacisku na gładkim betonie. Na nierównych lub dylatowanych podłożach koła o szerszym bieżniku poprawiały amortyzację i ograniczały obciążenia punktowe. Środowiska korozyjne lub agresywne chemicznie wymagały odpowiednich materiałów na koła i ramę, takich jak stal powlekana lub stal nierdzewna. Inżynierowie udokumentowali ładowność wybranego wózka, przewidywane typy bębnów oraz dopuszczalne warunki pracy w procedurach obsługi i materiałach szkoleniowych.
Zagrożenia związane z beczkami, etykietowanie i kontrola przed przeprowadzką
Przed każdym transportem operatorzy weryfikowali etykiety beczek, aby zidentyfikować substancje łatwopalne, żrące, toksyczne lub reaktywne. Jeśli etykiety były nieczytelne lub ich brakowało, beczka była traktowana jako niebezpieczna do czasu przeprowadzenia badań. Personel sprawdzał powłokę beczki, dzwonki i zamknięcia pod kątem wgnieceń, wybrzuszeń, korozji lub nieszczelności. Każdy widoczny wyciek uruchamiał procedury reagowania na rozlanie, a nie rutynowy transport. Brakujące korki lub luźne pokrywy były wymieniane lub dokręcane, aby zapobiec wyciekowi produktu podczas przechylania lub wibracji.
Kontrola techniczna wykraczała poza proste kontrole wizualne. W przypadku cieczy łatwopalnych, zakłady określiły środki zabezpieczające i uziemiające podczas transportu, aby wyeliminować statyczne źródła zapłonu. Zwrócono uwagę na zagrożenia związane z ciśnieniem: operatorzy powoli rozładowywali ciśnienie wewnętrzne przed otwarciem odpowietrzników lub korków, stosując odpowietrzniki bezpieczeństwa lub armaturę przeciwwybuchową, jeśli było to wymagane. W przypadku zmian podciśnienia lub ciśnienia podczas pompowania, urządzenia odpowietrzające zapobiegały zapadnięciu się lub pęknięciu beczki. Etap kontroli przed transportem pełnił funkcję bramki kontrolnej, zapewniając, że do ręcznego transportu trafiają wyłącznie beczki o solidnej konstrukcji i prawidłowo zamknięte.
Planowanie trasy, ograniczenia dotyczące pięter i nachylenia
Planowanie trasy obejmowało całą drogę od magazynu do miejsca przeznaczenia, zanim beczka opuściłaby posadzkę. Inżynierowie zmapowali drzwi, progi, nachylenia i promienie skrętu, aby upewnić się, że wózek ręczny i załadowana beczka mogą przejechać bez nadmiernego przechyłu. Wytyczne ograniczyły użycie dwukołowych wózków ręcznych na nachyleniach powyżej około 5°, aby zapobiec niekontrolowanemu zjazdowi lub przewróceniu się ładunku. Na zatwierdzonych rampach operatorzy utrzymywali wózek z przodu podczas zjazdu i z tyłu podczas wjazdu, zachowując przez cały czas kontrolę nad ładunkiem.
Stan podłoża odegrał kluczową rolę w stabilności. Gładkie, czyste i suche powierzchnie betonowe minimalizowały opory toczenia i zmniejszały nagłe wstrząsy bębna. Projektanci wyeliminowali lub zminimalizowali ryzyko potknięcia, luźne maty i zanieczyszczenia na trasie. Przy progach i drobnych zmianach poziomu, skośne płyty lub niewielkie rampy zmniejszały obciążenia uderzeniowe kół i ramy. W przypadku nierównych lub uszkodzonych podłóg, które przekraczały możliwości wózków ręcznych, rozwiązanie inżynieryjne polegało na zastosowaniu alternatywnego sprzętu, takiego jak wózki paletowe , wózki do transportu beczek lub wózki widłowe, zamiast akceptować wyższe ryzyko związane z transportem ręcznym.
ŚOI i wymagania prawne dotyczące bezpieczeństwa
Wybór ŚOI zależał zarówno od masy bębna, jak i klasyfikacji zagrożenia materiałowego. Obuwie ochronne z noskami ochronnymi chroniło przed uderzeniami spadających bębnów lub przewróceniem się kół. Rękawice poprawiały chwyt dzwonków bębnowych i uchwytów wózków ręcznych oraz chroniły przed drobnymi otarciami. W przypadku materiałów żrących, toksycznych lub łatwopalnych, procedury obejmowały rękawice odporne na działanie chemikaliów, ochronę oczu lub twarzy, a w razie potrzeby również fartuchy lub dodatkową ochronę ciała. Wymagania dotyczące ŚOI były zgodne z danymi dotyczącymi informowania o zagrożeniach i oceną ryzyka na miejscu.
Ramy regulacyjne, takie jak przepisy bezpieczeństwa pracy i normy dotyczące materiałów niebezpiecznych, miały wpływ na projektowanie systemów transportu beczek. Pracodawcy dokumentowali szkolenia z zakresu technik transportu ręcznego, prawidłowego użytkowania wózków ręcznych oraz reagowania w sytuacjach awaryjnych w przypadku wycieków lub rozlania. Procedury bezpieczeństwa pracy wymagały od operatorów pchania, a nie ciągnięcia wózka, zapewnienia dobrej widoczności i utrzymywania ładunków w granicach udźwigu znamionowego. Okresowe audyty sprawdzały zgodność z procedurami kontroli, zasadami etykietowania i praktykami magazynowania, w tym z wyznaczonymi miejscami parkingowymi dla wózków ręcznych, aby uniknąć zagrożeń związanych z przeszkodami. Ta integracja kontroli technicznych, środków ochrony indywidualnej i zabezpieczeń proceduralnych stworzyła zgodny z przepisami i możliwy do obrony program transportu beczek.
Bezpieczne ładowanie ciężkich beczek na wózek ręczny
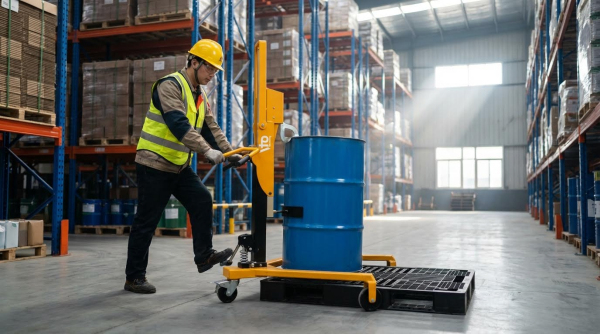
Bezpieczny załadunek decydował o tym, czy ruchy bębna pozostaną stabilne, czy też nie. Inżynierowie i kierownicy skupili się na oszacowaniu masy, kontroli środka ciężkości i zabezpieczeniu bębna przed ruchem. Prawidłowe połączenie bębna, płyty czołowej i osi zmniejszyło siłę uchwytu i zminimalizowało ryzyko przewrócenia. W poniższych podrozdziałach opisano krok po kroku, inżynieryjne podejście do załadunku bębnów o masie 400–800 funtów (ok. 180–360 kg) na dwukołowe wózki ręczne.
Oszacowanie ciężaru bębna i środka ciężkości
Standardowa beczka o pojemności 55 galonów zazwyczaj ważyła 180–360 kg, w zależności od zawartości. Operatorzy najpierw sprawdzali etykiety i dokumentację, aby oszacować poziom napełnienia i gęstość, a następnie porównywali wynik z nominalną ładownością wózka ręcznego . Traktowali beczki nieoznakowane lub częściowo oznakowane jako niebezpieczne i ciężkie, dopóki nie potwierdzili inaczej. Taka praktyka zmniejszała ryzyko przeciążenia i narażenia. Środek ciężkości (CG) beczki leżał mniej więcej na osi pionowej, mniej więcej w połowie wysokości w przypadku cieczy jednorodnych, ale przesunął się przy częściowym napełnieniu lub osadach. Utrzymywanie efektywnego CG tak nisko, jak to praktycznie możliwe, poprawiało stabilność, więc użytkownicy preferowali częściowo napełnione beczki poniżej połowy wysokości w przypadku ręcznego przenoszenia lub wybierali wspomaganie mechaniczne w przypadku mniej przewidywalnych ładunków. Podczas załadunku operatorzy starali się ustawić CG beczki jak najbliżej osi wózka ręcznego , co zmniejszało wymagany moment obrotowy uchwytu i poprawiało kontrolę.
Pozycjonowanie bębna na płycie czołowej i osi
Prawidłowe pozycjonowanie rozpoczynało się od zaparkowania wózka ręcznego na równej, wolnej od przeszkód podłodze. Operator ustawiał płytę czołową centralnie względem średnicy bębna, tak aby oba dzwony leżały symetrycznie nad płytą. Dolny dzwon lub ścianka bębna spoczywała całkowicie na płycie czołowej, bez wystającego poza krawędzie płyty, co mogłoby spowodować lokalne odkształcenia. Następnie operator przechylał wózek ręczny do tyłu, aż połączony środek ciężkości bębna i wózka przechodził nad lub nieznacznie za linią osi. Taka geometria przenosiła większość obciążenia pionowego na koła zamiast na uchwyty. Niewielki kąt pochylenia do tyłu, zazwyczaj 10–20°, zapewniał kompromis między stabilnością a wysiłkiem operatora. Nadmierne pochylenie zwiększało wysokość uchwytu i zmniejszało widoczność do przodu, podczas gdy niewystarczające pochylenie groziło przewróceniem się bębna do przodu z płyty podczas przekraczania progów lub drobnych nierówności nawierzchni.
Zabezpieczanie bębna za pomocą pasów i akcesoriów
Przed rozpoczęciem transportu operatorzy mocowali bęben do ramy wózka ręcznego, aby zapobiec jego przesuwaniu, odbijaniu się lub staczaniu. Używali pasów taśmowych, pasów zapadkowych lub specjalnych zacisków do beczek, zaprojektowanych do geometrii ramy. Pasy owijano wokół obwodu bębna i poprzeczek ramy co najmniej raz, a następnie napinano, aby bęben nie mógł się obracać ani przesuwać w pionie. W przypadku beczek stalowych o gładkich ściankach, kołyski na akcesoria lub zakrzywione oparcia poprawiały powierzchnię styku i zmniejszały obciążenia punktowe. Operatorzy umieszczali punkty mocowania pasów powyżej środka ciężkości bębna, gdy było to możliwe, aby kontrolować kołysanie, unikając jednocześnie kontaktu z korkami, otworami wentylacyjnymi lub armaturą. W przypadku zawartości niebezpiecznej lub o dużej wartości procedury często wymagały stosowania dodatkowych zabezpieczeń, takich jak dwa niezależne pasy lub pas z mechanicznym hakiem do beczki. Wszystkie akcesoria musiały być równe lub większe od masy bębna i spełniać odpowiednie normy dotyczące transportu materiałów.
Ręczne podnoszenie, rolowanie i narzędzia wspomagające
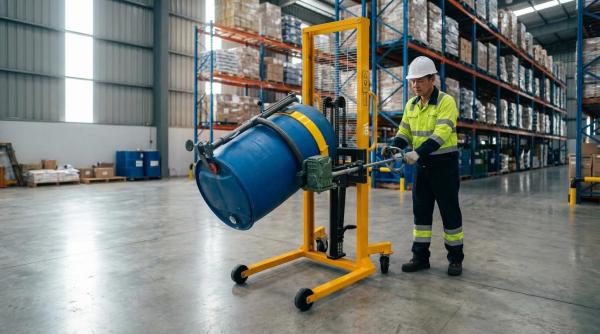
Ręczne przewracanie i toczenie pełnych beczek wiązało się z wysokim ryzykiem urazów mięśniowo-szkieletowych i zmiażdżenia. Tam, gdzie to możliwe, zakłady wykorzystywały drążki do podnoszenia beczek , wózki do beczek ze zintegrowanymi mechanizmami przechylania lub napędzane podnośniki beczek, aby ograniczyć bezpośrednie podnoszenie ręczne. Jeśli techniki ręczne były nieuniknione, operatorzy kucali blisko bębna z rozstawionymi stopami, utrzymywali proste plecy i używali mięśni nóg do przechylenia bębna na dolny dzwon. Dłonie pozostawały po przeciwnej stronie dzwonu, nigdy nie przechodząc nad ani pod nim, gdzie mogłyby zostać uwięzione. Podczas krótkich ruchów pracownicy czasami toczyli beczki na dzwon, ale unikali używania stóp lub chwytania za końce. Przejście z toczenia do załadunku na wózek ręczny wymagało kontrolowanego opuszczania: operator kierował bęben z pozycji toczenia do pozycji pionowej, a następnie natychmiast załączał płytę czołową i blokady. Zabezpieczenia techniczne, takie jak podłogi o niskim współczynniku tarcia, progi z pochylniami i dedykowane osprzęty do przenoszenia beczek, znacznie zmniejszyły wymaganą siłę i poprawiły powtarzalność.
Obsługa i konserwacja wózków ręcznych do beczek
Pchanie kontra ciągnięcie, kontrola prędkości i widoczność
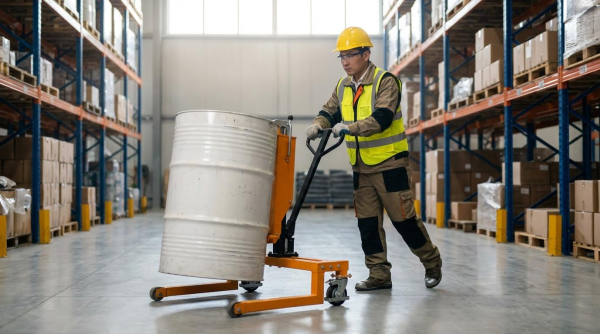
Operatorzy powinni pchać załadowany wózek ręczny do transportu beczek zamiast go ciągnąć w niemal każdej sytuacji. Pchanie umieszczało środek ciężkości między operatorem a osią, co poprawiało kontrolę i zmniejszało ryzyko nagłego nadmiernego obrotu. Ciągnięcie, zwłaszcza podczas chodzenia tyłem, ograniczało widoczność oraz zwiększało ryzyko potknięcia się i kolizji na zakrętach i w przejściach o ograniczonej widoczności. Operatorzy powinni utrzymywać niską, kontrolowaną prędkość chodzenia, dostosowaną do stanu nawierzchni i masy ładunku, unikając biegu lub gwałtownych zmian kierunku. Wysokość ładunku powinna znajdować się poniżej linii wzroku operatora, aby ścieżka, piesi i przeszkody były w pełni widoczne.
Obsługa ramp, progów i nierównych podłóg
Pochyłości wymagają specyficznego ustawienia operatora i wózka, aby utrzymać bęben stabilnie nad osią. Na wzniesieniach o nachyleniu do około 5° operator powinien ciągnąć z wózkiem za sobą, utrzymując bęben nisko i blisko powierzchni, aby zapobiec przechyleniu do tyłu. Na zjazdach operator powinien pozostać za wózkiem i utrzymywać go przed sobą, wykorzystując masę ciała i siłę nóg do kontrolowania zjazdu i zapobiegania ruchowi niekontrolowanemu. Podczas pokonywania progów lub małych stopni operator powinien ustawić koła prostopadle do przeszkody, lekko odchylić bęben do tyłu, aby odciążyć krawędź płyty czołowej, a następnie podnieść uchwyty na tyle, aby koła mogły wjechać na przeszkodę, zachowując jednocześnie trzy punkty styku. Na nierównych lub uszkodzonych nawierzchniach operatorzy powinni zmniejszyć prędkość, unikać gwałtownych ruchów kierownicą i zmienić trasę, jeśli nawierzchnia może spowodować boczne kołysanie, które mogłoby przesunąć środek ciężkości bębna poza rozstaw kół.
Codzienne kontrole, czyszczenie i smarowanie
Codzienne kontrole przed użyciem pomagały zapobiegać awariom konstrukcyjnym i funkcjonalnym podczas przemieszczania bębnów. Operatorzy powinni sprawdzać koła pod kątem pęknięć, płaskich miejsc, chybotania lub zanieczyszczeń oraz upewnić się, że oś obraca się swobodnie, bez nadmiernego luzu. Powinni również sprawdzić ramę, płytę podporową i spoiny pod kątem odkształceń, korozji lub uszkodzeń uderzeniowych, które mogłyby wpłynąć na nośność. Pasy, haki i mocowania bębnów nie powinny wykazywać przetarć, przecięć ani wygięć, a wszelkie mechanizmy blokujące powinny się pewnie zazębiać. Po użyciu, czyszczenie łagodnym detergentem i wodą usuwało brud, pozostałości korozji i oleje z ramy, kół i uchwytów, a następnie całkowicie osuszało, aby zmniejszyć ryzyko rdzewienia. Smarowanie łożysk kół i osi odpowiednim smarem na bazie lekkiej lub silikonowej przywróciło płynny obrót i zmniejszyło energię potrzebną do przemieszczania w pełni obciążonych bębnów.
Zapobieganie awariom kół, ram i uchwytów
Zapobieganie awariom kół zaczynało się od przestrzegania nośności nominalnej i utrzymania prawidłowego rozkładu masy na oba koła. Przeciążenie lub obciążenie boczne jednego koła przyspieszało zużycie łożysk i mogło spowodować nagłe zapadnięcie się bębna o ciężarze 400–800 funtów (ok. 180–360 kg). Regularne sprawdzanie momentu obrotowego na mocowaniach osi i wymiana zużytych lub uszkodzonych kół zmniejszały prawdopodobieństwo chybotania lub wykolejenia na nierównym podłożu. Awarie ramy i uchwytu zazwyczaj wynikały z powtarzających się przeciążeń, podważania bębnów płytą czołową lub używania wózka jako dźwigni do opierania się o nieruchome przeszkody. Operatorzy powinni unikać używania wózka ręcznego jako podnośnika lub sztauera, a zamiast tego, w razie potrzeby, używać specjalistycznych podnośników bębnów lub wózków widłowych. Powłoki ochronne i szybkie usuwanie rdzy pozwoliły zachować grubość przekroju w spoinach i płytach podporowych, zachowując pierwotny współczynnik bezpieczeństwa konstrukcji podczas transportu ciężkich bębnów.
Podsumowanie i najlepsze praktyki dotyczące obsługi bębnów
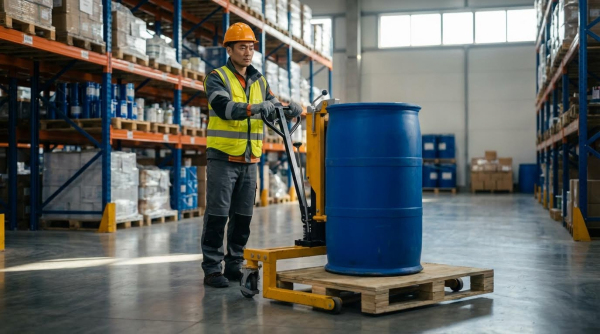
Bezpieczny transport beczek za pomocą wózków ręcznych opierał się na trzech filarach: prawidłowym doborze sprzętu, zdyscyplinowanej technice transportu i systematycznej konserwacji. Beczki ważyły zazwyczaj 180–360 kg, więc udźwig znamionowy wózka ręcznego musiał z pewnym marginesem przekraczać maksymalną przewidywaną masę beczki. Operatorzy minimalizowali ryzyko, sprawdzając zawartość beczek, sprawdzając etykiety pod kątem substancji niebezpiecznych oraz sprawdzając szczelność lub brakujące korki przed każdym ruchem. Planowanie trasy, ocena stanu podłoża i unikanie nachyleń o nachyleniu większym niż około 5° znacznie zmniejszyło liczbę incydentów utraty kontroli nad pojazdem.
Praktyka branżowa sprzyjała utrzymywaniu środka ciężkości bębna tak nisko i blisko osi, jak to było praktycznie możliwe. Operatorzy ustawiali bęben mocno przy płycie czołowej, przechylali go na tyle, aby przenieść ciężar na koła, i pchali, a nie ciągnęli, aby zachować kontrolę i widoczność. Pasy, kliny lub specjalne kołyski bębna zapobiegały przesuwaniu się, zwłaszcza na nierównych podłożach lub przy progach. Środki ochrony indywidualnej, takie jak obuwie ochronne, rękawice i okulary ochronne, pozostały niezbędne podczas pracy z ciężkimi lub niebezpiecznymi materiałami, zgodnie z typowymi przepisami bezpieczeństwa pracy, które dotyczą ręcznego przenoszenia i narażenia na działanie substancji chemicznych.
Z perspektywy cyklu życia, codzienne kontrole, czyszczenie i smarowanie wydłużały żywotność wózków ręcznych i zmniejszały liczbę nagłych awarii. Technicy koncentrowali się na integralności kół, smarowaniu osi, prostoliniowości ramy i bezpiecznych uchwytach, wymieniając zużyte elementy, zanim uległy awarii w trakcie eksploatacji. Dalsze prace rozwojowe zmierzały w kierunku ergonomicznych, napędzanych i dostosowanych do bębnów systemów obsługi , które zmniejszały wysiłek manualny i narażenie na kontakt z materiałami niebezpiecznymi. Jednak nawet przy zaawansowanym sprzęcie, podstawy pozostały niezmienne: respektowanie masy bębna, zrozumienie zawartości, kontrola środka ciężkości i utrzymanie wózka w dobrym stanie mechanicznym.