Obsługa 55-galonowych beczek wymagała ścisłej kontroli wagi, stabilności i zawartości niebezpiecznej. W niniejszym artykule przeanalizowano kluczowe zagrożenia, wymogi prawne oraz bezpieczne techniki ręczne przed każdym przemieszczeniem. Następnie porównano mobilne podnośniki beczek , paletyzatory , chwytaki podwieszane oraz niestandardowe systemy z napędem, wykorzystując rzeczywiste specyfikacje przemysłowe. Na koniec zdefiniowano kryteria doboru inżynieryjnego i podsumowano najlepsze praktyki projektowania systemów obsługi beczek, zapewniające bezpieczny i wydajny przepływ materiałów.
Główne zagrożenia i normy bezpieczeństwa dotyczące obsługi beczek
Typowe ciężary bębnów, ich zawartość i rodzaje awarii
Typowe beczki o pojemności 55 galonów ważyły od 400 kg do 800 kg, w zależności od zawartości. Ciecze o wysokiej gęstości, takie jak oleje lub stężone chemikalia, przesuwały ciężar w kierunku górnego zakresu. Masa ta generowała znaczną energię kinetyczną podczas przechylania, upuszczania lub niekontrolowanego toczenia. Zawartość często zawierała substancje żrące, łatwopalne, toksyczne lub reaktywne, więc utrata szczelności stwarzała podwójne ryzyko: obrażeń w wyniku uderzenia i narażenia na działanie czynników zewnętrznych. Typowe przyczyny awarii obejmowały deformacje dzwonów, skorodowane szwy, uszkodzone korki i osłabione ściany boczne w wyniku poprzednich uderzeń. Beczki ułożone w stosy lub na paletach stwarzały dodatkowe zagrożenia związane z przesuwaniem się ładunków i nierównym podparciem palet. Inżynierowie musieli uwzględnić zarówno obciążenie statyczne, jak i dynamiczne, zwłaszcza podczas podnoszenia, przechylania i transportu.
OSHA, ANSI i wymagania dotyczące postępowania z chemikaliami
Przepisy OSHA w Stanach Zjednoczonych regulują kwestie transportu materiałów, materiałów niebezpiecznych oraz wózków widłowych z napędem. Odpowiednie sekcje obejmowały podrozdziały H (Materiały niebezpieczne), N (Przemieszczanie i magazynowanie materiałów) oraz O (Maszyny i zabezpieczenia maszyn) tytułu 29 CFR 1910. Normy ANSI uzupełniały przepisy OSHA, definiując kryteria projektowe i eksploatacyjne dla urządzeń podhakowych, zawiesi i osprzętu do transportu beczek . Na przykład zespoły łańcuchów klasy 80 spełniały określone wymagania ANSI i OSHA dotyczące podnoszenia nad głową. Podnośniki i chwytaki do beczek używane z dźwigami lub wózkami widłowymi musiały spełniać te czynniki projektowe i współczynniki bezpieczeństwa dotyczące udźwigu. Wymagania dotyczące transportu substancji chemicznych odwoływały się również do zasad informowania o zagrożeniach, nakazując stosowanie kart charakterystyki substancji niebezpiecznej, etykietowanie i szkolenia. W obiektach obsługujących materiały łatwopalne lub żrące wymagane były kompatybilne materiały, a czasami rozwiązania odporne na iskrzenie.
Przegląd środków ochrony indywidualnej, etykiet i kart charakterystyki przed przemieszczaniem
Operatorzy musieli weryfikować etykiety beczek przed każdym ruchem. Jeśli etykiety były nieczytelne lub ich brakowało, zgodnie z najlepszymi praktykami beczka była traktowana jako niebezpieczna do momentu jej identyfikacji. Zapoznanie się z Kartą Charakterystyki Substancji Niebezpiecznej pozwoliło na wyjaśnienie zagrożeń fizycznych, niezgodności oraz wymaganego sprzętu ochrony osobistej. Typowe środki ochrony indywidualnej obejmowały obuwie ochronne z ochroną palców, rękawice odporne na działanie chemikaliów, okulary ochronne, a czasami osłony twarzy lub fartuchy. W przypadku zawartości żrącej lub toksycznej konieczne mogły być środki ochrony dróg oddechowych i kombinezony przeciwbryzgowe. Procedury wymagały sprawdzenia szczelności, brakujących korków i uszkodzonych zamknięć przed podniesieniem. Brakujące zamknięcia należało wymienić lub zabezpieczyć, aby zapobiec wyciekom podczas przechylania lub transportu. Czytelne oznakowanie ułatwiało również planowanie reagowania awaryjnego i segregację niezgodnych materiałów w magazynach.
Bezpieczne techniki ręczne i kiedy je zakazać
Ręczne podnoszenie pełnych beczek o pojemności 55 galonów (ok. 200 litrów) wiązało się z wysokim ryzykiem urazów układu mięśniowo-szkieletowego i zmiażdżenia. Tam, gdzie istniały środki mechaniczne, procedury priorytetowo traktowały wózki do beczek, paletyzatory lub podnośniki mechaniczne nad metodami ręcznymi. Jeśli personel musiał przetoczyć lub przewrócić beczkę, stosował określone techniki: wyprostowane plecy, zgięte kolana i podnoszenie za pomocą nóg. Zalecane techniki utrzymywały dłonie na dzwonku, z dala od punktów ucisku i unikały skręcania tułowia. Podnoszenie przez dwie osoby było zarezerwowane dla lżejszych lub częściowo napełnionych beczek i nadal wymagało skoordynowanych ruchów. Zakłady zazwyczaj zabraniały ręcznego podnoszenia ułożonych w stos beczek i nakazywały używanie dźwigów lub wózków widłowych do pionowego układania lub rozładunku. Przepisy ograniczały również pchanie beczek stopami lub chwytanie za końce, ponieważ czynności te destabilizowały beczkę i zwiększały ryzyko obrażeń. Formalne szkolenie z metod ręcznych i mechanicznych pozostawało warunkiem wstępnym przed jakąkolwiek obsługą beczek w obszarach produkcyjnych lub magazynowych.
Porównanie typów urządzeń do podnoszenia i przenoszenia beczek
Zakłady przemysłowe stosowały różnorodne technologie transportu beczek, aby bezpiecznie i efektywnie zarządzać beczkami o pojemności 55 galonów (ok. 200 litrów). Każda rodzina urządzeń uwzględniała specyficzne wzorce ruchu, takie jak podnoszenie w pionie, regały poziome czy kontrolowane nalewanie. Wybór odpowiedniego typu zmniejszył ryzyko ergonomiczne, ograniczył ryzyko rozlania i poprawił przepustowość w procesach napełniania, magazynowania i wydawania.
Mobilne podnośniki beczek, wózki i paletyzatory
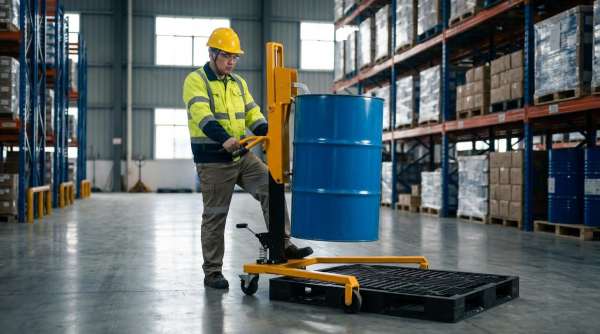
Mobilne podnośniki i transportery beczek wspomagały podnoszenie z poziomu gruntu, krótkie odległości i precyzyjne umieszczanie na paletach lub pomostach wychwytowych. Urządzenia takie jak hydrauliczne transportery beczek z ręczną pompą wykorzystywały sztywne koła przednie i obrotowe koła tylne, aby zrównoważyć stabilność toru jazdy z manewrowością układu kierowniczego. Opcje mocowania obejmowały zaciski dziobowe do nienaruszonych obręczy beczek, kołyski z zapadką pasową do uszkodzonych lub plastikowych beczek oraz kołyski do cylindrów do wysokich, wąskich zbiorników. Typowe udźwigi sięgały od 360 kg do 450 kg, co odpowiadało górnemu zakresowi napełnionych beczek o pojemności 55 galonów i zapewniało określony margines bezpieczeństwa. Wózki i wózki do transportu beczek koncentrowały się na przechylaniu i toczeniu, a nie na pełnym podnoszeniu w pionie, dlatego nadawały się do krótkich transportów na dobrych podłożach z niższą wysokością podnoszenia. Paletyzatory beczek łączyły funkcje podnoszenia, zaciskania i sięgania, aby umieszczać beczki na paletach lub z palet bez ręcznego przechylania, co zmniejszało ryzyko załadunku z tyłu i zmiażdżenia stóp.
Podnośniki i chwytaki do beczek do wózków widłowych i sufitowych
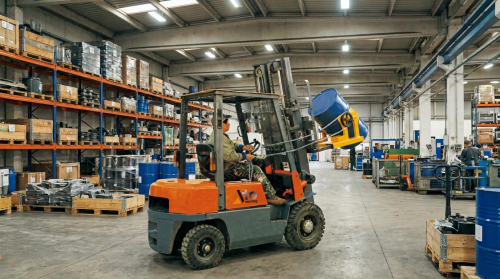
Podnośniki beczek podwieszane połączone z dźwigami lub wciągnikami i podnoszące beczki za pomocą górnych warg, dzwonów lub chwytaków trójramiennych. Urządzenia te umożliwiały pionowe podnoszenie do nadstawek, basenów wychwytowych lub wysokich zbiorników procesowych, do których podnośniki podłogowe nie były w stanie dosięgnąć. Nominalne udźwigi zazwyczaj wahały się od 450 kg do 900 kg, przy czym podnośniki poziome o dużej wytrzymałości osiągały udźwig od około 900 kg do ponad 900 kg dzięki zastosowaniu zespołów łańcuchów ze stopu. Chwytaki do beczek i zaciski montowane na wózkach widłowych umożliwiały operatorom podnoszenie beczek z podłogi, palet lub rzędów bez wychodzenia z kabiny. Osprzęt ten wymagał weryfikacji ładowności wózka w danym środku ciężkości i wysokości, aby zachować zgodność z limitami stabilności OSHA i ANSI. Rozwiązania podwieszane i za pomocą wózków widłowych najlepiej sprawdzały się na stałych korytarzach obsługi lub w magazynach wysokiego składowania, gdzie prześwit i kontrola ruchu były uwzględnione w układzie.
Stojaki na beczki, nalewaki i nośniki podhakowe
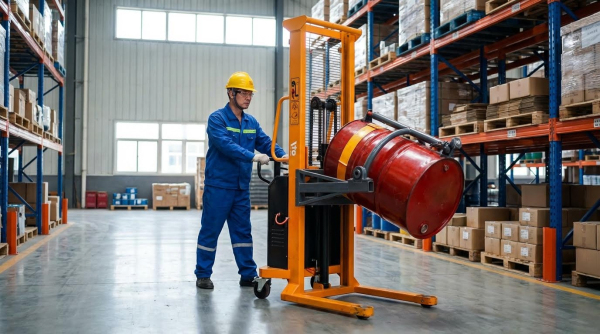
Przenośniki beczkowe były specjalistycznymi maszynami, które podnosiły pionowy bęben, obracały go do poziomu i umieszczały na belkach regałowych lub stojakach. Zwiększały one gęstość składowania poprzez zastosowanie poziomych regałów, unikając jednocześnie ręcznego przewracania lub wysokiego układania w stosy, czego odradzały wytyczne bezpieczeństwa. Nalewaki i przenośniki taśmowe dodały kontrolę obrotu wokół osi bębna, aby ułatwić dozowanie, przelewanie lub ładowanie partii. Ręczne przekładnie, koła ręczne lub napędy przechylania umożliwiały kontrolowane nalewanie ciężkich beczek bez nagłego przechylania lub rozpryskiwania. Przenośniki beczkowe podwieszane do podnośników łączyły podnoszenie i kontrolowany obrót, umożliwiając operatorom podnoszenie beczki, przesuwanie jej poziomo, a następnie przechylanie w celu przelania do mikserów, kotłów lub kontenerów IBC. Urządzenia te wymagały mechanizmów blokujących i kontroli przechyłu, aby zapobiec niezamierzonemu obrotowi, zwłaszcza w przypadku lepkiej lub chlupoczącej zawartości.
Kiedy stosować niestandardowe lub zasilane podajniki bębnów
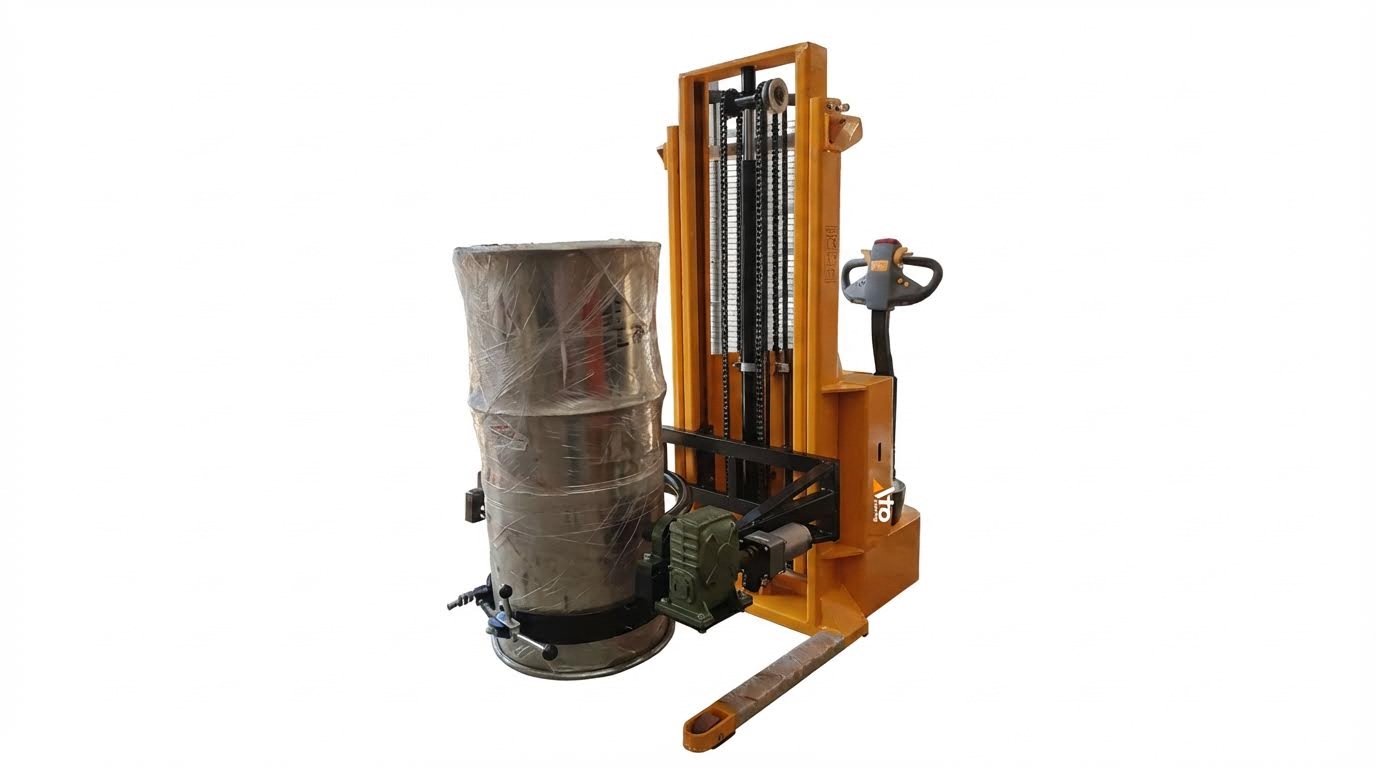
Niestandardowe lub zasilane przenośniki beczek stały się odpowiednie, gdy standardowe urządzenia katalogowe nie spełniały wymogów dotyczących geometrii, przepustowości lub zagrożeń. Przykładami były przenośniki beczek o niestandardowych średnicach, wysokich butli gazowych lub mieszanych rodzin pojemników, gdzie szybkozłącza skracały czas przezbrajania. Napędzane przenośniki ręczne z elektrycznym podnoszeniem i pochylaniem zmniejszyły siłę pchania i wyeliminowały ręczne pompowanie, co było korzystne w przypadku operacji o wysokiej częstotliwości lub długich tras przejazdu. W środowiskach klasyfikowanych lub korozyjnych, niestandardowe projekty obejmowały materiały nieiskrzące, konstrukcje ze stali nierdzewnej lub specjalistyczne powłoki, aby spełnić wymagania bezpieczeństwa i odporności na korozję. Zakłady wdrażały również przenośniki zasilane lub niestandardowe, gdy ocena ryzyka wykazała niedopuszczalne obciążenia ergonomiczne, częste sytuacje awaryjne lub konieczność integracji z liniami automatycznymi, czujnikami lub systemami kontroli dostępu.
Kryteria inżynieryjne doboru urządzeń do obsługi bębnów

Pojemność, geometria bębna i wybór osprzętu
Inżynierowie najpierw dopasowali udźwig podnośnika do największej, wiarygodnej wagi beczki, uwzględniając jej zawartość i pozostałości. Typowa beczka o pojemności 55 galonów (ok. 200 litrów) ważyła 180–360 kg, dlatego projektanci często określali udźwig co najmniej 450 kg z marginesem bezpieczeństwa. Podnośniki przemysłowe i Deluxe firmy Valley Craft miały udźwig 360 kg i obsługiwały beczki o pojemności 30 i 55 galonów (ok. 110 i 190 litrów), co mieściło się w tym zakresie. Podnośniki sufitowe firm Beacon i innych producentów obsługiwały produkty o udźwigu do 900 kg (ok. 900–9000 funtów), obsługując produkty o dużej gęstości i podnosząc je w poziomie.
Geometria bębna miała istotny wpływ na wybór osprzętu. Głowice w kształcie dzioba zazębiały się z górną krawędzią i dobrze współpracowały z nienaruszonymi bębnami stalowymi, plastikowymi i z włókien o wyraźnym dźwięku. Osprzęt pasowy z podwójnym mechanizmem zapadkowym pasował do uszkodzonych obręczy lub bębnów o nieregularnych kształtach i obejmował średnice 14–24 cali (≈356–610 mm). Osprzęt cylindryczny z kołyskami i pasami obsługiwał wysokie, wąskie pojemniki o średnicy 9–18 cali (≈229–457 mm), takie jak butle gazowe lub zbiorniki specjalistyczne.
Wybór zależał również od orientacji beczki i zadania związanego z jej obsługą. Podnośniki poziome podhakowe przyjmowały beczki o pojemności 30 i 55 galonów do przechylania i przelewania, często o wadze do 900 kg. Chwytaki pionowe z trójramiennymi pierścieniami centrującymi umożliwiały umieszczanie ich nad głową w pojemnikach zbiorczych lub beczkach ratowniczych. Inżynierowie udokumentowali kompatybilne typy beczek – z dennicą zamkniętą lub otwartą, z górnym rantem lub z kołnierzem – aby uniknąć niewłaściwego zastosowania, które mogłoby spowodować ścięcie obręczy lub upuszczenie ładunku.
Zgodność z niebezpiecznymi materiałami wymagała ostrożnych założeń. W przypadku braku etykiet użytkownicy traktowali beczki jako niebezpieczne i wybierali osprzęt minimalizujący kontakt ręczny i zapewniający pewne mocowanie mechaniczne. Łańcuchy klasy 80 ze sprężynowymi zatrzaskami zapewniały zgodny z normami OSHA i ANSI uchwyt do beczek z zamkniętą pokrywą i górnym rantem. Zmniejszało to ryzyko przypadkowego uwolnienia podczas podnoszenia lub obracania.
Stabilność, zwrotność i stan podłoża
Analiza stabilności uwzględniała rozstaw osi, środek ciężkości i wysokość osprzętu. Przemysłowe transportery beczek wykorzystywały ramy o stałej geometrii o długości około 1.27 m i szerokości 0.89 m, z nisko zamontowanymi bębnami, aby utrzymać środek ciężkości wewnątrz śladu koła. Jednostki Deluxe wykorzystywały teleskopowe nogi, wysuwane na szerokość od około 0.64 do 0.81 m, co umożliwiało dostęp do wąskich korytarzy lub poszerzenie rozstawu dla większej stabilności podczas podnoszenia. Inżynierowie ocenili ryzyko przewrócenia podczas przyspieszania, zwalniania i skręcania z pełnym bębnem.
Konfiguracja kół miała istotny wpływ na zwrotność. Modele przemysłowe wykorzystywały dwa sztywne koła przednie o średnicy 150 mm i jedno tylne koło obrotowe o średnicy 200 mm, co umożliwiało ciasne skręcanie w zatłoczonych obszarach, ale wymagało od przeszkolonych operatorów kontroli toru jazdy. Modele deluxe wykorzystywały dwa sztywne koła przednie i dwa obrotowe koła tylne, co poprawiało stabilność kierunkową podczas dłuższych manewrów i zmniejszało siłę potrzebną do kierowania. W przypadku jednostek napędzanych mechanicznie, projektanci uwzględnili również przyczepność kół napędowych oraz promień skrętu w pobliżu regałów i wałów ochronnych.
Warunki podłoża ograniczały wybór kół i zestawów kołowych. Koła ze stali twardej lub poliuretanu toczyły się sprawnie po gładkim betonie, ale przenosiły większe obciążenia punktowe i wibracje na nierównych powierzchniach. W przypadku podłóg z dylatacjami, odpływami lub niewielkimi odpryskami, koła o większej średnicy zmniejszały ryzyko zawieszenia. W obszarach wilgotnych lub narażonych na agresywne chemicznie czynniki, odporne na korozję materiały kół i uszczelnione łożyska wydłużały żywotność i zapewniały płynne toczenie.
Nachylenie nawierzchni i lokalne przeszkody wpływały na bezpieczne warunki pracy. Inżynierowie zazwyczaj ograniczali ręczną obsługę beczek na rampach i zabraniali przeciągania ciężkich beczek przez progi bez pomocy mechanicznej. W przypadku platform i krat zabezpieczających przed wyciekami, sprawdzali rozstaw kół i rozkład obciążenia, aby uniknąć przebicia lub nadmiernego naprężenia paneli pomostu. W przypadku wyładowań elektrostatycznych, które stwarzały ryzyko zapłonu, rozważali zastosowanie kół przewodzących i środków zabezpieczających.
Integracja z paletami, regałami i systemem ograniczania wycieków
Sprzęt do transportu beczek musiał płynnie współpracować z paletami i elementami wyposażenia magazynowego. Mobilne podnośniki do beczek z kompaktowymi ramami sięgały ponad standardowe palety, umożliwiając umieszczanie i pobieranie beczek o pojemności 30 i 55 galonów bez konieczności przeciągania ich po deskach pokładu. Konstrukcje z teleskopowymi nogami były chowane w wąskich otworach paletowych i wysuwane w celu stabilnego podnoszenia palet lub z pokładów rozlewowych. Inżynierowie sprawdzili minimalny prześwit wideł lub nóg oraz przestrzeń do obracania między rzędami palet.
W przypadku regałów i składowania, regały beczkowe i napędzane przenośniki beczek podnosiły beczki do górnych poziomów regałów, zachowując jednocześnie kontrolowane nachylenie. Projektanci oceniali wysokość podnoszenia w pionie, ugięcie masztu,
Podsumowanie i najlepsze praktyki dla systemów obsługi beczek
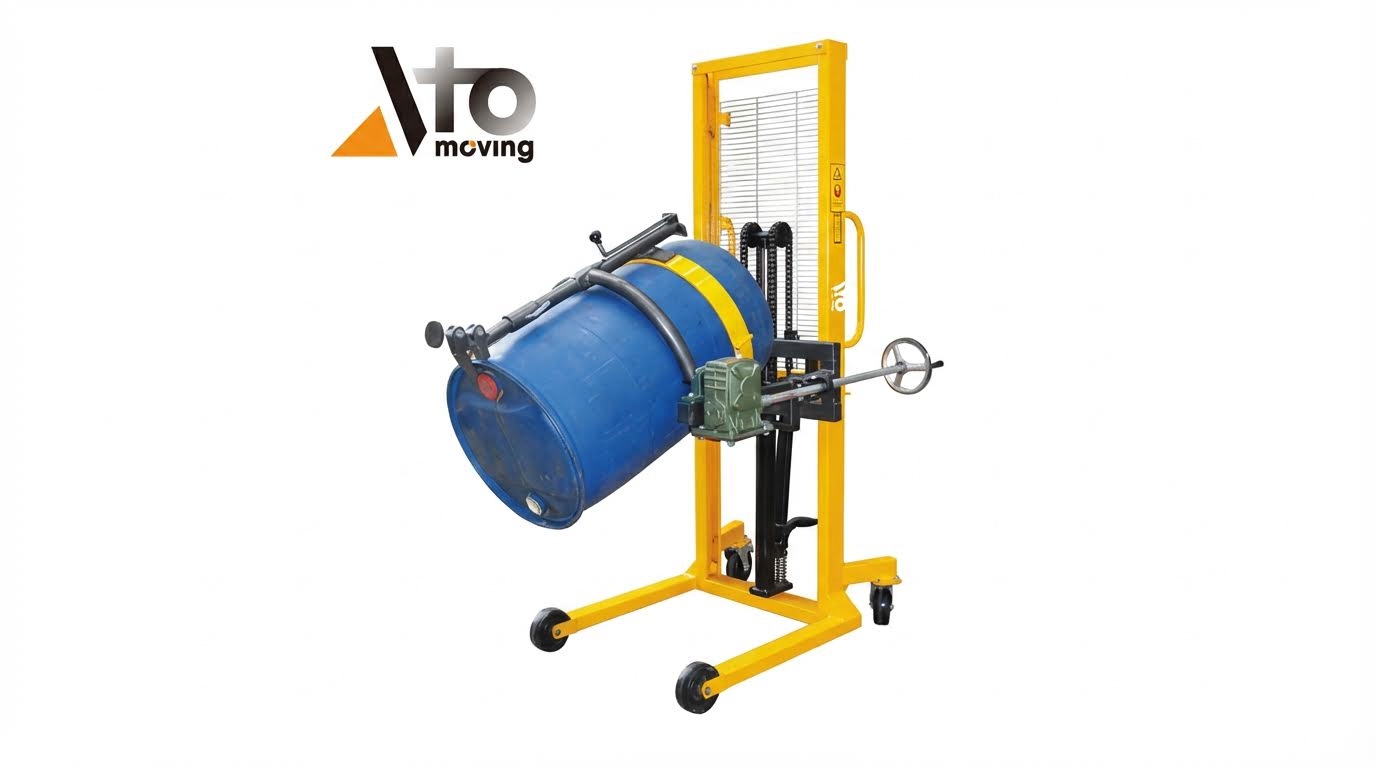
Skuteczne przenoszenie beczek zależało od dopasowania możliwości sprzętu do masy beczki, jej geometrii i przebiegu procesu. Typowe beczki o pojemności 55 galonów ważyły 180–360 kg, dlatego rozwiązania techniczne, takie jak mobilne podnośniki, paletyzatory i chwytaki podhakowe, znacznie zmniejszyły ryzyko związane z ergonomią i narażeniem na działanie substancji chemicznych. Wymagania OSHA i ANSI wymuszały stosowanie osprzętu z blokadą, sprawdzonych podzespołów do podnoszenia oraz pisemnych procedur zgodnych z informacjami zawartymi w kartach charakterystyki substancji niebezpiecznych (SDS) i zasadami informowania o zagrożeniach. Nowoczesne systemy wykorzystywały również szybkozłączki i wymienne osprzęty do przenoszenia beczek stalowych, plastikowych i fibrowych z uszkodzonymi obręczami lub o niestandardowych średnicach.
W całej branży kluczowy trend przesunął się od ręcznego przetaczania i przechylania w kierunku mobilnych i zasilanych urządzeń do transportu z kontrolowanym podnoszeniem i wysypywaniem. Kompaktowe hydrauliczne transportery beczek , wózki paletowe z nogami teleskopowymi oraz chwytaki górne o udźwigu 450–900 kg (1,000–2,000 funtów) umożliwiały tworzenie ciaśniejszych układów i większą gęstość składowania. Integracja z paletami rozlewowymi, dodatkowymi systemami zabezpieczającymi oraz możliwością wyboru osprzętu w kształcie regału, szczególnie tam, gdzie wymagane było składowanie poziome, regały lub umieszczanie nadpakowań. Przyszłe systemy coraz częściej łączyły napęd mechaniczny, podnośnik elektryczny oraz elektroniczne blokady lub czujniki, aby ograniczyć błędy ludzkie i zapewnić większą przepustowość.
Wdrażając lub modernizując system transportu beczek, zakłady powinny rozpocząć od formalnej analizy zagrożeń i zadań. Należy zaplanować trasy transportu beczek od przyjęcia do utylizacji, zidentyfikować punkty ręcznego transportu i zastąpić je urządzeniami mechanicznymi wszędzie tam, gdzie pełne beczki są podnoszone, układane w stosy lub wysypywane. Należy upewnić się, że udźwig przekracza dopuszczalną masę całkowitą beczek z odpowiednim marginesem bezpieczeństwa, że osprzęt pewnie obejmuje krawędź lub korpus beczki oraz że typy kół są dopasowane do warunków i nachylenia podłoża. Należy zrównoważyć początkowy koszt zakupu z redukcją obrażeń, zapobieganiem wyciekom i wzrostem wydajności w całym okresie eksploatacji sprzętu oraz zaplanować przeglądy i konserwację układów hydraulicznych, łańcuchów i mechanizmów chwytakowych.
Solidna strategia obsługi beczek łączyła w sobie elementy sterowania inżynieryjnego, szkolenie operatorów i zdyscyplinowane praktyki magazynowe. Ograniczanie wysokości stosów, egzekwowanie przepisów dotyczących środków ochrony indywidualnej i etykietowania oraz zakaz ręcznego podnoszenia pełnych beczek były zgodne zarówno z wytycznymi bezpieczeństwa, jak i doświadczeniem praktycznym. Wraz z rozwojem dostępnych opcji sprzętowych, najbardziej odporne na problemy pozostawały te, które okresowo weryfikowały skład beczek, zagrożenia chemiczne i układ, a następnie odpowiednio dostosowywały osprzęt i rozwiązania elektryczne.