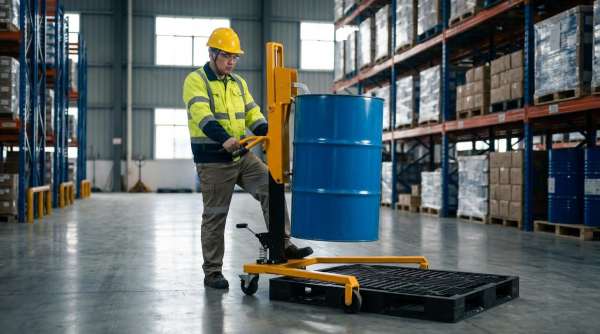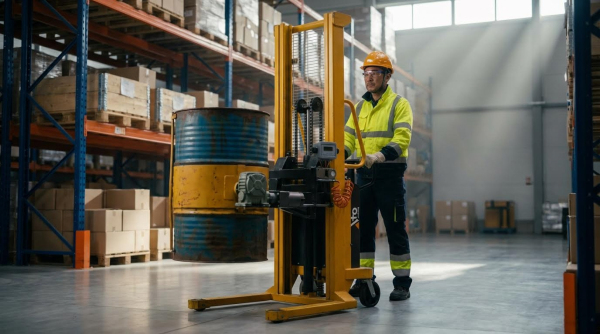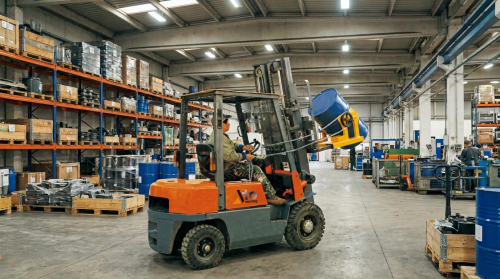
Bezpieczne podnoszenie beczek o pojemności 55 galonów (ok. 200 litrów) w obiektach przemysłowych wymagało ustrukturyzowanego podejścia łączącego ocenę ryzyka, zgodność z przepisami oraz techniczne środki kontroli. Typowe masy beczek wahały się od około 180 kg do znacznie ponad 900 kg, co sprawiało, że niekontrolowane ręczne przemieszczanie ładunków było czynnością o wysokim stopniu ryzyka. W niniejszym artykule omówiono, jak oceniać masę beczek, zagrożenia i warunki na miejscu budowy, a także jak dostosować praktyki do norm OSHA, ASME i norm dotyczących podnoszenia poniżej haka.
Następnie porównano surowe ograniczenia ręcznego transportu z technikami stopniowego podnoszenia i przetaczania beczek, wspieranymi przez środki ochrony indywidualnej i kontrole czystości. W artykule szczegółowo opisano również dobór i użytkowanie mechanicznych urządzeń podnoszących, w tym osprzętu do wózków widłowych , podnośników, przechylaczy beczek oraz zaawansowanych rozwiązań, takich jak wózki AGV, roboty współpracujące i cyfrowe bliźniaki. Na koniec przedstawiono zwięzłą listę kontrolną wdrożenia, z której placówki mogą korzystać, aby wdrożyć bezpieczne podnoszenie beczek do codziennej pracy.
Ocena ryzyka i wymogi regulacyjne
Ocena ryzyka związanego z obsługą beczek o pojemności 55 galonów (ok. 200 litrów) w zakładach przemysłowych wymagała ustrukturyzowanego przeglądu masy beczek, ich zawartości, metod obsługi oraz warunków w miejscu pracy. Zakłady oceniały zarówno rutynowe, jak i nierutynowe zadania, takie jak przyjmowanie, przelewanie, transport wewnętrzny i utylizacja odpadów. Skuteczne programy wiązały identyfikację zagrożeń bezpośrednio z wyborem sprzętu, szkoleniem operatorów i zgodnością z przepisami.
Typowe masy bębnów i obliczenia obciążenia
Standardowa beczka o pojemności 55 galonów (ok. 200 litrów) po napełnieniu może ważyć od około 180 kg do 360 kg, w zależności od gęstości produktu. Gęste ciała stałe lub ciecze o wysokim ciężarze właściwym mogą w skrajnych przypadkach powodować wzrost masy całkowitej powyżej 900 kg, co przekracza typowe udźwigi urządzeń podwieszanych. W związku z tym, w ocenie ryzyka wykorzystano konserwatywne założenia dotyczące gęstości i zweryfikowano rzeczywiste dane z kart katalogowych produktów, zamiast opierać się na masie nominalnej. Inżynierowie obliczyli całkowity podniesiony ładunek jako sumę udźwigu beczki, jej zawartości, osprzętu i wszelkich dołączonych akcesoriów, a następnie porównali tę wartość z udźwigiem znamionowym wózków widłowych, wciągników i podnośników beczek z odpowiednim marginesem bezpieczeństwa. Planiści uwzględnili również dynamiczne skutki przyspieszenia, hamowania i potencjalnego uderzenia, zwłaszcza gdy beczki były obracane, przechylane lub transportowane po nierównych podłożach.
Identyfikacja zagrożeń, oznakowanie i przegląd kart charakterystyki
Przed podnoszeniem lub przemieszczaniem, operatorzy sprawdzali etykietę każdej beczki pod kątem piktogramów określających zagrożenie, haseł ostrzegawczych i oznaczeń transportowych. Brak wyraźnego oznakowania beczki był traktowany jako niebezpieczny do czasu potwierdzenia zawartości w dokumentacji lub badaniach. Kierownictwo wymagało przeglądu odpowiedniej Karty Charakterystyki Substancji Niebezpiecznej (SDS) w celu określenia palności, toksyczności, korozyjności, reaktywności i zalecanych środków ochrony indywidualnej, a także specjalnych ograniczeń dotyczących obchodzenia się z beczką lub temperatur. Personel sprawdzał szczelność, wybrzuszenia, korozję lub brakujące korki i pokrywy oraz zabezpieczał zamknięcia przed przenoszeniem beczki, aby uniknąć wycieków podczas podnoszenia lub toczenia. Kroki te były uwzględniane w ocenie ryzyka, wpływając na to, czy dopuszczalne jest ręczne przemieszczanie oraz jakie środki pomocnicze, palety zabezpieczające lub systemy wentylacji były niezbędne.
OSHA, ASME i zgodność z przepisami „poniżej haka”
Zakłady w USA dostosowały praktyki obsługi beczek do przepisów OSHA regulujących obsługę materiałów i cieczy łatwopalnych, w tym 29 CFR 1926.152 i powiązanych sekcji. Urządzenia podnoszące pod hakiem, takie jak podnośniki i przechylacze beczek, były zgodne z wymogami ASME B30.20 i ASME BTH-1 w zakresie projektowania, produkcji, kontroli i oznakowania. Producenci zazwyczaj projektowali te urządzenia z minimalnym współczynnikiem projektowym 3:1 w oparciu o granicę plastyczności materiału, ale użytkownicy nadal musieli upewnić się, że udźwig znamionowy przekracza maksymalne oczekiwane obciążenie beczki. Programy bezpieczeństwa wymagały regularnych przeglądów, udokumentowanej konserwacji oraz szkoleń operatorów w zakresie prawidłowego montażu, weryfikacji działania i blokowania uszkodzonego sprzętu. W ramach kontroli zgodności sprawdzano również, czy na beczkach z dnem zamkniętym lub otwartym stosowano wyłącznie kompatybilne urządzenia, a do beczek z materiałami niebezpiecznymi stosowano sprzęt odpowiedni do ich konstrukcji i stanu.
Warunki obiektu, przepływ ruchu i ergonomia
Oceny ryzyka obejmowały stan nawierzchni, oświetlenie, natężenie ruchu i nachylenie na wszystkich trasach transportu beczek. Planiści wyeliminowali lub ograniczyli śliskie nawierzchnie, progi i ostre zakręty, które mogłyby spowodować utratę stabilności wózka beczkowego , wózka widłowego lub beczki zawieszonej. Obiekty zorganizowały przepływ ruchu, oddzielając chodniki dla pieszych od tras dla wózków przemysłowych, zwłaszcza w pobliżu miejsc składowania i przelewania beczek. Układy magazynowe ograniczyły rzędy do dwóch beczek wysokości i dwóch beczek szerokości dla beczek o pojemności 55 galonów (ok. 200 litrów), co usprawniło dostęp do inspekcji i zmniejszyło ryzyko zawalenia. Oceny ergonomii określiły ograniczenia dotyczące ręcznego przechylania, toczenia i podnoszenia, promując pomoce mechaniczne w miejscach, gdzie ciężar beczek lub częstotliwość wykonywania zadań przekraczały bezpieczne możliwości człowieka.
Ręczna obsługa beczek: ograniczenia i najlepsze praktyki
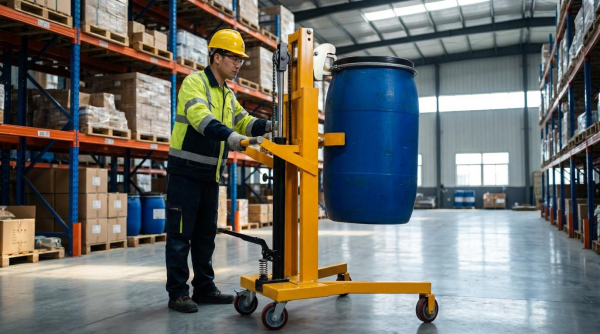
Ręczne przenoszenie beczek o pojemności 55 galonów (ok. 200 litrów) w zakładach przemysłowych wymagało ścisłej kontroli, ponieważ napełniona beczka ważyła zazwyczaj 180–360 kg, a przy bardzo gęstej zawartości mogła przekroczyć 900 kg. Zakłady minimalizowały ręczne podnoszenie do krótkich, mało ryzykownych manewrów i w miarę możliwości korzystały z pomocy mechanicznych. Skuteczne programy określały jasne limity, standaryzowane techniki oraz egzekwowały zasady dotyczące środków ochrony indywidualnej i porządku, aby utrzymać niski wskaźnik urazów.
Kiedy ręczne przemieszczanie jest dopuszczalne lub zabronione
Zakłady zazwyczaj zezwalały na ręczne podnoszenie beczek pustych lub prawie pustych, lub na zmianę ich położenia na krótkie odległości, taką jak precyzyjne wyrównywanie, niewielkie przechylanie lub kontrolowane przesuwanie po równych podłogach. Pracownicy szacowali wagę beczek na podstawie ich zawartości i etykiet, a każdą nieznaną lub nieoznakowaną beczkę traktowali jako potencjalnie pełną i niebezpieczną, wymagającą pomocy mechanicznej. Zasady zazwyczaj zabraniały samodzielnego ręcznego podnoszenia pełnych beczek, ręcznego przenoszenia beczek ułożonych w stos oraz ręcznego przemieszczania na pochyłościach, mokrych podłogach lub w pobliżu otworów. Prace z zawartością łatwopalną, żrącą lub toksyczną były zgodne z przepisami OSHA dotyczącymi cieczy łatwopalnych oraz wewnętrznymi systemami zezwoleń na pracę, które wymagały użycia wózków do beczek , podnośników hakowych lub wózków widłowych. Przełożeni dokumentowali niedostępność pomocy mechanicznych i wdrażali tymczasowe środki kontroli, takie jak podnoszenie zespołowe, zmniejszenie ciężaru lub zmiana harmonogramu zadań.
Techniki pionizacji i rolowania dla jednej i dwóch osób
Kiedy pracownicy ręcznie przewracali bęben, kucali blisko, rozstawiając stopy, chwytali dzwonek, utrzymywali proste plecy i używali mięśni nóg, aby podnieść i kołysać bęben na dolnym dzwonku. Następnie przesuwali ręce na dalszą krawędź obręczy i łagodnie ustawiali bęben w pozycji pionowej, unikając szarpnięć. Do toczenia operator umieszczał obie ręce po drugiej stronie dzwonka, ciągnął bęben do przodu, aż zrównoważył się na dolnej obręczy i toczył go bez krzyżowania rąk, wykorzystując masę ciała, a nie siłę ramion. Techniki dwuosobowe odzwierciedlały tę metodę, przy czym obaj pracownicy kucali po przeciwnych stronach, podnosili jednocześnie, komunikowali się w sposób ciągły i utrzymywali zsynchronizowane ruchy, aby zapobiec skręcaniu ładunków. Zakłady często preferowały dźwignie lub stojaki do przechylania bębnów do przewracania, co zmniejszało obciążenie kręgosłupa i standaryzowało ruch.
Środki ochrony indywidualnej, utrzymanie porządku i kontrola zapobiegania urazom
Pracownicy nosili obuwie ochronne z ochroną palców, rękawice odporne na działanie chemikaliów i ochronę oczu jako podstawę, a także dodawali fartuchy, osłony twarzy lub ochronę dróg oddechowych, gdy dokumenty SDS wskazywały na zawartość substancji żrących, toksycznych lub lotnych. Pasy tylne lub podpory działały jedynie jako pomoce administracyjne i nigdy nie zastępowały kontroli technicznych ani właściwej techniki. Dobre praktyki porządkowe obejmowały czyste, suche, równe podłogi, drożne przejścia i dobrze oświetlone trasy bez pochyłości, progów lub ślepych zaułków. Zakłady ograniczyły rzędy magazynowe do maksymalnie dwóch beczek wysokości i dwóch beczek szerokości, aby utrzymać stosy w stabilności i umożliwić wizualną kontrolę pod kątem wycieków lub pogorszenia. Nadzorcy wzmacniali bezpieczne zachowania poprzez szkolenia, obserwację i przeglądy incydentów, koncentrując się na unikaniu ręcznego przenoszenia, gdzie urządzenia mechaniczne, takie jak wózki beczkowe lub podnośniki , mogłyby wyeliminować podnoszenie wysokiego ryzyka.
Mechaniczne urządzenia podnoszące i kryteria wyboru
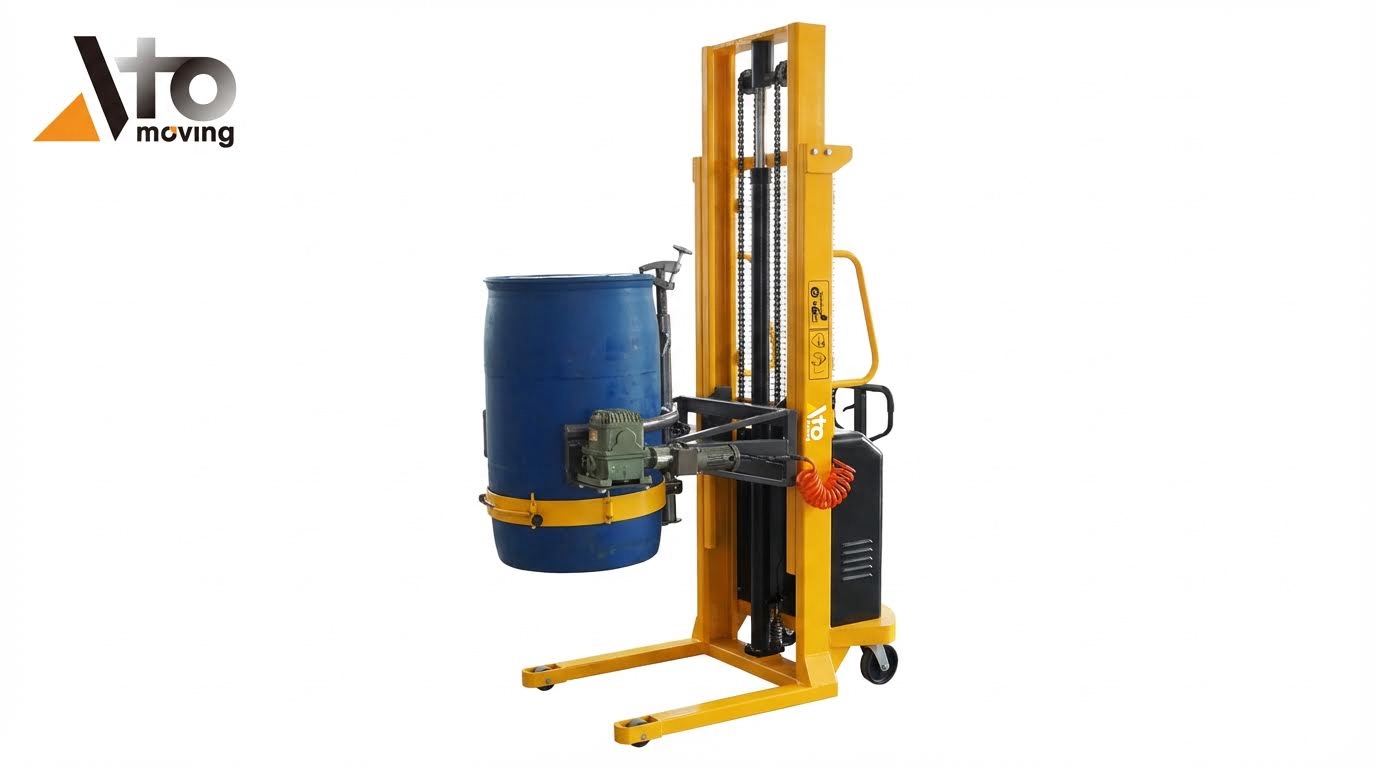
Mechaniczne urządzenia podnoszące zmniejszyły wysiłek ręczny i kontrolowały ruch beczek w obiektach przemysłowych. Ograniczyły również obciążenie ergonomiczne i narażenie na kontakt z niebezpiecznymi materiałami. Właściwy dobór urządzenia zależał od rodzaju beczki, jej masy, orientacji oraz wymaganego ruchu, takiego jak podnoszenie, przechylanie lub obrót. Przed wdrożeniem inżynierowie musieli zweryfikować udźwig, kompatybilność i zgodność z przepisami.
Osprzęt do wózków widłowych i podnośniki beczek pod hakiem
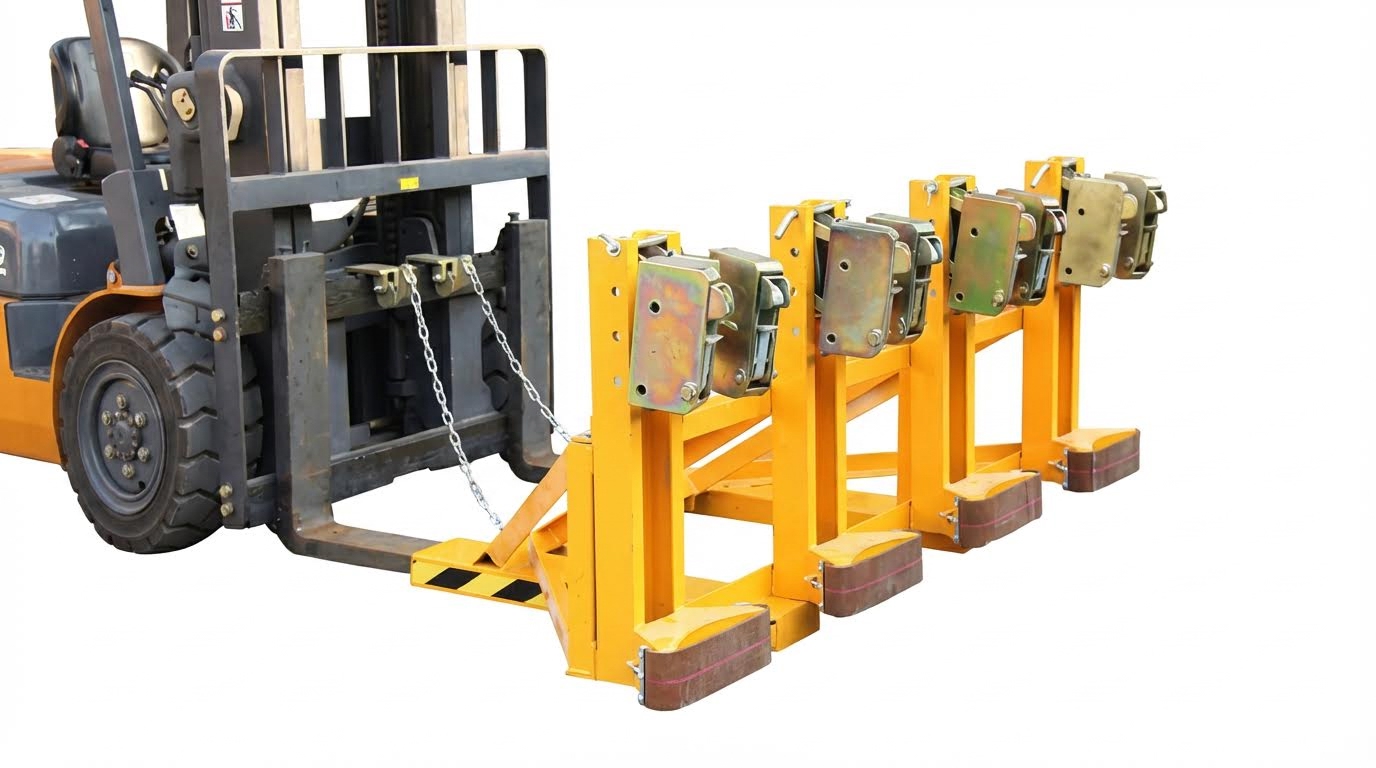
Podnośniki beczek montowane na wózkach widłowych umożliwiały operatorom podnoszenie i transport beczek o pojemności 30 i 55 galonów (galonów) bez wychodzenia z kabiny. Typowe konstrukcje obejmowały chwytaki montowane na widłach, uchwyty kołyskowe oraz kieszenie na widły zintegrowane z uchwytami beczek. Podnośniki beczek montowane pod hakiem, takie jak seria BPDL, BDCL i BVDL, mocowane do haków lub łańcuchów i załączane do dzwonka beczki lub górnej krawędzi. Inżynierowie wybierali między osprzętem montowanym pod hakiem a osprzętem montowanym pod hakiem na podstawie odległości przejazdu, szerokości korytarza, wysokości składowania oraz dostępnej infrastruktury do podnoszenia.
Bębny stalowe, plastikowe i włókniste z zamkniętą pokrywą i wyraźnie zaznaczoną górną krawędzią, dostosowane do podnośników z uchwytem dzwonkowym lub dwupunktowym. Urządzenia takie jak BCDL-2000 wykorzystywały łańcuch klasy 80 i zatrzaski sprężynowe, aby zapewnić pewne zamocowanie i spełnić wymagania OSHA i ASME dotyczące mocowania poniżej haka. Modele z widłami i wciągnikiem, takie jak FDT-22 lub DL-31, zapewniały elastyczność w zastosowaniach zarówno z dźwigami, jak i wózkami. Kryteria wyboru obejmowały wymiary otworu wideł, minimalną średnicę bębna, geometrię krawędzi oraz to, czy bębny z otwartą pokrywą były dozwolone, czy wyraźnie wykluczone.
Wciągniki sufitowe, przechyły bębnów i sterowanie obrotem
Wciągniki sufitowe z dedykowanymi podnośnikami beczek umożliwiały podnoszenie w pionie, precyzyjne ustawianie i kontrolowany obrót podczas nalewania lub opróżniania. Urządzenia do przechylania beczek, takie jak DRUM-LUG, modele 770, 771 i 775, podtrzymywały beczki w kołyskach, pasach lub koszach łańcuchowych, aby zapobiec ich poślizgowi podczas obrotu. Samoblokujące przekładnie ślimakowe utrzymywały kąt nachylenia bębna bez cofania się, co chroniło operatorów podczas dozowania cieczy. Opcje obrotu z napędem silnikowym, takie jak w modelu M771, umożliwiały zdalne sterowanie i precyzyjne pozycjonowanie kątowe, co jest ważne podczas transportu cieczy niebezpiecznych lub łatwopalnych.
Inżynierowie określili kombinacje podnośników i pochylni w oparciu o wymagany zakres obrotu, zazwyczaj 0–360°, oraz metodę sterowania ładunkiem: ręczną, korbową lub napędem mechanicznym. Podnośniki koszowe, takie jak model 775, rozkładają obciążenia na całej powierzchni i nadają się do beczek uszkodzonych lub o niskiej wytrzymałości, które nie tolerują dużego nacisku zacisku. Poziome przenośniki beczek, takie jak BDCS, obsługują beczki o pojemności 30 i 55 galonów (galonów) o masie do około 2000 kg, do transportu bocznego lub załadunku na regałach. Integracja z istniejącymi systemami jednoszynowymi lub suwnicami pomostowymi wymagała weryfikacji wysokości nadproża, podejścia haka i promienia obrotu w celu uniknięcia kolizji.
Nominalna pojemność, współczynniki bezpieczeństwa i kompatybilność bębnów
Urządzenia do transportu beczek miały jednakowe udźwigi, zazwyczaj od 450 kg do 900 kg w przypadku standardowych urządzeń i do 2000 kg w przypadku ciężkich podnośników poziomych. Inżynierowie musieli porównać te udźwigi z masą bębna w najgorszym przypadku, która mogła przekroczyć 900 kg po wypełnieniu go gęstymi materiałami. Producenci tacy jak Bushman zaprojektowali urządzenia podhakowe z minimalnym współczynnikiem bezpieczeństwa 3:1, opartym na granicy plastyczności materiału, zgodnie z kategoriami projektowymi ASME BTH-1. Użytkownicy nadal musieli stosować odpowiednie współczynniki projektowe z ASME B30.20 oraz specyficzne dla danego miejsca wytyczne dotyczące podnoszenia.
Zgodność wykraczała poza wagę, obejmując geometrię, konstrukcję i rodzaj zamknięcia bębna. Urządzenia często określały wyłącznie bębny z zamkniętą pokrywą lub wykluczały modele z otwartą pokrywą ze względu na słabsze obręcze. Podnośniki z górnym brzegiem lub chwytaki z dzwonkiem wymagały nienaruszonych, nieodkształconych obręczy w przypadku bębnów o pojemności 30 lub 55 galonów (ok. 117,7 l). Urządzenia typu koszowego i taśmowego obsługiwały bębny plastikowe i z włókna lub uszkodzone bębny stalowe, w których uchwyt dzwonka był zawodny. Inżynierowie udokumentowali dozwolone typy bębnów, pojemności i orientacje w standardowych procedurach operacyjnych oraz etykiety zabezpieczające, aby zapobiec niewłaściwemu zastosowaniu.
Integracja pojazdów AGV, robotów współpracujących i cyfrowych bliźniaków do obsługi
Automatycznie sterowane pojazdy (AGV) i autonomiczne roboty mobilne (AMR) transportowały beczki między strefami magazynowania, przetwarzania i wysyłki, zapewniając stałą prędkość i kontrolę trasy. Platformy te współpracowały ze specjalistycznymi chwytakami beczek lub paletami zaprojektowanymi do automatycznego podnoszenia. Roboty współpracujące (coboty) wykonywały zadania takie jak pozycjonowanie zaworów, usuwanie korków czy pomoc w ustawianiu pod podnośnikami podhakowymi, podczas gdy ludzie nadzorowali niebezpieczne operacje. Ograniczenia siły i momentu obrotowego w cobotach ograniczały bezpośrednie podnoszenie, dlatego inżynierowie zazwyczaj ograniczali je do manipulacji i wykrywania.
Podsumowanie i lista kontrolna wdrożenia dla bezpiecznego podnoszenia beczek
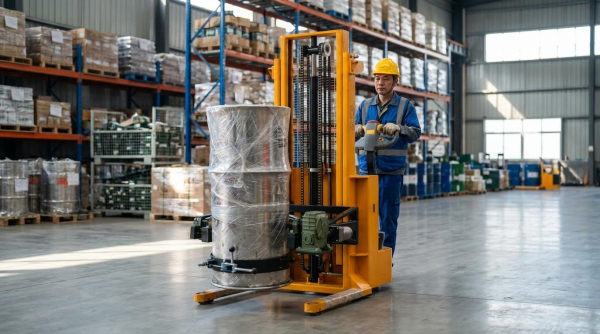
Bezpieczne podnoszenie 55-galonowych beczek w obiektach przemysłowych wymagało ustrukturyzowanego podejścia łączącego ocenę ryzyka, zgodność z przepisami oraz odpowiednie metody transportu. Typowa masa beczek wahała się od około 180 kg do ponad 900 kg w zależności od zawartości, co sprawiało, że dokładne oszacowanie obciążenia było niezbędne przed wyborem transportu ręcznego lub mechanicznego. Wymagania OSHA dotyczące cieczy niebezpiecznych i łatwopalnych, a także normy ASME B30.20 i BTH-1 dotyczące urządzeń pod hakiem, regulowały projektowanie, użytkowanie i kontrolę sprzętu. Obiekty, w których zintegrowano dobrą ergonomię, swobodny przepływ ruchu i zdyscyplinowane utrzymanie porządku, znacznie zmniejszyły liczbę urazów i incydentów związanych z wyciekami.
Ręczne przenoszenie beczek było dopuszczalne jedynie w przypadku pustych lub bardzo lekkich beczek, w kontrolowanych warunkach, z zachowaniem odpowiedniej techniki i środków ochrony indywidualnej. W przypadku pełnych lub ciężkich beczek, zakłady korzystały z wózków widłowych z osprzętem do beczek , dedykowanych wózków do beczek , pionowych i poziomych podnośników beczek oraz automatycznych przechylaczy beczek z blokadą i odpowiednimi współczynnikami bezpieczeństwa. Współczesne praktyki coraz częściej wykorzystują wózki AGV, roboty współpracujące i cyfrowe bliźniaki do symulacji tras beczek, weryfikacji prześwitów i optymalizacji doboru sprzętu przed wdrożeniem. Ten trend sprzyjał zarówno wzrostowi wydajności, jak i mniejszemu narażeniu operatorów na ryzyko.
W celu wdrożenia, zakłady powinny opracować listę kontrolną obejmującą: identyfikację beczek i przegląd karty charakterystyki (SDS), oszacowanie masy, sprawdzenie stanu pod kątem szczelności i zamknięć, dobór urządzenia o odpowiedniej nośności znamionowej i zgodności z typem beczki oraz weryfikację współczynników bezpieczeństwa konstrukcji 3:1 lub lepszych. Lista kontrolna powinna również obejmować kontrolę punktów podnoszenia, olinowania i stanu podłoża, potwierdzenie przeszkolenia operatora i środków ochrony indywidualnej (PPE) oraz weryfikację, czy drogi przejazdu są wolne, oświetlone i pozbawione nachyleń lub przeszkód. Następnie okresowe audyty i przeglądy incydentów zamykały cykl, zapewniając, że praktyki związane z obsługą beczek ewoluowały wraz ze zmianami w materiałach, technologii sprzętu i wymaganiach prawnych.