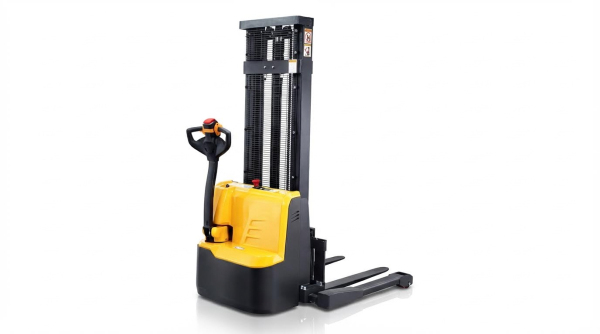
Stan akumulatorów wózków widłowych Walkie-Stack bezpośrednio wpływa na czas sprawności, bezpieczeństwo i koszty cyklu życia w zakładach przemysłowych. W artykule omówiono, jak rozpoznawać wczesne objawy operacyjne, stosować ustrukturyzowane testy diagnostyczne i prawidłowo interpretować wyniki. Porównano również opcje naprawy, regeneracji lub całkowitej wymiany, uwzględniając wagę akumulatora i ograniczenia bezpieczeństwa. Na koniec podsumowano najlepsze praktyki w zakresie konserwacji i monitorowania, aby zapewnić niezawodność i zgodność flot elektrycznych wózków widłowych do transportu materiałów.
Kolejne sekcje dotyczyły obserwowalnych problemów z czasem pracy i anomalii zasilania, poprzez testy multimetrowe, hydrometryczne i standaryzowane testy wydajności, aż po strategiczne decyzje dotyczące modernizacji lub odnowy. Koncentrowano się na technicznie solidnych, gotowych do użycia w terenie metodach, które zespoły konserwacyjne mogłyby zintegrować z planowanymi inspekcjami i programami konserwacji predykcyjnej.
Główne objawy operacyjne uszkodzonego akumulatora
Operatorzy zazwyczaj zauważali degradację akumulatora w pierwszej kolejności, analizując jego codzienne działanie i sposób ładowania. Wyraźne objawy operacyjne pozwalały zespołom konserwacyjnym na interwencję, zanim awarie stworzyły niebezpieczne warunki lub nieplanowane przestoje. W poniższych podrozdziałach opisano najważniejsze wskaźniki eksploatacyjne wskazujące, że akumulator wózka widłowego zbliża się do końca okresu eksploatacji lub jest ekonomiczny.
Krótszy czas pracy i częste ładowanie w trakcie zmiany
Sprawny akumulator trakcyjny zapewniał przewidywalny czas pracy, często zbliżony do pełnej zmiany przy nominalnym obciążeniu. Skrócenie użytecznego czasu pracy o około 30% lub więcej wskazywało na znaczną utratę pojemności i uzasadniało szczegółowe testy. Operatorzy, którzy potrzebowali okresowych ładowań co cztery godziny zamiast ośmiu, doświadczali klasycznych objawów zasiarczenia lub zużycia płyt. Takie zachowanie zazwyczaj następowało po wielokrotnych głębokich rozładowaniach poniżej około 20% stanu naładowania lub chronicznym niedoładowaniu. Testy pojemności w znormalizowanych warunkach, takich jak procedury rozładowania określone w normie EN 60254-1, potwierdzały, czy akumulator nadal spełnia wymaganą wartość amperogodzin. Gdy zmierzona pojemność spadła znacznie poniżej specyfikacji, dalsze użytkowanie zwiększało generowanie ciepła i przyspieszało starzenie się akumulatora.
Problemy z uruchomieniem, sporadyczna utrata zasilania
Utrudniony rozruch, podczas którego podnośnik nie włączał się niezawodnie, często wskazywał na niskie napięcie akumulatora lub wysoką rezystancję wewnętrzną. Przerywane spadki napięcia podczas jazdy lub podnoszenia wskazywały na niestabilne napięcie pod obciążeniem, czasami spowodowane martwymi ogniwami lub uszkodzonymi połączeniami. Technicy sprawdzali, czy nie ma luźnych lub skorodowanych zacisków, przetartych kabli lub uszkodzonych złączy, ponieważ te usterki powodowały spadki napięcia, które sugerowały awarię akumulatora. Pomiar napięcia pakietów i poszczególnych ogniw podczas pracy silnika trakcyjnego lub podnoszącego pomagał odróżnić problemy z okablowaniem od faktycznej degradacji ogniw. Utrzymujące się kody błędów elektronicznych związane ze zbyt niskim napięciem, pomimo prawidłowej pracy ładowarki i czystych połączeń, zazwyczaj potwierdzały awarię akumulatora.
Przegrzanie, nieprzyjemne zapachy i widoczna korozja
Nadmierna temperatura akumulatora podczas ładowania lub intensywnej pracy sygnalizowała wzrost rezystancji wewnętrznej i nieefektywną konwersję energii. Przegrzaniu często towarzyszyło wydzielanie się gazów, słyszalne bulgotanie lub syczenie, szczególnie w układach kwasowo-ołowiowych w warunkach przeładowania. Technicy traktowali zapach siarki jako ostrzeżenie o wycieku elektrolitu lub znacznym przegrzaniu, które mogło uszkodzić sąsiednie elementy i izolację. Białe lub zielonkawe osady wokół zacisków, złączy i tacek wskazywały na wyciek kwasu i korozję, która zwiększała rezystancję styków i zmniejszała dostępny prąd. Postęp korozji pomimo czyszczenia i prawidłowego dokręcania zacisków, pęknięcia obudowy, uszkodzenia uszczelnień lub przewlekłe przepełnianie elektrolitem zazwyczaj wymagały naprawy lub wymiany.
Wpływ środowiska i cyklu pracy na żywotność baterii
Temperatura otoczenia i profil pracy miały silny wpływ na szybkość degradacji akumulatorów wózków widłowych . Ciągłe użytkowanie w gorących magazynach, w temperaturze powyżej około 30°C, przyspieszyło utratę wody, korozję płyt i zasiarczenie, co skróciło czas pracy w ciągu kilku miesięcy. Niskie temperatury zmniejszały chwilową pojemność i zwiększały rezystancję wewnętrzną, przez co akumulatory wydawały się słabe nawet po pełnym naładowaniu. Wysokie cykle pracy z częstym podnoszeniem, długimi dystansami i krótkimi okresami odpoczynku obciążały ogniwa poprzez powtarzające się skoki natężenia prądu i częściowe ładowanie. Obiekty, w których wysokie temperatury łączyły się z agresywnymi cyklami pracy, wymagały krótszych okresów między przeglądami, bardziej konserwatywnych limitów głębokości rozładowania oraz strategii ładowania dopasowanych do rzeczywistego sposobu użytkowania.
Praktyczne testy diagnostyczne akumulatorów do wózków widłowych Walkie Stacker
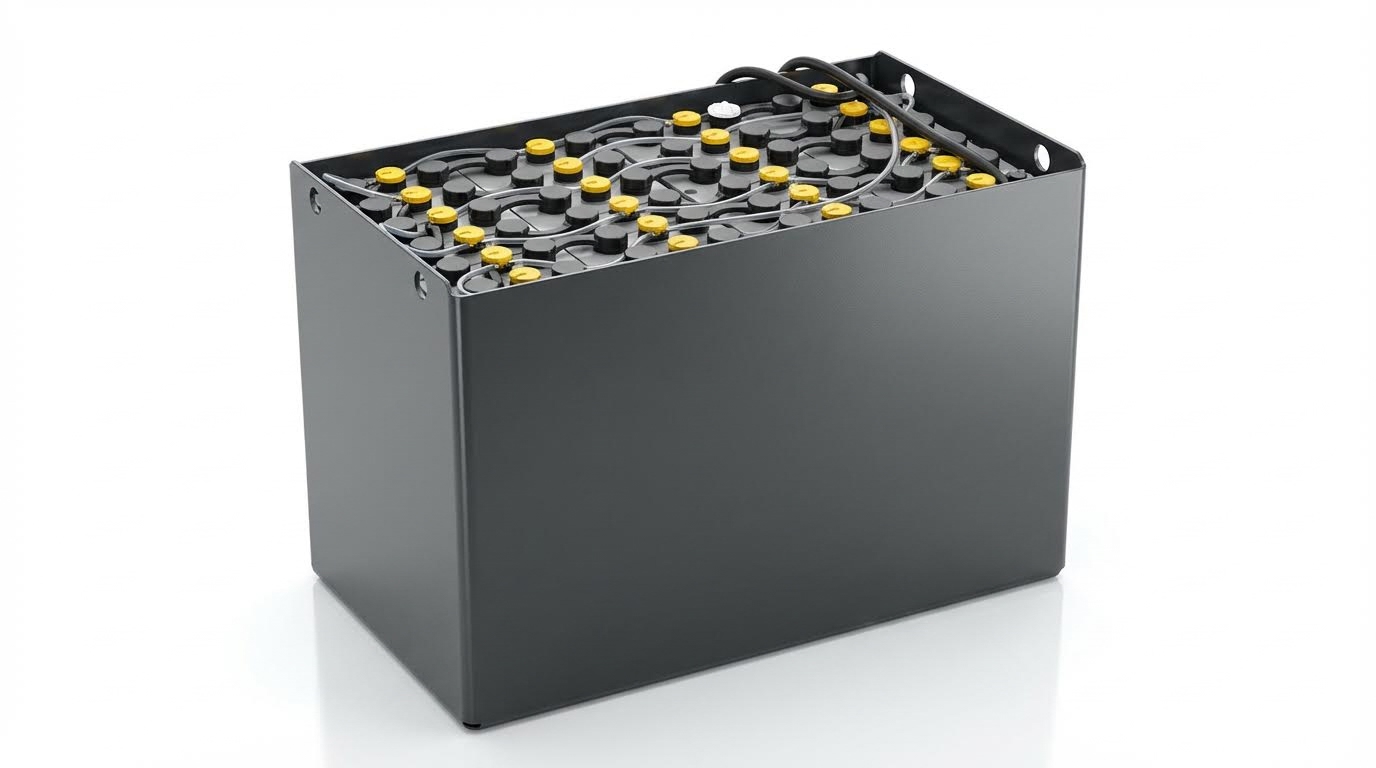
Systematyczne testy diagnostyczne pozwoliły zespołom konserwacyjnym oddzielić problemy z akumulatorem od usterek ładowarki lub pojazdu. Ustrukturyzowane podejście skróciło nieplanowane przestoje i zapobiegło niebezpiecznej eksploatacji. Technicy zazwyczaj zaczynali od podstawowych kontroli wizualnych i elektrycznych, a następnie przechodzili do standardowych testów pojemności i rezystancji. Każdy etap bazował na poprzednim, aby potwierdzić, czy akumulator nadaje się do użytku, nadaje się do naprawy, czy jest już zużyty.
Przygotowanie akumulatora: ładowanie, sprawdzanie i izolowanie
Technicy zawsze w pełni ładowali akumulator przed testami, aby ustabilizować napięcie i stan naładowania. Sprawdzali, czy ładowarka wykonała normalny cykl i wskazała pełne naładowanie, zazwyczaj za pomocą zielonej kontrolki. Po naładowaniu sprawdzali obudowę, pokrywy i tackę pod kątem pęknięć, wycieków, wybrzuszeń lub pozostałości kwasu. Czyścili zaciski i złącza międzyogniwowe, usuwali korozję i dokręcali luźne elementy, aby zminimalizować rezystancję styków. Akumulator został odizolowany elektrycznie od wózka podnośnikowego poprzez odłączenie złącza prądu stałego i wyłączenie wszelkich obciążeń pomocniczych. Izolacja ta zapobiegała wpływowi elektroniki na pomiary i przypadkowemu ruchowi wózka podczas testów.
Testowanie napięcia, obciążenia i ogniw za pomocą multimetru
Technicy najpierw zmierzyli napięcie w obwodzie otwartym pakietu za pomocą skalibrowanego multimetru cyfrowego i porównali je z napięciem znamionowym systemu. Następnie przeprowadzili kontrolę napięcia obciążenia przy określonym poborze prądu, na przykład około 0.2-krotności pojemności C20, aby zaobserwować zachowanie dynamiczne. Sprawny akumulator trakcyjny utrzymywał napięcie w oczekiwanych granicach; gwałtowny spadek wskazywał na wysoką rezystancję wewnętrzną lub utratę pojemności. Napięcia poszczególnych ogniw lub monobloków mierzono podczas pracy silnika trakcyjnego lub pompy hydraulicznej. Ogniwa, których napięcie pod obciążeniem było o 1–2 wolty niższe od pozostałych, zostały oznaczone jako martwe lub poważnie osłabione. Utrzymująca się nierównowaga między blokami sugerowała starzenie się lub uszkodzenia wewnętrzne i decydowała o dalszych decyzjach dotyczących regeneracji lub wymiany.
Korzystanie z areometru i sprawdzanie poziomu elektrolitu
W przypadku zalanych akumulatorów kwasowo-ołowiowych, technicy sprawdzali poziom elektrolitu po naładowaniu i uzupełnianiu wyłącznie wodą dejonizowaną lub destylowaną. Płyty musiały pozostać całkowicie zanurzone, ale nie przepełnione, aby uniknąć przelania podczas gazowania. Używali areometru z kompensacją temperatury do pomiaru ciężaru właściwego w każdej celi, co wskazywało na stan naładowania i jednorodność. Odczyt celi o co najmniej 50 punktów (0.050) niższy od średniej dla pakietu zazwyczaj wskazywał na uszkodzenie lub zasiarczenie celi. Duże różnice między celami wskazywały na rozwarstwienie, zasiarczenie lub uszkodzenie spowodowane przeładowaniem. W połączeniu z odczytami napięcia, dane z areometru pomagały odróżnić problemy odwracalne od nieodwracalnych uszkodzeń płyt. Wszelkie oznaki przebarwień, osadu lub zmętnienia elektrolitu dokumentowano do dalszej analizy.
Pojemność, rezystancja wewnętrzna i testy standaryzowane
Gdy podstawowe kontrole wskazywały na znaczną degradację, technicy przeprowadzali kontrolowane testy pojemności zgodnie z normami takimi jak EN lub DIN EN 60254-1. Akumulator był całkowicie ładowany, a następnie rozładowywany określonym prądem i w określonej temperaturze, aż do osiągnięcia zdefiniowanego napięcia końcowego rozładowania. Zmierzone amperogodziny porównywano ze znamionową pojemnością akumulatora C20; straty powyżej około 30% zazwyczaj uzasadniały wymianę lub intensywną regenerację. Rezystancję wewnętrzną oceniano za pomocą specjalistycznych testerów lub analizując spadek napięcia przy znanym obciążeniu. Zwiększona rezystancja korelowała z zasiarczeniem, korozją kratki lub wysuszeniem płyt. Standaryzowane programy testowe oceniały również retencję ładunku, wydajność wysokoprądową i trwałość cykliczną. Wyniki te wsparły dokumentację zgodności i umożliwiły podjęcie świadomych decyzji o kontynuacji eksploatacji, regeneracji lub bezpiecznym wycofaniu z eksploatacji akumulatora trakcyjnego.
Kiedy naprawić, zregenerować lub wymienić baterię
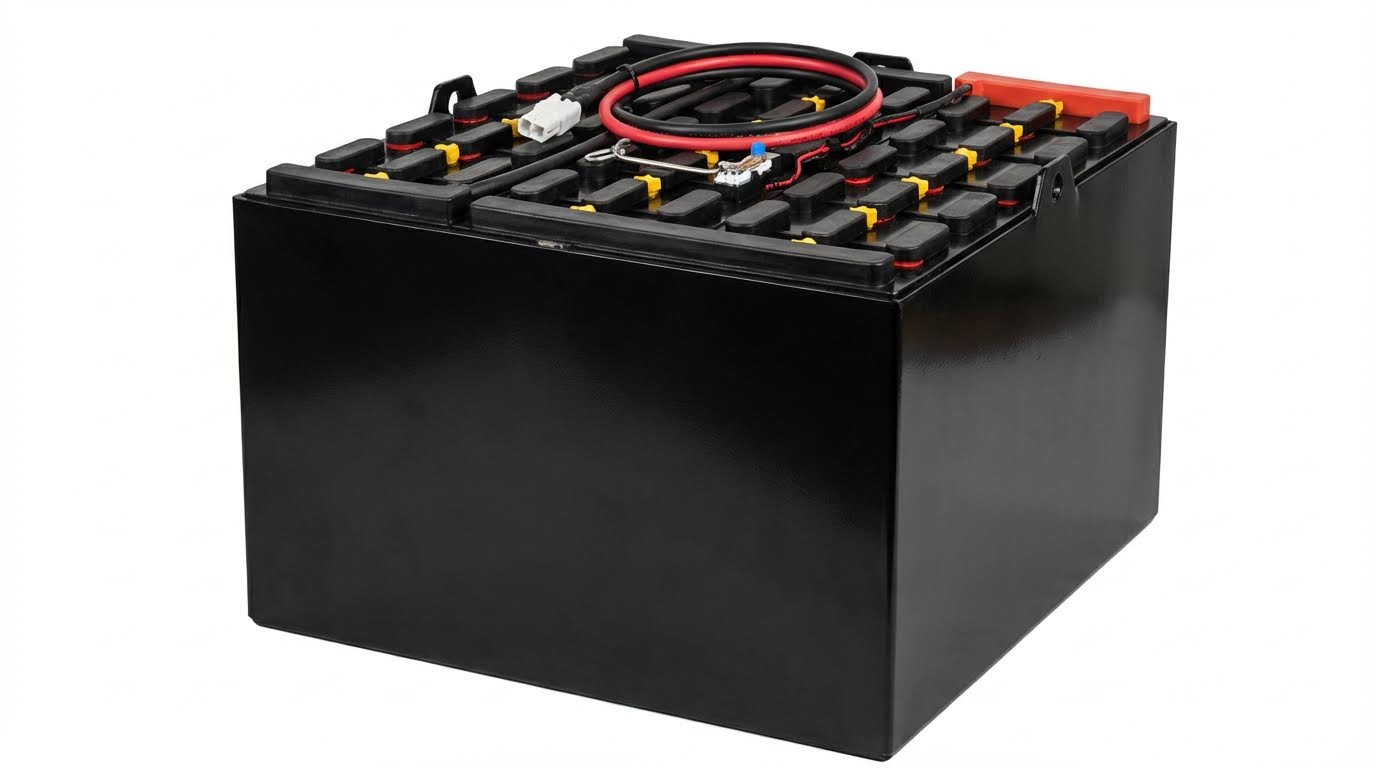
Akumulatory wózków widłowych z biegiem czasu ulegały degradacji z powodu cykli pracy, temperatury i jakości konserwacji. Decyzja o naprawie, regeneracji lub całkowitej wymianie wymagała obiektywnych danych diagnostycznych, a nie tylko percepcji operatora. Jasno określone progi utraty czasu pracy, nierównowagi ogniw i wskaźniki bezpieczeństwa pomogły określić ekonomiczny próg rentowności. Ustrukturyzowany proces decyzyjny zminimalizował przestoje, pozwolił uniknąć przedwczesnego złomowania i zmniejszył ryzyko porażenia prądem podczas eksploatacji przemysłowej.
Rozróżnianie problemów odwracalnych od problemów związanych z końcem życia
Technicy najpierw sprawdzili, czy akumulator jest w pełni naładowany, a wszystkie połączenia są czyste i dobrze dokręcone. Odwracalne problemy zazwyczaj obejmowały umiarkowane zasiarczenie, brudne lub luźne zaciski, nieznacznie niski poziom elektrolitu lub niewielką nierównowagę między ogniwami. Warunki te często objawiały się 20–30% utratą czasu pracy, niewielkimi wahaniami napięcia pod obciążeniem lub niewielkim wzrostem temperatury podczas ładowania. Wskaźnikami końca żywotności akumulatora były powtarzające się głębokie rozładowania, spadki pojemności powyżej około 30%, odczyty ogniw o 1–2 V niższe niż innych pod obciążeniem lub odchylenia gęstości powyżej 50 punktów. Uszkodzenia fizyczne, poważna korozja, wybrzuszenia obudowy lub uporczywe przegrzewanie podczas normalnego ładowania zazwyczaj uzasadniały wymianę, a nie naprawę.
Regeneracja, desulfacja i naprawa na poziomie komórkowym
Regeneracja koncentrowała się na odwróceniu procesu zasiarczenia i przywróceniu materiału aktywnego, w którym struktura płyt pozostała nienaruszona. Technicy stosowali kontrolowane ładowarki desulfacyjne lub prądy pulsacyjne, aby rozbić utwardzone kryształy siarczanu ołowiu i zmniejszyć rezystancję wewnętrzną. W odpowiednich warunkach takie procesy przywracały około 70–95% pierwotnej pojemności, zwłaszcza gdy degradacja wynikała z niepełnego ładowania lub długich okresów bezczynności. Naprawy na poziomie ogniw, takie jak wymiana pojedynczych wadliwych ogniw lub wyrównywanie poziomów elektrolitu, były wykonalne tylko wtedy, gdy pozostałe ogniwa charakteryzowały się porównywalnym napięciem, gęstością właściwą i rezystancją wewnętrzną. Ścisłe przestrzeganie norm dotyczących akumulatorów trakcyjnych i odstępów izolacyjnych było niezbędne, aby uniknąć niekontrolowanego wzrostu temperatury lub nierównomiernego rozkładu prądu po naprawie.
Pełna wymiana pakietu, waga i ograniczenia bezpieczeństwa
Wymiana całego pakietu stała się preferowaną opcją, gdy wiele ogniw uległo awarii, pojemność spadła poniżej około 70% wartości nominalnej lub wiek akumulatora przekroczył jeden do dwóch lat intensywnej eksploatacji. Wymiana tylko jednego akumulatora w starszym systemie wieloakumulatorowym często powodowała brak równowagi, ponieważ nowy akumulator ładował się i rozładowywał inaczej niż starsze urządzenia. Wózki widłowe określały minimalną i maksymalną masę akumulatora, aby zachować ograniczenia środka ciężkości i znamionowy udźwig. Każda alternatywna konfiguracja, taka jak szeregowo połączone akumulatory głębokiego cyklu, musiała odpowiadać nominalnemu napięciu, pojemności i obciążeniu określonemu przez producenta wózka. Technicy weryfikowali również zgodność prądu zwarciowego, przekrojów kabli i parametrów złączy z obowiązującymi przepisami elektrycznymi i bezpieczeństwa.
Rutynowe prace konserwacyjne i predykcyjne monitorowanie oparte na sztucznej inteligencji
Ustrukturyzowane procedury konserwacyjne wydłużyły żywotność akumulatorów i zmniejszyły liczbę nieplanowanych awarii. Cotygodniowe kontrole zazwyczaj obejmowały inspekcję wizualną, czyszczenie zacisków, weryfikację poziomu elektrolitu i szybkie skanowanie napięcia w stanie spoczynku. Miesięczne lub kwartalne procedury obejmowały testy obciążenia, odczyty areometru i przeglądy trendów temperatury w celu wczesnego wykrycia zasiarczenia lub braku równowagi ogniw. Predykcyjny monitoring oparty na sztucznej inteligencji wykorzystywał zarejestrowane dane, takie jak czas ładowania, głębokość rozładowania, krzywe napięcia i profile temperatury, do prognozowania pozostałego czasu eksploatacji. Modele te sygnalizowały anomalie, takie jak przyspieszone zużycie energii lub rosnąca rezystancja wewnętrzna, zanim operatorzy zauważyli problemy z wydajnością. Integracja takich analiz z planowaniem konserwacji umożliwiła regenerację lub wymianę w trybie just-in-time, poprawiając dostępność floty i całkowity koszt posiadania.
Podsumowanie i najlepsze praktyki zapewniające bezpieczne i niezawodne zasilanie
Akumulatory do przemysłowych wózków widłowych działały niezawodnie, gdy użytkownicy łączyli obserwację opartą na objawach ze strukturalnymi testami diagnostycznymi. Skrócony czas pracy, przerwy w zasilaniu, przegrzanie i korozja były wczesnymi sygnałami ostrzegawczymi, które kierowały dalszymi badaniami z użyciem multimetrów, areometrów i standardowych testów pojemności. Systematyczne sprawdzanie napięcia poszczególnych ogniw, stanu elektrolitu i rezystancji wewnętrznej pozwoliło zespołom konserwacyjnym odróżnić odwracalną degradację, taką jak zasiarczenie, od nieodwracalnych awarii związanych z końcem okresu eksploatacji.
Z perspektywy branży, zarządzanie bateriami bezpośrednio wpływało na dostępność floty, koszty energii i zgodność z przepisami bezpieczeństwa. Zakłady, które wprowadziły planowe przeglądy, oceny pojemności zgodne z normą EN 60254-1 oraz jasno określone progi wymiany, zazwyczaj skracały nieplanowane przestoje i wydłużały żywotność baterii trakcyjnych. Przyszłe trendy wskazywały na zwiększone wykorzystanie rejestrowania danych, inteligentnych ładowarek i analityki predykcyjnej opartej na sztucznej inteligencji, która korelowała temperaturę, głębokość rozładowania i historię ładowania z prawdopodobieństwem awarii, umożliwiając interwencje oparte na stanie zamiast konserwacji w ustalonych odstępach czasu.
Praktyczne wdrożenie wymagało zdyscyplinowanych procedur: zawsze należy w pełni naładować akumulator przed testem, unikać głębokich rozładowań poniżej około 20% stanu naładowania, utrzymywać elektrolit w oznaczonych poziomach za pomocą wody destylowanej oraz dbać o czystość i szczelność zacisków. Technicy potrzebowali przeszkolenia w zakresie interpretacji napięcia pod obciążeniem, rozkładu gęstości między ogniwami i kodów alarmowych, a także rozpoznawania złożonych problemów elektrycznych lub mechanicznych wymagających profesjonalnej obsługi. Zrównoważone podejście łączyło regenerację lub odsiarczanie, tam gdzie było to technicznie uzasadnione, z terminową wymianą całego pakietu w przypadku utraty pojemności, braku równowagi ogniw lub zagrożenia bezpieczeństwa przekraczającego dopuszczalne limity. Strategia ta zapewniała bezpieczne i niezawodne zasilanie, jednocześnie kontrolując koszty cyklu życia w wymagających warunkach przemysłowych.